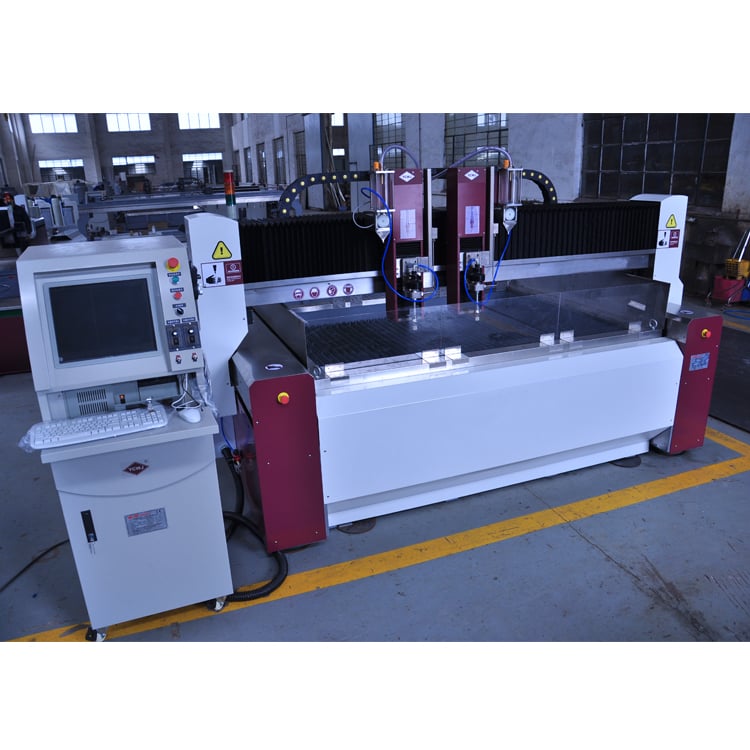
Nagyon gyors vízsugárvágó gép | 420 MPa pontosságú hidegvágás

Összes kategória

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Mobil / WhatsApp
WeChat
LinkedIn
Név
Vállalat neve
Üzenet
0/1000
Csatolmány
Kérjük, töltsön fel legalább egy csatolmányt
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Nagyon gyors vízsugárvágó rendszerek, amelyeket pontosságra és folyamatos üzemképességre terveztek

Nagyon gyors vízsugárvágó rendszerek, amelyeket pontosságra és folyamatos üzemképességre terveztek

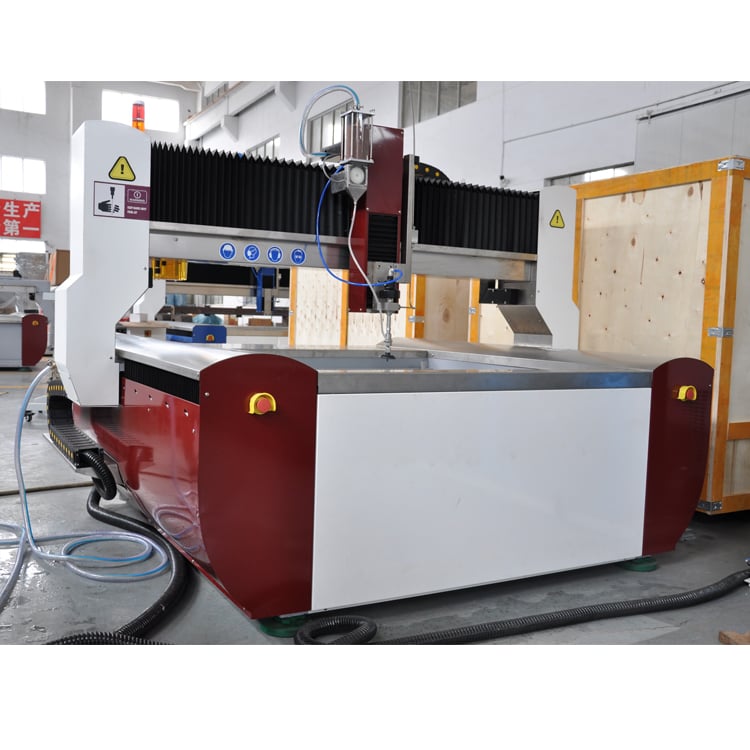
A Taizhou Chuang Yuan Machine Tool Co., Ltd. 2003 óta gyárt precíziós gépek, és a High Speed Water Jet rendszereinket olyan gyártóüzemek számára fejlesztettük, amelyek gyors, tiszta és ismételhető vágást igényelnek követelményes anyagokon. A High Speed Water Jet rendszerünk nagynyomású intenzifikációs szivattyút és egy aprítóanyag-szállító rendszert használ, amely stabil vágóenergiát biztosít a fúvókánál. A gyakorlatban ez azt jelenti, hogy egy 420 MPa-os szivattyú és egy 0,35 mm-es fúvóka 20 mm vastag szénacéllemez vágását teszi lehetővé 1800 mm/perc sebességgel, illetve 10 mm vastag rozsdamentes acéllemez vágását 2200 mm/perc sebességgel, miközben ±0,1 mm-es pontosságot és ±0,05 mm-es ismételhetőséget ér el. A High Speed Water Jet rendkívül hatékony kő- és csempegyártásban, építészeti fémmunkákban, autóipari belső díszítésben és légi- és űrhajózásban használt tartóelemek gyártásában. Ezekben a környezetekben az üzemeltetők általában két műszakot üzemeltetnek, és gyors beállításra van szükségük a feladatok közötti átálláskor. A High Speed Water Jet rendszerünk csökkenti a nem vágási időt a gyors fúvókacsere és a felhasználóbarát CNC-felület révén.
Árajánlat kérése

Valódi nagysebességű vízsugár-alkalmazások és mérhető eredmények

Nagysebességű vízsugár 32%-kal magasabb napi termeléssel vág gránit beillesztéseket

Egy kiemelkedő európai építőkő-feldolgozó üzem, amely a luxus belsőépítészet szakértője, súlyos működési torlódásokba ütközött, amikor vastag, 30 mm-es természetes gránitlapokat próbált feldolgozni bonyolult, szorosan illeszkedő íves beillesztési mintákra kifinomult kereskedelmi padlóprojektekhez. A hagyományos kézi hidraulikus fűrésztechnika gyakran okozott súlyos szélrepedéseket, rendkívül lassú feladatváltásokat és egyenetlen illesztési hézagokat, amelyeket utólagos, időigényes kézi csiszolással kellett korrigálni. Az új, fejlett technológiai megoldás keresése során a vezetés telepítette speciális WEITAI nagysebességű vízsugárvágó rendszerünket, amelyet egy erős, 420 MPa nyomású megnövelő szivattyú és egy nagypontosságú, homokfúvó vágófej hajt. A gép könnyedén átvágta a sűrű gránitot 1100 mm/perc sebességgel, miközben szigorú méreti tűréshatárokat tartott be (±0,1 mm), és tükörsimít, saténra készített éleket eredményezett, így teljesen elkerülhetővé vált a másodlagos polírozás.

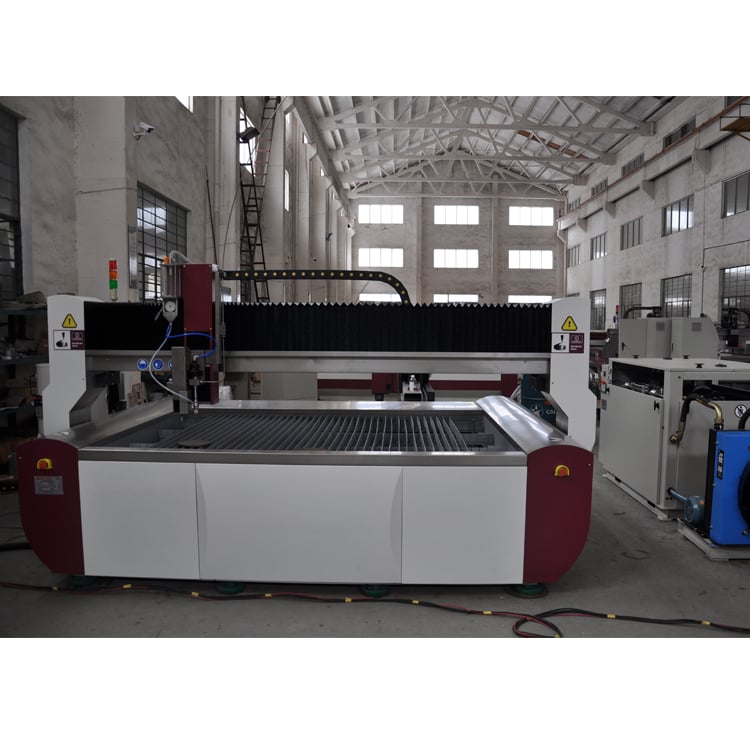
A nagy sebességű vízsugár meggátolja a hőkárosodást 12 mm-es alumínium alkatrészeknél

Egy vezető ipari fém szolgáltatóközpont Vietnámban, amely erős, 12 mm-es alumínium szerkezeti rögzítőelemeket gyártott elektromos burkolatokhoz, magas selejtarányt és súlyos hőalakváltozást tapasztalt a hagyományos nagyteljesítményű lézeres vágóberendezések használatakor. A hőalapú lézeres feldolgozás pusztító hőhatási zónákat és keményített újraképződött éleket hagyott, amelyek költséges másodlagos marásra kényszerítették a munkadarabokat, és az üzemben keletkező hulladékot 6 százalékra emelték. Két különálló munkaállomás helyettesítése egyetlen WEITAI nagysebességű vízszórós géppel átalakította gyártóüzemüket. A fejlett hidegvágó mechanizmus ultra-nagy nyomású vizet és gránit-erősen szennyező anyagot használt az abszolút hőmérsékleti stabilitás fenntartására, miközben szigorú ±0,1 mm-es tűrést tartott be, és tökéletes, csipkémentes éleket állított elő 2000 mm/perc sebességgel, napi 16 órás műszakokban. A másodlagos marás teljesen megszűnt, az összes anyaghulladék elhanyagolható 1,5 százalékra csökkent.

A nagysebességű vízsugár támogatja a 24/7-es gyártást 90%-os rendelkezésre állással

Egy nagy török rozsdamentes acél feldolgozó vállalat, amely kereskedelmi élelmiszer-feldolgozó berendezéseket és építészeti lemezeket gyárt, olyan nagy teljesítményű, megbízható vágóplatformra volt szüksége, amely képes volt a szigorú, folyamatos, 24 órás, heti 7 napos termelési ütemezés fenntartására. Az előző vágótechnológiájuk gyakori pengék cseréjét igényelte, és észrevehető szerkezeti torzulást okozott a vékony fémlemezeknél. A mi fejlett, 420 MPa-os szivattyús, 0,35 mm-es pontosságú fúvókával felszerelt gyors vízsugáros rendszerünk integrálása lehetővé tette a 3 mm-es rozsdamentes acéllemezek folyamatos vágását 3500 mm/perc sebességgel, hő okozta torzulás vagy görbülés nélkül. A rendszer hat hónapos értékelési időszak alatt figyelemre méltó 90 százalékos üzemidőt ért el, a beállítási leállások összes idejét 45 százalékkal csökkentette, és az alkatrészenkénti fogyóeszköz-költségeket 22 százalékkal csökkentette. Ma a létesítmény ezt a gépet használja a rozsdamentes acél, az alumínium és a természetes kő kevert tételének feldolgozására.

Kapcsolódó termékek

A High Speed Water Jet gyártási folyamat a Taizhou Chuang Yuan Machine Tool Co., Ltd. által 2003 óta finomított, szigorú tervezési és összeszerelési elveken alapul. Gyárunk integrálja a kutatás-fejlesztést, a gyártást és az értékesítést, így képesek vagyunk a minőséget ellenőrizni a szerkezeti hegesztett alkatrésztől egészen a végleges pontossági tesztig. A High Speed Water Jet alapvető teljesítményét a nagynyomású intenzifikációs szivattyú, az aprítóanyag-szállító rendszer és a CNC mozgási platform határozza meg. A kapu- és gerendaelemeket precíziós megmunkálóközpontokon gyártjuk, majd lézeres igazítással szereljük fel a vezetőpályákat és golyós menetes orsókat. Az intenzifikációs szivattyút 420 MPa nyomáson teszteljük, hogy megbizonyosodjunk a nyomás stabilitásáról és az alacsony pulzációról, mivel a nyomásstabilitás közvetlenül befolyásolja a vágás minőségét és a fúvóka élettartamát. Az aprítóanyag-tároló és a mérőrendszer kalibrálása biztosítja az aprítóanyag-áram egyenletes szállítását, ami segít fenntartani az élminőséget olyan anyagoknál, mint a 20 mm-es szénacél, a 10 mm-es rozsdamentes acél, a 30 mm-es gránit és a 12 mm-es alumínium. A High Speed Water Jet felhasználóbarát CNC vezérlővel van felszerelve, amely támogatja a darabolást (nesting), a forgatást és a gyakori CAD/CAM fájlformátumokat, így az üzemeltetők gyorsan el tudnak jutni a rajztól a vágásig. Valós gyártási körülmények között egy 420 MPa-os szivattyú és egy 0,35 mm-es fúvóka 1800 mm/perc sebességgel vágja a 20 mm-es szénacélt, illetve 2200 mm/perc sebességgel a 10 mm-es rozsdamentes acélt, miközben ±0,1 mm-es tűrést és ±0,05 mm-es ismétlődési pontosságot tart meg. A kő- és csempegyártók számára a High Speed Water Jet sima éleket és összetett beillesztéseket készít cserepek nélkül. Az autóipari belső díszítés és a légiközlekedési szerelvények gyártásához a hidegvágásos eljárás elkerüli a hőhatott zónákat, és megőrzi az anyag tulajdonságait. Világviszonyban működő ügyfeleink támogatására telepítési útmutatást, üzemeltetői képzést és pótalkatrész-tervezést biztosítunk. A High Speed Water Jet termékünk több mint 20 országba és régióba került exportálásra, és helyi partnerekkel együttműködve csökkentjük a szervizválaszidőt. Továbbá mezőadatokat is gyűjtünk: normál kétműszakos üzemelés mellett az ügyfelek 85–90%-os üzemidőt jelentenek, és az eredeti tömítésekkel és fúvókákkal végzett megelőző karbantartás segít előrejelezhető üzemeltetési költségek fenntartásában. Akár fémeket, kőanyagokat vagy kompozitokat vágunk, a High Speed Water Jet úgy épült, hogy ismételhető pontosságot, gyors átállást és megbízható napi termelést nyújtson.

Gyakran Ismételt Kérdések

Milyen anyagokat vághat egy gyors vízsugáros vágóberendezés?

Egy nagysebességű vízsugár majdnem bármilyen anyagot képes vágni, amely lágyabb a szemcsés anyagnál, és elég kemény ahhoz, hogy stabilan rögzíthető legyen az asztalon. Gyakori vágott anyagok például a szénacél, a rozsdamentes acél, az alumínium, a réz, a sárgaréz, a titán, a kő, a gránit, a márvány, a csempe, az üveg, a kompozit anyagok és a műanyagok. Mivel a folyamat hűtött vágás, elkerüli a hőhatásra visszavezethető zónákat és az alakváltozást, ami különösen fontos vékony lemezek és hőérzékeny ötvözetek esetében. 20 mm vastag szénacél esetében egy 420 MPa-os szivattyú és egy 0,35 mm-es fúvóka kb. 1800 mm/perc sebességgel vág. 10 mm vastag rozsdamentes acél esetében a vágási sebesség kb. 2200 mm/perc. 30 mm vastag gránit esetében a szemcsés anyag használata mellett kb. 1100 mm/perc várható. Ezek a sebességek az anyag vastagságától, a szemcsés anyag áramlásától és a kívánt vágott él minőségétől függenek.
A High Speed Water Jet szolgáltatásunk ±0,1 mm-es tűrést és ±0,05 mm-es ismételhetőséget biztosít normál körülmények között kalibrált géppel és tiszta fúvókával. A pontosság függ a vezetősín állapotától, az aprítóanyag egyenletességétől és a vágási sebességtől. Szorosabb tűrést igénylő alkatrészek esetén a működtetők csökkenthetik a vágási sebességet, és kisebb fúvókát használhatnak. Egy európai kőfeldolgozó üzletben a High Speed Water Jet ±0,1 mm-es pontosságot ért el 30 mm-es gránit beillesztéseknél, és az élhibák arányát 7%-ról 1,2%-ra csökkentette. Egy vietnami fémmegmunkáló központban ugyanez a gép ±0,1 mm-es pontosságot ért el 12 mm-es alumíniumon, és a selejtarányt 6%-ról 1,5%-ra csökkentette. Rendszeres karbantartás és eredeti fogyóelemek segítenek ezen pontosság fenntartásában évekig tartó termelés során.
Az üzemeltetési költség tartalmazza az aprítóanyagot, a fúvókát, a tömítéseket, az elektromos áramot és a munkaerőt. Az aprítóanyag általában a legnagyobb fogyasztási tényező, és a tipikus fogyasztás 250–450 g/perc anyagtól és vastagságtól függően. A fúvókákat és tömítéseket az üzemórák száma és a vízminőség alapján cserélik. 20 mm-es szénacél esetén, 1800 mm/perces vágási sebességnél az aprítóanyag költsége méterenként előre jelezhető, ha a paraméterek rögzítettek. A vevők gyakran jelentik, hogy az eredeti alkatrészekkel végzett megelőző karbantartás körülbelül 22%-kal csökkenti az egy darabra jutó fogyasztási költséget az ütemezetlen cserékhez képest. Egy High Speed Water Jet továbbá csökkenti a másodlagos megmunkálást is, mivel a vágott él tiszta, így az elkészült alkatrész egységköltsége is csökken.
A 24/7-es üzemelés érdekében kövesse a napi és heti ellenőrzőlistát. Napi feladatok: ellenőrizze a vízszintet és a bemeneti szűrőt, vizsgálja meg a fúvókát kopásra, ellenőrizze az aprítóanyag-áramlást, és tisztítsa meg a tartályt. Heti feladatok: ellenőrizze a nagynyomású tömítéseket, vizsgálja meg a vezetősín kenését, és tesztelje a nyomásstabilitást. 500–1000 üzemóra elteltével: cserélje ki a tömítéseket, és ellenőrizze az intenzifikátor alkatrészeit. Tartsa készenlétben a pótfúvókákat, tömítéseket és az aprítóanyag-adagoló alkatrészeket. Ezzel a rutinnal egy török ügyfél hat hónapon át 90%-os rendelkezésre állást ért el 3 mm-es rozsdamentes acél vágásánál, 3500 mm/perc sebességgel. Csapatunk képzést és távoli támogatást nyújt, hogy segítsen Önnek karbantartási tervet készíteni High Speed Water Jet berendezéséhez.

Kapcsolódó cikkek

Hogyan szabhatók testre a rugógyártó gépek szerszámai speciális alakú rugók gyártásához

03

Aug

Hogyan szabhatók testre a rugógyártó gépek szerszámai speciális alakú rugók gyártásához

Bonyolult rugógyártási kihívások elsajátítása – A nagysebességű ipari gyártás finom részleteinek megértése mély ismereteket igényel a huzaladagolás dinamikájáról, a mechanikai tűréshatárokról és a modern automatizált többtengelyes hajlítástechnikáról...
További megtekintés
Milyen exportminőségi szabványokat követelnek meg a nemzetközi ügyfelek a huzalvágó gépek termékeihez

03

Aug

Milyen exportminőségi szabványokat követelnek meg a nemzetközi ügyfelek a huzalvágó gépek termékeihez

A nemzetközi export szabályozásainak megértése a pontossági megmunkálás területén – A globális ipari kereskedelem bonyolult terepének navigálásához alaposan ismerni kell azokat a szigorú műszaki szabványokat, amelyeket a külföldi vásárlók az előrehaladott fémmegmunkálási termékek esetében előírnak...
További megtekintés
Hogyan állítsa be az impulzusparamétereket a szikraforgácsoló gép alkatrészeinek felületminőségének javításához

09

Sep

Hogyan állítsa be az impulzusparamétereket a szikraforgácsoló gép alkatrészeinek felületminőségének javításához

Az impulzusparaméterek és az EDM megmunkált felület minősége közötti alapvető kapcsolat. A legtöbb gyártási szakember, aki EDM-gépet üzemeltet, tudja, hogy a felületi érdesség a leginkább intuitív minőségi mutató, mégis sokan figyelmen kívül hagyják, hogy a feldolgozás minőségének több mint 80...
További megtekintés
Milyen hibasaját-diagnosztikai funkciókat tartalmaznak a modern hasítóvonal-rendszerek?

03

Sep

Milyen hibasaját-diagnosztikai funkciókat tartalmaznak a modern hasítóvonal-rendszerek?

Gyakorlati betekintés az automatizált szalagvágó vonalak működésébe. A nehéz ipari fémfeldolgozó vonalak és az automatizált tekercsátalakító hálózatok üzemeltetése a modern ipari létesítményekben egy állandó működési valóságot mutat: a diagnosztikai készenlét határozza meg az összes...
További megtekintés

Ügyfélvélemények

Daniel Weber
A High Speed Water Jet csökkentette a gránit selejtarányunkat 7%-ról 1,2%-ra

Kőfeldolgozó üzemet üzemeltetünk, és szükségünk volt egy nagysebességű vízsugárgépre 30 mm-es gránit beillesztésekhez. A gép 1100 mm/perc sebességgel vágott ±0,1 mm-os tűréssel, és csiszolás nélkül is sima éleket biztosított. A napi termelés 32%-kal nőtt, a selejtarány pedig 7%-ról 1,2%-ra csökkent. A képzés világos volt, és a pótalkatrész-terv jól működik számunkra. Most már olyan összetett, görbült feladatokat is vállalunk, amelyeket korábban elutasítottunk.

Nguyen Minh Tuan
Nagysebességű vízsugárgépünk ±0,1 mm-es pontosságot tart fenn 12 mm-es alumíniumnál

Lézeres vágást vízsugárgéppel helyettesítettünk, hogy elkerüljük a hőhatott zónákat a 12 mm-es alumínium tartóknál. A hidegvágás ±0,1 mm-es pontosságot ért el, és 2000 mm/perc sebességgel vágott. A hulladékrátára 6%-ról 1,5%-ra csökkent, és a másodlagos marásra nincs szükség. Ugyanazon a munkaasztalon rozsdamentes acélt és rezet is vágunk, így a gép kihasználtsága 55%-ról 82%-ra emelkedett. A szervizválasz időben érkezett.

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Név
Vállalat neve
Üzenet
0/1000
Nagysebességű vízsugárgép stabil 420 MPa nyomással az egyenletes vágási minőség érdekében

Nagysebességű vízsugárgép stabil 420 MPa nyomással az egyenletes vágási minőség érdekében

A WEITAI nagysebességű vízsugár mérnöki kiválósága alapvetően az előrehaladott 420 MPa-os nyomásfokozó szivattyúján nyugszik, amelyet a gyártóüzem elhagyása előtt szigorú nyomásstabilitási teszteknek vetítenek alá. Az egyenletes, alacsony pulzációjú hidraulikus energiát közvetlenül a vágófej fúvókájához juttatva a rendszer folyamatos, erősen koncentrált kinetikus vágóerőt biztosít, amely egységes szélminőséget és hosszabb fogyasztási élettartamot eredményez a nagytermelési ciklusok során. A követelményes ipari műhelykörnyezetben ez a stabil 420 MPa-os nyomásprofil lehetővé teszi, hogy a nagysebességű vízsugár akadálytalanul vághasson 20 mm vastag szénacéllemezen 1800 mm/perc sebességgel, illetve gyorsan 10 mm-es rozsdamentes acél anyagon 2200 mm/perc sebességgel, miközben állandóan megőrzi a pontos ±0,1 mm-os mérettűrést. Speciális kő- és csempefeldolgozási feladatokhoz ez a nyomásstabilitás garantálja a repedésmentes, sima vágást 30 mm-es grániton 1100 mm/perc sebességgel.
Nagysebességű vízsugár hideg vágással a anyagtulajdonságok megóvása érdekében

Nagysebességű vízsugár hideg vágással a anyagtulajdonságok megóvása érdekében

A WEITAI nagysebességű vízsugár egyik kulcs technológiai előnye a fejlett hidegvágó mechanizmusa, amely a nagynyomású vizet pontosan adagolt gránit-keverékkel kombinálja, így a munkadarabokat kizárólag mechanikai mozgási energiával, hőhatás nélkül, tisztán elronthatja. Ez teljesen kiküszöböli a hőhatott zónákat, a hő okozta torzulásokat, a fémügyi oxidációt és az újraöntött rétegeket, így ez a legelőnyösebb gyártási megoldás a nagy teljesítményű fémekhez és kompozitokhoz, amelyek a hagyományos lézeres vagy plazma-vágás hőjének hatására romlanak. Például amikor egy ismert vietnami fémfeldolgozó központ a hagyományos lézeres vágást a mi nagysebességű vízsugarunkkal cserélte le 12 mm-es alumínium szerkezeti tartók feldolgozására, a hidegvágás teljes anyagi integritást biztosított, megtartotta a szigorú ±0,1 mm-es tűréseket 2000 mm/perc haladási sebességnél, csökkentette a hulladékanyag-mennyiséget 6 százalékról 1,5 százalékra, és teljesen megszüntette a költséges másodlagos marás műveleteket.
WhatsApp WhatsApp E-mail E-mail Mobil Mobil LegfelülLegfelül