Ipari vízsugárvágó gépek: Pontosság, 97%-os üzemkészség és szemcsés anyag-megtakarítás

Összes kategória

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Mobil / WhatsApp
WeChat
LinkedIn
Név
Vállalat neve
Üzenet
0/1000
Csatolmány
Kérjük, töltsön fel legalább egy csatolmányt
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Ipari vízsugárvágó megoldások, amelyeket a pontosságra, a rendelkezésre állásra és a globális szabályozási előírások betartására terveztek

Ipari vízsugárvágó megoldások, amelyeket a pontosságra, a rendelkezésre állásra és a globális szabályozási előírások betartására terveztek

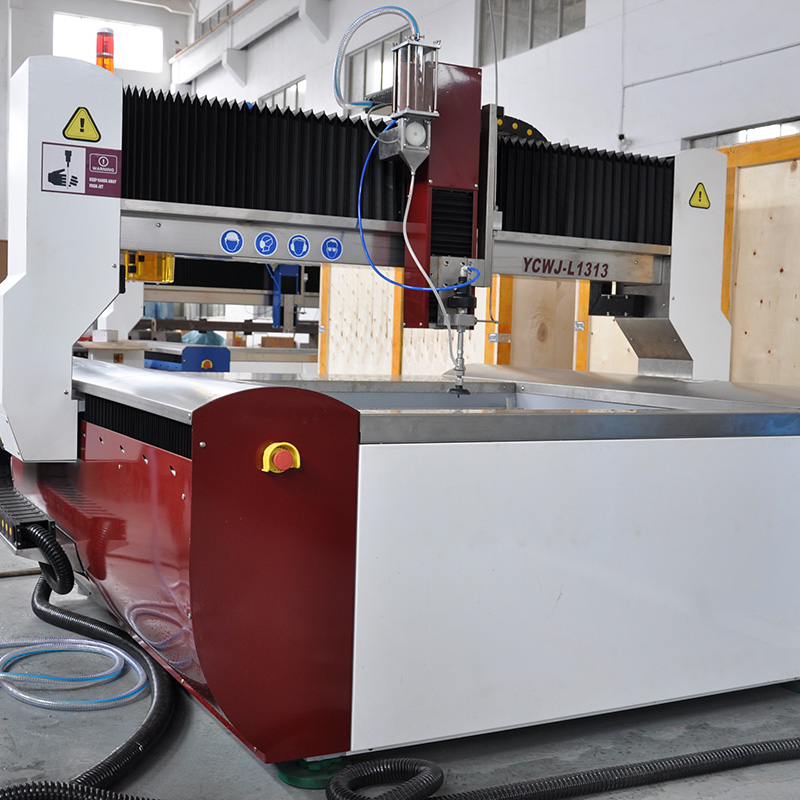
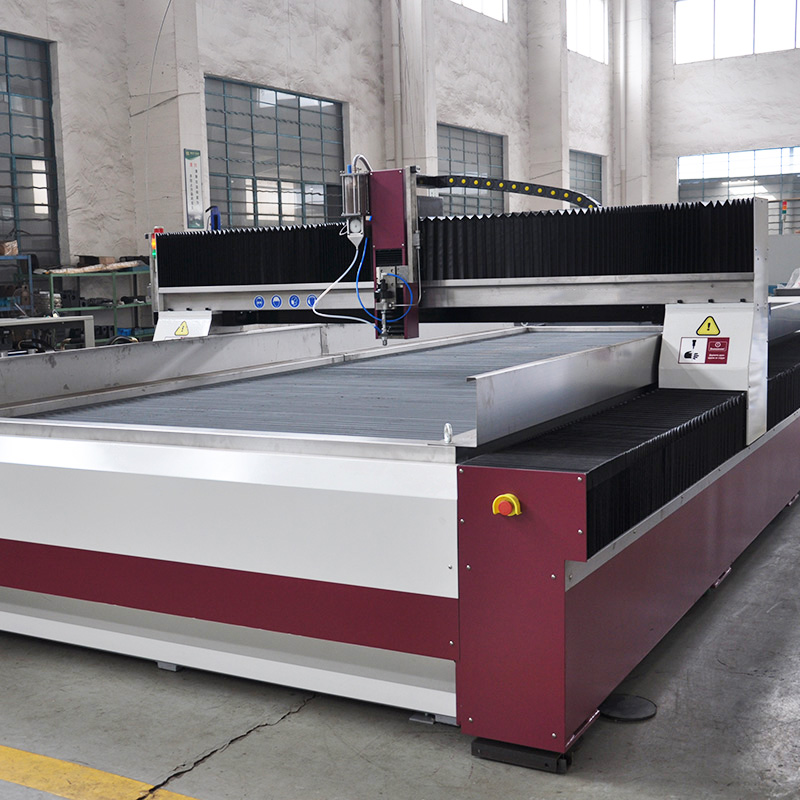
A Taizhou Chuang Yuan Machine Tool Co., Ltd. az ipari vízsugárvágást nem egyetlen gép értékesítéseként, hanem rendszerszintű képességként kezeli. 2003 óta a kutatás, gyártás és értékesítés integrált központja Taizhou városában, Dzsiangszu tartományban működik, és ma precíziós gépgyártó berendezéseink támogatják az ipari vízsugárvágó cellákat a légi- és űrkutatási iparban, az építőművészeti kőfeldolgozásban, az autóipari belső tér gyártásában és az energiatermelési berendezések gyártásában. A légi- és űrkutatási iparban a lemezfémmegmunkáló üzemekben az ipari vízsugárvágásnak ±0,1 mm pontosságot kell elérnie 6 mm vastag titánlemezen hőhatott zóna nélkül; intenzifikátor egységeink, a szemcsés anyag szállítórendszerünk és CNC mozgáscsomagjaink 4000 bar és 380 MPa folyamatos nyomásra lettek tesztelve, és 1,8–2,2 L/perc szemcsés anyag-áramlást biztosítanak ismételhető élminőség érdekében. Az építőművészeti kőfeldolgozásban a felhasználók általában 20 mm vastag gránitot vágnak 1800–2200 mm/perc sebességgel, és a fúvóka távolságának és a keverőkamra geometriájának optimalizálása után 35–45%-kal alacsonyabb szemcsés anyag-fogyasztást jeleznek.
Árajánlat kérése

Esettanulmány

6 mm-es titán repülőgépipari rögzítők ±0,08 mm-es tűréssel egy 3000 órás próbaüzem során

Egy európai repülőgépipari beszállító szüksége volt 6 mm-es Ti-6Al-4V rögzítők vágására hőhatott zóna nélkül, miközben a furat és a perem közötti távolságra ±0,08 mm-es tűrést kellett tartania. Korábbi ipari vízsugár-vágó berendezésük azonban 800 üzemóra után eltért a megengedett tűréshatároktól, ami a darabok 7%-ának újrafeldolgozását tette szükségessé. Megvizsgáltuk az aprítóanyag-beszerelést, lecseréltük a keverőkamrát egy 1,02 mm-es nyílású kombinációra, és újraállítottuk a szivattyút 3800 bar nyomásra, 1,9 l/perc aprítóanyag-áramlással. A dinamikus átlyukasztást alkalmaztuk a belépésnél fellépő rétegleválás elkerülésére. A 3000 órás próbaüzem után a selejtarány 7%-ról 1,2%-ra csökkent, a Cpk-index pedig 0,91-ről 1,48-ra javult. Az ügyfél jelenleg naponta 22 órában üzemelteti a berendezést, és második ipari vízsugár-vágó cellát is rendelt.

20 mm-es gránit homlokzati panelek, 38%-os aprítóanyag-megtakarítással és 97%-os üzemelési idővel

Egy közép-keleti építőkő-feldolgozó vállalat 20 mm-es gránitot és 30 mm-es mészkövet vágott egy 42 000 m²-es homlokzatra. Céljuk egy átlagos vágási sebesség elérése volt 2000 mm/perc értékkel, tiszta élekkel látható illesztési hézagokhoz. A fúvóka távolságát 1,6 mm-re állítottuk be, a fúrási időt 0,8 másodpercre optimalizáltuk, és kétfokozatú aprítóanyag-adagolást vezettünk be. Az ipari vízsugár-vágás teljesítménye 26%-kal nőtt, az aprítóanyag-fogyasztás 38%-kal csökkent, és a rendelkezésre állás 97%-ra emelkedett 14 hónap alatt. Az élkárosodással kapcsolatos panaszok eltűntek az 18 000 vizsgált panel esetében, és a kivitelező a kézi utómunka munkaerő-igényét 31%-kal csökkentette.

3 mm-es EV akkumulátor-szendvicspanelok 42%-os beállítási idő-csökkenéssel

Egy Tier-2 szintű autóipari belső tér-kiegészítő szállító 3 mm-es alumínium szendvicslemezeket vágott vízszórós technológiával elektromos járművek akkumulátorházainak gyártásához. A négy változat közötti átállás 95 percet vett igénybe, és 5,5%-os hulladékot eredményezett. Mi olyan rögzítőfelületekkel és receptkönyvtárral szolgáltunk, amelyek a nyomást, az aprítóanyag-áramlást és a fúrási paramétereket változatonként tárolják. Az ipari vízszórós vágás átállási ideje 55 percre csökkent, a hulladék 1,8%-ra, az első próbálkozásos minőségi arány pedig 98,6%-ra nőtt. A termelősor most már hetente 1200 lemezt képes feldolgozni hő okozta torzulás nélkül. Termékek címe: Fedezze fel az ipari vízszórós vágórendszereket, amelyeket a műhelye igényeihez terveztek

Kapcsolódó termékek

Az ipari vízsugárvágás olyan alapfolyamat lett a gyártók számára, akik nem tűrhetik a hőhatásra kialakuló zónákat, a rétegek leválását vagy a mechanikai feszültséget olyan anyagoknál, mint a titán, az Inconel, a gránit, az üveg és a kompozit szendvicspanelok. A Taizhou Chuang Yuan Machine Tool Co., Ltd. vállalat 2003-ban alakult meg Jangszu tartomány Taizhou városában, és ipari vízsugárvágási képességét három oszlopra építjük: nyomásstabilitás, aprítóanyag-vezérlés és mozgáspontosság. Gyártási folyamatunk az intenzifikátor-összeszerelés 4000 baros, 120 perces tesztelésével kezdődik, majd 48 órás folyamatos „bejáratás” következik 3800 baron a tömítések épségének és a nyomáscsökkenés 1,5%-nál kisebb értékének ellenőrzése céljából. Minden vágófejet áramlásvizsgálatnak vetünk alá 0,8–1,2 mm-es nyílásokkal, az aprítóanyag-adagolást pedig úgy kalibráljuk, hogy 1,8–2,2 l/perc teljesítményt adjon, 2%-os ismételhetőséggel. A CNC mozgáscsomagokat lézerinterferométerrel ellenőrizzük, amely biztosítja a ±0,05 mm-es pozicionálási pontosságot és a ±0,02 mm-es ismételhetőséget – ez különösen fontos, ha ipari vízsugárvágást alkalmaznak 6 mm-es titán rögzítőelemekre ±0,08 mm-es tűréssel, illetve 20 mm-es gránitra 2000 mm/perc sebességgel. A világ szerte működő felhasználóink számára dokumentáljuk a nyomásnaplókat, a fúvóka kopási görbéit és az előzetes karbantartási időközöket (1000 és 2000 üzemóra után), így a minőségirányítási csapatok összehangolhatják az ipari vízsugárvágást az ISO-szabványokkal és az ügyfelek auditkövetelményeivel. A légiközlekedési iparban a folyamat elkerüli a recast-rétegek kialakulását 6 mm-es Ti-6Al-4V anyagnál, ezzel megőrizve a fáradási élettartamot. Az építészeti kőiparban 20–30 mm-es gránitot és mészkövet vág le tisztán látható, éles szélekkel, csökkentve a kézi utómunkát 25–35%-kal. Az autóipari belső térben 3 mm-es szendvicspanelokat és elektromos járművek (EV) akkumulátorház anyagait vágja le rétegek leválása nélkül, és így 98%-nál magasabb első átmeneti arányt biztosít. Az energiaipari gyártásban 25 mm-es Inconel tömítéseket és 12 mm-es szénacél síneket vág le hő okozta torzulás nélkül, ami megőrzi a méretbeli pontosságot a hegesztési illesztés során. Több mint 20 országba és régióba exportálunk, köztük Európa, a Közel-Kelet, Délkelet-Ázsia és Dél-Amerika partnereihez; távműszaki diagnosztikát, pótalkatrész-készleteket és kezelőképzést is nyújtunk számukra. Az ipari vízsugárvágás általános megtérülési ideje 11–16 hónap, ha az aprítóanyag-megtakarítás (30–40%) és a selejtcsökkenés (4–6 százalékpont) együttesen kerül figyelembevételre. Segítünk ügyfeleinknek dönteni 3-tengelyes és 5-tengelyes ipari vízsugárvágási konfigurációk között, kiválasztani a vágott szélek minőségét javító nyílás- és keverőkamra-kombinációkat, valamint beállítani a törékeny vagy rétegzett anyagok védelmét szolgáló dinamikus fúrási recepteket. Mivel kutatásunkat, gyártásunkat és értékesítésünket egy helyen integráltuk, testreszabhatjuk az asztalméreteket, a tartályterveket és a vezérlőfelületeket a helyi feszültségnek, a rendelkezésre álló padlóterületnek és a kezelők szokásainak megfelelően. A beszerzők számára a döntő tényezők a mérhető kimenet, a fogyóeszköz-költség és a szervizválaszidő. Mezői adataink szerint a szigorúan szabályozott ipari vízsugárvágás – megfelelő nyomás- és aprítóanyag-beállítások mellett – 20–30%-kal növelheti a termelékenységet további munkaerő nélkül. Meghívjuk a világ minden tájáról érkező gyártókat, hogy próbálják ki anyagaikat saját paramétertárával, és értékeljék az ipari vízsugárvágás teljesítményét saját minőségi célaikhoz képest.

Gyakran Ismételt Kérdések

Milyen anyagokat és vastagságokat tud kezelni az ipari vízszórós vágás hőkárosodás nélkül?

Az ipari vízsugárvágás olyan hőhatásmentes eljárás, amellyel titán, Inconel, szénacél, alumínium, gránit, üveg, kompozitok és szendvicspanelok vágása lehetséges. A tipikusan érvényesített vágási tartományok például: 6 mm Ti-6Al-4V, 25 mm Inconel, 20–30 mm gránit, 12 mm szénacél és 3 mm alumínium szendvicspanelok. Mivel a folyamat hűtött vágás, nincs újraolvadt réteg, delamináció vagy hő okozta torzulás, így megőrződik az anyag fáradási élettartama és méretpontossága.
Az aprítóanyag-költséget a fúvóka távolsága a munkadarabtól, a keverőkamra geometriája és az adagolás kalibrálása segítségével lehet szabályozni. Terepadatok szerint a fúvóka távolságának 1,6 mm-re történő beállítása és a fúrás idejének optimalizálása 35–45%-kal csökkenti az aprítóanyag-fogyasztást. Emellett kopási görbéket és 1000 órás karbantartási intervallumokat is biztosítunk, hogy a vásárlók tervezhessék fogyóeszköz-budzetüket, és a gép ára helyett a vágott méterenkénti teljes költséget hasonlíthassák össze.
Ipari vízsugárvágó platformjainkat 3800 bar nyomáson teszteltük, a nyomáscsökkenés kevesebb, mint 1,5 %, a pozícionálási pontosság ±0,05 mm, a ismétlődési pontosság ±0,02 mm. A naponta 16–22 órás üzemelést folytató ügyfelek 14 hónapon át 96,5–97 % üzemképes időt jelentettek. A pontosság ±0,08 mm-t biztosít 6 mm vastag titán esetén, és tiszta vágási éleket eredményez 20 mm vastag gránitnál 1800–2200 mm/perc sebességgel.
Igen. 20-nál több exportáló országot és régiót szolgálunk ki, és távoli diagnosztikai szolgáltatást, pótalkatrész-készleteket valamint működtetői képzést nyújtunk. Dokumentációs anyagaink tartalmazzák a nyomásnaplókat, a fúvóka kopási görbéit és a karbantartási ütemterveket, amelyek segítenek a minőségellenőrző csapatoknak összhangot teremteni az ipari vízsugárvágó rendszer és az ISO-szabványok, illetve az ügyfél által előírt auditkövetelmények között. Az egyedi igények – például a helyi feszültség, a felhasználható padlóterület és az operátorok szokásai – testreszabással kielégíthetők.

Kapcsolódó cikkek

Hogyan csökkenthetők a csőfelület karcolásai a csőhengerlő folyamatos formázási folyamatában

29

Jun

Hogyan csökkenthetők a csőfelület karcolásai a csőhengerlő folyamatos formázási folyamatában

A felületi hibák gazdasági valósága A csőgyártó termelés magas kockázatú világában egy felületi karcolás sokkal több, mint egy apró esztétikai hiba. Ez egy vörös zászló, amely mélyebb folyamatbeli instabilitásokat jelez, és veszélyezteti a szerkezeti ...
További megtekintés
Miért felel meg a többfunkciós EDM-gép a vegyes sajtó- és alkatrészgyártó gyárak igényeinek

14

Aug

Miért felel meg a többfunkciós EDM-gép a vegyes sajtó- és alkatrészgyártó gyárak igényeinek

A magas változatosságú gyártási környezetek bonyolultságának kezelése – Egy modern ipari termelőüzem üzemeltetése gyakran olyan, mint egy tucat forgó tálat egyidejűleg tartani a levegőben, különösen akkor, ha magas változatosságú, kis sorozatszámú gyártási ütemtervekkel dolgozunk. Pl...
További megtekintés
Milyen előnyöket hoz a vállalatoknak az öreg EDM szikraforgácsoló gépek korszerűsítése

03

Aug

Milyen előnyöket hoz a vállalatoknak az öreg EDM szikraforgácsoló gépek korszerűsítése

A gyújtási erózió gyártásának régi korlátozásainak azonosítása – A nagy pontosságú gyártóüzemekben működő érett, évtizedek óta használt berendezések gyakran rejtett működési hátrányokat teremtenek, amelyek csendesen csökkentik a nyereségmarzsot az idővel. Amikor a gyártás...
További megtekintés
Milyen hibasaját-diagnosztikai funkciókat tartalmaznak a modern hasítóvonal-rendszerek?

20

Sep

Milyen hibasaját-diagnosztikai funkciókat tartalmaznak a modern hasítóvonal-rendszerek?

Mérnöki diagnosztikai protokollok nagysebességű tekercselő berendezéseken. A nehézipari fémmegmunkáló létesítmények és a folyamatos tekercselő gyártócsarnokok üzemeltetése egyedi mérnöki kihívásokat jelent, amelyek abszolút pontosságot követelnek meg. A gyártóüzem-vezetők...
További megtekintés

Ügyfélvélemények

Daniel Whitmore
Megbízható pontosság repülőgépipari titánhoz

Napi 22 órában vágunk 6 mm-es titán rögzítőelemeket, és az ipari vízsugárvágás ±0,08 mm pontosságot biztosít hőhatott zóna nélkül. A hulladék mennyisége 7%-ról 1,2%-ra csökkent, és a Cpk érték 0,91-ről 1,48-ra javult, miután a csapatuk finomhangolta a nyomást és az aprítóanyag-áramlást. A dokumentáció egyszerűvé tette repülőgépipari auditunkat, és az üzemidő több mint egy éve 96% felett maradt.

Sofia Almeida
Alacsonyabb aprítóanyag-költség építészeti kőanyagoknál

20 mm-es grániton és 30 mm-es mészkőn az ipari vízsugárvágás 26%-kal növelte a feldolgozási sebességet, és 38%-kal csökkentette az aprítóanyag-fogyasztást. Az élkárosodással kapcsolatos panaszok eltűntek az ellenőrzött 18 000 panel közül, és a kézi utómunka munkaerő-igénye 31%-kal csökkent. A távoli diagnosztika és a pótalkatrész-készlet segítségével 14 hónapon át 97%-os üzemidőt értünk el, ami döntő fontosságú a homlokzati határidők betartása szempontjából.

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Név
Vállalat neve
Üzenet
0/1000
Nyomásstabilitás és aprítóanyag-vezérlés, amely megőrzi az élminőséget

Nyomásstabilitás és aprítóanyag-vezérlés, amely megőrzi az élminőséget

Az ipari vízsugárvágás teljesítménye a nyomás stabilitásától és az aprítóanyag pontos adagolásától függ. Intenzifikátor-összeállításainkat 4000 bar nyomáson teszteljük 120 percig, és 3800 bar nyomáson 48 órás bejáratási futást végezünk, amely során a nyomáscsökkenés 1,5%-nál kisebb marad. Az aprítóanyag-adagolás 1,8–2,2 l/perc tartományra van kalibrálva, ismételhetősége 2%-on belül van, ami közvetlenül befolyásolja a vágási ferdeséget és az élminőséget. Gyakorlatban ez azt jelenti, hogy egy európai űrkutatási beszállító 6 mm-es Ti-6Al-4V ötvözetet vágva ±0,08 mm-es pontosságot ért el a lyuk és a szél távolságában, és a selejtarányt 7%-ról 1,2%-ra csökkentette egy 3000 órás próbaidőszak alatt. Egy építőipari kőfeldolgozó vállalat 20 mm-es gránitot vágva 1800–2200 mm/perc sebességgel 38%-kal csökkentette az aprítóanyag-fogyasztását, miután optimalizáltuk a fúvóka távolságát (1,6 mm) és a keverőkamra geometriáját. Az autóipari belső térben dinamikus átfúrás és receptvezérlés segítségével egy Tier-2 beszállító 3 mm-es szendvicspanelt vágott 98,6%-os első átmeneti kihozattal. Ezek az eredmények fontosak, mert az aprítóanyag és a selejt a két legnagyobb rejtett költség az ipari vízsugárvágásban.
Mozgás pontossága és rögzítés kevert anyagú gyártáshoz

Mozgás pontossága és rögzítés kevert anyagú gyártáshoz

A kevert anyagú gyártáshoz olyan mozgási platformra van szükség, amely megtartja a tűréseket a titán, az alumínium, a gránit és a kompozitok közötti váltás során. CNC-csomagjainkat lézerinterferométerrel ellenőriztük a pozícionálási pontosságra (±0,05 mm) és ismételhetőségre (±0,02 mm), és támogatják a 3-tengelyes és az 5-tengelyes ipari vízsugárvágást. A rögzítésre kész asztalok és receptkönyvtárak nyomást, homokáramlást és átfúrási paramétereket tárolnak az egyes változatokhoz. Egy második szintű autóipari beszállító 95-ről 55 percre csökkentette a gépátállítási időt, és a selejtarányt 5,5%-ról 1,8%-ra, miközben négy változatot gyártott 3 mm-es alumínium szendvicspanelből. Egy energiatermelési feldolgozó vállalat 25 mm-es Inconel tömítéseket és 12 mm-es szénacél síneket vágott le anélkül, hogy a hegesztési illeszkedési tűrések megsérültek volna vagy hő okozta torzulás lépett volna fel. Építészeti feladatokhoz ugyanez a platform tiszta, látható éleket biztosított 30 mm-es mészkőből készült 18 000 vizsgált panel esetében, és nem érkezett egyetlen panasz sem repedés miatt.
WhatsApp WhatsApp E-mail E-mail Mobil Mobil LegfelülLegfelül