Magasnyomású vízsugárvágó gép | 420 MPa-os hidegvágásos pontosság

Összes kategória

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Mobil / WhatsApp
WeChat
LinkedIn
Név
Vállalat neve
Üzenet
0/1000
Csatolmány
Kérjük, töltsön fel legalább egy csatolmányt
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
420 MPa-os pontosságú nagynyomású vízsugárvágó gép és 20+ országban elérhető szerviztámogatás

420 MPa-os pontosságú nagynyomású vízsugárvágó gép és 20+ országban elérhető szerviztámogatás

A Taizhou Chuang Yuan Machine Tool Co., Ltd. magasnyomású vízsugár-vágógép-rendszereket szállít olyan gyártóüzemeknek, amelyek nem engedhetik meg maguknak a hő okozta torzulást, az eszközcsere miatti leállásokat vagy az egyenetlen vágott élminőséget. 2003 óta a kutatás-fejlesztés, a gyártás és az értékesítés egységesen zajlik Taizhou városában, Csöngcsiang tartományban, Kínában, így minden intenzifikátoros szivattyú, vágófej és CNC-híd ugyanarra a minőségi szabványra épül, nem pedig különböző beszállítók összekevert alkatrészeiből áll össze. A magasnyomású vízsugár-vágógépünk 420 MPa működési nyomást ér el, a nyomáshullámzás mértéke legfeljebb 2 százalék, és a vágófej pozícionálása ±0,05 mm pontossággal történik egy 3000 mm × 1500 mm munkaasztal mentén. Egy 30 kW-os, kettős dugattyús intenzifikátor lehetővé teszi a folyamatos vágást: 20 mm vastag rozsdamentes acél esetén 180 mm/perc sebességgel, míg a homokszemmel segített fúvókák 50 mm vastag titánlemezt vágnak hőhatott zóna nélkül. Légiközlekedési rögzítőműhelyekben.
Árajánlat kérése

Mezőn kipróbált, nagynyomású vízsugárvágó gépek telepítése több mint 20 országban

Svájci pontossággal működő műhely vágja le a 25 mm-es titán rögzítőelemeket egyetlen folyamattal

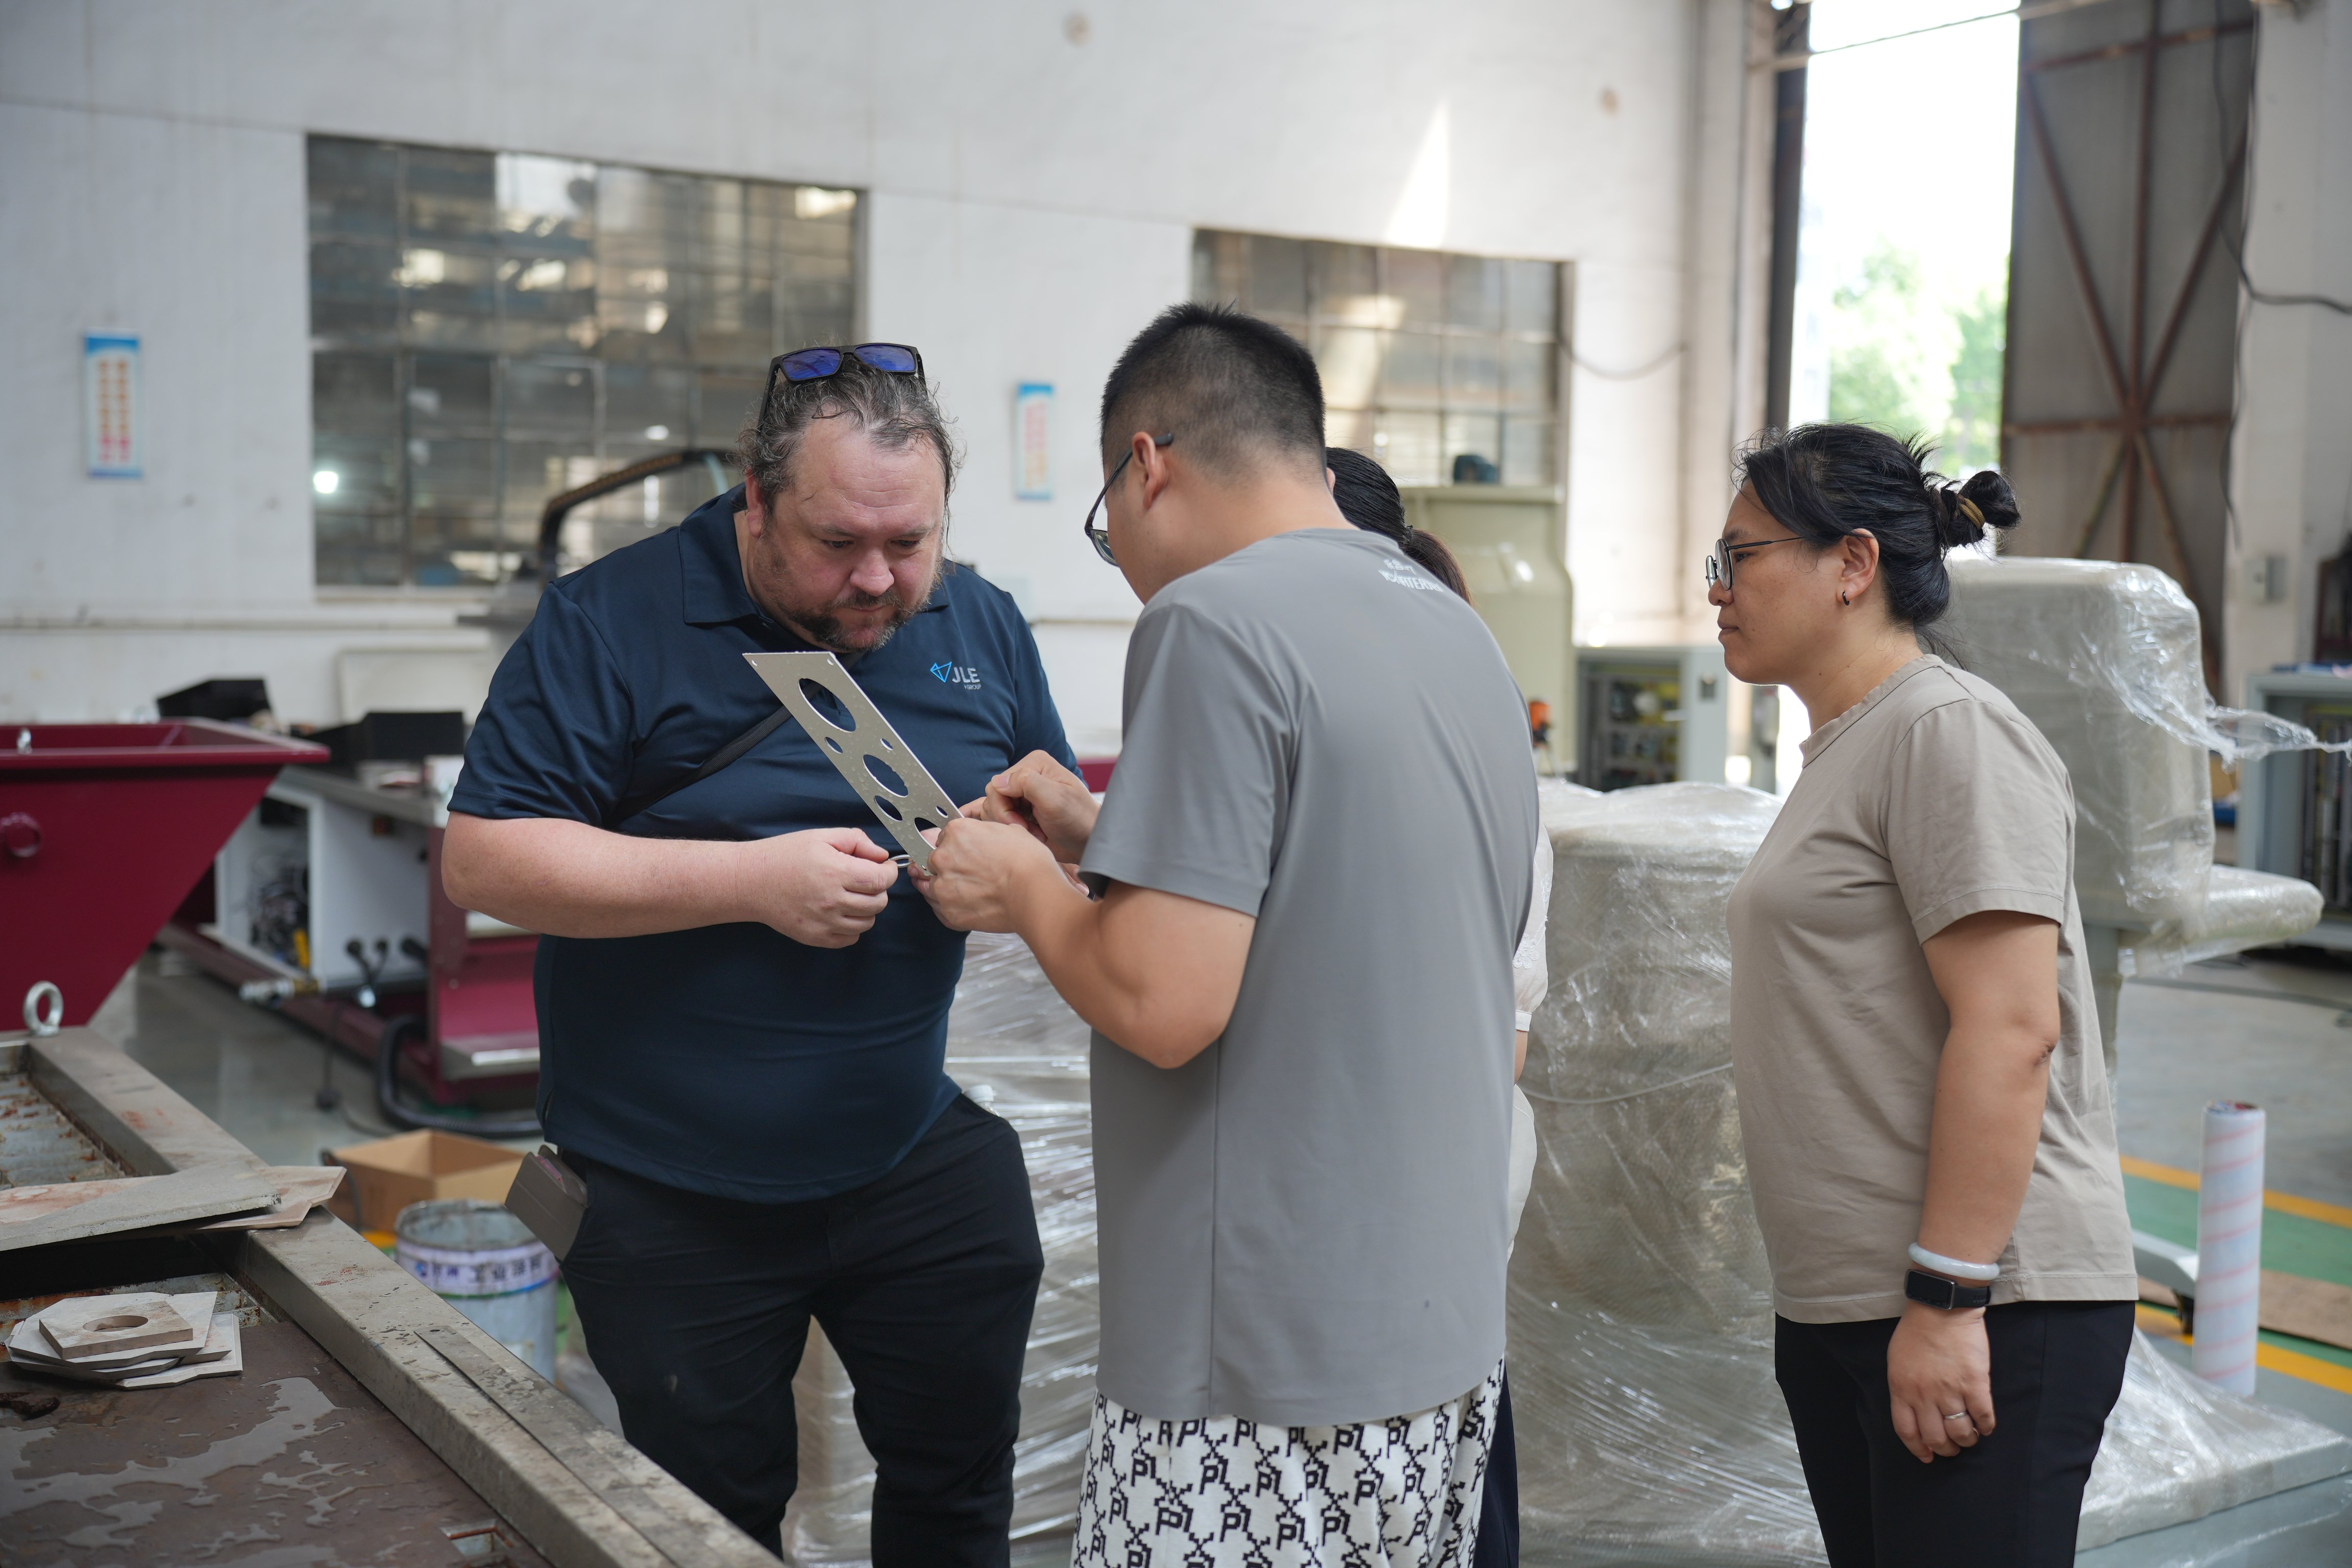
Egy vezető svájci pontossági gyártóvállalat, amely összetett űrkutatási alkatrészek gyártására specializálódott, súlyos technikai akadályokba ütközött, amikor nehéz, 25 mm-es titánötvözetből készült szerkezeti tartók profilozását próbálta meg. A régi hőalapú lézeres vágógépük folyamatosan zavaró hőhatott zónát hozott létre, ami mikrotorzulást okozott, és költséges, időigényes másodlagos újramarás műveletet tett szükségessé – ez egyetlen gyártási tételre több mint 4,5 óra termelékenytelenséget jelentett, miközben a csavarlyukak méreteltérésének kockázata is fennállt. Ezeknek a költséges hatékonysági hiányosságoknak a kiküszöbölése érdekében a gyártóüzem bevezette fejlett WEITAI nagynyomású vízsugár-vágógépünket, amelyet erős, 420 MPa-os intenzifikációs szivattyúval, pontos homokszóró tartállyal és stabil, 3000 mm × 1500 mm-es CNC-munkaasztallal szereltek fel. A hidegvágó rendszer 160 mm/perc sebességgel működött zavartalanul, magas minőségű gránit homok felhasználásával, és a lyukak pontos helyzetét ±0,08 mm-es tűréshatáron belül tartotta.

Egy brazil kőfeldolgozó cég 14 százalékkal növelte a panelok kihozatalát

Egy megbízható brazil építőipari kőszállító, amely luxus belső térkialakításhoz szolgáltat márvány- és gránitpanelokat felsőkategóriás szállodák előcsarnokai számára, jelentős működési hulladékot és élsérüléseket tapasztalt a hagyományos gyémántfűrészekkel történő 30 mm vastag kőlapok feldolgozása során. A hagyományos mechanikus fűrészelés gyakran súlyos repedéseket és apró szilánkokat okozott a csiszolt éleken, és elfogadhatatlanul magas, 22 százalékos selejtarányt eredményezett. Mi egy WEITAI nagynyomású vízsugárvágó gépet terveztünk és telepítettünk, amely egy fejlett, hidegvágó fúvókarendszert, nagynyomású szivattyút és speciális intelligens elhelyezési szoftvert tartalmaz. A rendszer 0,6 mm-es mikro-vágásszélességet, 380 MPa-os robosztus működési nyomást és 2500 mm/perc sebességű haladási mozgást használva könnyedén végrehajtotta a bonyolult belső saroklekerekítéseket és az összetett íves építészeti beillesztéseket anélkül, hogy helyi szerkezeti repedéseket vagy felületi szilánkokat okozott volna.

Lengyel fém szervizközpont keverék anyagokat vág egyetlen asztalon

Egy nagy léptékű lengyel fémfeldolgozó központ, amely különféle ügyfélrendeléseket dolgoz fel rozsdamentes acéllemezekből, alumíniumlemezekből és műszaki kompozit anyagokból, működési szűk keresztmetszetekkel és túlzott átfutási időkkel küzdött, amelyeket a gyártás több dedikált gépsoron való szétosztása okozott. Mérnöki csapatunk sikeresen megoldotta ezt a munkafolyamat-problémát egy sokoldalú WEITAI nagynyomású vízsugárvágó gép szállításával, amely két vágófejjel és egy automatizált, nagykapacitású homokadagoló modullal van felszerelve, és képes mindhárom különböző anyagcsoport kezelésére egyetlen, 3000 mm × 1500 mm-es hídas asztalon. A rozsdamentes acéllemezeket 180 mm/perc sebességgel, az alumíniumlemezeket 600 mm/perc sebességgel, a szerkezeti kompozitlemezeket pedig lenyűgöző 900 mm/perc sebességgel vágták tisztán kontúr szerint. Ennek eredményeként a vegyes anyagú, összetett rendelések üzembeli átfutási ideje hat napról mindössze két napra csökkent, miközben az üzem teljes gépkihasználtsága 61 százalékról 84 százalékra nőtt.

Kapcsolódó termékek

Egy nagynyomású vízsugár-vágógép a nyomás alatt álló vizet irányított vágóeszközzé alakítja, és az ezen átalakítás mögött álló mérnöki megoldás dönti el, hogy egy gyárnak sebesség, pontosság vagy mindkettő jut. A Taizhou Chuang Yuan Machine Tool Co., Ltd. 2003 óta gyárt precíziós gépgyártó eszközöket Taizhou városából, Kínában, Jangszu tartományból, összefogva a kutatás-fejlesztést, a gyártást és az értékesítést egyetlen működésbe. A mi nagynyomású vízsugár-vágógépünk 30 kW-os intenzifikációs szivattyút használ, amely a vizet 420 MPa-ra nyomja fel, majd a folyadékot akkumulátorokon, nagynyomású csöveken és szafír- vagy gyémántfúvókával felszerelt vágófejen keresztül vezeti. A homokszemcsés üzemmódban egy adagoló edény garnetet juttat a keverőkamrába, ahol az aprítóanyagot kb. 900 méter/másodperc sebességre gyorsítják fel. Ez a sugár 20 mm-es rozsdamentes acélt 180 mm/perc sebességgel, 50 mm-es titán anyagot 110 mm/perc sebességgel, illetve 30 mm-es márványt 2500 mm/perc sebességgel vág át haladó üzemmódban. Mivel a folyamat hűtött, nincs hőhatási zóna, újraöntött réteg, sem kemény él, amely másodlagos megmunkálást igényelne. A CNC vezérlő több mint 200 vágási receptet tárol, és az automatikus elhelyezési modul a nyersanyag-kihasználást kb. 72 százalékról 88 százalékra emeli a szokásos 1500 mm × 3000 mm-es lemezeknél. A pozicionálási pontosság ±0,05 mm, a ismételhetőség ±0,02 mm, így a műszaki szakemberek egyetlen beállítással vághatnak csavarlyukakat, horpadásokat és kontúrokat. Légiközlekedési rögzítőelemek gyártásánál ez megőrzi a lyuk geometriáját hegesztés után; autóipari belső térben ez elkerüli a döfésnyomok megjelenését látható felületeken; kőfeldolgozásnál pedig megőrzi a polírozott felületeket 30 mm-es márvány- és gránitlapokon. Gyárunk öt fokozatból álló minőségellenőrzési folyamatot alkalmaz, amely magában foglalja a szivattyú nyomáspróbáját a névleges nyomás 1,25-szörösénél, 72 órás folyamatos vágási próbákat, lézerinterferométeres ellenőrzést, villamosbiztonsági vizsgálatokat és végleges vágási teszteket az ügyfél által biztosított anyagon. Több mint 20 exportáló ország és régió üzemelteti gépeinket, és mérnöki csapatunk távműszaki diagnosztikával és helyszíni képzéssel támogatja a telepítéseket Európában, Dél-Amerikában, Délkelet-Ázsiában és a Közel-Keleten. Szervizalkatrészeket is forgalmazunk, amelyek élettartama előre jelezhető: fúvókaegységek 600 órára, nagynyomású tömítések 1000 órára, és szelepek 1500 órára. Azok számára, akik lézeres, plazma- vagy fűrészalapú vágásról váltanak hűtött vágásra, a mi nagynyomású vízsugár-vágógépünk mérhető útvonalat kínál az alkatrészegységköltség csökkentéséhez, a nyersanyag-kihasználás növeléséhez és tisztább vágási élek eléréséhez. Minden projekt egy anyagmintával kezdődik, amelyet paraméterajánlás, gyári elfogadási teszt és telepítési támogatás követ, így a termelési csapatok napok alatt, nem hónapok alatt érik el a stabil kimenetet.

Gyakran Ismételt Kérdések

Milyen anyagokat vághat a nagynyomású vízsugárvágó gép, és milyen vastagságok valósíthatók meg?

Gépeink rozsdamentes acélt 100 mm-ig, titániumot 50 mm-ig, alumíniumot 120 mm-ig, márványt és gránitot 80 mm-ig, üveget 40 mm-ig, valamint kompozit anyagokat 60 mm-ig vágnak. A rozsdamentes acél szokásos gyártási vastagsága 20 mm, amelyet 180 mm/perc sebességgel vágnak el a szemcsés anyag segítségével, míg a 50 mm-es titánium körülbelül 110 mm/perc sebességgel vágható. Mivel a sugár hideg, az anyagok megtartják eredeti keménységüket és felületi minőségüket, és nem keletkezik hőhatott zóna.
A pozicionálási pontosság ±0,05 mm, a ismételhetőség ±0,02 mm egy 3000 mm × 1500 mm-es munkaasztalnál. A 0,6 mm-es vágásszélesség lehetővé teszi a szoros illesztést és a kis belső görbületi sugarakat. Egy svájci űrkutatási szerelvényprojektben a lyukak méretei ±0,08 mm-en belül maradtak a 25 mm-es titánium vágása után, így nem volt szükség másodlagos marásra.
A szemcsés anyag-fogyasztás körülbelül 250 gramm per perc, a fúvóka élettartama 600 óra, a nagynyomású tömítések élettartama körülbelül 1000 óra. 20 mm vastagságú rozsdamentes acélnál a teljes fogyóeszköz- és energia-költség általában 30–40 százalékkal alacsonyabb, mint a lézeres vágás ugyanazon alkatrész esetében, és a beillesztő szoftver a kihasználtságot 72 százalékról 88 százalékra növeli, ami csökkenti az anyagköltséget darabonként.
Előre tesztelt paraméterkészlettel szállítunk, távoli diagnosztikai lehetőséget biztosítunk, amely rögzíti a nyomást és a vágási görbéket, valamint műszaki szakembereket küldünk a helyszíni üzembe helyezéshez. Egy lengyel szervizközpont öt napon belül elvégezte a telepítést és a képzést. Készleten tartunk pótalkatrészeket, és műszaki kérdésekre egy munkanapon belül válaszolunk.

Kapcsolódó cikkek

Hogyan szabhatók testre a rugógyártó gépek szerszámai speciális alakú rugók gyártásához

03

Aug

Hogyan szabhatók testre a rugógyártó gépek szerszámai speciális alakú rugók gyártásához

Bonyolult rugógyártási kihívások elsajátítása – A nagysebességű ipari gyártás finom részleteinek megértése mély ismereteket igényel a huzaladagolás dinamikájáról, a mechanikai tűréshatárokról és a modern automatizált többtengelyes hajlítástechnikáról...
További megtekintés
Miért felel meg a többfunkciós EDM-gép a vegyes sajtó- és alkatrészgyártó gyárak igényeinek

14

Aug

Miért felel meg a többfunkciós EDM-gép a vegyes sajtó- és alkatrészgyártó gyárak igényeinek

A magas változatosságú gyártási környezetek bonyolultságának kezelése – Egy modern ipari termelőüzem üzemeltetése gyakran olyan, mint egy tucat forgó tálat egyidejűleg tartani a levegőben, különösen akkor, ha magas változatosságú, kis sorozatszámú gyártási ütemtervekkel dolgozunk. Pl...
További megtekintés
Milyen exportminőségi szabványokat követelnek meg a nemzetközi ügyfelek a huzalvágó gépek termékeihez

03

Aug

Milyen exportminőségi szabványokat követelnek meg a nemzetközi ügyfelek a huzalvágó gépek termékeihez

A nemzetközi export szabályozásainak megértése a pontossági megmunkálás területén – A globális ipari kereskedelem bonyolult terepének navigálásához alaposan ismerni kell azokat a szigorú műszaki szabványokat, amelyeket a külföldi vásárlók az előrehaladott fémmegmunkálási termékek esetében előírnak...
További megtekintés
Hogyan állítsa be az impulzusparamétereket a szikraforgácsoló gép alkatrészeinek felületminőségének javításához

09

Sep

Hogyan állítsa be az impulzusparamétereket a szikraforgácsoló gép alkatrészeinek felületminőségének javításához

Az impulzusparaméterek és az EDM megmunkált felület minősége közötti alapvető kapcsolat. A legtöbb gyártási szakember, aki EDM-gépet üzemeltet, tudja, hogy a felületi érdesség a leginkább intuitív minőségi mutató, mégis sokan figyelmen kívül hagyják, hogy a feldolgozás minőségének több mint 80...
További megtekintés

Ügyfélvélemények

Daniel Weber
A titán vágási pontossága megoldotta a javítási problémánkat

25 mm-es titán repülőgépipari rögzítőelemek vágására magasnyomású vízsugárvágó gépet vásároltunk. Ezelőtt a lézeres vágás kényszerítette a megismételt marás lépését, amely darabonként 4,5 órát vett igénybe. Az új gép a furatokat ±0,08 mm-es tűréssel tartotta, az első minta ellenőrzését azonnal átment, és a tételidőt 11 óráról 6,5 órára csökkentette. A rögzítőelem egységköltsége 19 százalékkal csökkent. A támogató csapat a gép szállítását követő egy hét alatt vágási recepteket és képzést biztosított.

Marek Kowalski
Egy asztal a kőhöz és a fémhez megduplázta rugalmasságunkat

Szervizközpontunknak egyetlen szinten kellett rozsdamentes acélt, alumíniumot és kompozit rendeléseket vágnia. A kettős fejű magasnyomású vízsugárvágó gép mindhárom anyagot feldolgozta beállítás-váltás nélkül. A rozsdamentes acél vágási sebessége 180 mm/perc, az alumíniumé 600 mm/perc volt. A vegyes rendelések lead time-ja hat napról két napra csökkent, a kihasználtság 61 százalékról 84 százalékra emelkedett. A lemezkihasználás (nesting) az alumíniumlemezeknél 12 százalékkal növelte a kihozatalt.

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Név
Vállalat neve
Üzenet
0/1000
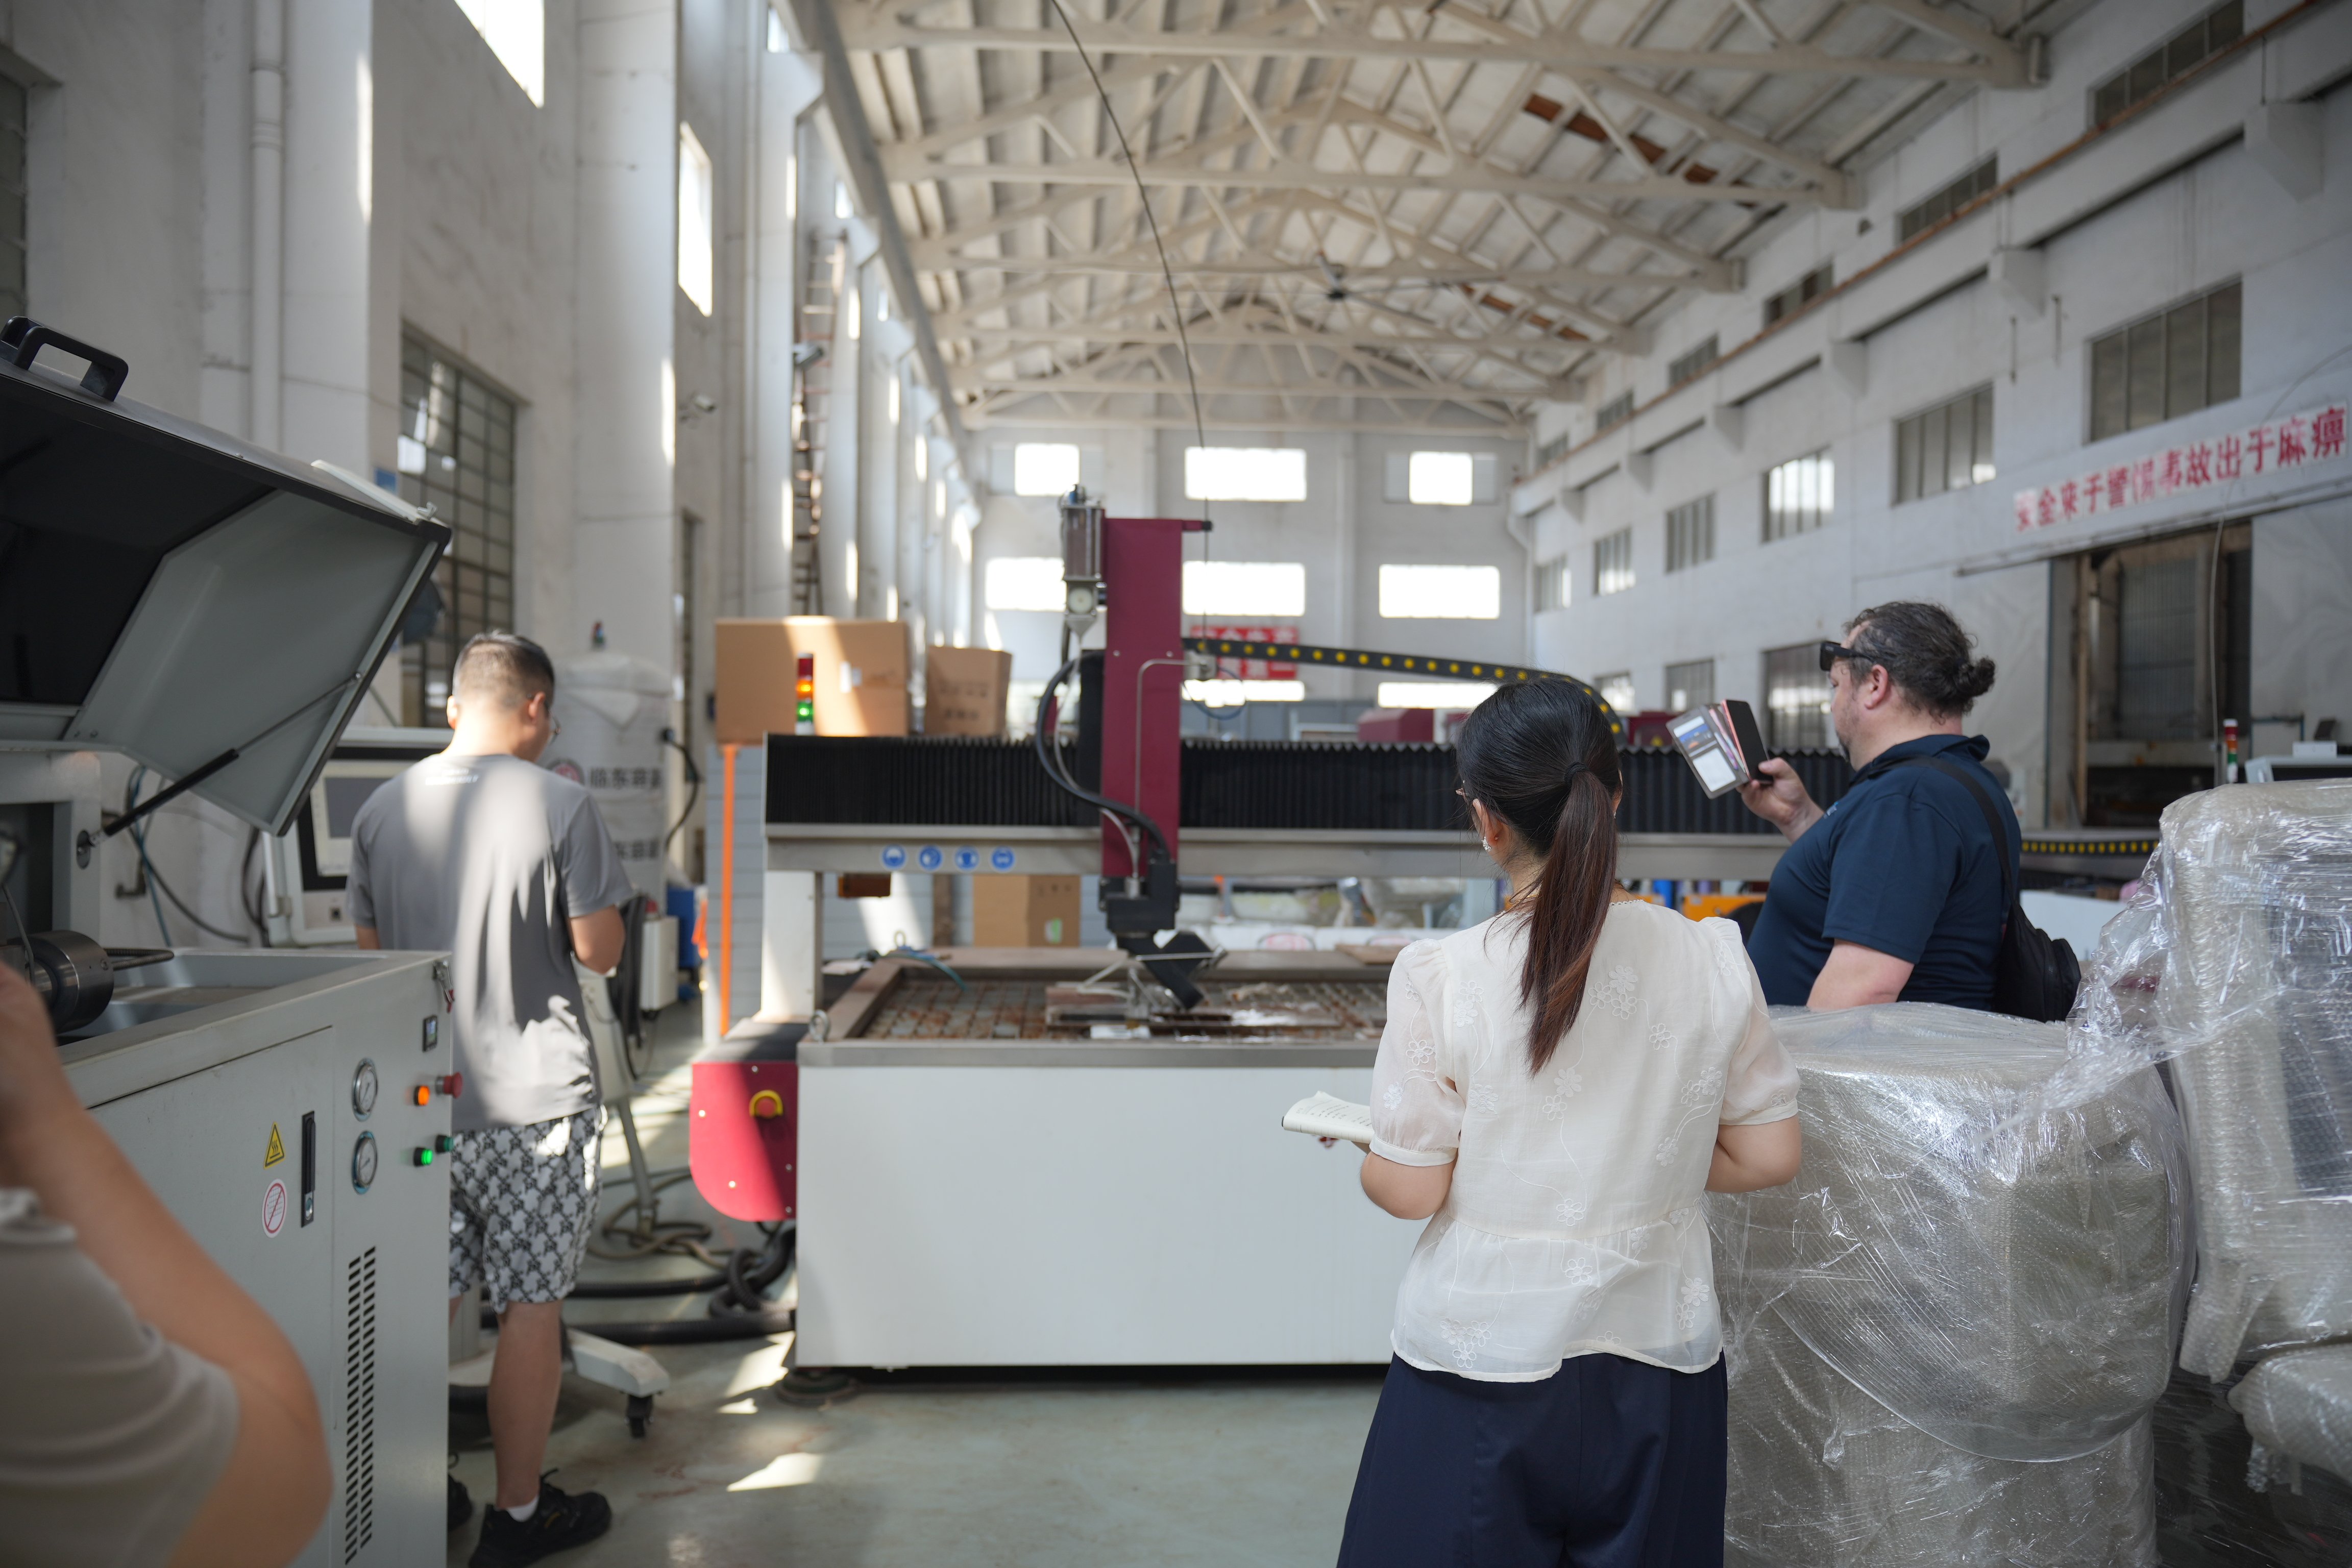
420 MPa-os erősítő biztosítja a stabil nyomást vastag fém- és kőanyagokhoz

420 MPa-os erősítő biztosítja a stabil nyomást vastag fém- és kőanyagokhoz

A fejlett WEITAI nagynyomású vízsugárvágó gépünk mérnöki alapja egy erős, 30 kW teljesítményű, két dugattyús intenzifikációs szivattyú, amely tökéletesen képes fenntartani az extrém magas 420 MPa munkanyomást, miközben a nyomásváltozásokat szigorúan 2 százalékos határon belül tartja. Az abszolút nyomásstabilitás elengedhetetlen az ipari gyártásban, mivel a hirtelen nyomásváltozások természetes módon okoznak nem kívánt élszegély-elhajlást, csökkentik a vágási sebességet, és gyorsítják a fúvóka korai kopását. Ezen teljesítményfeles szivattyúrendszer meghajtásával gépünk könnyedén átvágja a 20 mm vastag rozsdamentes acéllemezt 180 mm/perc sebességgel, a nehéz 50 mm vastag titán anyagot 110 mm/perc sebességgel, valamint a sűrű 30 mm vastag márványt kiváló 2500 mm/perc sebességgel a haladási műveletek során. Egy elfoglalt brazil építőipari kőfeldolgozó üzemben ez a konzisztens hidraulikus nyomás sikeresen megszüntette az élszegélyek repedését.
A hideg vágás megőrzi az anyag tulajdonságait, és megszünteti a másodlagos megmunkálást

A hideg vágás megőrzi az anyag tulajdonságait, és megszünteti a másodlagos megmunkálást

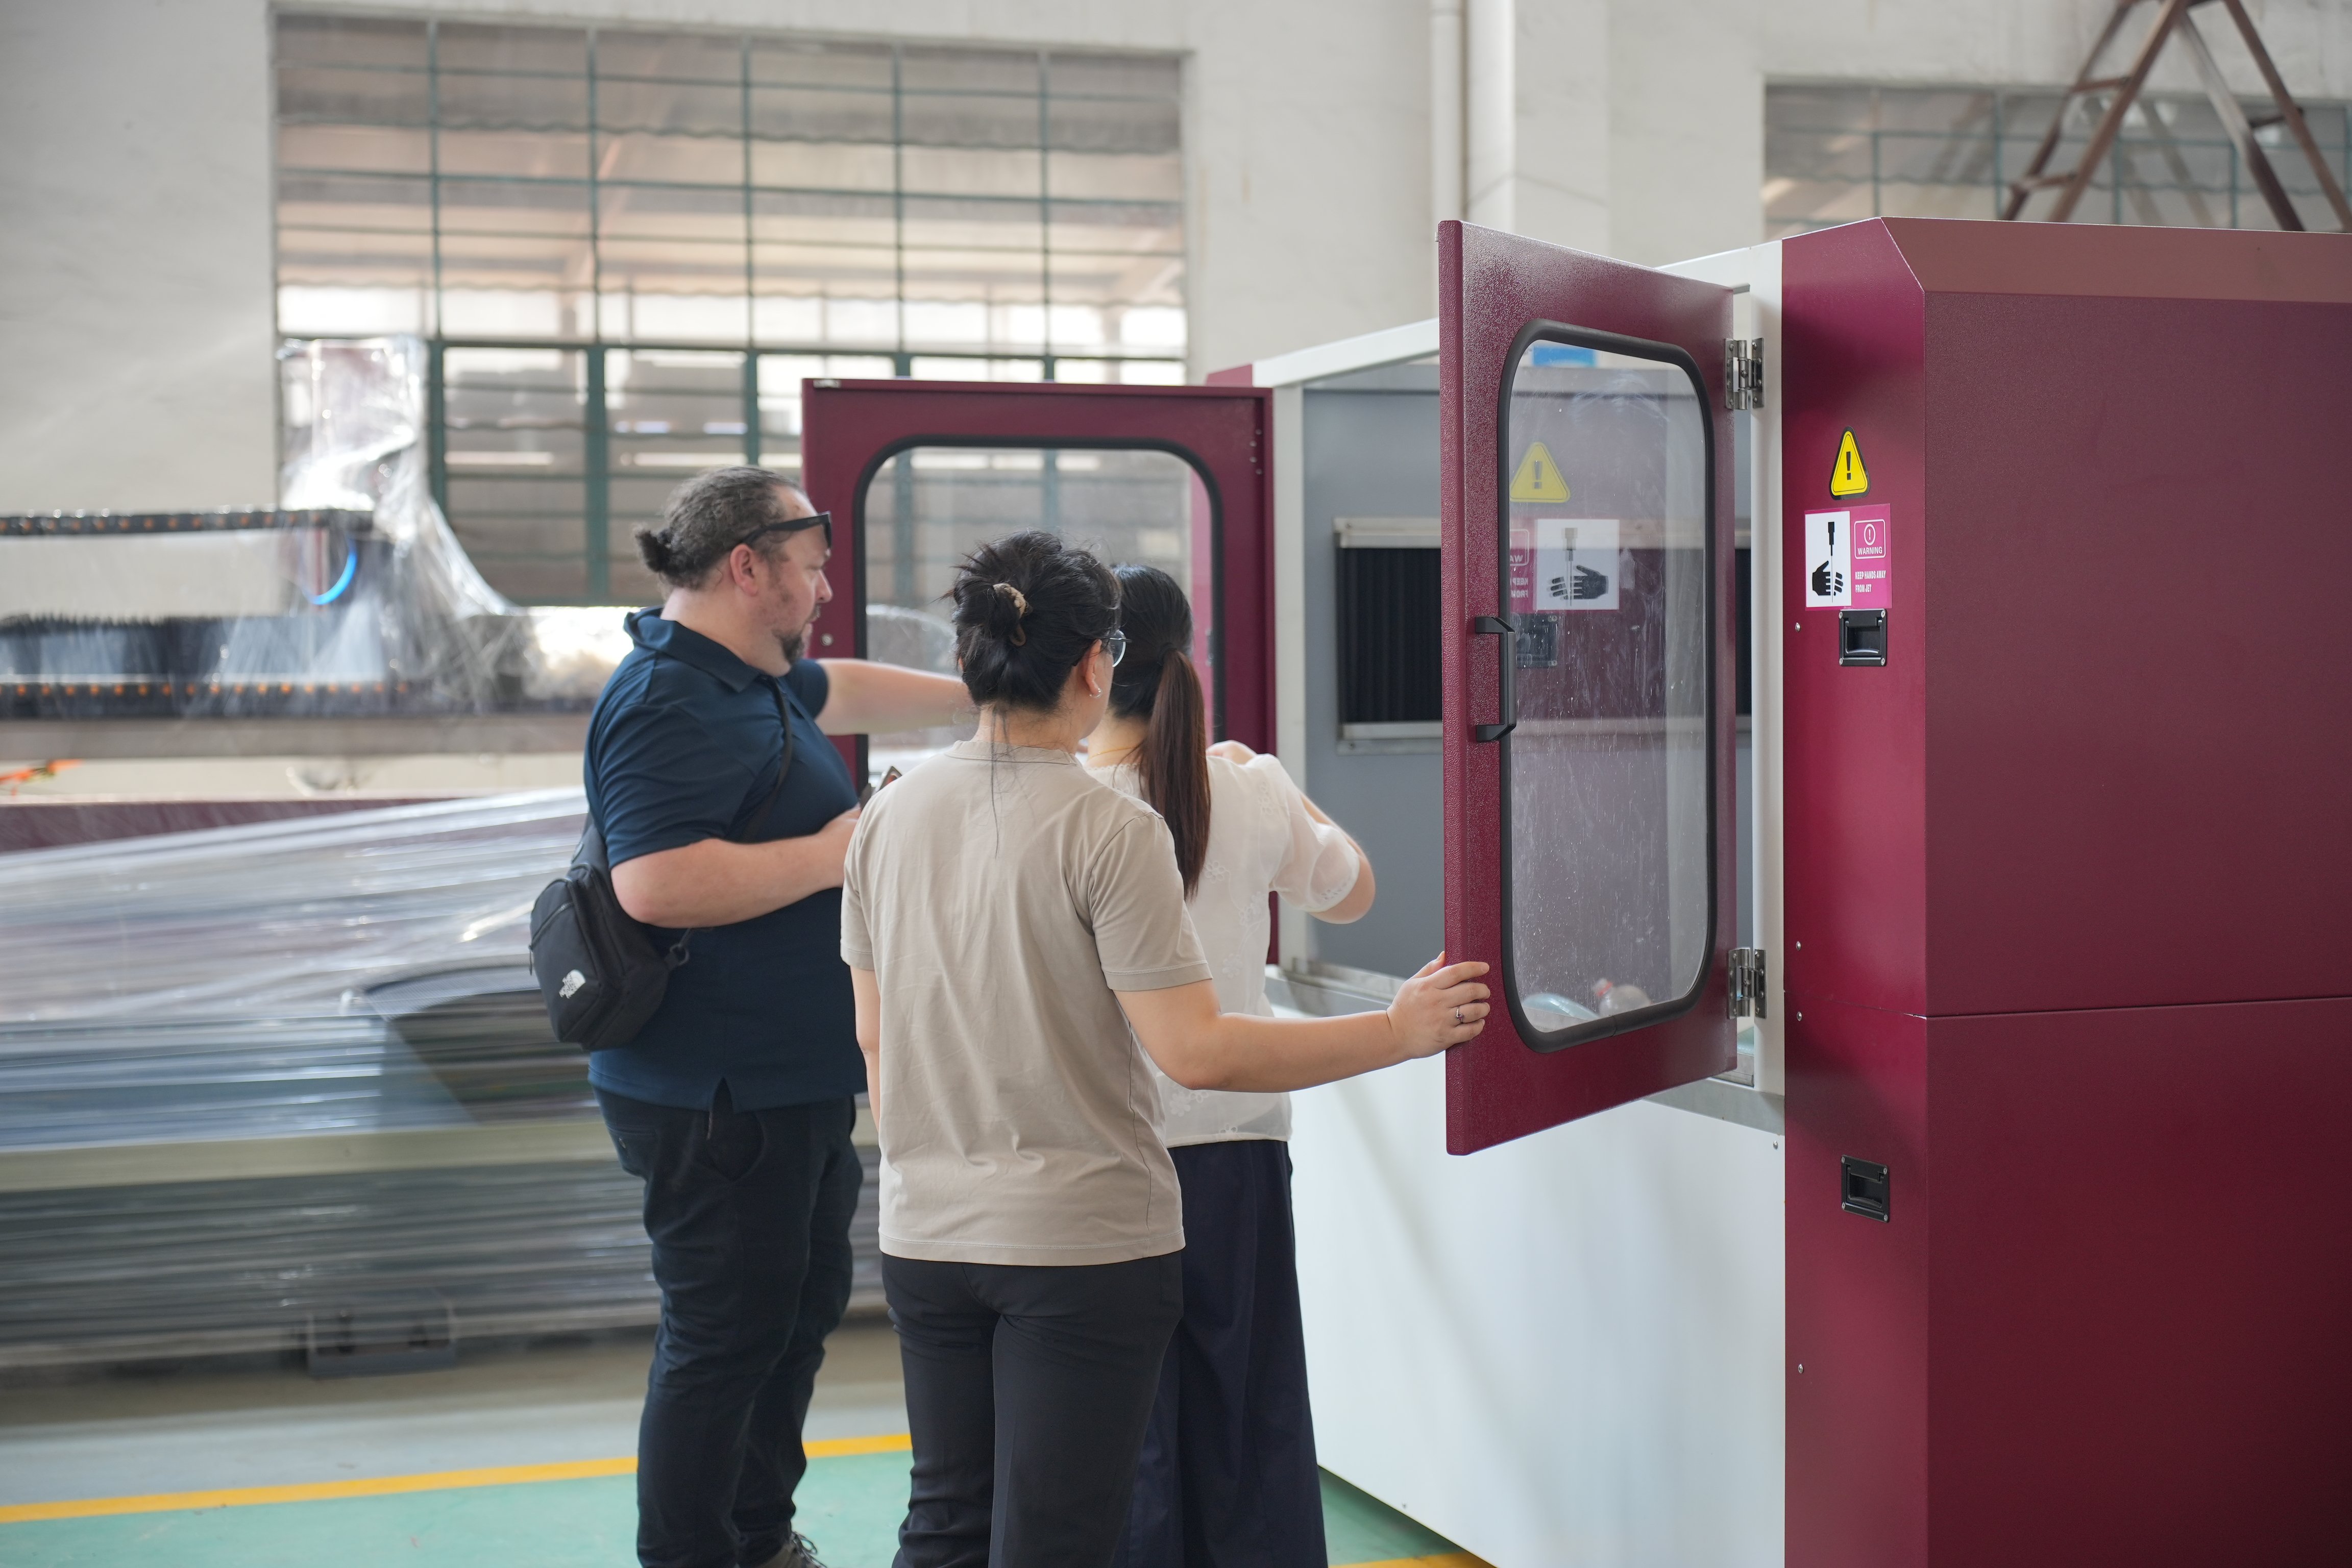
A hagyományos hőalapú vágási eljárásokkal – például a lézeres, plazma- vagy lángvágással – ellentétben, amelyek extrém hőt termelnek és megváltoztatják az anyagok fémkémiáját, a WEITAI nagynyomású vízsugár-vágógépünk tisztán hideg vizet és csiszolóanyagot használ. Ez a fejlett hidegvágási módszer biztosítja, hogy a vágott munkadarabokon egyáltalán ne alakuljon ki hőhatási zóna, ne keletkezzen újraöntött réteg, és teljesen kizárja a mikroszkopikus hőre vezethető repedések kialakulását. Ez a kritikus fémkémiai előny különösen értékes olyan magas kockázatú iparágakban, mint a légi- és űrhajóipar, az orvosi eszközök gyártása és a precíziós építészeti felületkezelés, ahol szigorú minőségellenőrzések igazolják az anyag szerkezeti integritását közvetlenül a vágási fázis után. A korábban említett svájci légi- és űrhajóipari tartógyártási projektben a hidegvágás alkalmazása teljesen megszüntette a költséges másodlagos újramaradási lépést, így munkacsoportonként 4,5 óra nem termelő munkaóra takarítható meg.
WhatsApp WhatsApp E-mail E-mail Mobil Mobil LegfelülLegfelül