Vízsugárral működő fémvágó gép | Hideg, pontos és torzulásmentes

Összes kategória

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Mobil / WhatsApp
WeChat
LinkedIn
Név
Vállalat neve
Üzenet
0/1000
Csatolmány
Kérjük, töltsön fel legalább egy csatolmányt
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Pontos fémvágás vízsugárgéppel egy megbízható kínai gyártótól

Pontos fémvágás vízsugárgéppel egy megbízható kínai gyártótól

A Taizhou Chuang Yuan Machine Tool Co., Ltd. pontos gépi szerszámokat gyárt 2003 óta, saját 18 000 négyzetméteres létesítményéből Taizhou városában, Dzsiangszu tartományban, Kínában; vízsugárral végzett fémvágó berendezéseink olyan gyártóknak nyújtanak megoldást, akik hideg, torzulásmentes vágási éleket igényelnek. A vízsugár-technológia hőhatásos zóna nélkül vág acélt, rozsdamentes acélt, alumíniumot, titániumot, réz- és sárgarézt legfeljebb 200 mm vastagságig, így a keménység és a síkság változatlan marad. A pozicionálási pontosság ±0,05 mm, a ismételhetőség ±0,02 mm, a felületi érdesség Ra 1,6 és Ra 3,2 között mozog, a szivattyú nyomása 380–420 MPa, amely lehetővé teszi a vágási sebességet akár 3000 mm/perc értékig 6 mm-es lágyacélnál. Az elhasznált aprítóanyag mennyisége óránként csupán 250–350 kg, ami 20–30 százalékkal csökkenti az elhasználódó alkatrészek költségét a hőalapú eljárásokhoz képest. Saját EDM-gépeink, megmunkálóközpontjaink, esztergáink és mélyfurat-feldolgozó gépeink gyártják a szerkezeti alkatrészeket, így teljes minőségirányítási irányítást biztosítunk.
Árajánlat kérése

Bizonyított fémvágás vízsugárral működő gépekkel világszerte

Norvég gyártó 120 mm-es titán repülőgépipari alkatrészeket vág

Egy jelentős norvég űrkutatási alvállalkozó súlyos mérnöki kihívásokba ütközött, amikor ultra-vastag, 120 mm-es titánlemezeket kellett feldolgoznia repülőgép-hajtóművek kritikus rögzítőelemeihez; a hagyományos hőalapú vágási módszerek rendszeresen pusztító hőrepedéseket, széleken keményedést és súlyos anyagszerkezeti torzulásokat okoztak. Ezek leküzdésére fejlett, öt tengelyes vízsugárral történő fémvágó gépünket állítottuk üzembe, amely sikeresen elérte a borotvaéles, 0,8 mm-es vágási rést, folyamatos, hidegvágási sebességet 120 mm/perc sebességgel, és teljes mértékben kizárta a hőhatott zónák kialakulását az egész munkadarabon. A rendszer nagynyomású erősítőszivattyúja és precíziós CNC mozgásszabályozása biztosította, hogy a méreteltérés a 600 darabos sorozatgyártás során szigorúan ±0,08 mm-en belül maradjon, miközben a selejtarány 6 százalékról kiváló 1,2 százalékra csökkent.

Török Szervizközpont évente 8000 tonna rozsdamentes acélt vág le

Egy vezető török fémfeldolgozó központ működési hatékonysági problémákkal és magas elutasítási aránnyal küzdött, miközben évente több mint 8000 tonna minőségi rozsdamentes acéllemezt dolgozott fel hagyományos hőalapú vágóberendezésekkel, amelyek folyamatosan csúnya szélzóna-elszíneződést, súlyos salaklerakódást és költséges másodlagos felületkezelést eredményeztek. Ezeknek a problémáknak a megoldása érdekében telepítettük nagy teljesítményű, kétfejes vízsugárral vágó gépünket, amelyet úgy terveztek, hogy zavartalanul működjön 400 MPa-os szivattyúnyomáson, és pontosan szabályozott 320 kg/óra garnét-köszörűanyag-adagolással képes 20 mm vastag 304-es rozsdamentes acélt 1100 mm/perc sebességgel simán vágni. Ennek a technológiai fejlesztésnek közvetlen eredményeként a gyártóhely belső újrafeldolgozási aránya 35 százalékkal csökkent, az ügyfeleknek történő időben történő szállítás teljesítése kiváló 98 százalékra emelkedett, és az éves üzemeltetési költségek 85 000 USD-tal csökkentek.

Egy brazil liftgyártó cég két vágófejjel 45 százalékkal növelte a termelését

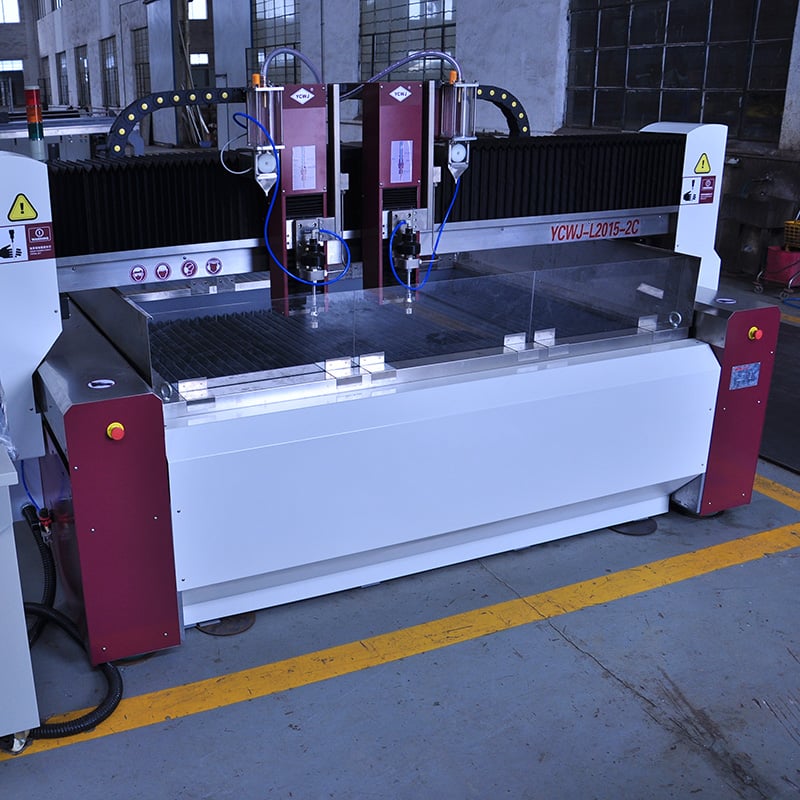
Egy vezető brazil liftgyártó vállalat alacsony termelési teljesítmény, lassú vágási sebesség és gyakori pengék cseréje miatt küzdött, miközben díszítő rozsdamentes acél építészeti paneleket gyártott kereskedelmi épületekhez egész Dél-Amerikában. Mérnöki csapatunk sikeresen integrált egy speciális, vízsugárral vágó gépet két vágófejjel és egy erős, 1500 mm × 3000 mm-es munkaasztallal, amely kétszeresére növelte a feldolgozási teljesítményt a finom, 3 mm-es rozsdamentes acél paneleken, és a vágási sebességet 2400 mm/percre gyorsította. Ez a stratégiai fejlesztés 45 százalékkal növelte a gyár teljes kimenetét, miközben a precíziós többtengelyes mozgásszabályozás az egész panel síkosságát kiváló ±0,1 mm/m-re javította, lehetővé téve ügyfelünk számára, hogy évente sikeresen szállítsa a 120 legnagyobb dél-amerikai liftmodernizációs és építési projektet.

Kapcsolódó termékek

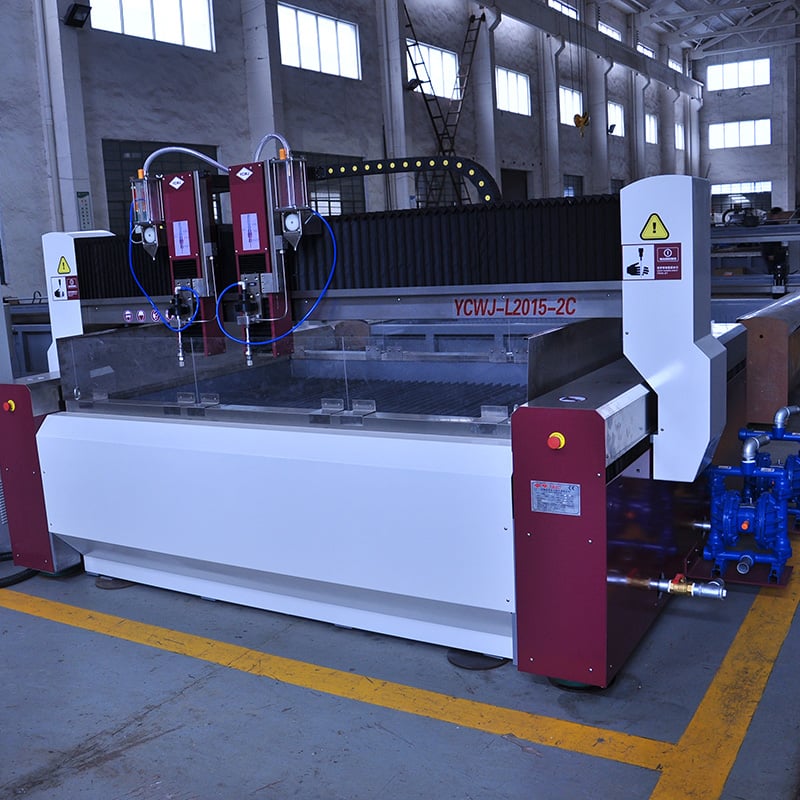
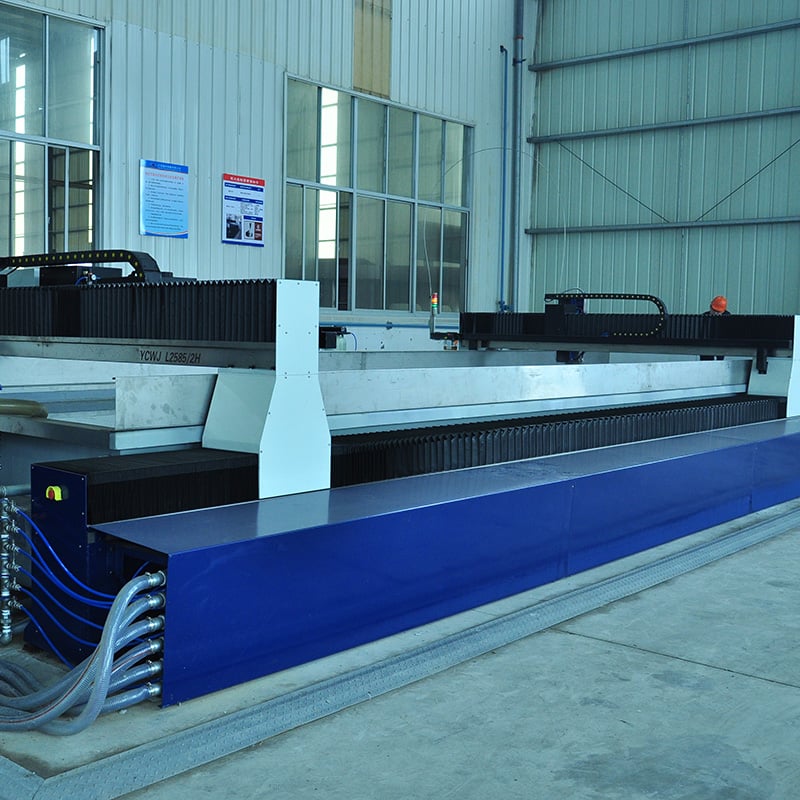
A vízsugárral történő fémvágás technológiája a hideg, pontos fémmegmunkálás új sztenderdjévé vált, mivel a anyagot nem hővel, hanem nagynyomású vízsugárral és abrazív részecskékkel távolítja el. A Taizhou Chuang Yuan Machine Tool Co., Ltd. 2003 óta egységesen kezeli a kutatást, fejlesztést, gyártást és értékesítést, és vízsugárvágó platformjaink olyan gyártóknak készültek, akik ismételhető pontosságot, minimális vágási rést (kerf) és hő okozta torzulás hiányát követelnek meg. A vágási folyamat egy intenzifikációs szivattyúnál kezdődik, amely a víznyomást 380–420 MPa-ra emeli. Egy gyémántból készült nyílás – általában 0,25–0,35 mm átmérőjű – összefüggő sugárat hoz létre, amely egy keverőkamrába jut, ahol 80–120 mesh-es gránitabrazív vonzódik be. Az abrazívvíz-sugár egy karbid fúvókán keresztül – 0,76–1,02 mm átmérőjű – lép ki, majd a munkadarabra irányul, amely egy gránit vagy acél asztalon helyezkedik el, 1500 × 3000 mm-től 2000 × 6000 mm-ig terjedő munkaterületen. A CNC mozgási rendszerek ±0,05 mm pontossággal és ±0,02 mm ismételhetőséggel pozicionálják a vágófejet, miközben a vezérlőrendszer a sebességet – 200–3000 mm/perc között – az anyag vastagságához és keménységéhez igazítja. Mivel a sugár nem hoz létre hőhatott zónát (HAZ), az anyagok – például a 304-es rozsdamentes acél, a 6061-es alumínium, a Grade 5-ös titán, a HARDOX kopásálló lemez és a páncélacél – eredeti fémkohászati tulajdonságaikat megtartják, ami kritikus fontosságú az olaj- és gáziparban, a légiközlekedési és atomiparban, a hajóépítésben és az építőipari fémmegmunkálásban. A tipikus vágási tűrések 0,1 mm ± értékek vékony lemeznél, illetve 0,3 mm ± értékek 100 mm vastag lemeznél; a felületi érdesség Ra 1,6–Ra 3,2 tartományban mozog, gyakran kiküszöböli a másodlagos megmunkálás szükségességét. A fogyóeszköz-kezelés ugyanolyan fontos. Egy 400 MPa-os szivattyú óránként 250–350 kg abrazívt fogyaszt, és saját fejlesztésű abrazív-adagolóink stabil áramlást biztosítanak, így a vágási rést 0,8–1,2 mm között tartják. Belső EDM-gépeink, megmunkálóközpontjaink, csőgyártó gépeink, hasító vonalaink, hosszra vágó vonalaink, esztergáink és mélyfurat-feldolgozó gépeink kritikus szerkezeti alkatrészeket állítanak elő, így minden keret, híd és tartály szigorú minőségi szabványoknak megfelelően kerül szállításra. Több mint 20 exportáló országból származó mezői adatok szerint rendszereink 92–96 százalékos üzemidőt érnek el, a szivattyú tömítéseinek élettartama 2800–3500 óra, és a működtetési költségek 15–25 százalékkal alacsonyabbak, mint a plazma- vagy lézervágás esetében vastag fémeknél. Németországban egy kisüzem 25 mm vastag rozsdamentes acél flange-okat vágott, és a finomítási idő 40 százalékkal csökkent; Vietnámban egy hajógyár 60 mm vastag hajótestlemezt vágott 180 mm/perc sebességgel, anélkül, hogy peremrepedés keletkezett volna; Indiában egy szivattyúgyártó 80 mm vastag öntöttvas házakat vágott, amelyek síkossága 0,15 mm/méter volt. A világ szerte működő ügyfelek értékelik angolul beszélő műszaki támogatásunkat, távoli diagnosztikai képességeinket, a főbb piacokon 72 órán belüli pótalkatrész-elérhetőségünket, valamint azokat a képzési programjainkat, amelyekkel az üzemeltetők öt napon belül teljes termelékenységre jutnak. Ahogy a világ iparágai egyre inkább a sokféle, kis sorozatszámú gyártás felé mozdulnak el, a Chuang Yuan vízsugárvágó berendezései rugalmas, környezetbarát megoldást kínálnak: nincs füst, nincs por, minimális anyagveszteség, és a darabok szorosan egymás mellé rendezhetők a maximális kihasználtság érdekében. Akár egyetlen rögzítőelem prototípusának gyártásától kezdve, akár építőipari panelok három műszakos üzemeltetéséig – gépeink az internacionális gyártók által elvárt pontosságot, sebességet és megbízhatóságot nyújtják.

Gyakran Ismételt Kérdések

Milyen anyagokat lehet vízsugárral vágni fémvágó géppel?

Gyakorlatilag bármilyen fémet vághat, például szénacél, rozsdamentes acél, alumínium, réz, sárgaréz, titán, szerszámacél és páncéllemez. A vastagságtartomány 0,5 mm-es lemeztől 200 mm-es lemezig terjed. Mivel a folyamat hűvös, a keményített és hőérzékeny ötvözetek megtartják tulajdonságaikat. Ugyanazon a platformon nem-fém anyagokat is lehet vágni, például kő, üveg és kompozitok.
380–420 MPa nyomáson a tipikus sebességek: 3000 mm/perc 6 mm-es lágyacélnál, 1100 mm/perc 20 mm-es rozsdamentes acélnál, illetve 180 mm/perc 60 mm-es lemeznél. A maximális vastagság 200 mm, csökkentett sebességgel. Mérnökeink anyag- és vastagságfüggő vágási sebességi táblázatot készítenek Önnek.
A csiszolóanyag-fogyasztás óránként 250–350 kg, az elektromos energia-felhasználás pedig körülbelül 37–45 kW. A fogyóeszközök és az áram együttes költsége általában óránként 6–12 USD között mozog a vágott anyag vastagságától függően. A vevők általában 15–25 százalékkal csökkentik a teljes vágási költséget a hőalapú eljárásokhoz képest, mivel a másodlagos felületkezelés elmarad.
Több mint 20 országba exportálunk, és angol nyelvű kezelési útmutatókat, távoli diagnosztikát, videós oktatást és helyszíni telepítést biztosítunk. A pótalkatrészeket 72 órán belül szállítjuk a főbb kikötőkbe. Mérnökeink 12 órán belül válaszolnak a műszaki kérdésekre, és kb. öt nap alatt teljes termelékenységre képezünk ki a munkavállalókat.

Kapcsolódó cikkek

Az EDM huzalvágó gép feldolgozási jellemzői

24

Dec

Az EDM huzalvágó gép feldolgozási jellemzői

További megtekintés
Hogyan szabhatók testre a rugógyártó gépek szerszámai speciális alakú rugók gyártásához

03

Aug

Hogyan szabhatók testre a rugógyártó gépek szerszámai speciális alakú rugók gyártásához

Bonyolult rugógyártási kihívások elsajátítása – A nagysebességű ipari gyártás finom részleteinek megértése mély ismereteket igényel a huzaladagolás dinamikájáról, a mechanikai tűréshatárokról és a modern automatizált többtengelyes hajlítástechnikáról...
További megtekintés
Miért felel meg a többfunkciós EDM-gép a vegyes sajtó- és alkatrészgyártó gyárak igényeinek

14

Aug

Miért felel meg a többfunkciós EDM-gép a vegyes sajtó- és alkatrészgyártó gyárak igényeinek

A magas változatosságú gyártási környezetek bonyolultságának kezelése – Egy modern ipari termelőüzem üzemeltetése gyakran olyan, mint egy tucat forgó tálat egyidejűleg tartani a levegőben, különösen akkor, ha magas változatosságú, kis sorozatszámú gyártási ütemtervekkel dolgozunk. Pl...
További megtekintés
Milyen előnyöket hoz a vállalatoknak az öreg EDM szikraforgácsoló gépek korszerűsítése

03

Aug

Milyen előnyöket hoz a vállalatoknak az öreg EDM szikraforgácsoló gépek korszerűsítése

A gyújtási erózió gyártásának régi korlátozásainak azonosítása – A nagy pontosságú gyártóüzemekben működő érett, évtizedek óta használt berendezések gyakran rejtett működési hátrányokat teremtenek, amelyek csendesen csökkentik a nyereségmarzsot az idővel. Amikor a gyártás...
További megtekintés

Ügyfélvélemények

Klaus Berger
Nincs hőkárosodás, nincs újrafeldolgozás

25 mm-es rozsdamentes acél flange-okat vágunk vegyi üzemek számára. A Chuang Yuan vízsugárvágó telepítése óta eltűntek a hőhatásra alapuló zónák, és a felületkezelés ideje 40 százalékkal csökkent. A pontosság ±0,1 mm-en belül marad, és a szivattyú 3000 üzemórát futott nagyobb karbantartás nélkül. A támogatás minden kérdésre egy napon belül válaszolt.

Ana Ribeiro
A forgalom hatszorosára nőtt hat hónap alatt

Emelőpanel-gyártó vonalunknak sebességre és síkságra volt szüksége. A kétfejes gép percenként 2400 mm-es sebességgel vágja a 3 mm-es rozsdamentes acélt, a termelés 45 százalékkal nőtt, a síkság ±0,1 mm/m értéken maradt. Jelenleg évente 120 projektet tudunk kezelni. A felszerelés és a képzés öt napig tartott.

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Név
Vállalat neve
Üzenet
0/1000
A hidegvágás pontossága ±0,05 mm, így minden fémtulajdonság megmarad

A hidegvágás pontossága ±0,05 mm, így minden fémtulajdonság megmarad

A fejlett vízsugárral vágó gépsorunk vitathatatlan mérnöki erőssége a kiváló hidegvágási módszerben rejlik. 380–420 MPa extrém hidraulikus nyomáson működő, homokkal kevert vízsugár teljesen leválasztja a fémes alapanyagokat hőhatás nélkül, így kizárja a hőhatott zónát, az újraképződött réteget és a mikrotöréseket. A berendezés kimagasló mechanikai pozícionálási pontossága ±0,05 mm, rendkívül szigorú ismételhetősége pedig ±0,02 mm, amely lehetővé teszi a légi- és űrkutatási, védelmi és orvostechnikai gyártók számára, hogy olyan tűréseket érjenek el, amelyeket a szokásos hőalapú vágási technikák egyszerűen nem tudnak biztosítani. Szigorú, független laboratóriumi tesztek során 120 mm vastag titánlemezek alapanyag-keménysége a vágás után szigorúan 1 százalékos eltéréssel maradt meg, míg a 304-es rozsdamentes acél felületén egyáltalán nem jelent meg színváltozás.
Gyors, rugalmas gyártás 3000 mm/perc vágási sebességgel

Gyors, rugalmas gyártás 3000 mm/perc vágási sebességgel

A működési termelékenység közvetlenül meghatározza a gyártás jövedelmezőségét, ezért a nagy teljesítményű vízsugárral vágó gépplatformjainkat úgy terveztük, hogy akár 3000 mm/perc lineáris vágási sebességet érjenek el 6 mm-es lágyacél esetén, illetve 1100 mm/percet 20 mm-es ipari rozsdamentes acél esetén. A kimenet maximalizálása érdekében – anélkül, hogy a gyártóüzem padlóterületét kellene bővíteni – fejlett kettős fejes és többfejes konfigurációkat kínálunk, amelyeket egy jelentős brazil liftgyártó vállalat példáz meg tökéletesen: a vállalat összes gyártási kapacitása azonnal 45 százalékkal nőtt a második vágófej integrálását követően. Az intuitív, Windows-alapú CNC vezérlő natívan tárol ezrek összetett anyagkihasználási programot, és valós időben dinamikusan szabályozza a vágási sebességet az adott anyagminőség, lemezvastagság és célzott felületi minőség paraméterei alapján.
WhatsApp WhatsApp E-mail E-mail Mobil Mobil LegfelülLegfelül