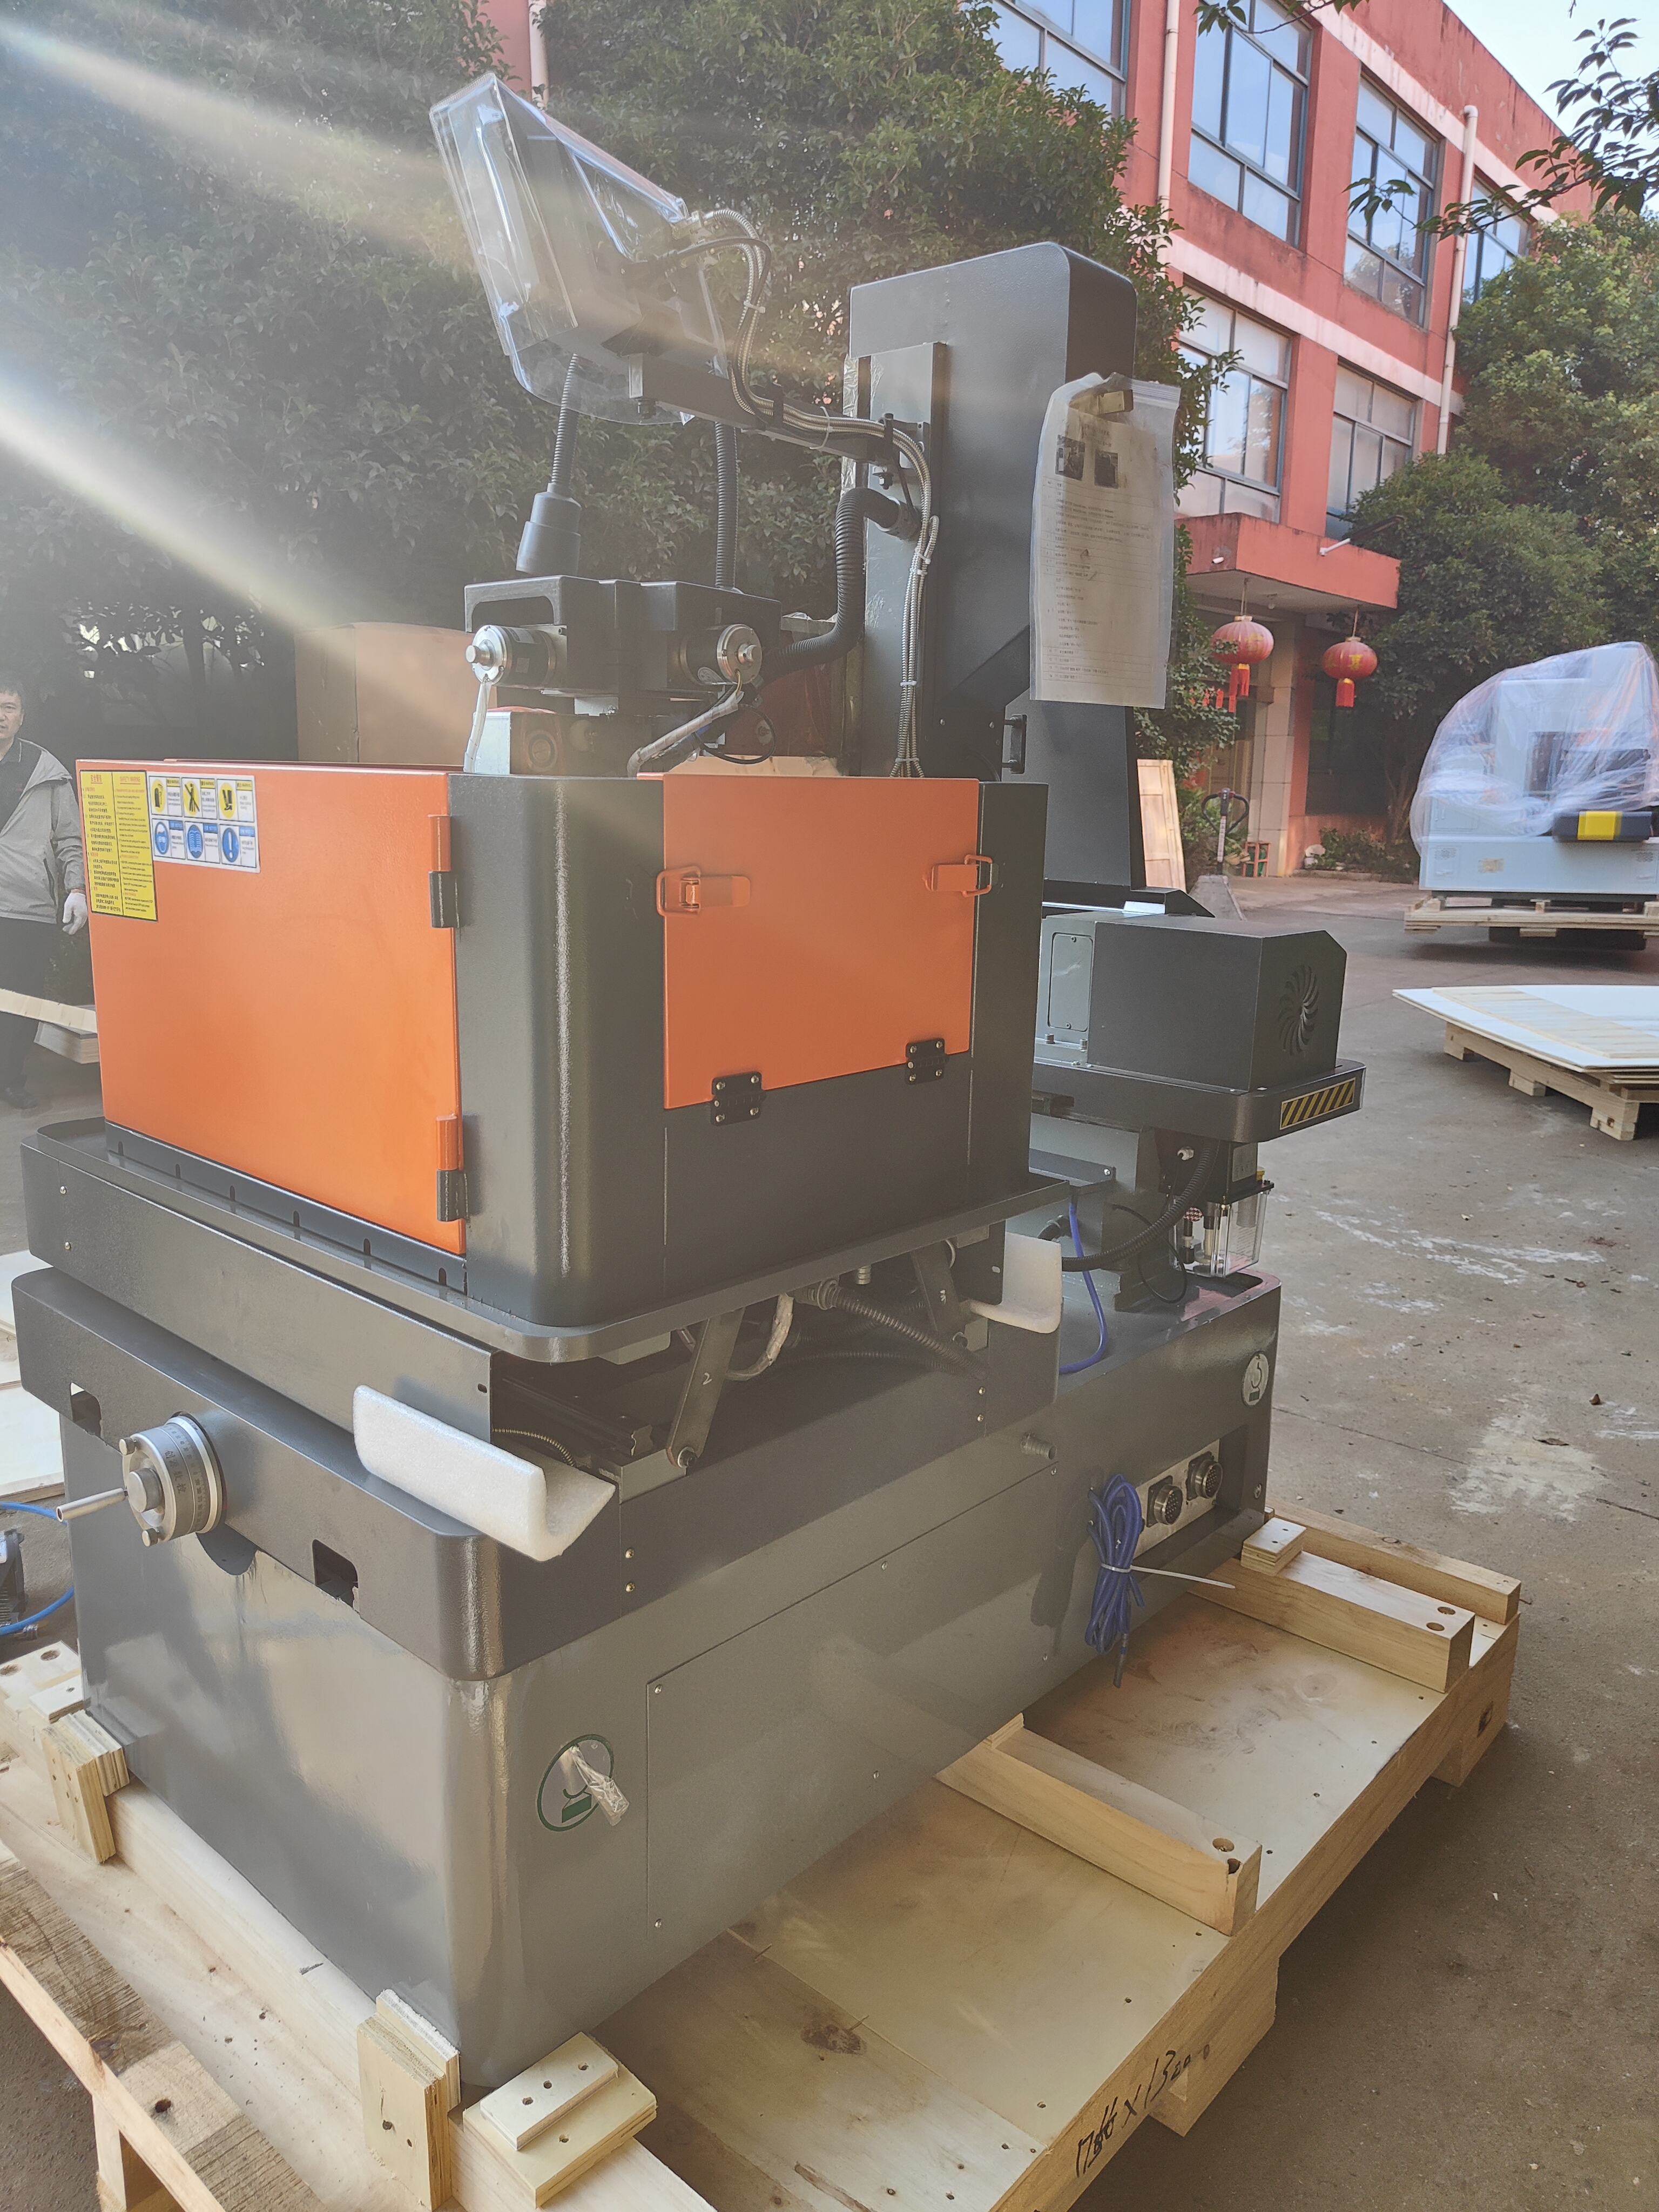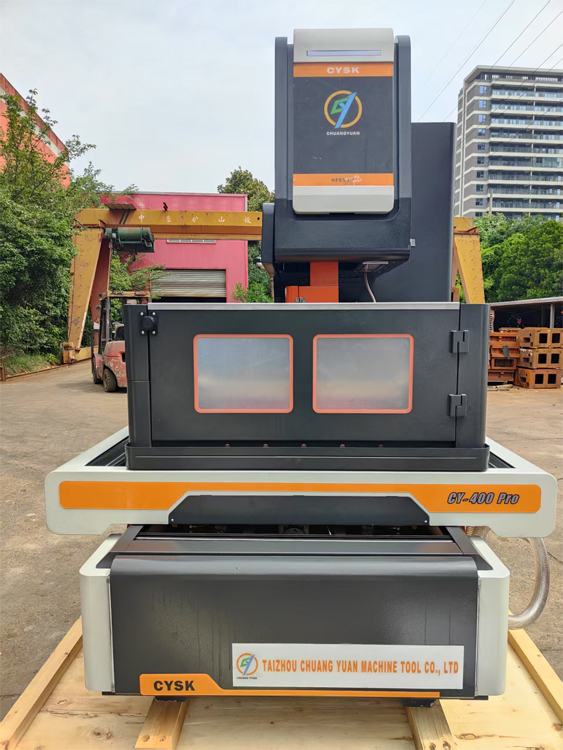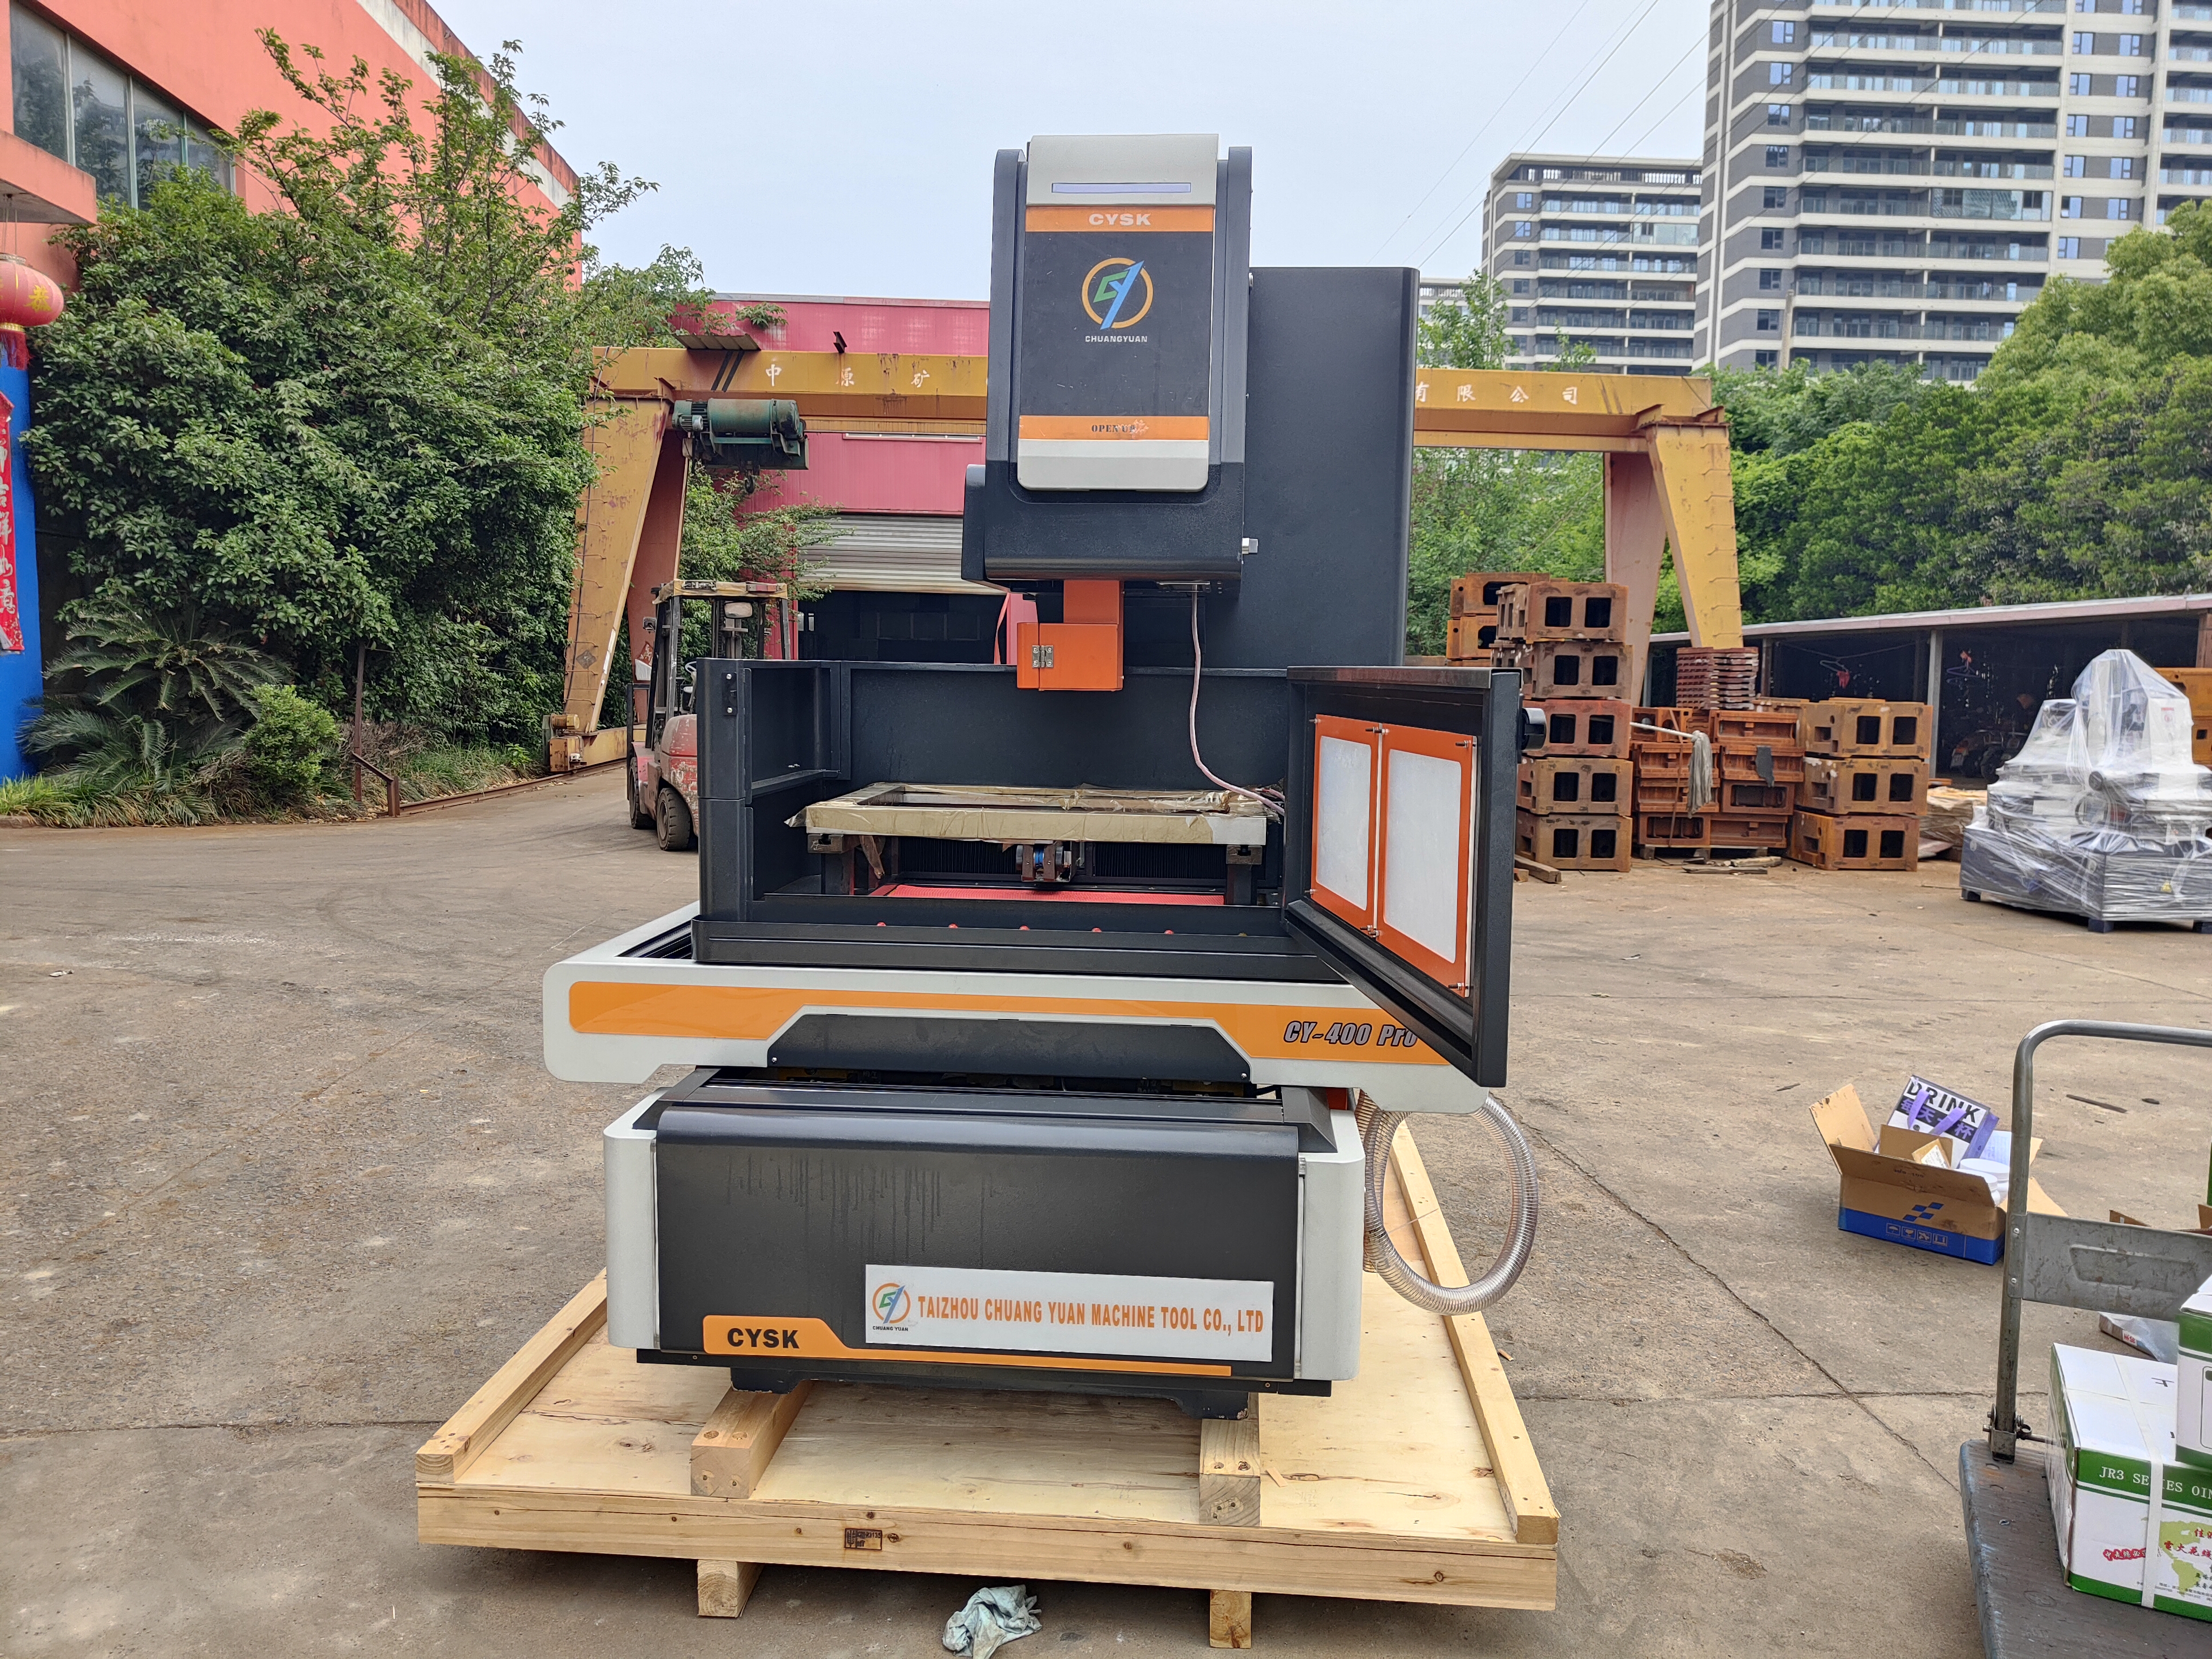
Förstå tekniken för tråd-erosionsmaskiner och hur man väljer rätt system: En tråd-erosionsmaskin, även känd som en tråd-baserad elektrisk urladdningsmaskin (WEDM), avlägsnar ledande material genom att generera kontrollerade elektriska gnistor mellan en kontinuerligt rörlig trådelektrod och arbetsstycket, som är nedsänkt i avjoniserat vatten. Till skillnad från fräsning eller laserskärning utövar denna process ingen mekanisk kraft, vilket gör att tillverkare kan skära hårdade verktygsstål med hårdhet över 60 HRC, volframkarbid, Inconel, titan och kopparlegeringar med exceptionell noggrannhet. Den globala marknaden för tråd-erosionsmaskiner bedömdes till cirka 1,9 miljarder USD år 2024 och förväntas växa med 5,6 procent årligen fram till 2030, drivet av efterfrågan från form- och golvverkstäderna, luft- och rymdfarten, medicintekniska apparater, elektronik och bilindustrins verktygstillverkning. Vid Taizhou Chuang Yuan Machine Tool Co., Ltd., grundat 2003 i provinsen Jiangsu i Kina, utvecklar och tillverkar vi tråd-erosionsmaskiner som balanserar precision, hastighet och total ägarkostnad. Vår tillverkningsprocess börjar med finit elementanalys av maskinbädden, som är gjuten i högrigid Meehanite-järn och åldras i 12 månader för att minska inre spänningar. Bädden bearbetas sedan på en femaxlig CNC-portalkransfräs till en planhet på 0,01 mm per 1 000 mm innan montering. Varje axel använder förspända linjärguider och kuglskruvar av klass C3 med laserkalibrerad stegkompensation, vilket ger en positionsnoggrannhet på ±0,003 mm och upprepbarhet på ±0,001 mm. Vår pulsgenerator arbetar vid frekvenser upp till 1,5 MHz med adaptiv styrning som övervakar gapspänningen 2 000 gånger per sekund och automatiskt justerar urladdningsenergin för att förhindra trådbrott och skydda delikata geometrier. Vid ett typiskt arbete där 40 mm tjockt verktygsstål av typ 1.2344 skärs med en 0,25 mm mässingstråd uppnår vår maskin en skärhastighet på 180 mm²/min med ytråhet Ra 1,0 µm; vid flerpassavslutning når den Ra 0,4 µm. Trådtransportsystemet använder en sluten regleringsservo för spännkraft som håller 8–12 N, vilket är avgörande för konisk skärning upp till 30 grader samt för automatisk trådinföring av 0,1 mm tråd. Vårt nedsänkta skärsystem minskar termisk deformation hos tunna delar med tjocklek under 0,5 mm – en vanlig kravställning inom medicinteknik och elektronik. Miljömässigt förbrukar maskinen 2,8 kW i vänteläge och 9,5 kW under skärning, och vår vattenreningssystem förlänger livslängden för avjoniseringsharporna till 1 800 timmar. I hela världen använder kunder våra tråd-erosionsmaskiner på specifika sätt. I Tyskland och Italien skär formverkstäder insatsdelar till sprutformar och extrusionsdie, och litar på vår automatiska avfallshanteringsfunktion för att kunna köra obemannade nattbatchar med åtta till tolv kaviteter. I USA skär luft- och rymdfartsverkstäder honungsrutiga tätningsringar och turbinbladsrötter av nickel-legeringar med hjälp av vår femaxliga koniska huvudenheter för att tillverka fir-trädprofiler i en enda monteringsställning. I Turkiet och Indien skär tillverkare av medicintekniska produkter och elektronik stentar, kirurgiska käkar och kontaktstift där burrfria kanter eliminerar behovet av efterpolering. I Vietnam och Mexiko använder bilindustrins stansleverantörer våra tråd-erosionsmaskiner för att underhålla progressiva die med en stickprovsklens på 0,003 mm, vilket förlänger die-livslängden till mer än 1,5 miljoner slag. I Sydkorea och Japan litar tillverkare av precisionskontaktverktyg på vårt termiskt kompensationssystem för att bibehålla en tolerans på ±0,002 mm under en obemannad driftperiod på 18 timmar. Vi stödjer varje kund med fjärrdiagnostik via en industriell IoT-gateway, underhållsstöd med utökad verklighet samt en reservdelskanal med leverans inom 48 timmar från vårt lager i Rotterdam. Vårt ingenjörsteam erbjuder kostnadsfria skärtester på kundens egna material och återlämnar en detaljerad processrapport med rekommenderade justeringar, spoltryck och trådtyper. Att välja en tråd-erosionsmaskin handlar om mer än att jämföra priser. Köpare bör utvärdera resoräckvidden i förhållande till det största dieblock som avses skäras, möjligheten till konisk skärning för komplexa reliefvinklar, tillförlitligheten för automatisk trådinföring vid obemannad drift samt tillverkarens förmåga att erbjuda applikationsingenjörstöd. Vi rekommenderar en minsta resomarginal på 10 procent utöver den största delens mått samt en generator som kan hantera det tjockaste materialet vid önskad ytkvalitet. För verkstäder som skär både hårdat stål och karbid är en dubbelkraftgenerator med separata avslutningskretsar att föredra för att undvika kompromisser. Eftersom tråd-erosionsmaskiner vanligtvis används i 15–20 år är underhållbarhet och tillgänglighet av reservdelar lika viktiga som de ursprungliga specifikationerna. Våra maskiner använder standardindustriella komponenter från Siemens, Panasonic och HIWIN, vilket minskar risken för långsiktig komponentförsörjning. Vi publicerar även underhållsscheman, felkodsbibliotek och kalibreringsprocedurer så att kunder själva kan utbilda lokala tekniker. Med över 1 800 installerade tråd-erosionsmaskiner världen över och partnerskap i mer än 20 länder fortsätter vi att förbättra våra konstruktioner baserat på fältdata. Senaste förbättringarna inkluderar en omdesignad trådförare med 40 procent längre livslängd, en spolmunstycke som minskar trådbrott på höga delar med 22 procent samt styrmjukvara med inbyggda teknikdatabaser för 46 vanliga material. Oavsett om du är en verkstad som inför din första tråd-erosionsmaskin eller en stor tillverkare som utökar kapaciteten – vårt team kan hjälpa dig att välja en modell som passar dina delar, material och produktionsmål.

13
Dec
29
Jun
14
Jul
03
Aug