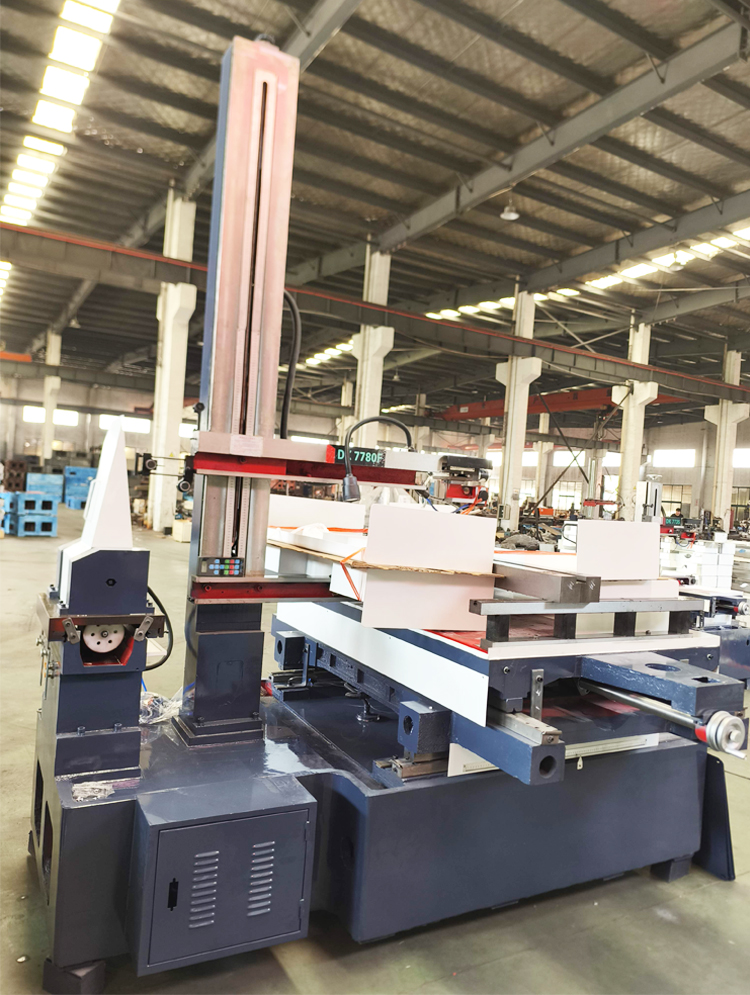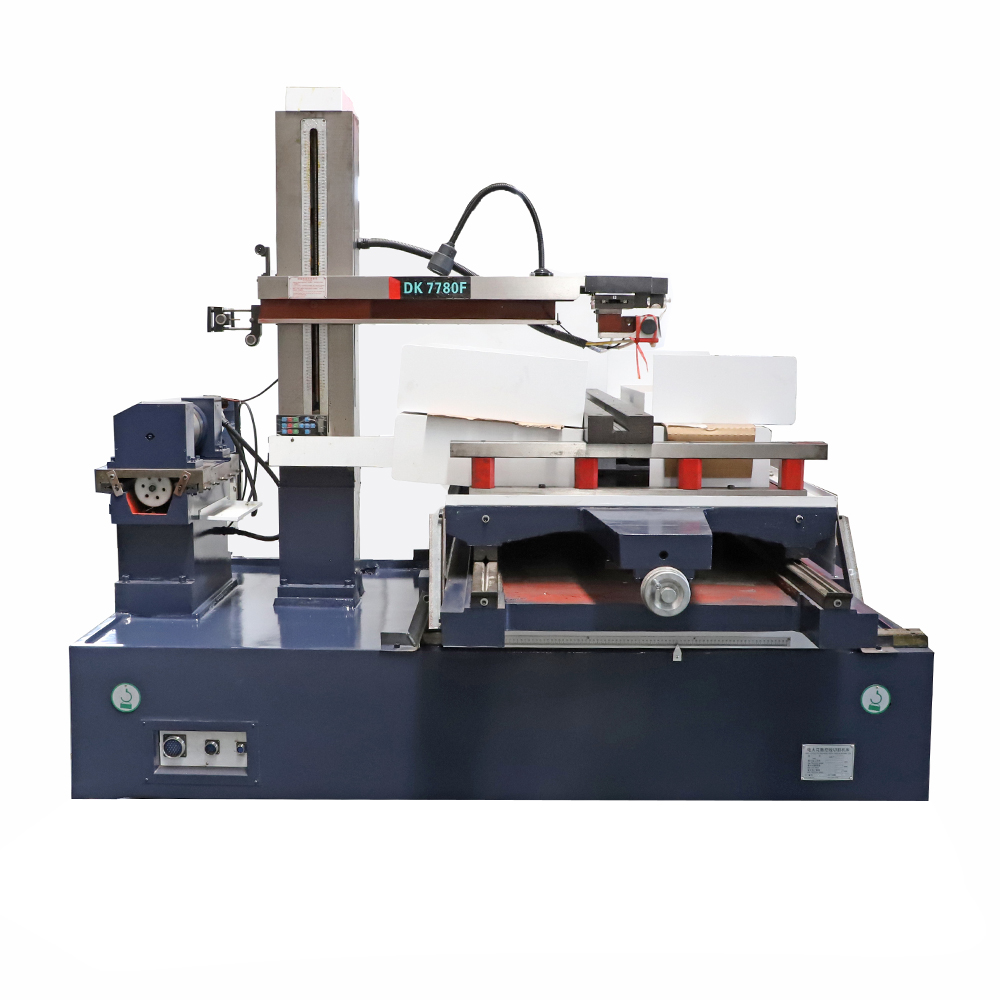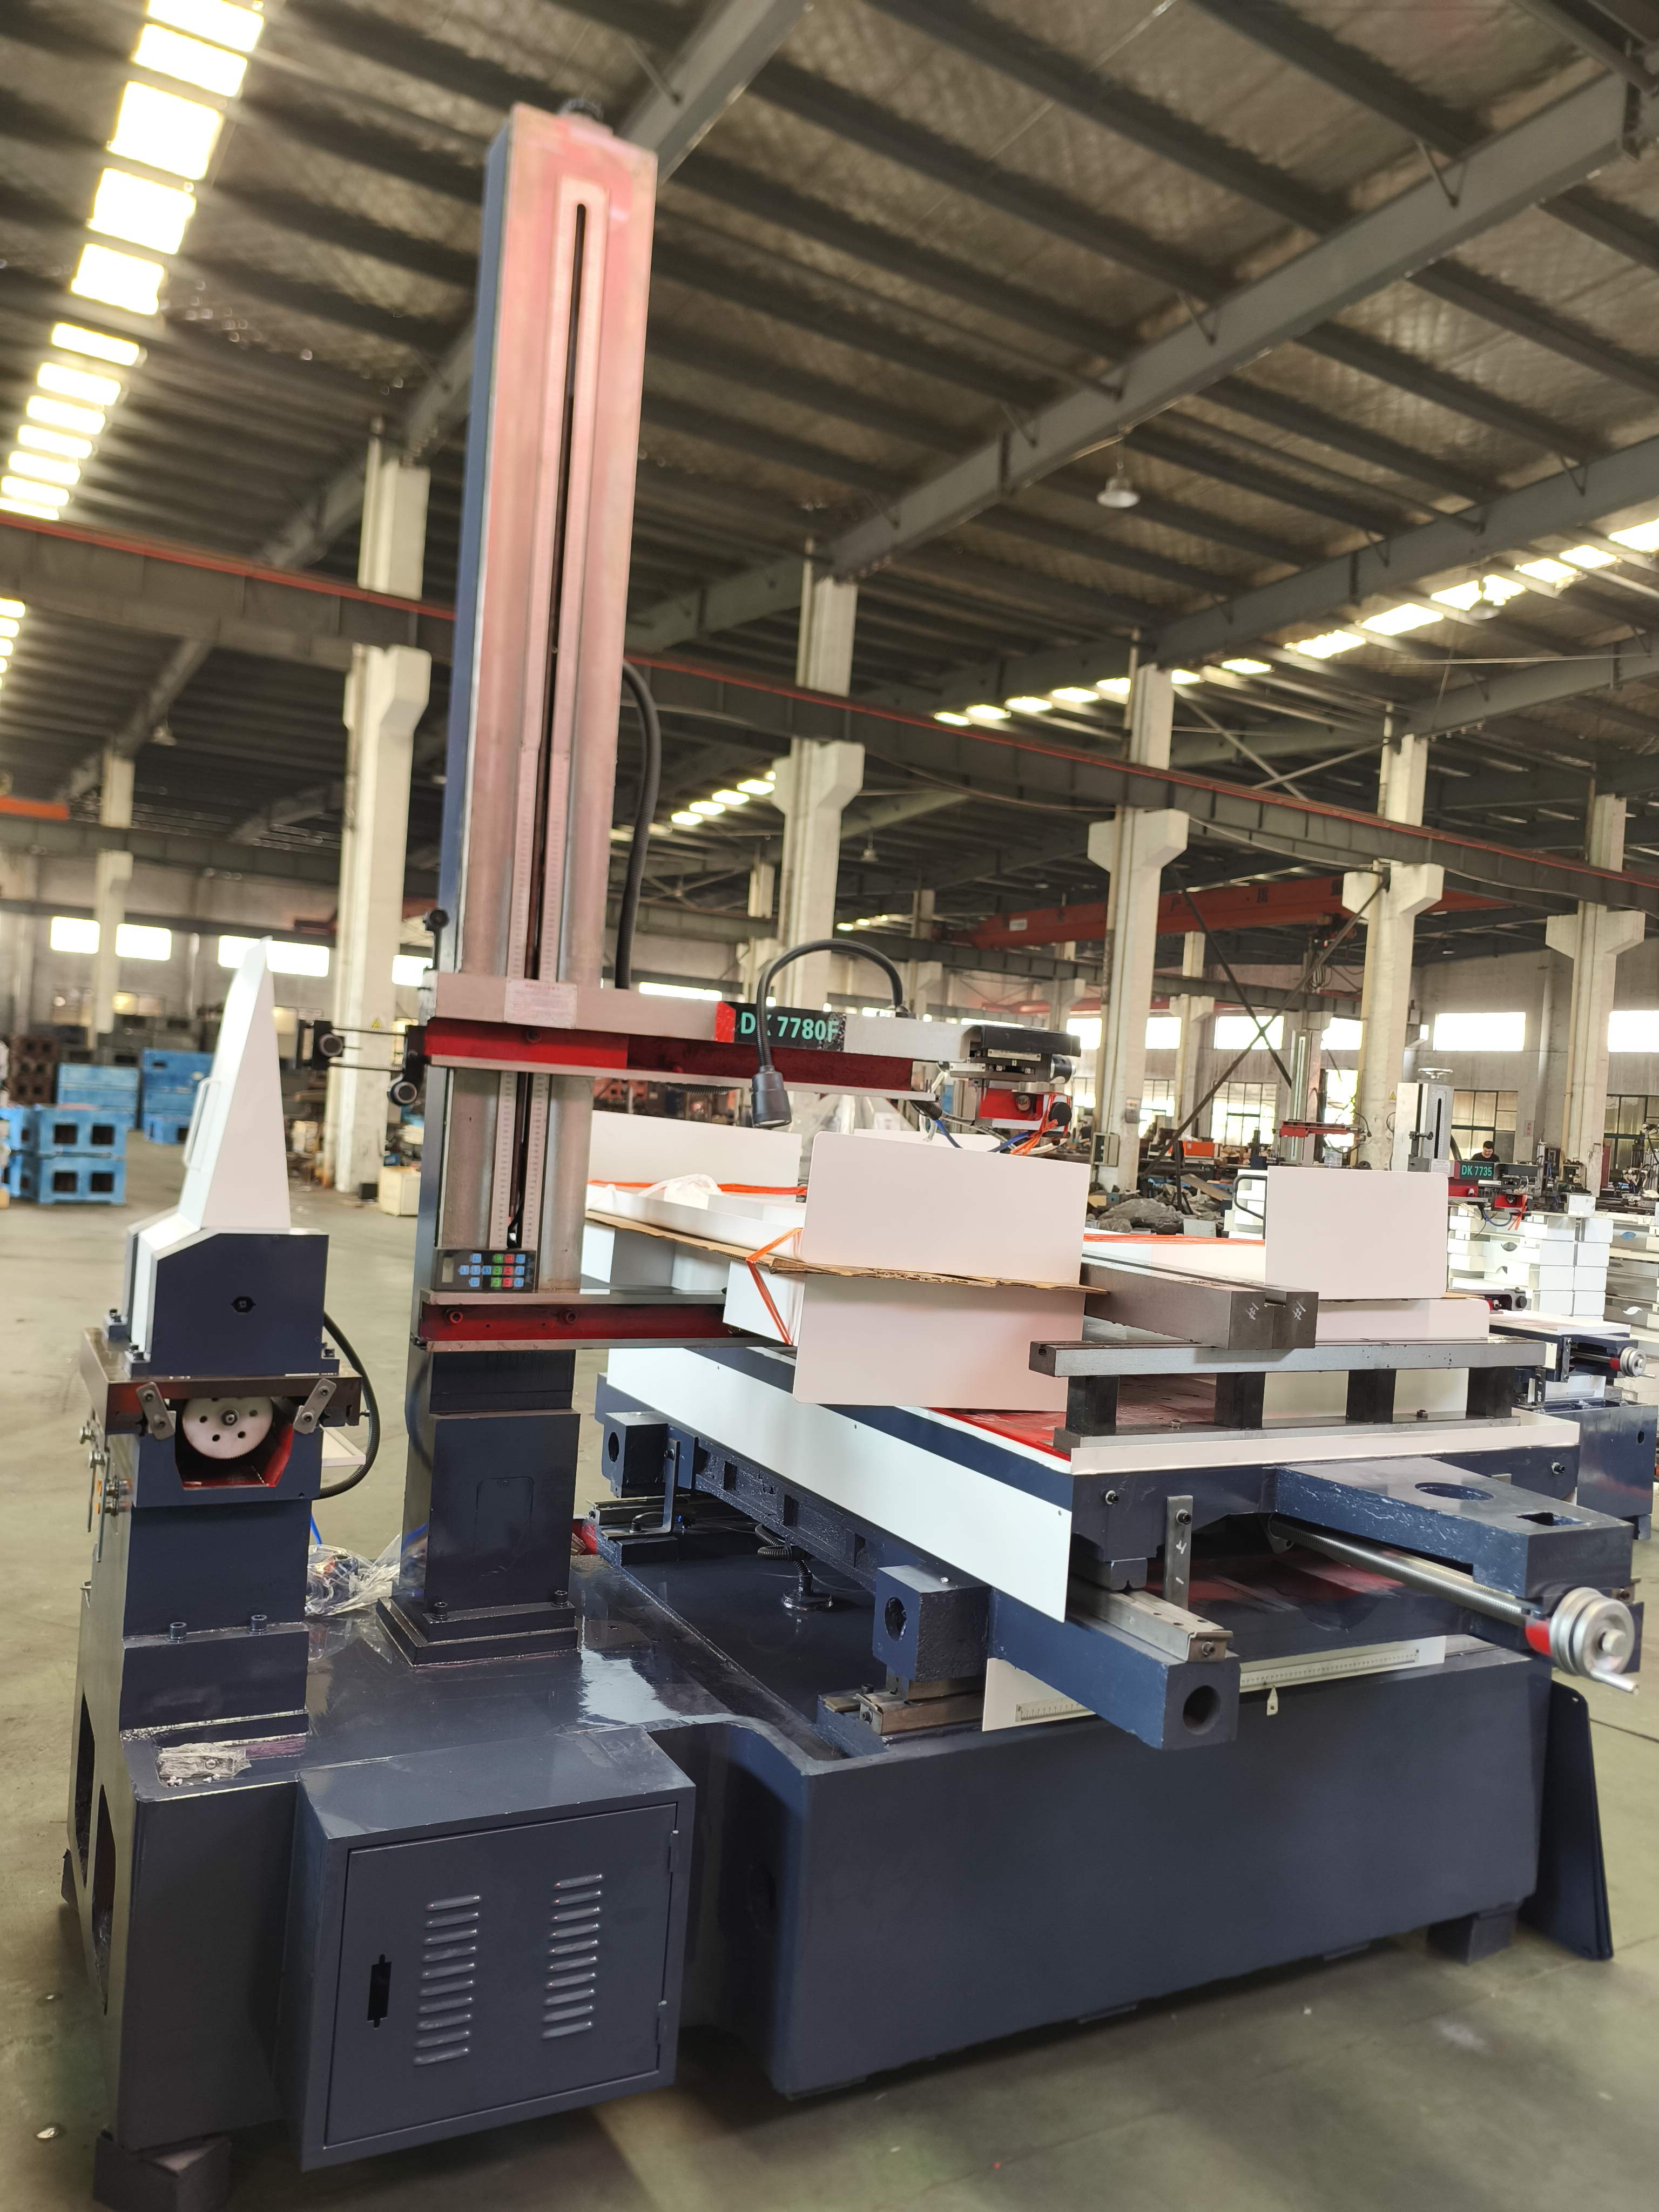
Stor EDM-maskin för tunga applikationer och hög precision | 300 A, kapacitet 12 ton

Alla kategorier

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Mobil/WhatsApp
Wechat
LinkedIn
Namn
Företagsnamn
Meddelande
0/1000
Bilaga
Ladda upp minst en bilaga
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Stor EDM-maskin byggd för noggrann tillverkning i tunga applikationer

Stor EDM-maskin byggd för noggrann tillverkning i tunga applikationer

Taizhou Chuang Yuan Machine Tool Co., Ltd., grundad 2003 i staden Taizhou, provinsen Jiangsu, Kina, är en professionell tillverkare som integrerar forskning och utveckling, produktion samt försäljning av precisionsmaskiner. Våra stora EDM-maskiner är konstruerade för verkstäder för gjutformar och stämpelverktyg, leverantörer av luft- och rymdfartskomponenter samt tillverkare av tung utrustning som kräver djupa hålbränning, stor arbetsstyckskapacitet och långa obemannade drifttider. Med arbetsbordstorlekar från 1200 x 800 mm till 3000 x 1600 mm, maximalt arbetsstyksvikt upp till 12 000 kg och Z-axelresor upp till 800 mm kan dessa maskiner hantera överdimensionerade smidesformar, stämpelverktyg och turbinhus som mindre enheter inte kan ta hand om. En högströmsgenerator på 300 A ger en materialavlägsningshastighet på upp till 1200 mm3/min på verktygsstål 1.2738, vilket minskar grovarbetstiden med cirka 35 procent jämfört med konventionella system på 100 A.
Få ett citat

Fallstudie

Stor EDM-maskin minskar ledtid för smidesform hos en tysk formtillverkare

En tysk tillverkare av smidesformer hade problem med en hammarsmidesform som vägde 3 800 kg och översteg kapaciteten hos dess befintliga EDM-maskiner med bord på 800 mm. Efter installation av en stor EDM-maskin från Chuang Yuan med ett bord på 2500 × 1250 mm och en generator på 400 A kunde hela formhålan bearbetas i en enda uppsättning. Grovbearbetningstiden sjönk från 76 timmar till 48 timmar, en minskning med 37 procent, och elektrodförbrukningen sjönk med 22 procent. Företaget kan nu erbjuda leverans inom 12 dagar istället för 20 dagar och har inom sex månader vunnit två ytterligare fordringsavtal inom bilindustrin.

Stor EDM-maskin löser djup ribb-brännproblem för en leverantör av flygteknisk verktygsmaskinering

En leverantör av verktyg för luft- och rymdfarten i Turkiet behövde bränna ribbor med en djup på 240 mm i en fästplatta av titanlegering med en ytyta bättre än Ra 0,8 mikrometer. Standard-EDM-maskiner avvek för mycket från toleransen vid den här djupnivån. Genom att använda en Chuang Yuan stor EDM-maskin utrustad med linjära glaslinjaler och adaptiv spolning kunde leverantören bibehålla rakhet inom 0,01 mm över hela djupet. Andelen skrotade delar på fästplattelinjen sjönk från 8 procent till 1,5 procent, vilket sparade cirka 45 000 USD årligen.

Stor EDM-maskin stödjer 24-timmarsformgivningsproduktion i Sydostasien

En malaysisk tillverkare av plastinjektionsformar körde två skift men förlorade nattskiftet på grund av manuella elektrodbyten. En stor EDM-maskin med en automatisk verktygsbytare med 24 platser och fjärrövervakning möjliggjorde obemannad nattlig bearbetning. Produktionen ökade från 18 till 29 forminsatser per månad, leveranspålitligheten förbättrades från 82 procent till 96 procent och återbetalningstiden blev under 14 månader. Produkttitel: Upptäck vår serie stora EDM-maskiner för extra stora precisionsuppgifter

Relaterade produkter

Tillverkning av en stor EDM-maskin påbörjas långt innan monteringen. Vid Taizhou Chuang Yuan Machine Tool Co., Ltd. inleds produktionen med finit elementanalys av maskinbädden, följt av spänningsavlastade gjutningar som åldras i sex månader för att stabilisera geometrin. Bädden och kolumnen slipas sedan med hög precision på femsidiga bearbetningscentraler, där planheten verifieras till 0,01 mm per meter. Ledvägarna skrapas manuellt och kalibreras med laserinterferometer, vilket säkerställer att varje axel upprepar sig inom ±0,003 mm. Dielektriska systemet trycktestas vid 8 bar för att bekräfta läckfri cirkulation för djuphålsavspolning – en avgörande kravställning när ribbor bränns djupare än 200 mm. Generatorskåpen genomgår en 72 timmars inkörning vid full belastning, och varje färdig stor EDM-maskin testfräsas på en certifierad provbit innan leverans. Kvalitetskontrollen följer ISO 9001-procedurer, och varje enhet levereras med en kalibreringsrapport som är spårbar till nationella standarder.

Globalt används dessa maskiner av verktygs- och formverkstäder i Tyskland, bilindustrins verktygsavdelningar i Mexiko, luft- och rymdfartsleverantörer i Turkiet samt tunga maskinanläggningar i Sydostasien. I ett dokumenterat fall bearbetade en stor EDM-maskin med ett bord på 3000 × 1600 mm en pressform som vägde 9,5 ton i en enda montering, vilket eliminerade två ompositioneringsoperationer och minskade den totala bearbetningstiden med 31 procent. En annan kund i Indien minskade elektrodförslitningen från 0,4 procent till 0,18 procent genom att använda maskinens adaptiva pulskontroll på koppar-volfram-elektroder. I Mellanöstern förlitade sig en kund, där omgivningstemperaturen var 45 grader, på den integrerade kylen och den termiska kompensationen för att hålla den dimensionella driften under 0,006 mm under en 16 timmar lång obemannad cykel. Vårt ingenjörsteam stödjer kunder genom fjärrdiagnostik, på-platskommissionering och operatörsutbildning, och vi har exporterat till mer än 20 länder och regioner. Reservdelar finns i lager för snabb leverans, och typisk svarstid för teknisk support är under 24 timmar. Oavsett om applikationen är en smidesform, en injektionsform eller en turbinkomponent konfigureras den stora EDM-maskinen med den generator, spolning och automatiseringspaket som passar arbetet – inte en standardlösning för alla. Detta tillvägagångssätt håller cykeltiderna konkurrenskraftiga och den totala ägarkostnaden förutsägbar.

Vanliga frågor

Vilken arbetsstycksstorlek kan en stor EDM-maskin hantera?

Vårt sortiment av stora EDM-maskiner omfattar arbetsbord från 1200 x 800 mm upp till 3000 x 1600 mm, med maximalt arbetsstyksvikt från 3 000 kg till 12 000 kg. Z-axelns färdsträcka når 800 mm, vilket möjliggör djup hålbränning i smidesdies, stora injektionsformar och tunga fästningar. Om du delar dina vanliga delmått och vikt kommer vi att rekommendera rätt bordstorlek och generatorkonfiguration.
Med en 300 A-generator når materialavtagshastigheten upp till 1 200 mm³/min på vanliga verktygsstål som exempelvis 1.2738. Det är ungefär 35 procent snabbare än ett 100 A-system på samma arbetsuppgift. Den faktiska hastigheten beror på elektrodmaterial, spolningsförhållanden och skärningsdjup.
Ja. Med det valfria automatiska verktygsbytarsystemet med 24 platser och fjärrövervakning kan maskinen köras utan personal på plats. Kunder rapporterar att de har minskat tiden för elektrodbytet från 90 minuter till 12 minuter per skift samt ökat den månatliga produktionen avsevärt.
Linjära glasstavar, temperaturkompensation och ett temperaturreglerat dielektriskt system säkerställer positionering inom ±0,005 mm under en 20-timmarskörning. Varje maskin kalibreras med laser innan leverans och levereras med en spårbar noggrannhetsrapport.

Relaterade artiklar

Hur väljer man ett bearbetningscenter?

12

Dec

Hur väljer man ett bearbetningscenter?

Visa mer
Varför en multifunktionell EDM-maskin uppfyller kraven från verkstäder som tillverkar både gjutformar och delar

14

Aug

Varför en multifunktionell EDM-maskin uppfyller kraven från verkstäder som tillverkar både gjutformar och delar

Att navigera i komplexiteten hos högmix-tillverkningsmiljöer Att driva en modern industriell produktionsanläggning känns ofta som att jonglera ett dussin roterande tallrikar samtidigt, särskilt när man hanterar högmix-tillverkning med låg volym. Pl...
Visa mer
Vilka utgående fördelar får företag genom att uppdatera gammal EDM-sparkerosionsutrustning

03

Aug

Vilka utgående fördelar får företag genom att uppdatera gammal EDM-sparkerosionsutrustning

Identifiering av ärvda begränsningar i gnisterosionsproduktionen. Drift av mognad, decennier gamla utrustning på högprecisionstillverkningsverkstäder skapar ofta dolda driftkostnader som tyst underminerar vinstmarginalerna över tid. När produktionen f...
Visa mer
Vilka internationella kvalitetsstandarder för export kräver internationella kunder för trådskärningsmaskinprodukter

03

Aug

Vilka internationella kvalitetsstandarder för export kräver internationella kunder för trådskärningsmaskinprodukter

Förståelse av internationell exportkompatibilitet inom precisionsbearbetning: Att navigera i den komplexa landskapet av global industriell handel kräver en grundlig förståelse av de stränga tekniska referensvärdena som utländska köpare kräver för avancerad metall...
Visa mer

Kundrecensioner

Klaus Berger
Minska vår brännid för djupa hål med mer än en tredjedel

Vi köpte en stor EDM-maskin för verktygsstål för smidesverktyg, och skillnaden var omedelbar. Vår grovbearbetningstid för en 3,2 tonns verktygsstål sjönk från 68 timmar till 43 timmar, och ytkvaliteten förbättrades så mycket att manuell polering minskade med 20 procent. Den termiska stabiliteten är utmärkt även på sommaren. Supporten har varit snabb och professionell.

Ayse Demir
Pålitlig noggrannhet vid bearbetning av titanfixturer för luft- och rymdfart

Våra fixturer för luft- och rymdfart kräver strikta toleranser i djupet, och denna stora EDM-maskin uppfyller dem. Utskottet sjönk från 8 procent till under 2 procent, och vi kör nu maskinen under natten utan operatör. Den automatiska verktygsbytaren sparar ensam cirka 40 timmar per månad.

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Namn
Företagsnamn
Meddelande
0/1000
Mycket stor arbetsbordskapacitet för extra stora verktygsstål och gjutformar

Mycket stor arbetsbordskapacitet för extra stora verktygsstål och gjutformar

Den avgörande styrkan hos vår stora EDM-maskin är dess förmåga att ta emot arbetsstycken som de flesta andra EDM-enheter helt enkelt inte kan hålla. Bordstorlekarna varierar från 1200 × 800 mm till 3000 × 1600 mm, med bärförmågor upp till 12 000 kg. Det innebär att en komplett smidd form, en fullständig injektionsformsbas eller en stor progressiv stansform kan sättas upp en gång och bearbetas utan ompositionering. I praktiken minskade elimineringen av en enda ompositionering på en pressform för en 9,5-tonnspress den totala bearbetningstiden med 31 procent för en europeisk kund. Djup Z-axelresor upp till 800 mm stödjer hålighetsdjup som annars skulle kräva flera uppsättningar på mindre maskiner, och den förstärkta bottenplattan motverkar deformation under tunga elektrodlaster. För forms- och modellverkstäder som hanterar verktyg för bilindustrin, hushållsapparater eller tung utrustning översätts denna kapacitet direkt till färre uppsättningar, lägre hanteringsrisk och kortare ledtider.
Högströmsgenerator med adaptiv pulskontroll

Högströmsgenerator med adaptiv pulskontroll

Vår stora EDM-maskin använder en 300 A-generator som uppnår materialborttagshastigheter upp till 1 200 mm³/min på verktygsstål 1.2738, vilket är cirka 35 procent snabbare än konventionella 100 A-system. Adaptiv pulskontroll justerar kontinuerligt på-tid och av-tid baserat på glödgapets förhållanden, vilket minskar elektrodslitaget och skyddar fina detaljer. En kund i Indien sänkte elektrodslitaget från 0,4 procent till 0,18 procent genom att använda koppar-volfram-elektroder, vilket minskade kostnaderna för elektrodbyten och förbättrade måttkonsekvensen. Generatorskåpet levererar även finytande förmåga under Ra 0,8 mikrometer vid behov, så att en enda maskin kan hantera både grov- och finbearbetning. Detta minskar behovet av att flytta arbetsstycken mellan maskiner, sparar hanteringstid och bevarar noggrannheten. För verktygsverkstäder med blandad produktion innebär möjligheten att växla från aggressiv grovbearbetning till fin detaljbearbetning utan att byta inställning en betydande effektivitetsförbättring. Generatorskåpet testas under 72 timmar vid full belastning innan leverans.
WhatsApp WhatsApp E-post E-post Mobil Mobil ÖVERSTÖVERST