CNC-EDM-diesinker | noggrannhet ±0,005 mm och ytyta Ra 0,2 µm

Alla kategorier

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Mobil/WhatsApp
Wechat
LinkedIn
Namn
Företagsnamn
Meddelande
0/1000
Bilaga
Ladda upp minst en bilaga
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
CNC-EDM-die-sinker-maskin byggd för precisionsform- och stämpelverktygsproduktion

CNC-EDM-die-sinker-maskin byggd för precisionsform- och stämpelverktygsproduktion

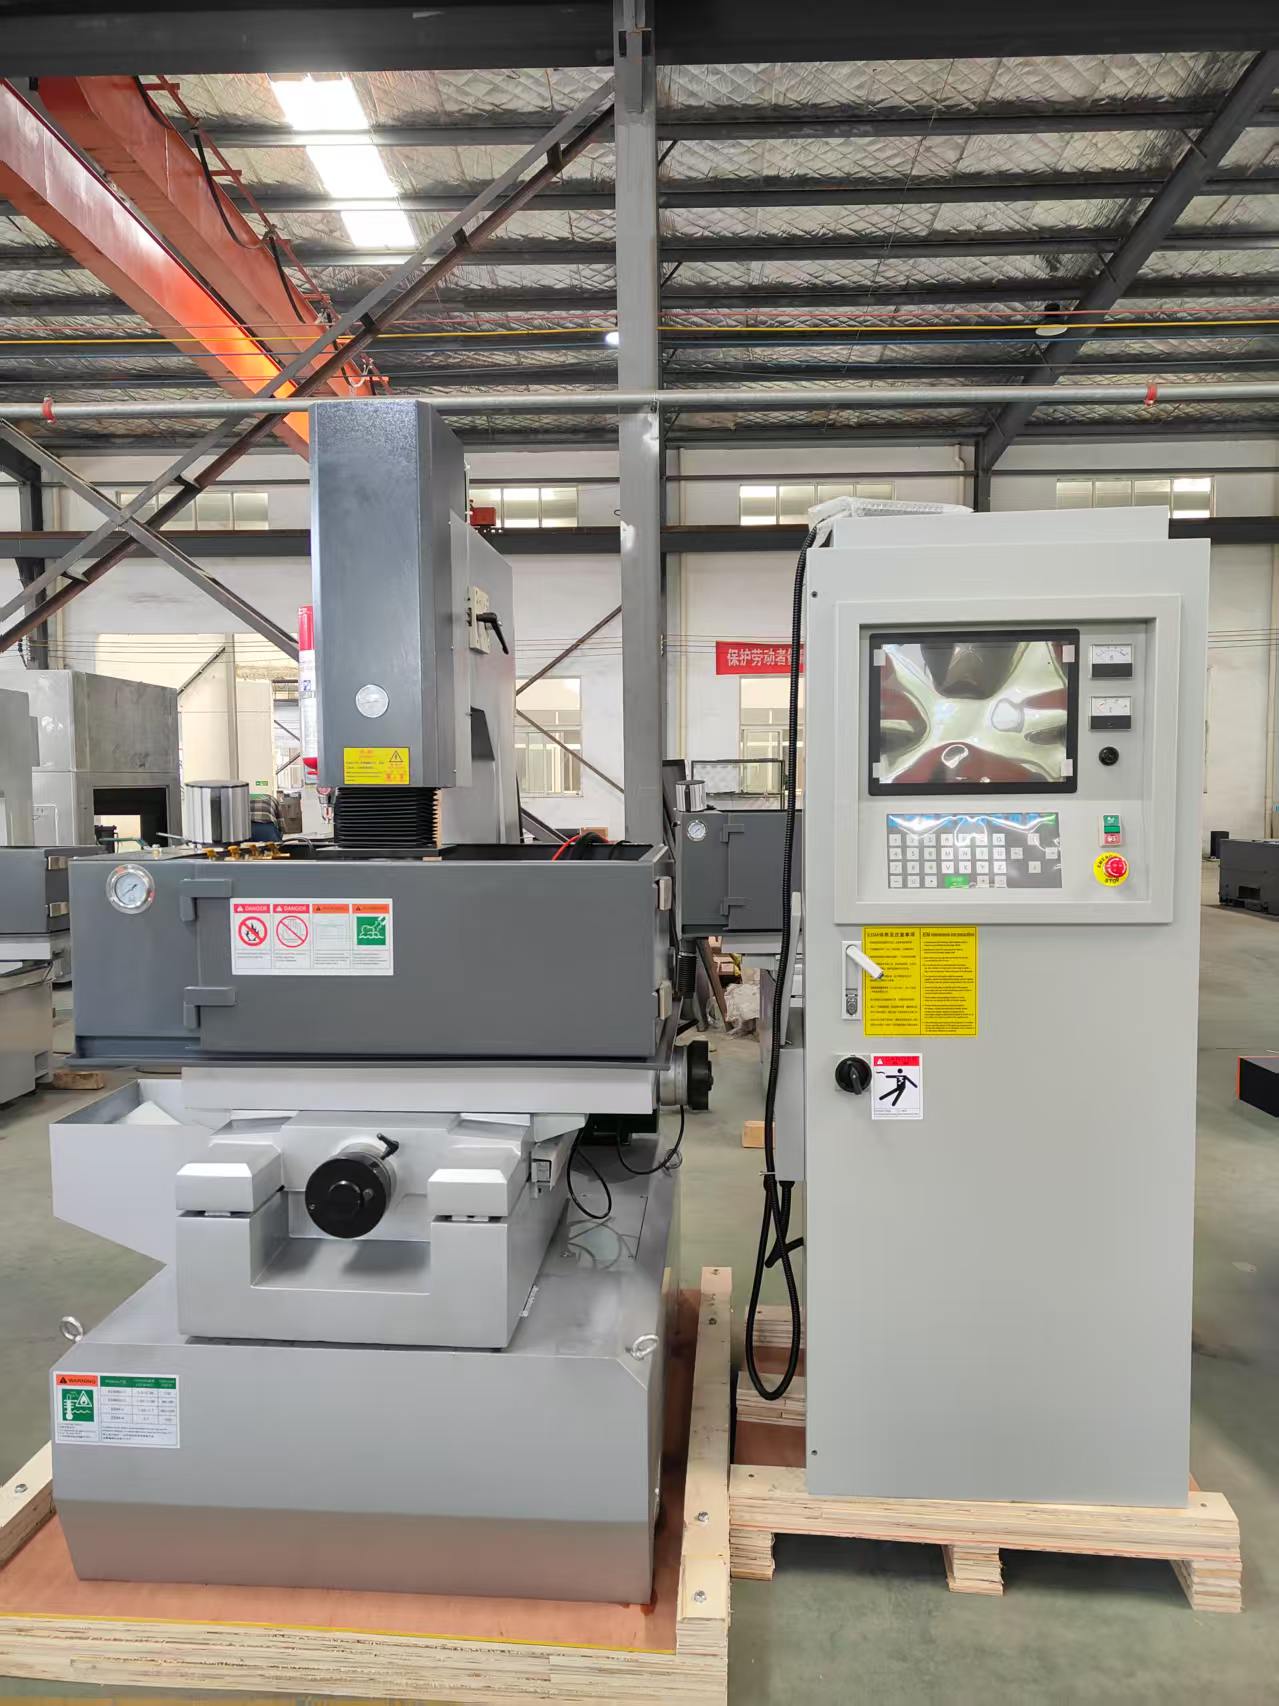
Taizhou Chuang Yuan Machine Tool Co., Ltd. har tillverkat CNC-EDM-die-sinker-lösningar sedan 2003 från Taizhou City, Jiangsu-provinsen, Kina, med integrerad forskning, produktion och försäljning i en professionell verksamhet. Våra CNC-EDM-die-sinker-plattformar används av formverkstäder, stämpelverktygstillverkare, leverantörer av luftfartsverktyg samt bilstämplingsanläggningar som bearbetar härdad verktygsstål, volframkarbidinsatser och komplexa hålrum där konventionell skärning misslyckas. I daglig drift använder operatörer Z-axelns CNC-styrda servomotor, fleraxlig interpolation och automatisk elektrodförslitningskompensering för att eldbearbeta djupa ribbor, skarpa hörn och fina ytytor i en enda montering. Mätbara resultat från våra installationer visar en positionsnoggrannhet på ±0,005 mm, bästa ytjämnhet på Ra 0,2 µm, minskad elektrodförslitning med upp till 30 procent samt 20–40 procent kortare bearbetningstider jämfört med manuell ram-EDM.
Få ett citat

Fallstudie

Bilindustrins stansverktygsproducent minskar elektrodens kostnad med 28 procent

En thailändsk tillverkare av bilstansverktyg stod inför frekventa elektrodbytningar vid djupa dörrpanelhåligheter, vilket höjde förbrukningskostnaderna och stopptiderna. Vår Mesin CNC-EDM-stansmaskin med adaptiv urladdningskontroll och programmerbara flerhålighetsbanor stabiliserade urladdningen, minskade elektrodslitningen med 28 procent och kortade varje hålighetscykel från 9,5 timmar till 6,8 timmar. Kunderna kör nu tre skift med en operatör som övervakar två maskiner, och utslängning på grund av överurladdning har minskat till under 1 procent. Projektet återbetaldes inom 14 månader.

Tillverkare av medicinska formar uppnår ytråhet Ra 0,2 μm på härdad stål

En tysk tillverkare av medicinska gjutformar behövde spegelglatta formhål i härdad ståltyp 1.2344 med hårdhet 52 HRC. Genom att använda vår Mesin CNC EDM Die Sinker med finfinish-elmoduler och optimering av grafit-elektroder uppnådde verkstaden en ytråhet på Ra 0.2 μm direkt efter EDM, vilket eliminerade en separat poleringsoperation. Den dimensionella konsekvensen var inom ±0,005 mm över 120 formhål, och ledtiden för nya insulinpennsformar sjönk från 25 till 17 dagar. Klienten rapporterade en ökning med 22 procent av godkända formbeställningar under följande år.

Leverantör av flygteknisk verktygsmaskiner minskar installations- och inställningstid med 35 procent

En brasiliansk leverantör av verktyg för luft- och rymdfart bearbetade fäststycken av legeringar baserade på nickel med frekvent manuell omjustering. Vår Mesin CNC EDM Die Sinker med automatiska verktygsbytare, inbyggd taktprobering och lagrade processbibliotek minskade installations­tiden med 35 procent och upprätthöll den sanna positionen inom 0,01 mm. Efter 18 månader med tvåskiftsdrift förblev oplanerad driftstopp under 1,5 procent, vilket hjälpte leverantören att säkra ett långsiktigt avtal för produktion av fäststycken till turbinblad.

Relaterade produkter

Tillverkningsprocessen för varje Mesin CNC EDM Die Sinker börjar med finitellementsanalys av maskinbädden, följt av gjutning i högkvalitativt gjutjärn, naturlig åldring och vibrationsbaserad spänningsavlastning för att garantera långsiktig geometrisk stabilitet. Stötfångaren, pelaren och arbetsbordet slipas med hög precision och handskrapas för att säkerställa rätvinklighet inom 0,01 mm per 300 mm. Varje spindelmontering balanseras dynamiskt och testas vid nominell hastighet innan integration. Elektriska skåp använder industriella servodrivsystem, isolerade strömförsörjningar och urladdningskretsar som kan leverera stabila pulser från grovbearbetning till spegelblankning. Programvaruutvecklingen sker parallellt, där CNC-systemen erbjuder interpolering på flera axlar, automatisk elektrodförslitningskompensation, banstyrning och processdatabaser för vanliga material såsom verktygsstål, volframkarbid, koppar och grafit. Innan leverans genomgår varje Mesin CNC EDM Die Sinker en 72-timmars kontinuerlig urladdningstest, verifiering med laserinterferometer samt en fullständig noggrannhetsrapport. På produktionsgolvet använder kunderna dessa maskiner för att bearbeta djupa ribbor, smala spår, skarpa inre hörn och tredimensionella hålrum som fräsning inte kan nå ekonomiskt. Inom bilindustrins stansning bränner verkstäder dörrpaneler, strukturella bygglås och progressiva stansverktygsinsatser, ofta med en minskning av hålrumscykelns tid med 20–40 procent. Inom medicinsk formgjutning använder tillverkare finkretsar för att uppnå Ra 0,2 µm och undvika manuell polering, vilket skyddar sterila ytor och strikta toleranser. Inom luft- och rymdfart samt energisektorn bearbetar verktygslag värmebeständiga legeringar och komplexa kylkanaler med upprepbarhet inom ±0,005 mm. Globalt sett används våra Mesin CNC EDM Die Sinker-enheter i över 20 exportländer och regioner, stödda av flerspråkig dokumentation, fjärrdiagnostik och regional lagerhållning av reservdelar. Typisk energiförbrukning är optimerad för att minska kWh per hålrum, medan dielektrisk vätskehåndtering och filtrering förlänger livslängden för förbrukningsartiklar. Utbildningsprogram kombinerar klassrumsundervisning med praktisk övning på maskinen, vilket gör att operatörer snabbt – inom några dagar – kan behärska banstrategier, elektrodkompensation och förebyggande underhåll. Genom att kontrollera hela kedjan från gjutning till programvara säkerställer Taizhou Chuang Yuan Machine Tool Co., Ltd. konsekvent kvalitet, snabbare leverans och konkurrenskraftiga priser. Denna vertikala integration möjliggör även anpassade rörelseområden, konisk vinkel och automatiseringsgränssnitt för kunder som expanderar till obemannad produktion. Oavsett om en verkstad tillverkar en stor form per månad eller tusentals små insatser per år skalar Mesin CNC EDM Die Sinker-plattformen efter arbetsbelastningen, bevarar noggrannheten under årsdrift och ger mätbara vinster i kostnad per del, ledtid och yt-kvalitet. Kunder rapporterar ofta att kombinationen av robust mekanik, intelligent styrning och responsiv service gör vår Mesin CNC EDM Die Sinker till en pålitlig vinstkälla snarare än enbart ett verktygsmaskin.

Vanliga frågor

Vilka material kan en Mesin CNC EDM Die Sinker bearbeta effektivt?

Den kan bearbeta alla elektriskt ledande material oavsett hårdhet, inklusive verktygsstål, härdat diesstål upp till 62 HRC, volframkarbid, kopparlegeringar, nickelbaserade superlegeringar och titan. Detta gör den idealisk för formhål, stansverktyg och luft- och rymdfartsfäststycken där fräsning stöter på begränsningar.
Standardmodeller har en positionsnoggrannhet på ±0,005 mm och upprepbarhet på ±0,003 mm. Med maskinmonterad probning och temperaturkompensering kan verkstäder regelbundet bibehålla den verkliga positionen inom 0,01 mm under långa produktionslöp.
Med finfinish-kraftenheter och optimerade grafit-elektroder når Mesin CNC EDM Die Sinker en Ra-värde på 0,2 µm, vilket gör att många gjutformar kan undvika polering, minska arbetsinsatsen och skydda känslig formgeometri.
Fjärrförberedelse tar cirka tre dagar. På plats installation, igångkörning och operatörsutbildning kräver normalt fem till sju dagar och omfattar banstrategier, elektrod-kompensering, underhåll och säkerhet.
Vi betjänar mer än 20 exportländer och regioner med flerspråkiga bruksanvisningar, fjärrdiagnostik, regional lagerhållning av reservdelar samt ingenjörsbesök. De flesta reservdelar skickas inom 48 timmar för att minimera driftstopp.

Relaterade artiklar

Hur väljer man ett bearbetningscenter?

12

Dec

Hur väljer man ett bearbetningscenter?

Visa mer
Rätt hanteringsmetod för otillräcklig bearbetningsnoggrannhet för snabb trådskärmaskin

13

Dec

Rätt hanteringsmetod för otillräcklig bearbetningsnoggrannhet för snabb trådskärmaskin

Visa mer
Varför modulära fjädermaskiner stödjer snabb växling mellan olika typer av fjäderproduktion

14

Jul

Varför modulära fjädermaskiner stödjer snabb växling mellan olika typer av fjäderproduktion

Produktionsflaskhalsar hos traditionell integrerad fjäderformningsutrustning Modern metallformning tillverkning kännetecknas alltmer av mångfaldiga produktspecifikationer och blandad batchproduktion. Många produktionsanläggningar måste bearbeta fjädrar ...
Visa mer
Varför en multifunktionell EDM-maskin uppfyller kraven från verkstäder som tillverkar både gjutformar och delar

14

Aug

Varför en multifunktionell EDM-maskin uppfyller kraven från verkstäder som tillverkar både gjutformar och delar

Att navigera i komplexiteten hos högmix-tillverkningsmiljöer Att driva en modern industriell produktionsanläggning känns ofta som att jonglera ett dussin roterande tallrikar samtidigt, särskilt när man hanterar högmix-tillverkning med låg volym. Pl...
Visa mer

Kundrecensioner

Daniel Weber, Verktygschef, Tyskland
Konsekvent noggrannhet över tre skift

Vi kör två Mesin CNC EDM Die Sinker-maskiner dygnet runt för att tillverka anslutningsmodeller. Positionens upprepbarhet har hållits inom 0,005 mm i 14 månader, elektrodförbrukningen sjönk med cirka 25 procent och vår skrotfrekvens sjönk under 1 procent. Processbiblioteket minskade installations- och programmeringstiden för nya program från två dagar till några timmar.

Camila Ferreira, Produktionsdirektör, Brasilien
Snabb support höll vårt luft- och rymdfartsavtal i takt

Vårt arbete med nickel-legerade fäststycken krävde strikta toleranser och snabb service. Mesin CNC EDM Die Sinker levererade en sann position på 0,01 mm, och en ersättningservo anlände inom 48 timmar – vilket hjälpte oss att hålla leveranstiderna och säkra ett treårigt luft- och rymdfartsavtal.

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Namn
Företagsnamn
Meddelande
0/1000
En styv maskinstruktur säkerställer långsiktig noggrannhet hos Mesin CNC EDM Die Sinker

En styv maskinstruktur säkerställer långsiktig noggrannhet hos Mesin CNC EDM Die Sinker

Basen, kolumnen och presskolven i varje Mesin CNC EDM Die Sinker är gjutna i järn av hög kvalitet och har genomgått naturlig åldring samt vibrationsspanningsavlastning för att ta bort inre spänningar som annars orsakar drift efter flera månaders drift. Ledbanorna är precisionsslipade, värmebehandlade och handskrapade för att bibehålla rätvinklighet inom 0,01 mm per 300 mm. Denna styva konstruktion möjliggör stabil djupribbning, minskar elektrodevibrationer och skyddar ytytan även vid grovbearbetning med hög ström. I praktiken rapporterar kunder att noggrannheten efter tre år med tvåskiftsdrift fortfarande ligger inom de ursprungliga specifikationerna utan behov av ny skrapning. Konstruktionen stödjer även tunga arbetsstycken upp till flera ton, vilket gör den lämplig för stora bilstansverktyg och tryckgjutningsformar. Eftersom konstruktionen absorberar urladdningsreaktionskrafter uppnår operatörer konsekvent håldjup i flerhålsformar, vilket minskar skrot och omarbete.
Intelligent CNC-styrning ökar produktiviteten för CNC-EDM-diesänkmaskiner

Intelligent CNC-styrning ökar produktiviteten för CNC-EDM-diesänkmaskiner

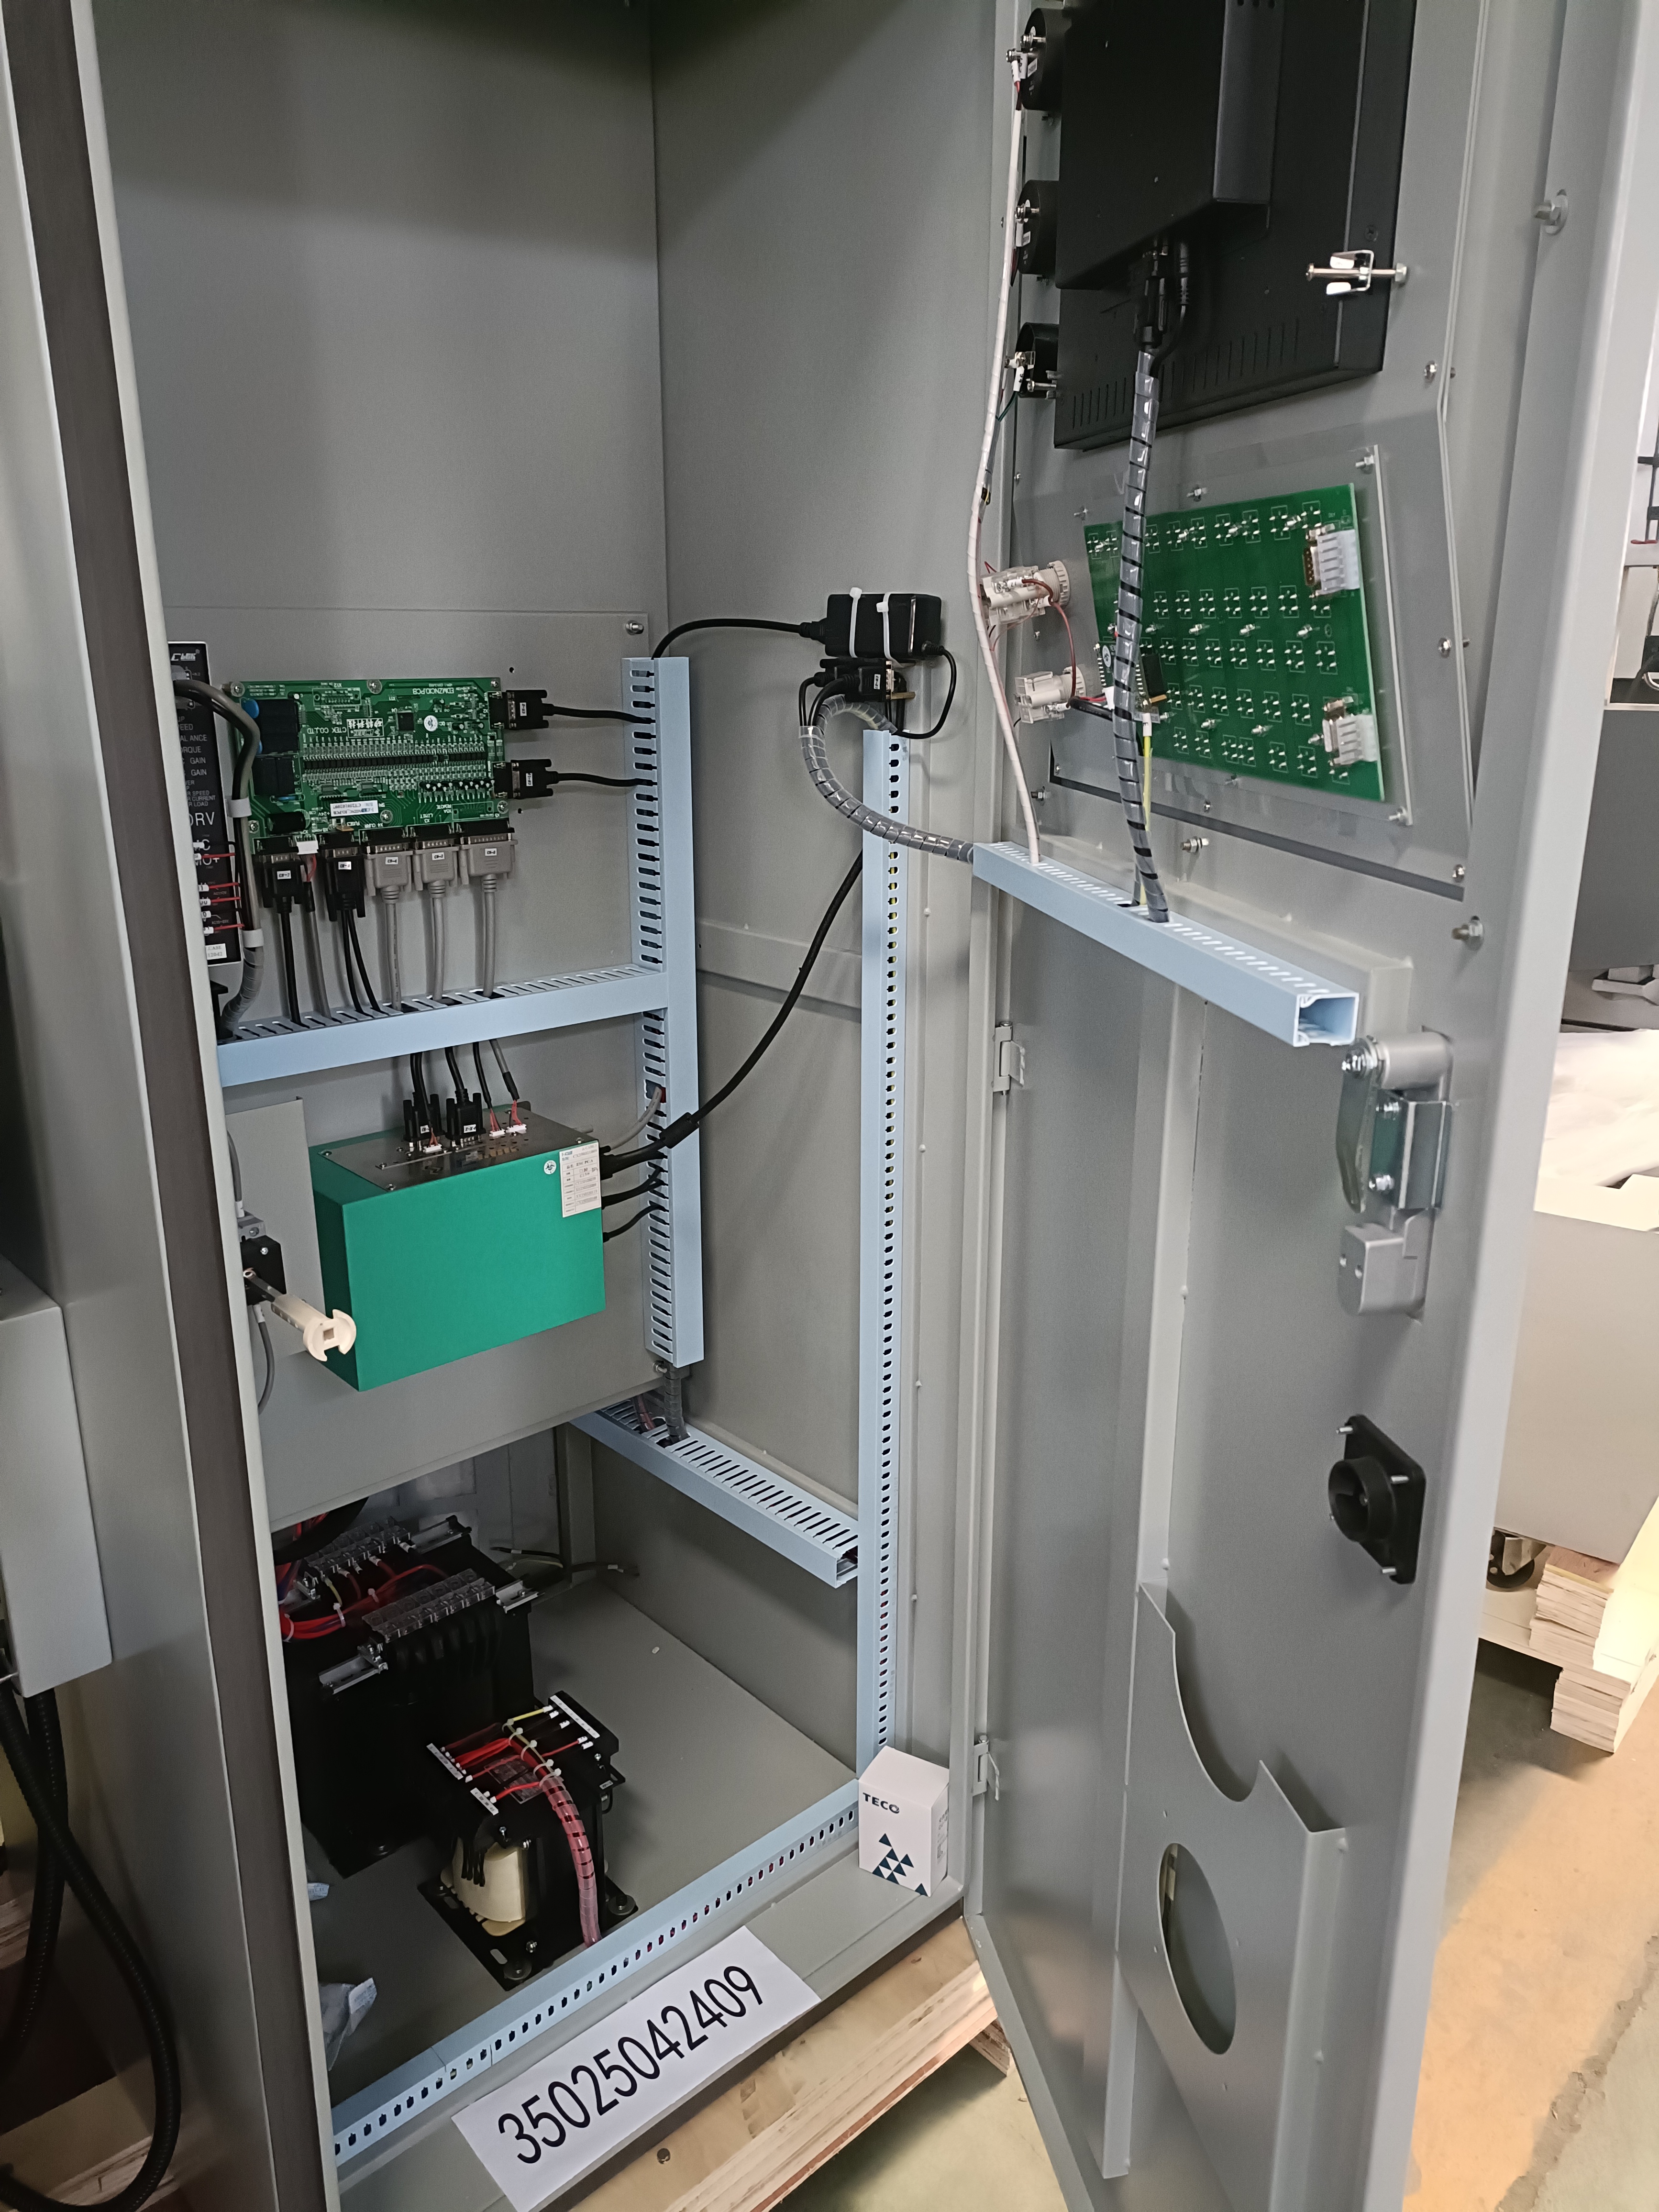
Våra CNC-EDM-diesänkmaskiner använder ett industriellt CNC-system med fleraxlig interpolering, automatisk kompensation för elektrodslitage och programmerbara banstrategier. Operatörer väljer material- och elektrodkombinationer från en inbyggd processdatabas, och maskinen beräknar automatiskt optimala urladdningsparametrar. Detta minskar beroendet av operatörens erfarenhet och förkortar utbildningstiden. I verkliga installationer sjönk installations- och inställningstiden med upp till 35 procent, och hålcykeltiderna sjönk med 20–40 procent jämfört med manuell ram-EDM. På-maskin-provning verifierar arbetsstyckets position innan urladdning, vilket förhindrar kostsamma feljusteringar. Fjärrdiagnostikportar gör att våra ingenjörer snabbt kan felsöka mjukvaruproblem, medan USB- och nätverksgränssnitt förenklar programöverföring. För verkstäder som övergår till mörkverkstadsproduktion stödjer styrsystemet automatiserad samordning och obemannad drift.
WhatsApp WhatsApp E-post E-post Mobil Mobil ÖVERSTÖVERST