Elektrostatiska urladdningsmaskiner för bearbetning | Lösningar för högprecision inom EDM

Alla kategorier

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Mobil/WhatsApp
Wechat
LinkedIn
Namn
Företagsnamn
Meddelande
0/1000
Bilaga
Ladda upp minst en bilaga
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Lösningar för precisionselastatisk urladdningsbearbetning från en betrodd tillverkare i Kina

Lösningar för precisionselastatisk urladdningsbearbetning från en betrodd tillverkare i Kina

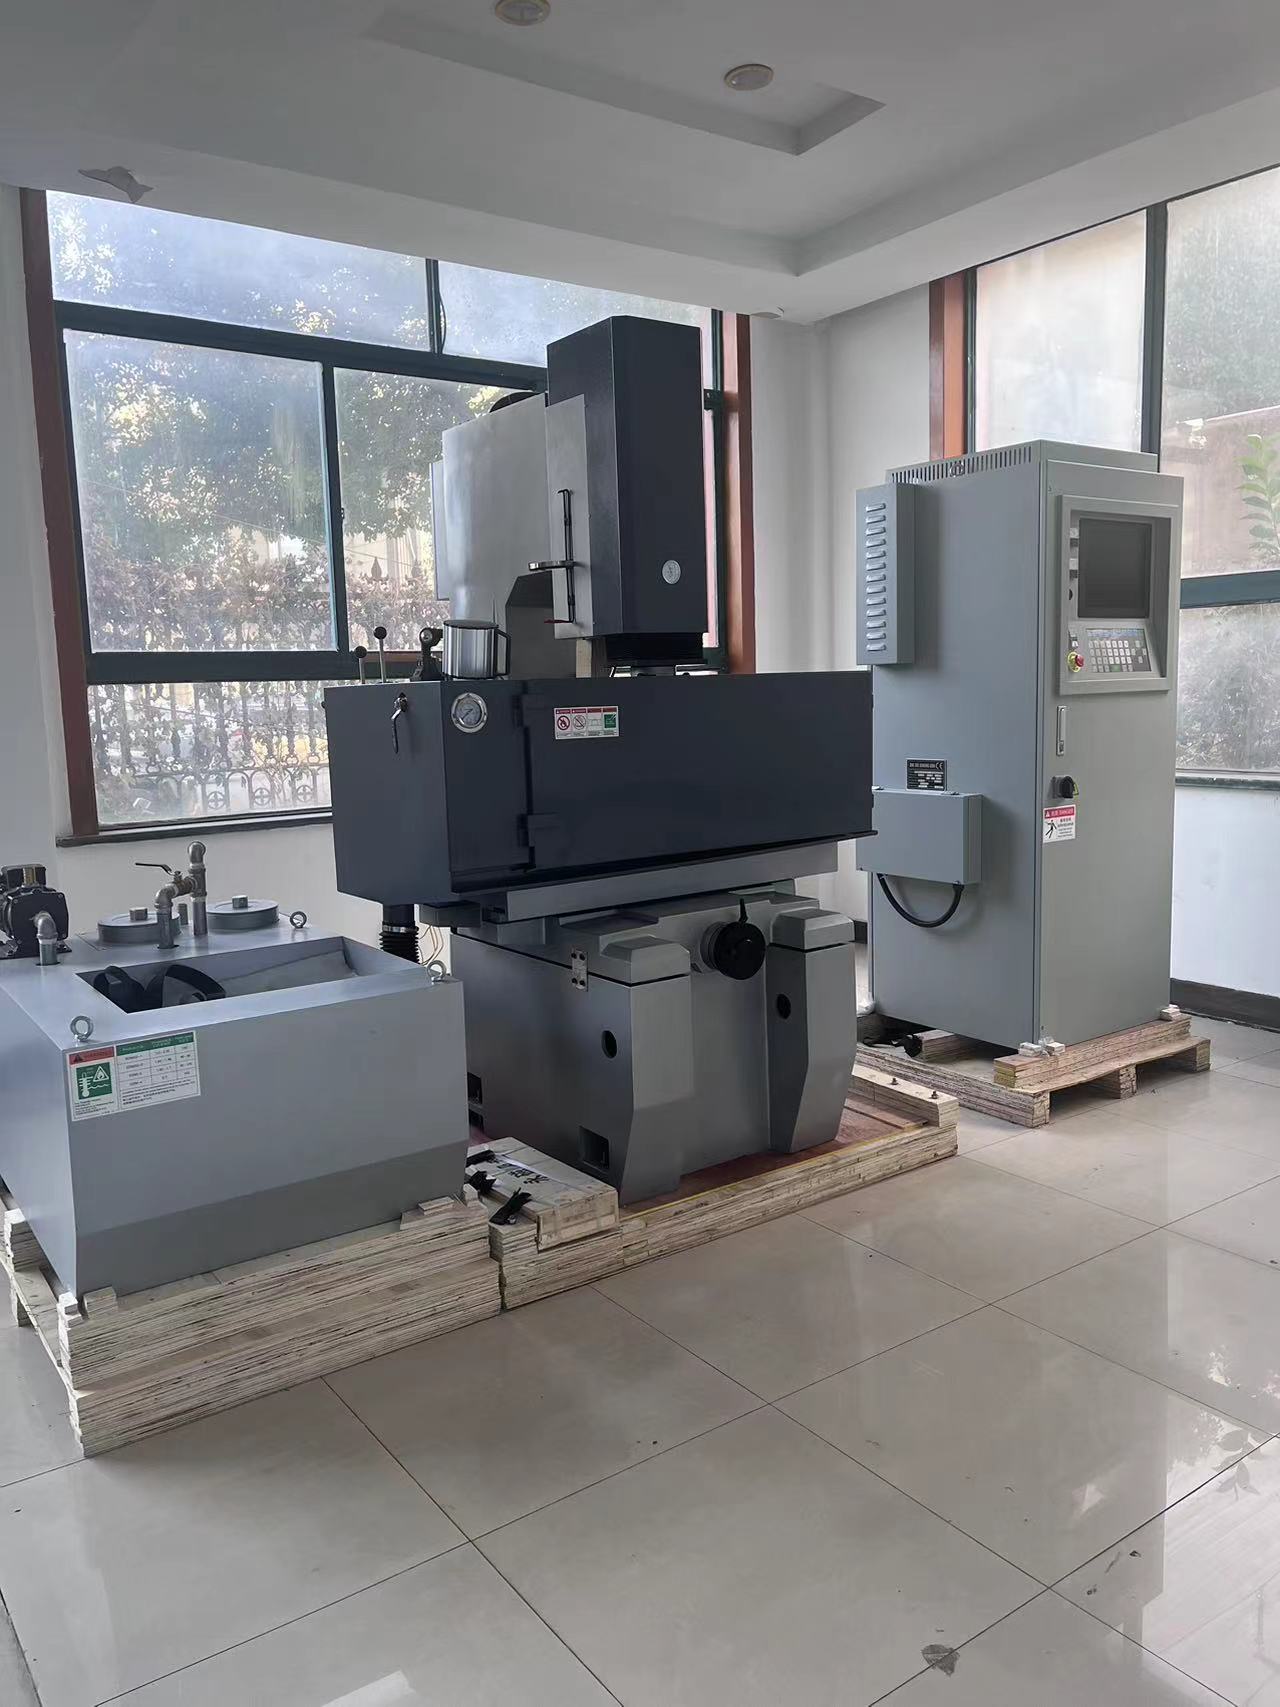
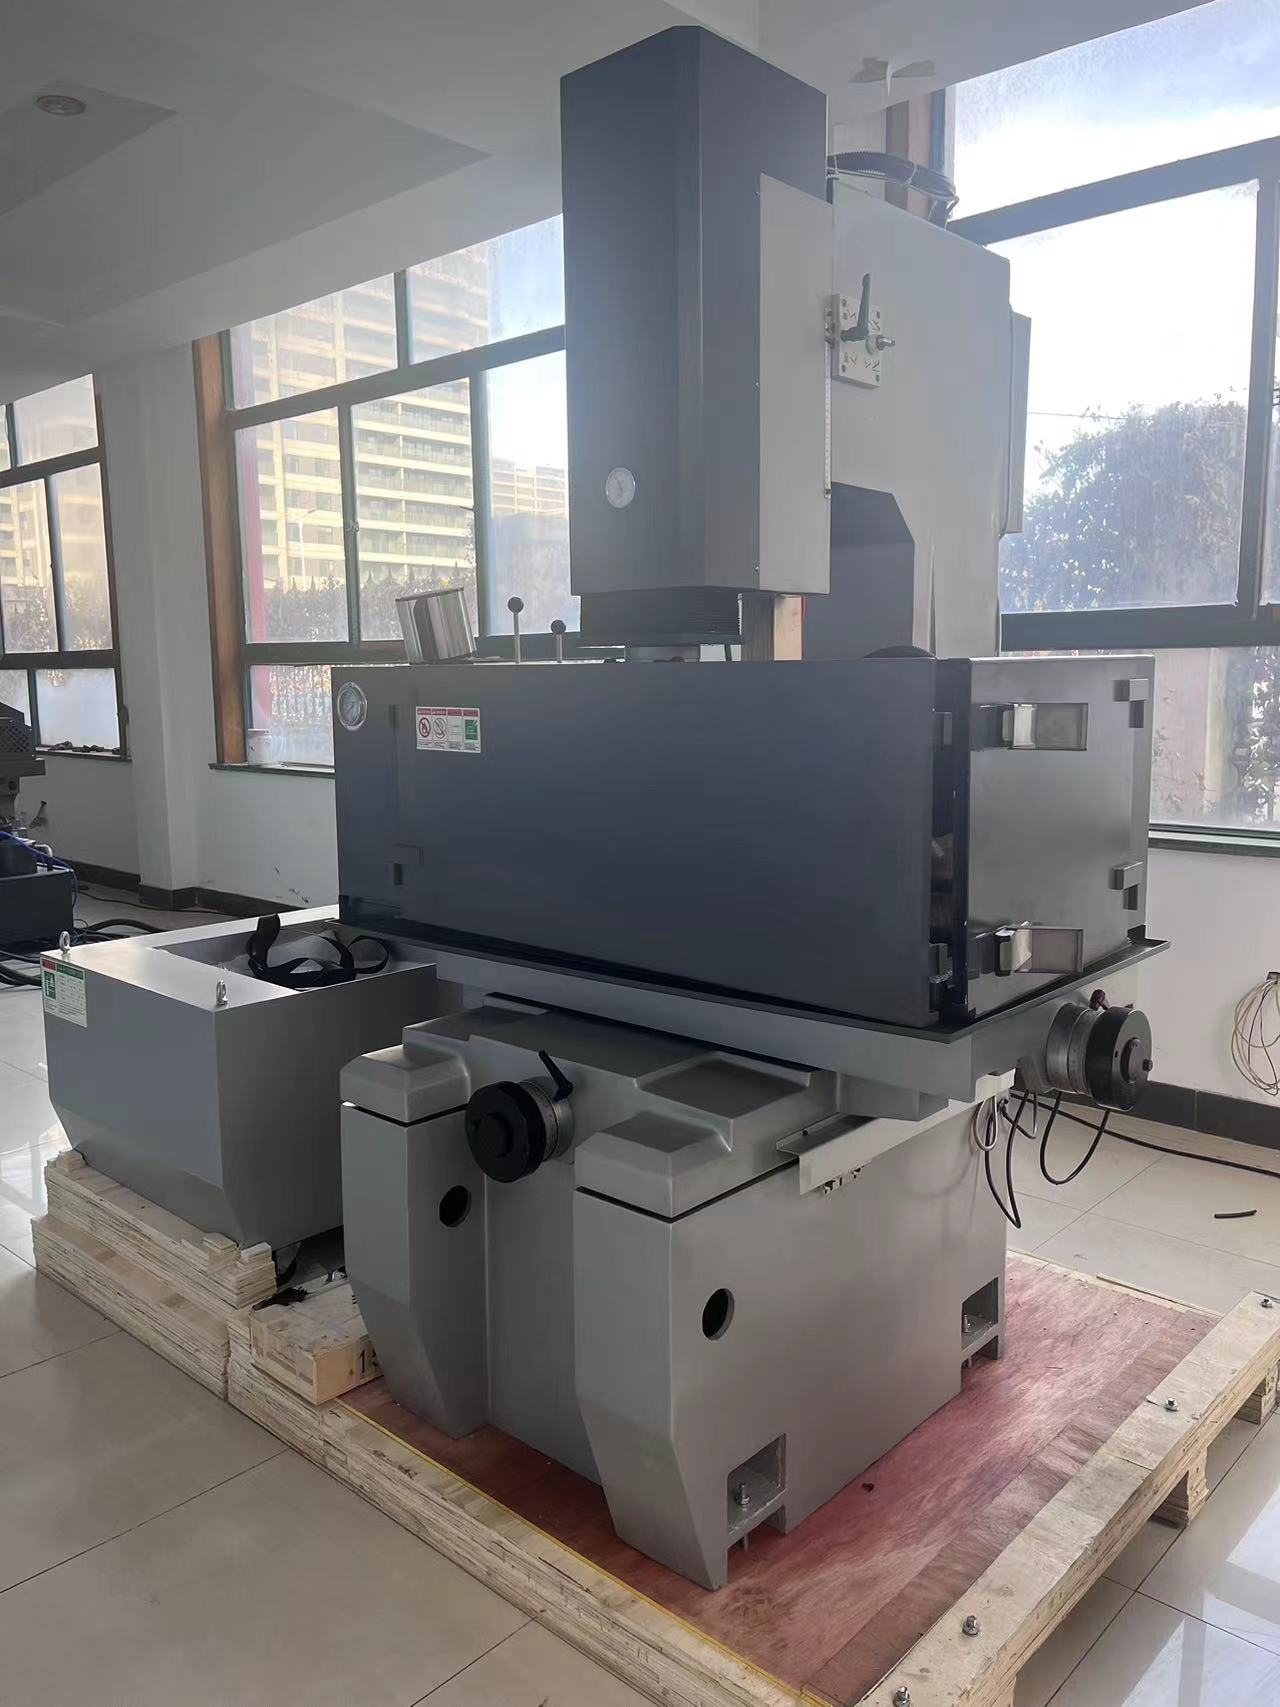
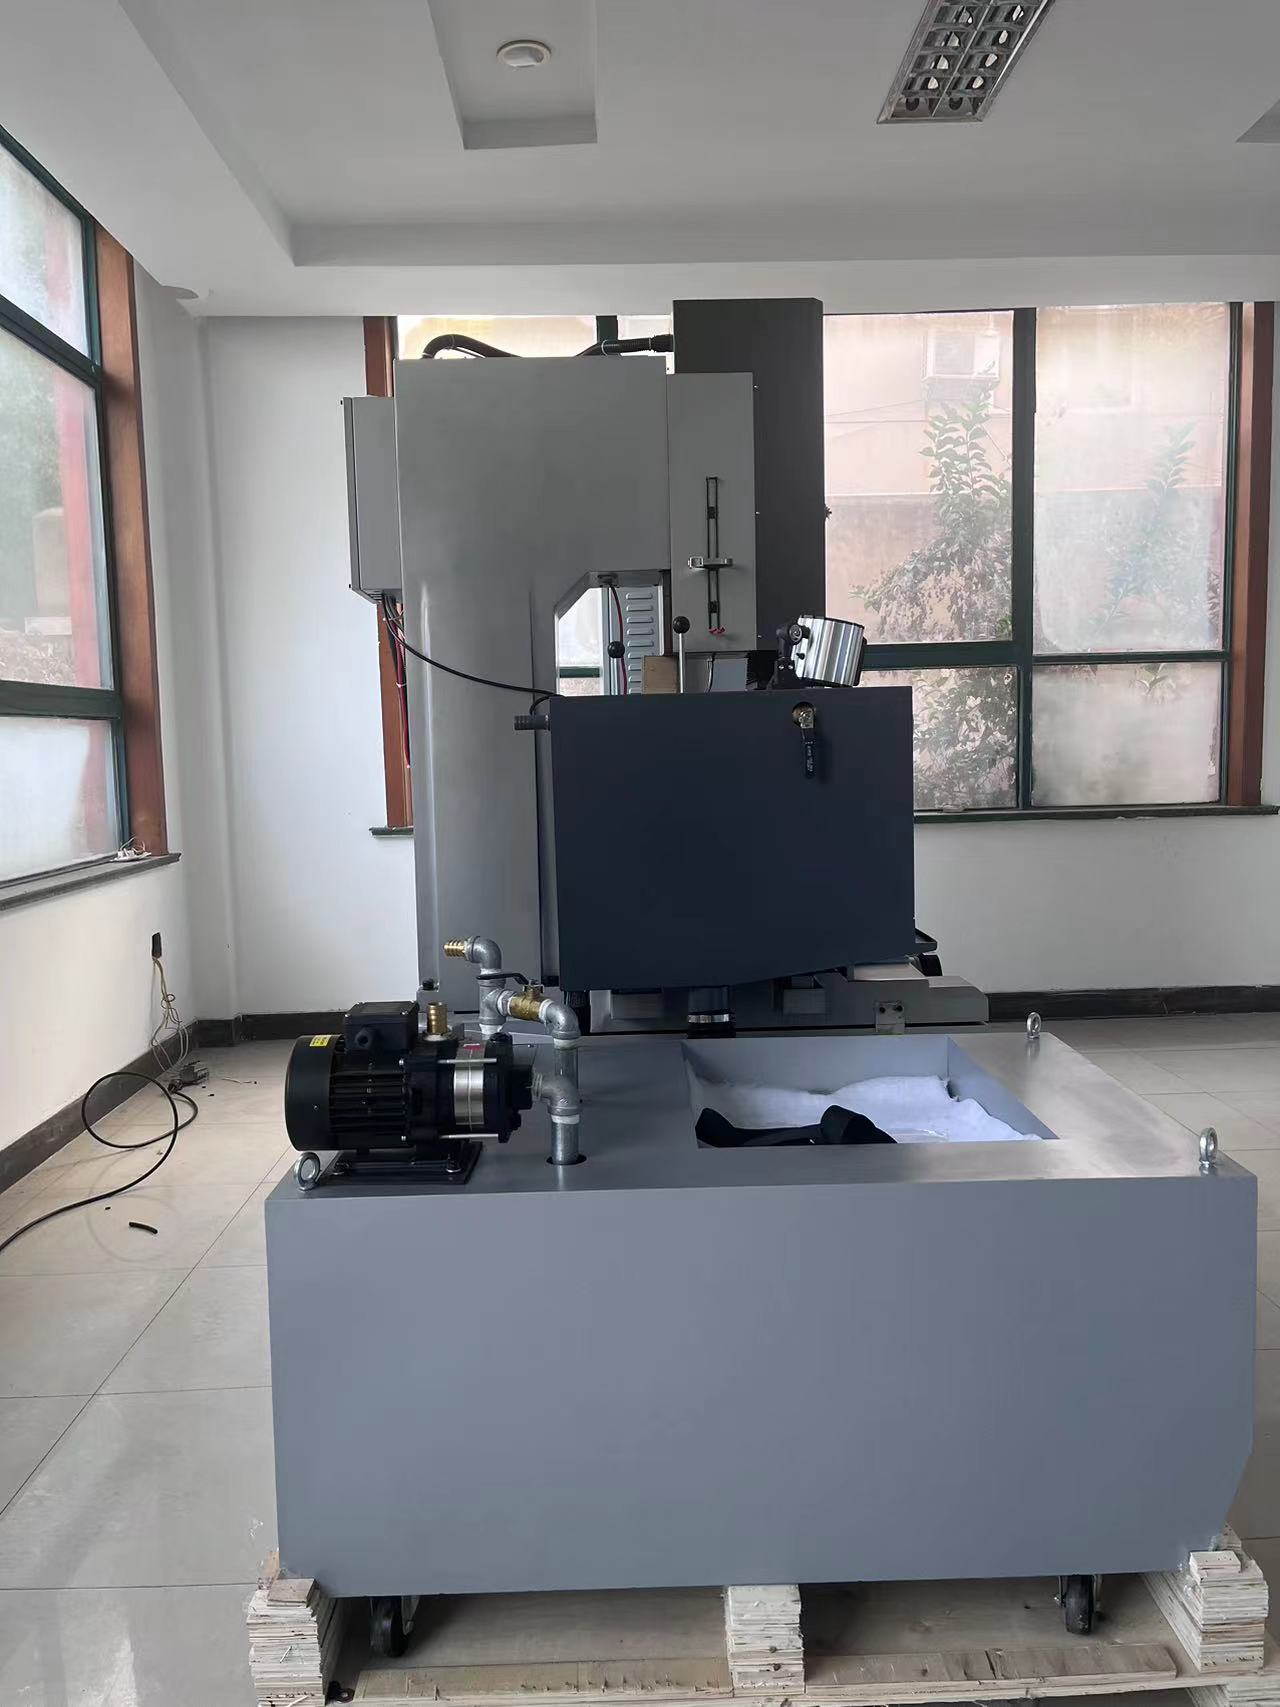
Taizhou Chuang Yuan Machine Tool Co., Ltd. har utvecklat system för elektrostatisk urladdningsbearbetning sedan 2003, genom att kombinera servostyrning, styva gjutningar och intelligent pulsgenerering för att avlägsna ledande material via kontrollerad gnistnerosion i stället för skärande kraft. Detta gör vår elektrostatiska urladdningsbearbetning idealisk för härdad verktygsstål, volframkarbid, luft- och rymdfartslösningslegeringar samt mikrostrukturer som konventionell fräsning inte kan bearbeta. I form- och gipsverkstäder förlitar sig operatörer på våra maskiner för djupa ribbor, skarpa hörn och spegelglansytor ned till Ra 0,2 μm, medan medicinska och biltillverkande verkstäder använder dem för insprutningsmunstycken och växellådsformer. Våra ram- och trådbaserade plattformar för elektrostatisk urladdningsbearbetning uppnår positionsnoggrannhet på ±0,005 mm, ytråhet så låg som Ra 0,1 μm och materialavlägsningshastigheter upp till 400 mm³/min på grafit-elektroder, samtidigt som elektrodslitage hålls under 0,1 procent tack vare adaptiv pulsstyrning.
Få ett citat

Fallstudie

42 procent snabbare formslipning för ett tyskt verktygsverk

En tysk formtillverkare som tillverkar 64-kavitetss former för bilanslutningar kämpade med handslipning av djupa ribbor efter fräsning. Deras tidigare elektroerosionsbearbetningsprocess krävde 18 timmar per kavitet och lämnade fortfarande synliga EDM-omsmältningslager kvar. Vi levererade en CNC-ram-EDM-maskin med adaptiv pulskontroll och en 0,2 mm kopparelektrod. urladdningsenergin optimerades för att minska omsmältningen till under 2 µm, och automatisk elektrodbytning minskade installations tiden med 30 procent. Slutföringstiden sjönk från 18 till 10,4 timmar per kavitet – en förbättring med 42 procent – samtidigt som ytytan nådde Ra 0,15 µm. Verktygsverket använder nu tre av våra elektroerosionsbearbetningssystem och rapporterar 28 procent lägre elektrodförbrukning.

35 procent mindre omarbete av stansverktyg för en thailändsk stansleverantör

En thailändsk leverantör av precisionsstansning upplevde återkommande dimensionell drift på progressiva stansverktyg för elektronikanslutningar efter tråd-EDM. Vi introducerade vårt femaxliga tråd-EDM-centrum med sluten styrning av termisk kompensation och 0,1 mm mässingstråd. Genom att stabilisera dielektrikumets temperatur inom ±0,5 °C och använda flerpass-skärningar för finjustering förbättrades den dimensionella upprepbarheten till ±0,003 mm. Omstansning av verktyg minskade med 35 procent och verktygens livslängd ökade med 22 procent. Kunden använder nu vårt EDM för all ny utveckling av stansverktyg och exporterar stansade delar till Japan och Europa.

Mikrohålborrning för en amerikansk tillverkare av medicintekniska produkter

En amerikansk tillverkare av medicintekniska apparater behövde 0,3 mm kylhål i kirurgiska instrument av kobolt-krom utan termisk skada. Vårt system för elektrostatisk urladdningsbearbetning av små hål med högfrekventa pulser och dielektriskt vatten borrade 1 200 hål per parti utan sprickor eller burkar. Positionsnoggrannheten för hålen var ±0,008 mm och ytkvaliteten uppfyllde kraven i ISO 13485. Produktionens genomsnittliga utbyte steg från 88 till 97 procent, och cykeltiden per instrument minskade med 25 procent. Klienten expanderade till fyra av våra enheter för elektrostatisk urladdningsbearbetning, som nu används under två skift. Produkter Titel: Utforska vår högpresterande serie för elektrostatisk urladdningsbearbetning

Relaterade produkter

Elektrostatisk urladdningsbearbetning är en kontaktfri termisk process som formar ledande material genom kontrollerade elektriska gnistor mellan en elektrod och arbetsstycket, som är nedsänkt i en dielektrisk vätska. Vid Taizhou Chuang Yuan Machine Tool Co., Ltd. har vi förfinat denna princip sedan 2003 genom egen forskning, produktion och försäljning av precisionsverktygsmaskiner. Vår tillverkningsprocess börjar med finita elementanalys av maskinbädden, följt av gjutning i högkvalitativt gjutjärn, naturlig åldring i 12 månader samt precisionsslipning av ledvägar till en rätlinighet på 0,005 mm. Varje enhet för elektrostatisk urladdningsbearbetning kalibreras sedan med servostyrning, underkastas pulsgeneratorbrukning i 72 timmar och verifieras med laserinterferometer. Resultatet är en maskin som bibehåller en positionsnoggrannhet på ±0,005 mm och en ytråhet på Ra 0,1 µm även efter 5 000 driftstimmar. I produktionen används vår elektrostatiska urladdningsbearbetning för form- och stansverktygstillverkning, luft- och rymdfartsbranschens turbinkomponenter, medicinska instrument, fordonsdrivlinsverktyg samt mikroelektronikans anslutningsdelar. Globala kunder i över 20 länder använder våra system för djupa hål, skarpa inre hörn, mikrohål och stansverktyg för karbidformning. En europeisk leverantör till luft- och rymdfartsindustrin rapporterade 30 procent lägre elektrodförslitning efter införandet av vår adaptiva pulsteknik, medan en sydkoreansk tillverkare av formskålar för elektronik uppnådde en genomsnittlig godkännandefrekvens på 99,2 procent vid första bearbetningen av linser. Utöver elektrostatisk urladdningsbearbetning tillverkar vi även bearbetningscentraler, rörproducerande maskiner, slitslinjer, längdskärningslinjer, svarv och maskiner för bearbetning av djupa hål, vilket möjliggör integrering av kompletta produktionsceller för kunderna. Vårt kvalitetssystem följer ISO 9001, och varje maskin genomgår en kontinuerlig skärmtest på 200 timmar innan leverans. Vi erbjuder fjärrdiagnostik, montering på plats, operatörsutbildning samt reservdelar inom 72 timmar. Genom att kombinera robusta gjutningar, intelligent styrning och responsiv service hjälper vi tillverkare att minska verktygskostnader, förkorta ledtider och förbättra produktkvaliteten med pålitlig elektrostatisk urladdningsbearbetning.

Vanliga frågor

Vilka material kan bearbetas med elektrostatisk urladdningsbearbetning?

Elektrostatisk urladdningsbearbetning fungerar med alla elektriskt ledande material, inklusive härdad verktygsstål, volframkarbid, titan, koboltkrom, koppar och grafit. Den används omfattande för gjutformar, stansverktyg, luft- och rymdfartsdelar samt medicinska instrument. Ickeleddande keramer och plaster är inte lämpliga. Våra maskiner hanterar material upp till 60 HRC och tjocklekar från 0,1 mm till 500 mm, med borttagshastigheter upp till 400 mm3/min.
Vi använder anpassad pulskontroll och flerpass skimcut-bearbetning för att hålla omgjutna lager under 2 µm och ytyta vid Ra 0,1 µm. Dielektrikums temperatur stabiliseras inom ±0,5 °C, och elektrodslitage övervakas i realtid. Detta uppfyller luft- och rymdfarts- samt medicinska standarder, och en amerikansk kund uppnådde 97 procent utbyte på 0,3 mm mikrohål.
Standardmodeller för elektrostatisk urladdningsbearbetning levereras 45 till 60 dagar efter insättning av depositum. Vi ordnar sjöfrakt, montering på plats och utbildning av operatörer. Driftsättning tar vanligtvis 3 till 5 dagar, beroende på maskinens storlek. Reservdelar skickas inom 72 timmar och fjärrdiagnostik är tillgänglig dygnet runt.
Ja. Våra maskiner stödjer robotladdning, automatiska elektrodbytare, verktygsmagasin och MES-dataanslutningar. En tysk formgivare minskade installations- och inställningstiden med 30 procent genom att använda automatisk elektrodbyte. Vi levererar även rörsystem, slitsystem och längdkapslingslinjer för integrerade fabriker.
Vi tillhandahåller engelska bruksanvisningar, fjärrstöd via video, på-plats-serviceingenjörer och en 12-månaders garanti. Med kunder i över 20 länder håller vi regional lagerhållning av reservdelar och erbjuder planerad underhållstjänst. Utbildningen omfattar drift, programmering och daglig underhåll för att maximera din elektrostatiska urladdningsbearbetnings driftstid.

Relaterade artiklar

Bearbetningsegenskaper hos EDM-trådskärmaskin

24

Dec

Bearbetningsegenskaper hos EDM-trådskärmaskin

Visa mer
Varför modulära fjädermaskiner stödjer snabb växling mellan olika typer av fjäderproduktion

14

Jul

Varför modulära fjädermaskiner stödjer snabb växling mellan olika typer av fjäderproduktion

Produktionsflaskhalsar hos traditionell integrerad fjäderformningsutrustning Modern metallformning tillverkning kännetecknas alltmer av mångfaldiga produktspecifikationer och blandad batchproduktion. Många produktionsanläggningar måste bearbeta fjädrar ...
Visa mer
Varför en multifunktionell EDM-maskin uppfyller kraven från verkstäder som tillverkar både gjutformar och delar

14

Aug

Varför en multifunktionell EDM-maskin uppfyller kraven från verkstäder som tillverkar både gjutformar och delar

Att navigera i komplexiteten hos högmix-tillverkningsmiljöer Att driva en modern industriell produktionsanläggning känns ofta som att jonglera ett dussin roterande tallrikar samtidigt, särskilt när man hanterar högmix-tillverkning med låg volym. Pl...
Visa mer
Vilka utgående fördelar får företag genom att uppdatera gammal EDM-sparkerosionsutrustning

03

Aug

Vilka utgående fördelar får företag genom att uppdatera gammal EDM-sparkerosionsutrustning

Identifiering av ärvda begränsningar i gnisterosionsproduktionen. Drift av mognad, decennier gamla utrustning på högprecisionstillverkningsverkstäder skapar ofta dolda driftkostnader som tyst underminerar vinstmarginalerna över tid. När produktionen f...
Visa mer

Kundrecensioner

Michael Reynolds, Verktygsansvarig, Luft- och rymdfartssupplier, Storbritannien
Pålitlig noggrannhet för luft- och rymdfartsverktyg

Vi kör tre av deras elektrostatiska urladdningsbearbetningscentraler för turbinbladsstämpling. Positioneringen håller +/-0,005 mm efter två år, och elektrodslitaget sjönk med 30 procent. Deras fjärrstöd löste ett pulsproblem på mindre än fyra timmar. Starkt rekommenderat för luft- och rymdfartsverkstäder.

Somchai Wattanakul, Produktionsdirektör, Electronics Stamping Company, Thailand
Utmärkt värde och snabb service

Vårt tråd-ESD-bearbetningsaggregat minskade omformningsarbete för stansverktyg med 35 procent och ökade livslängden för stansverktyg med 22 procent. Installation och utbildning tog endast fyra dagar, och reservdelar anlände inom 72 timmar. Pris-prestandaförhållandet är exceptionellt för vår elektronikstansningsverksamhet.

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Namn
Företagsnamn
Meddelande
0/1000
Adaptiv pulskontroll för överlägsen ytyta

Adaptiv pulskontroll för överlägsen ytyta

Vår elektrostatiska urladdningsbearbetning använder adaptiv pulskontroll som kontinuerligt justerar urladdningsenergin baserat på avståndet mellan elektrod och arbetsstycke. I form- och verktygssmedjor innebär detta områden med omgjuten materialstruktur under 2 μm och ytytjämhet ned till Ra 0,1 μm utan tidskrävande manuell polering. Systemet övervakar spänning och ström 1 000 gånger per sekund, vilket minskar elektrodslitaget till under 0,1 procent och förhindrar bågurladdning vid djupa ribbor. En tysk formtillverkare minskade avslutningstiden med 42 procent för en 64-kavitetssammanfogningsform. För kunder inom luft- och rymdfart samt medicinteknik garanterar denna precision skydd för värme-känsliga legeringar och uppfyller strikta krav på ytintegritet. Operatörer kan lagra 500 bearbetningsrecept, vilket gör upprepad produktion snabb och konsekvent. Oavsett om du bearbetar hårdmetallverktyg eller mikrohål säkerställer den adaptiva pulskontrollen att din elektrostatiska urladdningsbearbetning förblir stabil, produktiv och kostnadseffektiv.
Stel maskinstruktur för långsiktig noggrannhet

Stel maskinstruktur för långsiktig noggrannhet

Varje enhet för elektrostatisk urladdningsbearbetning från Taizhou Chuang Yuan börjar med en högkvalitativ gjutjärnsbädd som naturligt åldras i 12 månader och precisionsslipas till en rakhet på 0,005 mm. Denna styva konstruktion absorberar vibrationer under kraftig skärbearbetning och bibehåller en positionsnoggrannhet på ±0,005 mm även efter 5 000 timmar. Linjära skalor och slutna servostyrning kompenserar för termisk drift inom ±0,5 °C, vilket är avgörande för stora gjuterier och luftfartsstansverktyg. En thailändsk stansleverantör uppnådde en upprepbarhet på ±0,003 mm för progressiva stansverktyg och minskade omarbete med 35 procent. Konstruktionen stödjer också höghastighets-tråd-EDM och borrning av små hål utan att förlora styvhet. För fabriker som kör flera skift sänker denna hållbarhet underhållskostnaderna och förlänger maskinens livslängd till mer än 15 år.
WhatsApp WhatsApp E-post E-post Mobil Mobil ÖVERSTÖVERST