Die Sinking EDM-maskin | ±0,005 mm noggrannhet, ytyta Ra 0,2 µm

Alla kategorier

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Mobil/WhatsApp
Wechat
LinkedIn
Namn
Företagsnamn
Meddelande
0/1000
Bilaga
Ladda upp minst en bilaga
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Fördelar med EDM-maskin för formgivning byggda på två decenniers excellens inom precisionsframställning

Fördelar med EDM-maskin för formgivning byggda på två decenniers excellens inom precisionsframställning

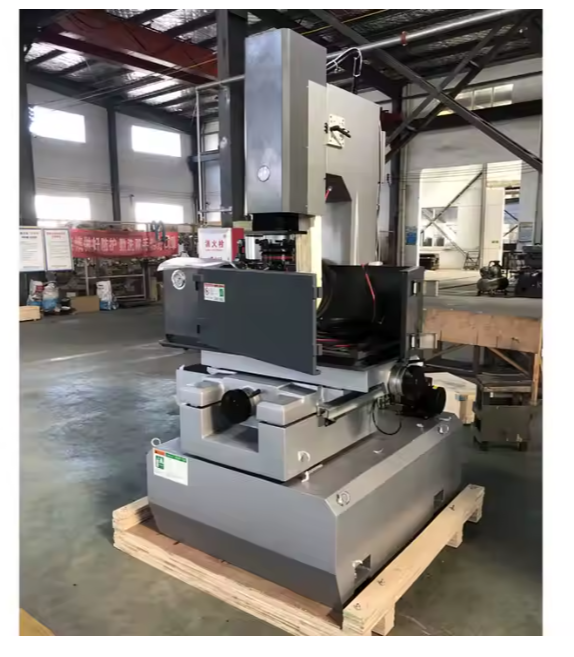
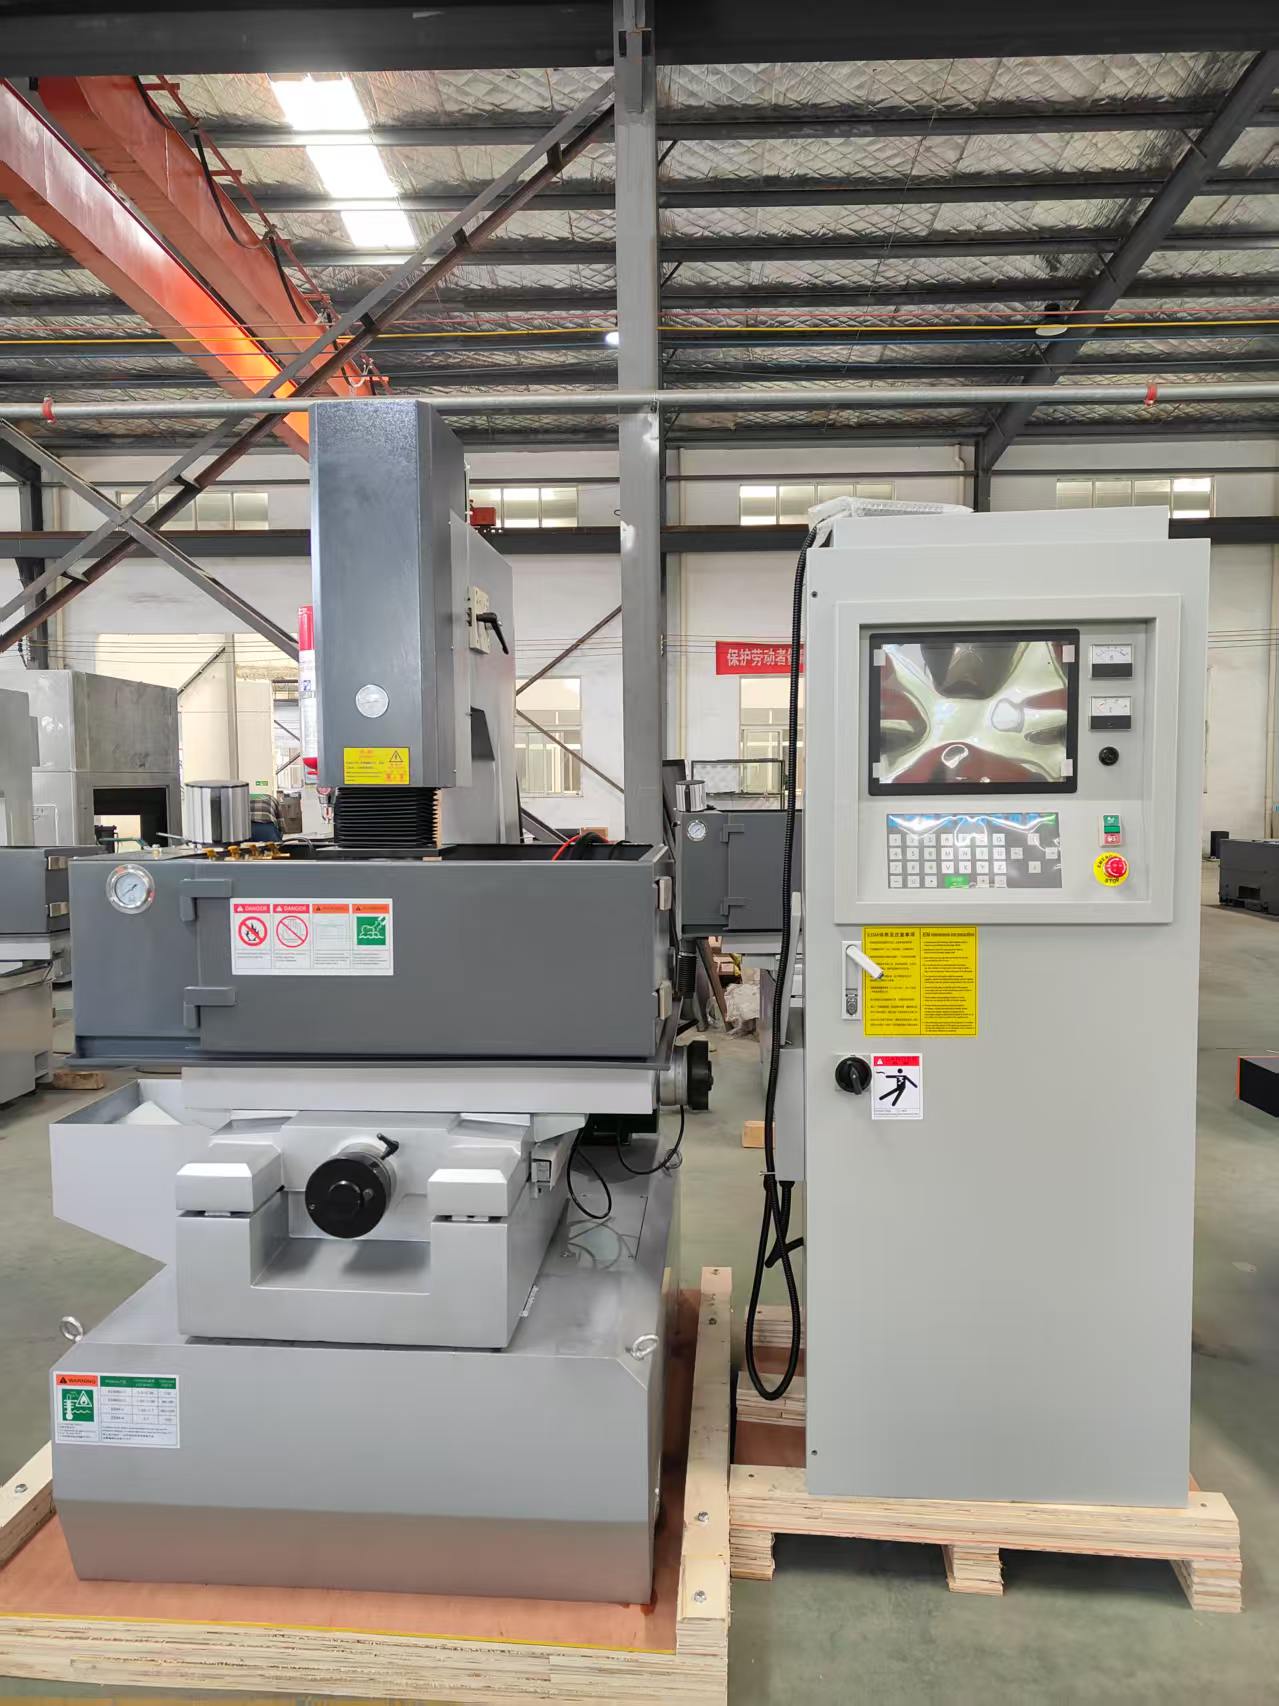
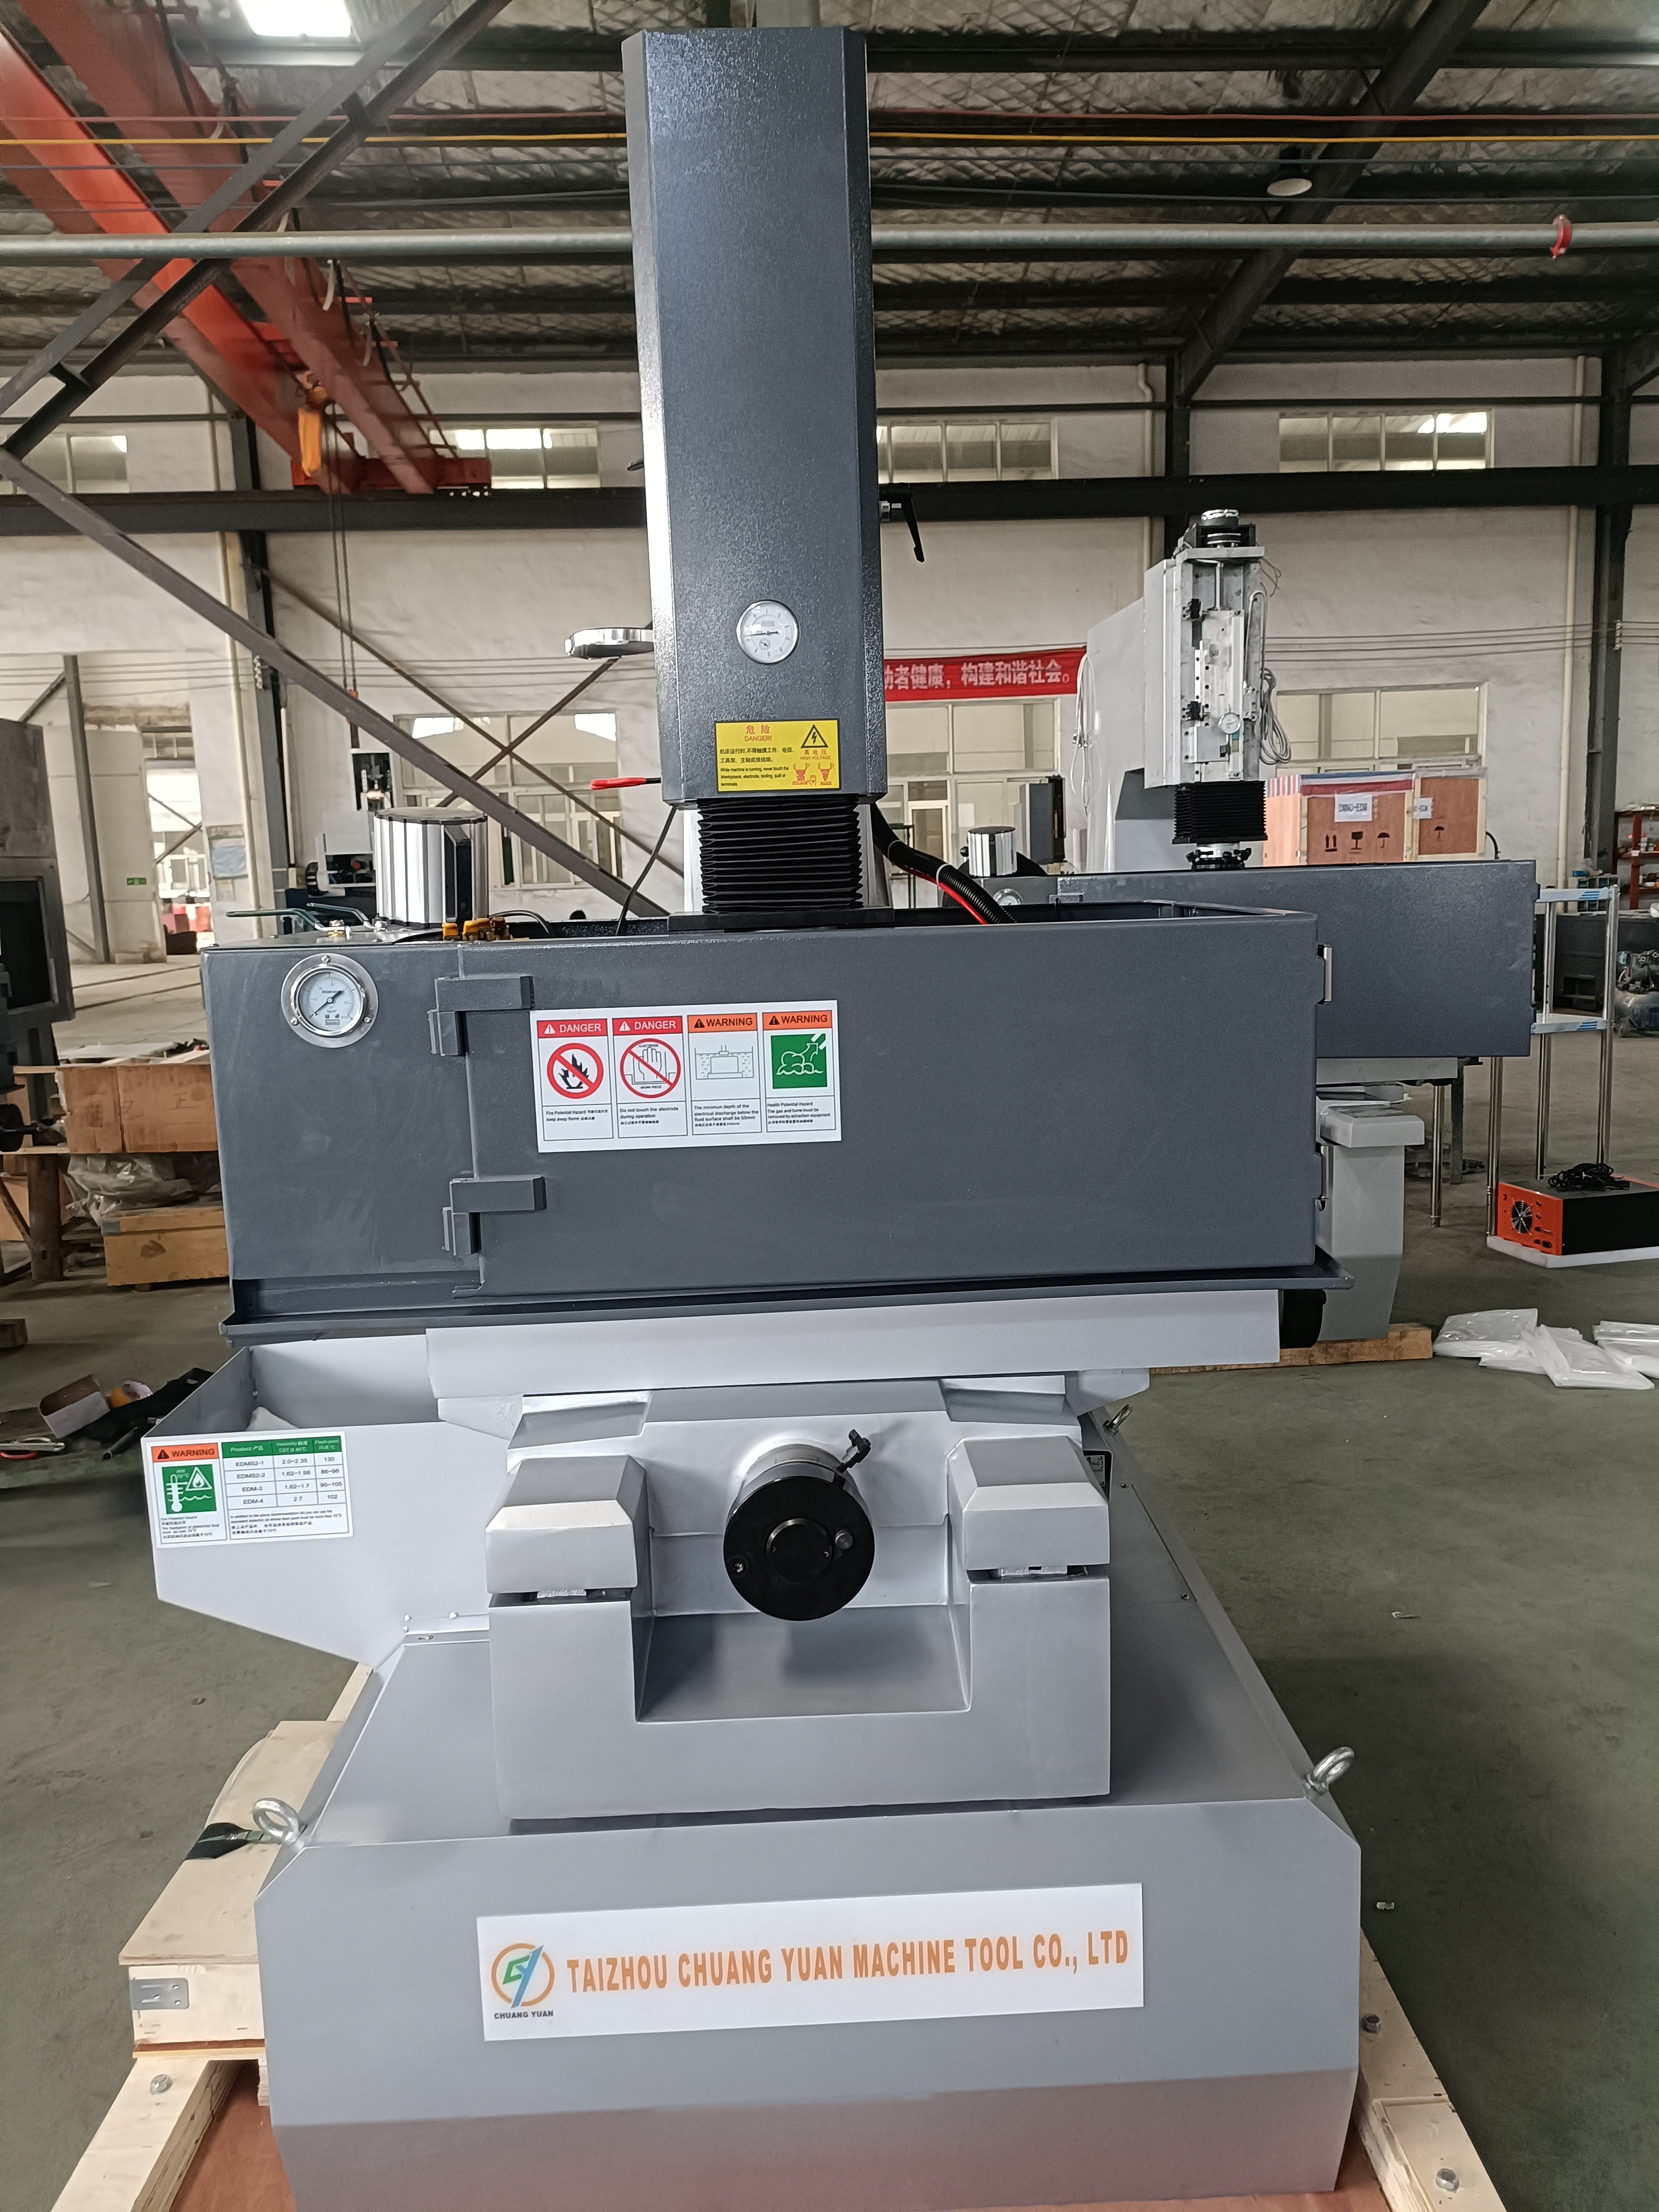
Som en professionell tillverkare, grundad 2003 i staden Taizhou i provinsen Jiangsu, integrerar Taizhou Chuang Yuan Machine Tool Co., Ltd. forskning och utveckling, produktion samt försäljning av precisionsmaskiner. Vår Die Sinking EDM-maskin levererar upprepad noggrannhet på ±0,005 mm och bästa ytyta på Ra 0,2 µm, stödd av styva gjutjärnskonstruktioner, precisionslinjära guider och intelligenta CNC-pulsgeneratorer. I formtillverkningsverkstäder, verktygsrum och anläggningar för luft- och rymdfartskomponenter använder operatörer våra maskiner för djupa ribbor i hålrum, skarpa hörn i insatsdelar samt härdade stålskålar med hårdhet över 60 HRC. En tysk formtillverkare minskade elektrodförbrukningen med 28 procent och kortade tiden för slutförande av hålrum från 14 timmar till 9 timmar efter att ha bytt till vår ZNC- och CNC Die Sinking EDM-maskinserie. Energiförbrukningen sänks med upp till 22 procent genom adaptiv urladdningskontroll, medan automatiska verktygsbytare och programmering för flera hålrum ökar den obemannade driftstiden till mer än 20 timmar.
Få ett citat

Fallstudie

Bilindustrins formgivare minskar elektrodanskostnader med 31 procent

En ledande bilindustrileverantör av stansverktyg i Thailand tillverkade komplexa dörrpanelsskålar med djupa ribbor och smala spalter. Deras befintliga EDM-maskin för formgivning med elektroder hade problem med instabila bågar, vilket orsakade slitage av elektroder och omarbete. Vi levererade en CNC-modell med adaptiv urladdningskontroll och en 40-plats elektrodbytare. Inom tre månader sjönk elektrodförbrukningen med 31 procent, omarbete av ytor minskade från 12 procent till 3 procent och leveranstiden för verktyg förkortades med 18 procent, vilket stödde en månatlig produktion av 45 verktygssatser.

Tillverkare av medicinska formskålar höjer hålprecision till ±0,003 mm

En italiensk tillverkare av medicintekniska produkter behövde flerkavitetssprutformar med spegelglatta ytor. Genom att använda vår EDM-maskin för die sinking med kretskort för finklart släpp och temperaturstabil hantering av dielektrikum uppnådde de en dimensionskonsekvens på ±0,003 mm och en Ra-värde på 0,15 µm på härdade rostfria insatsdelar. Utskottsraten sjönk från 8 procent till under 2 procent, och företaget kör nu tre av våra maskiner i två skift samt exporterar formgjutna delar till 14 länder.

Verktygsavdelning inom luft- och rymdfarten minskar installations­tiden med 40 procent

En europeisk verktygsavdelning inom luft- och rymdfarten bearbetade fäststycken av nickelbasererad legering med frekventa byte mellan små serier. Vår EDM-maskin för die sinking, utrustad med en roterande C-axel och ett snabbväxlingsfängsystem, minskade installations­tiden med 40 procent och eliminerade manuella fel vid omjustering. Orbitkontrollen bibehöll hörn­noggrannheten inom 0,01 mm på detaljer med en djup på 250 mm, och maskintillgängligheten uppgick till 94 procent under 12 månader – vilket hjälpte verkstaden att vinna två långsiktiga försvarsavtal.

Relaterade produkter

EDM-maskin för die sinking förblir en oumbärlig tillgång inom modern form- och verktygstillverkning eftersom den bearbetar härdade ledande material med en noggrannhet som fräsning inte kan matcha. Vid Taizhou Chuang Yuan Machine Tool Co., Ltd., grundad 2003, tillverkar vi dessa maskiner genom en disciplinerad produktionsprocess som börjar med finit-elementanalys av gjutjärnsbasen. Varje bas åldras, utsätts för spänningsavlastning och slipas med hög precision innan montering, vilket säkerställer långsiktig geometrisk stabilitet. Spindelhuvudet, linjära guidbanor och dielektriktanken tillverkas på våra egna bearbetningscentraler, vilket gör att kritiska toleranser hålls inom ±0,005 mm. Under monteringen skrapar och justerar tekniker axlarna X, Y och Z, och kalibrerar sedan pulsgeneratorsystemet för att ge stabila urladdningar – från grovbearbetning vid 400 A till fina avslutningsoperationer vid 1 A. Varje EDM-maskin för die sinking genomgår en lasttest på 72 timmar som simulerar verklig formskålsarbete, där djupnoggrannhet, elektrodförbrukning och termisk drift kontrolleras. Vårt forskningsteam förbättrar kontinuerligt adaptiva styrningsalgoritmer som minskar gnistbildning, sänker elektrodförbrukningen med upp till 30 procent och förkortar avslutningscyklerna med cirka 20 procent. Globala tillämpningsdata stödjer dessa siffror: formsliperier i Tyskland använder våra maskiner för flerkavitetsskålsformer för förpackningar, billeverantörer i Thailand litar på dem för stansverktyg, och medicinska tillverkare i Italien är beroende av dem för sprutor och implantatformer. I varje region beaktas lokala spänningsförhållanden, operatörsvanor och produktionsrytmer, så vi konfigurerar dielektrisk kylning, handhjulsdrift och parameterbibliotek för att anpassas till de lokala förutsättningarna. Service sträcker sig längre än leveransen – med fjärrdiagnostik, reservdelspaket och praktisk utbildning på plats hjälper vi kunderna att nå stabil produktion inom få dagar. Eftersom vi exporterar till mer än 20 länder förstår våra ingenjörer olika standarder, inklusive CE- och ISO-krav, och kan förbereda dokumentation därefter. För köpare som utvärderar en EDM-maskin för die sinking är avgörande faktorer noggrannhetsbevarande, elektrodekonomi och drifttid – och vår integrerade tillverkningsmodell tar itu med alla tre. Vi inbjuder distributörer och slutanvändare att besöka vår anläggning i Jiangsu-provinsen, granska maskiner under drift och diskutera anpassade lösningar för deras lokala marknader.

Vanliga frågor

Vilka material kan en EDM-sänkfräs effektivt bearbeta?

Den bearbetar alla ledande material, inklusive härdad verktygsstål med hårdhet över 60 HRC, karbid, kopparlegeringar, titan och nickelbaserade superlegeringar. Detta gör den lämplig för gjutformar, stansverktyg och flygtekniska fästen där traditionella skärande verktyg slits snabbt eller inte når djupa ribbor.
Vi tillhandahåller installation, igångsättning och utbildning på plats samt fjärrdiagnostik och videoguidning. Parameterbibliotek är förinstallerade för vanliga material, och våra ingenjörer kan justera inställningar efter lokala elkraftsförhållanden och produktionsvanor.
Standardmodeller uppnår en positionsnoggrannhet på ±0,005 mm och ytytor med Ra 0,2 µm; finfinishkonfigurationer når Ra 0,15 µm vid spegelhålverk. Resultaten beror på elektrodens kvalitet och processparametrarna, vilka vi hjälper er att optimera.
Standardmodeller av Die Sinking EDM-maskiner levereras inom 30 till 45 dagar efter förskott, med en 12-månaders garanti som täcker kärnkomponenter. Reservdelar finns i lager för snabb utskickning till mer än 20 exportmarknader.
Ja. Med snabbväxlingsfattningar, automatiska verktygsbytare och programmering för flera hål samtidigt minskar omställningstiden avsevärt, och obemannad drifttid kan överskrida 20 timmar – vilket är idealiskt för verktygshallar och formverkstäder med hög produktblandning.

Relaterade artiklar

Hur väljer man ett bearbetningscenter?

12

Dec

Hur väljer man ett bearbetningscenter?

Visa mer
Vilken service efter försäljning bör pålitliga leverantörer av EDM-borrningsmaskiner erbjuda

14

Jul

Vilken service efter försäljning bör pålitliga leverantörer av EDM-borrningsmaskiner erbjuda

Utvecklingen av flexibel tillverkning genom modulär arkitektur. Moderna industriella landskap kräver en hög grad av anpassningsförmåga, där möjligheten att snabbt byta produktionskonfigurationer definierar en anläggnings operativa rytm...
Visa mer
Hur man anpassar formverktyg för fjädermaskiner för produktion av fjädrar med speciella former

03

Aug

Hur man anpassar formverktyg för fjädermaskiner för produktion av fjädrar med speciella former

Behärskning av komplexa utmaningar inom fjäderproduktion – Att navigera i intrikata aspekter av höghastighetsindustriell tillverkning kräver en djup förståelse för trådmatningsdynamik, mekaniska toleranser och fleraxlig böjningsmekanik i moderna automatiserade...
Visa mer
Vilka utgående fördelar får företag genom att uppdatera gammal EDM-sparkerosionsutrustning

03

Aug

Vilka utgående fördelar får företag genom att uppdatera gammal EDM-sparkerosionsutrustning

Identifiering av ärvda begränsningar i gnisterosionsproduktionen. Drift av mognad, decennier gamla utrustning på högprecisionstillverkningsverkstäder skapar ofta dolda driftkostnader som tyst underminerar vinstmarginalerna över tid. När produktionen f...
Visa mer

Kundrecensioner

Michael Berger, Verktygschef, Tyskland
Pålitlig noggrannhet i daglig formproduktion

Vi använder två stycken Die Sinking EDM-maskiner från dem för förpackningsformer. Djupupprepbarheten ligger inom 0,005 mm även efter ett års tvåskiftsdrift, och elektrodförbrukningen sjönk med cirka 25 procent jämfört med våra tidigare maskiner. Deras ingenjörer tränade våra operatörer på två dagar.

Daniel Whitfield, Produktionsdirektör, Storbritannien
Snabb support och hög drifttid

Vårt arbete med flygtekniska fästningar kräver skarpa hörn och stabila bågar. Deras maskin upprätthöll en noggrannhet på 0,01 mm vid djupa detaljer och kördes med en tillgänglighet på 94 procent. Reservdelar anlände inom fyra dagar, vilket bevarade vår leveransschema.

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Namn
Företagsnamn
Meddelande
0/1000
Integrerad forskning, produktion och försäljning sedan 2003

Integrerad forskning, produktion och försäljning sedan 2003

Taizhou Chuang Yuan Machine Tool Co., Ltd. grundades 2003 och verkar som en professionell tillverkare som integrerar forskning och utveckling, produktion samt försäljning. Denna integrerade modell innebär att Die Sinking EDM-maskinen inte monteras av löst inköpta delar, utan är konstruerad kring våra egna gjutningar, bearbetade komponenter och kontrollprogramvara. Våra ingenjörer utformar pulsgeneratorsystemet, spindeln och dielektriska systemet som en samordnad plattform, vilket förbättrar urladdningsstabiliteten och noggrannhetsbevarandet. Eftersom konstruktion, bearbetning och slutlig provkörning sker under samma tak kan vi snabbt svara på kundförfrågningar – oavsett om det gäller en anpassad Z-axelresor eller en modifierad arbetsbehållare. För köpare innebär detta spårbar kvalitet: varje kritisk komponent är försedd med kontrollrapporter, och varje Die Sinking EDM-maskin genomgår en 72-timmars belastningstest innan den levereras.
Verifierade prestandamått som minskar kostnaden per del

Verifierade prestandamått som minskar kostnaden per del

Vår EDM-maskin för formgivning är utformad kring mätbara resultat: positioneringsnoggrannhet på ±0,005 mm, ytyta upp till Ra 0,2 µm, elektrodförbrukning som minskar med upp till 30 procent och energibesparingar upp till 22 procent. Dessa siffror kommer från kontrollerade tester och fältdata från mer än 20 exportmarknader, inte från marknadsföringsuppskattningar. I en tysk formsliperi sjönk slutförningstiden för en härdad formhåla från 14 timmar till 9 timmar; i Thailand minskade en bilforms-tillverkare sin elektrodförbrukning med 31 procent och omarbetning från 12 procent till 3 procent. Sådana vinster minskar direkt kostnaden per del – något som är avgörande inom branscher där forms leveranstid och elektrodkostnader dominerar budgetarna. Adaptiv urladdningskontroll förhindrar skadliga bågar, förlänger elektrodens livslängd och skyddar arbetsstycket, medan programmering för flera former och automatiska verktygsbytare ökar den obemannade driftstiden till över 20 timmar. Vi övervakar även termisk driftdrift och dielektrikumets tillstånd för att säkerställa upprepningsbarhet mellan skift.
WhatsApp WhatsApp E-post E-post Mobil Mobil ÖVERSTÖVERST