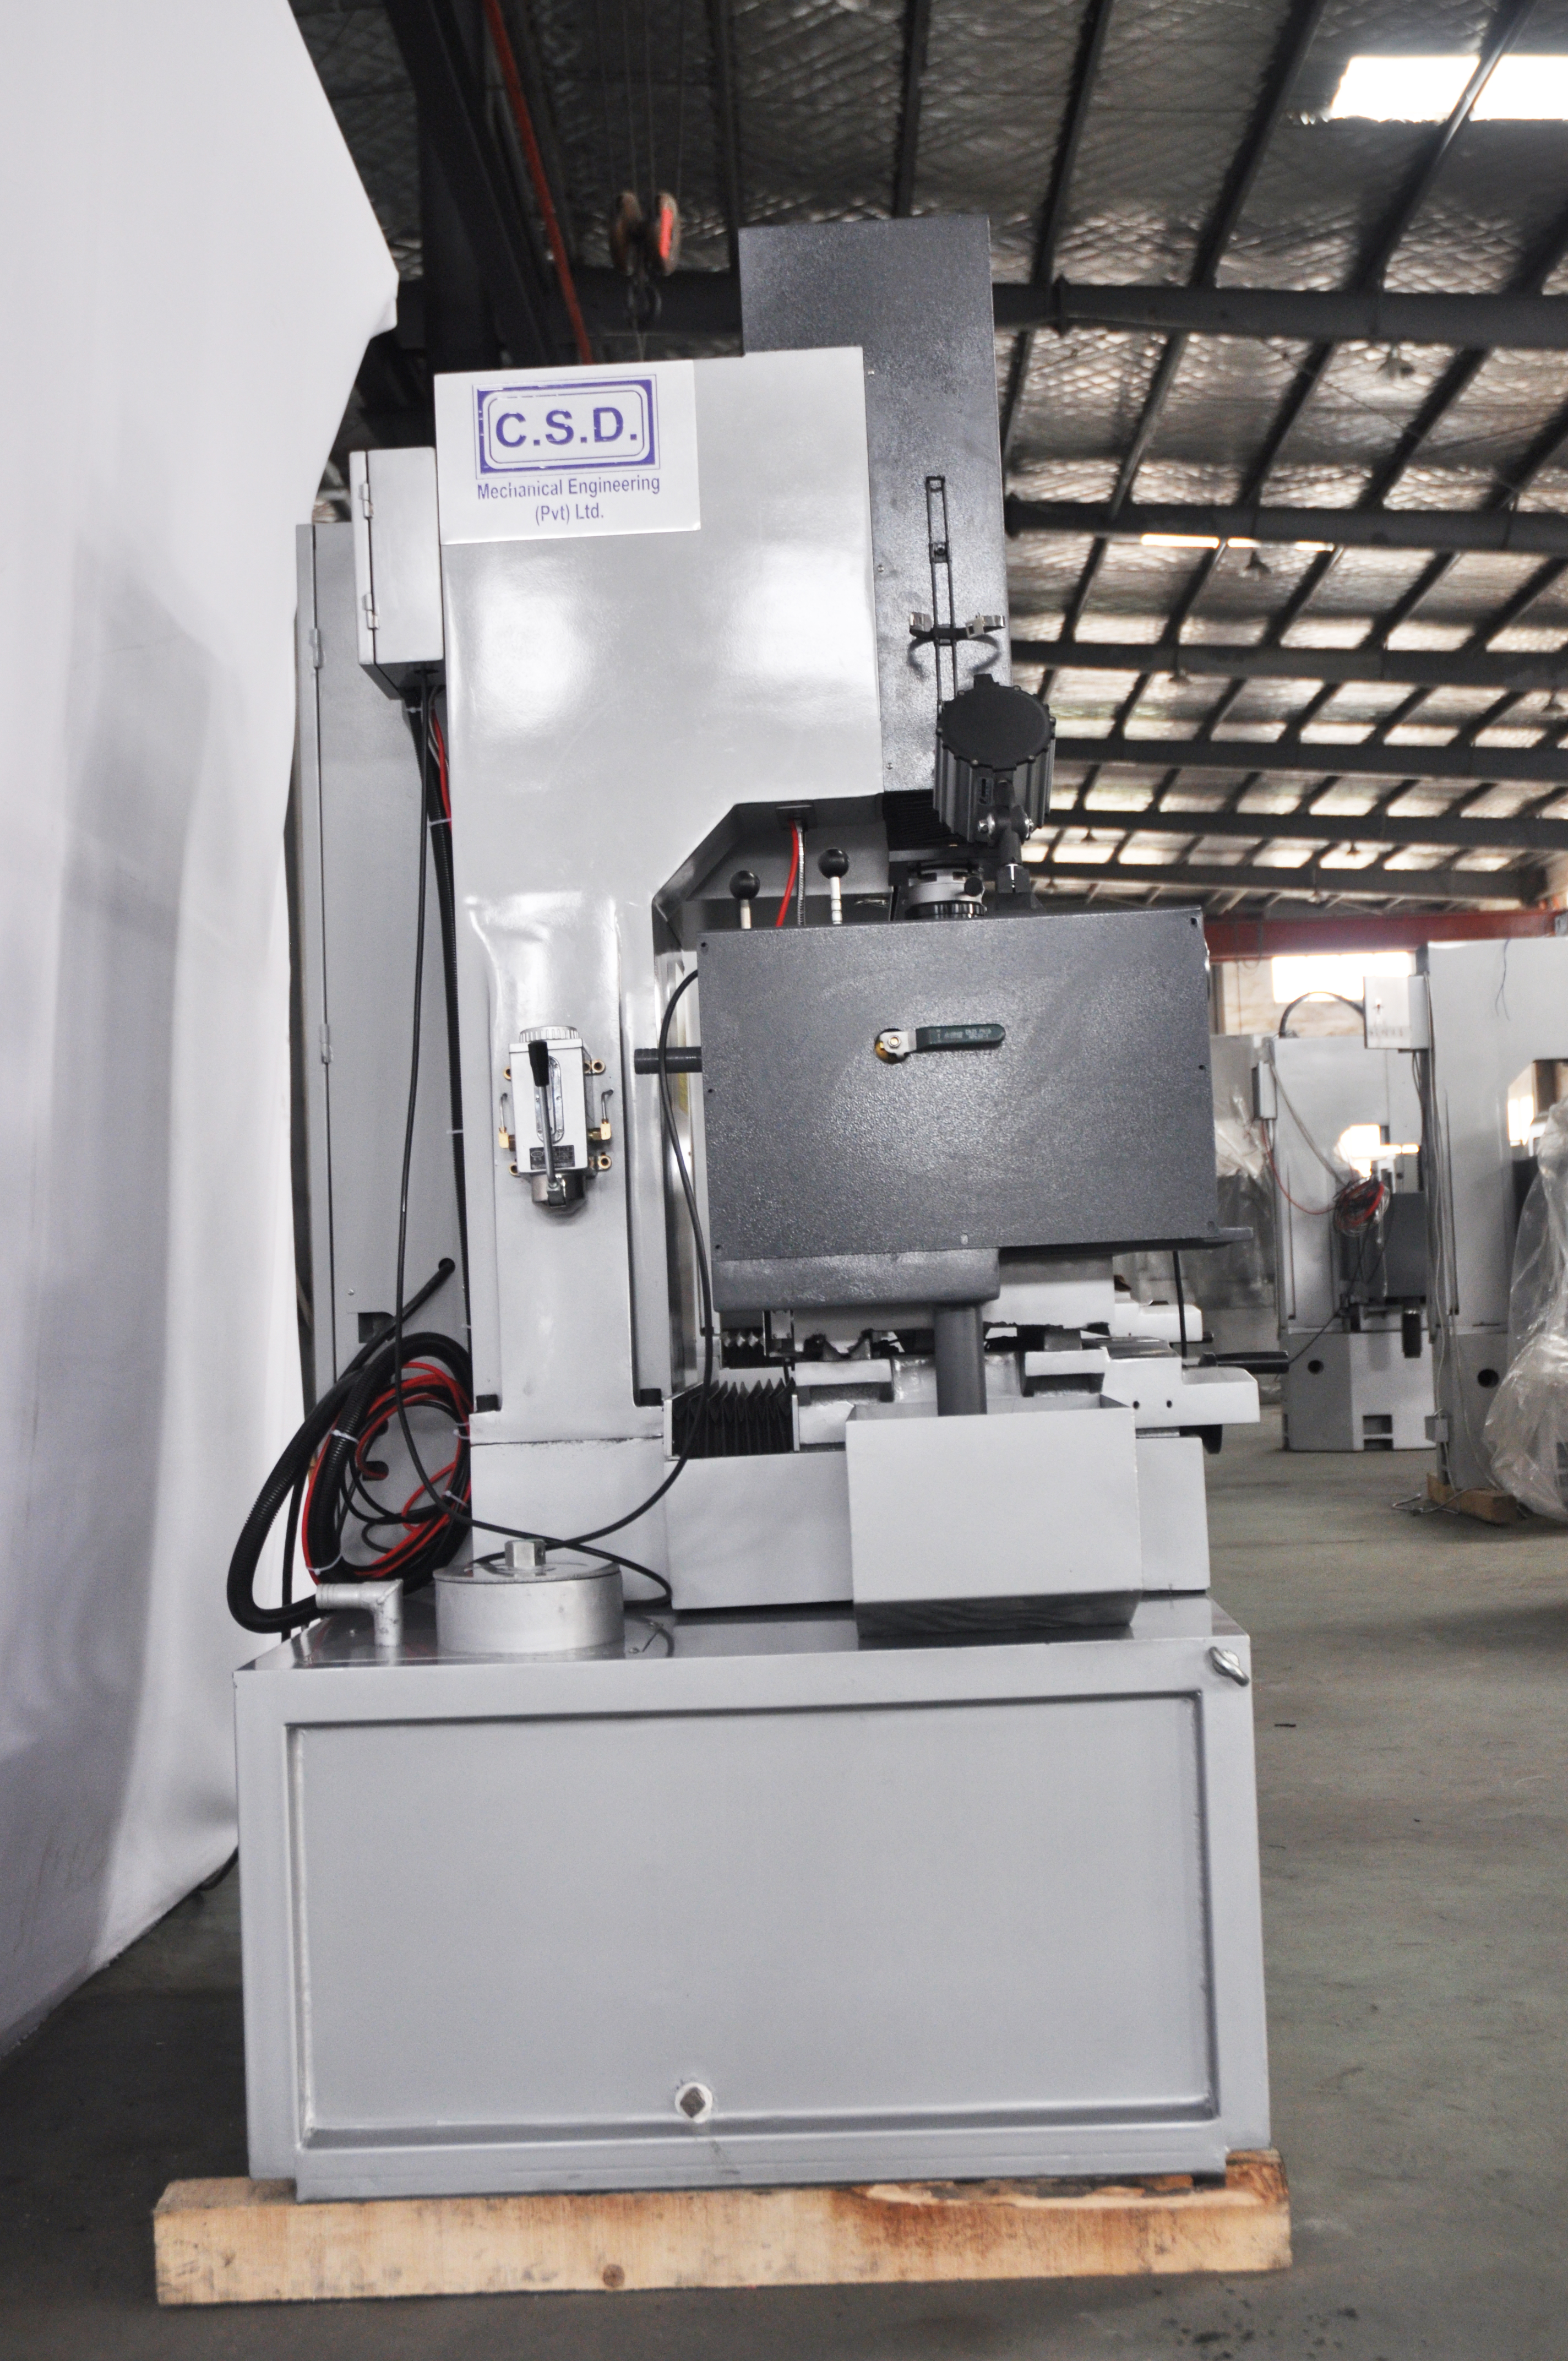
Elektronisk EDM-maskin: Precisionstråd- och hålborrning för luftfarts- och medicinteknik

Alla kategorier

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Mobil/WhatsApp
Wechat
LinkedIn
Namn
Företagsnamn
Meddelande
0/1000
Bilaga
Ladda upp minst en bilaga
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Precision, Produktivitet och global support

Precision, Produktivitet och global support

Som en professionell tillverkare, grundad 2003 i staden Taizhou i provinsen Jiangsu i Kina, integrerar Taizhou Chuang Yuan Machine Tool Co., Ltd. forskning och utveckling, produktion samt försäljning av precisionsmaskiner. Vår elektroniska EDM-maskin är konstruerad för högprecisionens metallavlägsning inom formtillverkning, luft- och rymdfart, bilindustrin samt tillverkning av medicintekniska apparater. Till skillnad från traditionella EDM-enheter kombinerar vår elektroniska EDM-maskin avancerad servostyrning, intelligent adaptiva urladdningsalgoritmer samt övervakning av gaps avstånd i realtid, vilket möjliggör en ytråhet så låg som Ra 0,1 μm och en positionsnoggrannhet på ±0,002 mm. I praktisk användning minskade en tysk formtillverkare elektrodförslitningen med 35 % och kortade bearbetningstiden med 28 % efter att ha bytt till vår elektroniska EDM-maskin för komplexa formskålar. För kylhål i turbinblad för luft- och rymdfart bibehåller vår maskin en tolerans på 0,05 mm i diameter över 500 på varandra följande hål, vilket minimerar utslagsgraden till under 0,5 %.
Få ett citat

Fallstudie

Tysk tillverkare av fordonsgjuterier förbättrar precisionen med elektronisk EDM-maskin

En tysk tillverkare av fordonsgjuterier som specialiserar sig på injektionsgjuterier för inredningsdelar stötte på återkommande problem med elektrodslitage och inkonsekventa hålrumsmått. Efter att ha integrerat vår elektroniska EDM-maskin uppnådde de en ytyta på Ra 0,15 μm på härdad stål (HRC 52), vilket minskade poleringstiden med 40 %. Den adaptiva urladdningskontrollen justerade automatiskt pulsparametrarna, vilket resulterade i en minskning av elektrodförbrukningen med 30 %. Under sex månader sjönk utslagsgraden från 3,2 % till 0,8 %, vilket sparade cirka 45 000 euro per år. Tillverkaren kör nu tre skift med full säkerhet. Dessutom har implementeringen av vårt automatiserade palllastningssystem effektiviserat arbetsstyckesombytet, eliminerat manuella justeringsfel och ökat daglig gjutverkstid med 22 %, samtidigt som strikta dimensionskrav bibehölls för flerhålsverktygssatser.

Luft- och rymdförsäljare i Frankrike ökar genomströmningen med elektronisk EDM-maskin

En fransk luft- och rymdförsäljare behövde borra kylhål i turbinblad av nickelbasererad superlegering med en diameter på 0,4 mm och ett djup-till-diameter-förhållande på 20:1. Med vår elektroniska EDM-maskin uppnådde de en positionsnoggrannhet för hålen på ±0,005 mm och eliminerade problem med omgjuten skikt. Produktionsvolymen ökade från 80 till 120 blad per vecka, och verktygskostnaderna minskade med 25 %. Maskinens höghastighets-Z-axel och automatiska elektrodbuföring möjliggjorde kontinuerlig drift och uppfyllde strikta AS9100-standarder. Genom att använda vår adaptiva pulsoptimering i realtid lyckades anläggningen förhindra mikrospänningsrissningar i högspänningsbelastade turbinkomponenter, vilket säkerställde full efterlevnad av internationella luft- och rymfsäkerhetsregler och avsevärt förlängde komponenternas livslängd vid extrema driftstemperaturer.

Medicintekniskt företag i USA förbättrar mikrobearbetning med elektronisk EDM-maskin

Ett amerikanskt företag inom medicinteknik som tillverkar kirurgiska tangar av rostfritt stål 316L krävde mikroslits med 0,1 mm bredd och utan burar. Vår elektroniska EDM-maskin levererade en ytyta med Ra 0,08 μm och höll toleranser inom ±0,003 mm. Företaget rapporterade en minskning med 50 % av sekundära avburkningsoperationer och en ökning med 20 % av produktionsutbytet. Maskinens rena urladdningsprocess minimerade också termisk skada och bevarade materialets biokompatibilitet. Dessutom säkerställde integrationen av filtreringssystem för dielektrisk vätska optimal vätskeklarhet och temperaturstabilitet, vilket möjliggjorde kontinuerliga precisionskörningar utan termisk drift eller föroreningar under känslomässiga tillverkningscykler av kirurgiska instrument.

Relaterade produkter

Produktionen av elektroniska EDM-maskiner hos Taizhou Chuang Yuan Machine Tool Co., Ltd. inleds med rigorös forskning och utveckling samt noggrann komponentval. Sedan 2003 har vi integrerat forskning, tillverkning och försäljning för att leverera precisionsmaskiner till över 20 länder. Vår elektroniska EDM-maskin byggs på en granitbas för termisk stabilitet och vibrationsdämpning, vilket säkerställer långsiktig noggrannhet. På monteringslinjen används laserinterferometrar för att kalibrera varje axel med en noggrannhet av ±0,001 mm, och varje enhet genomgår en 72-timmars kontinuerlig urladdningstest innan leverans. Kärnan i vår elektroniska EDM-maskin är den intelligenta pulsgeneratorsen, som analyserar glödgapets förhållanden 10 000 gånger per sekund och automatiskt optimerar urladdningsenergin för minimal elektrodförslitning och maximal materialavtagshastighet. Detta är avgörande för branscher som formtillverkning, där komplexa hålrum och djupa ribbor kräver konsekvent ytkvalitet. Inom luft- och rymdfarten borras kylhål i turbinblad med diametrar så små som 0,3 mm och höjd-diameter-förhållanden upp till 30:1. För medicintekniska apparater tillverkar maskinen mikrostrukturer i rostfritt stål och titan utan att orsaka termiska sprickor. Våra globala applikationsdata visar att kunder uppnår en genomsnittlig minskning av bearbetningstiden med 25 % och en 30 % lägre elektrodförbrukning jämfört med konventionell EDM. Vi erbjuder även anpassad automatisering, inklusive robotbaserad lastning och pallsystem, för att stödja obemannad produktion. Med ett team på över 50 ingenjörer och en produktionsanläggning på 12 000 m² säkerställer vi strikt kvalitetskontroll i varje steg. Vår elektroniska EDM-maskin uppfyller CE- och ISO 9001-standarderna, och vi erbjuder fjärrdiagnostik och förutsägande underhåll via IoT. Genom att välja vår elektroniska EDM-maskin får kunder inom bilindustrin, luft- och rymdfarten samt medicintekniken en konkurrensfördel genom precision, pålitlighet och omfattande support.

Vanliga frågor

Vilka material kan den elektroniska EDM-maskinen bearbeta?

Vår elektroniska EDM-maskin hanterar ledande material, inklusive härdad stål, volframkarbid, titanlegeringar, nickelbaserade superlegeringar och rostfritt stål. Den är idealisk för formtillverkning, luft- och rymdfart samt tillverkning av medicinska apparater. Maskinens adaptiva styrning justerar sig efter materialegenskaper, vilket säkerställer optimala urladdningsparametrar och ytyta. För icke-ledande material krävs alternativa processer.
Precision uppnås genom en granitbas, linjära skala med 0,001 mm upplösning och en intelligent pulsgenerator som övervakar och justerar gnistgapet 10 000 gånger per sekund. Detta resulterar i en positionsnoggrannhet på ±0,002 mm och ytjämnhet ner till Ra 0,08 μm. Regelbunden kalibrering och termisk kompensation bibehåller ytterligare noggrannheten.
Standardleverans tar 45–60 dagar efter förskott, beroende på konfiguration. Vi erbjuder 24 månaders garanti på kärnkomponenter samt livstidsteknisk support. Fjärrdiagnostik och på-plats-service är tillgängliga i över 20 länder. Reservdelar finns i regionala lager för snabb leverans.
Ja, vår elektroniska EDM-maskin stödjer robotladdning, pallväxlare och automatiska elektrodväxlare. Detta möjliggör obemannad drift och minskar arbetskraftskostnaderna med upp till 40 %. Maskinen integreras med MES- och ERP-system för realtidsövervakning av produktionen.
Nyckelindustrier inkluderar tillverkning av bilmodeller, tillverkning av turbinblad för luft- och rymdfart, produktion av medicintekniska apparater samt modeller för elektronikanslutningar. I dessa sektorer levererar vår maskin hög precision, låg elektrodslitage och återkommande resultat. Vi erbjuder applikationsspecifik utbildning och processutveckling.

Relaterade artiklar

Bearbetningsegenskaper hos EDM-trådskärmaskin

24

Dec

Bearbetningsegenskaper hos EDM-trådskärmaskin

Visa mer
Hur man testar formningsnoggrannheten hos färdiga fjädrar som tillverkats av en ny fjädermaskin

26

Jun

Hur man testar formningsnoggrannheten hos färdiga fjädrar som tillverkats av en ny fjädermaskin

Mätning av dimensionsnoggrannhet för validering av fjädermaskin Validering av en ny fjädermaskins utdata säkerställer att den uppfyller de strikta kraven i produktionen. Mätning av dimensionsnoggrannhet utgör grunden och fokuserar på viktiga geometriska egenskaper...
Visa mer
Hur man minskar skrapor på rörytan under kontinuerlig formning i rörverk

29

Jun

Hur man minskar skrapor på rörytan under kontinuerlig formning i rörverk

Den ekonomiska verkligheten kring ytytändringar I den högriskade världen av rörvalsproduktion är en skavning på ytan långt mer än en mindre kosmetisk defekt. Den fungerar som en röd flagga som signalerar djupare processinstabiliteter som komprometterar strukturen ...
Visa mer
Varför en multifunktionell EDM-maskin uppfyller kraven från verkstäder som tillverkar både gjutformar och delar

14

Aug

Varför en multifunktionell EDM-maskin uppfyller kraven från verkstäder som tillverkar både gjutformar och delar

Att navigera i komplexiteten hos högmix-tillverkningsmiljöer Att driva en modern industriell produktionsanläggning känns ofta som att jonglera ett dussin roterande tallrikar samtidigt, särskilt när man hanterar högmix-tillverkning med låg volym. Pl...
Visa mer

Kundrecensioner

Luca Bianchi
Exceptionell precision och tillförlitlighet

Vår modellverkstad i Italien har använt Electronic EDM-maskinen i 18 månader. Den håller konsekvent en tolerans på ±0,003 mm i härdad stål, vilket minskar vår poleringstid med 35 %. Teamet för fjärrsupport löste ett parameterproblem inom två timmar. Vi rekommenderar den varmt.

Emily Carter
Ökad luft- och rymdfartsproduktion

Som en leverantör på andra nivån till luft- och rymdfartsindustrin i Kanada behövde vi pålitlig borrning av mikrohål. Electronic EDM-maskinen ökade vår kapacitet med 30 % och minskade elektrodanskostnaderna med 25 %. Maskinens stabilitet är imponerande och utbildningen var grundlig.

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Namn
Företagsnamn
Meddelande
0/1000
Avancerad adaptiv urladdningskontroll för minimalt elektrodslitage

Avancerad adaptiv urladdningskontroll för minimalt elektrodslitage

Vår elektroniska EDM-maskin är utrustad med en intelligent pulsgenerator som analyserar glödgapsförhållandena 10 000 gånger per sekund och dynamiskt justerar urladdningsenergin för att minska gnistbågar och minimera termisk försämring på arbetsstyckets yta. Denna adaptiva återkopplingsloop med hög frekvens bibehåller optimala gnistavstånd, vilket minskar elektrodförbrukningen med upp till 35 % vid krävande material som volframkarbid och härdade verktygsstål. I högvolymsverkstäder för formtillverkning, där elektrodtillverkning utgör en betydande del av de driftsmässiga kostnaderna, ger denna teknik betydande kostnadseffektivitet. Till exempel minskade en ledande europeisk bilmoldtillverkare sina årliga elektrodrelaterade kostnader med 12 000 euro samtidigt som man eliminerade manuella elektrodjusteringar. Dessutom upptäcker systemet automatiskt ovanliga spolningsförhållanden och justerar pulstiderna i realtid, vilket säkerställer en enhetlig ytextur och överlägsen dimensionskonsekvens över komplexa flerkavitetsskärmar.
Granitbas och termisk kompensation för obestridlig noggrannhet

Granitbas och termisk kompensation för obestridlig noggrannhet

Byggd på en kraftigt ribbad, spänningsavlastad naturlig granitgrund ger den elektroniska EDM-maskinen exceptionell vibrationsdämpning och strukturell styvhet, vilket krävs för bearbetningstoleranser under en mikrometer. Den kraftfulla gjutna basen absorberar mekaniska högfrekventa chockvågor som uppstår vid aggressiva grovbearbetningspass, vilket bevarar strukturell integritet under långa driftlivscykler. I kombination med optiska linjärskalor med hög upplösning och sensorer för realtidsvärmekompensation neutraliserar maskinen kontinuerligt omgivningens temperaturfluktuationer för att bibehålla en exakt positionsnoggrannhet på ±0,002 mm och en upprepbarhet på ±0,001 mm. Denna arkitektoniska stabilitet är avgörande för tillverkning av komplexa djupt ribbade geometrier, mikrospalter och hål med högt förhållande mellan djup och diameter. En amerikansk medicinteknisk anläggning rapporterade en minskning med 50 % av sekundära slutföringsoperationer tack vare maskinens stadiga geometriska stabilitet under kontinuerliga flerskiftsproduktionskörningar.
WhatsApp WhatsApp E-post E-post Mobil Mobil ÖVERSTÖVERST