CNC EDM-borrningsmaskin: Precisionssmallhålsborrning för härdade material

Alla kategorier

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Mobil/WhatsApp
Wechat
LinkedIn
Namn
Företagsnamn
Meddelande
0/1000
Bilaga
Ladda upp minst en bilaga
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Högprecisionens CNC-EDM-borrningsmaskin för krävande borrningsapplikationer

Högprecisionens CNC-EDM-borrningsmaskin för krävande borrningsapplikationer

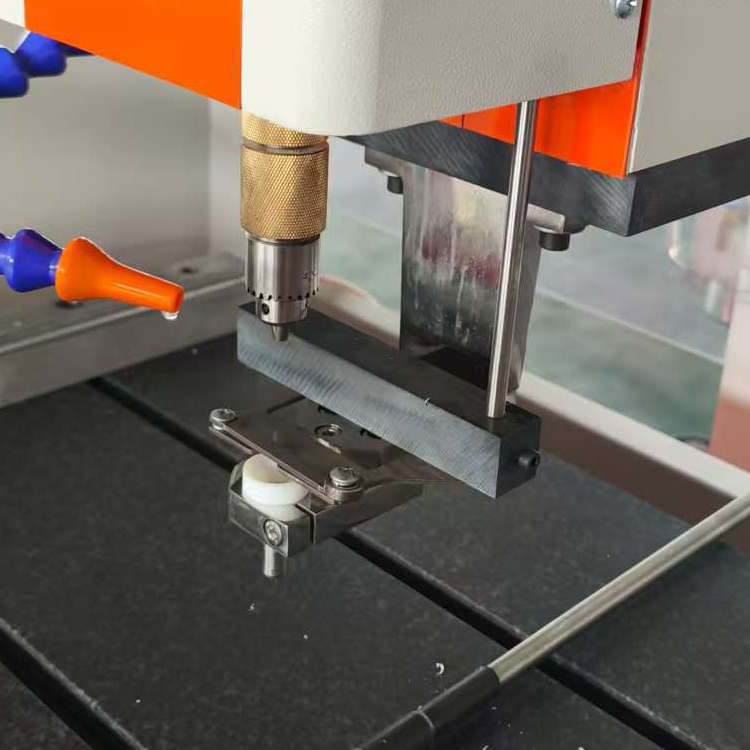
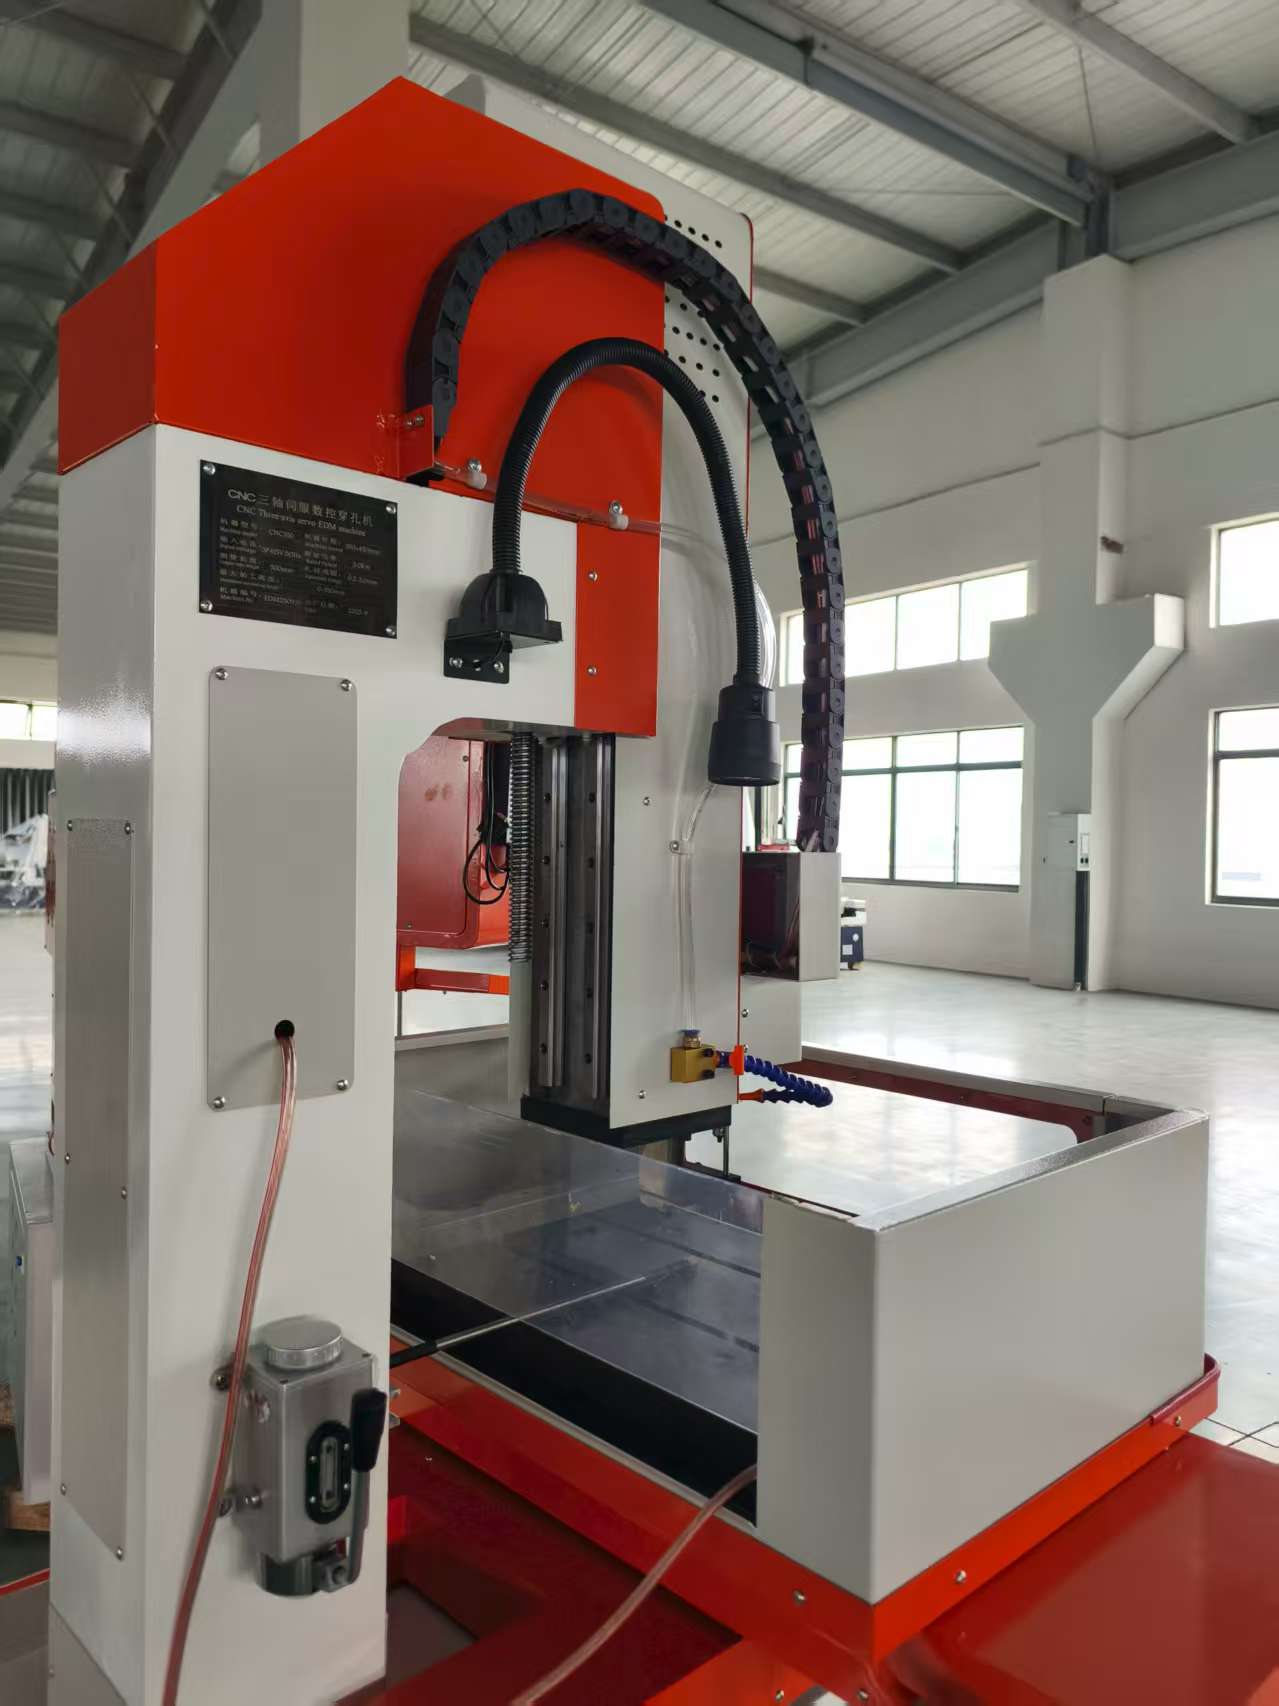
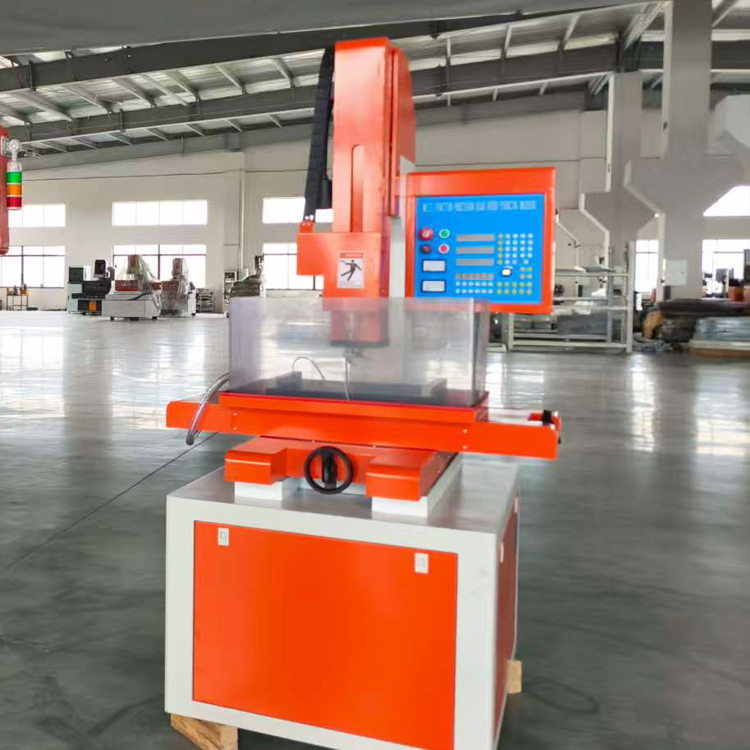
När produktionsingenjörer inom luft- och rymdfart, medicinteknik och fordonsteknisk verktygstillverkning behöver fritt från burrar och med högt förhållande mellan djup och diameter borrade hål i härdade verktygsstål, superlegeringar eller karbider använder de en CNC-EDM-borrningsmaskin från Taizhou Chuang Yuan Machine Tool Co., Ltd. Etablerat 2003 har vi utvecklat EDM-borrningssystem som levererar håldiametrar från 0,3 mm till 6,0 mm med positionsnoggrannhet på ±0,01 mm och ytyta ned till Ra 0,2 µm. Till skillnad från konventionell borrning använder våra CNC-EDM-borrningsmaskiner elektrisk urladdning för att erodera material, vilket eliminerar mekanisk kraft, borrbristning och mikrospänningsrissningar. En tysk luft- och rymdfartsleverantör minskade cykeltiden för kylhål i turbinblad med 42 % efter att ha ersatt laserborrning med vår CNC-EDM-borrningsmaskin, medan en japansk formtillverkare uppnådde hål med diametern 0,05 mm i härdat stål (HRC 62) utan återstelningslager.
Få ett citat

Fallstudie

Start-hål i luft- och rymdfarts-turbinblad

En europeisk luft- och rymdföretag behövde borra kylhål med en diameter på 0,8 mm i en vinkel på 30 grader i turbinblad av nickelbasererad superlegering, men konventionell borrning orsakade verktygsbrott och återstelningslager. De införde vår CNC-EDM-borrningsmaskin med roterande axel och anpassade elektrodguider. Genom att optimera pulsparametrarna uppnådde vi 450 hål per timme med en diameterstolerans på ±0,005 mm och utan återstelningslager. Kunden minskade antalet skrotade blad från 12 % till 0,5 %, vilket sparar mer än 200 000 USD årligen.

Mikrohål i medicinsk rostfritt stål

Ett amerikanskt företag inom medicinteknik krävde hål med en diameter på 0,3 mm i hyporör av rostfritt stål 316L utan burar eller termisk skada. Vår CNC-EDM-borrningsmaskin med högfrekvenspulsgenerator och avjoniserat vatten som dielektrikum producerade burrfria hål med en ytråhet på Ra 0,15 µm. Processen eliminerade sekundär avburkning och minskade produktions­tiden med 35 %. Företaget kör nu tre skift dagligen och har beställt två ytterligare enheter.

Djupborrning i hårdade forminsatser

En formtillverkare i Sydostasien stötte på svårigheter med djupa borrhål (förhållande mellan längd och diameter 20:1) i hårdad H13-stål (HRC 52). Genom att använda vår CNC-EDM-borrningsmaskin med 500 mm Z-axel och automatisk elektrodbuföring borrade de hål med diametern 1,5 mm och räthet inom 0,02 mm. Verktygslivslängden ökade med 300 % jämfört med karbidborrning, och den totala ledtiden för formtillverkning minskade med 18 %.

Relaterade produkter

CNC-EDM-borrningsmaskinen representerar en grundläggande förändring av hur tillverkare utför borrning i svårbearbetade material. Vid Taizhou Chuang Yuan Machine Tool Co., Ltd. integrerar vi forskning, produktion och försäljning för att leverera maskiner som uppfyller de stränga kraven från luft- och rymdfarts-, bil-, energi- och medicinsektorer. Vår kärnteknologi bygger på ett exakt servostyrda elektrodfördningssystem som bibehåller optimalt gnistgap, kombinerat med en högfrekvent pulsgenerator med kapacitet för 500 000 pulser per sekund. Detta möjliggör överlägsen hål-kvalitet även i volframkarbid (HRC 75) och polykristallint diamant. Processen inleds med en 3D-CAD-modell som importeras till vår egna CNC-programvara, vilken automatiskt genererar elektrodvägar och kompenserar för slitage. Dielektriska vätskan – vanligtvis avjoniserat vatten – filtreras till 1 mikrometer och kyls till ±1 °C för att säkerställa konsekvent spolning och termisk stabilitet. Våra maskiner erbjuder rörelseområden från 300 × 200 × 300 mm upp till 600 × 400 × 500 mm, med valfri C-axel och verktygsbytare för 20 elektroder. Verkliga data från över 20 exportländer visar genomsnittlig drifttid på 98,6 % och genomsnittlig tid mellan fel på 8 000 timmar. En tysk kund rapporterade en minskning av elektrodförbrukningen med 55 % efter övergången till vår adaptiva pulsstyrning. Den globala utvecklingen mot elektrifiering och lättviktiga material har ökat efterfrågan på CNC-EDM-borrning för EV-batteriets bussrör och bränsleinsprutarnas munstycken. Våra maskiner möter detta genom att erbjuda automatiseringsklara gränssnitt (EtherCAT, Modbus) samt fjärrövervakning. Vi erbjuder också omfattande utbildning och processutveckling för att säkerställa problemfri integration i befintliga produktionslinjer. Varje maskin genomgår 72 timmars kontinuerlig testning innan leverans, och vi erbjuder en teknisk supportlinje dygnet runt. Med ett engagemang för innovation och kundframgång är våra CNC-EDM-borrningsmaskiner konstruerade för att leverera precision, pålitlighet och produktivitet i flera decennier.

Vanliga frågor

Vilka material kan en CNC-EDM-borrningsmaskin bearbeta?

Våra maskiner kan borra elektriskt ledande material oavsett hårdhet, inklusive hårdade verktygsstål, rostfritt stål, nickel-legeringar, titan, karbid och till och med polykristallint diamant. Icke-ledande material är inte lämpliga.
Med standardelektroder kan vi uppnå hål så små som 0,3 mm. För mindre diametrar krävs specialverktyg. Vi erbjuder applikationsingenjörstjänster för att bedöma genomförbarheten.
För hål med högt förhållande mellan diameter och djup ger EDM-borrning ingen återstelningslager och en bättre ytyta. Laserborrning är snabbare för grunt borrade hål men kräver ofta efterbehandling. Vi erbjuder jämförande prov.
Standardmodeller kräver 380–480 V, trefas, 50/60 Hz och cirka 15 kVA. Maskinens utrymmeskrav är ungefär 2,5 m × 2,0 m, med en vikt på 2 500 kg.
Ja, våra CNC-EDM-borrmaskiner stödjer robotladdning, automatiska elektrodbuföringar och fjärrövervakning. Många kunder kör obemannade nattskift.

Relaterade artiklar

Bearbetningsegenskaper hos EDM-trådskärmaskin

24

Dec

Bearbetningsegenskaper hos EDM-trådskärmaskin

Visa mer
Varför modulära fjädermaskiner stödjer snabb växling mellan olika typer av fjäderproduktion

14

Jul

Varför modulära fjädermaskiner stödjer snabb växling mellan olika typer av fjäderproduktion

Produktionsflaskhalsar hos traditionell integrerad fjäderformningsutrustning Modern metallformning tillverkning kännetecknas alltmer av mångfaldiga produktspecifikationer och blandad batchproduktion. Många produktionsanläggningar måste bearbeta fjädrar ...
Visa mer
Varför en multifunktionell EDM-maskin uppfyller kraven från verkstäder som tillverkar både gjutformar och delar

14

Aug

Varför en multifunktionell EDM-maskin uppfyller kraven från verkstäder som tillverkar både gjutformar och delar

Att navigera i komplexiteten hos högmix-tillverkningsmiljöer Att driva en modern industriell produktionsanläggning känns ofta som att jonglera ett dussin roterande tallrikar samtidigt, särskilt när man hanterar högmix-tillverkning med låg volym. Pl...
Visa mer
Hur man minskar slitage på borrverktyg under kontinuerliga djupborrningsarbetsuppgifter i maskinbearbetning

03

Aug

Hur man minskar slitage på borrverktyg under kontinuerliga djupborrningsarbetsuppgifter i maskinbearbetning

Förståelse av mekaniken bakom termisk spänning vid djupborrning. Att utföra kontinuerliga borrnings- och högdjupbearbetningsuppgifter på industriella produktionslinjer innebär allvarliga termiska och mekaniska utmaningar som regelbundet prövar gränsen för skärande verktyg. W...
Visa mer

Kundrecensioner

John Smith, ingenjör inom luft- och rymdfartsindustrin, USA
Utmärkt precision och pålitlighet

Vi har använt CNC-EDM-borrmaskinen från Chuang Yuan i mer än tre år för tillverkning av luft- och rymdfartskomponenter. Maskinerna har kört tre skift per dag med minimal driftstopp. Hålens kvalitet är konsekvent utmärkt, utan återstelningslager och med stränga toleranser. Supportteamet är snabbt i sitt bemötande och kompetent. Vi beställde nyligen vår fjärde maskin.

Michael Brown, ägare av formverkstad, Tyskland
Bra värde och prestanda

Som formgivare behövde vi en pålitlig EDM-borr för djupa hål i härdad stål. Chuang Yuans maskin överträffade våra förväntningar. Den automatiska elektrodbuföringen och den användarvänliga CNC:n minskar inställningstiden avsevärt. Vi har minskat borrningstiden med 30 % och förbättrat hålets rakhet. Högst rekommenderad för alla verkstäder.

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Namn
Företagsnamn
Meddelande
0/1000
Obegränsad precision i härdade material

Obegränsad precision i härdade material

Vår CNC-EDM-borrningsmaskin utmärker sig där konventionell borrning misslyckas. Med servostyrda elektrodförsättning och högfrekvent pulsgenerering uppnår vi håltoleranser på ±0,01 mm och ytyta Ra 0,2 µm även i material upp till HRC 75. Denna precision är avgörande för luft- och rymdfarts turbinblad, medicinska hypotuber och bränsleinsprutarnozzler. Ett amerikanskt företag inom medicinteknik minskade skrotandelen med 90 % efter att ha bytt till vår maskin. Integrationen av linjära glasstavar och termisk kompensation säkerställer noggrannhet under långa produktionsserier. Dessutom justerar vår egna adaptiva styrning automatiskt parametrarna för att bibehålla hålkvaliteten, vilket minskar operatörens ingripanden.
Avancerad automatisering för obemannad tillverkning

Avancerad automatisering för obemannad tillverkning

CNC-EDM-borrningsmaskinen är utformad för obemannad drift. Med en automatisk verktygsbytare för upp till 20 elektroder, robotgränssnitt och fjärrövervakning kan du köra produktionen under natten. En tysk billeverantör uppnådde 98 % drifttid och minskade arbetskostnaderna med 40 % genom att använda vårt automatiseringspaket. Den Windowsbaserade CNC:n möjliggör enkel programmering och integration med MES-system. Våra maskiner har även automatisk kompensation för elektrodslitage, vilket säkerställer konstanta håldiametrar utan manuella justeringar. Denna automatisering ökar inte bara produktiviteten utan säkerställer också upprepelighet – en avgörande kravställning för högvolymsproduktion.
WhatsApp WhatsApp E-post E-post Mobil Mobil ÖVERSTÖVERST