Snabba borrningsmaskiner för hål | EDM-lösningar för djupa hål

Alla kategorier

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Mobil/WhatsApp
Wechat
LinkedIn
Namn
Företagsnamn
Meddelande
0/1000
Bilaga
Ladda upp minst en bilaga
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Snabba borrningslösningar för precisionstillverkning

Snabba borrningslösningar för precisionstillverkning

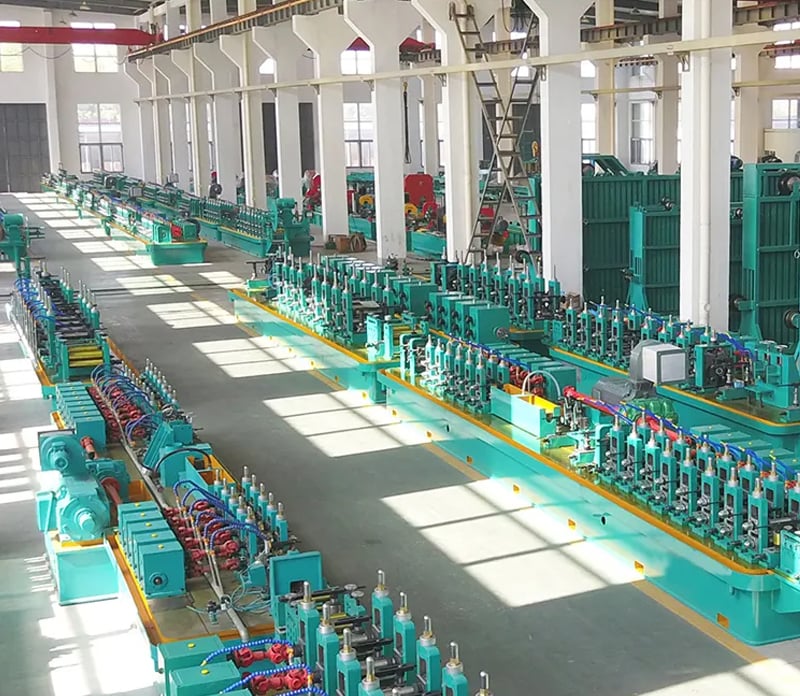
Taizhou Chuang Yuan Machine Tool Co., Ltd., grundad 2003 i staden Taizhou, provinsen Jiangsu, Kina, levererar snabba borrningslösningar som är konstruerade för formtillverkare, leverantörer av luft- och rymdfartskomponenter, tillverkare av hydraulcylindrar samt verktygshandlare inom bilindustrin – alla med krav på hög hastighet utan att offra borrhålets kvalitet. Våra maskiner för djupborrning, EDM-maskiner, bearbetningscentraler, svarv och andra relaterade precisionsmaskiner bygger på mer än två decenniers integrerad forskning och utveckling, produktion och försäljning, och de används pålitligt i över 20 exportländer och regioner. I produktionsmiljöer med hög variantmängd, där en enda formbas kan kräva hundratals precisionsborrhål, minskar våra snabba borrningssystem cykeltiden med upp till 40 % jämfört med konventionell borrning, samtidigt som de håller diameter tolerans inom ±0,01 mm och ytråhet under Ra 0,8 µm.
Få ett citat

Fallstudie

Snabb borrning av hål minskar cykeltiden för gjutformens bas med 41 % för en tysk verktygstillverkare

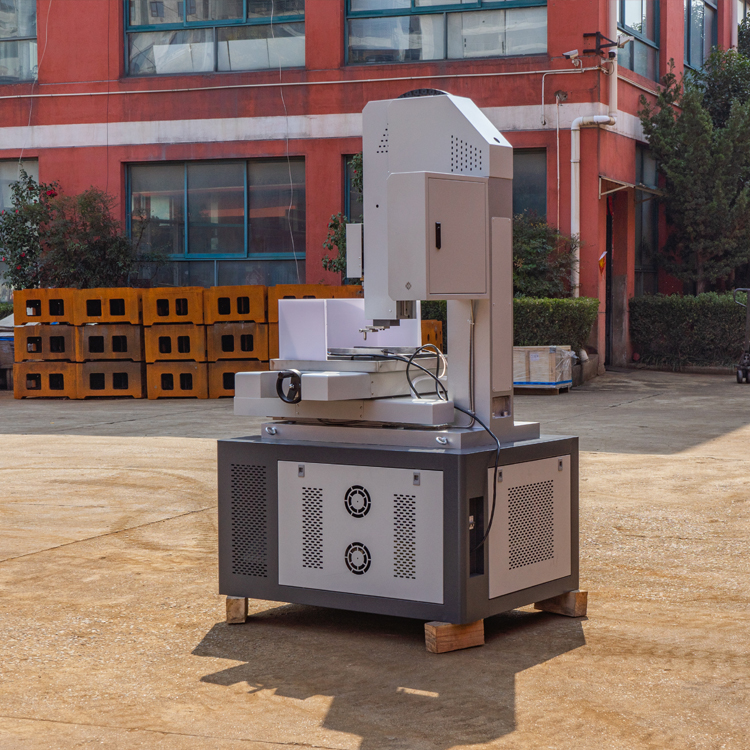
Ett framstående tyskt formtillverkande företag som specialiserar sig på högkapacitets injektionsformar för bilar stötte på kroniska produktionssnävpunkter vid bearbetning av 900 mm djupa kylkanaler i tunga block av verktygsstål 1.2343. Deras konventionella gundrillningsanläggning krävde en överdriven tid på 9,5 timmar per formbas och orsakade allvarlig borravvikning, vilket ledde till höga verktygsbrytningsfrekvenser och kostsamma omearbetningar på 18 % av alla färdiga hål. För att övervinna dessa ineffektiviteter integrerade anläggningen en specialiserad Chuang Yuan-maskin för djuphålsp Bearbetning, utrustad med avancerad snabbhålsborrnings-teknik, högtrycks kylvätskeförsörjning genom spindeln och optimerad kontroll av fördjupningshastighet. Denna teknologiska uppgradering minskade bearbetningstiden till 5,6 timmar per enhet – en imponerande produktivitetsökning med 41 % – samtidigt som strikta raktithetsavvikelser under 0,05 mm per meter upprätthölls. Följaktligen sjönk omearbetningen av komponenter från 18 % till endast 3 %, vilket stärkte tillverkaren

Snabb borrning av hål ökar hydraulcylinderns effekt med 35 % för en turkisk tillverkare

En ledande tillverkningsanläggning för hydraulcylindrar i Turkiet mötte pågående tillverkningsutmaningar vid borrning av djupa hål med diametrar mellan 40 mm och 120 mm samt längder upp till 1,5 meter genom härdad legerad stål 42CrMo, förbehandlad till 45 HRC. Deras äldre maskinpark led av oregelbunden spåntransport, allvarlig termisk verktygsslitage och frekventa driftstopp, vilket begränsade den månatliga produktionen till endast 120 cylindrar. Genom att införa vår avancerade maskin för bearbetning av djupa hål, utformad för snabb hålboring, tillsammans med anpassad verktygsgeometri och målgrupperade kylvätskepressurparametrar, lyckades tillverkaren fullständigt stabilisera spåntransporten och förlänga borrverktygets livslängd med 55 %. Denna prestandaförbättring höjde den månatliga cylindertillverkningen till 162 enheter, vilket motsvarar en nettoökning av produktionen med 35 %. Dessutom minskade förbättrade ytytor i hålen – med en Ra-värde på 0,6 µm – efterbearbetningstiden för slipning med 22 % och sänkte den totala tillverkningskostnaden per enhet med 14 %.

Snabb borrning förbättrar noggrannheten hos flygplansmontering för ett amerikanskt verkstadsföretag

Ett amerikanskt luft- och rymdföretag med fokus på precision, som anlitat en underleverantör för tillverkning av strukturella fästdelar och monteringsfixturer i höghållfast titan och Inconel-legeringar, kämpade med att upprätthålla strikta positionsnoggrannhetskrav på ±0,02 mm samtidigt som de upplevde frekventa och kostsamma verktygsbyten. Genom att integrera Chuang Yuans teknik för snabb borrning av hål i sin arbetsgång för precisionsbearbetning lyckades underleverantören stabilisera hålpositioneringen inom exakt ±0,01 mm. Genom att implementera optimerade stegborrningscykler och högtrycks-kylmedelsparametrar, som rekommenderades av vårt tekniska team, minskade anläggningen antalet verktygsbyten med 47 % och sänkte utslagsgraden från 6,5 % till en exceptionell 1,8 %. Dessa förbättringar ökade andelen leveranser i tid från 86 % till 97 %, vilket gjorde det möjligt för underleverantören att standardisera dessa optimerade parametrar för snabb borrning av hål vid återkommande luft- och rymdfordonsskördar samt minska totala installations­tider med 30 %.

Relaterade produkter

Snabb borrning av hål är en precisionssnittprocess som kombinerar styva verktygsmaskinramar, höghastighetsdrivhjul, optimerade skärande verktyg och högtryckskylmedel för att skapa exakta hål i svåra material med produktionshastighet. Taizhou Chuang Yuan Machine Tool Co., Ltd. har specialiserat sig på detta område sedan 2003 och integrerar forskning och utveckling, produktion samt försäljning av precisionsverktygsmaskiner på vår anläggning i Taizhou City, Jiangsu-provinsen, Kina. Vårt produktsortiment inkluderar maskiner för djupborrning, EDM-maskiner, bearbetningscentraler, svarv, rörsättningsmaskiner, slitslinjer och längdkapplinjer – alla konstruerade för att stödja snabb borrning av hål och relaterade precisionstillämpningar. Tillverkningsprocessen börjar med finitellementanalys av säng- och pelarstrukturer för att minimera vibrationer under snabb borrning av hål. Gjutdelar utsätts för spänningsavlägsning, precisionssnittning och handskrapning för att uppnå planhet och geometrisk justering inom mikrometer. Drivhjulsenheter dynamiskt balanseras och testas vid driftshastighet, medan ledvägar härdas och slipas för att bibehålla noggrannhet under årsvis krävande cykler. Varje maskin genomgår laserinterferometri, ballbar-testning och faktiska prov med snabb borrning av hål innan leverans, vilket säkerställer att kunderna får en verifierad process snarare än en teoretisk specifikation. I globala tillämpningar används vår teknik för snabb borrning av hål av form- och gipsverkstäder, tillverkare av luftfartskomponenter, producenter av hydrauliska och pneumatiska cylindrar, biltillverkare av verktyg samt företag som bearbetar medicintekniska apparater. En formverkstad i Tyskland använder våra maskiner för djupborrning för att borra kylkanaler upp till 1,2 meter djupa, vilket ger 41 % kortare cykeltider och 62 % färre bristade borrar. En turkisk tillverkare av hydraulcylindrar ökade sin produktion med 35 % efter att ha infört parametrar för snabb borrning av hål vid bearbetning av härdad 42CrMo-stål. En amerikansk luftfartsverkstad förbättrade positionsnoggrannheten till ±0,01 mm och minskade utslaget från 6,5 % till 1,8 %. Dessa resultat uppnås genom ett heltäckande tillvägagångssätt: maskinens styvhet, termiska stabilitet, drivhjulets precision, verktygsval, kylmedelstryck och snittdata anpassas till varje kunds material och hålgeometri. Våra ingenjörer erbjuder fjärrkonsultation, på-platsstart där det krävs samt utbildning som hjälper operatörer att bibehålla prestandan vid snabb borrning av hål långt efter installationen. Med långsiktiga samarbetsrelationer i över 20 länder och regioner fortsätter Chuang Yuan att hjälpa tillverkare att förkorta ledtider, minska kostnaden per hål och förbättra kvaliteten på konkurrensutsatta globala marknader.

Vanliga frågor

Vilka material kan bearbetas med utrustning för snabb borrning av hål?

Utrustning för snabb borrning av hål från Chuang Yuan hanterar ett brett spektrum av material, inklusive kolstål, legerat stål, rostfritt stål, härdat verktygsstål upp till 50 HRC, aluminium, koppar, titanlegeringar och vissa superlegeringar. Nyckeln är att anpassa spindelhastighet, matningshastighet, verktygsgeometri och kylvätsketryck till materialet. För formstål som 1.2343 rekommenderar vi vanligtvis högtryckskylning och verktyg av volframkarbid; för titan och Inconel används lägre ythastigheter och optimerade stegborrningsscykler för att skydda verktygens livslängd. Våra ingenjörer tillhandahåller materialspecifika parameterpaket så att kunderna uppnår stabil snabb borrning av hål redan från den första produktionsomgången.
Våra snabba borrningslösningar uppnår regelbundet djup-till-diameter-förhållanden på 30:1 till 100:1, med djupare applikationer som stöds av specialverktyg och kylmedelsstrategier. Diameterns tolerans kan hållas inom ±0,01 mm, rakhetens avvikelse under 0,05 mm per meter och ytråheten under Ra 0,8 µm i många stålapplikationer. De faktiska resultaten beror på material, verktygsval och maskinkonfiguration, så vi validerar parametrarna under fabriksacceptanstester och tillhandahåller dokumenterade resultat innan leverans.
De flesta kunder ser avkastning på investeringen inom 12 till 24 månader. Kvantifierade exempel inkluderar en minskning av cykeltiden med 41 % i en tysk formgjutningsverkstad, en ökning av produktionen med 35 % för en turkisk tillverkare av hydraulcylindrar samt en minskning av skrotandelen från 6,5 % till 1,8 % i ett amerikanskt luft- och rymdfartsföretag som arbetar på beställning. Besparingarna uppstår genom snabbare bearbetning, längre verktygslivslängd, mindre omarbete samt kortare tid för slipning eller avslutande bearbetning. Vi hjälper kunderna att skapa en enkel återbetalningsmodell med hjälp av deras egna cykeltider, lönecostnader och skrotkostnader innan inköp.
Vi stödjer kunder i mer än 20 exportländer och regioner med fjärrdiagnostik, videostart, operatörsträning och reservdelslogistik. Vårt servicegäng svarar på tekniska frågor inom en arbetsdag, och vi underhåller dokumenterade parameterbibliotek för vanliga material och hålgeometrier. För komplexa projekt inom snabbhålborrning kan vi ordna lokalt stöd via lokala partners. Detta tillvägagångssätt har hjälpt kunder i Europa, Mellanöstern, Asien och Amerika att bibehålla prestanda och minimera driftstopp.
Ja. Våra maskiner för bearbetning av djupa hål, våra bearbetningscentraler och våra EDM-maskiner kan integreras i befintliga anläggningar med lämplig grund, el- och kylvätskeinfrastruktur. Vi granskar delritningar, produktionsvolym och golvutrymme för att rekommendera rätt konfiguration, inklusive automatiseringsalternativ för in- och urladdning. Integrationsprojekt kräver vanligtvis fyra till åtta veckor från orderbekräftelse till produktionsklarhet, beroende på maskintyp och anpassningsnivå.

Relaterade artiklar

Varför modulära fjädermaskiner stödjer snabb växling mellan olika typer av fjäderproduktion

14

Jul

Varför modulära fjädermaskiner stödjer snabb växling mellan olika typer av fjäderproduktion

Produktionsflaskhalsar hos traditionell integrerad fjäderformningsutrustning Modern metallformning tillverkning kännetecknas alltmer av mångfaldiga produktspecifikationer och blandad batchproduktion. Många produktionsanläggningar måste bearbeta fjädrar ...
Visa mer
Hur man minskar slitage på borrverktyg under kontinuerliga djupborrningsarbetsuppgifter i maskinbearbetning

03

Aug

Hur man minskar slitage på borrverktyg under kontinuerliga djupborrningsarbetsuppgifter i maskinbearbetning

Förståelse av mekaniken bakom termisk spänning vid djupborrning. Att utföra kontinuerliga borrnings- och högdjupbearbetningsuppgifter på industriella produktionslinjer innebär allvarliga termiska och mekaniska utmaningar som regelbundet prövar gränsen för skärande verktyg. W...
Visa mer
Vilka utgående fördelar får företag genom att uppdatera gammal EDM-sparkerosionsutrustning

03

Aug

Vilka utgående fördelar får företag genom att uppdatera gammal EDM-sparkerosionsutrustning

Identifiering av ärvda begränsningar i gnisterosionsproduktionen. Drift av mognad, decennier gamla utrustning på högprecisionstillverkningsverkstäder skapar ofta dolda driftkostnader som tyst underminerar vinstmarginalerna över tid. När produktionen f...
Visa mer
Vilka internationella kvalitetsstandarder för export kräver internationella kunder för trådskärningsmaskinprodukter

03

Aug

Vilka internationella kvalitetsstandarder för export kräver internationella kunder för trådskärningsmaskinprodukter

Förståelse av internationell exportkompatibilitet inom precisionsbearbetning: Att navigera i den komplexa landskapet av global industriell handel kräver en grundlig förståelse av de stränga tekniska referensvärdena som utländska köpare kräver för avancerad metall...
Visa mer

Kundrecensioner

Markus Weber
Snabb borrning av hål som gav mätbara besparingar i gjuteriet

Vi installerade en Chuang Yuan-maskin för bearbetning av djupa hål för snabb borrning av hål i våra formbasplattor, och resultaten överträffade förväntningarna. Cykeltiden för 900 millimeters kylningskanaler sjönk från 9,5 timmar till 5,6 timmar, och omarbete minskade från 18 % till 3 %. Stödet från Chuang Yuans ingenjörer när det gällde inställningsparametrar var praktiskt och snabbt. Våra operatörer kände sig säkra inom två veckor, och vi kan nu offra på fler projekt utan att utöka vår kapacitet.

Elif Demir
Pålitlig snabb borrning av hål i härdade hydrauliska komponenter

Vi behövde snabb borrning av hål i 42CrMo med hårdhet 45 HRC och djupa borrningar, men vår tidigare process kunde inte hålla jämna steg. Chuang Yuan levererade maskinen, verktygen och skärdata. Produktionen ökade från 120 till 162 cylindrar per månad, borrverktygens livslängd förbättrades med 55 % och slipningstiden minskade med 22 %. Deras team svarar snabbt, och maskinen har kört stabilt i mer än två år.

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Namn
Företagsnamn
Meddelande
0/1000
Stela maskinstrukturer konstruerade för noggrann snabb borrning av hål

Stela maskinstrukturer konstruerade för noggrann snabb borrning av hål

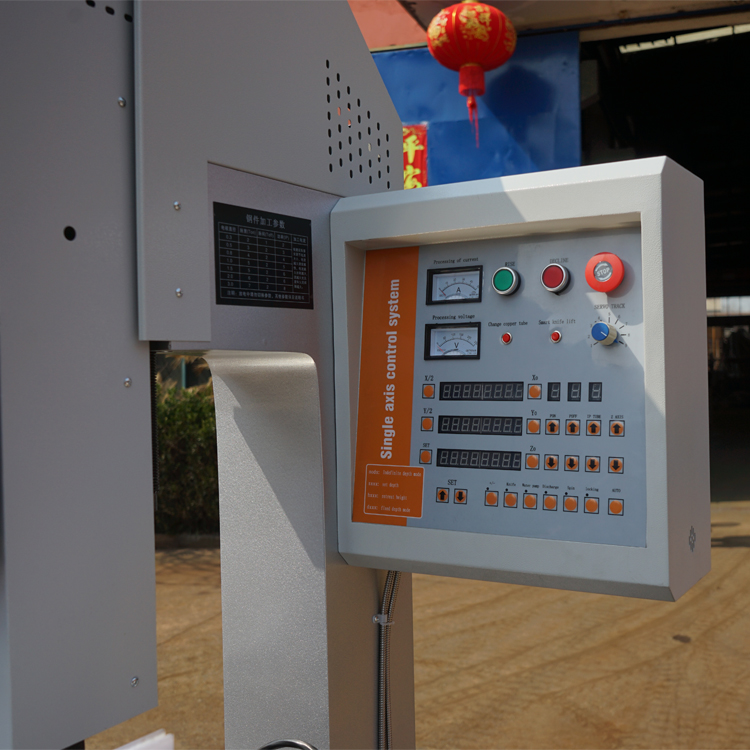
Byggd på finit elementanalys och spänningsavlastade gjutjärnsbäddar av hög kvalitet är våra snabba borrningssystem konstruerade för exceptionell styvhet och minimal termisk deformation vid höghastighetsdjupborrning. Precisionsslipade ledvägar och dynamiskt balanserade spindelenheter dämpar effektivt vibrationer, vilket gör att maskinen konsekvent kan hålla stränga diameter-toleranser inom ±0,01 mm och rätlinjighetsavvikelser under 0,05 mm per meter i djupa hål. I rigorösa europeiska formtillverkningsapplikationer med kylningskanaler på 1,2 meter undertrycker denna strukturella stabilitet helt borrdrift och minskar omarbetsgraden i verkstaden från 18 % till 3 %. Genom att säkerställa förutsägbar precision och överlägsen upprepbarhet vid bearbetning av svårbearbetade metaller gör vår robusta maskinarkitektur att operatörer kan utföra produktionsscheman med hög variantmängd med full tillförsikt och minimal översyn.
Applikationsspecifik processstöd som gör snabb borrning av hål produktiv

Applikationsspecifik processstöd som gör snabb borrning av hål produktiv

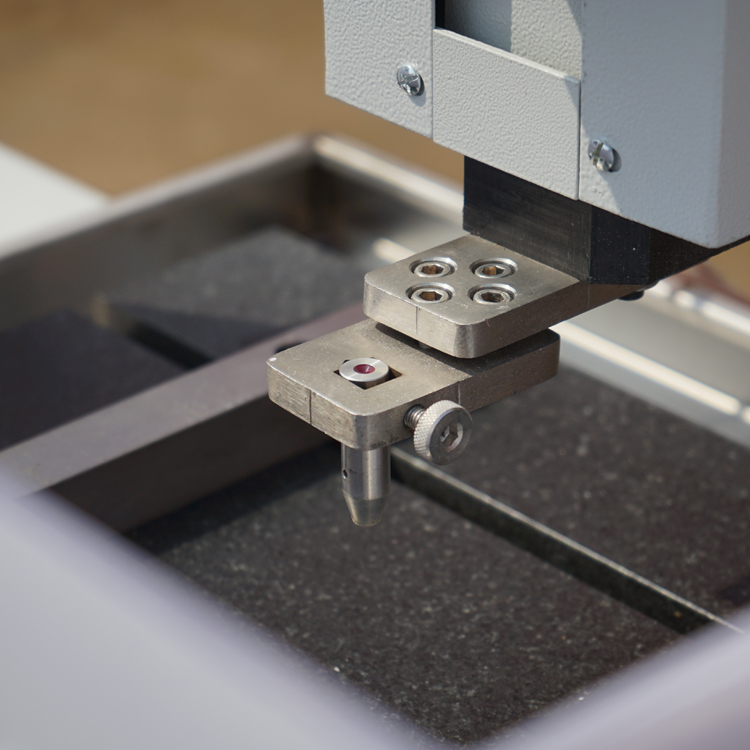
Att uppnå maximal produktivitet vid snabb borrning av hål kräver exakt anpassning av skärparametrar till specifik materialklass, håldjup och komponentgeometri. Med mer än två decenniers tillverkningsexpertis levererar Chuang Yuan omfattande, materialspecifika parameterpaket som optimerar spindelhastigheter, matningshastigheter, kylvätsketryck och verktygsval för varje projekt. I turkisk tillverkning av hydraulcylindrar i hårt stål 42CrMo med hårdhet 45 HRC utökade vår anpassade ingenjörssupport borrverktygens livslängd med 55 % och ökade den månatliga komponentgenomströmningen med 35 %. På samma sätt för amerikanska luft- och rymdfartsanläggningar som bearbetar titan förbättrade våra optimerade stegborrningscykler positionsnoggrannheten till ±0,01 mm samtidigt som utskott minskades. Denna praktiska processstödsinsats eliminerar inställningsfaser med trial-and-error och möjliggör för internationella kunder att övergå smidigt från installation till lönsam serieproduktion.
WhatsApp WhatsApp E-post E-post Mobil Mobil ÖVERSTÖVERST