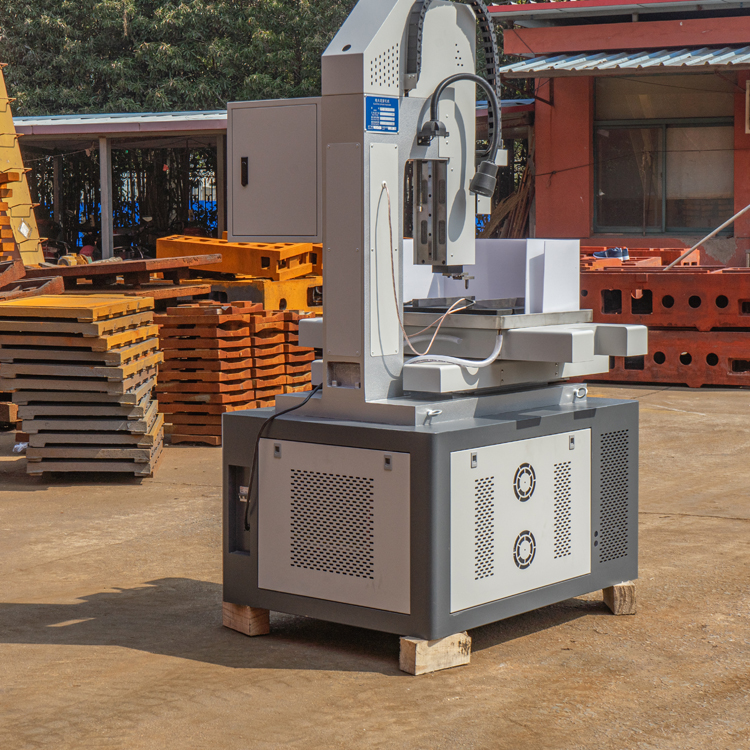
Liten EDM-borrningsmaskin | Precision för mikrohål på 0,2–3,0 mm

Alla kategorier

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Mobil/WhatsApp
Wechat
LinkedIn
Namn
Företagsnamn
Meddelande
0/1000
Bilaga
Ladda upp minst en bilaga
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Liten EDM-borrningsmaskin tillverkad av Taizhou Chuang Yuan Machine Tool Co., Ltd. för precisionsborrning av mikrohål

Liten EDM-borrningsmaskin tillverkad av Taizhou Chuang Yuan Machine Tool Co., Ltd. för precisionsborrning av mikrohål

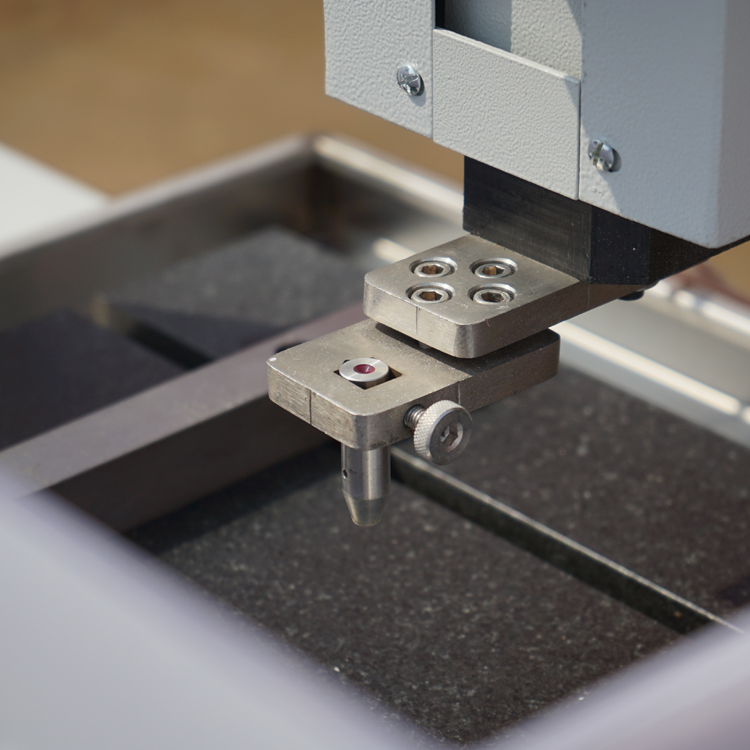
Eftersom 2003 har Taizhou Chuang Yuan Machine Tool Co., Ltd. utvecklat en liten EDM-borrningsmaskin som hjälper formverkstäder, leverantörer till luft- och rymdfarten samt tillverkare av medicintekniska apparater att borra exakta mikrohål i härdad stål, karbid och värmebeständiga legeringar. Vår lilla EDM-borrningsmaskin använder en servostyrda spindel, en högfrekvenspulskraftförsörjning och en granitbas för att hålla positionsnoggrannheten inom 0,005 mm och upprepbarheten inom 0,003 mm, medan elektrodintervallet 0,2–3,0 mm täcker kylhål, bränsleinsprutningsmunstycksöppningar och starthål för trådskärning. Under en typisk 8-timmarsskift slutför maskinen 180–260 hål i verktygsstål med hårdhet 54 HRC, vilket minskar borrningstiden med upp till 60 % jämfört med manuella metoder för hål under 1,0 mm. Den lilla EDM-borrningsmaskinen drivs med avjoniserat vatten, vilket undviker termisk deformation från konventionell borrning och minskar verktygskostnaderna. En europeisk formtillverkare använde vår lilla EDM-borrningsmaskin för att framställa 0,6 mm utkastningsstiftshål i en 48-kavitetss form.
Få ett citat

Fallstudie

Tysk formgjutningsföretag minskar cykeltid för 0,6 mm-hål med 40 procent

Ett tyskt formgjutningsföretag som tillverkar 48-kavitetssprutgjutningsformer behövde 0,6 mm utmatningsstiftshål i härdad 1.2344-stål vid 50 HRC. Manuell borrning orsakade ofta elektrodbrott och krävde sekundärpolering. Efter installation av vår liten EDM-borrningsmaskin använde de en 0,6 mm-mässingelektrod, 120 V öppen krets-spänning och 1,5 A toppström. Positionsnoggrannheten för hålen uppgick till 0,005 mm, ytråheten Ra 1,6 µm och cykeltiden sjönk från 14 minuter till 8 minuter per hål – en minskning med 40 procent. Verkstaden slutför nu 240 hål per skift och minskade elektrodförbrukningen med 25 procent. Den lilla EDM-borrningsmaskinen tillhandahöll även en stabil startpunkt för deras tråd-EDM, vilket förbättrade den totala leveranstiden för formerna med tre dagar.

Indisk bränsleinjektorfabrik ökar genomströmningen med 35 procent

En indisk tillverkare av bränsleinsprutare borrar 0,25 mm stötsprutningshål i rostfritt stål av typen 17-4PH med hårdheten 42 HRC. Innan den lilla EDM-borrningsmaskinen infördes producerade anläggningen i genomsnitt 220 delar per skift med 8 % utslag. Efter installationen av den lilla EDM-borrningsmaskinen användes en volframelektrod med diameter 0,25 mm, en urladdningsspänning på 100 V och en ström på 0,8 A. Genomströmningen ökade till 300 delar per skift – en förbättring med 35 % – samtidigt som utslaget sjönk till 1,8 %. Maskinens servostyrning bibehöll hålets diameter på 0,25 mm inom en tolerans på 0,01 mm, vilket minskade inspektionstiden med 20 %. Anläggningen exporterar nu till europeiska biltillverkare och tillskriver den lilla EDM-borrningsmaskinen att ha möjliggjort uppfyllandet av de strikta kvalitetskraven i IATF 16949.

US-luftfartsleverantör löser utmaningen med 0,5 mm kylhål i Inconel 718

En amerikansk luft- och rymfleverantör behövde 0,5 mm kylhål i turbinblad av Inconel 718 med hårdheten 38 HRC. Konventionell borrning orsakade förhårdning av materialet och verktygsbrott. Vår liten EDM-borrningsmaskin använde en 0,5 mm koppar-volfram-elektrod, 140 V spänning och 2,0 A ström för att borra 120 hål per blad med en positionsnoggrannhet på 0,004 mm och utan något omgjutet lager över 0,01 mm. Leverantören minskade utslängningen från 12 % till 2,5 % och kortade borrningstiden från 22 minuter till 9 minuter per blad. Med den lilla EDM-borrningsmaskinen producerar de nu 60 blad per vecka och har godkänts vid NADCAP-granskning. Leverantören planerar att installera en andra liten EDM-borrningsmaskin för att möta ökad efterfrågan.

Relaterade produkter

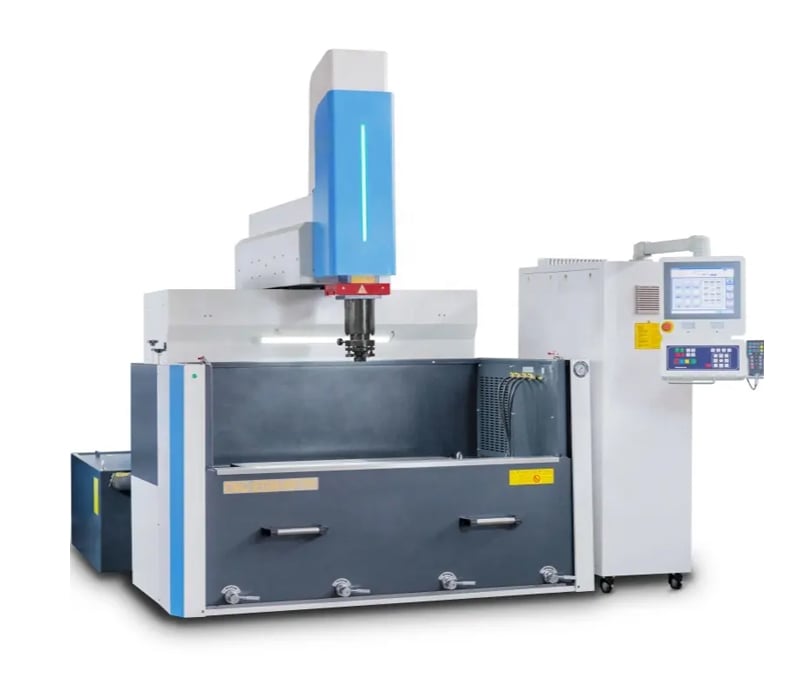
Taizhou Chuang Yuan Machine Tool Co., Ltd. tillverkar precisionsmaskiner sedan 2003, och vår lilla EDM-borrningsmaskin speglar mer än två decenniers erfarenhet av forskning, produktion och försäljning. Maskinen byggs kring en styv granitbas, en precisionslinjär ledväg och en servostyrda Z-axel som tillsammans minimerar vibrationer vid mikrohålsborrning. Dess högfrekventa pulskraftförsörjning ger stabila urladdningar med elektroder från 0,2 mm till 3,0 mm, vilket gör den lilla EDM-borrningsmaskinen lämplig för härdad stål, karbid, Inconel, titan och rostfritt stål. Vid produktion lastar operatören arbetsstycket, ställer in elektroden och väljer ett urladdningsprogram; den lilla EDM-borrningsmaskinen borrar sedan automatiskt, vilket minskar beroendet av operatörens färdigheter. Vi tillverkar nyckelkomponenter internt, inklusive spindelaggregatet, kraftförsörjningen och kontrollskåpet, och varje lilla EDM-borrningsmaskin genomgår en 48-timmars provkörning samt verifiering med laserinterferometer innan leverans. Vårt kvalitetssystem följer ISO 9001, och vårt exportteam har betjänat kunder i över 20 länder, bland annat Tyskland, Indien, USA, Turkiet och Brasilien. En europeisk formverkstad använder vår lilla EDM-borrningsmaskin för att borra 0,6 mm hål i 48-kavitetssformer, vilket minskar cykeltiden med 40 %. En indisk bränsleinsprutningsanläggning ökade kapaciteten med 35 % med en 0,25 mm elektrod, medan en amerikansk luft- och rymdfartsleverantör minskade utslaget från 12 % till 2,5 % på turbinblad av Inconel 718. Dessa resultat uppnås med en maskin som förbrukar liten effekt, använder avjoniserat vatten och kräver minimal golvyta, så även små verkstäder kan införa den. Vi erbjuder även fjärrsupport, reservdelspaket och engelskspråkiga bruksanvisningar. Våra ingenjörer hjälper kunderna att integrera den lilla EDM-borrningsmaskinen med befintlig tråd-EDM- och fräsutrustning för en komplett mikrohålsprocess. Med ökad efterfrågan på miniatyriserade komponenter inom bilindustrin, medicintekniken och luft- och rymdfarten ger den lilla EDM-borrningsmaskinen köpare en praktisk väg mot högre precision och snabbare leveranstider.

Vanliga frågor

Vilka material kan en liten EDM-borrningsmaskin bearbeta?

En liten EDM-borrningsmaskin kan bearbeta ledande material såsom härdad stål, verktygsstål, karbid, Inconel, titan, rostfritt stål och kopparlegeringar. Den används ofta för hål med diametrar mellan 0,2 mm och 3,0 mm, inklusive kylhål, injektoröppningar och starthål för tråd-EDM. För icke-ledande material är EDM inte lämpligt, därför rekommenderar vi att du diskuterar ditt arbetsstycke med våra ingenjörer innan köp.
Vår lilla EDM-borrningsmaskin kan borra hål så små som 0,2 mm med en lämplig elektrod och stabila urladdningsparametrar. För bästa resultat rekommenderar vi en elektrod på 0,3 mm eller större för djupa hål. Noggrannheten ligger vanligtvis inom 0,005 mm för positionering och 0,003 mm för upprepbarhet. De faktiska resultaten beror på materialet, håldjupet och elektrodens skick, så vårt team ger en processrekommendation anpassad till ditt specifika användningsområde.
Installationen tar vanligtvis en till två dagar, beroende på platsförberedelser, el-försörjning och vattensystemets redo-status. Våra ingenjörer ger praktisk utbildning på plats för operatörer och underhållspersonal, inklusive installation, programredigering, elektrodbytning och daglig underhållsarbete. För avlägsna platser erbjuder vi installationsstöd via videoguide samt engelska bruksanvisningar. De flesta kunder uppnår stabil produktion inom en vecka efter att den lilla EDM-borrningsmaskinen är installerad.
Vi erbjuder 12 månaders garanti på huvudkomponenter, fjärrteknisk support, tillgänglighet av reservdelar samt engelska bruksanvisningar. Vårt exportteam har hjälpt kunder i över 20 länder, så vi förstår olika spännings- och kontaktnormer. Vi kan skicka reservdelar med express och erbjuda felsökningsstöd via video. För komplexa problem samordnar våra ingenjörer med er team för att diagnostisera den lilla EDM-borrningsmaskinen och återställa produktionen snabbt.
Överväg din vanliga håldiameter, materialhårdhet, arbetsstyckets storlek och ditt dagliga produktionsmål. Lilla EDM-borrningsmaskiner varierar i spindelresor, strömförsörjning och styrningsfunktioner. Dela dina ritningar och provdelar med våra ingenjörer, så rekommenderar vi en modell, elektrodstorlek och processparametrar. Om det behövs kan vi även ge råd om fästutrustning och vattenrening för att hjälpa din lilla EDM-borrningsmaskin att fungera pålitligt.

Relaterade artiklar

Rätt hanteringsmetod för otillräcklig bearbetningsnoggrannhet för snabb trådskärmaskin

13

Dec

Rätt hanteringsmetod för otillräcklig bearbetningsnoggrannhet för snabb trådskärmaskin

Visa mer
Varför modulära fjädermaskiner stödjer snabb växling mellan olika typer av fjäderproduktion

14

Jul

Varför modulära fjädermaskiner stödjer snabb växling mellan olika typer av fjäderproduktion

Produktionsflaskhalsar hos traditionell integrerad fjäderformningsutrustning Modern metallformning tillverkning kännetecknas alltmer av mångfaldiga produktspecifikationer och blandad batchproduktion. Många produktionsanläggningar måste bearbeta fjädrar ...
Visa mer
Vilken service efter försäljning bör pålitliga leverantörer av EDM-borrningsmaskiner erbjuda

14

Jul

Vilken service efter försäljning bör pålitliga leverantörer av EDM-borrningsmaskiner erbjuda

Utvecklingen av flexibel tillverkning genom modulär arkitektur. Moderna industriella landskap kräver en hög grad av anpassningsförmåga, där möjligheten att snabbt byta produktionskonfigurationer definierar en anläggnings operativa rytm...
Visa mer
Vilka internationella kvalitetsstandarder för export kräver internationella kunder för trådskärningsmaskinprodukter

03

Aug

Vilka internationella kvalitetsstandarder för export kräver internationella kunder för trådskärningsmaskinprodukter

Förståelse av internationell exportkompatibilitet inom precisionsbearbetning: Att navigera i den komplexa landskapet av global industriell handel kräver en grundlig förståelse av de stränga tekniska referensvärdena som utländska köpare kräver för avancerad metall...
Visa mer

Kundrecensioner

Klaus Meier, chef för formverkstaden, Tyskland
Pålitlig mikrohålsborrning för formtillverkning

Vår lilla EDM-borrningsmaskin har blivit lösningen på vår flaskhals i formverkstaden. Vi borrar 0,6 mm utkastningsnåls-hål i 48-kavitet-formar, och cykeltiden sjönk med 40 % efter övergången till denna maskin. Avfall från brutna elektroder minskade med 25 %, och positionsnoggrannheten på 0,005 mm uppfyller våra strikta toleranser. Utbildningen var tydlig och praktisk, så våra operatörer kände sig säkra inom några dagar.

Rajesh Nair, Produktionsdirektör, Indien
Starkt stöd och konsekventa resultat vid tillverkning av bränsleinsprutare

Vi använder en liten EDM-borrningsmaskin för att borra 0,25 mm stora insprutningshål i 17-4PH rostfritt stål. Genomströmningen ökade med 35 % och utslaget sjönk från 8 % till 1,8 %. Maskinen håller diameterns tolerans inom 0,01 mm, vilket minskade inspektions­tiden med 20 %. Exportteamet var responsivt och hjälpte oss att anpassa maskinen till vår spännings- och vattensystem.

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Namn
Företagsnamn
Meddelande
0/1000
Högprecisionsservo­styrning för undermillimeterhål

Högprecisionsservo­styrning för undermillimeterhål

Den lilla EDM-borrningsmaskinen använder en servostyrda Z-axel och en högfrekvenspulskraftförsörjning för att upprätthålla stabil urladdning vid mikrohålborrning. Denna konstruktion säkerställer positionsnoggrannhet inom 0,005 mm och upprepbarhet inom 0,003 mm, vilket är avgörande för hål med diameter 0,2–1,0 mm i härdad stål och karbid. I en tysk formverkstad borrade den lilla EDM-borrningsmaskinen 0,6 mm-hål i 1.2344-stål vid 50 HRC med ytytjänhet Ra 1,6 µm, vilket minskade cykeltiden med 40 %. För luftfarts- och medicinska tillämpningar minimerar maskinen områden med omgjuten materiallag och värmpåverkade zoner, vilket hjälper kunder att klara NADCAP- och IATF-granskningar. Styrsystemet inkluderar förinställda program för vanliga material, så operatörer kan snabbt växla mellan olika arbetsuppgifter. Eftersom den lilla EDM-borrningsmaskinen borrar utan mekanisk kraft undviks verktygshärdning och verktygsbrott, särskilt vid bearbetning av Inconel och titan.
Kompakt design med låg energiförbrukning passar små och medelstora verkstäder

Kompakt design med låg energiförbrukning passar små och medelstora verkstäder

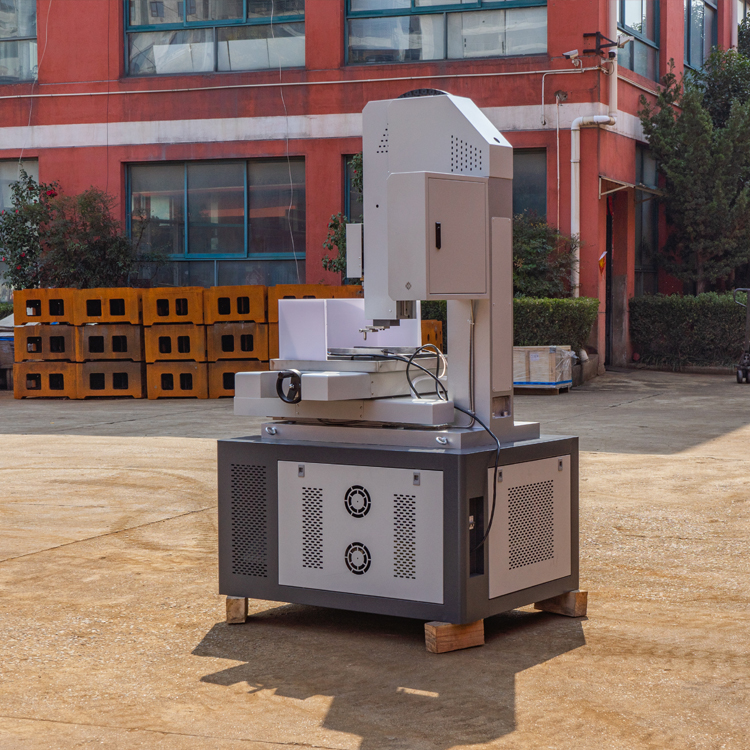
Vår lilla EDM-borrningsmaskin är utformad med en kompakt storlek och låg effektförbrukning, vilket gör den lämplig för små och medelstora verkstäder med begränsat golvutrymme. Maskinen använder avjoniserat vatten som dielektrikum, vilket minskar driftkostnaderna och undviker oljeavfall. Den kräver enfasig eller trefasig ström beroende på modell, och styrenheten är integrerad för att förenkla installationen. I en indisk bränsleinsprutningsanläggning ökade den lilla EDM-borrningsmaskinen genomströmningen med 35 % samtidigt som skrotandelen minskade från 8 % till 1,8 %, vilket bevisar att en kompakt maskin kan leverera resultat på produktionsnivå. Maskinens elektrodförbrukning regleras av optimerade urladdningsparametrar, vilket minskar förbrukningskostnaderna med upp till 25 % i formtillämpningar. För kunder i mer än 20 länder erbjuder vi anpassning av spänningsnivå, olika kontaktoptioner och engelskspråkiga bruksanvisningar.
WhatsApp WhatsApp E-post E-post Mobil Mobil ÖVERSTÖVERST