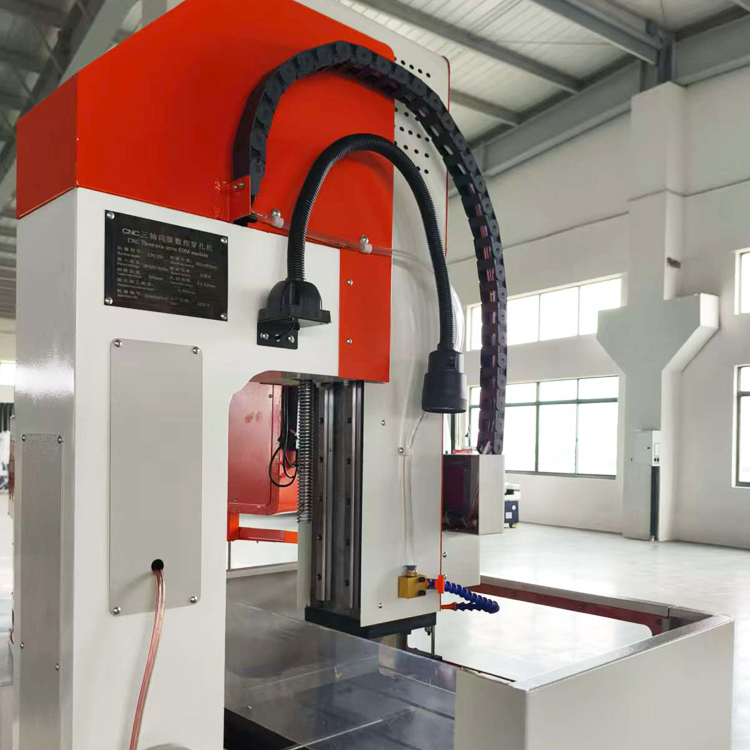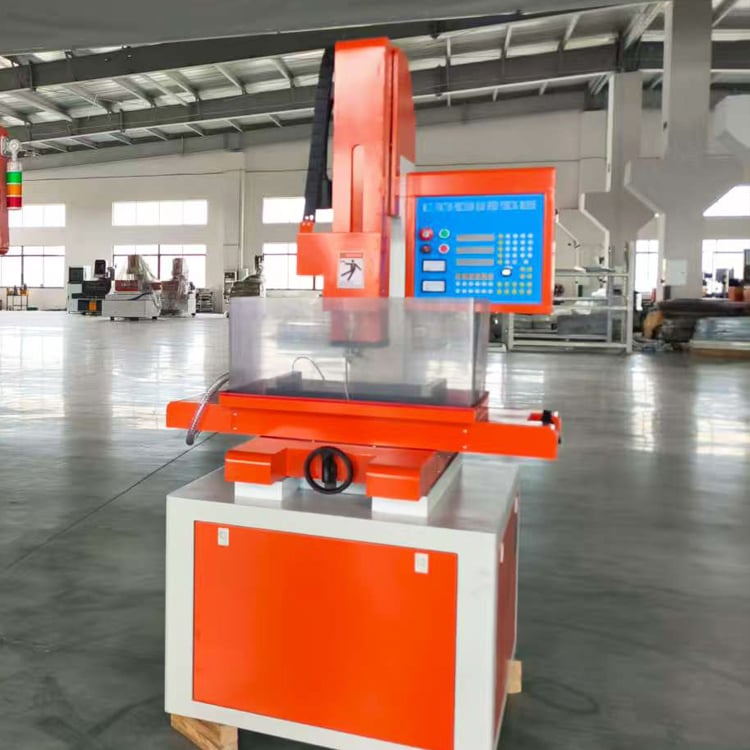
Mikro-EDM-borrningsmaskin | Precision ±0,002 mm, hål 0,1–3,0 mm

Alla kategorier

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Mobil/WhatsApp
Wechat
LinkedIn
Namn
Företagsnamn
Meddelande
0/1000
Bilaga
Ladda upp minst en bilaga
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Fördelar med mikro-EDM-borrningsmaskin: Precision, hastighet och global support från Taizhou Chuang Yuan

Fördelar med mikro-EDM-borrningsmaskin: Precision, hastighet och global support från Taizhou Chuang Yuan

Som en professionell tillverkare, grundad 2003 i staden Taizhou i provinsen Jiangsu i Kina, erbjuder Taizhou Chuang Yuan Machine Tool Co., Ltd. mer än två decenniers expertis för varje mikro-EDM-borrningsmaskin vi levererar. Vår mikro-EDM-borrningsmaskin är konstruerad för branscher som kräver mikronivåns noggrannhet, inklusive tillverkning av bränsleinsprutare för luftfartsindustrin, produktion av medicintekniska apparater såsom nitinol-stent och kirurgiska nålar, borrning av dieselinsprutardysor för bilindustrin samt precisionsformgjutning med hårdstålinsatser. I dessa produktionsmiljöer kan operatörer borra hål med diametrar mellan 0,1 mm och 3,0 mm och ytytor med ytjämnhet ner till Ra 0,4 µm, med positionsnoggrannhet inom ±0,002 mm och hålrundhet under 0,005 mm. Mikro-EDM-borrningsmaskinen använder en högfrekvenspulsgenerator med minsta urladdningsvaraktighet på 0,5 mikrosekund, vilket möjliggör stabil bearbetning av volframkarbid, Inconel, titan, polykristallint diamant och andra ledande superlegeringar.
Få ett citat

Fallstudie

Minska antalet defekta insprutningsmunstycken med 42 procent för en tysk bilkomponentleverantör

En tysk Tier-1-bilkomponentleverantör hade problem med inkonsekventa mikrohål i dieselinsprutningsmunstycken; konventionell borrning orsakade burrar och resulterade i avkastningsfrekvenser på över 18 procent. Efter installation av två av våra mikro-EDM-borrningsmaskiner med pulskontroll på 0,5 mikrosekund kunde de borra hål med diameter 0,12 mm i härdad stål med ytråhet Ra 0,5 µm. Burrarna försvann, avkastningsfrekvensen sjönk till 10,4 procent och produktionen ökade från 850 till 1 200 munstycken per skift. Kunderna minskade årliga skrotkostnader med cirka 180 000 EUR och driver nu sex enheter.

Möjliggöra framställning av Nitinol-stent för en amerikansk tillverkare av medicintekniska produkter

En amerikansk tillverkare av medicintekniska apparater behövde mikrohål utan spån i nitinolrör för stentmarkörer. Värmekänsligt material gjorde att laserslipning lämnade kastlager. Vår mikro-EDM-borrningsmaskin, som använder avjoniserat vatten som dielektrikum och lågenergidischarge, producerade hål med diametern 0,15 mm utan någon värmpåverkad zon. Positionstoleransen för hålen förblev inom ±0,003 mm över 25 000 hål och uppfyllde FDA:s processvalidering vid första försöket. Produktionens utbyte nådde 98,7 procent, och kunden expanderade till tre maskiner inom 18 månader.

Minskade bearbetningstiden för forminfogar med 35 procent för en elektronikverktygstillverkare i Sydostasien

En verktygstillverkare med säte i Singapore fräsade hårdade stålforminsatser med mikrokylningskanaler, därefter bearbetade manuellt med EDM – en process som tog 14 timmar per insats. Vår mikro-EDM-borrningsmaskin med automatisk elektrodbuföring och fyraxlig CNC slutförde 120 hål med diametern 0,3 mm på 9,1 timmar, vilket innebär en tidsreducering med 35 procent. Kompensation för elektrodslitage höll diametervariationen under 0,004 mm över 3 000 hål. Verkstaden kan nu offra mikroformprojekt snabbare och ökade antalet beställningar av forminsatser med 28 procent inom ett år.

Relaterade produkter

Mikro-EDM-borrningsmaskinen utgör en specialiserad klass av elektrisk urladdningsbearbetningsutrustning som är utformad för att skapa extremt små, djupa och precisa hål i ledande material som är svåra eller omöjliga att bearbeta med konventionell borrning. Vid Taizhou Chuang Yuan Machine Tool Co., Ltd., grundat 2003 och beläget i staden Taizhou, provinsen Jiangsu, Kina, integrerar vi forskning och utveckling, produktion samt försäljning för att leverera mikro-EDM-borrningsmaskiner som tillförses av tillverkare i över 20 exportländer och regioner. Vår produktionsprocess börjar med rigorös designvalidering med hjälp av finita elementanalys för att optimera maskinbäddens, kolumnens och spindelns styvhet, vilket säkerställer termisk stabilitet under långa bearbetningscykler. Gjutdelar åldras och slipas med hög precision, varefter montering sker i en temperaturkontrollerad verkstad där varje mikro-EDM-borrningsmaskin genomgår geometrisk noggrannhetstestning, kalibrering med laserinterferometer samt en 72-timmars kontinuerlig borrningsprovkörning innan leverans. Kärntekniken är den högfrekventa pulsgeneratorsen, som kan uppnå minsta urladdningstider på 0,5 mikrosekunder och toppströmmar så låga som 0,1 ampere, vilket möjliggör kontrollerad materialavlägsning på mikronivå. Servostyrningssystemet svarar inom millisekunder för att bibehålla en stabil lucka mellan den roterande elektroden och arbetsstycket, medan det automatiska elektrodbytarsystemet stödjer upp till 20 elektroder för obemannad drift. Dessa funktioner gör det möjligt för kunder att borra hål med diametrar mellan 0,1 mm och 3,0 mm samt djup-till-diameter-förhållanden som överstiger 20:1, med ytytor på Ra 0,4 µm och positionsnoggrannhet på ±0,002 mm. Typiska material inkluderar härdad verktygsstål, volframkarbid, Inconel, titanlegeringar, polykristallint diamant samt ledande keramik. Globala tillämpningsexempel omfattar kylhål i luftfartsturbinblad, tillverkning av medicinska stentar och kirurgiska nålar, bränsleinjektormunstycken för bilar, mikroforminsatser för elektronikanslutningar samt munstycksplattor för bläckstråleskrivare. I varje fall minskar mikro-EDM-borrningsmaskinen burrar, eliminerar värmpåverkade zoner samt förbättrar upprepbarheten jämfört med laser- eller mekanisk borrning. Vår kvalitetsstyrning följer ISO 9001-principer, och varje maskin inkluderar flerspråkig dokumentation, fjärrdiagnostik samt tillgänglighet av reservdelar. Med 20 års erfarenhet av tillverkning, ett skickligt ingenjörsteam samt ett engagemang för långsiktiga partnerskap hjälper Taizhou Chuang Yuan kunderna att öka utbytet, förkorta cykeltiderna och med självförtroende etablera sig på nya mikrobearbetningsmarknader. Vår exportomfattning inkluderar Europa, Nordamerika, Sydostasien, Mellanöstern samt Sydamerika, och vi förbättrar kontinuerligt vår mikro-EDM-borrningsmaskin för att möta utvecklande branschstandarder, samtidigt som vi erbjuder utbildning, processutvecklingsstöd samt responsiv eftersäljstjänst som skyddar våra kunders investeringar och produktionens kontinuitet.

Vanliga frågor

Vilka material kan en mikro-EDM-borrningsmaskin bearbeta effektivt?

Vår mikro-EDM-borrningsmaskin kan bearbeta alla ledande material, inklusive hårdade verktygsstål, volframkarbid, Inconel, titanlegeringar, polykristallint diamant och ledande keramik. Den är idealisk för luftfarts-, medicinsk, bilindustri- och formtillverkningsapplikationer där konventionell borrning misslyckas på grund av hög hårdhet eller värmeempfindlighet.
Standardkonfigurationer borrar hål med diametrar mellan 0,1 mm och 3,0 mm, med positionsnoggrannhet på ±0,002 mm, rundhet under 0,005 mm och ytyta så fin som Ra 0,4 µm. Djup-till-diameter-förhållanden över 20:1 är möjliga med lämplig elektrodguidning.
Den högfrekventa pulsgenerators minsta urladdningsvarakt på 0,5 mikrosekund samt intelligent slitagekompensation håller dimensionsdriften under 1 procent per tusen hål. Energiförbrukningen ligger under 3,5 kW, och automatisk elektrodbytning stödjer upp till 20 elektroder för obemannad produktion.
Ja. Vi exporterar till mer än 20 länder och regioner och erbjuder flerspråkig dokumentation, fjärrdiagnostik, onlineutbildning samt snabb leverans av reservdelar. På-plats-installationsstöd och processutvecklingsstöd finns tillgängligt för kunder i Europa, Asien, Mellanöstern och Amerika.
Dela dina krav på håldiameter, djup, material, tolerans och produktionsvolym. Våra ingenjörer rekommenderar lämplig modell, generatorkonfiguration och elektrodssystem, och kan utföra provtester för att bekräfta cykeltid och kvalitet innan du investerar. Kontakta oss för ett skräddarsytt förslag.

Relaterade artiklar

Bearbetningsegenskaper hos EDM-trådskärmaskin

24

Dec

Bearbetningsegenskaper hos EDM-trådskärmaskin

Visa mer
Rätt hanteringsmetod för otillräcklig bearbetningsnoggrannhet för snabb trådskärmaskin

13

Dec

Rätt hanteringsmetod för otillräcklig bearbetningsnoggrannhet för snabb trådskärmaskin

Visa mer
Vilken service efter försäljning bör pålitliga leverantörer av EDM-borrningsmaskiner erbjuda

14

Jul

Vilken service efter försäljning bör pålitliga leverantörer av EDM-borrningsmaskiner erbjuda

Utvecklingen av flexibel tillverkning genom modulär arkitektur. Moderna industriella landskap kräver en hög grad av anpassningsförmåga, där möjligheten att snabbt byta produktionskonfigurationer definierar en anläggnings operativa rytm...
Visa mer
Vilka internationella kvalitetsstandarder för export kräver internationella kunder för trådskärningsmaskinprodukter

03

Aug

Vilka internationella kvalitetsstandarder för export kräver internationella kunder för trådskärningsmaskinprodukter

Förståelse av internationell exportkompatibilitet inom precisionsbearbetning: Att navigera i den komplexa landskapet av global industriell handel kräver en grundlig förståelse av de stränga tekniska referensvärdena som utländska köpare kräver för avancerad metall...
Visa mer

Kundrecensioner

Daniel Whitfield, Produktionsansvarig, Medicintekniska produkter, Storbritannien
Exceptionell noggrannhet för produktion av medicinska komponenter

Vi tillverkar kirurgiska nålar och behövde burrfria 0,2 mm-hål i rostfritt stål. Sedan vi installerade mikro-EDM-borrningsmaskinen ökade vår första-genomgångsutbyte från 91 procent till 98,5 procent, och cykeltiden sjönk med 22 procent. Teamet för fjärrsupport svarade inom timmar varje gång vi ställde frågor om processen. Denna maskin har blivit ryggraden i vår mikroborrningslinje.

Marta Kowalski, Verktygsingenjör, Polen
Pålitlig prestanda vid högmix-formgjutning

Vår formverkstad borar många små serier i härdade stålinsatser. Mikro-EDM-borrningsmaskinen upprätthåller en positionsnoggrannhet på ±0,003 mm över tusentals hål, och elektrobyten är snabba. Vi minskade installations- och förberedelsetiden med 30 procent och minskade antalet kassade insatser avsevärt. Reservdelar anlände på fyra dagar, vilket hjälpte oss att hålla tidsplanen.

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Namn
Företagsnamn
Meddelande
0/1000
Mikronnoggrann precision utvecklad för kritiska mikrohål

Mikronnoggrann precision utvecklad för kritiska mikrohål

Den avgörande styrkan hos vår mikro-EDM-borrningsmaskin är dess förmåga att upprätthålla toleranser på mikronivå i material som inte kan bearbetas med konventionella metoder. Genom att använda en högfrekvenspulsgenerator med en minsta urladdningsvaraktighet på 0,5 mikrosekunder och ett responsivt servosystem upprätthåller maskinen stabila urladdningsavstånd, vilket resulterar i en positionsnoggrannhet på ±0,002 mm, rundhet under 0,005 mm och ytyta så fin som Ra 0,4 µm. Detta är avgörande vid tillverkning av bränsleinsprutare och kylhål i turbinblad för luftfartsindustrin, där avvikelser på några mikrometer kan påverka förbränningsverkningsgraden och komponenternas livslängd. I tillverkningen av medicintekniska produkter kräver producenter av nitinol-stentar och kirurgiska nålar hål utan burrar och utan värmpåverkad zon; vår mikro-EDM-borrningsmaskin levererar detta konsekvent. En europeisk kund som borrade 0,12 mm stora hål i härdad stål minskade utsläppen från 18 procent till 10,4 procent inom en månad.
Produktivitetsfunktioner som minskar cykeltiden och kostnaderna för obemannad arbetskraft

Produktivitetsfunktioner som minskar cykeltiden och kostnaderna för obemannad arbetskraft

Utöver noggrannhet är vår mikro-EDM-borrningsmaskin utformad för att sänka den verkliga kostnaden per borrning genom automatisering och effektiv kraftöverföring. Systemet för automatisk elektrodbuftring rymmer upp till 20 elektroder, vilket möjliggör drift utan personal på natten och under helgen – en avgörande fördel för verkstäder som hanterar många olika jobb i små serier. Cykeltiderna är upp till 30 procent kortare än vid konventionell EDM-borrning, eftersom den optimerade pulsgeneratorn avlägsnar material effektivt samtidigt som elektrodslitningen begränsas. En verktygstillverkare i Sydostasien som bearbetar forminsatser i härdad stål minskade bearbetningstiden för 120 borrningar från 14 timmar till 9,1 timmar – en förbättring med 35 procent – och ökade därefter sin ordervolym av forminsatser med 28 procent inom ett år. Energiförbrukningen hålls under 3,5 kW per enhet, vilket sänker elkostnaderna i regioner med höga industriella eltariffer.
WhatsApp WhatsApp E-post E-post Mobil Mobil ÖVERSTÖVERST