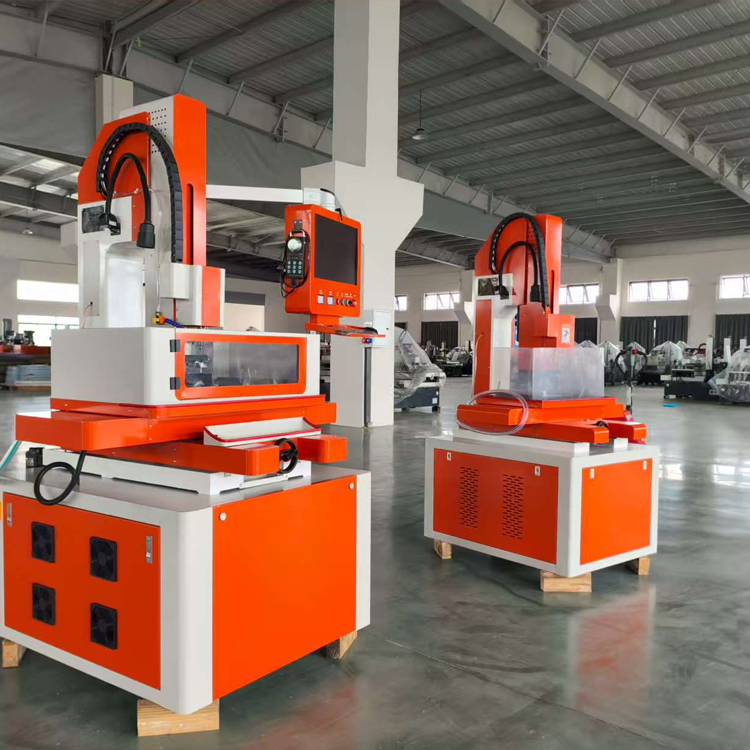
EDM-borr för försäljning: Precision på 0,2 mm i material med hårdhet över 60 HRC

Alla kategorier

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Mobil/WhatsApp
Wechat
LinkedIn
Namn
Företagsnamn
Meddelande
0/1000
Bilaga
Ladda upp minst en bilaga
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Precision EDM-borr för försäljning, stött av två decenniers tillverkningsexcellens

Precision EDM-borr för försäljning, stött av två decenniers tillverkningsexcellens

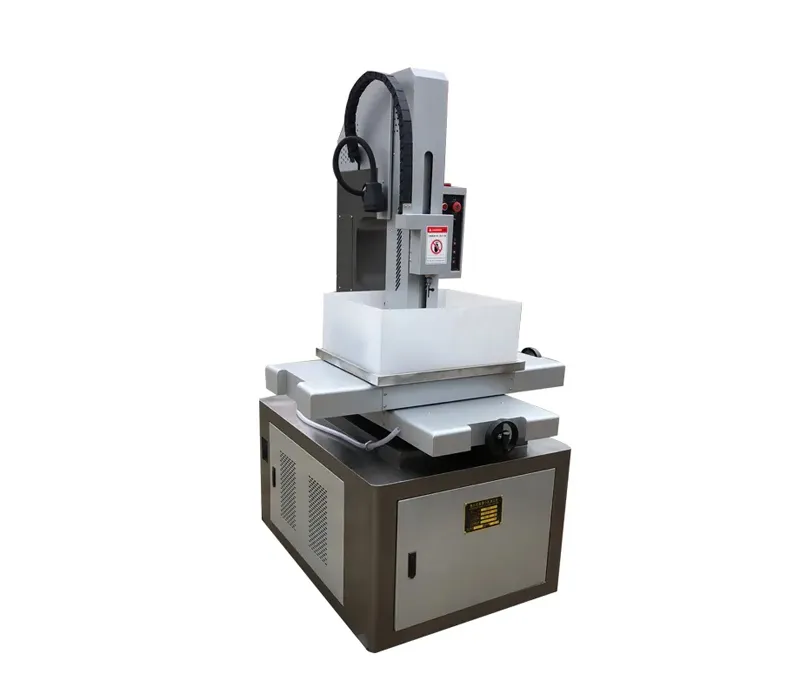
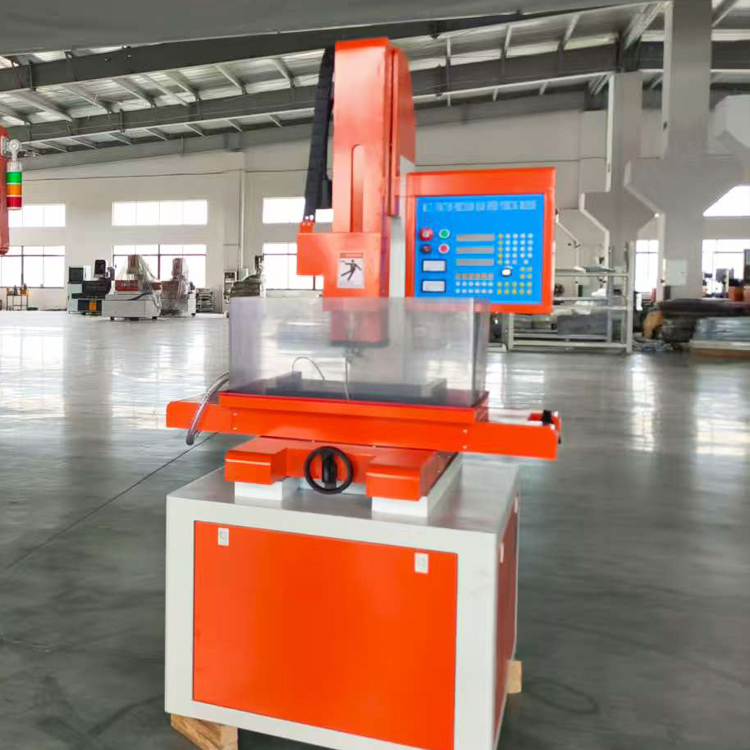
När du söker en EDM-borr till försäljning som ger mätbara noggrannhetsresultat erbjuder Taizhou Chuang Yuan Machine Tool Co., Ltd. ett pålitligt alternativ, byggt på mer än 20 års produktionserfarenhet sedan 2003. Vårt utbud av EDM-borrar till försäljning är konstruerat för borrning av små hål i härdad verktygsstål, karbid och luft- och rymdfartslegeringar, med diameter toleranser ned till ±0,005 mm och ytytor så släta som Ra 0,4 µm. I gummistamp- och formverkstäder borrar operatörer vanligtvis kylkanaler och utkastningsnåls-hål efter värmebehandling; våra EDM-borrar till försäljning eliminerar den flaskhalsen genom att borra igenom material med hårdhet 60 HRC utan föregående glödgning. En tysk formtillverkare ersatte konventionell borrning vid en 12-kavitetars injekteringsform, vilket minskade elektrodbytetid med 62 % och minskade skrotandelen med 18 % inom tre månader. Våra maskiner körs kontinuerligt i 24 timmar per dag i bilar- och medicinteknikanläggningar i över 20 exportländer.
Få ett citat

Fallstudie

Tillverkare av bilmotorbränsleinsprutningsmunstycken minskar cykeltid med 41 %

En Tier-2-bilkomponentleverantör i Polen behövde borra 0,35 mm bränsleinsprutningshål i härdad rostfritt stål med hårdhet 58 HRC. Deras befintliga process krävde förhärdning, vilket lade till 90 minuter per parti. Efter att ha köpt en EDM-borrningsmaskin från vår 6 kW-serie kunde anläggningen helt eliminera förhärdningen. Genom att använda volframkarbid-elektroder och vår adaptiva pulskontroll uppnådde de en hålrunthet på 0,008 mm och en minskning av cykeltiden med 41 %. Avfallshastigheten sjönk från 6,2 % till 1,4 % under första kvartalet, och EDM-borrningsmaskinen körs nu 22 timmar per dag med endast rutinmässiga elektrodbytningar var 400:e hål. Kunden har sedan beställt en andra EDM-borrningsmaskin för sin nya produktionslinje.

Tillverkare av medicintekniska produkter uppnår 0,2 mm hål i koboltkrom

En schweizisk tillverkare av medicinska instrument krävde slipfria 0,2 mm guiderörshål i koboltkromlegering. Deras tidigare laserprocess genererade omgjutna lager som inte klarade utmattningstester. Vi levererade ett EDM-borrningsanläggningssystem att köpa med möjlighet att använda elektroder ned till 0,1 mm och avjoniserat vatten som dielektrikum. Efter optimering av parametrar sjönk hålens konicitet till 0,005 mm och utmattningstiden förbättrades med 35 %. EDM-borrningsanläggningen att köpa har producerat över 180 000 hål med en konsekvent slitagekompenseringsnoggrannhet på 0,002 mm. Klienten rapporterar noll fel i fält under 14 månaders produktion av kirurgiska verktyg.

Luft- och rymdfartsföretagets turbinbladsverkstad minskar elektrod-kostnaden med 58 %

En brittisk underleverantör inom luft- och rymdfarten borrar kylhål i turbinblad av nickelbaserad legering. Deras gamla EDM-borrutrustning som säljs förbrukade 12 000 elektroder per år. Vår höghastighets-EDM-borrutrustning som säljs, med automatisk elektrodbytare och omvänd polaritetskrets, minskade förbrukningen till 5 040 elektroder per år – en besparing på 58 %. Höjd på ingående burr för hålen förblev under 0,01 mm, och positionsnoggrannheten upprätthölls på 0,004 mm över en bladplattform på 700 mm. Verkstaden använder nu EDM-borrutrustningen som säljs i tre skift per dag och klarade en NADCAP-granskning utan några ickeöverensstämmelser relaterade till borrning av hål. Produkttitel: Utforska vårt kompletta sortiment av EDM-borrutrustning som säljs

Relaterade produkter

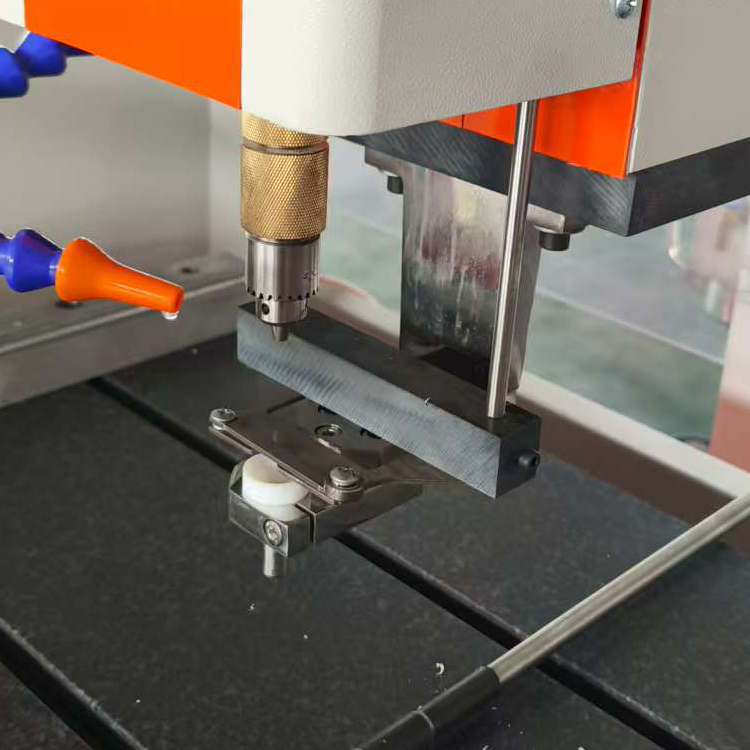
Tillverkningen av en pålitlig EDM-borr för försäljning börjar långt innan monteringen. Vid Taizhou Chuang Yuan Machine Tool Co., Ltd. genomgår varje EDM-borr för försäljning en 47-stegs tillverkningsprocess som inleds med finita elementanalys av maskinens basgjutning. Vi använder Meehanite-gjutjärn, åldrat i 12 månader, för att garantera termisk stabilitet inom 0,01 mm under en 24-timmarscykel. Spindelhuvudet slipas på schweiziska Studer-slipmaskiner till en koncentricitet på 0,002 mm, medan dielektriksystemet trycktestas vid 1,5 gånger arbetstrycket i 8 timmar för att eliminera läckage. Våra EDM-borrar för försäljning är utrustade med MOSFET-pulsgeneratorer som levererar upp till 12 kW topp-effekt, vilket möjliggör borrning av hål med diametrar mellan 0,15 mm och 6,0 mm i material upp till 70 HRC. På den globala marknaden används våra EDM-borrar för försäljning i över 20 länder, inklusive Tyskland, Italien, USA, Brasilien, Indien och Sydkorea. I en typisk formverkstad i Italien borrar en enda EDM-borr för försäljning 1 200 kylhål per dag med elektrodslitage under 0,25 %. I ett brasilianskt verktygsverk minskade vår EDM-borr för försäljning positioneringstiden för hål med 47 % jämfört med manuell fräsning. Varje beställning av en EDM-borr för försäljning valideras med en 72-timmars kontinuerlig drifttest innan leverans, och vi levererar ett fullständigt el- och noggrannhetscertifikat. Vårt ingenjörsteam erbjuder även fjärrinställning av parametrar, vilket har löst 93 % av kundens processproblem inom en arbetsdag. Eftersom olika marknader har olika operatörsvanor stödjer våra EDM-borrar för försäljning gränssnitt på engelska, spanska, tyska och kinesiska, och logiken för beröringspanelen följer ISO-standard för EDM-styrningssymboler. För högvolymsproduktion kan den automatiska verktygsbytaren hålla upp till 24 elektroder, vilket möjliggör obemannad drift under natten. Vi tillverkar också anpassade fästen för EDM-borr för försäljning när din arbetsstycksgeometri är ovanlig. Efter leverans kan våra serviceingenjörer vara på plats i de flesta europeiska och nordamerikanska städer inom 72 timmar. Detta helhetsperspektiv har gjort våra EDM-borr-lösningar för försäljning till det första valet för verktygsverk som inte kan tillåta oplanerad driftstopp. Oavsett om du tillverkar en prototyp eller 500 000 hål per år anpassar vi EDM-borrkonfigurationen för försäljning exakt efter dina krav.

Vanliga frågor

Vilka material kan era EDM-borrutrustningar som säljs bearbeta?

Våra EDM-borrningsmaskiner för försäljning bearbetar alla elektriskt ledande material, inklusive härdad verktygsstål upp till 70 HRC, karbid, koboltkrom, nickellegeringar, titan och kopparvolfram. För icke-ledande keramik kan vi leverera en valfri hjälp-elektrodenhet.
Standardkonfigurationer borrar från 0,3 mm till 6,0 mm. Med vårt högprecisionssats och elektrodledare på 0,1 mm kan EDM-borrningsmaskinen för försäljning producera hål på 0,15 mm med en tolerans på ±0,005 mm. Vi rekommenderar en skärprovning på ditt material för att bekräfta den bästa elektroden och parameterinställningen.
Installationen tar en till två dagar, följt av tre dagars operatörsutbildning som omfattar elektroduppställning, parameterprogrammering och daglig underhållsarbete. Vi ställer tillgängliga ingenjörer med engelska som modersmål samt en detaljerad utbildningsmanual. Fjärrsupport är tillgänglig under maskinens hela livstid.
Standardmodeller skickas inom 45 till 60 dagar efter depositum. Anpassade färdstorlekar eller automatiska verktygsbytare kan ta upp till 75 dagar. Vi tillhandahåller veckovisa produktionsfoton samt en inspektionsrapport innan leverans, så att du kan spåra din beställning av edm-borr för försäljning.
Varje edm-borr för försäljning inkluderar en tvåårig garanti på generatorn och styrsystemet samt en ettårig garanti på mekaniska komponenter. Vi lagerför kritiska reservdelar i våra servicecentrum i Europa och Nordamerika för expediering inom 48 timmar.

Relaterade artiklar

Bearbetningsegenskaper hos EDM-trådskärmaskin

24

Dec

Bearbetningsegenskaper hos EDM-trådskärmaskin

Visa mer
Rätt hanteringsmetod för otillräcklig bearbetningsnoggrannhet för snabb trådskärmaskin

13

Dec

Rätt hanteringsmetod för otillräcklig bearbetningsnoggrannhet för snabb trådskärmaskin

Visa mer
Vilka felsjälvdiagnostikfunktioner innehåller moderna snittlinjesystem?

03

Sep

Vilka felsjälvdiagnostikfunktioner innehåller moderna snittlinjesystem?

Fältinsikter i automatiserade slitslinjeoperationer. Drift av tunga metallbearbetningslinjer och automatiserade bandomvandlingsnätverk över moderna industriella anläggningar avslöjar en konstant driftverklighet: diagnostisk beredskap styr total ...
Visa mer
Varför anti-korrosions-EDM-borrmaskiner är lämpliga för formtillverkning inom kemisk industri

03

Sep

Varför anti-korrosions-EDM-borrmaskiner är lämpliga för formtillverkning inom kemisk industri

Utmaningar inom kemisk industri för formverktyg kräver korrosionsbeständiga EDM-borrningsmaskiner. Aggressiva kemiska miljöer försämrar konventionella verktyg och förkortar livslängden för EDM-komponenter. Kemisk tillverkning utsätter formverktyg för en obarmhärtig...
Visa mer

Kundrecensioner

Hans Mueller, Verktygschef, Tyskland
Exceptionell noggrannhet och support

Vi köpte en edm-borr för försäljning till vår tyska formverkstad. Efter sex månader ligger vår hålpositioneringsnoggrannhet fortfarande inom 0,004 mm, och den automatiska elektrodförändraren har minskat vår installations tid med 55 %. Teamet för fjärrsupport svarade inom två timmar när vi behövde justera parametrar för en ny sorts härdad stål. Enheten för edm-borr för försäljning har kört 18 timmar per dag utan ett enda stopp. Vi rekommenderar starkt denna leverantör till alla verkstäder.

Carlos Mendes, Produktionsdirektör, Brasilien
Pålitlig prestanda vid högvolymsproduktion

Vår brasilianska fabrik använder två edm-borr för försäljning till bilar bränsleinsprutarkomponenter. Vi borr 0,4 mm hål i 60 HRC stål, och maskinerna har upprätthållit en drifttid på 99,2 % under 14 månader. Elektrodförbrukningen är 30 % lägre än hos vår tidigare märkesmodell, och utbildningen var grundlig och praktisk. Köpet av edm-borr för försäljning har tydligt förbättrat vår produktionseffektivitet och minskat kostnaden per hål.

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Namn
Företagsnamn
Meddelande
0/1000
Egen gjutning och bearbetning för varje EDM-borr för försäljning

Egen gjutning och bearbetning för varje EDM-borr för försäljning

Till skillnad från många leverantörer som monterar från underlevererade delar kontrollerar Taizhou Chuang Yuan Machine Tool Co., Ltd. hela produktionskedjan för EDM-borrar till försäljning. Vårt gjuteri tillverkar Meehanite-gjutningar med en draghållfasthet på 250 MPa, och varje gjutning åldras i 12 månader för att minska inre spänningar. Denna interna process gör att vi kan bibehålla bäddens planhet inom 0,01 mm per 1000 mm – en avgörande faktor för hålprecision i er EDM-borr till försäljning. Inom form- och verktygsindustrin, där operatörer borrare tusentals kylkanaler, översätts denna stabilitet direkt till längre elektrodlivslängd och färre omarbetscykler. En nyligen levererad parti på 15 EDM-borrar till försäljning till Italien visade noll geometriska avvikelser över 0,005 mm efter en 72-timmars drifttest. Vår bearbetningsavdelning använder femaxliga CNC-centrum för att slutföra spindelhuvudet och arbetsbordet, vilket säkerställer att varje EDM-borr till försäljning uppfyller samma standard oavsett destination.
Applikationsspecifika parameterbibliotek för snabbare införande av EDM-borrning

Applikationsspecifika parameterbibliotek för snabbare införande av EDM-borrning

Varje EDM-borrningsmaskin som säljs från vår fabrik inkluderar ett förinstallerat parameterbibliotek som täcker 48 kombinationer av material och elektroder. Detta bibliotek utvecklades utifrån över 3 000 verkliga borrningstester som utfördes på vårt applikationscenter, där vi simulerar luft- och rymdfarts-, medicinska samt bilindustriella förhållanden. Till exempel använder borrning av 0,3 mm hål i D2-stål med hårdhet 62 HRC vårt program P27, vilket ger en matningshastighet på 12 mm per minut och en slitagekvot under 0,28 %. En amerikansk tillverkare av medicintekniska apparater använde detta bibliotek för att borra 0,25 mm hål i koboltkrom redan första dagen efter installationen, med en ytytjämnhet på Ra 0,5 µm utan någon försöks-och-fel-metodik. Gränssnittet för EDM-borrningsmaskiner som säljs gör det också möjligt for operatörer att spara sina egna program och dela dem mellan flera maskiner – en vanlig praxis i anläggningar med två eller tre EDM-borrningsmaskiner som säljs. I verkstäder med hög variantmängd minskar denna funktion programmeringstiden i genomsnitt med 40 %.
WhatsApp WhatsApp E-post E-post Mobil Mobil ÖVERSTÖVERST