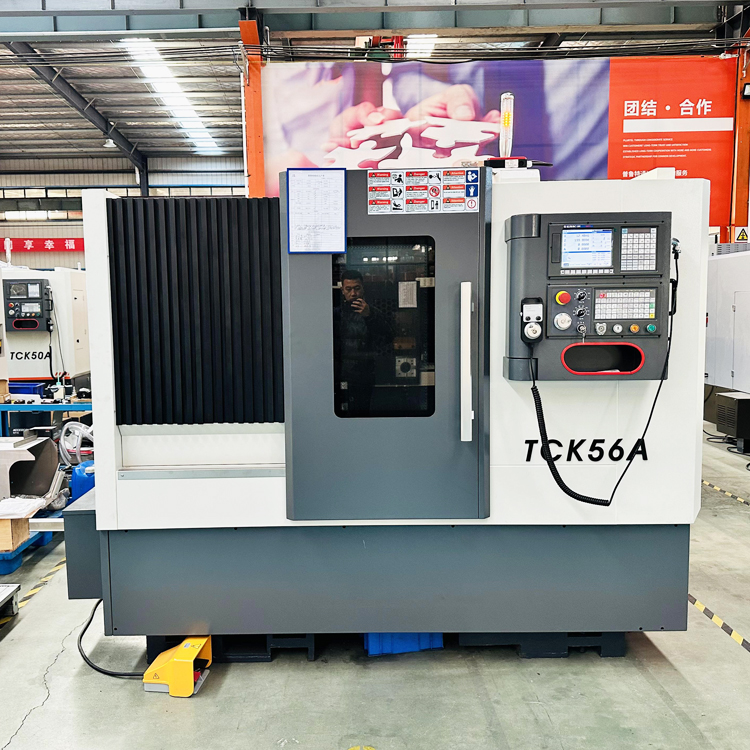
Токарный станок по металлу | Высокоточные ЧПУ- и ручные токарные станки

Все категории
Получить коммерческое предложение

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Мобильный / WhatsApp
WeChat
LinkedIn
Имя
Название компании
Сообщение
0/1000
Приложение
Пожалуйста, прикрепите хотя бы один файл
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Решения для токарных станков по металлу с высокой точностью, основанные на 22-летнем опыте производства

Решения для токарных станков по металлу с высокой точностью, основанные на 22-летнем опыте производства

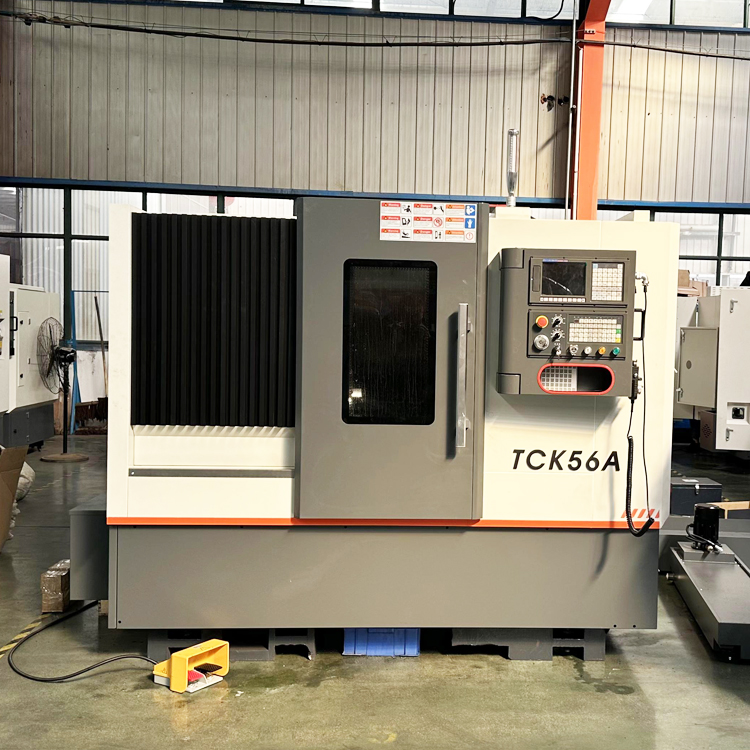
Компания Taizhou Chuang Yuan Machine Tool Co., Ltd. разрабатывает и производит токарные станки по металлу с 2003 года, объединяя строгие НИОКР с собственным литьём, механической обработкой и сборкой в городе Тайчжоу, провинция Цзянсу, Китай. Наши токарные станки по металлу используются на заводах по производству автомобильных трансмиссий, в мастерских по гидроцилиндрам, у производителей клапанов для нефтегазовой отрасли, а также в универсальных ремонтных мастерских более чем в 20 странах экспорта. Каждый станок обеспечивает биение шпинделя не более 0,005 мм, повторяющуюся позиционную точность ±0,003 мм и стабильность резания в непрерывном режиме в течение 24 часов; параметры подтверждены лазерным интерферометром и тестом шарикового бруска перед отгрузкой. В типичном случае у клиента — производителя тормозных дисков в Польше — один токарный станок CK6150 с гидравлическим патроном сократил цикл обработки одной детали с 6,5 до 4,1 минуты, повысив ежемесячный выпуск с 4800 до 7200 штук, а процент брака снизился с 2,1 % до 0,6 %.
Получить коммерческое предложение

Изучение кейса

Тяжелые токарные работы по обработке валов для немецкого производителя гидроцилиндров

Немецкий производитель гидроцилиндров сталкивался с вибрациями и конусностью при обработке валов из легированной стали длиной 1200 мм на устаревшем оборудовании. Мы поставили токарный станок CK6180 с трёхкулачковым гидравлическим патроном, электрической револьверной головкой на 4 позиции и системой управления FANUC 0i-TF. После пусконаладочных работ на месте круглость улучшилась до 0,008 мм, шероховатость поверхности достигла Ra1,6, а объём выпуска вырос с 380 до 610 валов в месяц. Заказчик теперь работает в три смены и сообщает о снижении себестоимости единицы продукции на 31 %.

Массовая обработка корпусов клапанов для индийского поставщика оборудования для нефтегазовой отрасли

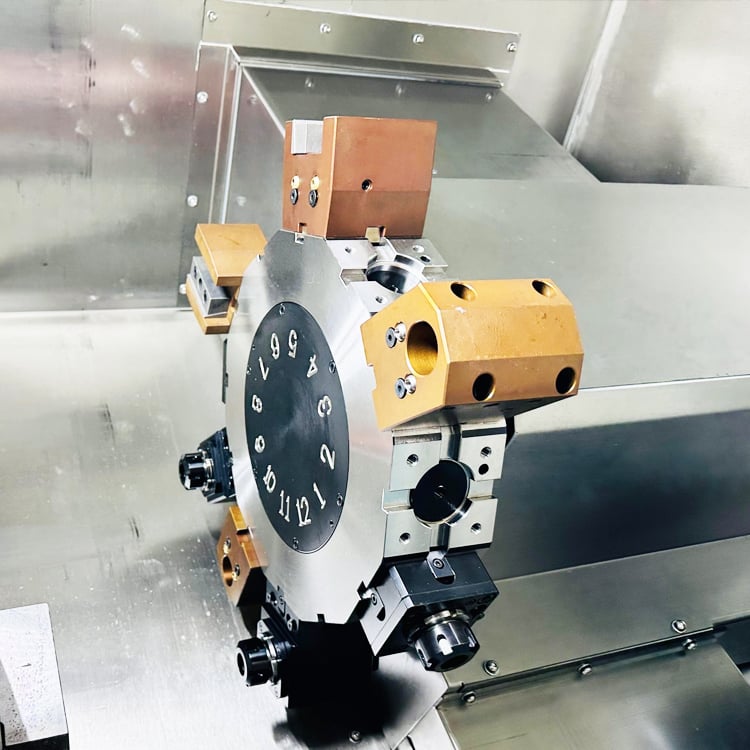
Индийский производитель клапанов нуждался в обработке корпусов клапанов из нержавеющей стали с жёсткими допусками на диаметр отверстия. Мы поставили токарный станок по металлу CK6150, оснащённый упорной бабкой со штоком и револьверной головкой на 8 позиций. Время цикла сократилось с 9,2 до 5,8 минуты, концентричность отверстия составила 0,012 мм, а месячная мощность возросла с 2100 до 3400 единиц. Через 14 месяцев клиент расширил заказ ещё на три станка.

Точное производство втулок для бразильского автокомпонентного поставщика второго уровня

Бразильский поставщик бронзовых втулок сталкивался с браком на уровне 3,4 % из-за нестабильных подач и частот вращения шпинделя. Наш токарный станок по металлу CK6140 с сервоприводной револьверной головкой и автоматической подачей прутков обеспечил стабильный срок службы инструмента — 420 деталей на одну вставку, снизил брак до 0,8 % и сократил срок выполнения заказа с 30 до 21 дня, что позволило обеспечить поставки «точно в срок» на местную сборочную линию. Заголовок продукта: Изучите нашу линейку токарных станков по металлу для любых токарных задач

Сопутствующие товары

Производство надёжного токарного станка по металлу начинается задолго до финальной сборки. В компании Taizhou Chuang Yuan Machine Tool Co., Ltd. наш процесс стартует с расчёта методом конечных элементов литых деталей станины и передней бабки, за которым следует литьё в песчано-смолистые формы, естественное старение в течение 90 дней и точное фрезерование направляющих. Поверхности направляющих затем ручным способом шабрят и шлифуют до прямолинейности не более 0,01 мм на 1 000 мм. Шпиндели динамически балансируют при 8 000 об/мин и комплектуют угловыми контактными подшипниками класса P4, обеспечивая радиальное биение менее 0,005 мм. Каждый токарный станок по металлу проходит проверку геометрической точности, 24-часовую холостую обкатку и полную нагрузочную резательную пробу с использованием стандартизированных образцов стали и алюминия. Наша система качества основана на принципах ISO 9001:2015; экспортные конфигурации включают ограждения, соответствующие требованиям CE, цепи аварийного отключения и многоязычные панели HMI. На практике такая инженерная дисциплина даёт измеримую ценность для пользователей по всему миру. Например, турецкому механическому цеху, обрабатывающему гидравлические штоки, наш токарный станок CK6180 обеспечил соблюдение допуска по диаметру в пределах 0,02 мм на партии из 8 000 деталей, что позволило исключить вторичную операцию шлифования и сэкономить около 14 000 USD ежегодно. Вьетнамскому производителю основ для пресс-форм токарный станок по металлу с четырёхпозиционной револьверной головкой сократил время черновой обработки на 26 % по сравнению с прежним ручным методом. В Мексике производитель сельскохозяйственной техники использовал два токарных станка CK6150 для обработки валов привода, увеличив выпуск с 900 до 1 500 единиц в неделю. Наш опыт экспорта охватывает более 20 стран, поэтому мы хорошо понимаем стандарты напряжения, уровень квалификации операторов и местные особенности технического обслуживания. Независимо от того, обрабатываете ли вы углеродистую сталь, нержавеющую сталь, чугун или цветные сплавы, мы подбираем диапазон частот вращения шпинделя — от 45 до 2 000 об/мин, диаметр отверстия шпинделя — от 52 до 105 мм, а расстояние между центрами — от 750 до 3 000 мм — строго под ваши габариты заготовки. В качестве опций доступны гидравлические патроны, подающие устройства для прутков, упорные бабки, транспортёры стружки и автоматизированные мостовые погрузчики. Каждый заказ на токарный станок по металлу включает чертежи фундамента, руководства по эксплуатации и удалённое видеосопровождение обучения. Благодаря 22 годам производственного опыта, работе на более чем 20 экспортных рынках и стандартному сроку изготовления от 35 до 45 дней мы помогаем дистрибьюторам, OEM-производителям и конечным пользователям создавать устойчивые и прибыльные возможности для токарной обработки. Наши инженеры остаются в распоряжении заказчиков для консультаций по технологическим вопросам и после поставки оборудования, превращая единичную покупку станка в долгосрочное партнёрство в области производства, которое развивается вместе с вашим бизнесом.

Часто задаваемые вопросы

В каких отраслях обычно применяются ваши токарные станки по металлу?

Наши токарные станки по металлу используются для производства деталей автомобилей, гидравлических цилиндров, клапанов для нефтегазовой отрасли, сельскохозяйственной техники, основ для пресс-форм и в универсальных мастерских. Клиенты обычно обтачивают валы, втулки, диски, фланцы и соединительные детали как в мелкосерийном, так и в крупносерийном производстве.
Каждый токарный станок по металлу проходит испытания перед отгрузкой с использованием лазерного интерферометра; результаты испытаний оформляются в виде отчётов. Мы обеспечиваем удалённый пуск оборудования по видеосвязи, а также можем организовать выездную сервисную поддержку через наших партнёров более чем в 20 странах.
Стандартный срок изготовления — от 35 до 45 дней после внесения предоплаты. Гарантия действует в течение 18 месяцев с момента поставки или 24 месяцев с момента отгрузки — в зависимости от того, какой срок истекает раньше; запасные части отправляются в течение 48 часов.
Да. Мы изготавливаем станки на напряжение 220 В, 380 В, 415 В и 440 В с системами управления FANUC, Siemens или GSK, а также можем оснастить их гидравлическими патронами, подающими устройствами для прутков и транспортёрами стружки — в соответствии с вашими производственными требованиями.

Связанные статьи

Технологические характеристики электроэрозионного проволочно-вырезного станка

24

Dec

Технологические характеристики электроэрозионного проволочно-вырезного станка

Показать больше
Какие услуги послепродажного обслуживания должны предоставлять надежные поставщики электроэрозионных станков для сверления

14

Jul

Какие услуги послепродажного обслуживания должны предоставлять надежные поставщики электроэрозионных станков для сверления

Эволюция гибкого производства за счёт модульной архитектуры. Современные промышленные ландшафты требуют высокой степени адаптируемости, при которой способность быстро изменять конфигурации производства определяет операционный ритм предприятия...
Показать больше
Как настроить приспособления для штамповки пружин на пружинной машине для производства пружин нестандартной формы

03

Aug

Как настроить приспособления для штамповки пружин на пружинной машине для производства пружин нестандартной формы

Освоение сложных задач производства пружин. Освоение тонкостей высокоскоростного промышленного производства требует глубокого понимания динамики подачи проволоки, механических допусков и механики многокоординатного изгиба в современных автоматизированных...
Показать больше
Как снизить износ сверла при непрерывной обработке глубоких отверстий на станках

03

Aug

Как снизить износ сверла при непрерывной обработке глубоких отверстий на станках

Понимание механики термических напряжений при обработке глубоких отверстий. Выполнение непрерывного растачивания и высокоточной обработки на промышленных производственных линиях создаёт серьёзные тепловые и механические нагрузки, которые регулярно проверяют пределы возможностей режущего инструмента. W...
Показать больше

Отзывы клиентов

Господин Даниэль Вебер
Стабильная точность, позволившая сократить объём брака

Мы приобрели токарный станок по металлу модели CK6150 для обточки гидравлических штоков. Допуск по диаметру остаётся в пределах 0,02 мм спустя восемь месяцев эксплуатации в две смены. Доля брака снизилась с 3,1 % до 0,7 %, а выпуск увеличился на 34 %. Удалённый пусконаладочный процесс прошёл быстро и профессионально.

Господин Раджеш Менон
Быстрая доставка и надёжная послепродажная поддержка

Наш токарный станок по металлу модели CK6180 прибыл через 40 дней вместе с полным комплектом документации. Специалисты помогли нам настроить револьверную головку под обработку корпусов клапанов, в результате чего цикловое время сократилось на 28 %. Запасные части были доставлены в течение двух дней по нашему запросу.

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Имя
Название компании
Сообщение
0/1000
Вертикально интегрированное производство — от литья до окончательного испытания

Вертикально интегрированное производство — от литья до окончательного испытания

В отличие от торговых компаний, мы контролируем всю производственную цепочку станков токарных по металлу — от литья в песчано-смоляные формы и естественного старения в течение 90 дней до шлифовки направляющих, балансировки шпинделя и испытаний на полной нагрузке. Такая интеграция позволяет нам обеспечивать прямолинейность станины не более 0,01 мм на 1000 мм и биение шпинделя менее 0,005 мм на каждом станке. Поскольку мы сами изготавливаем узлы передней бабки и станины, мы можем адаптировать конструкцию под конкретные заготовки заказчиков: например, увеличивать расстояние между центрами для производителей валов или расширять диаметр отверстия шпинделя для деталей нефтегазовой отрасли. В результате клиент получает токарный станок по металлу, готовый к немедленному запуску в производство, а не требующий доработки. Постоянство качества подтверждено заказчиками из Германии, Индии, Бразилии, Турции и Вьетнама; при этом срок поставки (35–45 дней) остаётся стабильным даже в периоды пиковой загрузки. Для дистрибьюторов это означает меньшее количество претензий по гарантии и укрепление репутации на местном рынке.
Конфигурация, ориентированная на применение, для разнообразных отраслей по всему миру

Конфигурация, ориентированная на применение, для разнообразных отраслей по всему миру

Каждый токарный станок по металлу, который мы поставляем, настраивается с учётом реального применения у заказчика. Для обработки тормозных дисков автомобилей мы предусматриваем гидравлические патроны и высокожёсткие револьверные головки, что сокращает цикл обработки до 37 %. Для гидроцилиндров мы добавляем упорные бабки и люнеты для обеспечения конусности не более 0,01 мм на длине 1200 мм. Для корпусов клапанов мы оптимизируем индексацию револьверной головки и подачу охлаждающей жидкости, увеличивая стойкость инструмента на 40 %. Такой подход выработан за 22 года работы на более чем 20 экспортных рынках с различными напряжениями сети, уровнем квалификации персонала и культурой технического обслуживания. Мы документируем рекомендуемые режимы резания для углеродистой стали, нержавеющей стали и чугуна, чтобы операторы быстро выходили на стабильное производство. Турецкий клиент исключил вторичную операцию шлифования и ежегодно экономит около 14 000 долларов США. Мексиканский завод сельскохозяйственной техники удвоил недельный выпуск валов — с 900 до 1500 штук — с помощью двух единиц наших токарных станков по металлу. Возврат инвестиций определяется не только аппаратным обеспечением, но и правильной конфигурацией.
WhatsApp WhatsApp Электронная почта Электронная почта Мобильный Мобильный ВверхВверх