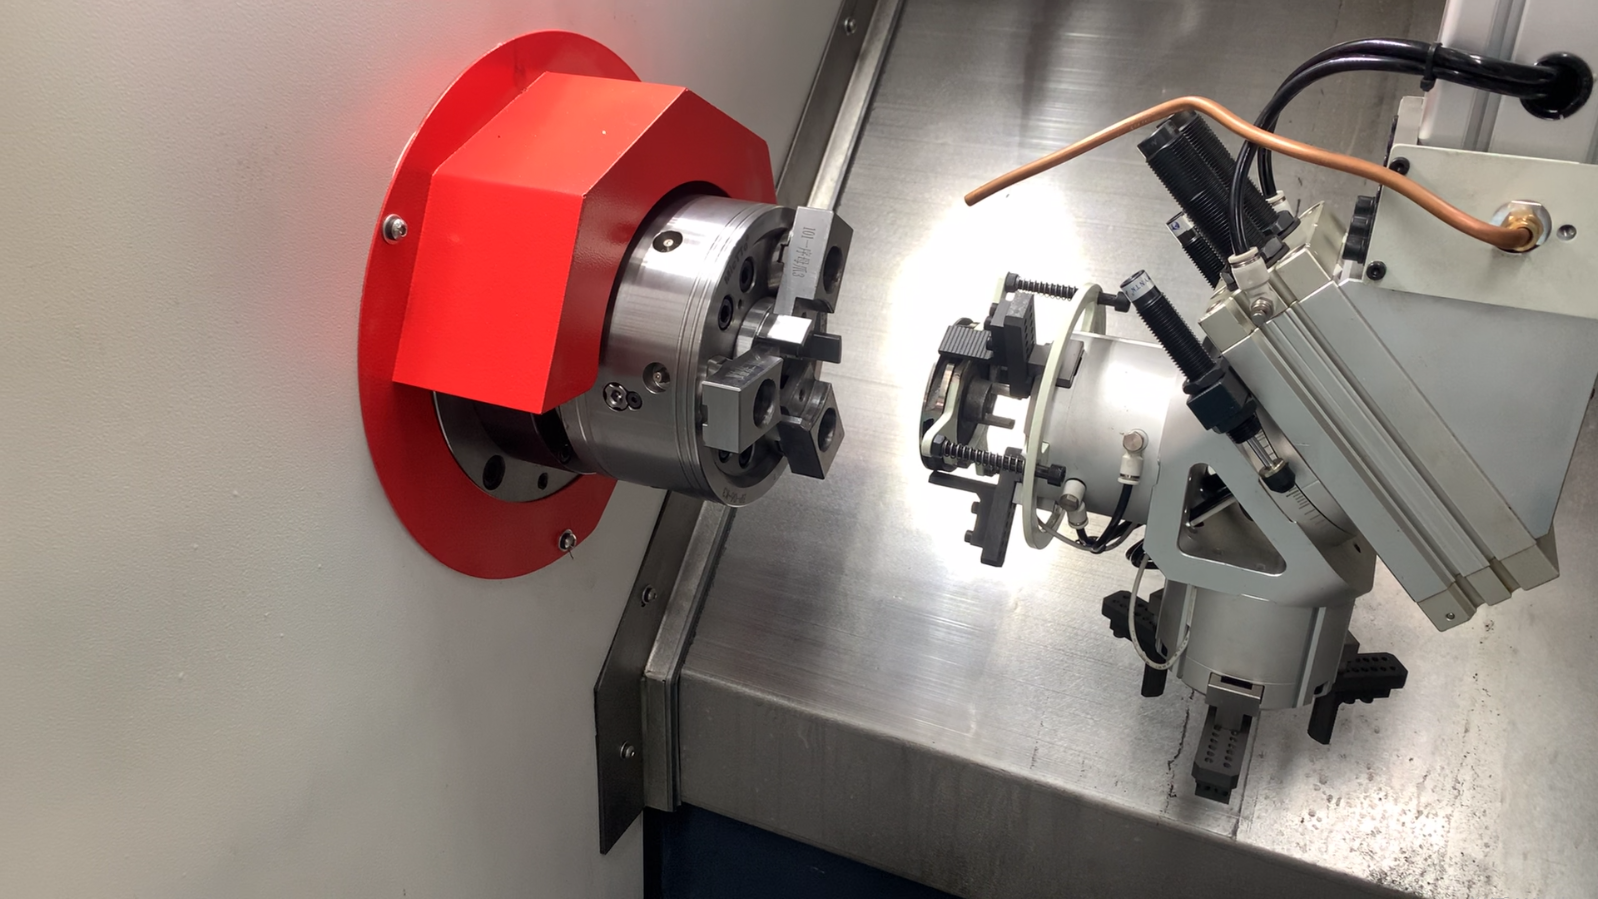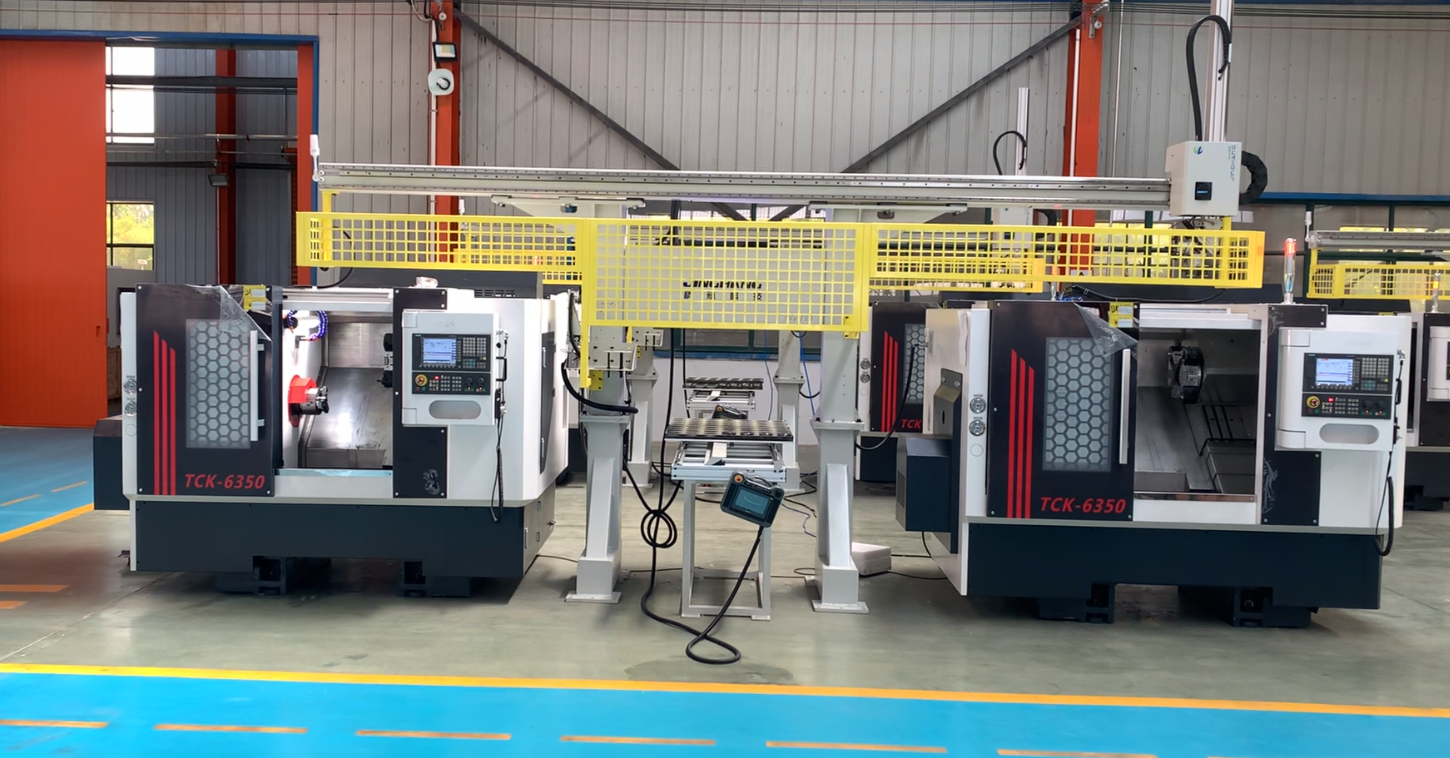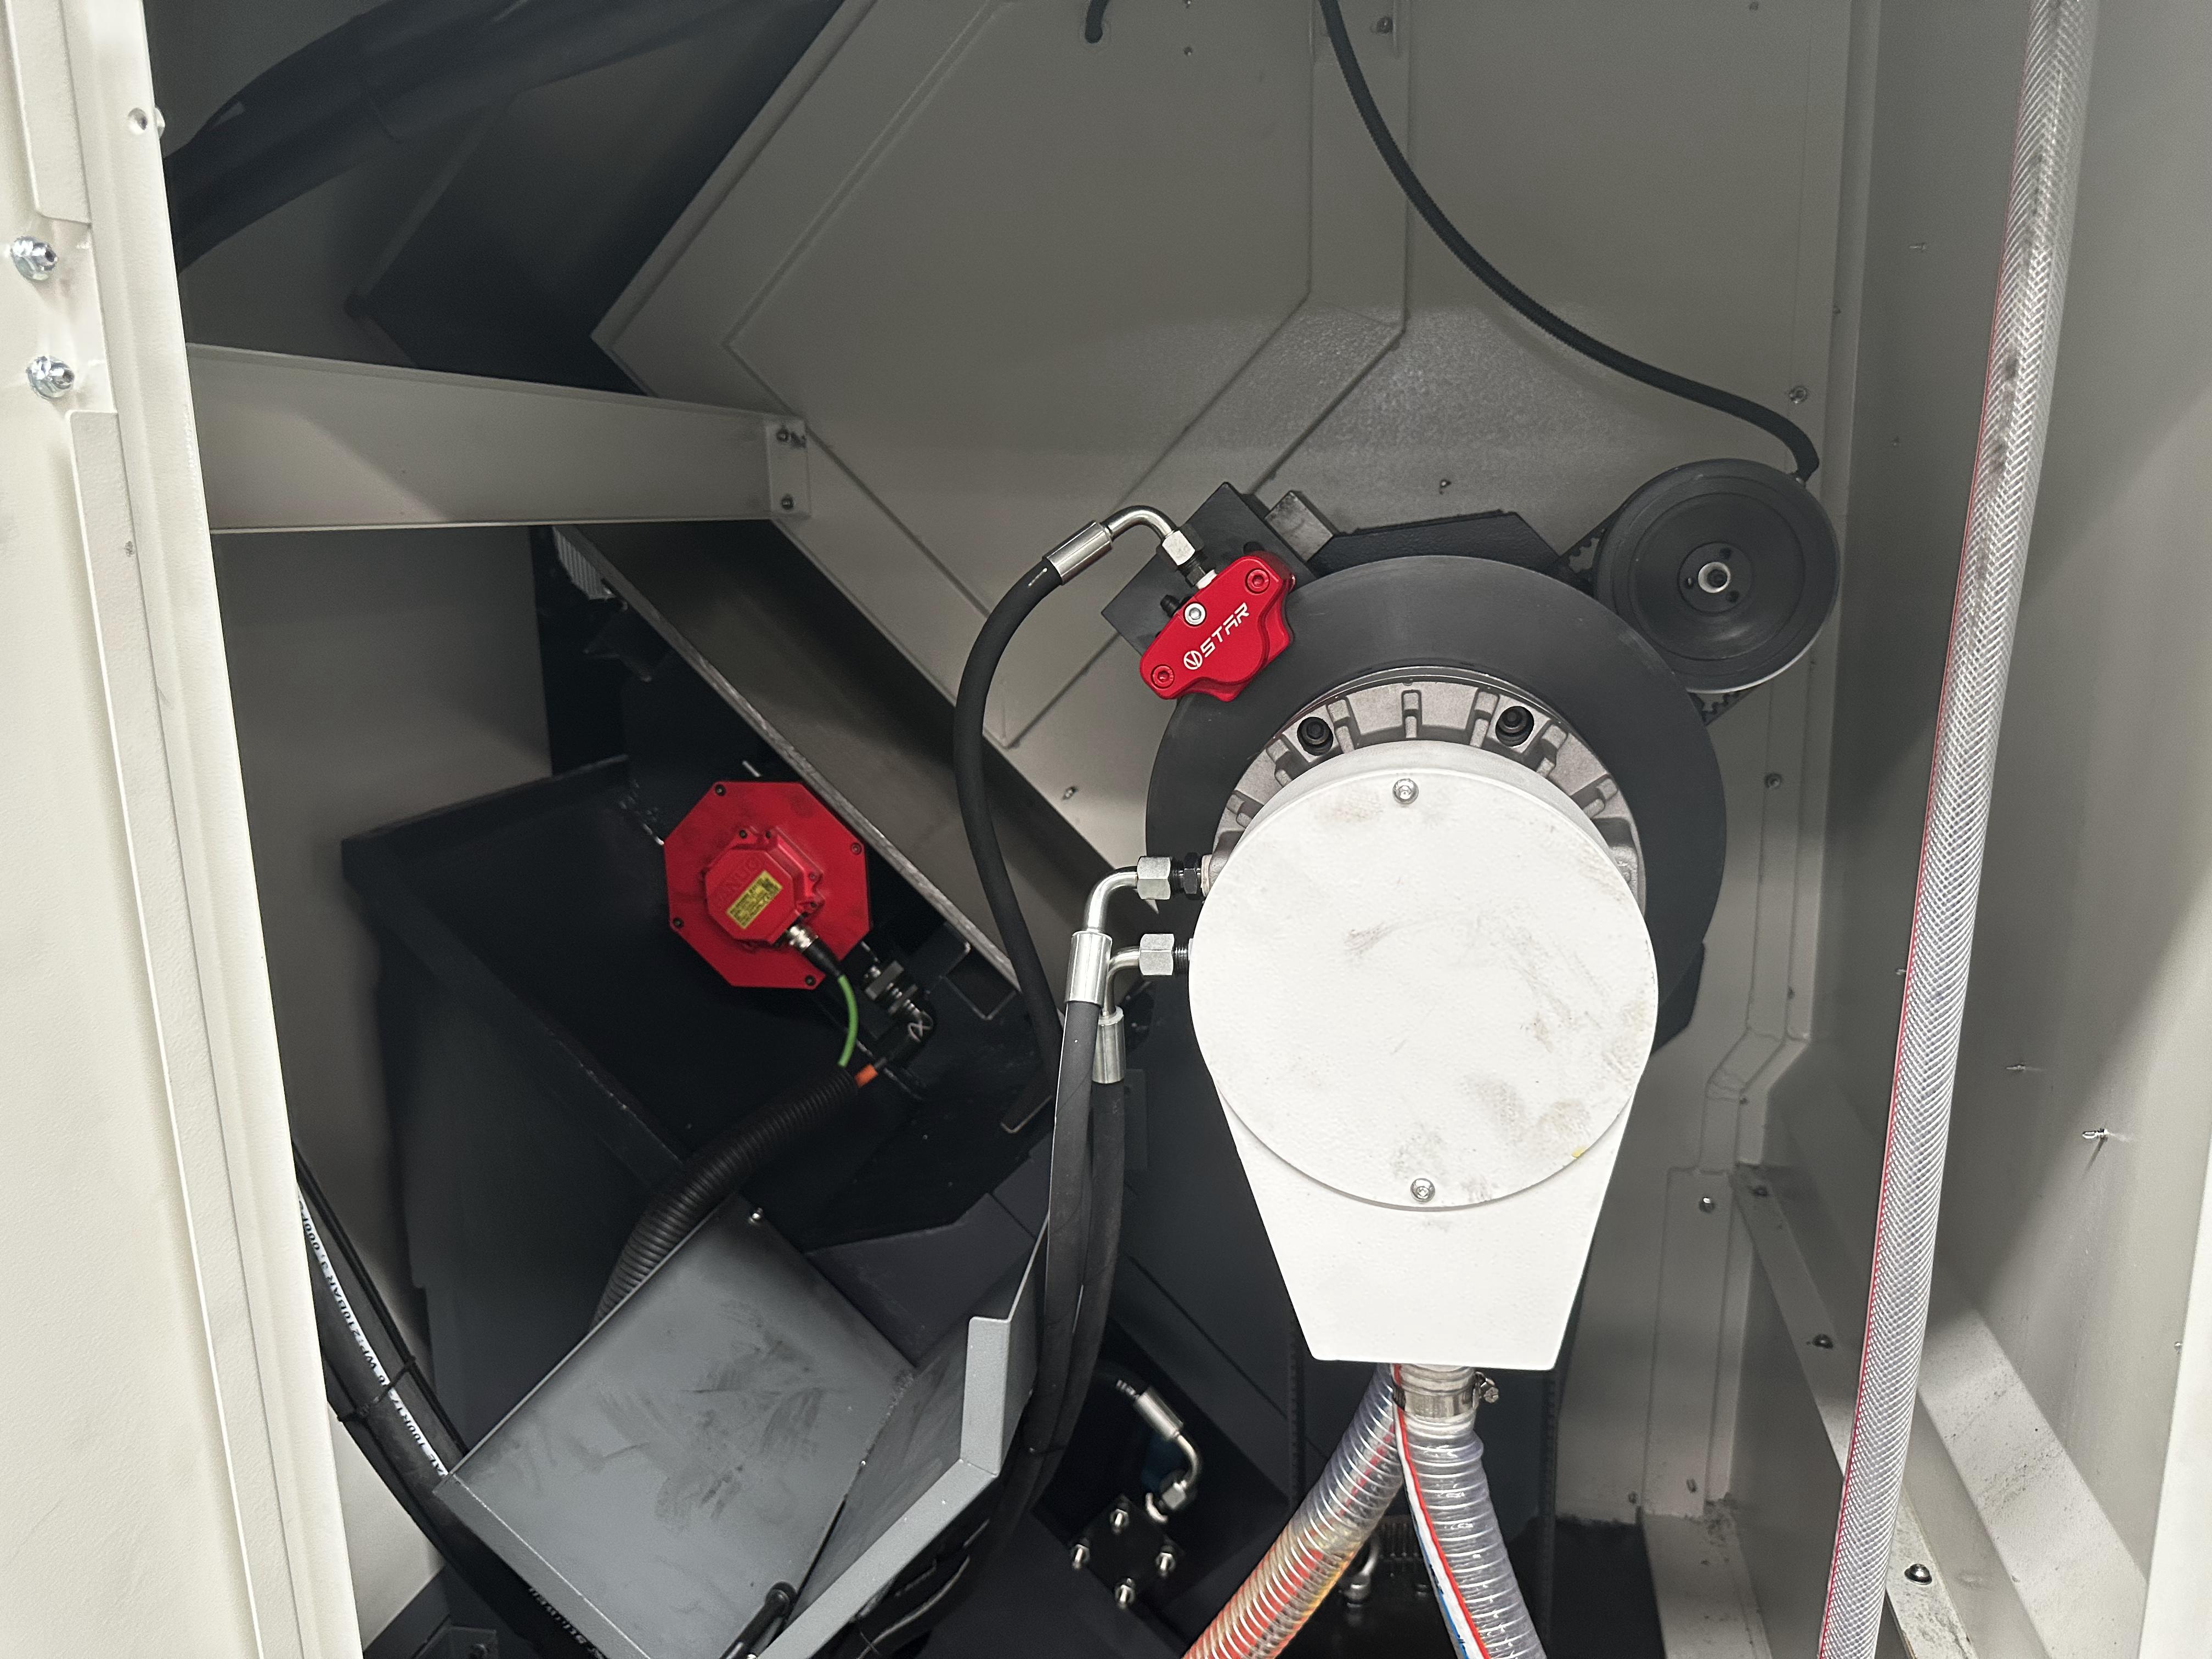
Точная токарная обработка на станках с ЧПУ лежит в основе современной металлообработки, поскольку она обеспечивает контроль круглости, соосности и целостности поверхности за один непрерывный цикл. Компания Taizhou Chuang Yuan Machine Tool Co., Ltd. создаёт эту возможность «с нуля»: начиная с расчёта методом конечных элементов литых деталей станины и стойки, которые подвергаются естественному старению и последующей механической обработке на собственных мощностях для гашения вибраций при тяжёлых прерывистых резаниях. Шпиндельные узлы предварительно нагружаются и динамически балансируются, после чего соединяются с сервоприводами высокого разрешения и абсолютными энкодерами — благодаря чему каждый инструментальный путь повторяется с точностью до 0,005 мм. В моделях для глубокого сверления применяется противовращение заготовки и инструмента, высоконапорное охлаждение давлением до 70 бар и интеллектуальное управление подачей, что обеспечивает надёжное удаление стружки даже при соотношении длины к диаметру свыше 20:1 — это критически важно при производстве гидравлических коллекторов, стволов огнестрельного оружия и штифтов шасси. Каждый станок проходит верификацию точности лазерным интерферометром, проверку круглости шариковым баром и 72-часовое испытание непрерывного резания перед упаковкой. На производстве немецкий клиент из сферы гидроприводов достиг круглости 0,003 мм в отверстиях диаметром 140 мм после перехода на нашу платформу Precision CNC Turning для глубокого сверления; турецкий автопоставщик обеспечил соосность 0,004 мм на втулках топливных форсунок и сократил количество полевых возвратов на 74 %. Американский производитель медицинского оборудования сократил цикловое время изготовления костных винтов с 96 до 71 секунды и повысил индекс Cpk выше 1,67. Такие результаты достигаются благодаря строгой инженерии технологических процессов: исследованию возможностей на выборке из 300 деталей, картированию стойкости инструмента, компенсации теплового дрейфа и операторским панелям управления, которые выявляют тенденции износа ещё до того, как параметры выйдут за допуски. Наша инженерная команда оказывает поддержку англоговорящим заказчикам через удалённую диагностику, видеоввод в эксплуатацию и документированные графики профилактического обслуживания, а запасные части доставляются в течение 48 часов. Электрическая конструкция, соответствующая директиве CE, многонапряжённые трансформаторы и локализованные технические документы упрощают монтаж в Азии, Европе, странах Америки и на Ближнем Востоке. Поскольку мы контролируем литьё, механическую обработку, сборку и испытания под одной крышей, мы можем адаптировать ход подвижных узлов, диаметр шпинделя, систему зажима заготовки, транспортёр стружки и интерфейсы для автоматизации под конкретные семейства деталей — вместо того чтобы заставлять заказчиков адаптироваться под стандартные решения. Эта гибкость сокращает сроки ввода в эксплуатацию с месяцев до недель и обеспечивает предсказуемость совокупной стоимости изготовления одной детали. Более чем двадцатилетний опыт экспорта и долгосрочные партнёрства более чем в 20 странах позволяют нам помогать производителям превращать сложные геометрические формы в стабильное и рентабельное серийное производство.

12
Dec
13
Dec
03
Aug
03
Aug