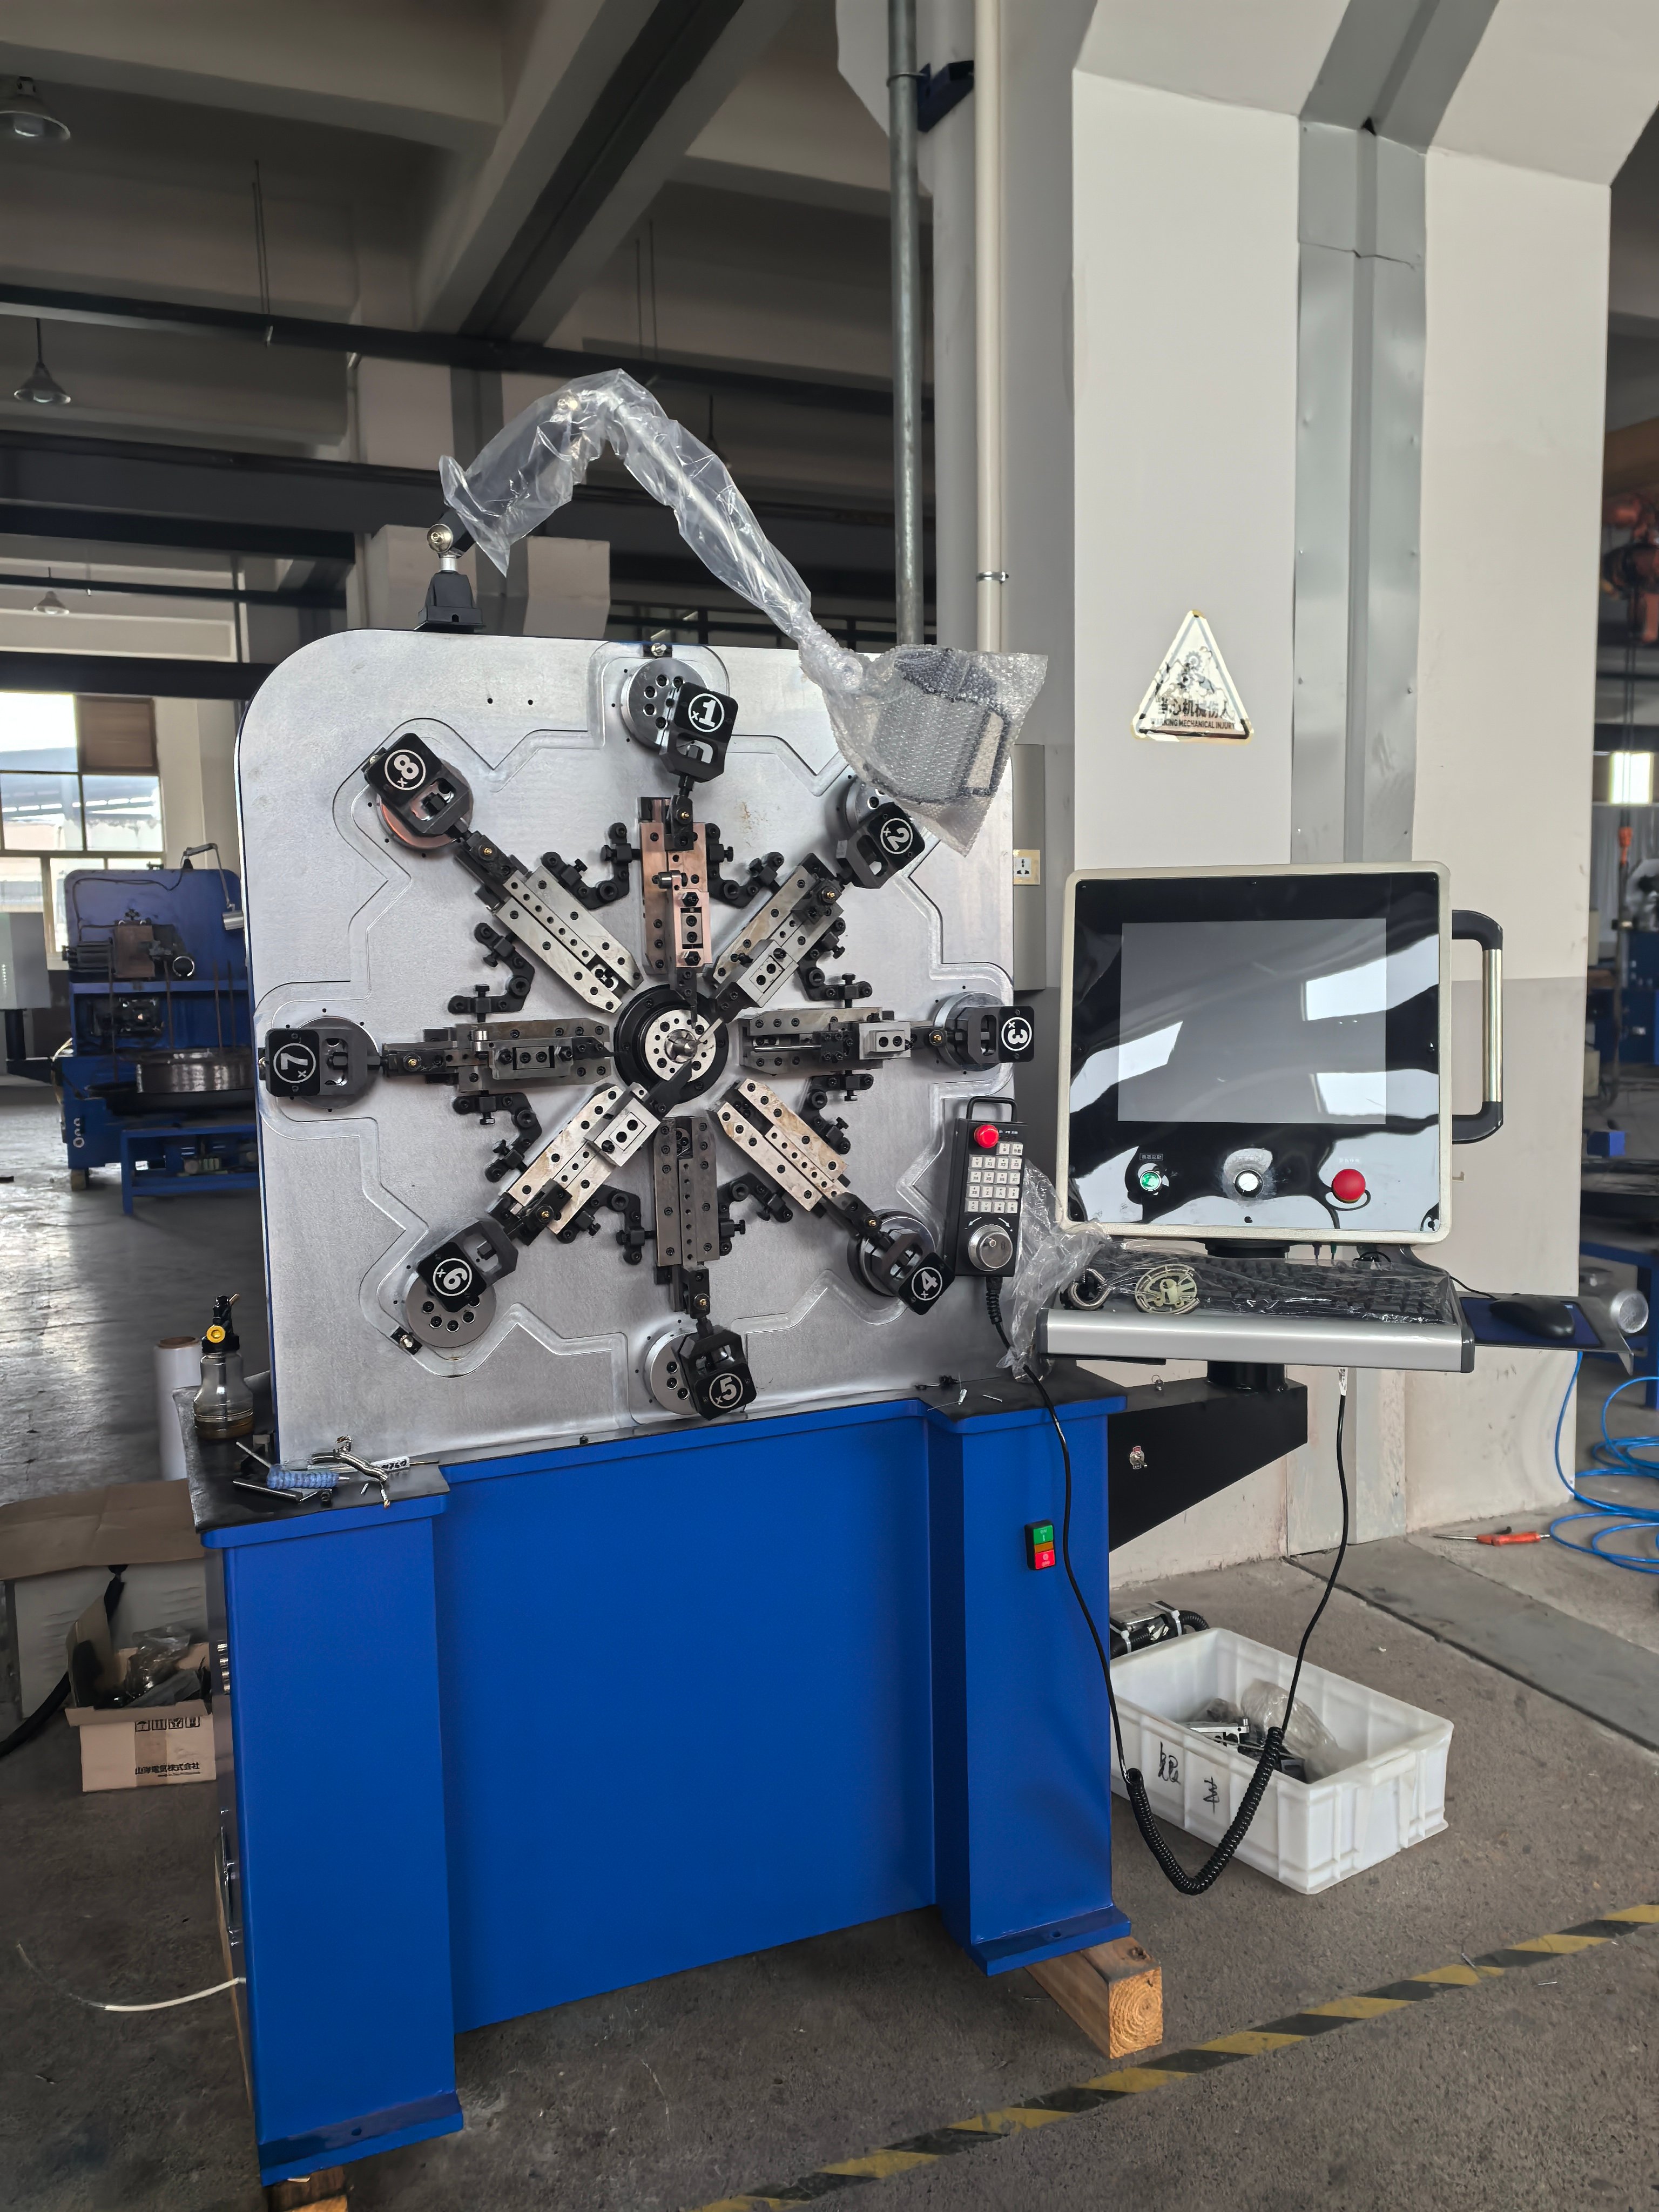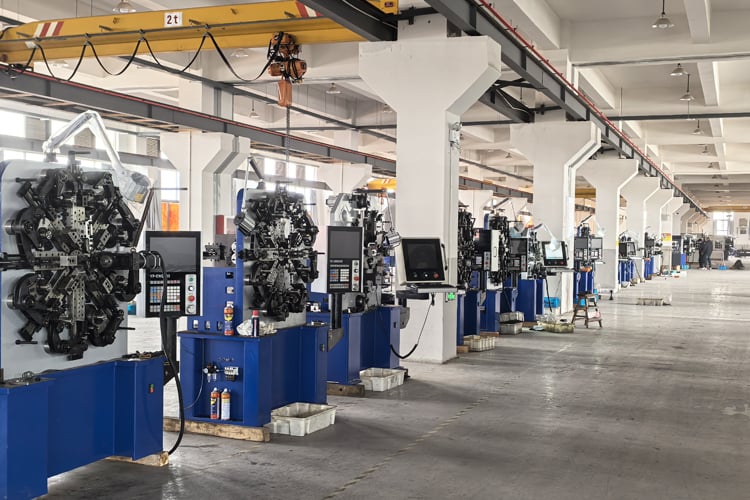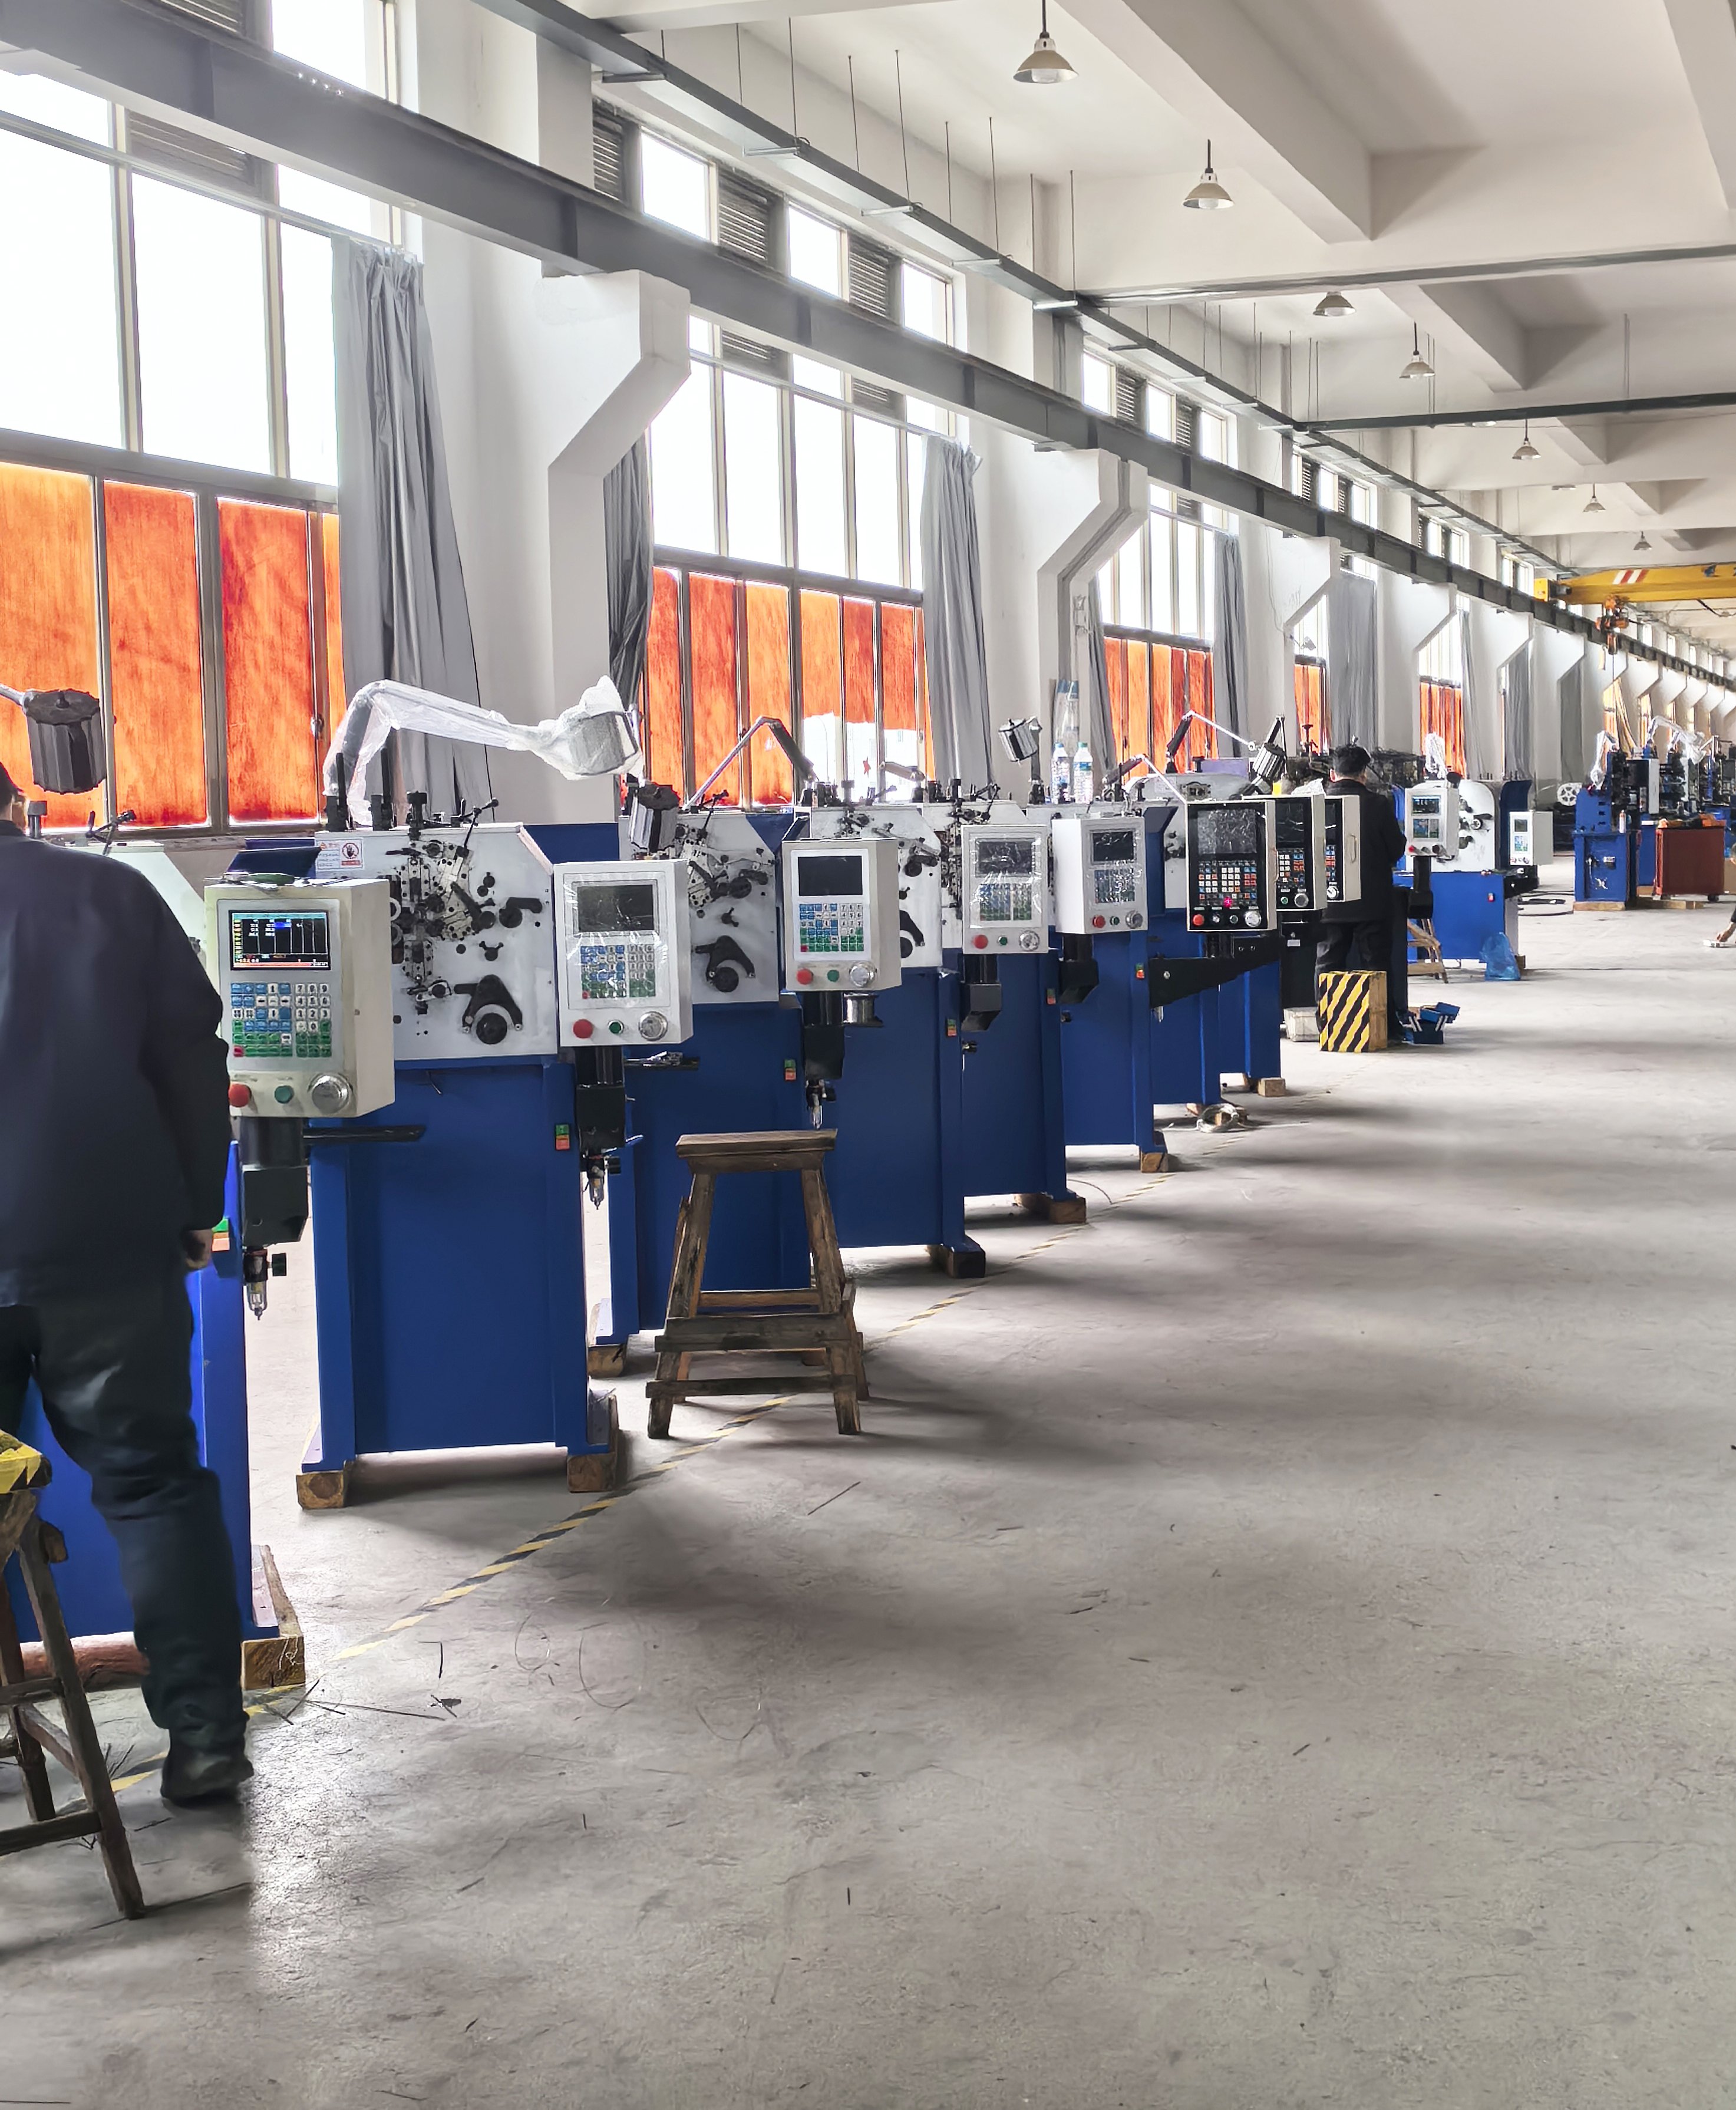
Egy nyomórugó-gyártógép annyira jó, amennyire képes ugyanazt a rugót milliószor ismételten előállítani. Tervezésünkben a gép egy összehangolt rendszer, amely szervóvezérelt huzalbefektetőből, kamás tekercselőből, menettávolság-szabályzóból, vágóegységből, valamint opcionális feszültségmentesítő és rendező modulokból áll. A gyártási folyamat a huzal kiegyenesítésével és a befektetés kalibrálásával kezdődik, ahol a szervómotorok a huzalt impulzusonként 0,01 mm-es pontossággal helyezik el. A tekercselő szakasz az aktív meneteket alakítja ki, miközben a menettávolság-szabályzó eszköz a menetek távolságát szabályozza, ami közvetlenül befolyásolja a rugóállandót és a teljesen összenyomott magasságot. Egy zárt hurkú kódoló figyeli a vágó pozícióját, így a szabad hossz stabil marad akkor is, ha a huzalfeszültség változik. Az autóipari szeleprugók gyártói általában ±3%-os terhelési tűrést és ±0,15 mm-es szabad hossztűrést követelnek meg; vezérlőarchitektúránk ezeket a célokat akár 320 darab/perc sebességgel is eléri. Az elektronikai termékek gyártói gyakran 0,2 mm-es huzalt és ±0,04 mm-es tűrést igényelnek, ezért mikrobefektetési konfigurációkat kínálunk rezgéselnyelő szerszámtartókkal. Az ipari szerelőüzemeknél a gyors átállási idő és a gép üzemképes ideje fontosabb, ezért receptmemóriát, gyorskioldós szerszámozást és távoli diagnosztikát építettünk be, amely lehetővé teszi, hogy mérnökök más országból is megtekinthessék a szervójelek nyomvonalát és a riasztási előzményeket. Taizhou-i gyárunk integrálja a kutatást, a gyártást és az értékesítést, így az ügyfelek nem csupán egy katalógusszámot kapnak, hanem alkalmazásmérnöki támogatást: megkérdezzük a huzal minőségét, szakítószilárdságát, a szükséges terhelést, a teljesen összenyomott magasságot, a végmenet típusát és az éves mennyiséget, majd ajánlatot teszünk egy nyomórugó-gyártógép konfigurációjára, szerszámkészletre és folyamatablakra. Több mint 20 exportpiacot szolgálunk ki, gépeink az autóiparban, háztartási készülékek gyártásában, az elektronikában, az energiatermelésben és az általános ipari üzemekben futnak. A tipikus telepítések 92–96%-os teljes berendezés-hatékonyságot (OEE) mutatnak, a megelőző karbantartást 1000 üzemóra után, a szerszámélettartamot pedig 300 000–800 000 ciklus között adjuk meg – a huzal bevonatától függően. A világ szerte zajló áttörés a könnyebb járművek, kisebb csatlakozók és egyre inkább elektromos termékek irányába tovább szigorítja a rugók tűréseit, és épp ebben a pontban válik a megfelelően specifikált nyomórugó-gyártógép versenyelőnyössé, nem pedig költségközponttá.

24
Dec
14
Jul
03
Aug
03
Aug