Pontos CNC forgógépek | 0,002 mm kör alakosság és Ra 0,4 felületi érdesség

Összes kategória

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Mobil / WhatsApp
WeChat
LinkedIn
Név
Vállalat neve
Üzenet
0/1000
Csatolmány
Kérjük, töltsön fel legalább egy csatolmányt
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Pontos CNC esztergálási megoldások globális gyártók számára, a Taizhou Chuang Yuan által kifejlesztve

Pontos CNC esztergálási megoldások globális gyártók számára, a Taizhou Chuang Yuan által kifejlesztve

A Taizhou Chuang Yuan Machine Tool Co., Ltd. 2003 óta szakosodott a pontos CNC esztergáló berendezésekre és a mélyfurat-feldolgozó gépekre Taizhou városában, Dzsiangszu tartományban, Kínában, és ügyfeleket szolgál az autóiparban, a légi- és űrkutatásban, a hidraulikai iparban, az egészségügyben és az energiatermelésben több mint 20 exportáló országban. Pontos CNC esztergáló platformjaink körösségét 0,002 mm-en belül tartják, felületi érdességük legfeljebb Ra 0,4, és a megismételhető pozicionálási pontosságuk ±0,005 mm egy tételen belül – ez elengedhetetlen például hidraulikus szeleptestek, üzemanyag-befecskendező hüvelyek, orvosi csontcsavarok és légi- és űrkutatási működtetőtűk esetében, ahol a furat–külső átmérő koncentricitása határozza meg a tömítést és a fáradási élettartamot. Egy tipikus autóipari első szintű programban egy ügyfél két régebbi esztergát cserélt le a mi mélyfuratos, pontos CNC esztergáló rendszerünkre, és ezzel 23 százalékkal csökkentette a ciklusidőt, miközben egy negyedév alatt a selejtarányt 4,1-ről 0,8 százalékra csökkentette, így évente kb. 61 000 USD megtakarítást ért el.
Árajánlat kérése

Esettanulmány

Hidraulikus hengerfuratok selejtarányának csökkentése egy német folyadéktechnikai gyártó vállalatnál

Egy német folyadéktechnikai gyártó vállalat 5,6 százalékos selejtet észlelt a 27MnCr acélból készülő, 140 mm mély furatok megmunkálásakor rezgés- és kúpossági problémák miatt. Egy mélyfuratos, precíziós CNC-es esztergagép-rendszert integráltunk, amely magasnyomású, vágóél alatti hűtőfolyadékot, csillapított furatószárat és szinkronizált szervohajtásos előtolást biztosít. A kör alakosság 0,003 mm-re, a kúposság 0,01 mm alá csökkent, a selejtarány 0,9 százalékra esett vissza, és a ciklusidő 19 százalékkal csökkent 12 000 egység havonta.

Ciklusidő csökkentése egy amerikai orvostechnikai cég csontcsavar-gyártásánál

Egy amerikai orvostechnikai gyártó vállalat burkoltmentes, tükörfényű titán csontcsavarokat igényelt szigorú FDA nyomon követhetőségi előírások mellett. A precíziós CNC-es esztergagép-cellánk 12 állomásos élő szerszámtornyot, alválasztót és Ra 0,4-es finomító bevonatos szerszámokat alkalmazott érzékelőrendszerrel együtt. A ciklusidő 96 másodpercről 71 másodpercre csökkent, a méretbeli Cpk-index 1,67 fölé emelkedett, a javítási munka 82 százalékkal csökkent, és a havi termelés 150 000 egységre nőtt.

Üzemanyag-befecskendező hüvelyek pontosságának javítása egy török autóipari beszállító számára

Egy török autóipari beszállító problémát tapasztalt a rozsdamentes acélból készült üzemanyag-befecskendező hüvelyek koncentricitás-driftjével, ami magas mezői visszatérési arányhoz vezetett. Szállítottunk egy precíziós CNC esztergáló cellát, amely automatizált hőmérséklet-kiegyenlítést és folyamat közbeni kopási kompenzációt biztosít. A koncentricitás 0,004 mm-en stabilizálódott, a falvastagság-ingadozás pedig 0,006 mm-re csökkent, így a mezői visszatérések éves szinten 2,4 millió hüvely esetében 74%-kal csökkentek.

Kapcsolódó termékek

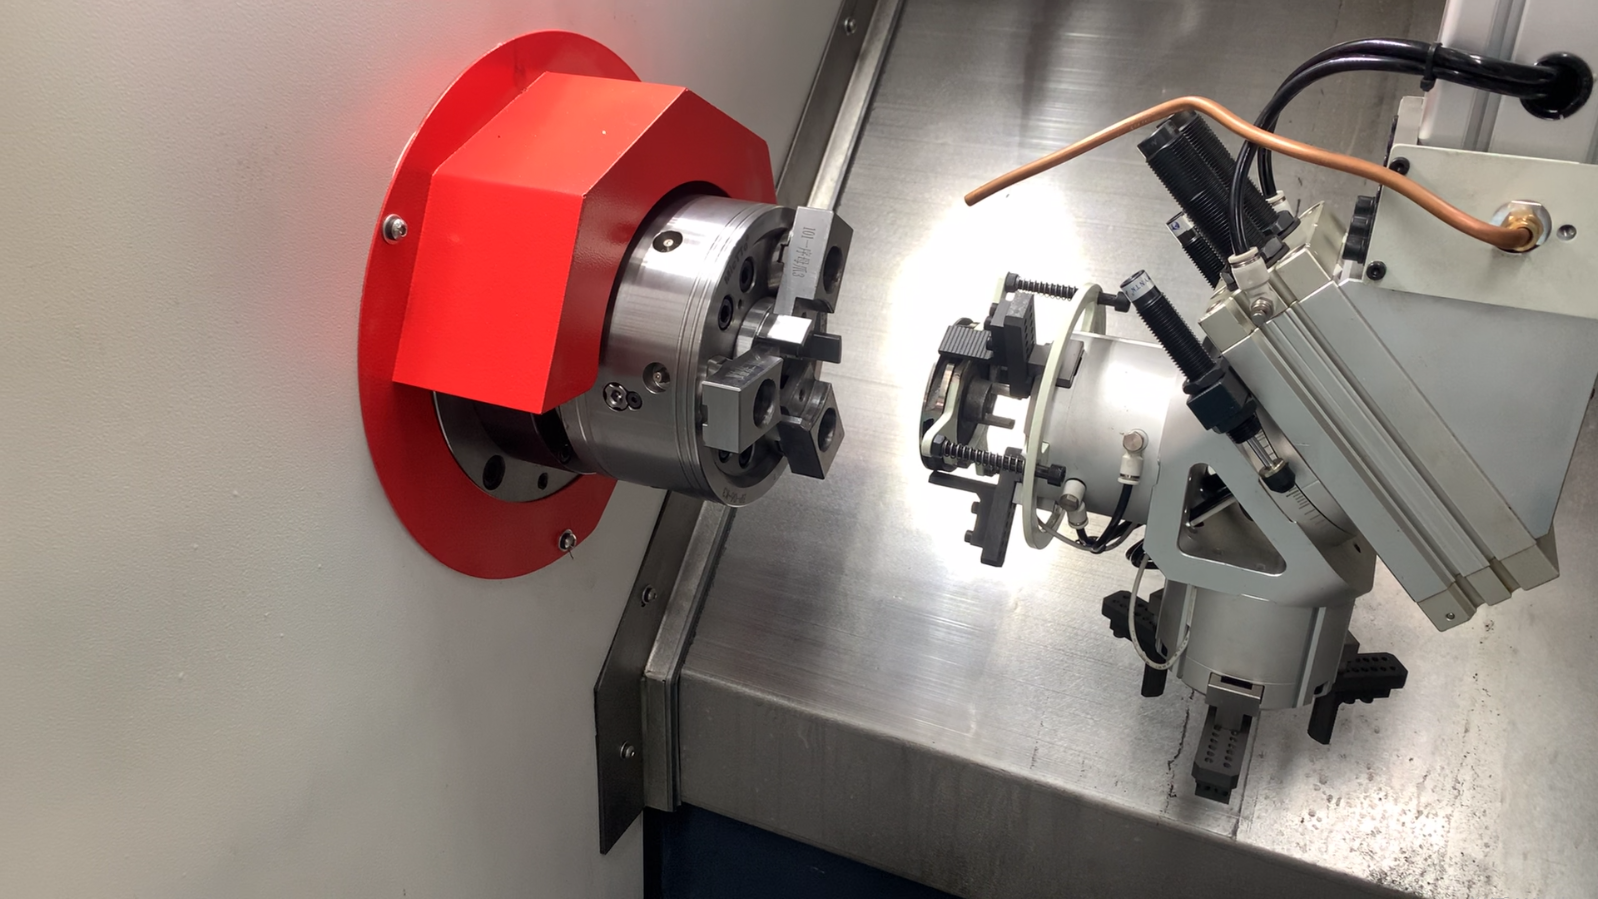
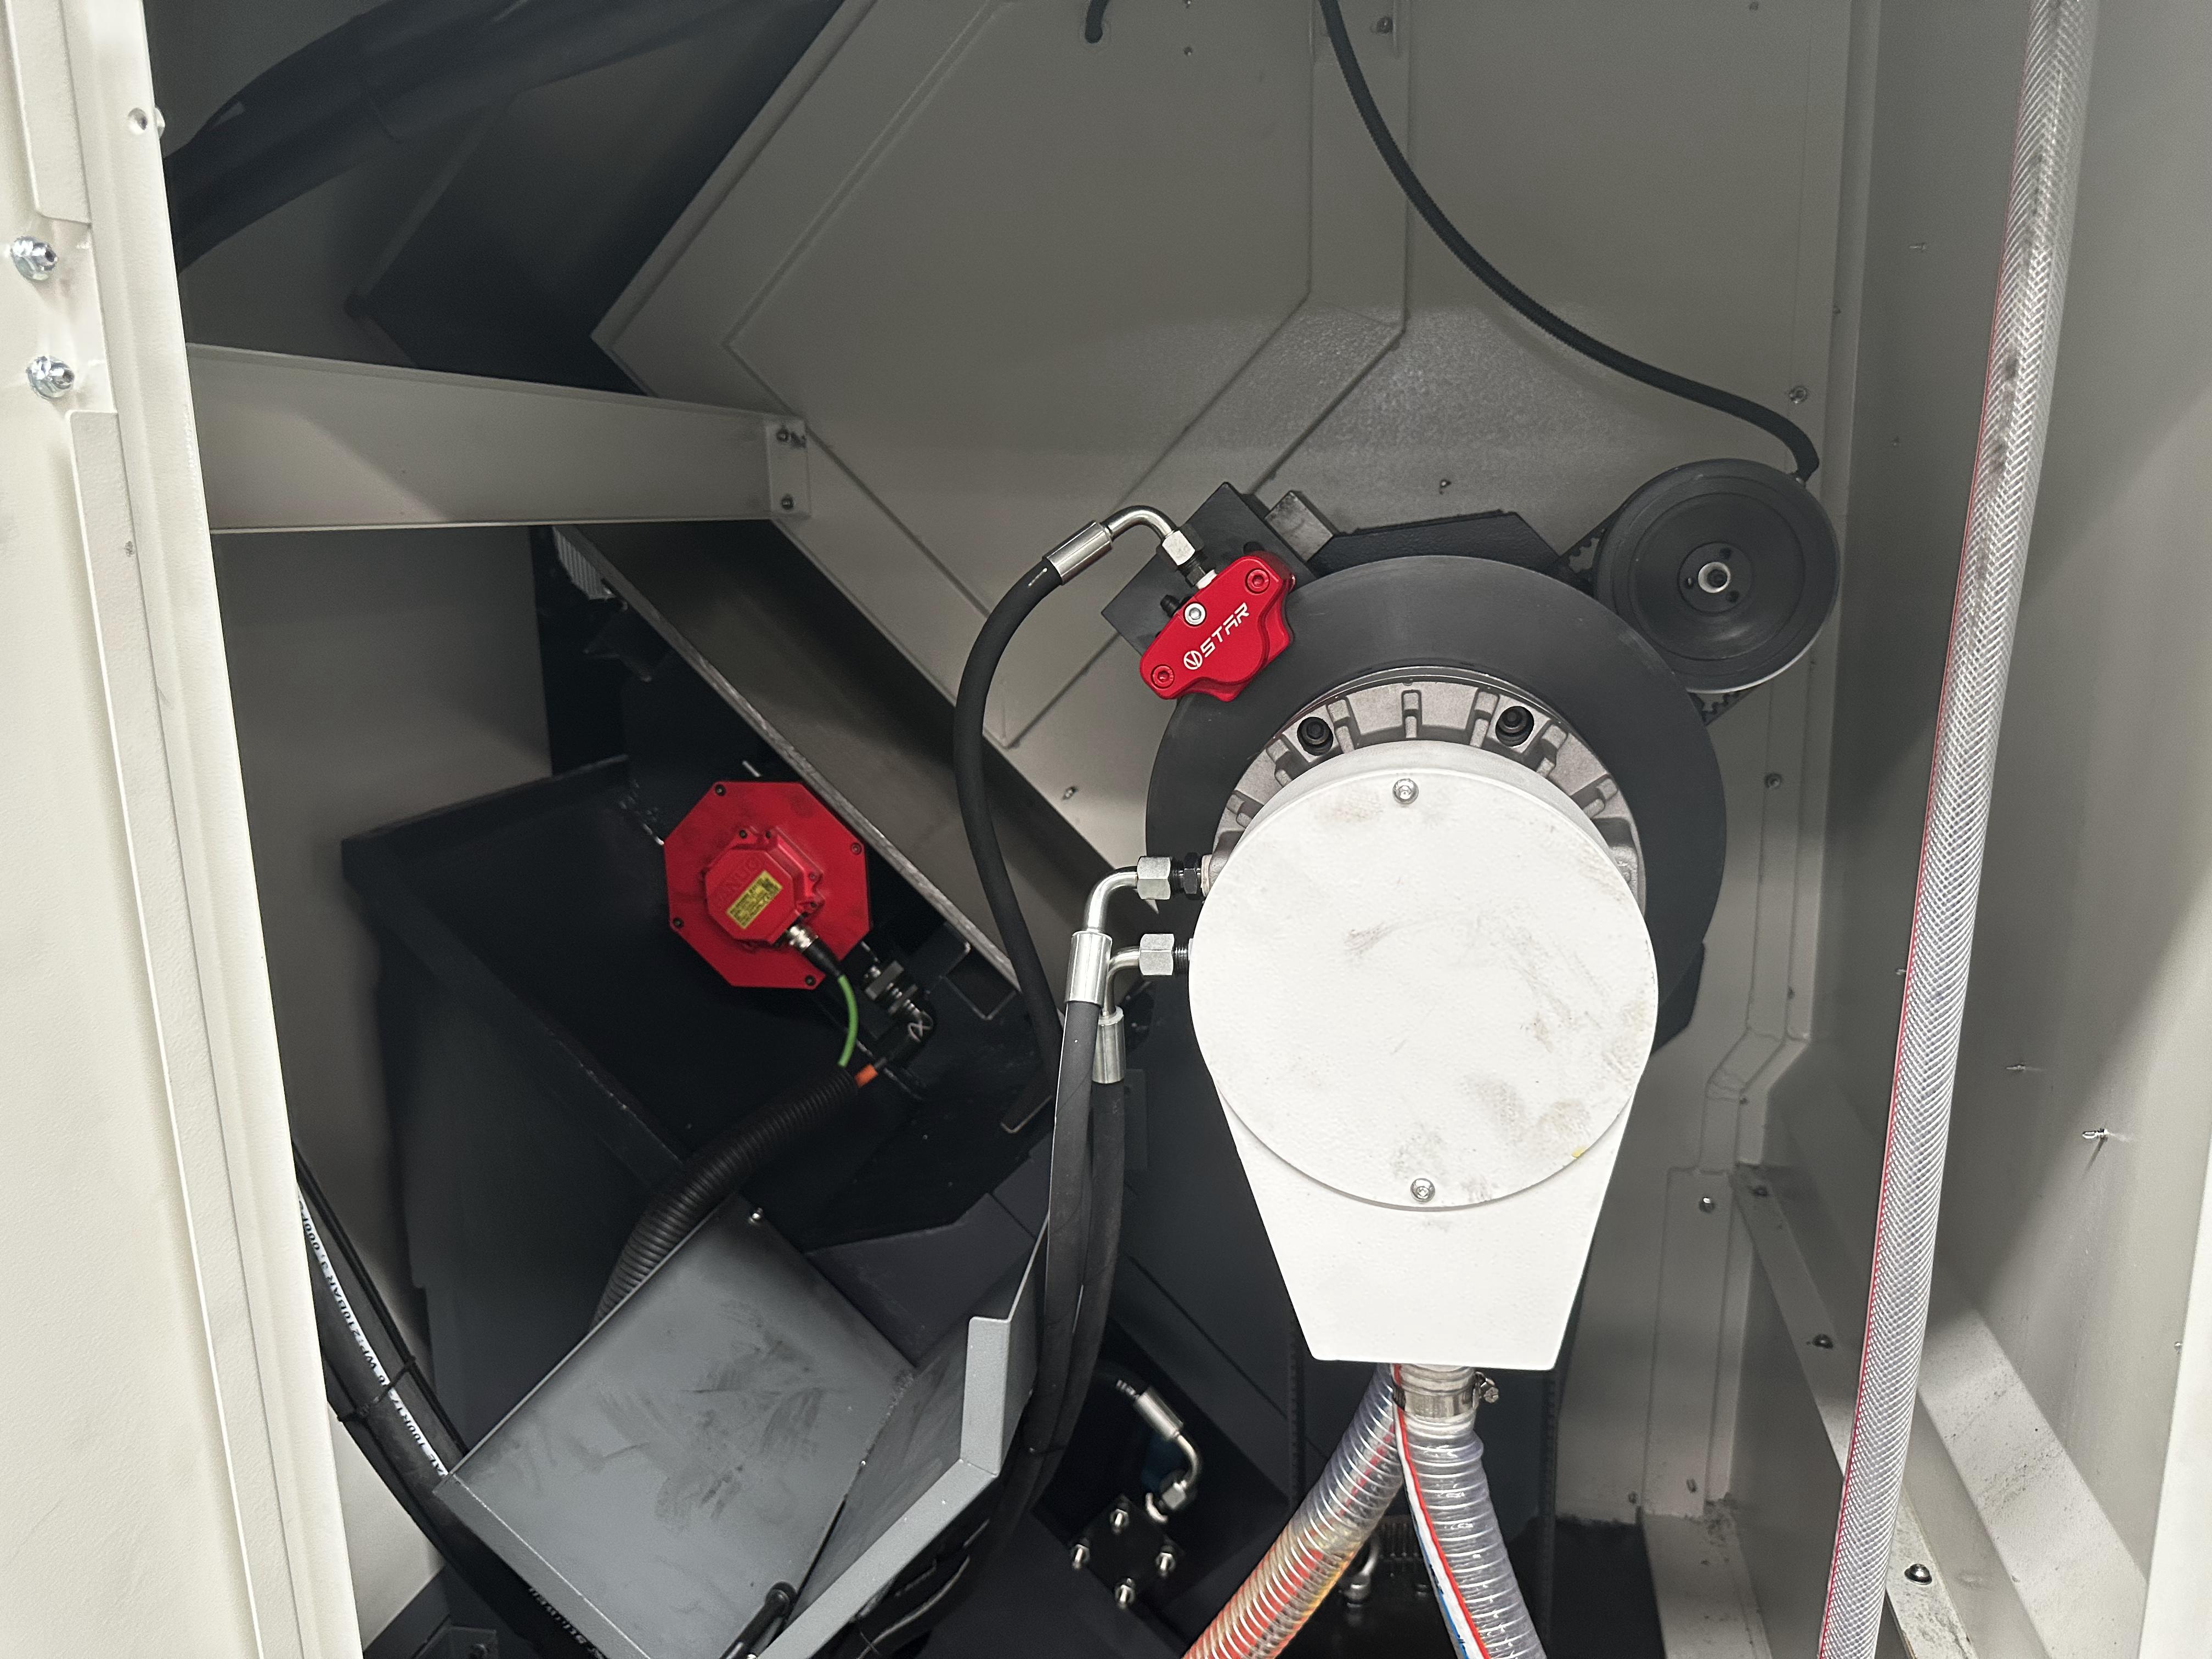
A precíziós CNC esztergálás a modern fémfeldolgozás központjában áll, mert egyetlen folyamatos ciklusban szabályozza a kör alakúságot, a koncentricitást és a felületi integritást. A Taizhou Chuang Yuan Machine Tool Co., Ltd. ezt a képességet alapoktól kezdve építi fel: a gépágy és az oszlop öntvényeinek végeselemes analízisével kezdődik, amelyeket saját gyártásban érlelnek és megmunkálnak, így csökkentve a rezgést nehéz, megszakított vágások során. A forgóorsó-összeállítások előfeszítettek és dinamikusan kiegyensúlyozottak, majd nagyfelbontású szervohajtóművekhez és abszolút kódolókhoz kapcsolódnak, így minden szerszámpálya ismételhető 0,005 mm-es pontossággal. A mélyfuratú modelleknél a munkadarab és a szerszám ellentétes forgása, akár 70 bar nyomású hűtőfolyadék, valamint az intelligens előtolás-vezérlés megbízhatóan eltávolítja a forgácsot akár 20:1-nél nagyobb hossz–átmérő arány mellett is – ez kritikus követelmény hidraulikus elosztók, fegyvercsövek és leszállórendszer-tűk gyártásához. Minden gép lézerinterferométeres pontossági ellenőrzésen, golyós rúd kör alakúsági teszten és 72 órás folyamatos megmunkálási próbán megy keresztül a csomagolás előtt. Gyártás közben egy német folyadékvezérelt rendszerekkel foglalkozó ügyfél 0,003 mm kör alakúságot ért el 140 mm átmérőjű furatoknál, miután áttért a mélyfuratú precíziós CNC esztergálási platformunkra; egy török autóipari beszállító 0,004 mm koncentricitást tartott be üzemanyag-befecskendező hüvelyeknél, és 74 százalékkal csökkentette a mezőn tapasztalt visszatérő hibákat. Egy amerikai orvosi eszközgyártó cég a csontcsavarok gyártási idejét 96 másodpercről 71 másodpercre csökkentette, és a Cpk értéket 1,67 fölé emelte. Ezek az eredmények a szigorú folyamatmérnöki megközelítésből származnak: 300 darabos képességvizsgálatok, szerszámélettérképek, hőmérsékleti eltolódás-kiegyenlítés, valamint operátori irányítópultok, amelyek korai figyelmeztetést adnak a kopási tendenciákra, még mielőtt a tűrések eltolódnának. Mérnöki csapatunk angol nyelvű ügyfeleket távműködtetési diagnosztikával, videós üzembe helyezéssel és dokumentált megelőző karbantartási ütemtervekkel támogat. A pótalkatrészek 48 órán belül szállíthatók. A CE-szabványnak megfelelő villamos tervezés, többfeszültségű transzformátorok és helyi nyelvű dokumentáció egyszerűsíti a telepítést Ázsiában, Európában, Amerikában és a Közel-Keleten. Mivel az öntés, a megmunkálás, az összeszerelés és a tesztelés egységes felelősségi körbe tartozik, testreszabhatjuk a lökethosszt, a forgóorsó átmérőjét, a befogást, a forgácseltávolítót és az automatizálási interfészeket az adott alkatrészcsaládokhoz, nem pedig az ügyfeleket kényszerítjük az alkalmazkodásra. Ez a rugalmasság az üzembe helyezési időt hónapokról hetekre csökkenti, és a darabonkénti teljes költséget előre láthatóvá teszi. Több mint 20 év exporttapasztalattal és hosszú távú partnerekkel több mint 20 országban segítjük a gyártókat abban, hogy a bonyolult geometriájú alkatrészeket stabil, jövedelmező gyártási folyamattá alakítsák.

Gyakran Ismételt Kérdések

Milyen tűréseket tud a precíziós CNC esztergálás valójában tartani a napi gyártás során?

Megfelelően karbantartott gépeken, stabil hőmérséklet-szabályozás mellett a precíziós CNC esztergálás rendszeresen ±0,005 mm-es tűrést tart a átmérőnél és 0,003 mm-es kerekességet. A felületi érdesség Ra 0,4-ig érhető el finom furatoló vagy simító beillesztő szerszámokkal. A képességet 300 darabos tanulmánnyal ellenőrizzük, így a szállítás előtt ismeri a valós Cpk értéket, nem csupán egy specifikációs lapot.
Hidraulikus és neumatikus alkatrészek, autóipari üzemanyagrendszerek, orvosi implantátumok és eszközök, légi- és űrhajózási működtetők, olaj- és gázvezeték-csatlakozók, valamint szerszámépítés. Ezekben a szektorokban hosszú furatokra, szigorú koncentricitásra és tükörfényes felületekre van szükség. Több mint 20 exportáló ország már üzemelteti berendezéseinket ezekben a területeken dokumentált eredményekkel.
Öregedett öntvényeket, csillapított furószárakat, ellentétes forgású megoldást, nagynyomású átfúvó hűtőfolyadékot és hőmérséklet-kiegyenlítést alkalmazunk a CNC-ben. A szerszámkopás kiegyenlítése automatikusan frissül. Egy német hidraulikus programban a kúposság 0,01 mm alatt maradt 140 mm-es furatoknál, és a selejtarány 5,6-ról 0,9 százalékra csökkent.
Az angol nyelvű telepítési útmutató, távoli diagnosztika, videós üzembe helyezés, üzemeltetők képzése és megelőző karbantartási sablonok szabványosak. A cserealkatrészeket 48 órán belül kiszállítják, és a mérnökök egy munkanapon belül válaszolnak. Ez a legtöbb exportügyfél esetében 96 százalékos vagy annál magasabb rendelkezésre állást biztosít.

Kapcsolódó cikkek

Hogyan válasszunk megmunkáló központot?

12

Dec

Hogyan válasszunk megmunkáló központot?

További megtekintés
A helyes kezelési módszer a gyors huzalvágó gép elégtelen megmunkálási pontosságához

13

Dec

A helyes kezelési módszer a gyors huzalvágó gép elégtelen megmunkálási pontosságához

További megtekintés
Hogyan csökkenthető a fúrószerszám kopása a folyamatos mélyfurat-gépalkatrész-feldolgozási feladatok során

03

Aug

Hogyan csökkenthető a fúrószerszám kopása a folyamatos mélyfurat-gépalkatrész-feldolgozási feladatok során

A mélyfuratok hőfeszültségének mechanikájának megértése A folyamatos furatolás és nagy mélységű megmunkálási feladatok ipari gyártósorokon súlyos hőmérsékleti és mechanikai kihívásokat jelentenek, amelyek rendszeresen próbára teszik a vágószerszámok határait. W...
További megtekintés
Milyen exportminőségi szabványokat követelnek meg a nemzetközi ügyfelek a huzalvágó gépek termékeihez

03

Aug

Milyen exportminőségi szabványokat követelnek meg a nemzetközi ügyfelek a huzalvágó gépek termékeihez

A nemzetközi export szabályozásainak megértése a pontossági megmunkálás területén – A globális ipari kereskedelem bonyolult terepének navigálásához alaposan ismerni kell azokat a szigorú műszaki szabványokat, amelyeket a külföldi vásárlók az előrehaladott fémmegmunkálási termékek esetében előírnak...
További megtekintés

Ügyfélvélemények

Klaus Reinhardt
A mély furatoknál a selejtarány több mint felére csökkent

27MnCr hidraulikus hengereket üzemeltetünk 140 mm-es furattal. A mélyfuratos Pontossági CNC esztergáló rendszer telepítése után a kör alakosság 0,003 mm-re javult, a selejtarány 5,6-ról 0,9 százalékra csökkent. A ciklusidő 19 százalékkal csökkent, és két további gyártósor is ugyanazon a platformon fut most. A támogatási válasz gyors és technikailag megbízható volt.

Emily Carter
Orvosi eszközök Cpk-értéke 1,67 feletti, és a validáció hibátlan

A titánium csontcsavarjaink burkolatmentes meneteket és tükörfényes felületet igényeltek. A 12 állomásos élő szerszámos Precision CNC forgácsoló cella a ciklusidőt 96 másodpercről 71 másodpercre csökkentette, a Cpk értéket 1,67 fölé emelte, és az újrafeldolgozás mértékét 82 százalékkal csökkentette. Az FDA folyamatérvényesítési eljárását elsőre sikeresen teljesítettük, és a termelési kapacitást négyszeresére növeltük.

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Név
Vállalat neve
Üzenet
0/1000
Nagytérfogatú, mélyfuratos, nagypontosságú CNC forgácsolás 0,003 mm kör alakossági pontossággal

Nagytérfogatú, mélyfuratos, nagypontosságú CNC forgácsolás 0,003 mm kör alakossági pontossággal

Hidraulikus, légikoszmoszi és olaj-gáz alkatrészek esetében a furat minősége dönti el a tömítést, a fáradási élettartamot és a szivárgási arányt. Mélyfuratos, precíziós CNC-es esztergáló platformunk ellentétes forgású mozgásra, csillapított furószárakra és 70 bar nyomású, a szerszámon keresztül átfolyó hűtőfolyadékra támaszkodik, miközben a szervohajtás szinkronizálva van a főorsó fordulatszámával, így a forgácsok eltávolítódnak, nem karcolják a furat felületét. Az öntvények időzített érlelése és belső megmunkálása csökkenti a rezgéseket, míg az abszolút kódolók és a hőmérséklet-kiegyenlítés biztosítja a méretstabilitást hosszú műszakok során. Egy német folyadékvezérlési gyárban 27MnCr acélból készült 140 mm-es furatok 0,003 mm-os kör alakosságot és 0,01 mm-nél kisebb kúposságot értek el, így a selejtarány 5,6-ról 0,9 százalékra csökkent, és évente kb. 61 000 USD megtakarítás érhető el. Minden gépet lézerinterferometriával, golyós rúd-teszttel, 72 órás vágási próbával és 300 darabos képességvizsgálattal ellenőriznek. A vásárlók angol nyelvű dokumentációt, távoli diagnosztikát és 48 órán belüli pótalkatrészeket kapnak, így a rendelkezésre állás meghaladja a 96 százalékot.
Teljes pontosságú CNC esztergáló cellák, amelyek lerövidítik a prototípustól a gyártásig tartó időt

Teljes pontosságú CNC esztergáló cellák, amelyek lerövidítik a prototípustól a gyártásig tartó időt

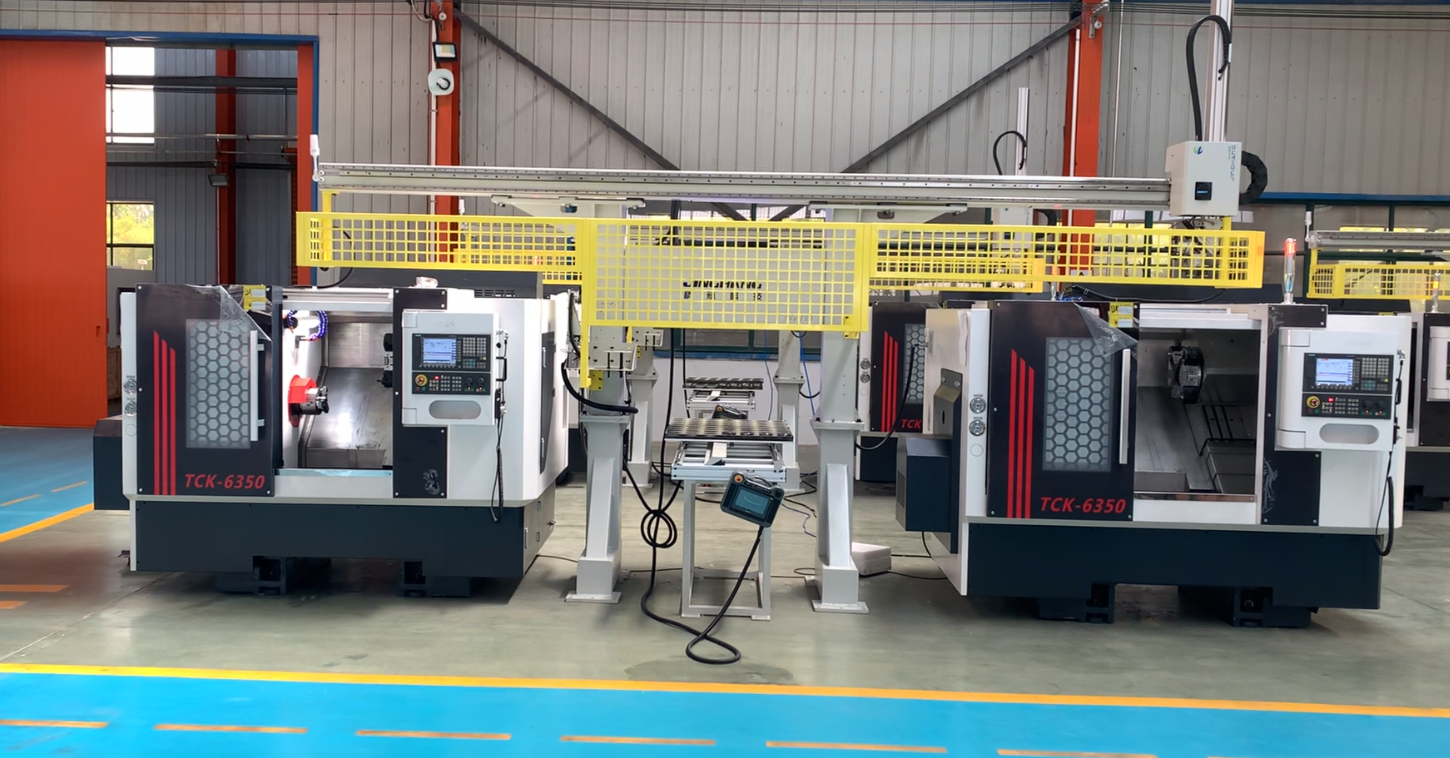
A mintam jóváhagyásától a stabil gyártás eléréséig tartó szakasz az, ahol a legtöbb projekt pénzt veszít. Teljes pontossági CNC esztergáló cellákat szállítunk, amelyekbe beletartozik a rúd-adagoló, az alválasztható orsó felkapcsolása, a forgó szerszámozás, a folyamat közbeni mérés és a forgácskezelés – mindezt a megrendelt alkatrészcsaládhoz igazítva. A mérnöki átvizsgálat során a ciklusidőt, a szerszámélettartamot és a befogást értékeljük a gyártás megkezdése előtt, majd a folyamatot képességvizsgálatokkal és szerszámkopás-térképezéssel igazoljuk. Egy amerikai egészségügyi eszközgyártó vállalat 96 másodpercről 71 másodpercre csökkentette egy titánból készült csontcsavar gyártási idejét, a Cpk értékét 1,67 fölé emelte, és 82 százalékkal csökkentette az újrafeldolgozás mértékét – így az FDA érvényesítését az első ellenőrzésen is sikeresen teljesítette. Egy török autóipari beszállító 0,004 mm koncentricitást ért el rozsdamentes acélból készült üzemanyag-befecskendező hüvelyeken, és 74 százalékkal csökkentette a visszaküldött termékek számát, miközben éves termelését 2,4 millió darabra növelte. A többfeszültségű, CE-szabványoknak megfelelő villamos tervezés és a helyi nyelvre lefordított dokumentáció egyszerűsíti a telepítést több mint húsz exportáló országban. Mivel saját öntödéssel, megmunkálással, összeszereléssel és teszteléssel rendelkezünk, az egyedi megoldások kialakítása heteket, nem hónapokat vesz igénybe.
WhatsApp WhatsApp E-mail E-mail Mobil Mobil LegfelülLegfelül