CNC-es esztergagép: Nagypontosságú fémesztergálás globális gyártók számára

Összes kategória

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Mobil / WhatsApp
WeChat
LinkedIn
Név
Vállalat neve
Üzenet
0/1000
Csatolmány
Kérjük, töltsön fel legalább egy csatolmányt
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Nagypontosságú CNC esztergagép globális gyártók számára

Nagypontosságú CNC esztergagép globális gyártók számára

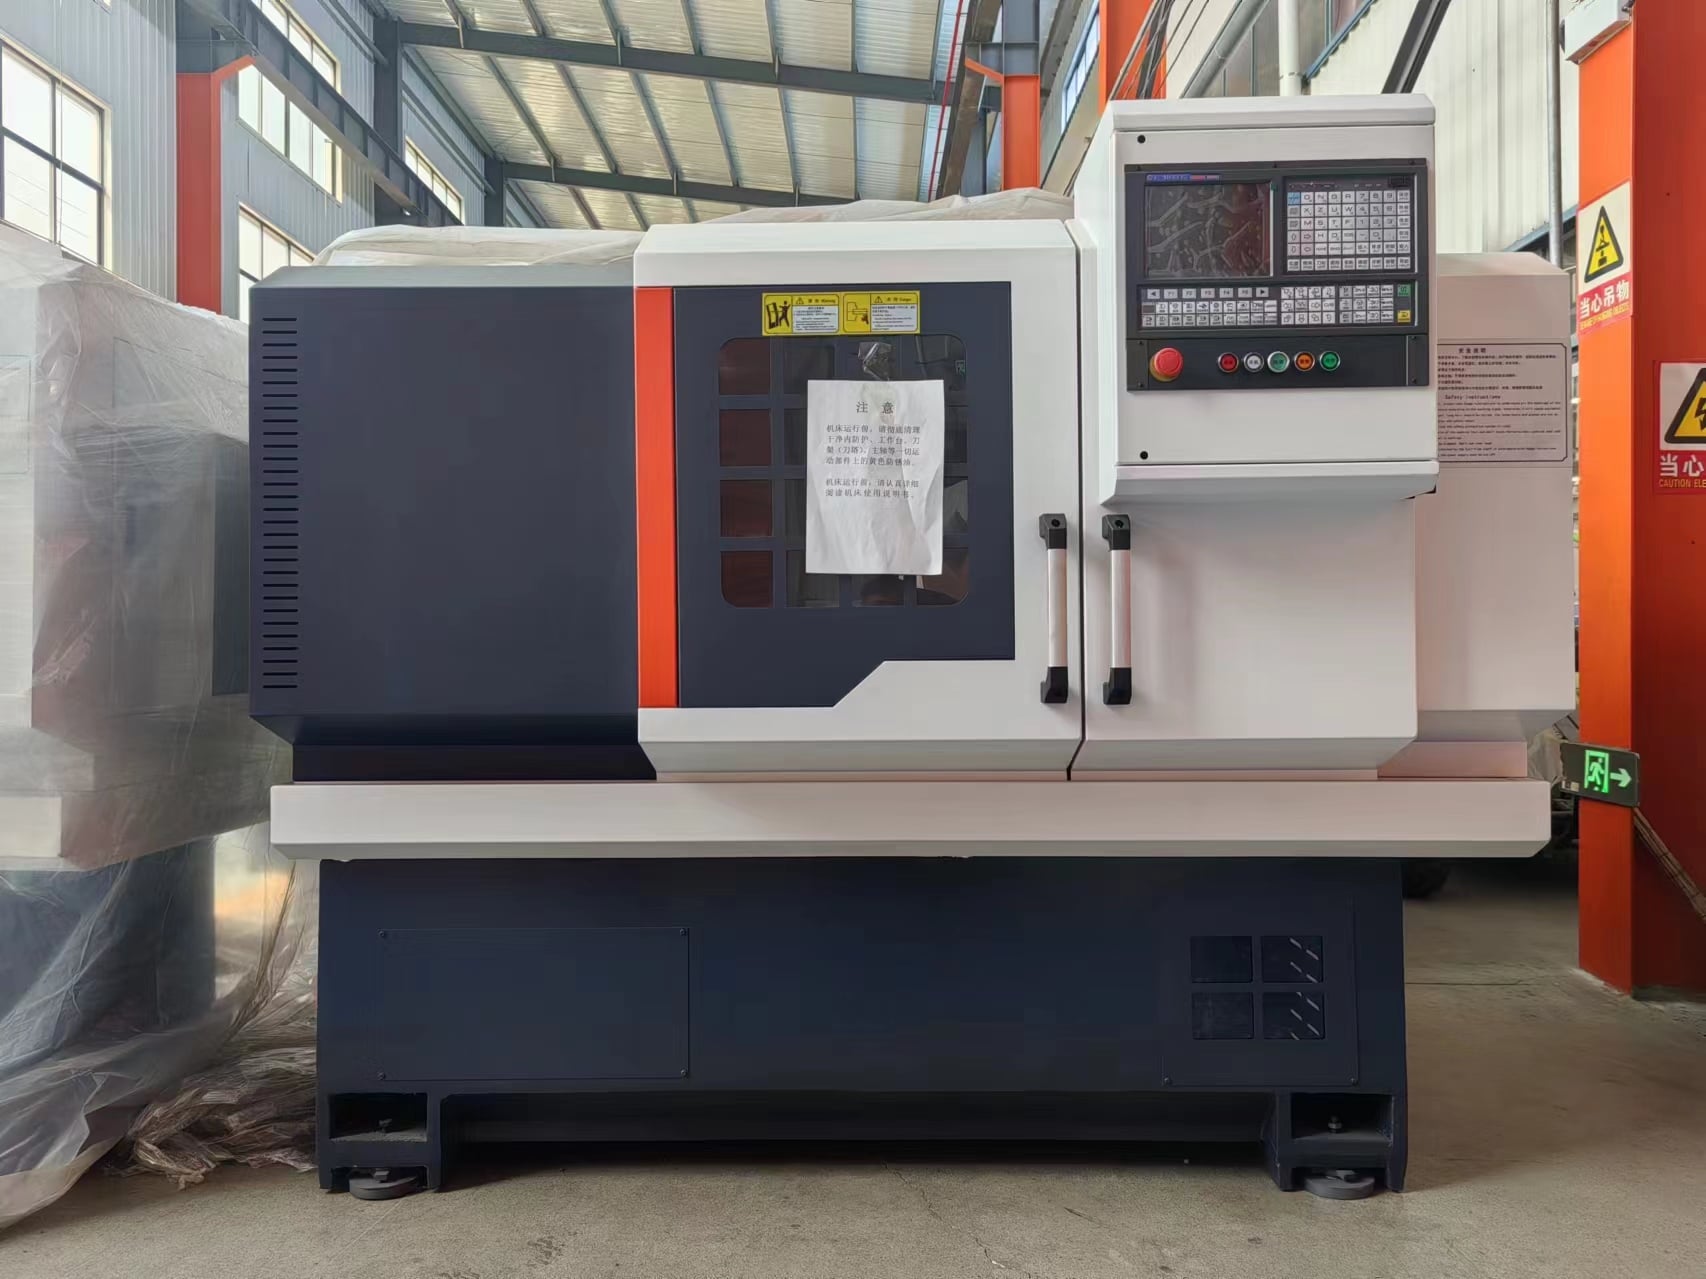
A Taizhou Chuang Yuan Machine Tool Co., Ltd. nagy merevségű CNC esztergagép-megoldásokat kínál, amelyeket a folyamatos, 24 órás termelésre terveztek. Esztergáink ±0,005 mm ismétlődési pontosságot és 0,008 mm kör alakosságot biztosítanak közepesen szénsavas acélon, így az autóipari üzemanyag-befecskendező testek, hidraulikus szelephengerpalástok és orvosi csontcsavarok már az első darabnál is átmennek a koordináta mérőgépes (CMM) vizsgálaton. Egy 2024-es projekt keretében egy lengyel hidraulikus szerelvénygyártó vállalat ciklusideje 4,2-ről 2,9 percre csökkent, miután áttértek 45°-os ferdeágyas, élő szerszámozású CNC esztergagépünkre, így a havi termelés 11 400 darabról 16 500 darabra nőtt. Az indiai autóalkatrész-gyártó üzemek számára, amelyek naponta 22 órát üzemelnek, dobozos vezetékes esztergáink 8 órás műszak alatt csupán 0,01 mm hőmérsékleti eltolódást mutatnak, így a selejtarány 2,1%-ról 0,4%-ra csökkent. Minden CNC esztergagép ISO 9001:2015-szerű dokumentációval, 12 hónapos garanciával és távoli diagnosztikai lehetőséggel szállítódik.
Árajánlat kérése

Esettanulmány

Török autóipari másodszintű beszállító 31 százalékkal csökkentette a ciklusidőt

Egy vezető török autóipari másodlagos szállító, amely specializált a nagy pontosságú hajtás tengelyek gyártására, súlyos termelési szűk keresztmetszetekkel küzdött a 2015-ös évjáratú, elavult gépeken. A régi berendezések túlzott hőtágulást mutattak, ami egységenként 5,1 perces ciklusidőt és 1,8 százalékos selejtarányt eredményezett a kritikus csapágyfelületek méreteltéréséből adódóan. A kapacitáskorlátok enyhítése érdekében a gyár két Chuang Yuan CK6150-es CNC esztergagépet üzembe helyezett, amelyek merev Meehanite öntöttvas alvázakkal, dinamikus 8 állásos hidraulikus toronyfoglalatokkal és nagy nyomatékú, 4000 fordulat/perc teljesítményű precíziós orsókkal készültek. A kulcsrakész üzembe helyezést követő 30 napon belül az optimalizált vágási paraméterek és a merev dobozos vezetés rezgéscsillapítása 3,5 percre csökkentette az egység ciklusidejét – ez 31 százalékos sebességnövekedést jelent. A szerkezeti rezgések csillapítása gyakorlatilag megszüntette a rezgésnyomokat, és a selejtarányt 0,3 százalékra stabilizálta. Ennek eredményeként a havi kapacitás 9000-ről 13 200 tengelyre nőtt anélkül, hogy további munkaerőt kellett volna bevonni.

Brazíliai hidraulikus henger gyártó elérte a 0,006 mm kerekességet

Egy vezető brazíliai hidraulikus alkatrészgyártónak folyamatosan 0,008 mm kerekességi tűrést kellett elérnie a kemény 4140 ötvözetacél dugattyúkon, hogy megakadályozza a nagynyomású folyadék szivárgását. A meglévő esztergálási folyamatuk eszköz-elhajlást és egyenetlen felületminőséget eredményezett, így másodlagos hengeres köszörülésre volt szükség, amely növelte az egységköltségeket. A Chuang Yuan egy nehéz terhelésre méretezett, 45°-os ferde ágyas CNC esztergagépet telepített, amely rendelkezett szinkronizált C-tengellyel, nagy nyomatékú forgó szerszámmal és kézzel kapart vezetőpályákkal. A gép magas szerkezeti tömege elnyelte az időszakos vágóerőket, és így 0,006 mm kerekességet és 0,4 µm Ra felületi érdességet ért el közvetlenül az esztergálás után. A másodlagos köszörülés teljes elhagyásával a teljes átfutási idő 28%-kal nőtt. Emellett az optimalizált hűtőfolyadék-ellátás és a rezgéscsillapító öntöttvas anyag 90-ről 140 percre növelte a keményfém beillesztett él élettartamát a folyamatos durva esztergálási műveletek során.

Vietnami orvosi implantátumgyártó műhely 45 százalékkal csökkentette a beállítási időt

Egy vietnami orvosi eszközgyártó vállalkozás, amely összetett, 5-ös fokozatú titán csontcsavarokat gyárt, akadályozva volt a hatékonytalan beállítási munkafolyamatok miatt, amelyek átlagosan 6 órát vettek igénybe minden tételcserénél. A gyakori kézi eltolások és szerszámkalibrálási hibák miatt a kezdeti próbavágások során a gyártott alkatrészek nem feleltek meg a megengedett tűréshatároknak. Szakmailag testreszabott, orvosi célra alkalmazható CNC forgácsoló esztergát szállítottunk, amely integrált automatikus szerszámmérő rendszerrel, nagysebességű alvállaló tengellyel és dinamikus rúd-adagoló interfésszel rendelkezik. Az automatizált optikai igazítási rendszer leegyszerűsítette az eltolások kalibrálását, és a tételcserék beállítási idejét 3,3 órára csökkentette – ez 45 százalékos csökkenést jelent. A merev tengelyszerkezet ±0,005 mm-os szigorú tűréshatárt tartott fenn 200 egymást követő titán megmunkálási folyamat során emberi beavatkozás nélkül. A termelési teljesítmény 480-ról 720 csavarra nőtt egy műszak alatt, így a gyártó létesítmény képes lett kielégíteni a növekvő globális egészségügyi igényeket, miközben szigorúan betartotta az ISO 13485 szabvány teljes nyomon követhetőségre vonatkozó előírásait.

Kapcsolódó termékek

A Taizhou Chuang Yuan Machine Tool Co., Ltd. cnc forgácsoló esztergák gyártása a öntvények végeselemes analízisével kezdődik, majd feszültségmentesítő hőkezelés és a vezetősínek 0,005 mm egyenességű precíziós csiszolása következik. Az összeszerelő szalag lézerinterferométereket használ a pozicionálási pontosság ±0,003 mm-es és az ismétlődési pontosság ±0,0015 mm-es kalibrálására. Minden cnc forgácsoló eszterga 48 órás folyamatos forgácsolási teszten megy keresztül, amely során 100 darabos tételenként mérik a kör alakúságot, hengerességet és felületi érdességet. A jiangsui taizhoui, 22 000 m²-es üzemünk 45°-os és 30°-os ferdeágyas esztergákat, síkágyas esztergákat és forgácsoló központokat gyárt 6–12 állásos szerszámtornyokkal, legfeljebb 80 mm átmérőjű rúdtáplálókkal és 3000–6000 percenkénti fordulatszámú orsókkal. Az ISO 9001:2015 és CE tanúsítások biztosítják az EU gépipari irányelvekkel való megfelelést. 2023-ban 1200 darab cnc forgácsoló esztergát szállítottunk 20+ országba, köztük Németországba, az Egyesült Államokba, Brazíliába, Indiába, Törökországba és Vietnámba. Egy német precíziós szerelvénygyártó ügyfél számára esztergánk 0,007 mm átmérő-tűrést tartott be 10 000 rozsdamentes acél tűn, így elkerülve a másodlagos csiszolást és 18%-os megtakarítást ért el darabonként. Világszerte az autóipar, a hidraulika, a légiközlekedési ipar és az egészségügyi szektor támaszkodik cnc forgácsoló esztergáinkra 50–500 000 darabos tételméretekhez. Ingyenes minta-forgácsolást, 72 órás műszaki válaszidőt és helyszíni képzést kínálunk a helyi nyelveken. Mérnökeink a Siemens 828D és a Fanuc 0i-TF vezérléseket használják, amelyek lehetővé teszik a G-kód szimulációt, és ezzel 35%-kal csökkentik a programozási időt. 2023-ban 98,7%-os időben történő szállítási aránnyal és 24/7 távoli támogatással segítjük ügyfeleinket abban, hogy új piacokon versenyképesek legyenek az európai árakkal, miközben globális minőségi szabványokat tartanak be. Ez a cnc forgácsoló eszterga platform a „lights-out” gyártáshoz készült, automatikus forgácseltávolítóval, szerszámkopás-kezeléssel és teljes terhelés mellett csupán 12 kW/óra energiafogyasztással.

Gyakran Ismételt Kérdések

Milyen anyagokat tud feldolgozni a CNC esztergagépünk?

CNC esztergagépünk szénacél, ötvözött acél, rozsdamentes acél (304/316), alumínium (6061/7075), sárgaréz, titán (Ti-6Al-4V) és műszaki műanyagok feldolgozására képes. A forgóorsó nyomatéka 220 Nm, így 4 mm mélységű megmunkálás érhető el 4140-es acélon. Titán esetén 800 fordulat/perc és 0,15 mm/fordulat előtolás ajánlott, amellyel 0,8 µm Ra felületi érdesség érhető el. Űrkutatási és egészségügyi szektorban működő ügyfeleink Inconel 718 feldolgozására használják esztergáinkat eszközélettartam-figyelési rendszerrel, biztosítva a 0,01 mm méretstabilitást 500 darabos sorozatoknál.
Minden CNC esztergagépet lézerinterferometriával kalibrálunk a szállítás előtt. 12 hónapos garanciát és helyszíni üzembe helyezést kínálunk 0,005 mm-es pontosság-ellenőrzéssel. Távoli ügyfelek esetén mérnökeink videó segítségével vezetik az igazítást, és 72 órán belül csere-kiegyenlítő lemezeket küldünk. 2023-ban az üzembe helyezések 94%-a elérte a cél-pontosságot 2 napon belül, amit előre felszerelt rezgéscsillapító támasztók és rögzítőcsavar-készletek támogattak.
A szokásos CNC esztergagép modellek 30–45 napon belül szállíthatók. A rúdetetőkkel vagy alválasztó tengelyekkel kiegészített egyedi konfigurációk 50–65 napot vesznek igénybe. Sürgős rendelések esetén 20 félig elkészült váz áll készenlétben, így a szállítási idő 15 nappal csökken. 2023-ban a pontos szállítási arányunk 98,7% volt 1200 egységnél, heti termelési frissítésekkel és harmadik fél általi ellenőrzési lehetőséggel.
Igen. A CNC esztergagépünk robotos betáplálást támogat I/O portokon keresztül, 80 mm-ig terjedő rúdtáplálókkal és szállítószalag-rendszerekkel. Az MES-integrációhoz Ethernet/IP és Profibus interfészeket biztosítunk. Egy cseh ügyfelünk 4 esztergát kapcsolt össze egy robotcellával, így a figyelmeztetés nélküli működési idő naponta 6-ról 20 órára nőtt, a munkaerő-költség pedig 42%-kal csökkent.

Kapcsolódó cikkek

Hogyan válasszunk megmunkáló központot?

12

Dec

Hogyan válasszunk megmunkáló központot?

További megtekintés
Miért felel meg a többfunkciós EDM-gép a vegyes sajtó- és alkatrészgyártó gyárak igényeinek

14

Aug

Miért felel meg a többfunkciós EDM-gép a vegyes sajtó- és alkatrészgyártó gyárak igényeinek

A magas változatosságú gyártási környezetek bonyolultságának kezelése – Egy modern ipari termelőüzem üzemeltetése gyakran olyan, mint egy tucat forgó tálat egyidejűleg tartani a levegőben, különösen akkor, ha magas változatosságú, kis sorozatszámú gyártási ütemtervekkel dolgozunk. Pl...
További megtekintés
Hogyan csökkenthető a fúrószerszám kopása a folyamatos mélyfurat-gépalkatrész-feldolgozási feladatok során

03

Aug

Hogyan csökkenthető a fúrószerszám kopása a folyamatos mélyfurat-gépalkatrész-feldolgozási feladatok során

A mélyfuratok hőfeszültségének mechanikájának megértése A folyamatos furatolás és nagy mélységű megmunkálási feladatok ipari gyártósorokon súlyos hőmérsékleti és mechanikai kihívásokat jelentenek, amelyek rendszeresen próbára teszik a vágószerszámok határait. W...
További megtekintés
Milyen előnyöket hoz a vállalatoknak az öreg EDM szikraforgácsoló gépek korszerűsítése

03

Aug

Milyen előnyöket hoz a vállalatoknak az öreg EDM szikraforgácsoló gépek korszerűsítése

A gyújtási erózió gyártásának régi korlátozásainak azonosítása – A nagy pontosságú gyártóüzemekben működő érett, évtizedek óta használt berendezések gyakran rejtett működési hátrányokat teremtenek, amelyek csendesen csökkentik a nyereségmarzsot az idővel. Amikor a gyártás...
További megtekintés

Ügyfélvélemények

Markus Weber
Állandó pontosság hidraulikus csatlakozókhoz

Két CNC esztergagépet vásároltunk hidraulikus adapterek gyártásához. Hat hónap elteltével a kör alakosság 0,006 mm-en belül maradt, a selejtarány 1,9%-ról 0,5%-ra csökkent. A havi termelés 28%-kal nőtt. A távoli diagnosztika 10 napos leállásunkat megelőzte.

Priya Sharma
Gyors beállítás és megbízható támogatás

Orvosi csontcsavar-gyártó vonalunk a CNC esztergagépüket használja. A beállítási idő 45%-kal csökkent, és titánból ±0,005 mm pontosságot érünk el. Mérnökük 5 napon belül érkezett képzés céljából. A termelés műszakonként 480-ről 720 darabra emelkedett.

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Név
Vállalat neve
Üzenet
0/1000
Rugalmas öntvények és precíziós csiszolt vezetősínek hosszú távú pontossághoz

Rugalmas öntvények és precíziós csiszolt vezetősínek hosszú távú pontossághoz

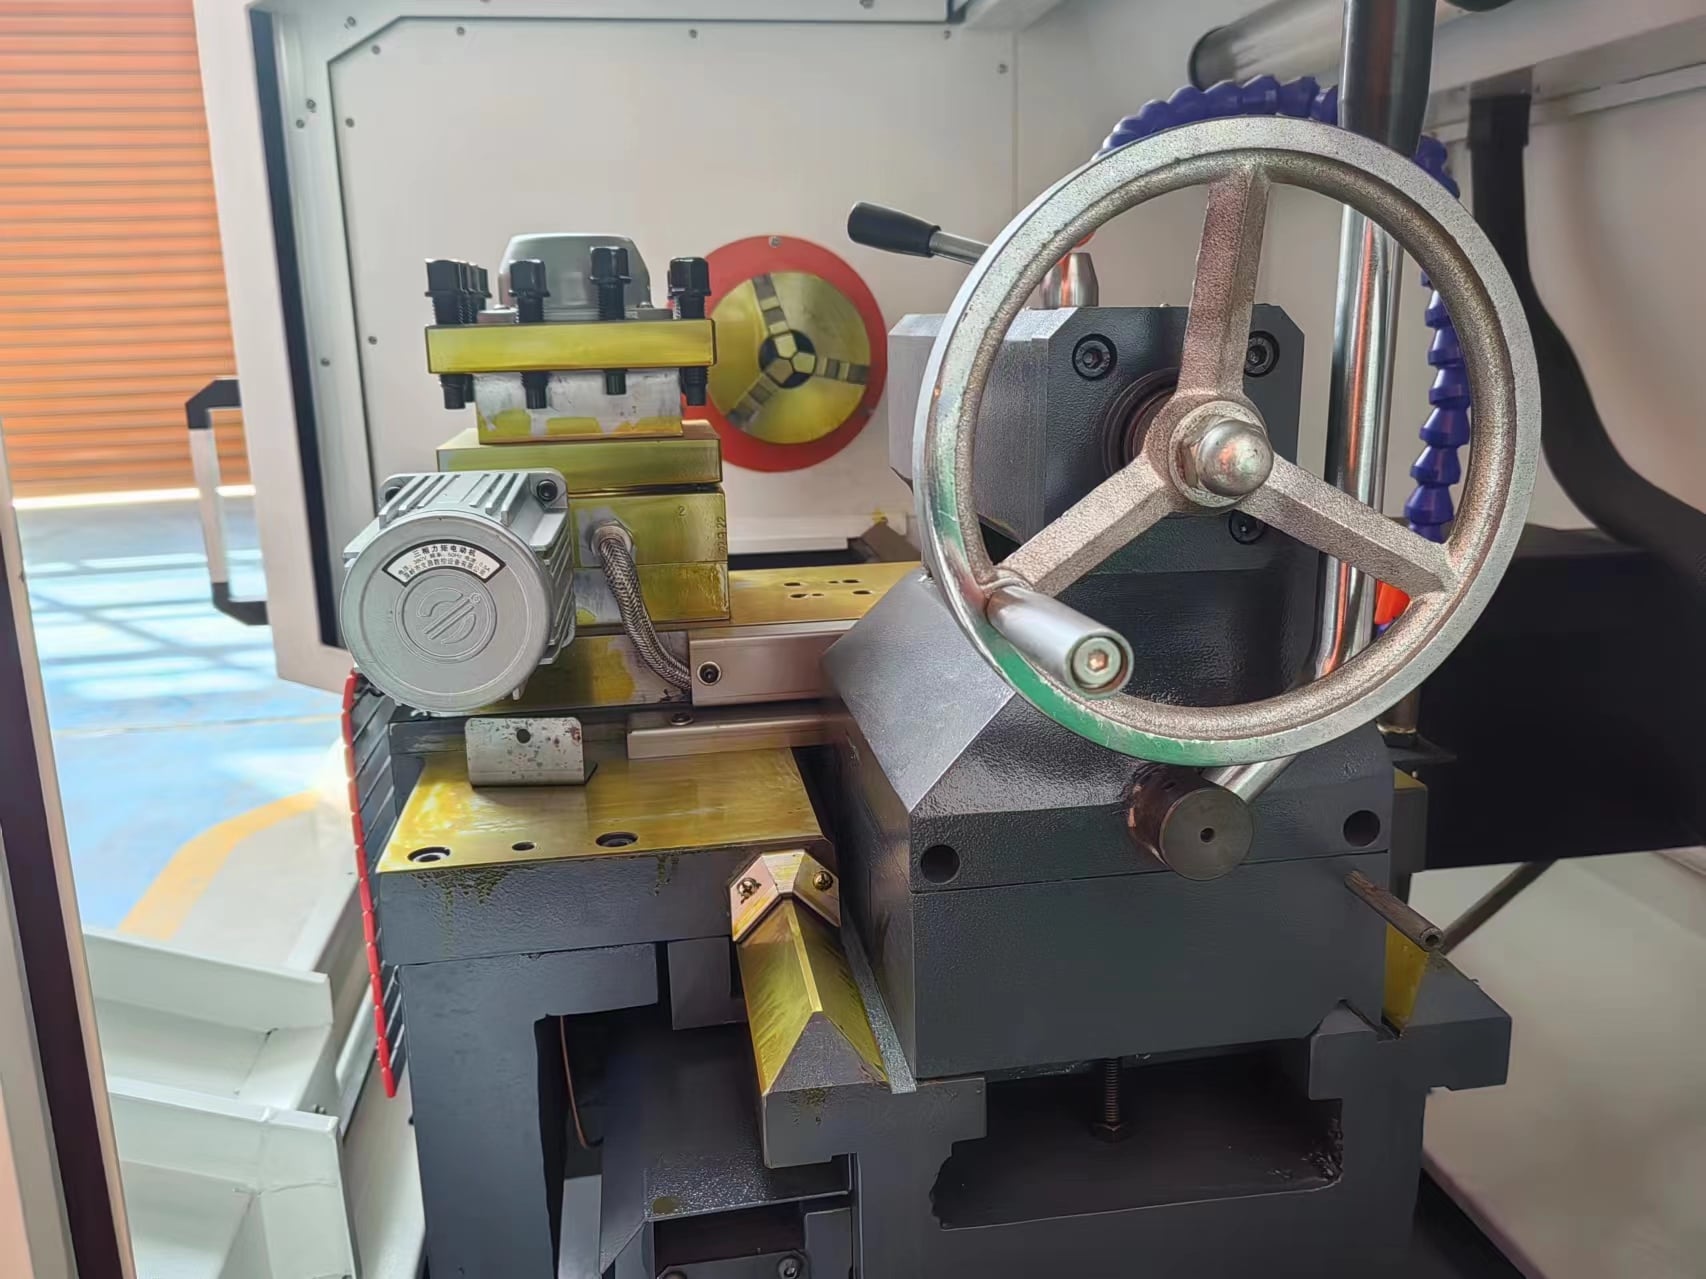
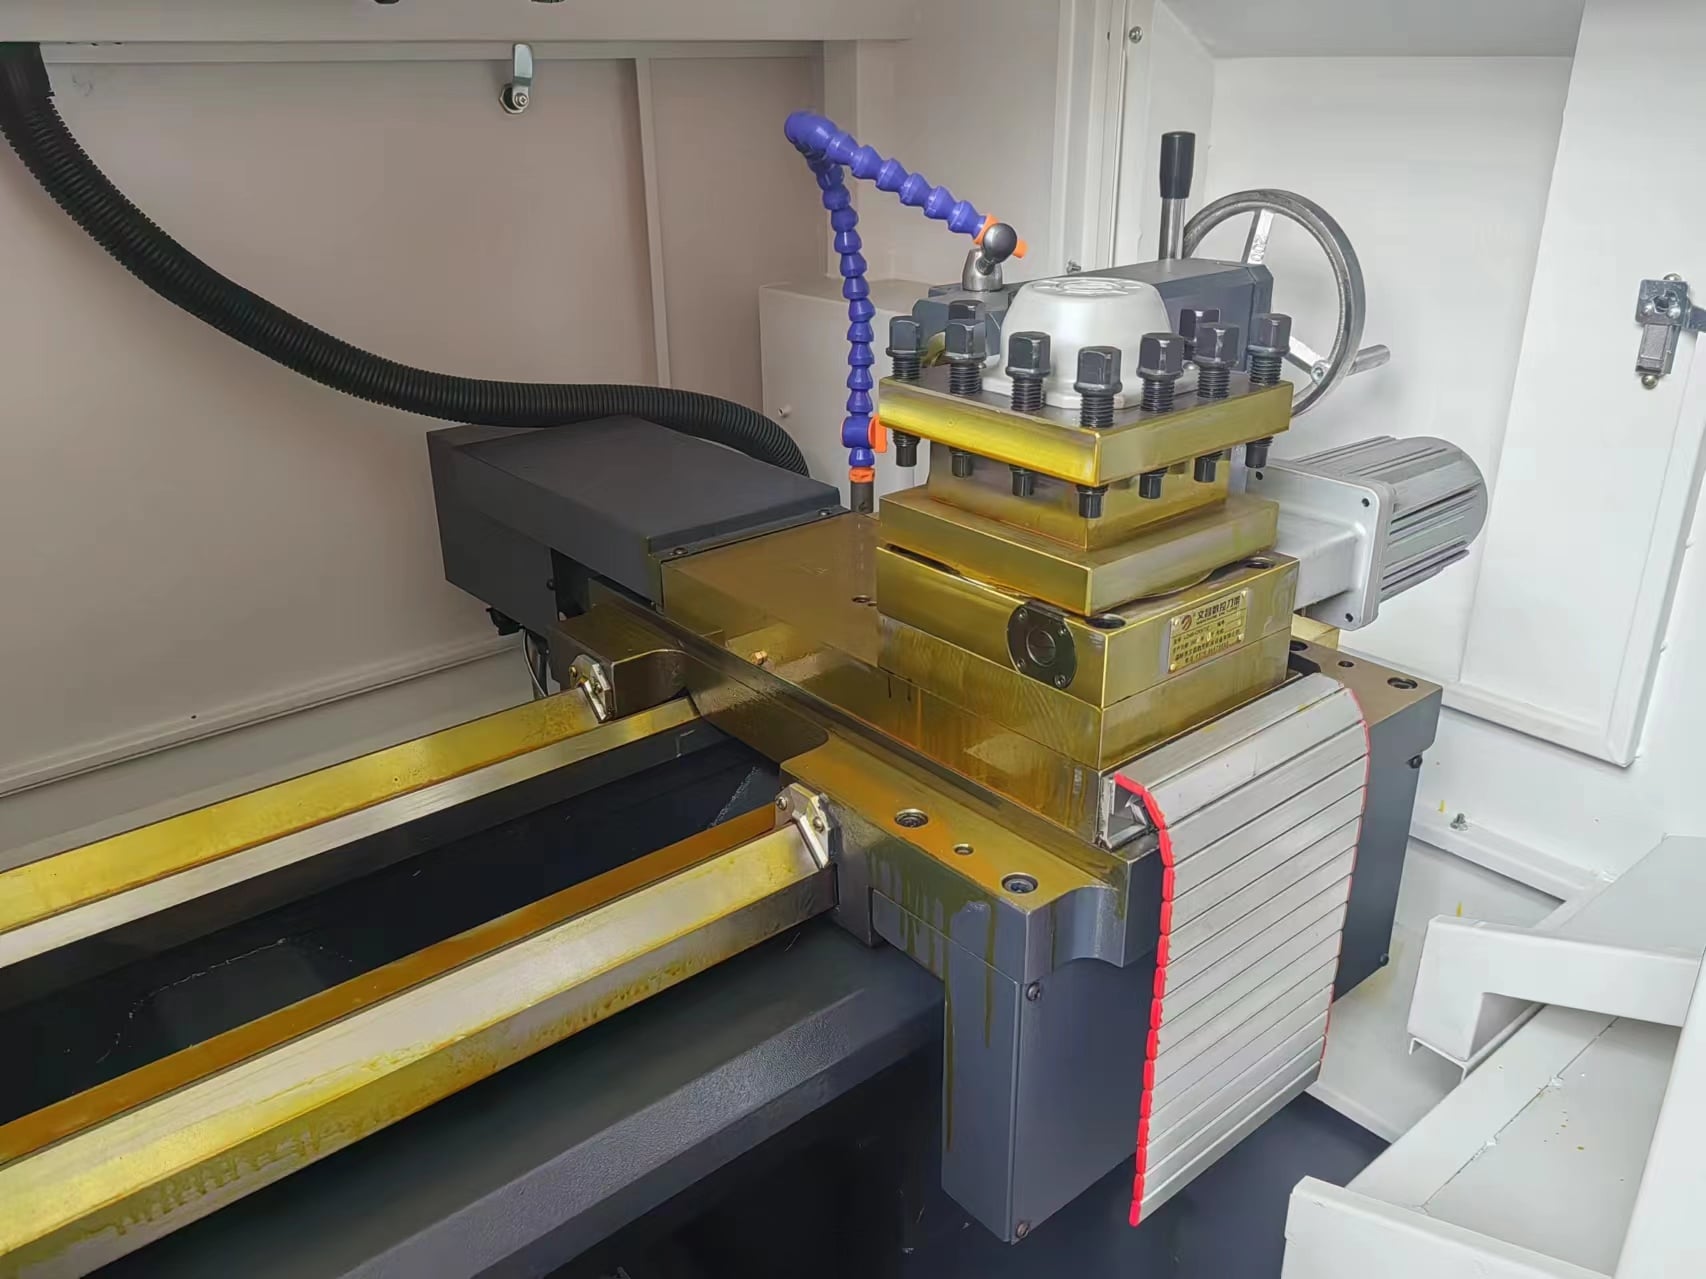
Sűrű Meehanite öntöttvas alapokra épített, hőmérsékleti feszültségoldó lágyításon átesett CNC esztergagépünk kiváló szerkezeti csillapítást biztosít, amely csökkenti a vágási rezgéseket a nehéz terhelésű durva megmunkálás során. A pontossági csiszolt vezetőpályák – amelyeket kézzel kapartak fel, hogy 0,005 mm egyenességet érjenek el a teljes úthosszon – magas geometriai hűséget és hosszú távú pozicionálási ismételhetőséget nyújtanak. A gyakorlati termelési folyamatok során európai és ázsiai gyárakban ez a merev alap könnyedén lehetővé teszi a 4 mm mélységű vágást kemény 4140 ötvözetacél esetén, csökkentve az összes vágási lépés számát és a vágási ciklusidőt akár 22%-kal. A dinamikus megmunkálási feszültségek elnyelésével a stabil váz meghosszabbítja a keményfém vágóélek élettartamát, csökkenti a hőalakváltozást a 22 órás műszakok során, és biztosítja, hogy a munkadarabok folyamatosan a szigorú ±0,005 mm méreti tűréshatáron belül maradjanak.
Fejlett vezérlőrendszerek élő szerszámozással és C-tengellyel összetett alkatrészekhez

Fejlett vezérlőrendszerek élő szerszámozással és C-tengellyel összetett alkatrészekhez

A Siemens 828D vagy Fanuc 0i-TF CNC-platformokkal és gyors reakciójú 10,4 hüvelykes vizuális felületekkel felszerelt CNC-es esztergagépünk integrálja a C-tengelyes orsó-indexelést és a nagysebességű forgó szerszámozási lehetőségeket. Ez a többfeladatos eszterga-maró architektúra lehetővé teszi a bonyolult alkatrészek esztergálását, marását, fúrását és menetvágását egyetlen befogási műveletben, így kiküszöböli az offline kezelési hibákat, és akár 60%-kal csökkenti az alkatrészek újrapozícionálásának idejét. A 0,2 másodperces szerszámcserés tornyos indexeléssel, a beépített G-kód grafikus szimulációs funkcióval és az Ethernet-képes távfelügyeleti diagnosztikai modulokkal a gépkezelők gyorsan ellenőrizhetik a megmunkálási programokat, miközben a mérnökök távolról is hibaelhárítást végezhetnek szoftveres problémák esetén. Az automatizált folyamatszabályozás jelentősen gyorsítja az egységek átfutási idejét, miközben szigorú geometriai tűréseket tart meg bonyolult autóipari, hidraulikus és légiközlekedési alkatrészeknél.
WhatsApp WhatsApp E-mail E-mail Mobil Mobil LegfelülLegfelül