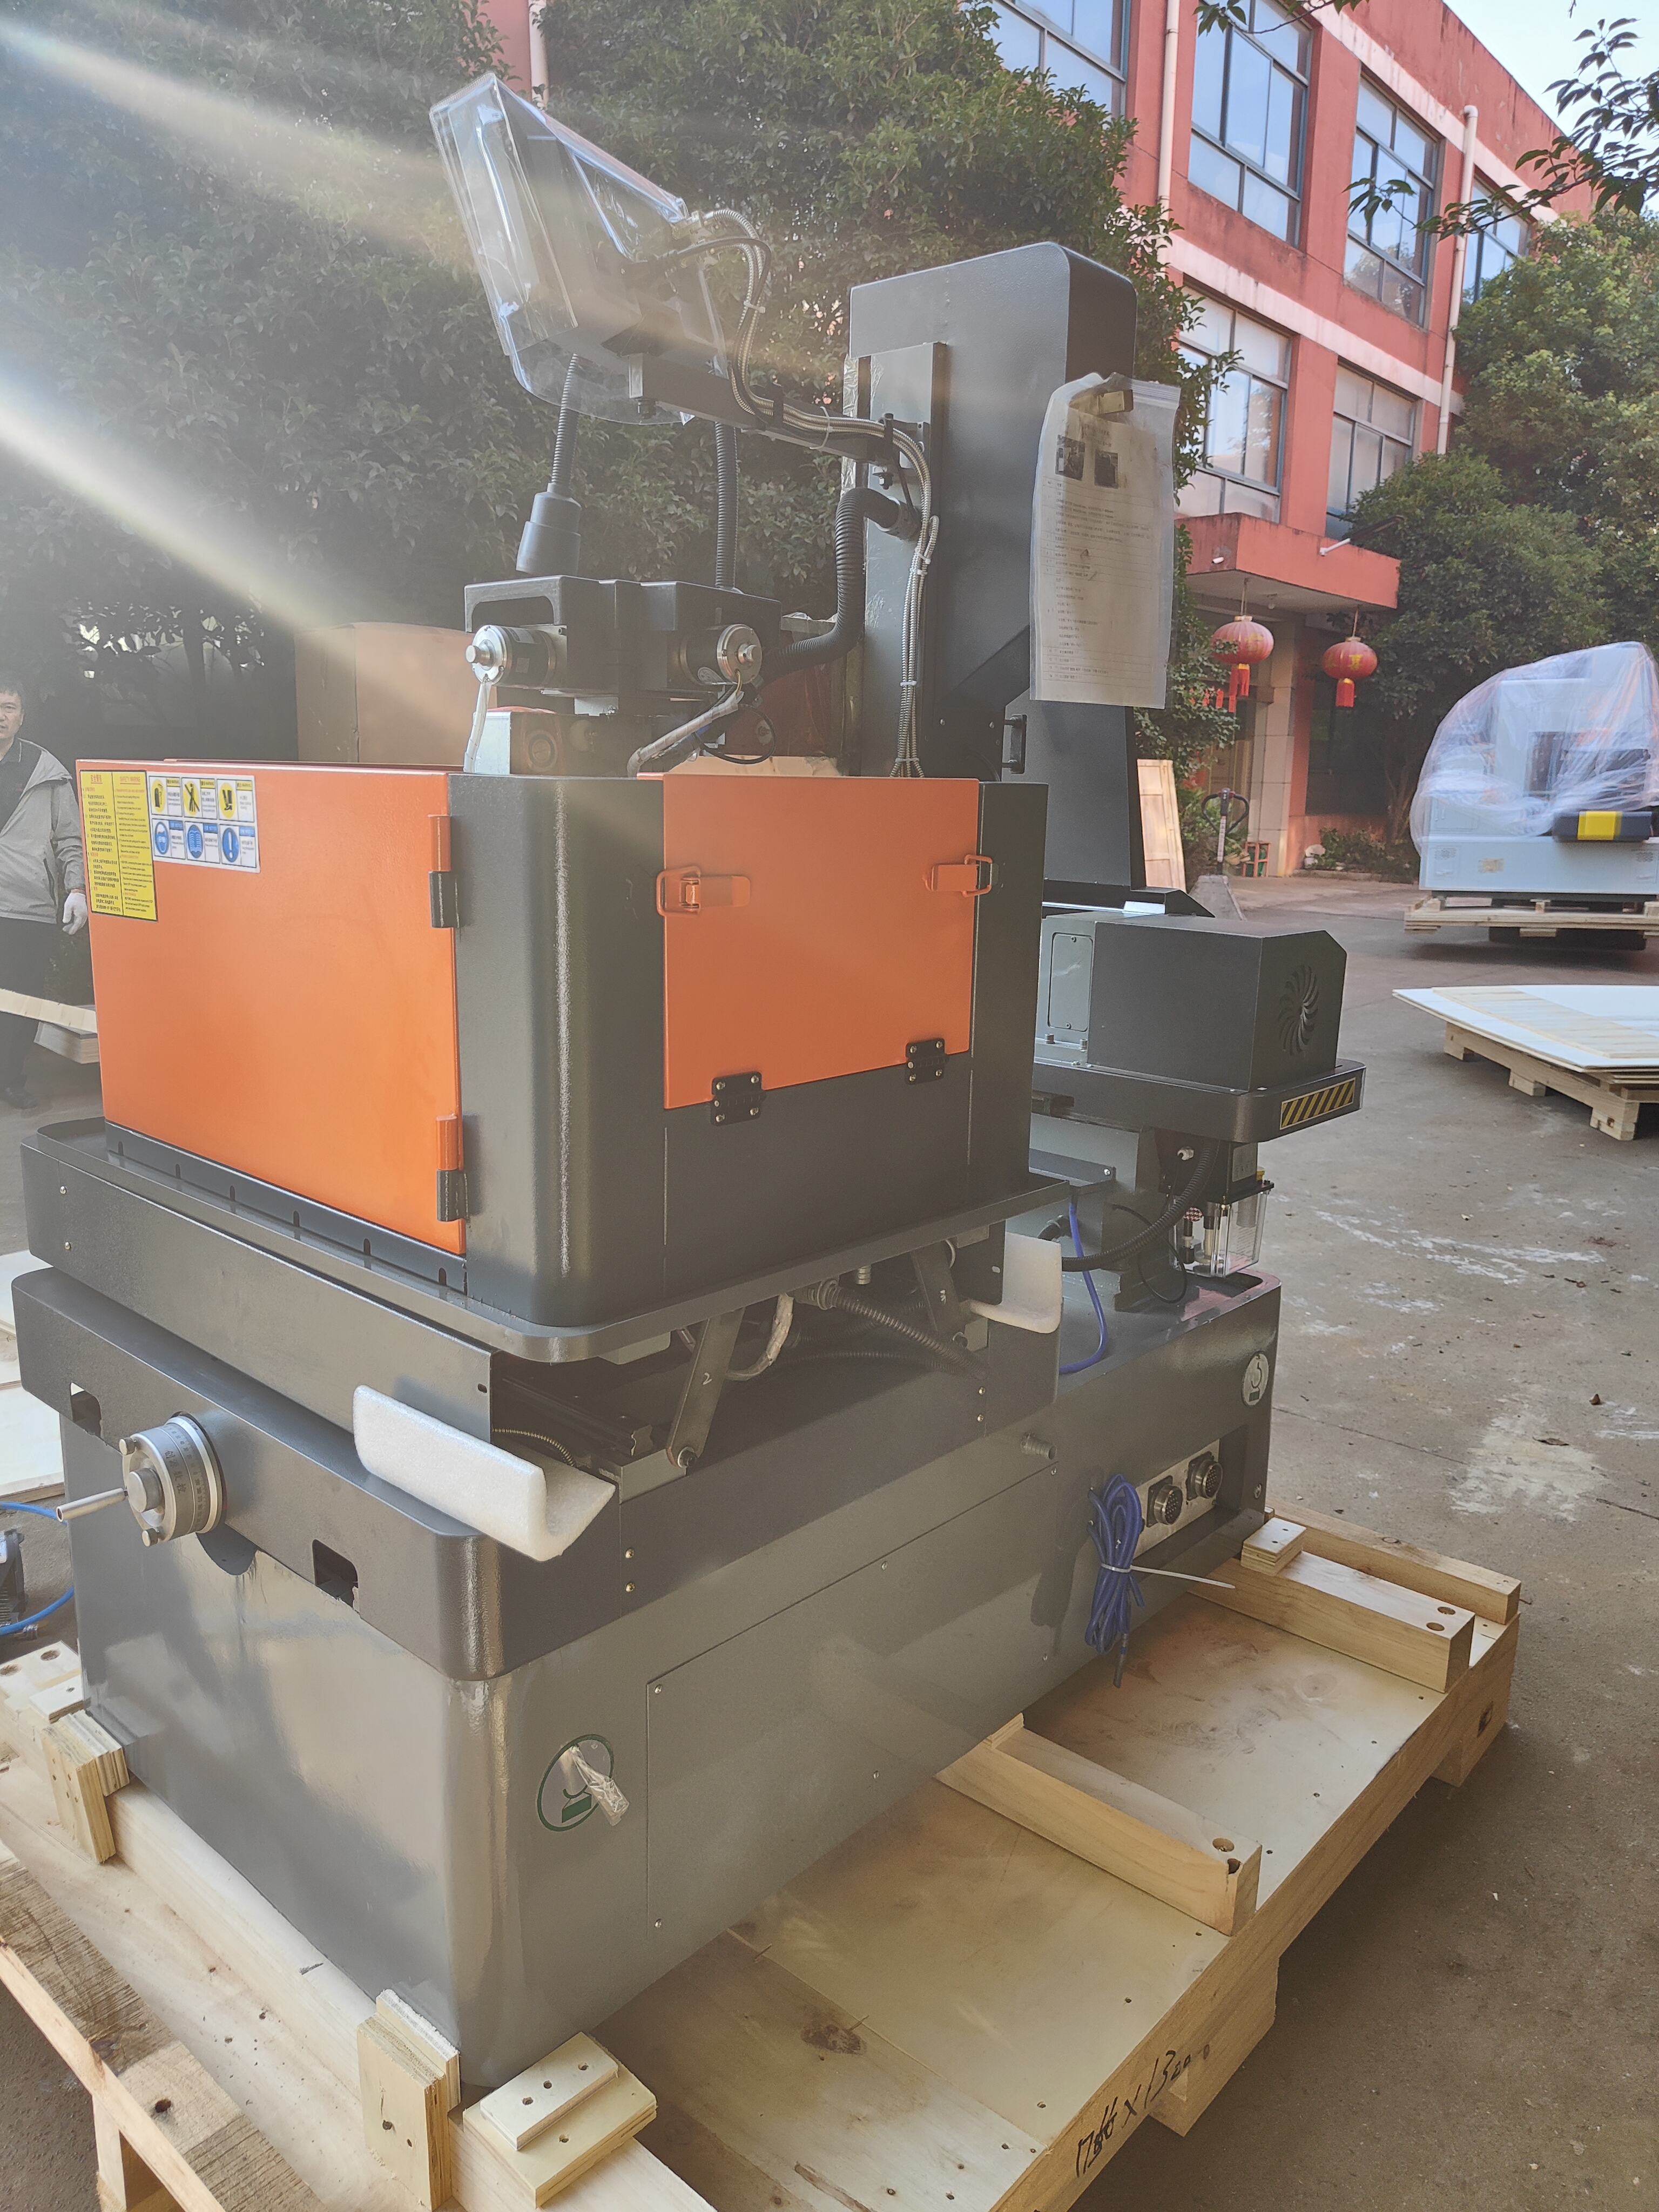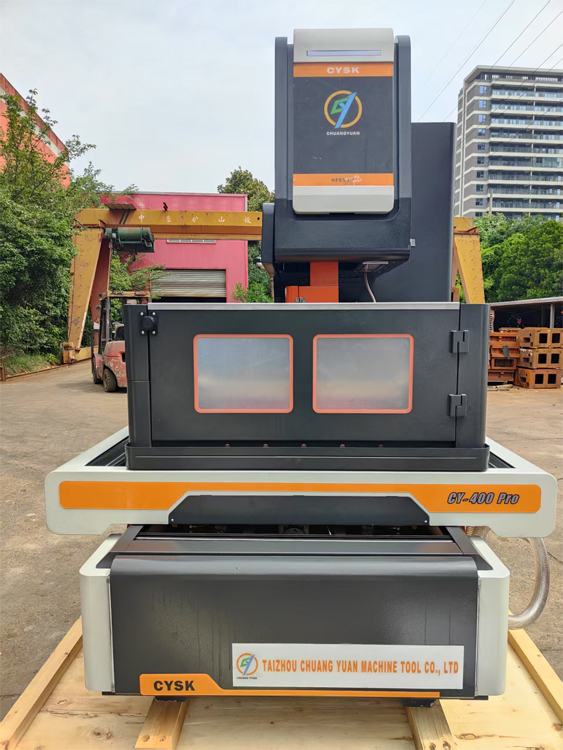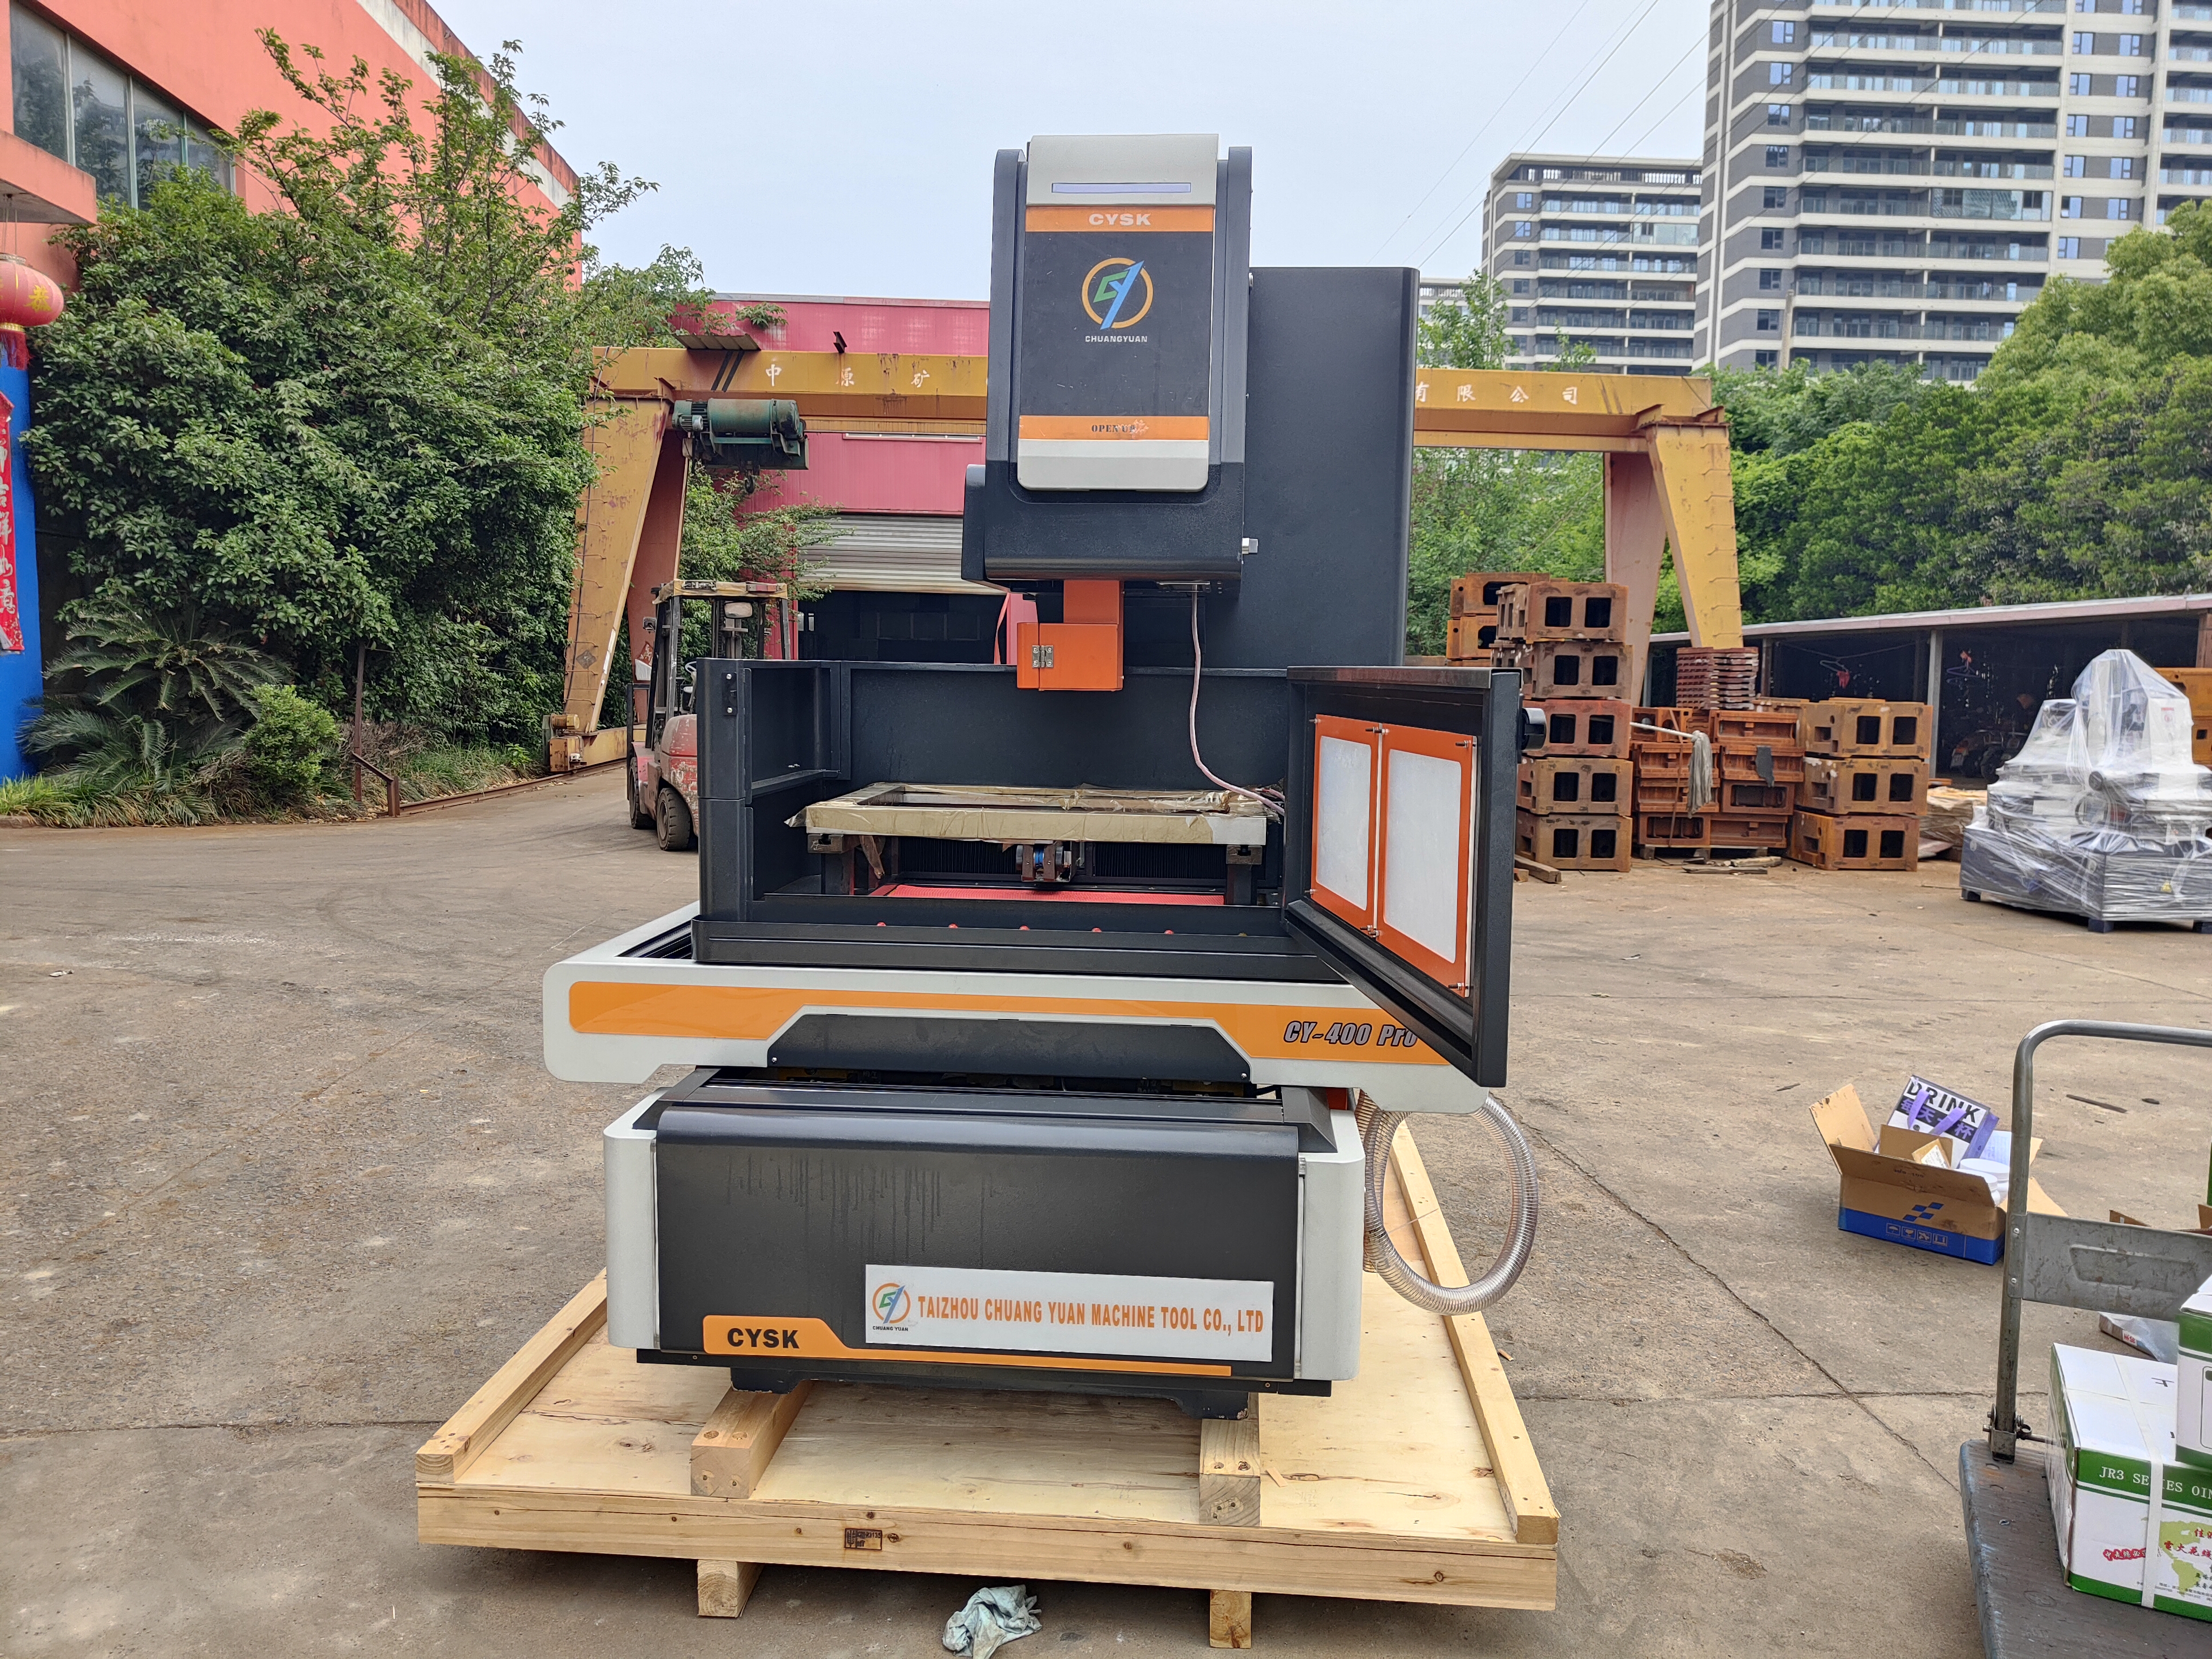
Stroj pro drátové erozní obrábění: 5osá přesnost, přesnost 0,003 mm

Všechny kategorie

Získejte bezplatnou nabídku

Náš zástupce vám brzy zavolá.
E-mail
Mobilní telefon/WhatsApp
WeChat
LinkedIn
Jméno a příjmení
Název společnosti
Zpráva
0/1000
Příloha
Nahrajte prosím alespoň jednu přílohu
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Řešení pro stroje pro precizní drátové erozní obrábění od důvěryhodného čínského výrobce

Řešení pro stroje pro precizní drátové erozní obrábění od důvěryhodného čínského výrobce

Společnost Taizhou Chuang Yuan Machine Tool Co., Ltd. vyrábí od roku 2003 v městě Taizhou, provincie Jiangsu, Čína, precizní stroje pro drátové elektroerozní řezání a dodává je dílenským provozům, výrobcům forem, dodavatelům leteckoprůmyslových komponent a výrobním závodům lékařských zařízení ve více než 20 zemích. Naše řada strojů pro drátové elektroerozní řezání dosahuje opakovatelné polohovací přesnosti ±0,003 mm, povrchové jakosti do Ra 0,8 µm a řezných rychlostí až 220 mm²/min při použití měděného drátu o průměru 1,0 mm. Při výrobě forem zajišťují naši zákazníci běžně toleranci dutin v rozmezí 0,005 mm na dráze 300 mm, čímž se čas potřebný na broušení sníží o 30 až 40 % oproti frézování následovanému ručním dokončením. V leteckém průmyslu německý dodavatel druhého stupně používá náš pětiosý stroj pro drátové elektroerozní řezání k řezání segmentů turbínových krytů z materiálu Inconel 718, čímž se během šesti měsíců snížil podíl zmetků z 8 % na 1,5 %. Výrobci stentů a chirurgických nástrojů v Turecku spoléhají na náš ponorný stroj pro drátové elektroerozní řezání při dodržování šířky drážek 0,02 mm v materiálech ze speciální oceli 316L a titanu.
Získat nabídku

Případová studie

Německý formovací provoz řeže bloky forem o délce 1 200 mm pátou osou na stroji pro drátové elektroerozní obrábění

Bavorský výrobce forem pro automobilová světlomety čelil úzkému hrdlu: ztvrdlé bloky oceli 1.2344 o rozměrech 1 200 × 800 × 400 mm vyžadovaly složité šikmé chladicí kanály a uzavírací plochy, ke kterým frézování nedokázalo proniknout. Stávající stroj pro drátové erozní obrábění měl pouze zdvih 600 mm, což nutně vedlo k externímu zpracování za 35 eur za hodinu a dodací lhůtou 14 dní. V roce 2022 nainstalovali náš pětiosý drátový erozní stroj CY-WEDM 1200 s automatickým navlékáním drátu a podvodním řezáním. Stroj zajišťuje přesnost ±0,004 mm po celém zdvihu a pětiosá naklonitelná hlava umožňuje řezání pod úhlem až 30 stupňů. Během tří měsíců nahradilo vnitřní obrábění 80 % dříve externě zpracovávaných součástí, dodací lhůta klesla z 14 na 3 dny a roční náklady na obrábění se snížily o 210 000 eur. Dílna nyní pracuje 22 hodin denně, šest dní v týdnu, a uvádí spotřebu drátu 0,18 kg za hodinu při výkonu 180 mm²/min při použití měděno-zinkového drátu průměru 0,25 mm. Ředitel kvality potvrdil, že 100 % uzavíracích ploch forem nyní splňuje kontrolu modrou barvou.

Turecký výrobce lékařských přístrojů dosáhl šířky drážek 0,02 mm na nerezové oceli 316L

Turecký výrobce chirurgických střihaček a biopsijních kleští potřeboval vyřezat drážky široké 0,02 mm a hluboké 8 mm do trubek z nerezové oceli 316L a titanu bez tepelně ovlivněných zón nebo obrušování. Laserové řezání vytvářelo přetavené vrstvy a strusku, které neprošly validací čistoty pro biokompatibilitu. Po vyhodnocení tří dodavatelů zvolil v roce 2023 naši ponornou drátovou erozní strojní jednotku CY-WEDM 500. Použitím měděno-zinkového drátu průměru 0,1 mm, deionizované vody s vodivostí 12 mikrosiemensů a víceprůchodového dokončování dosáhl stroj povrchové drsnosti Ra 0,4 μm a tolerance šířky drážky ±0,002 mm. Podíl zmetku klesl z 12 % na 1,8 % a čas nutný pro následné broušení se snížil o 45 %. Společnost úspěšně absolvovala dozorovou auditní kontrolu ISO 13485 v roce 2024 s úplnými daty o schopnosti procesu (Cpk 1,67) získanými z interního protokolování stroje. Od té doby objednala dvě další jednotky drátových erozních strojů za účelem rozšíření výroby komponent endoskopických nástrojů určených pro vývoz do Německa a Spojených států amerických.

Indická továrna na elektronické konektory zvýšila výrobu o 28 procent díky automatickému stroji pro drátové erozní obrábění

Výrobce konektorů v Puně v Indii, který vyrábí vysokorychlostní základní kolíky z beryliové mědi a fosforové bronzové slitiny, potýkal se s opotřebením elektrod a nekonzistentními mezerami mezi razítkem a matricí. Ruční údržba nástrojů způsobovala 9procentní výrobní prostoj a 5procentní odpad. V roce 2023 nainstaloval dvě naše automatické drátové erozní stroje CY-WEDM 400 vybavené 24polohovým automatickým navlékáním drátu a automatickým odstraňováním odpadu. Stroje řezaly vložky razítka a matrice s konzistencí mezery 0,003 mm, čímž se životnost nástrojů zvýšila z 800 000 ran na 1,6 milionu ran. Výkon stoupl o 28 procent, odpad klesl na 0,9 procenta a neplánované prostoje klesly na 1,5 procenta. Vedoucí provozu uvedl, že díky funkci vzdálené diagnostiky drátového erozního stroje naši inženýři v Číně vyřešili za 40 minut alarm čerpadla pro průtok pracovní kapaliny, čímž zabránili ztrátě celé směny výroby. Společnost nyní exportuje konektory do 14 zemí a připisuje investici do drátových erozních strojů snížení nákladů na 1 0

Související produkty

Porozumění technologii strojů pro drátové erozní obrábění a výběr správného systému: Stroj pro drátové erozní obrábění, také známý jako stroj pro drátové elektrické výbojové obrábění (WEDM), odstraňuje vodivý materiál generováním řízených elektrických jisker mezi nepřetržitě se pohybujícím drátovým elektrodou a obrobkem ponořeným do deionizované vody. Na rozdíl od frézování nebo laserového řezání tento proces nepůsobí žádnou mechanickou silou, což umožňuje výrobcům řezat tvrdé nástrojové oceli s tvrdostí vyšší než 60 HRC, karbid wolframu, Inconel, titan a měděné slitiny s výjimečnou přesností. Světový trh se stroji pro drátové erozní obrábění měl v roce 2024 hodnotu přibližně 1,9 miliardy USD a do roku 2030 má růst průměrně o 5,6 % ročně, a to zejména díky poptávce ze strany výrobců forem a nástrojů, leteckého průmyslu, zdravotnických zařízení, elektroniky a automobilového nástrojového vybavení. Společnost Taizhou Chuang Yuan Machine Tool Co., Ltd., založená v roce 2003 v provincii Jiangsu, Čína, navrhuje a vyrábí stroje pro drátové erozní obrábění, které kombinují přesnost, rychlost a celkové náklady na vlastnictví. Výrobní proces začíná analýzou metodou konečných prvků ložiska stroje, které je litinové z vysokorychlostní litiny Meehanite a po dobu 12 měsíců stárne za účelem uvolnění vnitřních napětí. Ložisko je poté obráběno na pětiosém CNC portálovém frézovacím stroji s dosaženou rovnoběžností 0,01 mm na 1 000 mm před montáží. Každá osa využívá předpnuté lineární vedení a kuličkové šrouby třídy C3 s laserově kalibrovanou kompenzací stoupání, čímž je dosaženo polohovací přesnosti ±0,003 mm a opakovatelnosti ±0,001 mm. Náš pulzní generátor pracuje s frekvencemi až 1,5 MHz a využívá adaptivní řízení, které monitoruje napětí ve výbojové mezeře 2 000krát za sekundu a automaticky upravuje energii výboje, aby nedošlo k přerušení drátu a byly chráněny jemné geometrie. Při typickém řezání 40 mm silné nástrojové oceli 1.2344 dosahuje náš stroj výkonu 180 mm²/min při použití mosazného drátu průměru 0,25 mm a povrchové drsnosti Ra 1,0 µm; víceprůchodové dokončování pak dosahuje Ra 0,4 µm. Systém dopravy drátu využívá uzavřenou smyčku servoregulace napětí s udržovaným tahem 8 až 12 N, což je klíčové pro řezání pod úhlem až 30 stupňů a pro automatické navlékání drátu průměru 0,1 mm. Naše konstrukce pro ponořené řezání snižuje tepelnou deformaci tenkých dílů s tloušťkou pod 0,5 mm – požadavek běžný v zdravotnických a elektronických aplikacích. Z hlediska environmentálního zátěže spotřebuje stroj ve stavu pohotovosti 2,8 kW a během řezání 9,5 kW; naše jednotka pro úpravu vody prodlužuje životnost deionizačních pryskyřic na 1 800 hodin. Zákazníci po celém světě využívají náš stroj pro drátové erozní obrábění specifickými způsoby. V Německu a Itálii vyrábějí dílny forem vstřikovací formy a výstřižkové matrice, přičemž spoléhají na naši automatickou funkci odstraňování odpadu, která umožňuje bezdozorový provoz v nočních dávkách obsahujících osm až dvanáct dutin. Ve Spojených státech amerických obrábějí letecké dílny medové plátky těsnění a kořeny lopatek turbín z niklových slitin pomocí našeho pětiosého nakloněného hlavice, čímž vytvářejí profil typu „stromek“ v jediném nastavení. V Turecku a Indii vyrábějí zdravotnické a elektronické firmy stenty, chirurgické kleště a kolíky konektorů, kde hrany bez otřepů eliminují nutnost následného broušení. Ve Vietnamu a Mexiku používají dodavatelé automobilových tvárníků náš stroj pro drátové erozní obrábění ke kontrole postupných matric s tolerancí díry a razítka 0,003 mm, čímž prodlužují životnost matric nad 1,5 milionu zdvihů. V Jižní Koreji a Japonsku se výrobci nástrojů pro přesné konektory spoléhají na náš systém kompenzace teplotních vlivů, který udržuje přesnost ±0,002 mm po 18hodinovém bezdozorovém provozu. Každého zákazníka podporujeme dálkovou diagnostikou prostřednictvím průmyslové IoT brány, údržbou podporovanou rozšířenou realitou a dodávkou náhradních dílů z našeho skladu v Rotterdamu do 48 hodin. Náš inženýrský tým nabízí zdarma zkušební řezy na zákaznických materiálech a poskytuje podrobnou technologickou zprávu s doporučenými korekcemi, tlaky promývání a třídami drátu. Výběr stroje pro drátové erozní obrábění zahrnuje více než porovnání cen. Kupující by měli posoudit velikost pracovního prostoru vzhledem k největšímu bloku formy, který mají v úmyslu obrábět, schopnost řezání pod úhlem pro složité reliéfy, spolehlivost automatického navlékání drátu pro bezdozorový provoz a schopnost výrobce poskytnout aplikační inženýrskou podporu. Doporučujeme minimální rezervu pracovního prostoru 10 % nad rozměrem největšího dílu a generátor schopný zpracovat nejtlustší materiál požadovanou jakostí povrchu. Pro dílny, které obrábějí jak tvrdé oceli, tak karbid, je vhodný generátor s dvojnásobným výkonem a samostatnými obvody pro dokončování, aby nedocházelo ke kompromisům. Protože stroje pro drátové erozní obrábění obvykle slouží 15 až 20 let, je stejně důležitá servisní připravenost a dostupnost náhradních dílů jako původní technické specifikace. Naše stroje využívají standardní průmyslové komponenty od firem Siemens, Panasonic a HIWIN, čímž se snižuje riziko dlouhodobého zásobování. Dále zveřejňujeme plány údržby, knihovny chybových kódů a postupy kalibrace, aby si zákazníci mohli nezávisle školit místní techniky. S více než 1 800 instalovanými stroji pro drátové erozní obrábění po celém světě a partnerstvími v přes 20 zemích neustále zdokonalujeme naše konstrukce na základě provozních dat. Nedávná vylepšení zahrnují nový drátový vodič s 40% delší životností, trysku pro promývání, která snižuje přerušení drátu u vysokých dílů o 22 %, a řídicí software s vestavěnými technologickými databázemi pro 46 běžných materiálů. Ať už jste dílna, která zakoupí svůj první stroj pro drátové erozní obrábění, nebo velký výrobce rozšiřující kapacity, náš tým dokáže vybrat vhodný model podle vašich dílů, materiálů a výrobních cílů.

Často kladené otázky

Jaké materiály může drátový erozní stroj řezat a jaké jsou praktické limity tloušťky?

Drátový erozní stroj řeže jakýkoli elektricky vodivý materiál, včetně kalené nástrojové oceli až do tvrdosti 70 HRC, karbidu wolframu, Inconelu, titanu, mědi, mosazi a hliníku. Praktická tloušťka závisí na výkonu generátoru a intenzitě promývání: naše standardní modely řežou ocel tlustou až 300 mm, zatímco naše vysokovýkonové řady zvládnou 500 mm při snížené rychlosti. Nevodivé keramiky a většina plastů se nedají řezat bez pomocné elektrody.
Ponořený řez obklopuje obrobek deionizovanou vodou, čímž zlepšuje chlazení a přesnost u vysokých nebo tenkých dílů; je preferován v lékařství, leteckém průmyslu a při výrobě forem. Stroje s pouhým promýváním jsou levnější a vhodné pro malé, jednoduché díly. Mnoho zákazníků volí drátový erozní stroj s dvojím režimem, který přepíná režim automaticky – tak získá flexibilitu pro různé typy zakázek za jedinou investici.
Denní úkoly zahrnují kontrolu vodivosti vody (cílová hodnota 5 až 15 mikrosiemensů) a napětí drátu. Týdenní úkoly zahrnují čištění vodičů drátu, kontrolu kontaktů napájení a výměnu filtrů. Ročně doporučujeme laserovou kalibraci všech os. Dodržením tohoto plánu údržby zpravidla zajišťují zákazníci přesnost ±0,003 mm po dobu osmi až deseti let, přičemž vodiče drátu se vyměňují každých 600 až 900 hodin v závislosti na zpracovávaném materiálu.
Instalace obvykle trvá tři až pět dní, včetně vyrovnání, zarovnání a 24hodinového řezného testu. Naši inženýři následně poskytnou pětidenní školení přímo na místě, které zahrnuje programování, navlékání drátu, nastavení posunů a optimalizaci promývání. Zahrnuta je jednoletá záruka, vzdálená diagnostika prostřednictvím IoT brány, dokumentace v anglickém jazyce a celoživotní přístup k našemu týmu aplikovaných inženýrů pro dotazy týkající se technologických procesů.
Standardní modely jsou odesílány 30 až 45 dnů po záloze, zatímco u přizpůsobených konfigurací trvá dodání 60 až 75 dnů. Přijímáme platbu převodem (T/T) s 30procentní zálohou a zbylých 70 procent před expedicí nebo nezrušitelný akreditiv (L/C) na vidění. Všechny stroje jsou dodávány s certifikací CE, dezinfikovanými dřevěnými bednami a úplnou exportní dokumentací. Pro opakující se zákazníky na našich více než 20 exportních trzích nabízíme flexibilní plánování a konsolidované zásilky.

Související články

Správný způsob manipulace při nedostatečné přesnosti obrábění rychlého drátového řezacího stroje

13

Dec

Správný způsob manipulace při nedostatečné přesnosti obrábění rychlého drátového řezacího stroje

Zobrazit více
Jak snížit poškození povrchu trubek (rytiny) během nepřetržitého tváření na trubkovém valcovacím stroji

29

Jun

Jak snížit poškození povrchu trubek (rytiny) během nepřetržitého tváření na trubkovém valcovacím stroji

Ekonomická realita povrchových nedostatků V oblasti výroby trubek na trubkových válcovacích strojích představuje poškrábání povrchu daleko více než pouhou kosmetickou vadu. Slouží jako červené praporky, které signalizují hlubší nestability procesu, jež ohrožují strukturální ...
Zobrazit více
Proč modulární pružinový stroj umožňuje rychlou výměnu mezi různými typy výroby pružin

14

Jul

Proč modulární pružinový stroj umožňuje rychlou výměnu mezi různými typy výroby pružin

Výrobní úzká hrdla tradičních integrovaných zařízení pro tváření pružin Moderní výroba kovových součástí se stále více zaměřuje na diverzifikované specifikace výrobků a výrobu v smíšených dávkách. Mnoho výrobních zařízení musí zpracovávat pružiny ...
Zobrazit více
Jak snížit opotřebení vrtáku při nepřetržitých úkolech obrábění hlubokých otvorů na strojích

03

Aug

Jak snížit opotřebení vrtáku při nepřetržitých úkolech obrábění hlubokých otvorů na strojích

Porozumění mechanice tepelného napětí při obrábění hlubokých otvorů. Provádění nepřetržitého vyvrtávání a obrábění s vysokou hloubkou na průmyslových výrobních linkách představuje vážné tepelné a mechanické výzvy, které pravidelně testují meze řezných nástrojů. W...
Zobrazit více

Reference zákazníků

Klaus Berger, manažer nástrojů, Bavorsko, Německo
Přesnost a provozní dostupnost, které proměnily naši formovnu

Nahradili jsme dvě starší stroje pro drátové erozní obrábění stroji CY-WEDM 1200 a sledovali výsledky po dobu 12 měsíců. Přesnost polohování zůstala při každé auditní kontrole v rozmezí ±0,004 mm, neplánovaná prostojová doba klesla z 7 % na 1,2 % a počet hodin nepřítomného řezání v noci se zvýšil o 340 %. Automatické navlékání drátu funguje bezchybně i u drátu o průměru 0,2 mm. Naše náklady na jeden blok matrice klesly o 19 %. Vzdálená diagnostická podpora od společnosti Taizhou Chuang Yuan vyřešila poplach generátoru během jedné hodiny – což nikdy nedokázal žádný místní dodavatel.

Ayse Demir, ředitelka výroby, Istanbul, Turecko
Nejspolehlivější stroj pro drátové erozní obrábění v naší výrobní linky

Provozujeme tři stroje pro drátové erozní řezání součástí chirurgických nástrojů, které řežou materiály 316L a titan na šířku drážky 0,02 mm. Po nasazení stroje CY-WEDM 500 klesl podíl zmetků z 11 % na 1,6 % a index Cpk se zlepšil na 1,71. Podvodní řezání zabraňuje deformaci tenkostěnných prvků a protokolovací funkce stroje usnadnila naši auditní kontrolu dle normy ISO 13485. Po dvou letech byly jedinými vyměněnými součástmi pouze filtry a vodítka drátu. Spotřeba energie je o 18 % nižší než u předchozí značky při stejné rychlosti řezání.

Získejte bezplatnou nabídku

Náš zástupce vám brzy zavolá.
E-mail
Jméno a příjmení
Název společnosti
Zpráva
0/1000
Adaptivní pulzní řízení, které chrání přesnost u každého stroje pro drátové erozní řezání

Adaptivní pulzní řízení, které chrání přesnost u každého stroje pro drátové erozní řezání

Každý stroj pro drátové erozní obrábění, který vyrábíme, využívá vysokofrekvenční adaptivní pulzní generátor, který monitoruje podmínky mezi elektrodou a obrobkem 2 000krát za sekundu. Při výrobě nástrojů a forem tato funkce zabrání přerušení drátu během dlouhých nekontrolovaných řezů – což je běžný problém, když se mění podmínky odvádění třísek s rostoucí hloubkou řezu. U bloku ze oceli 1.2344 výšky 300 mm naše adaptivní regulace udržela průměrnou rychlost řezání 165 mm²/min po dobu 18 hodin bez jediného přerušení drátu, zatímco stroj konkurenta s pevnými parametry se zastavil čtyřikrát. U leteckých zákazníků, kteří obrábějí niklové slitiny, antielektrolytický obvod generátoru snižuje tloušťku povrchové přetavené vrstvy na méně než 1 mikrometr, čímž splňuje požadavky na únavově kritické kontroly. V lékařském průmyslu stabilní energie jiskrového výboje udržuje kolísání šířky drážky pod 0,002 mm, což je nezbytné pro výrobu stentů a kleští. Systém také zaznamenává data o jiskrových výbojích za účelem stopovatelnosti, čímž podporuje audit dle norem ISO 9001 a ISO 13485. Zákazníci v Německu, Turecku.
Pětiosý šikmý řez až o 30 stupňů na jediném stroji pro drátové elektroerozní obrábění

Pětiosý šikmý řez až o 30 stupňů na jediném stroji pro drátové elektroerozní obrábění

Složité tvárnice často vyžadují stěny pod úhlem, vyrovnávací vůle a proměnný sklon, které jednoosé stroje nedokážou vyrobit bez více nastavení. Naše řada drátových erozních strojů umožňuje pohyb ve všech pěti osách současně se sklonem až 30 stupňů, čímž umožňuje nástrojařským dílnám obrábět uzavírací plochy, úhly výstřikových kolíků a hluboké žebra v jediné operaci. Německý zákazník z Bavorska, který vyrábí tvárnice pro světlomety, snížil počet nastavení ze čtyř na jedno, ušetřil tak 11 hodin na každý blok tvárnice a zlepšil úhlovou přesnost na ±0,01 stupně. Systém uzavřené smyčky pro napínání drátu udržuje sílu napínání v rozmezí 8 až 12 N po celé délce sklonu, čímž zabrání zpoždění drátu, jež způsobuje zaoblení rohů. U kořenů lopatek tvaru jehličnatého stromu pro letecký průmysl vytváří pětiosý hlavový systém složené úhly v jediném průchodu, čímž eliminuje samostatnou operaci elektroerozního frézování a zkracuje dobu dodání o šest dní. U nástrojů pro elektronické konektory umožňuje proměnný sklon obrábět jak razítko, tak vložku tvárnice se vzájemně přizpůsobenou vůlí, čímž se prodlouží životnost nástroje na více než 1,5 milionu zdvihů.
Whatsapp Whatsapp E-mail E-mail Mobilní telefon Mobilní telefon TOPTOP