Stroje pro obrábění elektrickým výbojem | Řešení EDM s vysokou přesností

Všechny kategorie

Získejte bezplatnou nabídku

Náš zástupce vám brzy zavolá.
E-mail
Mobilní telefon/WhatsApp
WeChat
LinkedIn
Jméno a příjmení
Název společnosti
Zpráva
0/1000
Příloha
Nahrajte prosím alespoň jednu přílohu
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Řešení pro přesné elektrostatické vybíjení z důvěryhodného čínského výrobce

Řešení pro přesné elektrostatické vybíjení z důvěryhodného čínského výrobce

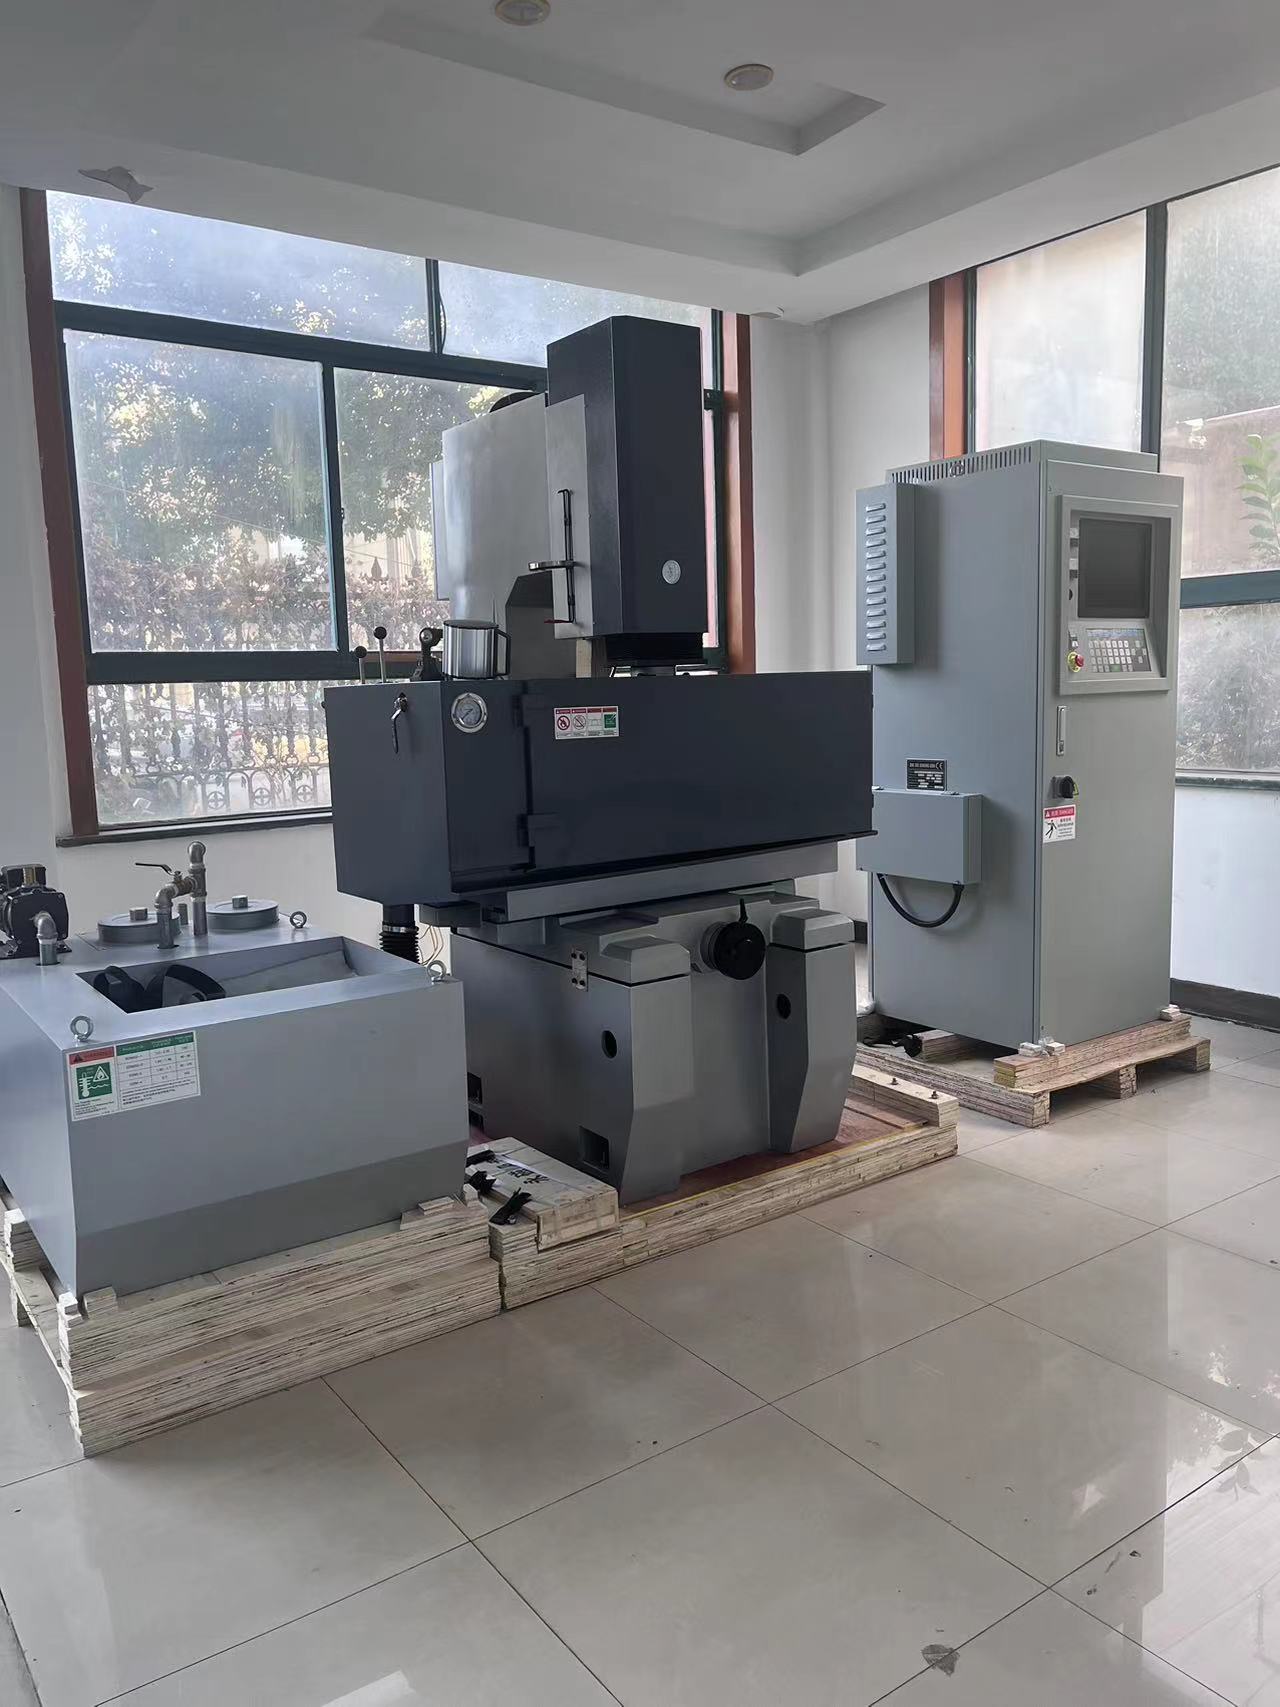
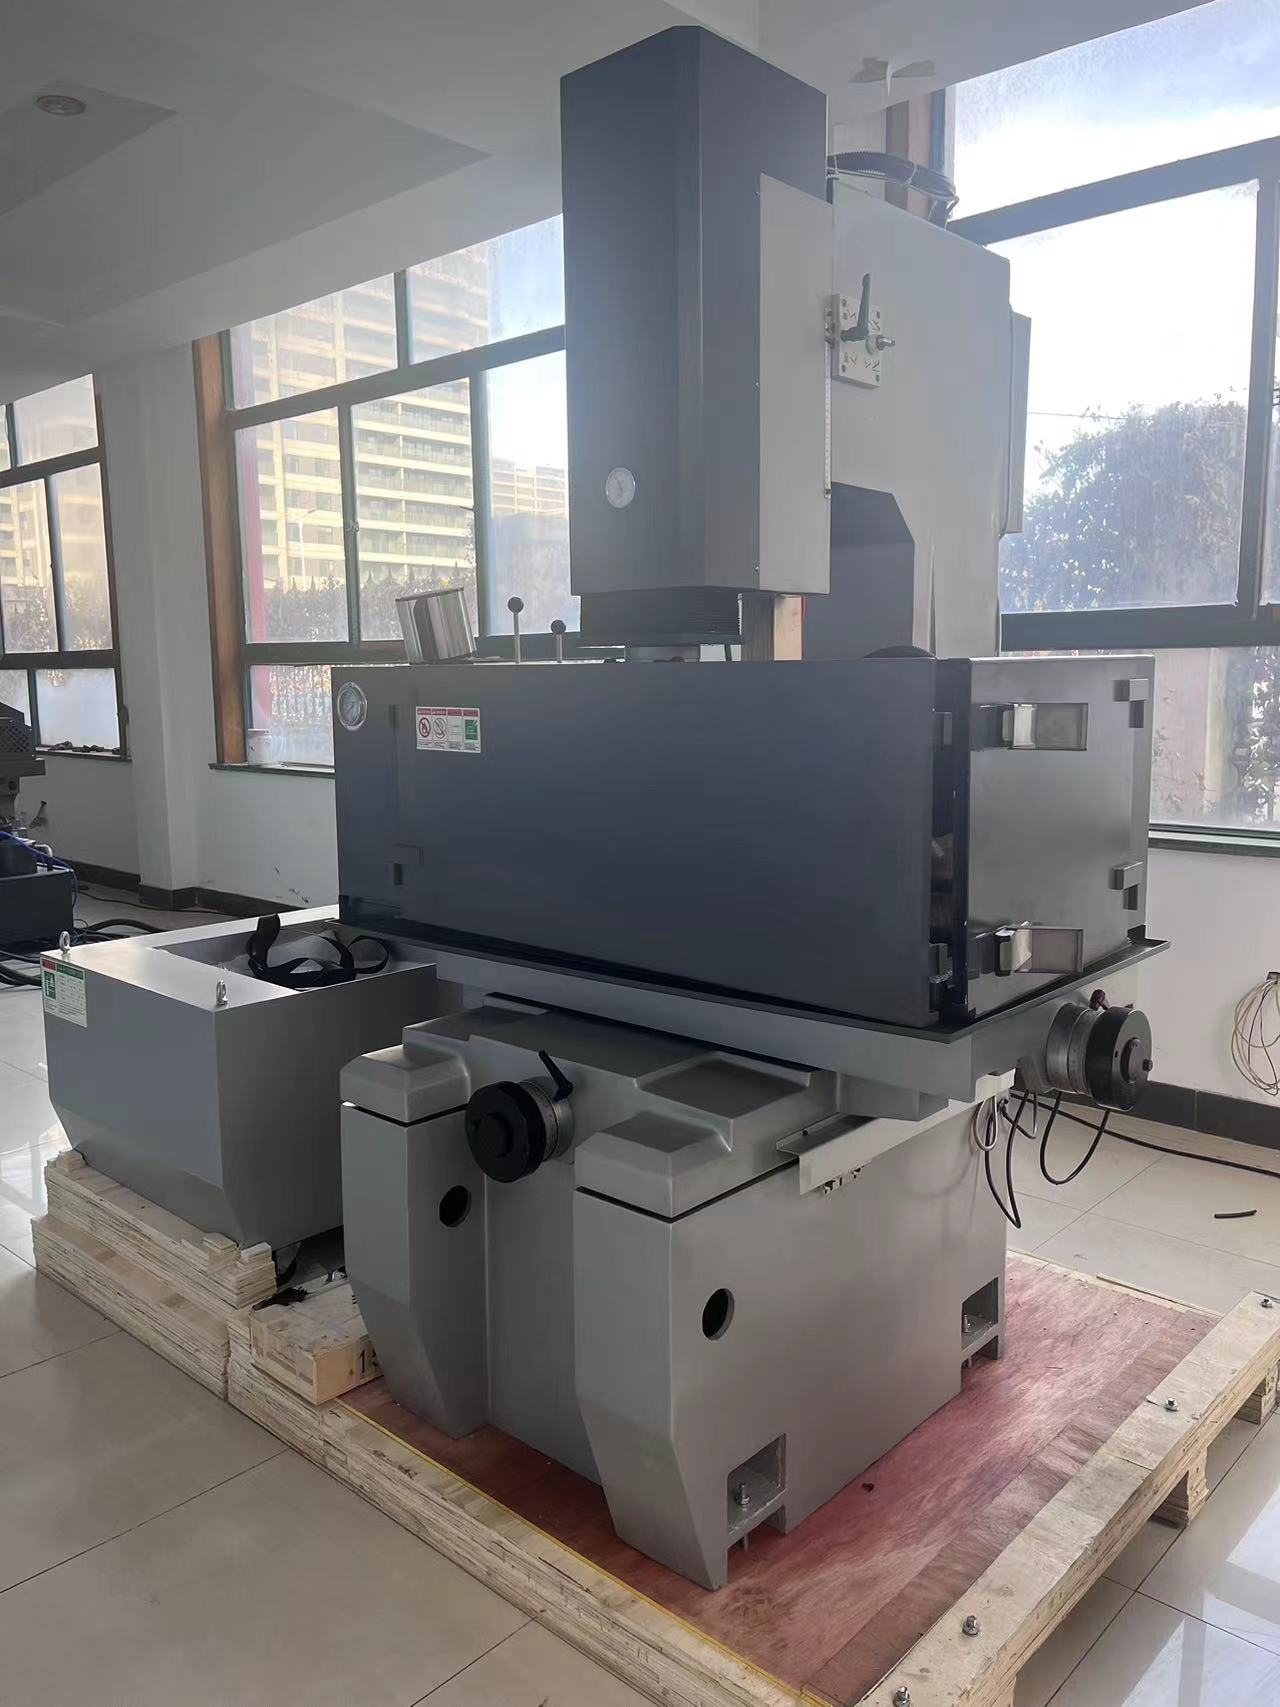
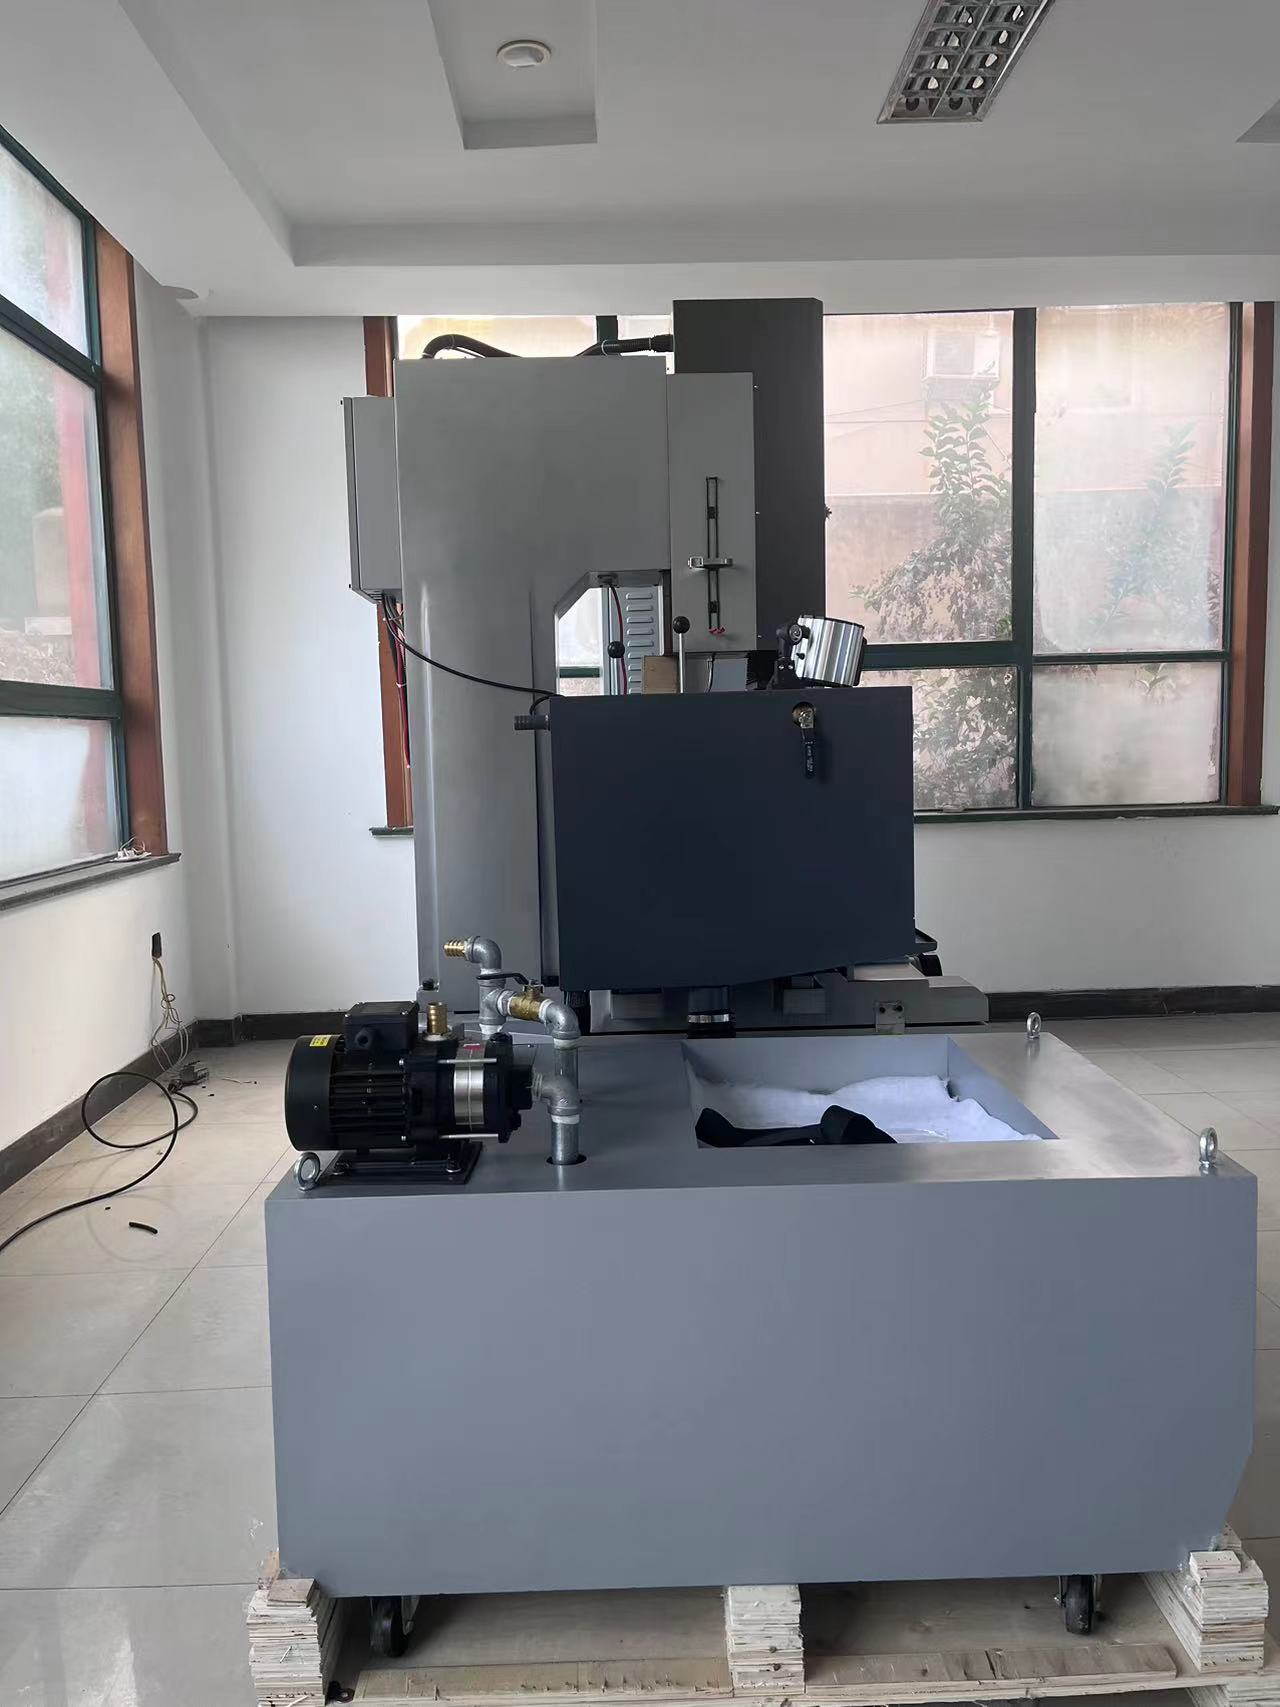
Společnost Taizhou Chuang Yuan Machine Tool Co., Ltd. vyvíjí systémy pro zpracování metodou elektrického výboje od roku 2003. Kombinuje servoregulaci, tuhé litinové konstrukce a inteligentní generátory pulsů, aby odstraňovala vodivý materiál prostřednictvím řízené jiskrové eroze místo řezné síly. To činí naše zařízení pro zpracování metodou elektrického výboje ideálními pro kalenou nástrojovou ocel, karbid wolframu, letecké slitiny a mikroprvky, kterých nelze dosáhnout běžným frézováním. V dílnách pro výrobu forem a nástrojů spoléhají obsluhové pracovníci na naše stroje při výrobě hlubokých žebrování, ostrých rohů a zrcadlových povrchů s drsností Ra 0,2 μm, zatímco lékařské a automobilové nástrojové dílny je využívají pro výrobu trysek vstřikovačů a tvářecích nástrojů pro převodovky. Naše platformy pro zpracování metodou elektrického výboje s ramem i drátem dosahují polohové přesnosti ±0,005 mm, povrchové drsnosti až Ra 0,1 μm a rychlosti odstraňování materiálu až 400 mm³/min u grafitových elektrod, přičemž adaptivní pulzní řízení snižuje opotřebení elektrod pod 0,1 %.
Získat nabídku

Případová studie

oleptání forem o 42 procent rychlejší pro německou nástrojařskou dílnu

Německý výrobce forem pro automobilové konektory s 64 dutinami měl potíže s ručním leštěním hlubokých žebrování po frézování. Předchozí proces elektroerozního obrábění (EDM) trval 18 hodin na jednu dutinu a přesto zanechával viditelné vrstvy recastu z EDM. Dodali jsme CNC ramový systém pro elektroerozní obrábění s adaptivním řízením pulsů a měděnou elektrodou o průměru 0,2 mm. Energetické parametry výboje byly optimalizovány tak, aby tloušťka vrstvy recastu klesla pod 2 μm, a automatická výměna elektrod snížila čas nastavení o 30 procent. Čas dokončovacího obrábění klesl z 18 na 10,4 hodiny na dutinu, což představuje zlepšení o 42 procent, zatímco povrchová drsnost dosáhla hodnoty Ra 0,15 μm. Nástrojařská dílna nyní provozuje tři naše systémy pro elektroerozní obrábění a uvádí snížení spotřeby elektrod o 28 procent.

přepracování tvářecích nástrojů o 35 procent nižší u thajského dodavatele pro tváření

Thajský dodavatel přesných střižných dílů měl opakující se rozměrový posun na postupných nástrojích pro elektronické konektory po řezání drátem metodou EDM. Zavedli jsme své pětiosé drátové EDM centrum s elektrostatickým vybíjením a uzavřenou smyčkou tepelné kompenzace s bronzovým drátem o průměru 0,1 mm. Stabilizací teploty dielektrika v rozmezí ±0,5 °C a použitím víceprůchodových jemných řezů se zlepšila opakovatelnost rozměrů na ±0,003 mm. Počet úprav nástrojů klesl o 35 % a životnost nástrojů vzrostla o 22 %. Zákazník nyní využívá naše EDM s elektrostatickým vybíjením pro vývoj všech nových nástrojů a vyváží střižené součásti do Japonska a Evropy.

Vrtání mikro-otvorů pro amerického výrobce lékařských zařízení

Americký výrobce lékařských přístrojů potřeboval chladicí otvory o průměru 0,3 mm v chirurgických nástrojích z kobalt-chromové slitiny bez tepelného poškození. Náš systém pro vrtání malých otvorů pomocí elektroerozivního obrábění s vysokofrekvenčními pulzy a dielektrikem z deionizované vody vyvrtal 1200 otvorů na dávku bez trhlin nebo otočenin. Přesnost polohy otvorů činila ±0,008 mm a integrita povrchu splňovala požadavky procesu ISO 13485. Výtěžnost výroby stoupla z 88 na 97 procent a čas cyklu na jeden nástroj klesl o 25 procent. Zákazník nasadil čtyři naše jednotky pro elektroerozivní obrábění ve dvou směnách. Název produktu: Prozkoumejte naši řadu vysokovýkonnostních jednotek pro elektroerozivní obrábění

Související produkty

Elektrostatické výbojové obrábění je bezkontaktní tepelný proces, který tvaruje vodivé materiály řízenými elektrickými jiskrami mezi elektrodou a obrobkem ponořeným do dielektrické kapaliny. Společnost Taizhou Chuang Yuan Machine Tool Co., Ltd. tento princip zdokonaluje od roku 2003 prostřednictvím vlastního výzkumu, výroby a prodeje přesných obráběcích strojů. Našeho výrobního postupu začíná konečná prvková analýza litinového lože stroje, následuje lití vysoce kvalitní litiny, přirozené stárnutí po dobu 12 měsíců a přesné broušení vodítek s přesností rovnosti 0,005 mm. Každá jednotka pro elektrostatické výbojové obrábění je poté podrobena servokalibraci, zátěžovému testu generátoru pulsů po dobu 72 hodin a ověření pomocí laserového interferometru. Výsledkem je stroj, který udržuje polohovou přesnost ±0,005 mm a povrchovou drsnost Ra 0,1 µm i po 5 000 hodinách provozu. V praxi se naše elektrostatické výbojové obrábění používá při výrobě forem a nástrojů, součástí leteckých a kosmických turbín, lékařských přístrojů, výrobních nástrojů pro automobilové pohonné jednotky a mikroelektronických konektorů. Naše systémy využívají zákazníci z více než 20 zemí světa pro obrábění hlubokých dutin, ostrých vnitřních rohů, mikro-otvorů a tvářecích nástrojů z karbidu. Evropský dodavatel pro letecký průmysl ohlásil snížení opotřebení elektrod o 30 % po zavedení naší adaptivní technologie pulsů, zatímco jihokorejský výrobce forem pro elektroniku dosáhl výnosu 99,2 % při prvním průchodu při výrobě forem pro čočky. Kromě elektrostatického výbojového obrábění vyrábíme také obráběcí centra, stroje pro výrobu trubek, dělící linky, linky pro řezání na délku, soustruhy a stroje pro hluboké vrtání, čímž umožňujeme zákazníkům integrovat kompletní výrobní buňky. Náš systém řízení jakosti odpovídá normě ISO 9001 a každý stroj před expedicí absolvuje nepřetržitý řezný test trvající 200 hodin. Nabízíme dálkovou diagnostiku, montáž na místě, školení obsluhy a dodávku náhradních dílů do 72 hodin. Kombinací robustních litinových konstrukcí, inteligentního řízení a rychlé servisní podpory pomáháme výrobcům snižovat náklady na nástroje, zkracovat dodací lhůty a zvyšovat kvalitu výrobků spolehlivým elektrostatickým výbojovým obráběním.

Často kladené otázky

Jaké materiály lze zpracovávat metodou elektroerozivního obrábění?

Elektrostatické vybíjení (EDM) zpracovává jakýkoli elektricky vodivý materiál, včetně kalené nástrojové oceli, karbidu wolframu, titanu, slitiny kobaltu a chromu, mědi a grafitu. Široce se používá pro výrobu forem, nástrojů, součástí pro letecký a kosmický průmysl a lékařských přístrojů. Nevodivé keramiky a plasty nejsou vhodné. Naše stroje zpracovávají materiály s tvrdostí až 60 HRC a tloušťkou od 0,1 mm do 500 mm, přičemž rychlost odstraňování materiálu dosahuje až 400 mm3/min.
Používáme adaptivní pulzní řízení a víceprůchodové dokončovací řezy, abychom udrželi tloušťku vrstvy přetaveného materiálu pod 2 μm a drsnost povrchu na úrovni Ra 0,1 μm. Teplota dielektrika je stabilizována v rozmezí ±0,5 °C a opotřebení elektrody se sleduje v reálném čase. Tento postup splňuje normy pro letecký a kosmický průmysl i pro zdravotnické aplikace; jeden americký zákazník dosáhl výtěžnosti 97 % při výrobě mikro-otvorů o průměru 0,3 mm.
Standardní modely elektroerozních obráběcích strojů jsou dodávány do 45 až 60 dnů po záloze. Zajišťujeme námořní přepravu, montáž na místě a školení obsluhy. Uvedení do provozu obvykle trvá 3 až 5 dnů, v závislosti na rozměru stroje. Náhradní díly jsou odesílány do 72 hodin a vzdálená diagnostika je k dispozici 24 hodin denně, 7 dní v týdnu.
Ano. Naše stroje podporují robotické navažování, automatickou výměnu elektrod, nástrojové magazíny a propojení s MES. Německý výrobce forem snížil čas nastavení o 30 procent pomocí automatické výměny elektrod. Dále dodáváme linky pro výrobu trubek, dělení a stříhání na míru pro integrované továrny.
Poskytujeme návody v anglickém jazyce, dálkovou podporu prostřednictvím videa, servisní techniky na místě a záruku na dobu 12 měsíců. Díky klientům ve více než 20 zemích udržujeme regionální zásoby náhradních dílů a nabízíme plány preventivní údržby. Školení zahrnuje provoz, programování a denní údržbu, aby byla maximalizována dostupnost vašich zařízení pro elektroerozní obrábění.

Související články

Charakteristiky zpracování elektroerozivního drátového řezacího stroje

24

Dec

Charakteristiky zpracování elektroerozivního drátového řezacího stroje

Zobrazit více
Proč modulární pružinový stroj umožňuje rychlou výměnu mezi různými typy výroby pružin

14

Jul

Proč modulární pružinový stroj umožňuje rychlou výměnu mezi různými typy výroby pružin

Výrobní úzká hrdla tradičních integrovaných zařízení pro tváření pružin Moderní výroba kovových součástí se stále více zaměřuje na diverzifikované specifikace výrobků a výrobu v smíšených dávkách. Mnoho výrobních zařízení musí zpracovávat pružiny ...
Zobrazit více
Proč multifunkční EDM stroj splňuje požadavky tovární výroby forem i dílů

14

Aug

Proč multifunkční EDM stroj splňuje požadavky tovární výroby forem i dílů

Navigace složitými prostředími výroby s vysokou směsí výrobků Provoz moderní průmyslové výrobní linky často připomíná hraní s desítkou rotujících talířů zároveň, zejména při zpracování výrobních plánů s vysokou směsí výrobků a nízkým objemem výroby. Pl...
Zobrazit více
Jaké výstupní výhody získají podniky aktualizací starých zařízení pro jiskrové erozní obrábění (EDM)

03

Aug

Jaké výstupní výhody získají podniky aktualizací starých zařízení pro jiskrové erozní obrábění (EDM)

Identifikace omezení starších zařízení v produkci metodou jiskrové eroze: Provoz zralých, desetiletí starých zařízení na výrobních dílnách vyžadujících vysokou přesnost často vytváří skryté provozní náklady, které postupně utrpívají ziskové marže. Pokud výroba...
Zobrazit více

Reference zákazníků

Michael Reynolds, manažer pro výrobu nástrojů, dodavatel pro letecký průmysl, Spojené království
Spolehlivá přesnost pro výrobu nástrojů pro letecký průmysl

Pro výrobu forem pro lopatky turbín provozujeme tři jejich stroje pro elektroerozní obrábění. Poloha je po dobu dvou let udržována s přesností ±0,005 mm a opotřebení elektrod kleslo o 30 procent. Jejich dálková podpora vyřešila problém se pulsací během méně než čtyř hodin. Silně doporučujeme pro letecké nástrojové dílny.

Somchai Wattanakul, ředitel výroby, Electronics Stamping Company, Thajsko
Vynikající poměr cena–výkon a rychlá služba

Naše jednotka pro elektroerozní opracování drátem snížila přepracování nástrojů o 35 procent a prodloužila životnost nástrojů o 22 procent. Montáž a školení trvaly pouze čtyři dny a náhradní díly dorazily během 72 hodin. Poměr cena-výkon je vynikající pro naši společnost zabývající se stříháním elektronických součástí.

Získejte bezplatnou nabídku

Náš zástupce vám brzy zavolá.
E-mail
Jméno a příjmení
Název společnosti
Zpráva
0/1000
Adaptivní pulzní řízení pro vynikající povrchovou úpravu

Adaptivní pulzní řízení pro vynikající povrchovou úpravu

Naše obrábění elektrostatickým výbojem využívá adaptivní pulzní řízení, které neustále upravuje energii výboje na základě podmínek mezi elektrodou a obrobkem. V dílnách pro výrobu forem a nástrojů to znamená vrstvy přetaveného materiálu pod 2 µm a povrchovou úpravu až do Ra 0,1 µm bez nutnosti dlouhé ruční leštění. Systém monitoruje napětí a proud 1000× za sekundu, čímž snižuje opotřebení elektrody pod 0,1 % a zabrání obloukování na hlubokých žebrech. Německý výrobce forem zkrátil dokončovací čas o 42 % u formy pro 64-dírný konektor. Pro klienty z leteckého a zdravotnického průmyslu zajišťuje tato přesnost ochranu tepelně citlivých slitin a splňuje přísné požadavky na integritu povrchu. Obsluha může uložit až 500 technologických receptů, čímž se opakovaná výroba stává rychlejší a konzistentnější. Ať již obrábíte karbidové tvárnice nebo mikro-otvory, adaptivní pulzní řízení udržuje vaše obrábění elektrostatickým výbojem stabilní, výkonné a cenově efektivní.
Tuhá strojní konstrukce pro dlouhodobou přesnost

Tuhá strojní konstrukce pro dlouhodobou přesnost

Každá jednotka pro elektroerozní obrábění od společnosti Taizhou Chuang Yuan vychází z litiny vyšší kvality, jejíž lože je přirozeně stárnuté po dobu 12 měsíců a přesně broušené na rovnost 0,005 mm. Tato tuhá konstrukce pohlcuje vibrace při těžkém hrubování a udržuje polohovou přesnost ±0,005 mm i po 5 000 provozních hodinách. Lineární měřítka a servoregulace se zpětnou vazbou kompenzují tepelný posun v rozmezí ±0,5 °C, což je zásadní pro velké formy a letecké matrice. Thajský dodavatel tvářecích dílů dosáhl opakovatelnosti ±0,003 mm u postupných matic a snížil množství oprav o 35 procent. Konstrukce také umožňuje vysokorychlostní drátové elektroerozní obrábění i vrtání malých otvorů bez ztráty tuhosti. Pro továrny provozující vícesměnný provoz snižuje tato odolnost náklady na údržbu a prodlužuje životnost stroje na více než 15 let.
Whatsapp Whatsapp E-mail E-mail Mobilní telefon Mobilní telefon TOPTOP