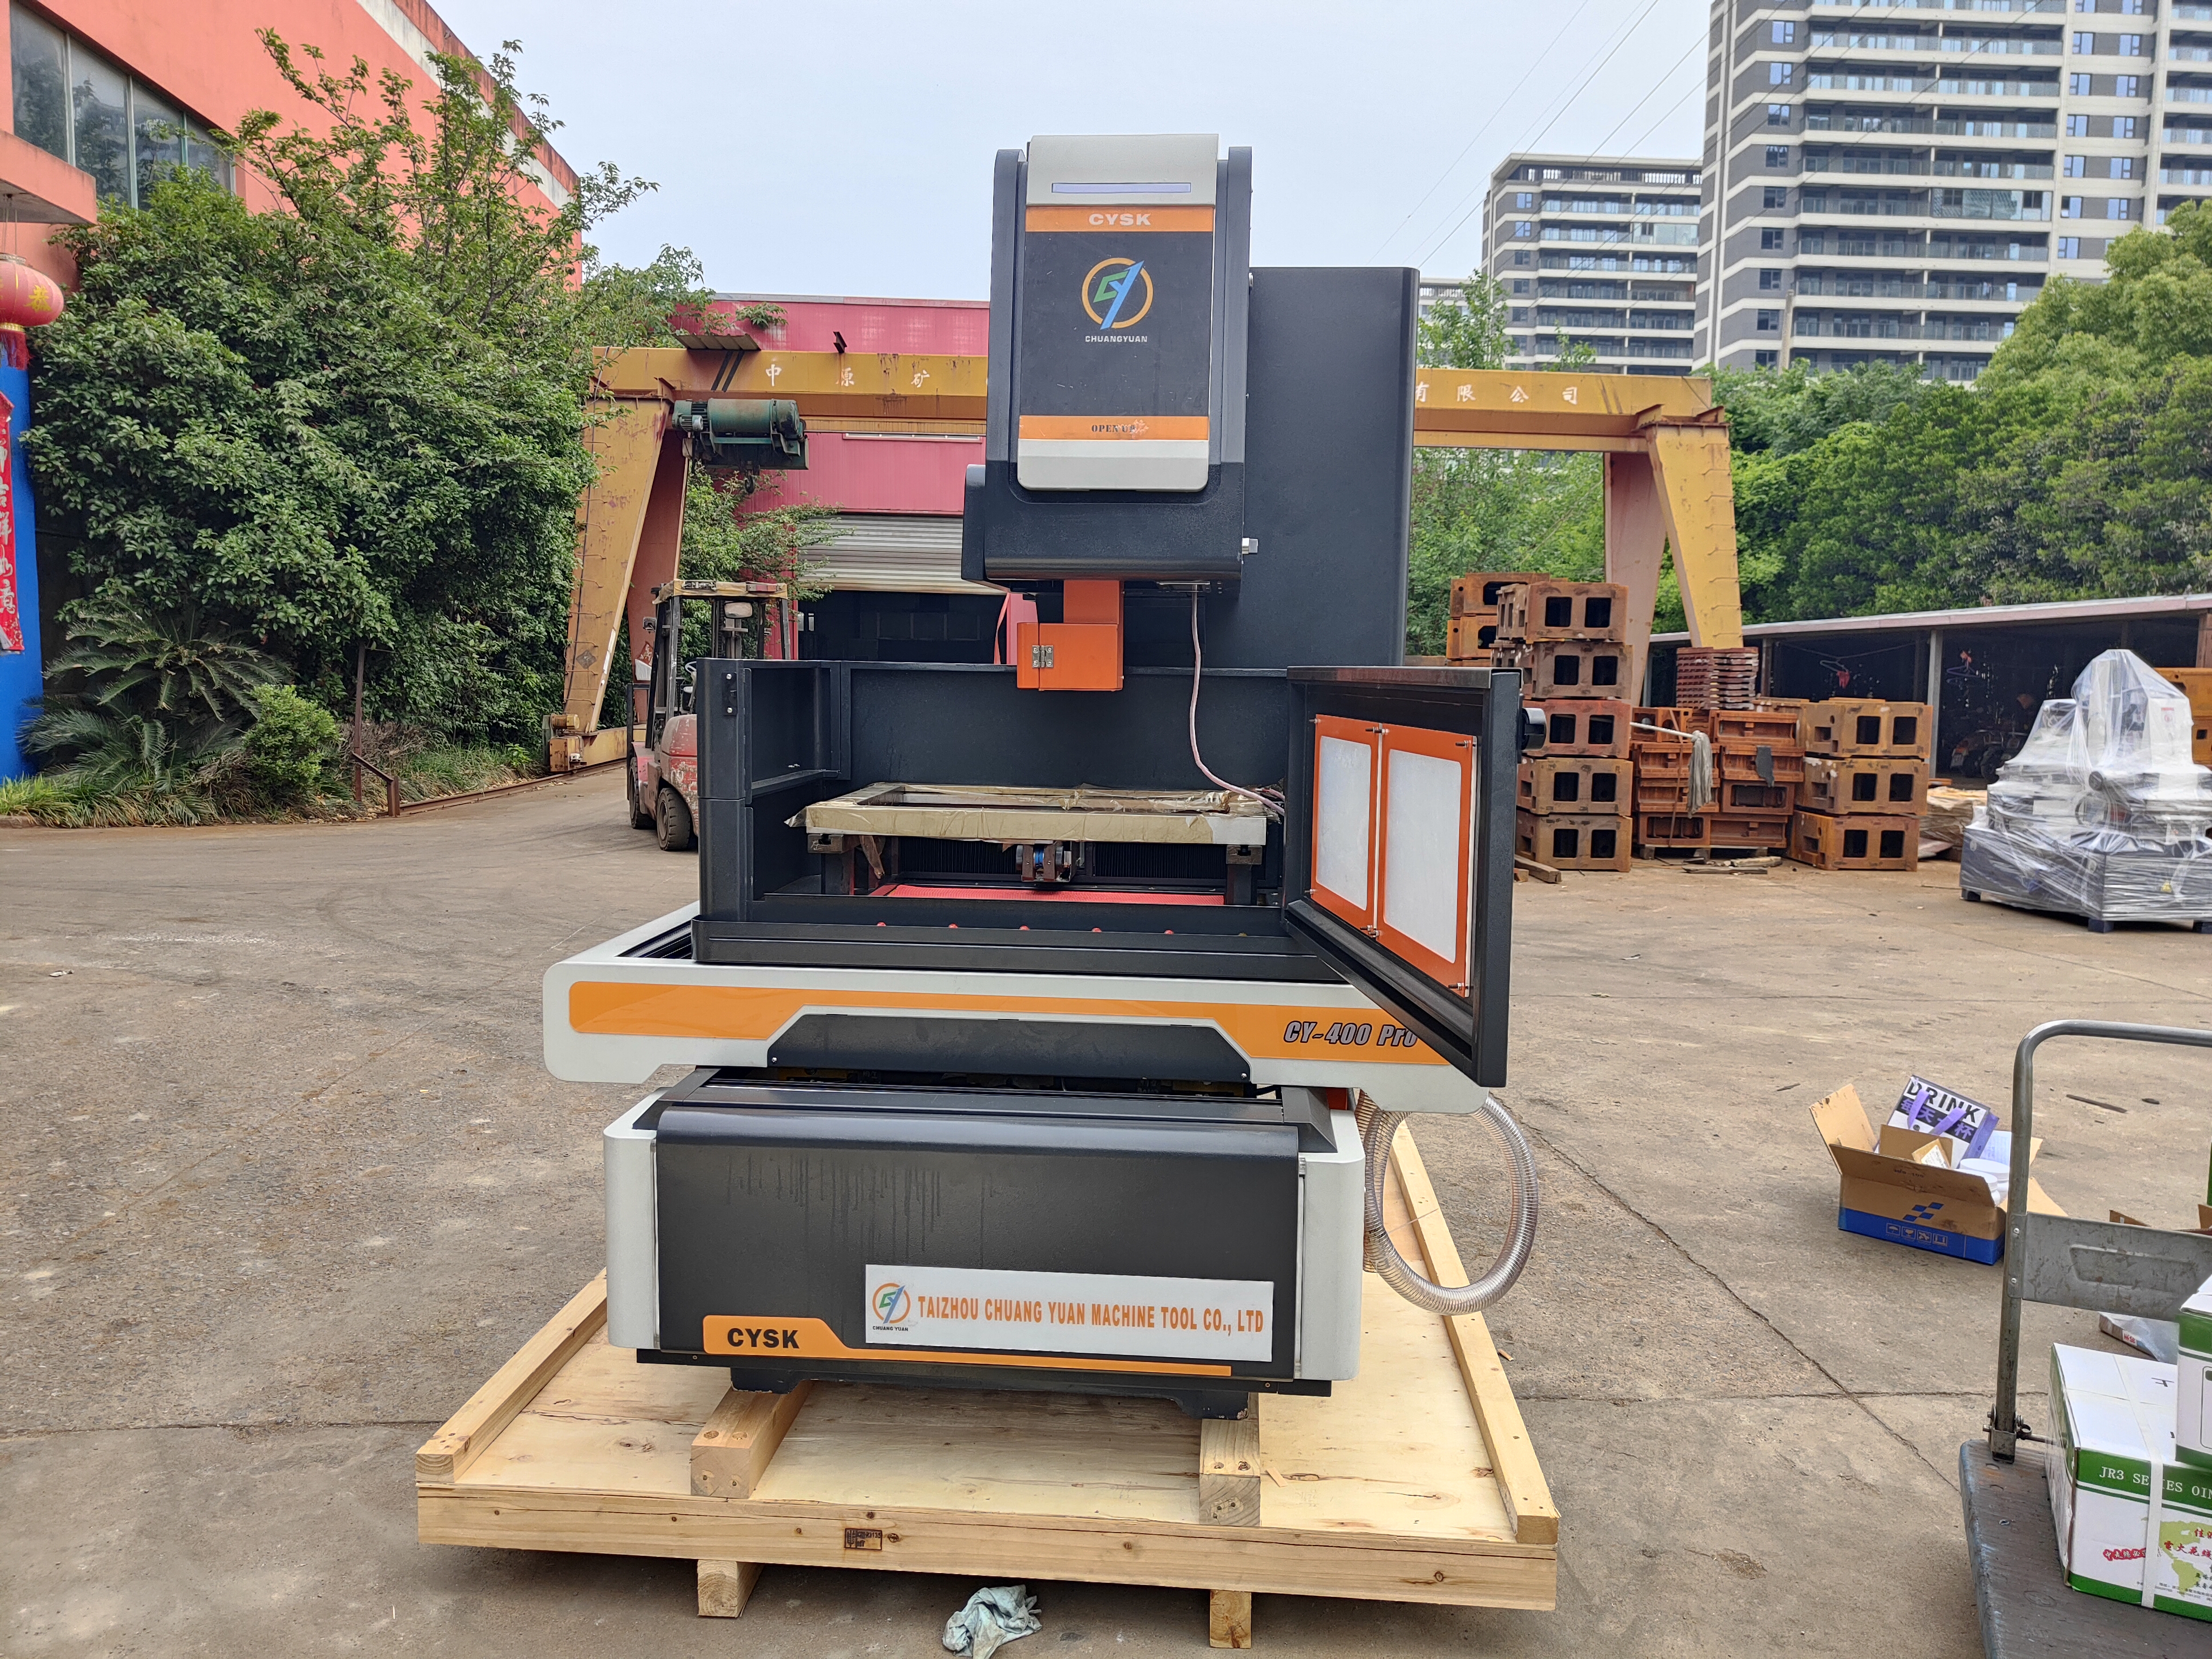
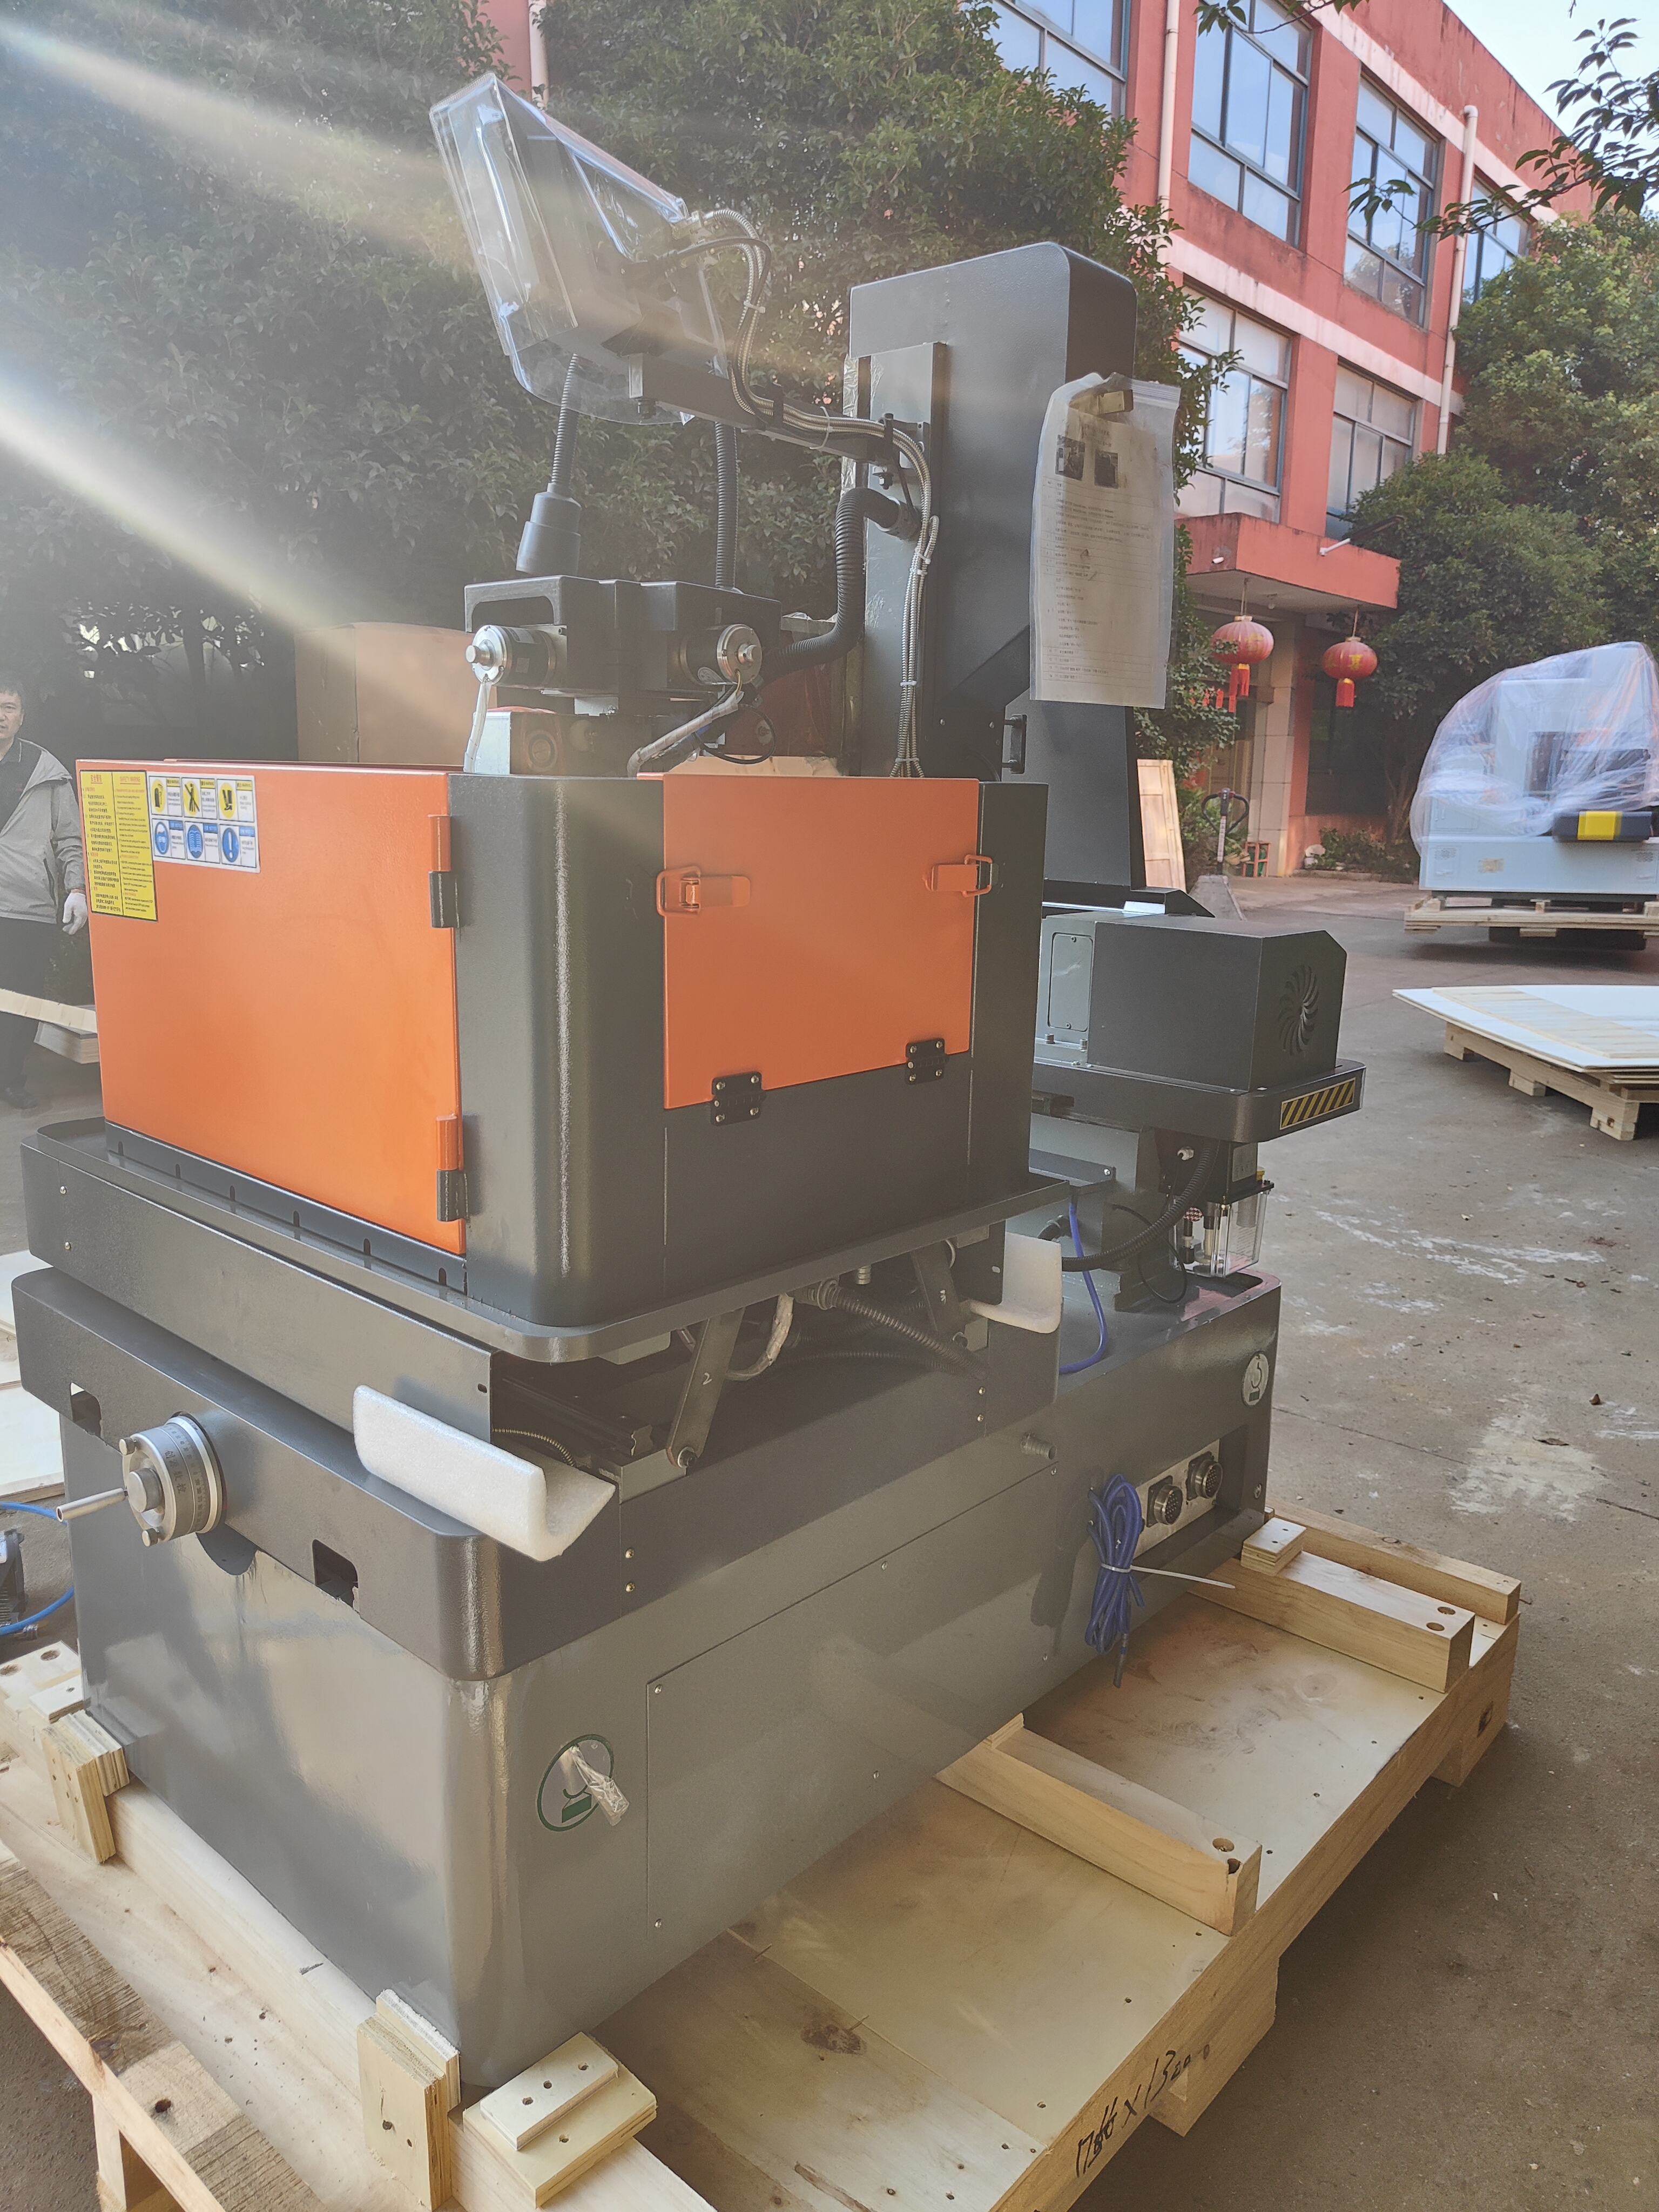
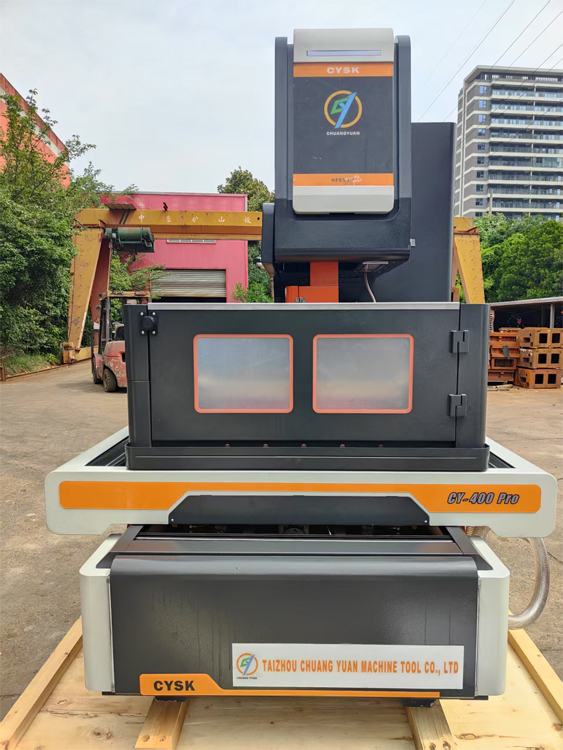
Машина для електроерозійного різання дротом: 5-вісна точність, точність 0,003 мм

Усі категорії
Отримати цитату

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Мобільний/WhatsApp
WeChat
LinkedIn
Ім’я
Назва компанії
Повідомлення
0/1000
Додаток
Будь ласка, завантажте хоча б один додаток
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Рішення для машин електроерозійної обробки дротом з високою точністю від надійного китайського виробника

Рішення для машин електроерозійної обробки дротом з високою точністю від надійного китайського виробника

Компанія Taizhou Chuang Yuan Machine Tool Co., Ltd. виробляє прецизійні верстати електроерозійного дротового різання з 2003 року в місті Тайчжоу, провінція Цзянсу, Китай, обслуговуючи інструментальні майстерні, підприємства з виготовлення прес-форм, постачальників аерокосмічної галузі та заводи з виробництва медичного обладнання в більш ніж 20 країнах. Наша лінійка верстатів електроерозійного дротового різання забезпечує повторювану точність позиціонування ±0,003 мм, шорсткість поверхні до Ra 0,8 мкм та швидкість різання до 220 мм²/хв при використанні латунного дроту діаметром 1,0 мм. У виробництві прес-форм клієнти регулярно витримують допуски порожнин у межах 0,005 мм на ході 300 мм, скорочуючи час полірування на 30–40 % порівняно з фрезеруванням і ручною доводкою. У аерокосмічній галузі субпостачальник другого рівня в Німеччині використовує наш п’ятиосьовий верстат електроерозійного дротового різання для обробки сегментів турбінних кожухів із сплаву Inconel 718, зменшивши відходи з 8 % до 1,5 % протягом шести місяців. Виробники медичних стентів і хірургічних інструментів у Туреччині покладаються на наш верстат електроерозійного дротового різання у підводному середовищі для витримання ширини пазів 0,02 мм у сталі марки 316L та титані.
Отримати цитату

Вивчення випадку

Німецький цех для виготовлення форм ріже блоки матриць завдовжки 1200 мм за допомогою п’ятиосереднього верстата електроерозійного різання дротом

Баварський виробник прес-форм для автомобільних фар зіткнувся з вузьким місцем: заготовки з твердої сталі 1.2344 розміром 1200 × 800 × 400 мм потребували складних похилих каналів охолодження та поверхонь припинення формування, до яких фрезерування не могло дістатися. Їхній існуючий верстат електроерозійного оброблення дротом мав лише 600 мм ходу, що змушувало їх передавати роботи стороннім підприємствам за 35 євро за годину й із терміном виконання 14 днів. У 2022 році вони встановили наш п’ятиосевий верстат електроерозійного оброблення дротом CY-WEDM 1200 із автоматичним натягуванням дроту та підводним різанням. Верстат забезпечує точність ±0,004 мм на всьому ході, а п’ятиосева конусна головка дозволяє різати під кутом до 30 градусів. Упродовж трьох місяців внутрішнє різання замінило 80 відсотків зовнішніх замовлень, термін виконання скоротився з 14 до 3 днів, а щорічні витрати на механічну обробку зменшилися на 210 000 євро. Тепер цех працює 22 години на добу, шість днів на тиждень, а споживання дроту становить 0,18 кг на годину при швидкості різання 180 мм²/хв на латунному дроті діаметром 0,25 мм. Їхній менеджер з якості підтвердив, що 100 відсотків поверхонь припинення формування тепер проходять перевірку синім фарбуванням.

Турецький виробник медичних пристроїв досягнув ширини щілин 0,02 мм із нержавіючої сталі марки 316L

Турецький виробник хірургічних скріплювачів та біопсійних щипців мав вирізати пази завширшки 0,02 мм і завглибшки 8 мм у трубках із нержавіючої сталі марки 316L та титану без зон термічного впливу чи заусіниць. Лазерне різання призводило до утворення шарів переплавленого матеріалу та шлаку, через що не вдавалося пройти валідацію очищення на біосумісність. Після оцінки трьох постачальників у 2023 році компанія обрала нашу занурену проволочну ерозійну установку CY-WEDM 500. Використовуючи латунну проволоку діаметром 0,1 мм, деіонізовану воду з електропровідністю 12 мікросіменсів та багатопрохідну обробку, установка забезпечила шорсткість поверхні Ra 0,4 мкм та допуск ширини паза ±0,002 мм. Рівень браку знизився з 12 % до 1,8 %, а час полірування після обробки скоротився на 45 %. У 2024 році компанія успішно пройшла наглядову аудиторську перевірку ISO 13485, надавши повні дані про здатність процесу (Cpk 1,67), отримані за допомогою вбудованої системи реєстрації даних установки. Згодом замовлено ще дві проволочні ерозійні установки для розширення виробництва компонентів ендоскопічних інструментів на експорт до Німеччини та Сполучених Штатів Америки.

Індійський завод електронних роз’ємів збільшив обсяги виробництва на 28 відсотків за допомогою автоматизованого верстата для електроерозійного різання дроту

Виробник з’єднувачів у Пуне, Індія, що виготовляє швидкісні контактні елементи для задніх панелей із берилійної міді та фосфорної бронзи, стикався з проблемами зносу електродів і непостійних зазорів при пробиванні. Ручне обслуговування штампів призводило до простою в 9 % і браку в 5 %. У 2023 році на підприємстві встановили дві автоматичні установки електроерозійного дротового різання CY-WEDM 400, оснащені автоматичним протягуванням дроту на 24 позиції та автоматичним видаленням відходів. Ці установки забезпечують постійний зазор між пробійником і матрицею 0,003 мм, що збільшує термін служби штампів з 800 000 до 1,6 млн ходів. Обсяг випуску зріс на 28 %, рівень браку знизився до 0,9 %, а незапланований простій — до 1,5 %. Керівник виробництва повідомив, що функція віддаленої діагностики установки електроерозійного дротового різання дозволила нашим інженерам у Китаї усунути аварійне сповіщення про насос промивання протягом 40 хвилин, уникнувши втрат виробничої потужності на весь змінний цикл. Тепер компанія експортує з’єднувачі в 14 країн і вважає, що інвестиції в установки електроерозійного дротового різання зменшили собівартість кожного тисячі з’єднувачів на 17 %.

Пов’язані товари

Розуміння технології верстатів для електроерозійного дротового різання та вибір правильної системи: верстат для електроерозійного дротового різання, також відомий як верстат для електроерозійного дротового розрядного різання (WEDM), видаляє провідний матеріал шляхом генерації контрольованих електричних іскор між безперервно рухомим дротовим електродом та заготовкою, зануреною в деіонізовану воду. На відміну від фрезерування або лазерного різання, цей процес не створює жодної механічної сили, що дозволяє виробникам різати закалену інструментальну сталь з твердістю понад 60 HRC, вольфрамовий карбід, сплави Інконель, титан та міді з надзвичайною точністю. Світовий ринок верстатів для електроерозійного дротового різання у 2024 році оцінювався приблизно в 1,9 млрд дол. США й очікується, що він зростатиме на 5,6 відсотка щорічно до 2030 року завдяки попиту з боку виробників прес-форм і штампів, авіакосмічної галузі, медичного обладнання, електроніки та автомобільного інструментального обладнання. У компанії Taizhou Chuang Yuan Machine Tool Co., Ltd., заснованій у 2003 році в провінції Цзянсу, Китай, ми проектуємо та виготовляємо верстати для електроерозійного дротового різання, які поєднують точність, швидкість та загальну вартість володіння. Наш процес виробництва починається з методу скінченних елементів для аналізу станини верстата, яка відливається з високоміцького чавуну Meehanite й витримується протягом 12 місяців для зняття внутрішніх напружень. Потім станина обробляється на п’ятиосьовому CNC-портальному фрезерному верстаті з точністю плоскості 0,01 мм на 1000 мм перед збиранням. Кожна вісь оснащена попередньо навантаженими лінійними направляючими та кульковими гвинтами класу C3 з лазерно каліброваною корекцією кроку, що забезпечує точність позиціонування ±0,003 мм та повторюваність ±0,001 мм. Наш генератор імпульсів працює на частотах до 1,5 МГц із адаптивним керуванням, яке контролює напругу в розрядному проміжку 2000 разів на секунду й автоматично регулює енергію розряду, щоб запобігти обриву дроту та захистити делікатні геометрії. При типовому завданні різання інструментальної сталі 1.2344 товщиною 40 мм наш верстат досягає швидкості 180 мм²/хв за використання мідно-цинкового дроту діаметром 0,25 мм при шорсткості поверхні Ra 1,0 мкм; багатопрохідне оброблення забезпечує Ra 0,4 мкм. Система подачі дроту використовує сервопривід замкненого контуру для підтримки натягу в діапазоні 8–12 Н — це критично важливо для різання під кутом до 30 градусів та автоматичного протягування дроту діаметром 0,1 мм. Наша конструкція різання у зануреному стані зменшує теплову деформацію тонких деталей товщиною менше 0,5 мм — це поширена вимога в медичних та електронних застосуваннях. З екологічної точки зору верстат споживає 2,8 кВт у режимі очікування та 9,5 кВт під час різання, а наша установка очищення води продовжує термін служби деіонізуючих смол до 1800 годин. У всьому світі клієнти використовують наші верстати для електроерозійного дротового різання спеціалізованим чином. У Німеччині та Італії майстерні з виготовлення прес-форм ріжуть вставки для лиття під тиском та екструзійні матриці, покладаючись на нашу автоматичну систему видалення відходів для безперервної роботи вночі («lights-out») партіями з вісім до дванадцяти порожнин. У Сполучених Штатах авіакосмічні майстерні ріжуть кільця ущільнень з соточкою та корені лопаток турбін із нікелевих сплавів, використовуючи нашу п’ятиосьову головку для різання під кутом, щоб створювати профілі «ялинка» за один налаштування. У Туреччині та Індії виробники медичного обладнання та електроніки ріжуть стенти, хірургічні щелепи та контактні штирі, де кромки без заусенців усувають необхідність вторинного полірування. У В’єтнамі та Мексиці постачальники штампувального обладнання для автомобільної промисловості використовують наші верстати для електроерозійного дротового різання для обслуговування прогресивних штампів із зазором між пуансоном та матрицею 0,003 мм, що збільшує термін служби штампів понад 1,5 млн ходів. У Південній Кореї та Японії виробники прецизійних інструментів для з’єднувачів покладаються на нашу систему термокомпенсації, яка забезпечує точність ±0,002 мм протягом 18-годинної необслуговуваної роботи. Ми підтримуємо кожного клієнта за допомогою дистанційної діагностики через промисловий IoT-шлюз, технічного обслуговування з використанням розширеної реальності та каналу доставки запасних частин протягом 48 годин із нашого складу в Роттердамі. Наша інженерна команда надає безкоштовні пробні різання на матеріалах клієнтів із наданням детального звіту про процес, у тому числі рекомендованих поправок, тиску промивання та марок дроту. Вибір верстата для електроерозійного дротового різання — це більше, ніж порівняння цін. Покупцям слід оцінювати робочий хід у порівнянні з найбільшим блоком матриці, який вони планують різати, можливість різання під кутом для складних рельєфних кутів, надійність автоматичного протягування дроту для роботи в режимі «lights-out», а також здатність виробника надавати інженерну підтримку з урахуванням конкретних застосувань. Ми рекомендуємо мінімальний запас ходу 10 відсотків понад розмір найбільшої деталі та генератор, здатний обробляти найтовщий матеріал із потрібною якістю поверхні. Для майстерень, які ріжуть як закалену сталь, так і карбід, генератор із подвійною потужністю та окремими контурами для чистової обробки усуває компроміси. Оскільки верстати для електроерозійного дротового різання зазвичай працюють 15–20 років, ремонтопридатність та доступність запасних частин мають таке саме значення, як і початкові технічні характеристики. Наші верстати використовують стандартні промислові компоненти від Siemens, Panasonic та HIWIN, що зменшує ризики довгострокового постачання. Ми також публікуємо графіки технічного обслуговування, бази даних кодів помилок та процедури калібрування, щоб клієнти могли навчати місцевих техніків самостійно. З понад 1800 встановлених у світі верстатів для електроерозійного дротового різання та партнерств у більш ніж 20 країнах ми й надалі удосконалюємо наші конструкції на основі даних, отриманих у реальних умовах експлуатації. Серед останніх покращень — перероблений напрямний пристрій для дроту, термін служби якого збільшився на 40 відсотків, форсунка для промивання, що зменшує обриви дроту на високих деталях на 22 відсотки, та програмне забезпечення керування з вбудованими технологічними базами даних для 46 поширених матеріалів. Незалежно від того, чи це перший верстат для електроерозійного дротового різання для вашої майстерні чи розширення виробничих потужностей великою компанією, наша команда підбере модель, яка відповідає вашим деталям, матеріалам та виробничим цілям.

Поширені запитання

Які матеріали може різати верстат для дротової ерозії, і які практичні межі товщини?

Верстат для дротової ерозії ріже будь-який електропровідний матеріал, у тому числі загартовану інструментальну сталь до 70 HRC, вольфрамовий карбід, Інконель, титан, мідь, латунь та алюміній. Практична товщина залежить від потужності генератора та промивання: наші стандартні моделі ріжуть сталь завтовшки 300 мм, а серія високої потужності — до 500 мм із зниженою швидкістю. Непровідні керамічні матеріали та більшість пластиків не можна різати без допоміжного електрода.
Різання з зануренням передбачає повне оточення заготовки деіонізованою водою, що покращує охолодження та точність при обробці високих або тонких деталей; таку конфігурацію переважно використовують у медичній, авіакосмічній галузях та при виготовленні штампів. Верстати лише з промиванням коштують менше й підходять для невеликих простих деталей. Багато замовників обирають верстати з подвійним режимом роботи, які автоматично перемикаються між режимами, забезпечуючи гнучкість у виконанні різних типів завдань за один інвестиційний цикл.
Щоденні завдання включають перевірку електропровідності води (цільове значення — 5–15 мікросіменс) та натягу дроту. Щотижневі завдання охоплюють очищення напрямних для дроту, перевірку контактів живлення та заміну фільтрів. Щороку рекомендуємо лазерну калібрування всіх осей. Дотримуючись цього графіка, клієнти зазвичай зберігають точність ±0,003 мм протягом восьми–десяти років; напрямні для дроту замінюють кожні 600–900 годин залежно від оброблюваного матеріалу.
Встановлення зазвичай триває три–п’ять днів, у тому числі вирівнювання, юстування та 24-годинний тест різання. Після цього наші інженери проводять п’ятиденне навчання на місці, що охоплює програмування, наведення дроту, налаштування зміщень та оптимізацію промивання. Ми надаємо гарантію терміном один рік, віддалену діагностику через IoT-шлюз, англомовну документацію та життєвий доступ до нашої команди інженерів з застосувань для вирішення технологічних питань.
Стандартні моделі відправляються через 30–45 днів після внесення передоплати, а індивідуальні конфігурації — через 60–75 днів. Ми приймаємо перекази T/T із 30-відсотковою передоплатою та 70-відсотковою оплатою перед відправленням або беззаперечний акредитив L/C за пред’явленням. Усі машини постачаються з сертифікатом CE, дерев’яними ящиками, що пройшли фумігацію, та повним комплектом експортної документації. Для постійних клієнтів у наших більш ніж 20 ринках експорту ми пропонуємо гнучке планування та об’єднані відправлення.

Пов’язані статті

Правильний метод поводження з недостатньою точністю обробки швидкого різального верстата

13

Dec

Правильний метод поводження з недостатньою точністю обробки швидкого різального верстата

Переглянути більше
Як зменшити подряпини на поверхні труб під час безперервного формування на трубопрокатному стані

29

Jun

Як зменшити подряпини на поверхні труб під час безперервного формування на трубопрокатному стані

Економічна реальність поверхневих дефектів У високоризиковому середовищі виробництва на трубопрокатному стані подряпина на поверхні — це набагато більше, ніж незначний косметичний недолік. Вона виступає червоною сигнальною ознакою, що свідчить про глибші нестабільності процесу, які підмивають структурну ...
Переглянути більше
Чому модульний пружинний верстат забезпечує швидку зміну різних типів виробництва пружин

14

Jul

Чому модульний пружинний верстат забезпечує швидку зміну різних типів виробництва пружин

Вузькі місця у виробництві традиційного інтегрованого обладнання для формування пружин. Сучасне металообробне виробництво все більше характеризується різноманіттям специфікацій продукції та виробництвом сумішаних партій. Багато виробничих потужностей повинні обробляти пружини ...
Переглянути більше
Як зменшити знос свердла під час безперервної обробки глибоких отворів на верстатах

03

Aug

Як зменшити знос свердла під час безперервної обробки глибоких отворів на верстатах

Розуміння механіки термічних напружень у глибоких отворах. Виконання безперервного розточування та обробки на велику глибину на промислових виробничих лініях створює серйозні термічні й механічні виклики, які постійно перевіряють межі можливостей інструментів для різання. W...
Переглянути більше

Відгуки клієнтів

Клаус Бергер, менеджер з інструментального забезпечення, Баварія, Німеччина
Точність і час безперебійної роботи, які перетворили наш цех з виготовлення форм

Ми замінили два старіших верстати електроерозійної обробки дротом на моделі CY-WEDM 1200 і відстежували результати протягом 12 місяців. Точність позиціонування залишалася в межах ±0,004 мм під час кожної перевірки, незаплановані простої зменшилися з 7 % до 1,2 %, а тривалість нічних необслуговуваних циклів різання зросла на 340 %. Автоматичне натягування дроту працює бездоганно навіть при діаметрі дроту 0,2 мм. Вартість виготовлення одного блоку матриці знизилася на 19 %. Дистанційна діагностична підтримка від Taizhou Chuang Yuan усунула аварійне сповіщення генератора за менше ніж годину — цього жоден місцевий постачальник раніше не зміг досягти.

Айше Демір, Директор з виробництва, Стамбул, Туреччина
Найбільш надійний верстат електроерозійної обробки дротом у нашій виробничій лінії

Ми використовуємо три електроерозійні верстати для обробки компонентів хірургічних інструментів, ріжучи сталь 316L та титан до ширини пазів 0,02 мм. Після введення в експлуатацію моделі CY-WEDM 500 відсоток браку знизився з 11 % до 1,6 %, а індекс Cpk покращився до 1,71. Підводне різання запобігає деформації тонких стінок, а функція реєстрації даних на верстаті значно спростила нашу перевірку відповідності стандарту ISO 13485. Через два роки єдиними замінними деталями стали лише фільтри та напрямні для дроту. Споживання енергії на 18 % нижче, ніж у попереднього бренду при тій самій швидкості різання.

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Ім’я
Назва компанії
Повідомлення
0/1000
Адаптивне імпульсне керування, яке забезпечує точність на кожному електроерозійному верстаті

Адаптивне імпульсне керування, яке забезпечує точність на кожному електроерозійному верстаті

Кожен верстат для електроерозійного дротового різання, який ми виробляємо, оснащений високочастотним адаптивним імпульсним генератором, що контролює умови зазору 2000 разів на секунду. У виготовленні штампів і форм це запобігає обриву дроту під час тривалих неспостережуваних різань — поширеної причини збоїв, коли умови промивання змінюються зі збільшенням глибини різання. На сталевому блоці марки 1.2344 висотою 300 мм наш адаптивний контроль забезпечив середню швидкість різання 165 мм²/хв без жодного обриву дроту протягом 18-годинного циклу, тоді як верстат конкурента з фіксованими параметрами зупинявся чотири рази. Для авіаційних замовників, що ріжуть нікелеві сплави, антиелектролітичне коло генератора зменшує товщину поверхневого переплавленого шару до менш ніж 1 мікрометра, що відповідає вимогам до втомостійкості під час інспекції. У медичному виробництві стабільна енергія розряду забезпечує варіацію ширини пазів нижче 0.002 мм — критично важливо для виготовлення стентів і хірургічних щипців. Система також реєструє дані про розряди для забезпечення повної слідкуючості, що підтримує аудити за стандартами ISO 9001 та ISO 13485. Замовники з Німеччини, Туреччини.
П’ятиосьове конічне різання під кутом до 30 градусів на однопровідному електроерозійному верстаті

П’ятиосьове конічне різання під кутом до 30 градусів на однопровідному електроерозійному верстаті

Складні штампи часто вимагають стінок під кутом, рельєфних зазорів і змінного конусу, які одноосі машини не можуть обробити без кількох установок. Наша серія проволочних ерозійних верстатів забезпечує п’ятиосьовий синхронний рух із кутами конусу до 30 градусів, що дозволяє майстерням з виготовлення форм обробляти поверхні припинення руху, кути виштовхувальних штирів і глибокі ребра за одну операцію. Німецький клієнт із Баварії, що виготовляв штампи для фар, зменшив кількість установок з чотирьох до однієї, заощадивши 11 годин на кожному блоці штампа й покращивши точність кутів до ±0,01 градуса. Система замкненого контуру регулювання натягу проволоки підтримує натяг у діапазоні 8–12 Н протягом усього шляху обробки конусу, запобігаючи відставанню проволоки, яке призводить до заокруглення кутів. Для коренів лопаток типу «ялинка» в авіаційній промисловості п’ятиосьова головка формує складні кути за один прохід, усуваючи окрему операцію електроерозійного оброблення зануренням і скорочуючи цикл виготовлення на шість днів. У оснастці для електронних з’єднувачів змінний конус дозволяє обробляти пробійник і вставку матриці з узгодженим зазором, що збільшує термін служби інструменту понад 1,5 мільйона ходів.
WhatsApp WhatsApp Електронна пошта Електронна пошта Мобільний Мобільний УгоруУгору