- Продукція
- Про нас
- Новини
- Зв'язатися з нами
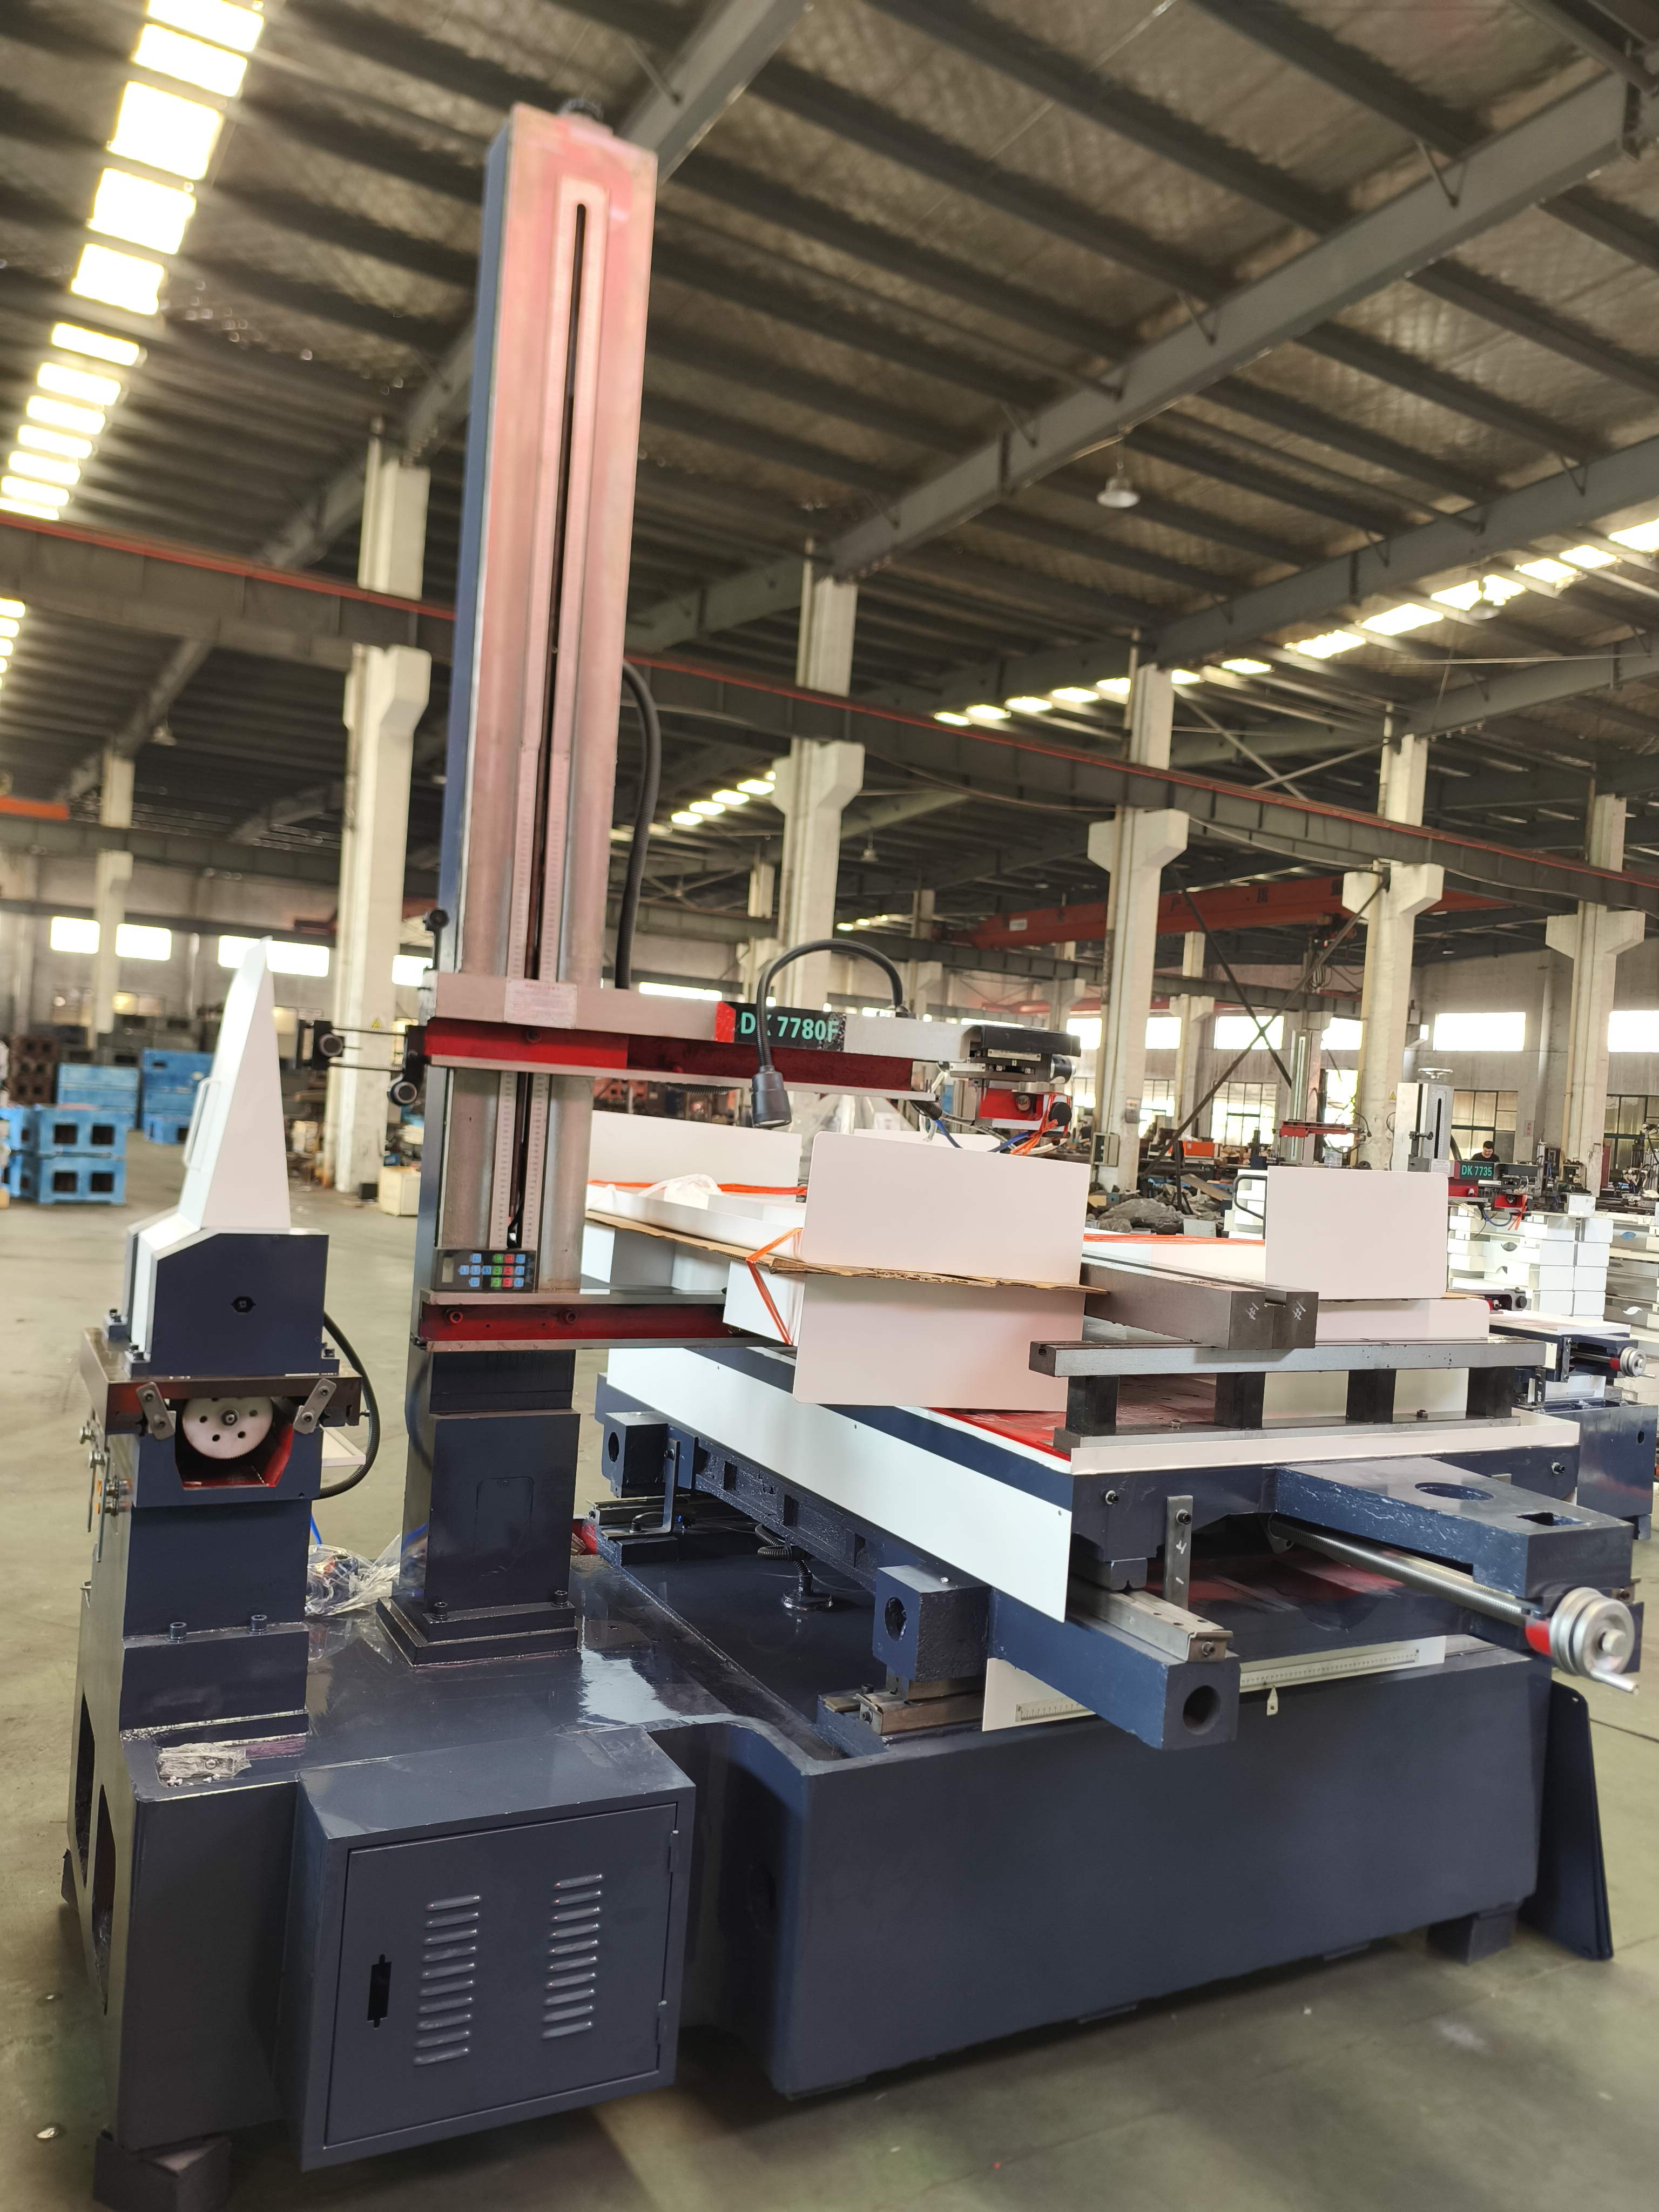
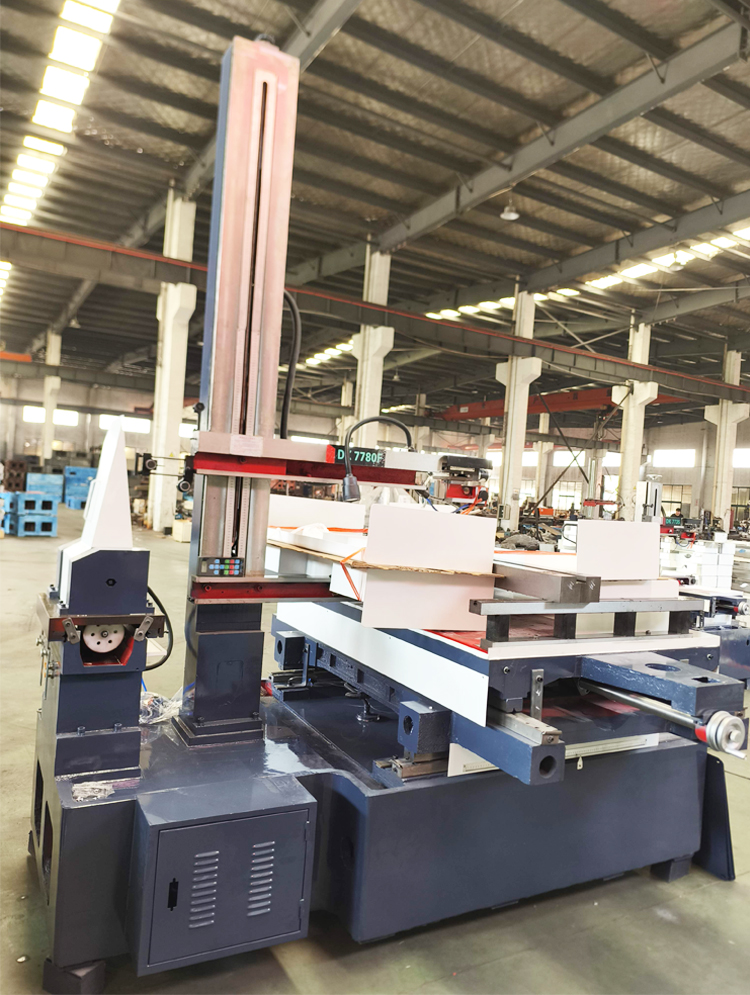
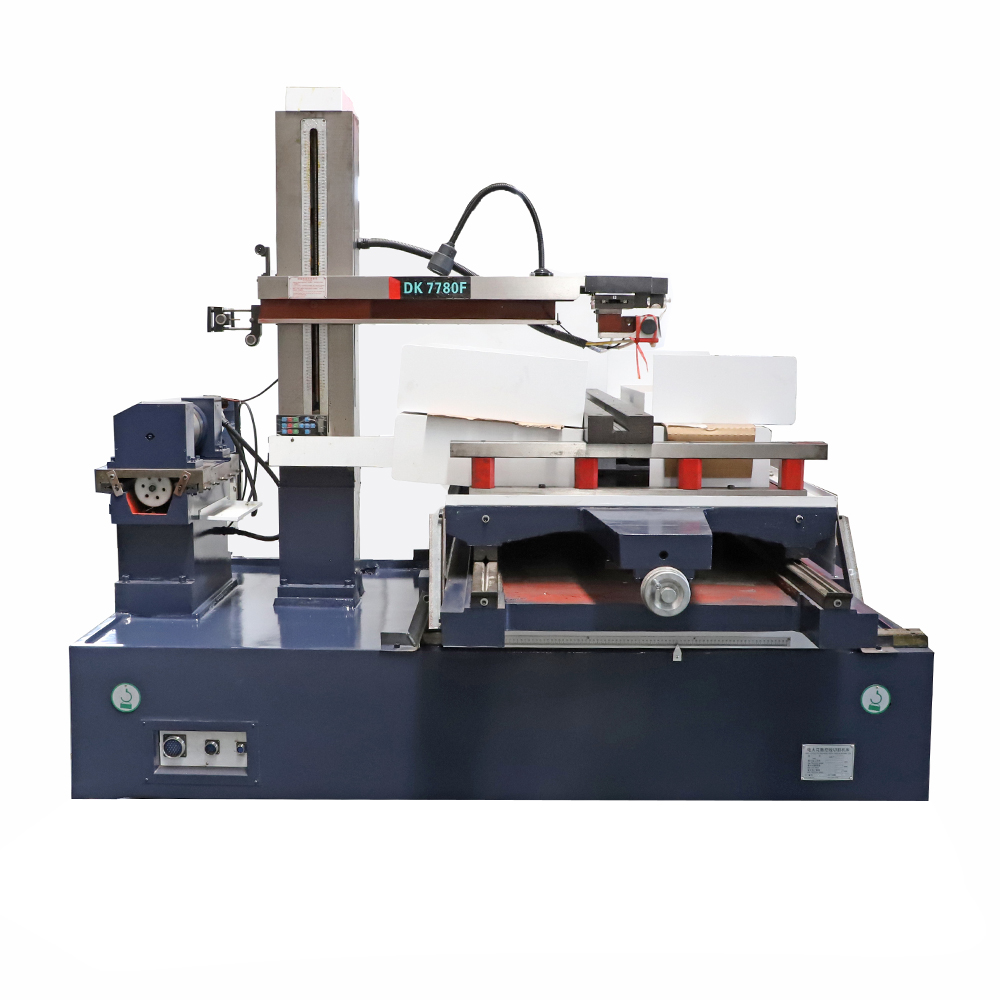
Виробництво великих електроерозійних верстатів починається задовго до збирання. У компанії Taizhou Chuang Yuan Machine Tool Co., Ltd. виробництво розпочинається з аналізу методом скінченних елементів ліжка верстата, після чого відбувається термічна обробка литих деталей з усуненням внутрішніх напружень і їх старіння протягом шести місяців для стабілізації геометрії. Ліжко та стійка потім піддаються прецизійному шліфуванню на п’ятисторонніх верстатах з ЧПК, а плоскість перевіряється з точністю 0,01 мм на метр. Напрямні обробляються вручну способом «скрапінгу» й калібруються за допомогою лазерного інтерферометра, що забезпечує повторюваність кожного осьового руху в межах ±0,003 мм. Діелектрична система проходить випробування під тиском 8 бар для підтвердження герметичності циркуляції рідини при промиванні глибоких порожнин — це критично важливо під час обробки ребер глибиною понад 200 мм. Генераторні шафи проходять 72-годинне випробування під повним навантаженням, а кожен готовий великий електроерозійний верстат перед відправкою виконує пробне різання на сертифікованому зразку. Контроль якості здійснюється згідно з вимогами ISO 9001, а кожна одиниця поставляється разом із звітом про калібрування, що має слідкуваність до національних стандартів.
У світі ці верстати обслуговують майстерні з виготовлення штампів і форм у Німеччині, автотехнічні майстерні в Мексиці, постачальників аерокосмічної галузі в Туреччині та підприємства важкого машинобудування по всій Південно-Східній Азії. У одному задокументованому випадку великий електроерозійний верстат із робочим столом розміром 3000 × 1600 мм обробив прес-форму вагою 9,5 тонни за один установ, що усунуло дві операції перевстановлення й скоротило загальний час обробки на 31 відсоток. Інший клієнт у Індії знизив знос електродів із 0,4 до 0,18 відсотка, використовуючи адаптивне керування імпульсами верстата для електродів із мідно-вольфрамового сплаву. На Близькому Сході клієнт, що працював при навколишній температурі 45 градусів за Цельсієм, покладався на вбудований чилер і термокомпенсацію, щоб утримати розмірну дрейф у межах 0,006 мм протягом 16-годинного необслуговуваного циклу. Наша інженерна команда надає клієнтам підтримку через дистанційну діагностику, пусконалагоджувальні роботи на місці та навчання операторів; ми експортували продукцію в понад 20 країн і регіонів. Запасні частини зберігаються на складі для швидкого відправлення, а типовий час реагування технічної підтримки становить менше 24 годин. Незалежно від того, чи йдеться про штамп для кування, литтєву форму чи компонент турбіни, великий електроерозійний верстат конфігурується з генератором, системою промивання та пакетом автоматизації, які відповідають саме цьому завданню, а не універсальною «однорозмірною» специфікацією. Такий підхід забезпечує конкурентоспроможні часи циклу й передбачувану загальну вартість володіння.

12
Dec
14
Aug
03
Aug
03
Aug