Машини електростатичного розрядного оброблення | Рішення EDM з високою точністю

Усі категорії
Отримати цитату

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Мобільний/WhatsApp
WeChat
LinkedIn
Ім’я
Назва компанії
Повідомлення
0/1000
Додаток
Будь ласка, завантажте хоча б один додаток
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Рішення для точного електростатичного розрядного оброблення від надійного китайського виробника

Рішення для точного електростатичного розрядного оброблення від надійного китайського виробника

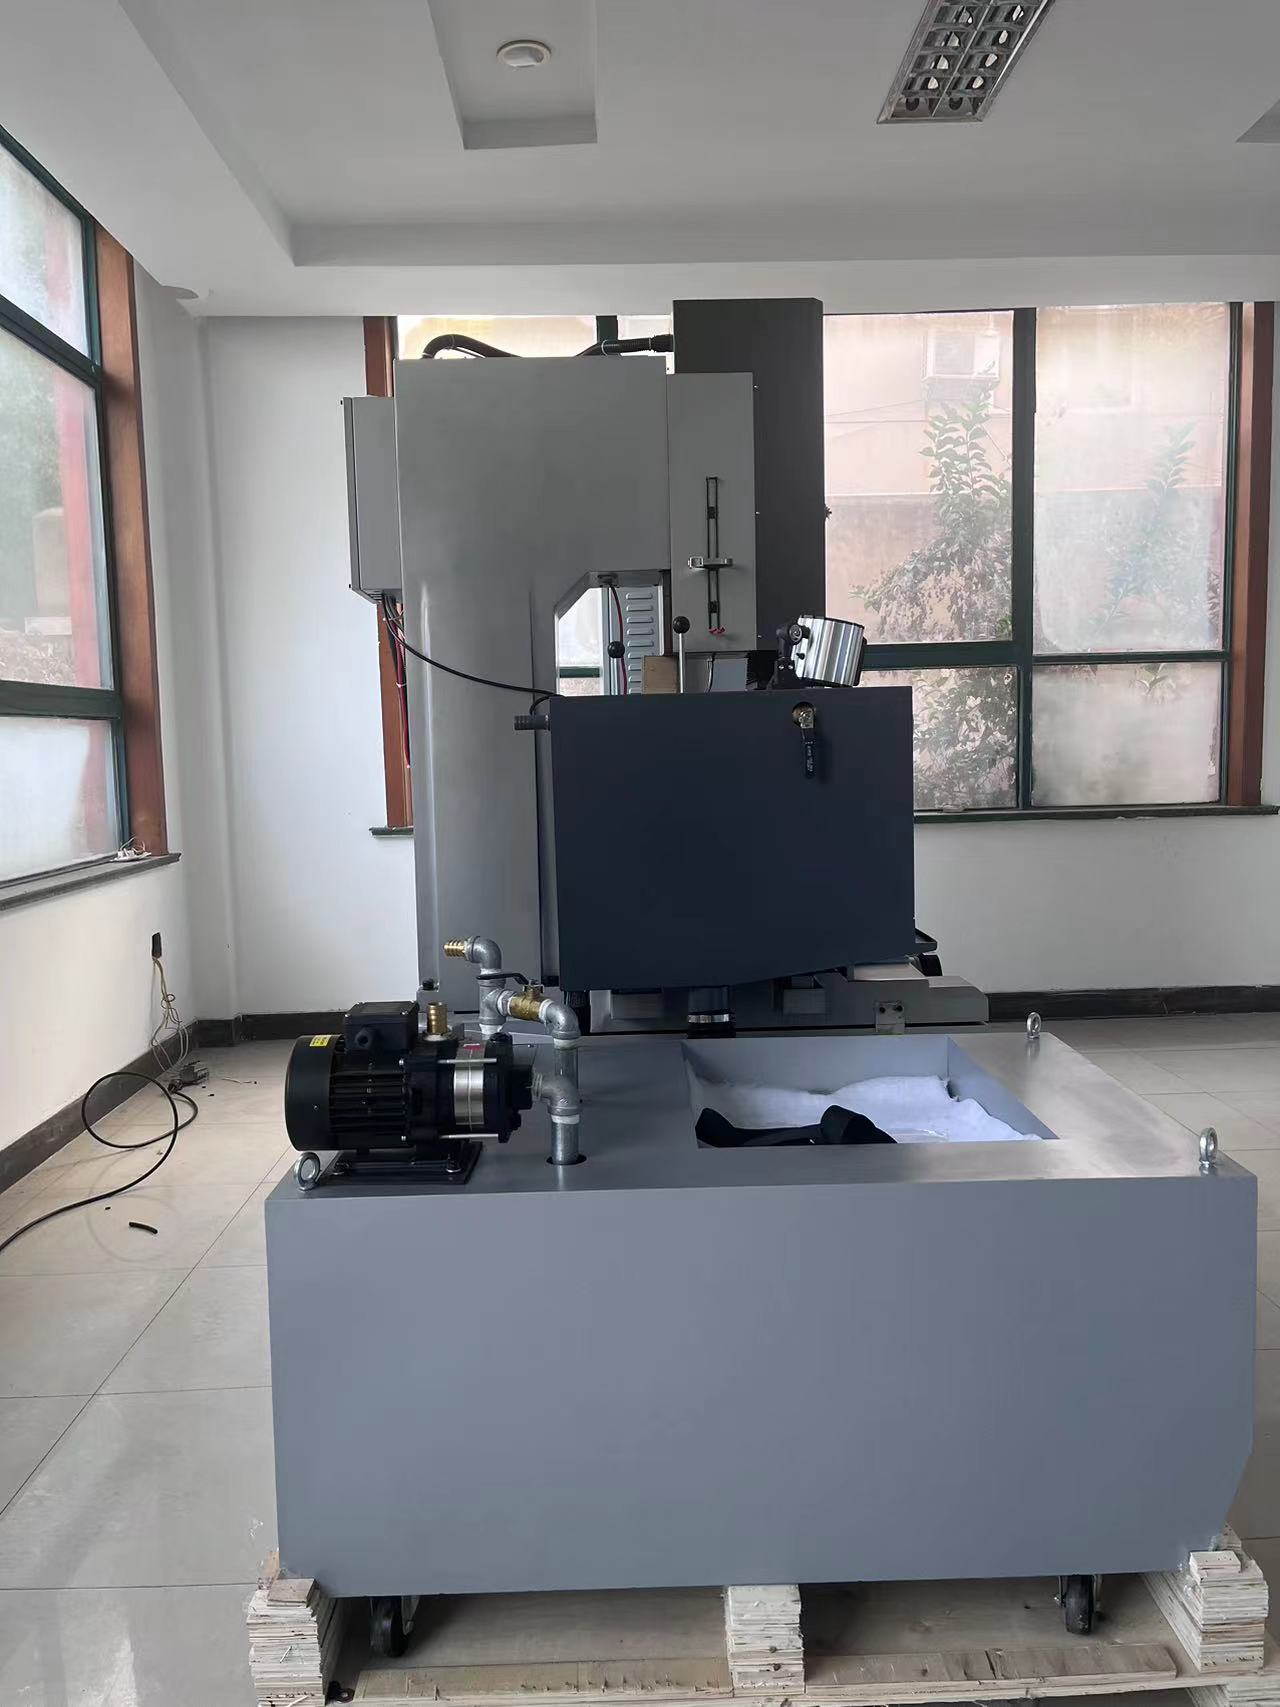
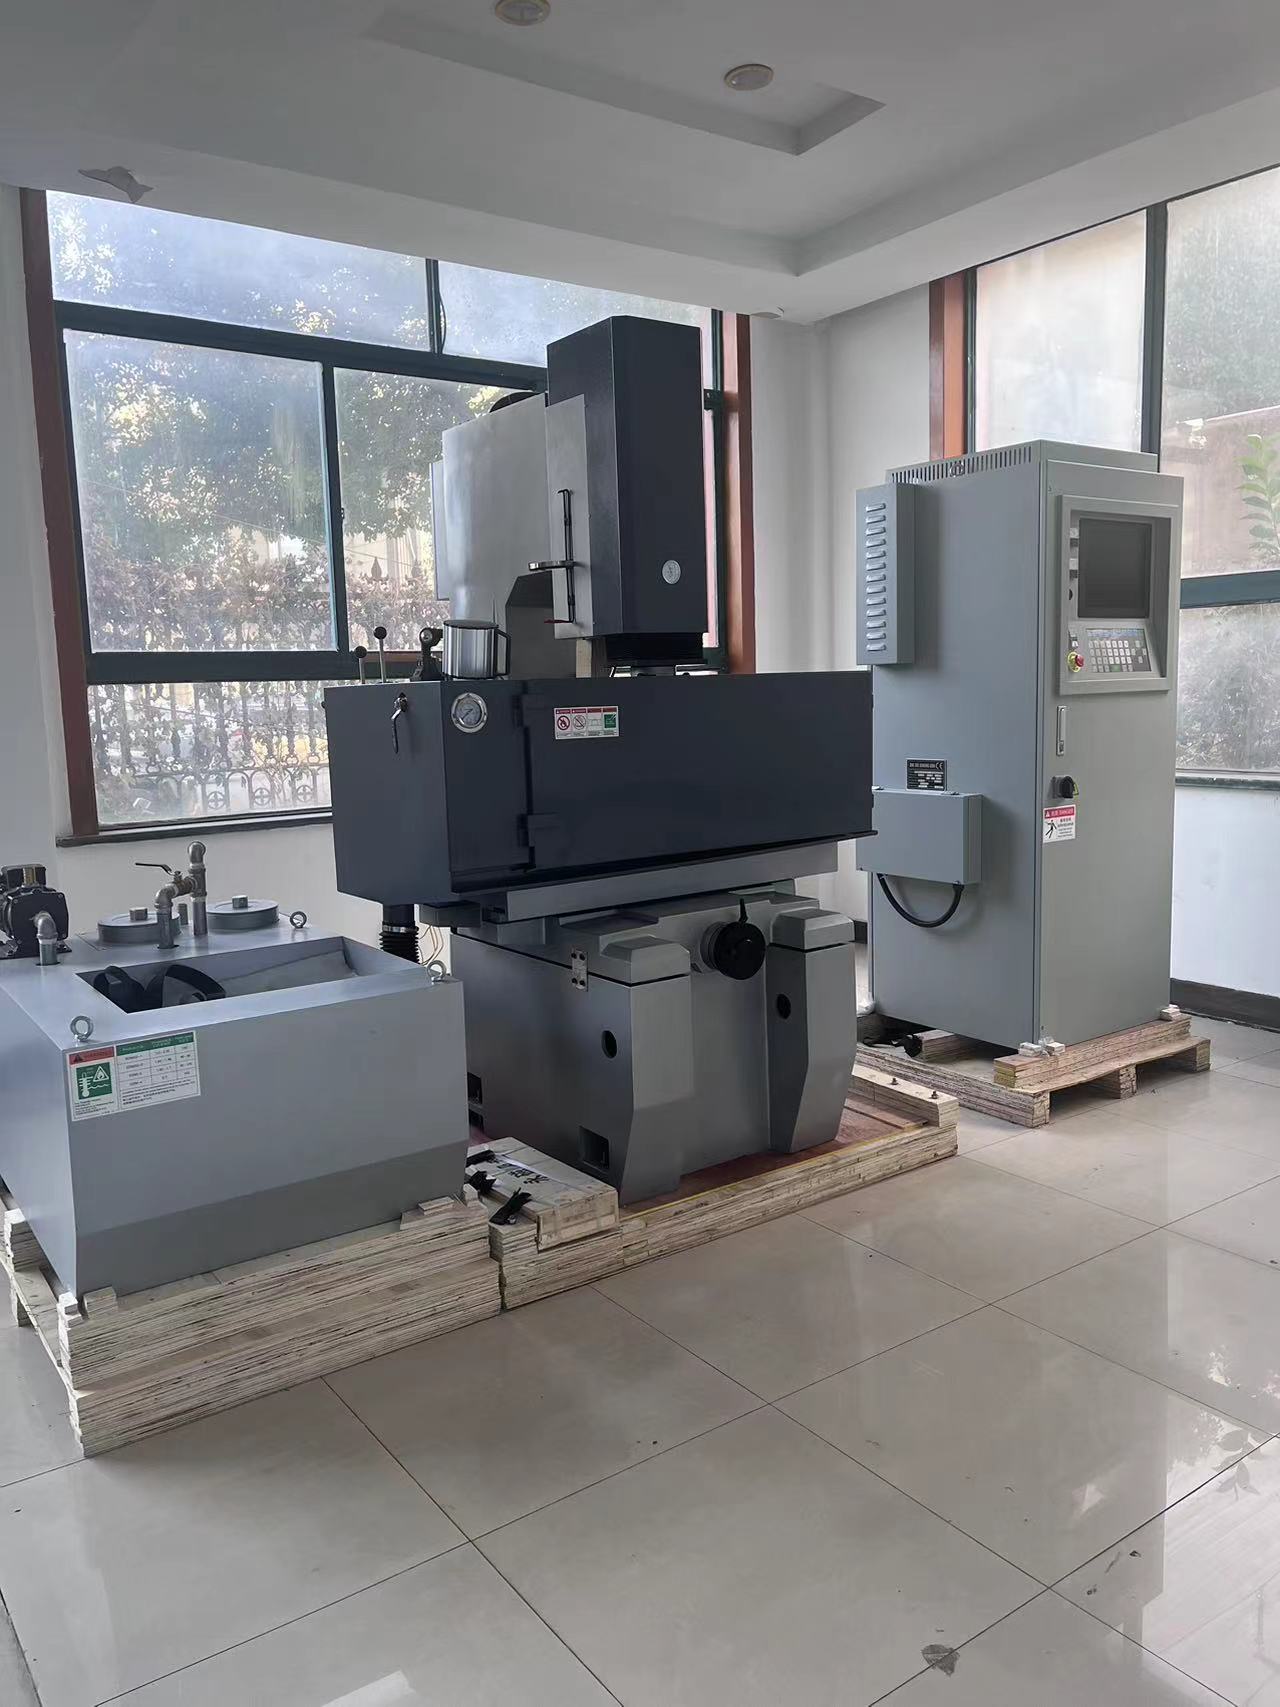
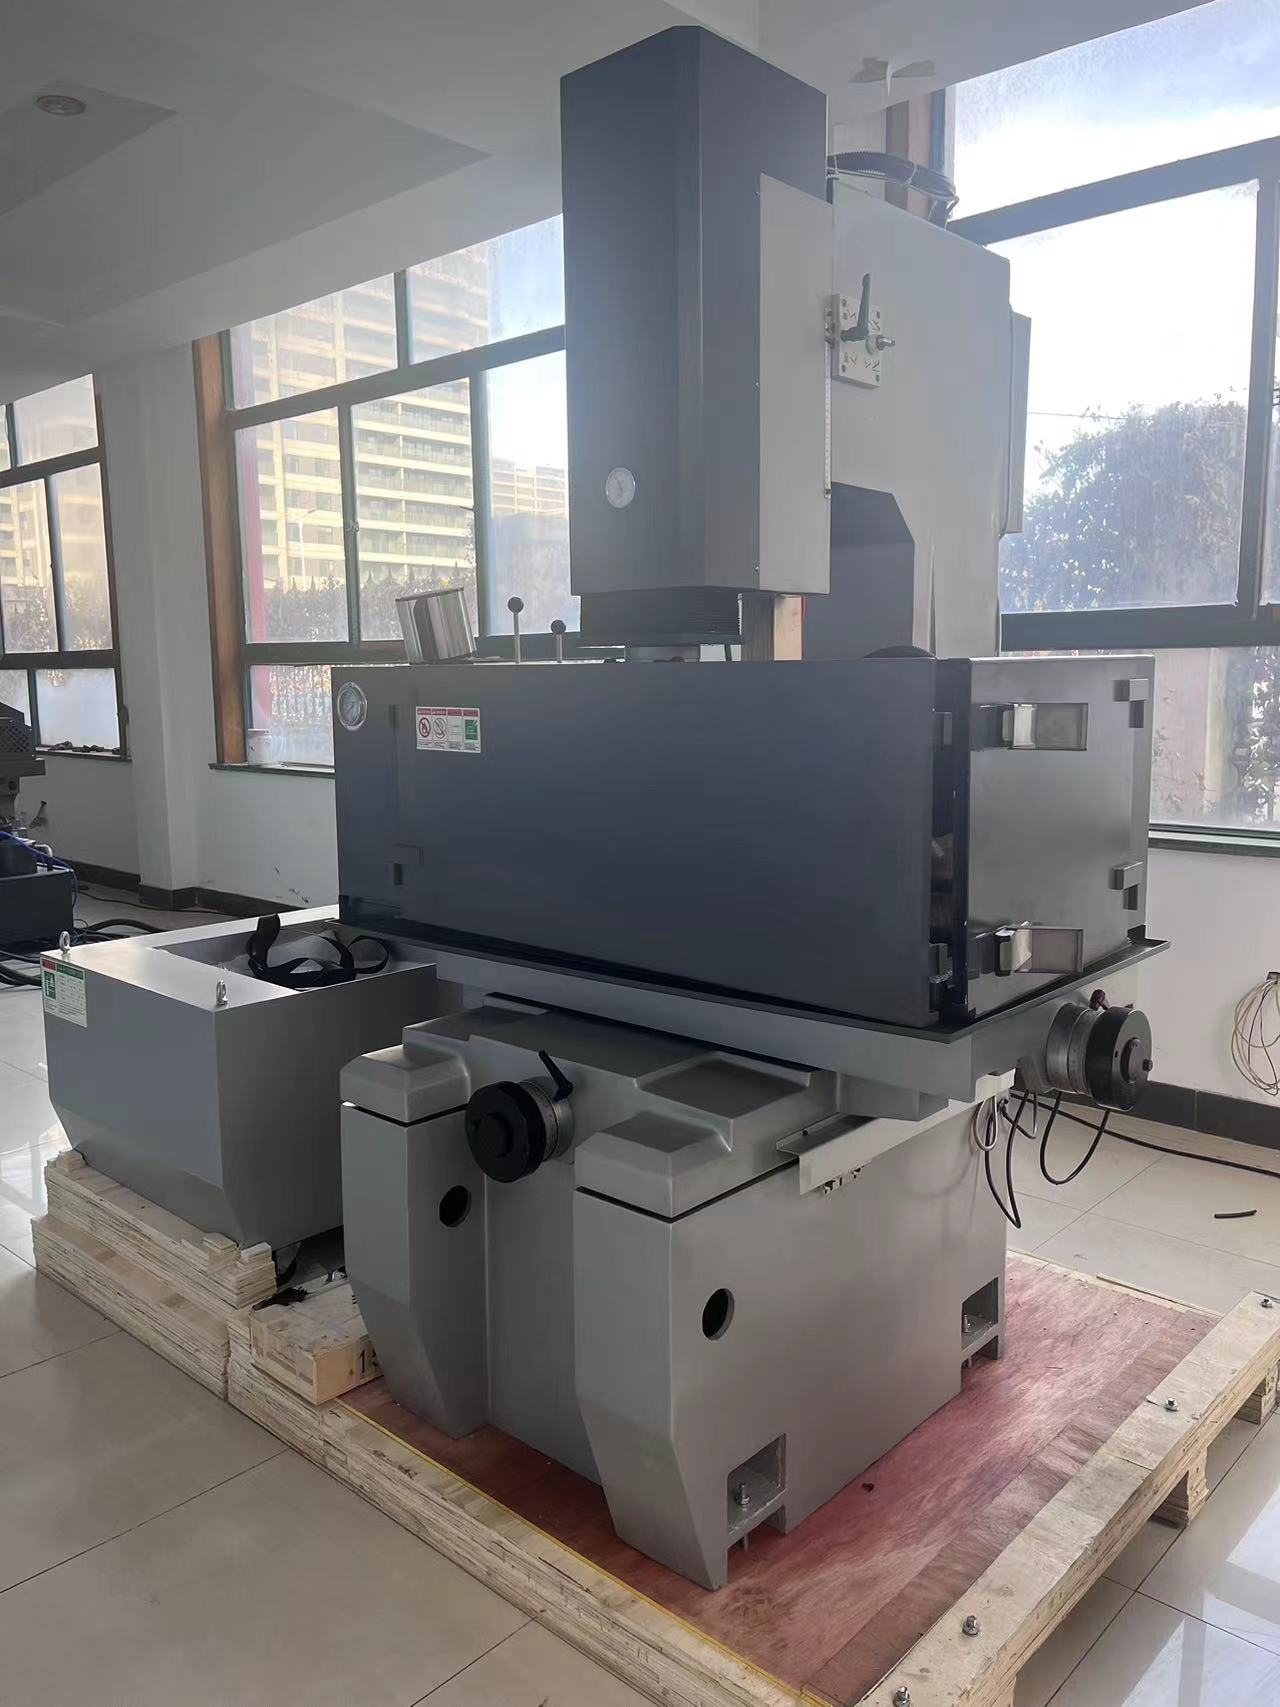
Компанія Taizhou Chuang Yuan Machine Tool Co., Ltd. розробляє системи електростатичного розрядного оброблення з 2003 року, поєднуючи сервокерування, жорсткі литі конструкції та інтелектуальні генератори імпульсів для видалення провідного матеріалу за допомогою контрольованої іскрової ерозії замість різального зусилля. Це робить наше електростатичне розрядне оброблення ідеальним для загартованої інструментальної сталі, вольфрамового карбіду, аерокосмічних сплавів та мікроелементів, яких не можна досягти за допомогою традиційного фрезерування. У цехах з виготовлення форм та штампів оператори покладаються на наші верстати для обробки глибоких ребер, гострих кутів та дзеркальних поверхонь з шорсткістю Ra 0,2 мкм, тоді як медичні та автомобільні інструментальні цехи використовують їх для виготовлення форсунок паливних інжекторів та штампів коробок передач. Наші платформи електростатичного розрядного оброблення з рухомим електродом (ram) та дротом забезпечують точність позиціонування ±0,005 мм, шорсткість поверхні до Ra 0,1 мкм та швидкість видалення матеріалу до 400 мм³/хв на графітових електродах, знижуючи знос електродів нижче 0,1 % за рахунок адаптивного керування імпульсами.
Отримати цитату

Вивчення випадку

завершення обробки форми на 42 відсотки швидше для німецької інструментальної майстерні

Німецький виробник форм для автомобільних роз’ємів із 64 порожнинами стикався з труднощами при ручному поліруванні глибоких ребер після фрезерування. Їхня попередня технологія електроерозійної обробки (ЕЕО) вимагала 18 годин на одну порожнину й залишала помітні шари переплавленого матеріалу внаслідок ЕЕО. Ми поставили CNC-систему ЕЕО зі статичним електродом, що має адаптивне керування імпульсами та мідний електрод діаметром 0,2 мм. Енергію розряду було оптимізовано так, щоб товщина шару переплавленого матеріалу становила менше 2 мкм, а автоматична заміна електродів скоротила час підготовки на 30 відсотків. Час остаточної обробки зменшився з 18 до 10,4 години на порожнину — покращення на 42 відсотки, а якість поверхні досягла Ra 0,15 мкм. Тепер інструментальна майстерня використовує три наші системи електроерозійної обробки й повідомляє про зниження споживання електродів на 28 відсотків.

на 35 відсотків менше повторної обробки штампів для тайського постачальника штампувальних деталей

Тайський постачальник точних штампувальних деталей мав повторювані відхилення розмірів у прогресивних штампах для електронних з’єднувачів після обробки дротом методом електроерозії. Ми запровадили свій п’ятиосевий дротовий електроерозійний верстат із замкненою системою термокомпенсації та латунним дротом діаметром 0,1 мм. Стабілізувавши температуру діелектрика в межах ±0,5 °C та застосувавши багатопрохідне чистове різання, досягли повторюваності розмірів ±0,003 мм. Кількість переделок штампів зменшилася на 35 %, а термін служби штампів — збільшився на 22 %. Зараз клієнт використовує наші електроерозійні верстати для всього нового розроблення штампів і експортує штамповані деталі до Японії та Європи.

Свердління мікропор для американського виробника медичного обладнання

Американський виробник медичних пристроїв потребував охолоджувальних отворів діаметром 0,3 мм у хірургічних інструментах із кобальт-хрому без термічного пошкодження. Наша система електростатичного розрядного оброблення малих отворів із високочастотними імпульсами та діелектриком із деіонізованої води пробурила 1200 отворів на партію без тріщин або заусінців. Точність розташування отворів становила ±0,008 мм, а цілісність поверхні відповідала вимогам процесу ISO 13485. Коефіцієнт виходу продукції збільшився з 88 до 97 відсотків, а час циклу на один інструмент скоротився на 25 відсотків. Клієнт розгорнув чотири наші установки електростатичного розрядного оброблення у дві зміни. Назва продуктів: Ознайомтеся з нашим високопродуктивним асортиментом електростатичного розрядного обладнання

Пов’язані товари

Електростатична розрядна обробка — це безконтактний термічний процес, що формуює провідні матеріали за допомогою контрольованих електричних іскор між електродом та заготовкою, яка занурена в діелектричну рідину. У компанії Taizhou Chuang Yuan Machine Tool Co., Ltd. ми вдосконалюємо цей принцип з 2003 року шляхом внутрішніх досліджень, виробництва та продажу прецизійних верстатів. Наш виробничий процес починається з методу скінченних елементів для аналізу станини верстата, далі йде лиття з високоякісної чавунної заготівки, природне старіння протягом 12 місяців та прецизійне шліфування напрямних з точністю прямолінійності 0,005 мм. Кожен агрегат електростатичної розрядної обробки проходить калібрування сервоприводів, «прогрів» генератора імпульсів протягом 72 годин та верифікацію лазерним інтерферометром. У результаті отримуємо верстат із точністю позиціонування ±0,005 мм та шорсткістю поверхні Ra 0,1 мкм навіть після 5000 годин роботи. У виробництві наші системи електростатичної розрядної обробки застосовують у виготовленні прес-форм та штампів, аерокосмічних турбінних деталей, медичних інструментів, оснастки для автотранспортних силових агрегатів та мікроелектронних з’єднувачів. Клієнти з понад 20 країн світу використовують наші системи для обробки глибоких порожнин, гострих внутрішніх кутів, мікроотворів та штампів для формування карбіду. Європейський аерокосмічний постачальник повідомив про зниження зносу електродів на 30 % після впровадження нашої адаптивної технології імпульсів, а південнокорейський виробник прес-форм для електроніки досяг показника 99,2 % відсотка придатних виробів у першому циклі виготовлення лінз. Окрім електростатичної розрядної обробки, ми також виробляємо обробні центри, верстати для виготовлення труб, розрізальні лінії, лінії різання на задану довжину, токарні верстати та верстати для глибокого розточування отворів, що дозволяє клієнтам створювати повні виробничі комірки. Наша система управління якістю відповідає стандарту ISO 9001, а кожен верстат проходить 200-годинний тест безперервного різання перед відправленням. Ми надаємо віддалену діагностику, монтаж на місці, навчання операторів та запасні частини протягом 72 годин. Поєднуючи міцні литі конструкції, інтелектуальне керування та оперативне обслуговування, ми допомагаємо виробникам знизити витрати на оснастку, скоротити терміни виконання замовлень та покращити якість продукції за рахунок надійної електростатичної розрядної обробки.

Поширені запитання

Які матеріали можна обробляти методом електростатичного розрядного оброблення?

Обробка електростатичним розрядом працює з будь-яким електропровідним матеріалом, у тому числі з закаленою інструментальною сталлю, вольфрамовим карбідом, титаном, кобальт-хромом, міддю та графітом. Її широко застосовують для виготовлення форм, штампів, аерокосмічних деталей та медичних інструментів. Непровідні кераміка та пластики не підходять. Наші верстати обробляють матеріали з твердістю до 60 HRC та товщиною від 0,1 мм до 500 мм, зі швидкістю видалення матеріалу до 400 мм³/хв.
Ми використовуємо адаптивне імпульсне керування та багатопрохідні чистові різання, щоб утримувати шари переплавленого матеріалу менш ніж 2 мкм, а шорсткість поверхні — на рівні Ra 0,1 мкм. Температуру діелектрика стабілізовано в межах ±0,5 °C, а знос електрода контролюється в реальному часі. Це відповідає стандартам аерокосмічної та медичної галузей; клієнт із США досягнув виходу придатних виробів 97 % при свердленні мікроперфорацій діаметром 0,3 мм.
Стандартні моделі електростатичного розрядного оброблення поставляються протягом 45–60 днів після внесення передоплати. Ми організовуємо морські перевезення, монтаж на місці та навчання операторів. Пусконалагоджувальні роботи зазвичай тривають 3–5 днів залежно від розміру верстата. Запасні частини відправляються протягом 72 годин, а віддалена діагностика доступна 24/7.
Так. Наші верстати підтримують завантаження роботами, автоматичну заміну електродів, інструментальні магазини та зв’язок з системами MES. Німецький виробник форм скоротив час наладки на 30 відсотків за допомогою автоматичної заміни електродів. Ми також постачаємо лінії для виробництва труб, розрізання та нарізання на довжину для комплексних заводів.
Ми надаємо інструкції англійською мовою, віддалену підтримку у вигляді відео, інженерів з обслуговування на місці та гарантію терміном 12 місяців. Маючи клієнтів у понад 20 країнах, ми підтримуємо регіональні запаси запасних частин і пропонуємо плани профілактичного обслуговування. Навчання охоплює експлуатацію, програмування та щоденне технічне обслуговування, щоб максимально збільшити час безперебійної роботи вашого електростатичного розрядного верстата.

Пов’язані статті

Технологічні характеристики електрорізального верстата

24

Dec

Технологічні характеристики електрорізального верстата

Переглянути більше
Чому модульний пружинний верстат забезпечує швидку зміну різних типів виробництва пружин

14

Jul

Чому модульний пружинний верстат забезпечує швидку зміну різних типів виробництва пружин

Вузькі місця у виробництві традиційного інтегрованого обладнання для формування пружин. Сучасне металообробне виробництво все більше характеризується різноманіттям специфікацій продукції та виробництвом сумішаних партій. Багато виробничих потужностей повинні обробляти пружини ...
Переглянути більше
Чому багатофункційний електроерозійний верстат відповідає вимогам підприємств, що виготовляють різноманітні форми та деталі

14

Aug

Чому багатофункційний електроерозійний верстат відповідає вимогам підприємств, що виготовляють різноманітні форми та деталі

Подолання складнощів у середовищах виробництва з високим асортиментом продукції. Керування сучасним промисловим виробничим підприємством часто нагадує жонглювання десятком обертових тарілок одночасно, особливо при роботі за графіками виробництва з високим асортиментом і низьким обсягом. П...
Переглянути більше
Які вигоди для підприємств забезпечує оновлення застарілих обладнань для електроерозійної обробки методом іскрового розряду

03

Aug

Які вигоди для підприємств забезпечує оновлення застарілих обладнань для електроерозійної обробки методом іскрового розряду

Виявлення обмежень застарілих систем у виробництві іскрового ерозійного обладнання. Експлуатація зрілого, багато десятиліть використовуваного обладнання на високоточних виробничих дільницях часто призводить до прихованих експлуатаційних штрафів, які поступово зменшують рентабельність.
Переглянути більше

Відгуки клієнтів

Майкл Рейнольдс, менеджер з інструментів, постачальник аерокосмічної продукції, Сполучене Королівство
Надійна точність для інструментів аерокосмічної галузі

Ми експлуатуємо три їхніх електростатичних розрядних верстати для виготовлення штампів для лопаток турбін. Точність позиціонування зберігається в межах ±0,005 мм протягом двох років, а знос електродів зменшився на 30 відсотків. Їхня віддалена підтримка вирішила проблему з імпульсами за менше ніж чотири години. Високо рекомендовано для інструментальних цехів аерокосмічної галузі.

Сомчай Ваттанакул, директор з виробництва, Компанія зі штампування електронних компонентів, Таїланд
Відмінне співвідношення ціни й якості та швидке обслуговування

Наш пристрій електростатичного розряду для обробки дротом зменшив обсяг переделки штампів на 35 відсотків і підвищив термін їхньої служби на 22 відсотки. Монтаж і навчання тривали лише чотири дні, а запасні частини надійшли протягом 72 годин. Співвідношення ціни й продуктивності є винятковим для нашого бізнесу зі штампування електронних компонентів.

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Ім’я
Назва компанії
Повідомлення
0/1000
Адаптивне керування імпульсами для вдосконаленої якості поверхні

Адаптивне керування імпульсами для вдосконаленої якості поверхні

Наше електростатичне розрядне оброблення використовує адаптивне імпульсне керування, яке безперервно коригує енергію розряду залежно від умов зазору. У майстернях форм і штампів це означає шари переплавлення товщиною менше 2 мкм та шорсткість поверхні до Ra 0.1 мкм без тривалого ручного полірування. Система контролює напругу й струм 1000 разів на секунду, знижуючи знос електрода нижче 0.1 відсотка й запобігаючи дуговому розряду на глибоких ребрах жорсткості. Німецький виробник форм скоротив час остаточної обробки на 42 відсотки для форми конектора з 64 порожнинами. Для клієнтів із авіакосмічної та медичної галузей така точність захищає термочутливі сплави й відповідає суворим стандартам цілісності поверхні. Оператори можуть зберігати 500 технологічних рецептур, що забезпечує швидке й стабільне повторне виробництво. Незалежно від того, чи обробляєте ви карбідні штампи чи мікроотвори, адаптивне імпульсне керування забезпечує стабільність, продуктивність та економічну ефективність вашого електростатичного розрядного оброблення.
Жорстка конструкція верстата для тривалої точності

Жорстка конструкція верстата для тривалої точності

Кожен агрегат електроерозійної обробки від компанії Taizhou Chuang Yuan починається з литої залізної станини високого класу, яку природним чином старять протягом 12 місяців і точно шліфують до прямої з точністю 0,005 мм. Ця жорстка конструкція поглинає вібрації під час важкої чернової обробки й забезпечує точність позиціонування ±0,005 мм навіть після 5000 годин роботи. Лінійні датчики та сервокерування у замкненому контурі компенсують тепловий дрейф у межах ±0,5 °C — що є критичним для великих форм і літакобудівних матриць. Тайський постачальник штампувальних деталей досяг повторюваності ±0,003 мм при виготовленні прогресивних матриць і скоротив кількість переділок на 35 відсотків. Конструкція також забезпечує стабільність під час високошвидкісної електроерозійної обробки дротом та свердлильних операцій у малих отворах без втрати жорсткості. Для підприємств, що працюють у кількох змінах, така довговічність зменшує витрати на технічне обслуговування й продовжує термін експлуатації верстата понад 15 років.
WhatsApp WhatsApp Електронна пошта Електронна пошта Мобільний Мобільний УгоруУгору