Установка CNC EDM для виготовлення прес-форм | Точність ±0,005 мм та шорсткість поверхні Ra 0,2 мкм

Усі категорії
Отримати цитату

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Мобільний/WhatsApp
WeChat
LinkedIn
Ім’я
Назва компанії
Повідомлення
0/1000
Додаток
Будь ласка, завантажте хоча б один додаток
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
CNC-верстати EDM типу «die sinker» для високоточного виготовлення форм і штампів

CNC-верстати EDM типу «die sinker» для високоточного виготовлення форм і штампів

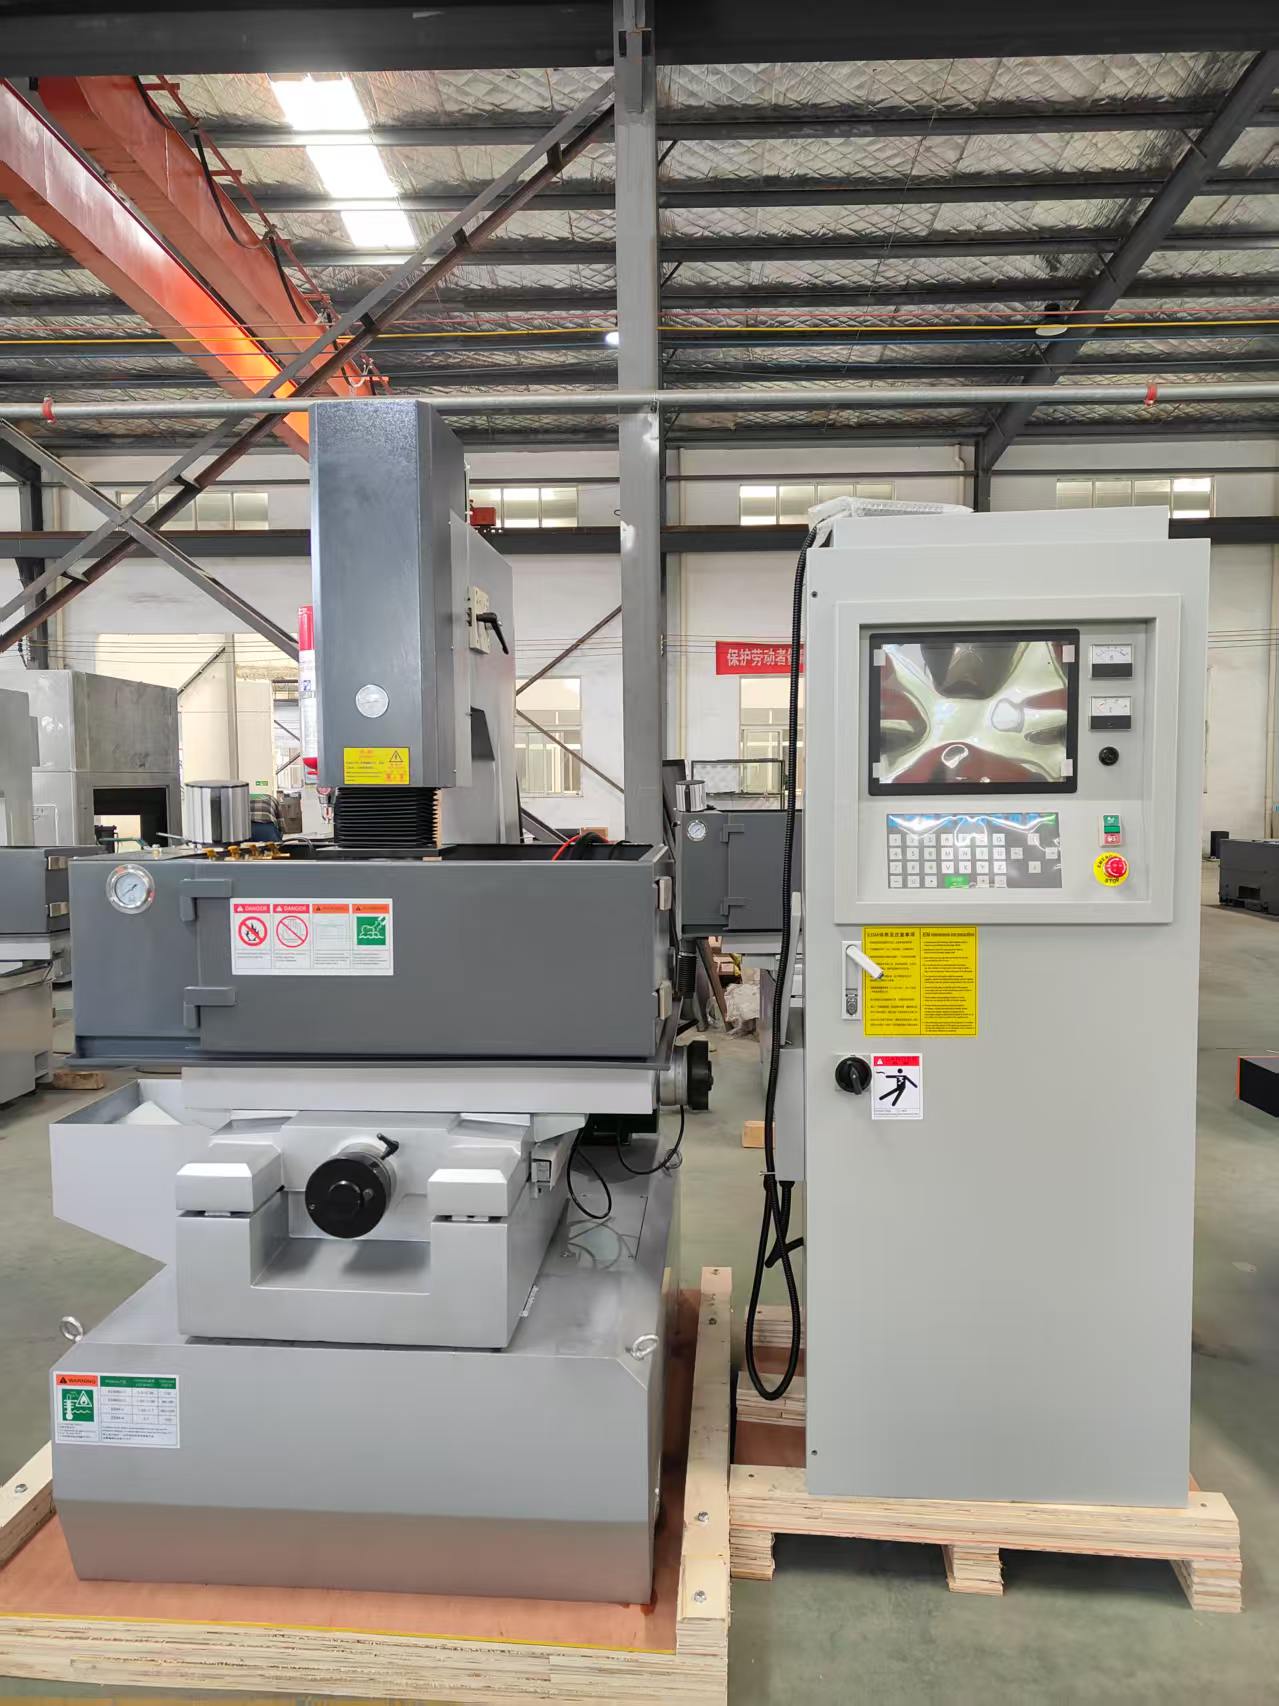
Компанія Taizhou Chuang Yuan Machine Tool Co., Ltd. виробляє CNC-верстати EDM типу «die sinker» з 2003 року у місті Тайчжоу, провінція Цзянсу, Китай, поєднуючи дослідження, виробництво та продажі в єдиному професійному процесі. Наші CNC-верстати EDM типу «die sinker» призначені для майстерень з виготовлення форм, виробників штампів, постачальників інструментів для авіакосмічної промисловості та автозаводів із штампуванням, які обробляють загартовану інструментальну сталь, карбідні вставки та складні порожнини, де традиційне різання є неефективним. У повсякденній експлуатації оператори покладаються на сервопривід Z-осі з ЧПУ-керуванням, багатовісну інтерполяцію та автоматичну компенсацію зносу електрода для електроерозійного виготовлення глибоких ребер, гострих кутів та дуже гладких поверхонь за один підхід. Кількісні результати, отримані на наших установках, свідчать про точність позиціонування ±0,005 мм, найкращу шорсткість поверхні Ra 0,2 мкм, зниження зносу електрода до 30 % та скорочення тривалості обробки на 20–40 % порівняно з ручними верстатами EDM із рухомим важелем.
Отримати цитату

Вивчення випадку

Виробник штампувальних прес-форм для автомобільної промисловості знизив витрати на електроди на 28 відсотків

Тайський виробник штампувальних прес-форм для автомобільної промисловості стикався з постійною необхідністю заміни електродів при обробці глибоких порожнин дверних панелей, що призводило до зростання витрат на споживні матеріали та простоїв. Наш верстат Mesin CNC EDM Die Sinker із адаптивним керуванням розрядом та програмованими багатопорожнинними орбітами забезпечив стабільне ерозійне оброблення, зменшив знос електродів на 28 відсотків і скоротив тривалість циклу обробки кожної порожнини з 9,5 до 6,8 години. Зараз замовник працює у три зміни, а один оператор одночасно контролює два верстати; брак через надмірне ерозійне оброблення зменшено до менше ніж 1 відсотка. Інвестиції в обладнання окупилися протягом 14 місяців.

Виробник медичних форм досяг шорсткості поверхні Ra 0,2 мкм на загартованій сталі

Німецькому виробнику медичних форм потрібні були порожнини з дзеркальною поверхнею з твердої сталі 1.2344 (52 HRC). Використовуючи наш верстат Mesin CNC EDM Die Sinker із блоками живлення для фінішної обробки та оптимізацією графітових електродів, підприємство досягло шорсткості Ra 0,2 мкм безпосередньо після електроерозійної обробки, що усунуло необхідність окремої операції полірування. Розмірна стабільність зберігалася в межах ±0,005 мм у всіх 120 порожнинах, а термін виготовлення нових форм для інсулінових ручок скоротився з 25 до 17 днів. Клієнт повідомив про зростання кількості прийнятих замовлень на форми на 22 відсотки наступного року.

Постачальник інструментів для авіакосмічної галузі скоротив час підготовки на 35 відсотків

Бразильський постачальник інструментів для аерокосмічної галузі обробляв кріплення з нікелевих сплавів із частим ручним повторним вирівнюванням. Наш верстат Mesin CNC EDM Die Sinker із автоматичною зміною інструментів, дотиковим пробуванням на верстаті та збереженими бібліотеками технологічних процесів скоротив час на підготовку на 35 % й забезпечив точність положення в межах 0,01 мм. Після 18 місяців роботи у дві зміни незаплановані простої не перевищували 1,5 %, що допомогло постачальникові отримати довгостроковий контракт на виготовлення кріплень для турбінних лопаток.

Пов’язані товари

Виробничий процес кожного верстата Mesin CNC EDM Die Sinker починається з аналізу методом скінченних елементів лави верстата, після чого виконується лиття з високоякісної чавунної заготовки, природне старіння та зняття вібраційних напружень для забезпечення тривалої геометричної стабільності. Поршень, колона та робочий стіл підлягають прецизійному шліфуванню та ручному притиранню, щоб забезпечити квадратність у межах 0,01 мм на 300 мм. Кожна шпиндельна одиниця динамічно балансується й перевіряється на номінальній швидкості перед інтеграцією. Електричні шафи оснащені сервоприводами промислового класу, ізолюваними джерелами живлення та схемами розряду, здатними забезпечувати стабільні імпульси — від чернової обробки до дзеркального оздоблення. Розробка програмного забезпечення ведеться паралельно: CNC-системи забезпечують багатовісну інтерполяцію, автоматичну компенсацію зносу електрода, керування орбітою та технологічні бази даних для поширених матеріалів — інструментальної сталі, карбіду, міді та графіту. Перед відправкою кожен верстат Mesin CNC EDM Die Sinker проходить 72-годинний безперервний тест розрядної обробки, верифікацію лазерним інтерферометром та отримує повний звіт про точність. На виробничих дільницях клієнти використовують ці верстати для нарізання глибоких ребер жорсткості, вузьких пазів, гострих внутрішніх кутів та тривимірних порожнин, які фрезерування не може економічно досягти. У сфері автомобільного штампування підприємства виконують розрядну обробку дверних панелей, конструктивних кронштейнів та вставок прогресивних штампів, часто скорочуючи цикл формування порожнин на 20–40 відсотків. У медичному литті виробники покладаються на схеми тонкої обробки для досягнення шорсткості Ra 0,2 мкм і відмовляються від ручного полірування, що захищає стерильні поверхні та високоточні допуски. У авіакосмічній та енергетичній галузях інструментальні команди обробляють жаростійкі сплави та складні системи охолодження з повторюваністю в межах ±0,005 мм. У світі верстати Mesin CNC EDM Die Sinker експлуатуються понад у 20 країнах та регіонах, що здійснюють експорт; їх підтримують багатомовна документація, дистанційна діагностика та регіональні запаси запасних частин. Типове енергоспоживання оптимізоване для зниження кіловат-годин на одну порожнину, а управління діелектричною рідиною та її фільтрація продовжує термін служби споживних матеріалів. Навчальні програми поєднують теоретичні заняття в аудиторії з практичною роботою на верстаті, що дозволяє операторам опанувати стратегії орбітального руху, компенсацію електрода та профілактичне обслуговування всього за кілька днів. Контролюючи повний виробничий ланцюг — від лиття до програмного забезпечення — компанія Taizhou Chuang Yuan Machine Tool Co., Ltd. забезпечує стабільну якість, скорочені строки поставки та конкурентні ціни. Така вертикальна інтеграція також дозволяє виготовляти нестандартні ходи, кути конусності та інтерфейси автоматизації для клієнтів, які розширюють виробництво до режиму «безлюдного заводу». Незалежно від того, чи випускає підприємство один великий штамп на місяць чи тисячі малих вставок на рік, платформа Mesin CNC EDM Die Sinker масштабується під обсяг роботи, зберігає точність протягом багатьох років експлуатації та забезпечує вимірні переваги у собівартості деталі, строках виготовлення та якості поверхні. Клієнти часто відзначають, що поєднання надійної механіки, інтелектуального керування та оперативного сервісу перетворює їх Mesin CNC EDM Die Sinker на надійний центр прибутку, а не просто на верстат.

Поширені запитання

Які матеріали може ефективно обробляти верстат Mesin CNC EDM Die Sinker?

Він обробляє будь-які електропровідні матеріали незалежно від твердості, зокрема інструментальну сталь, загартовану штампову сталь до 62 HRC, карбід, мідні сплави, нікелеві суперсплави та титан. Це робить його ідеальним для виготовлення порожнин форм, штампів та аерокосмічних кріплень, де фрезерування неефективне.
Стандартні моделі забезпечують точність позиціонування ±0,005 мм та повторюваність ±0,003 мм. З використанням промислового зондування та компенсації температурних впливів підприємства постійно підтримують справжню позицію в межах 0,01 мм протягом тривалих серій виробництва.
Використовуючи енергетичні блоки для фінішної обробки та оптимізовані графітові електроди, CNC-установка для електроерозійного оброблення форм Mesin досягає шорсткості Ra 0,2 мкм, що дозволяє пропустити етап полірування для багатьох форм, скоротити трудовитрати та зберегти ніжну геометрію порожнин.
Підготовка на відстані триває приблизно три дні. Монтаж на місці, введення в експлуатацію та навчання операторів зазвичай займають п’ять–сім днів і охоплюють стратегії орбітального руху, компенсацію електродів, технічне обслуговування та техніку безпеки.
Ми обслуговуємо понад 20 країн та регіонів-експортерів за допомогою багатомовних інструкцій, діагностики на відстані, регіональних запасів запасних частин та візитів інженерів. Більшість запасних частин відправляються протягом 48 годин, щоб мінімізувати простої.

Пов’язані статті

Як вибрати обробний центр?

12

Dec

Як вибрати обробний центр?

Переглянути більше
Правильний метод поводження з недостатньою точністю обробки швидкого різального верстата

13

Dec

Правильний метод поводження з недостатньою точністю обробки швидкого різального верстата

Переглянути більше
Чому модульний пружинний верстат забезпечує швидку зміну різних типів виробництва пружин

14

Jul

Чому модульний пружинний верстат забезпечує швидку зміну різних типів виробництва пружин

Вузькі місця у виробництві традиційного інтегрованого обладнання для формування пружин. Сучасне металообробне виробництво все більше характеризується різноманіттям специфікацій продукції та виробництвом сумішаних партій. Багато виробничих потужностей повинні обробляти пружини ...
Переглянути більше
Чому багатофункційний електроерозійний верстат відповідає вимогам підприємств, що виготовляють різноманітні форми та деталі

14

Aug

Чому багатофункційний електроерозійний верстат відповідає вимогам підприємств, що виготовляють різноманітні форми та деталі

Подолання складнощів у середовищах виробництва з високим асортиментом продукції. Керування сучасним промисловим виробничим підприємством часто нагадує жонглювання десятком обертових тарілок одночасно, особливо при роботі за графіками виробництва з високим асортиментом і низьким обсягом. П...
Переглянути більше

Відгуки клієнтів

Данієль Вебер, менеджер з інструментального забезпечення, Німеччина
Стабільна точність у трьох змінах

Ми експлуатуємо дві установки Mesin CNC EDM Die Sinker у режимі 24/7 для виготовлення форм для з’єднувачів. Повторюваність позиціонування залишалася в межах 0,005 мм протягом 14 місяців, знос електродів зменшився приблизно на 25 %, а частка браку знизилася нижче 1 %. Бібліотека процесів скоротила час налаштування нової програми з двох днів до кількох годин.

Каміла Феррейра, директор з виробництва, Бразилія
Швидка підтримка дозволила нам дотримуватися графіку аерокосмічного контракту

Наша робота з пристосуваннями з нікелевого сплаву вимагала високої точності та оперативного обслуговування. Установка Mesin CNC EDM Die Sinker забезпечила справжню позицію з точністю 0,01 мм, а замінний сервопривід надійшов протягом 48 годин, що дозволило нам дотримуватися термінів поставки й отримати трирічний аерокосмічний контракт.

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Ім’я
Назва компанії
Повідомлення
0/1000
Жорстка конструкція верстата забезпечує тривалу точність установки Mesin CNC EDM Die Sinker

Жорстка конструкція верстата забезпечує тривалу точність установки Mesin CNC EDM Die Sinker

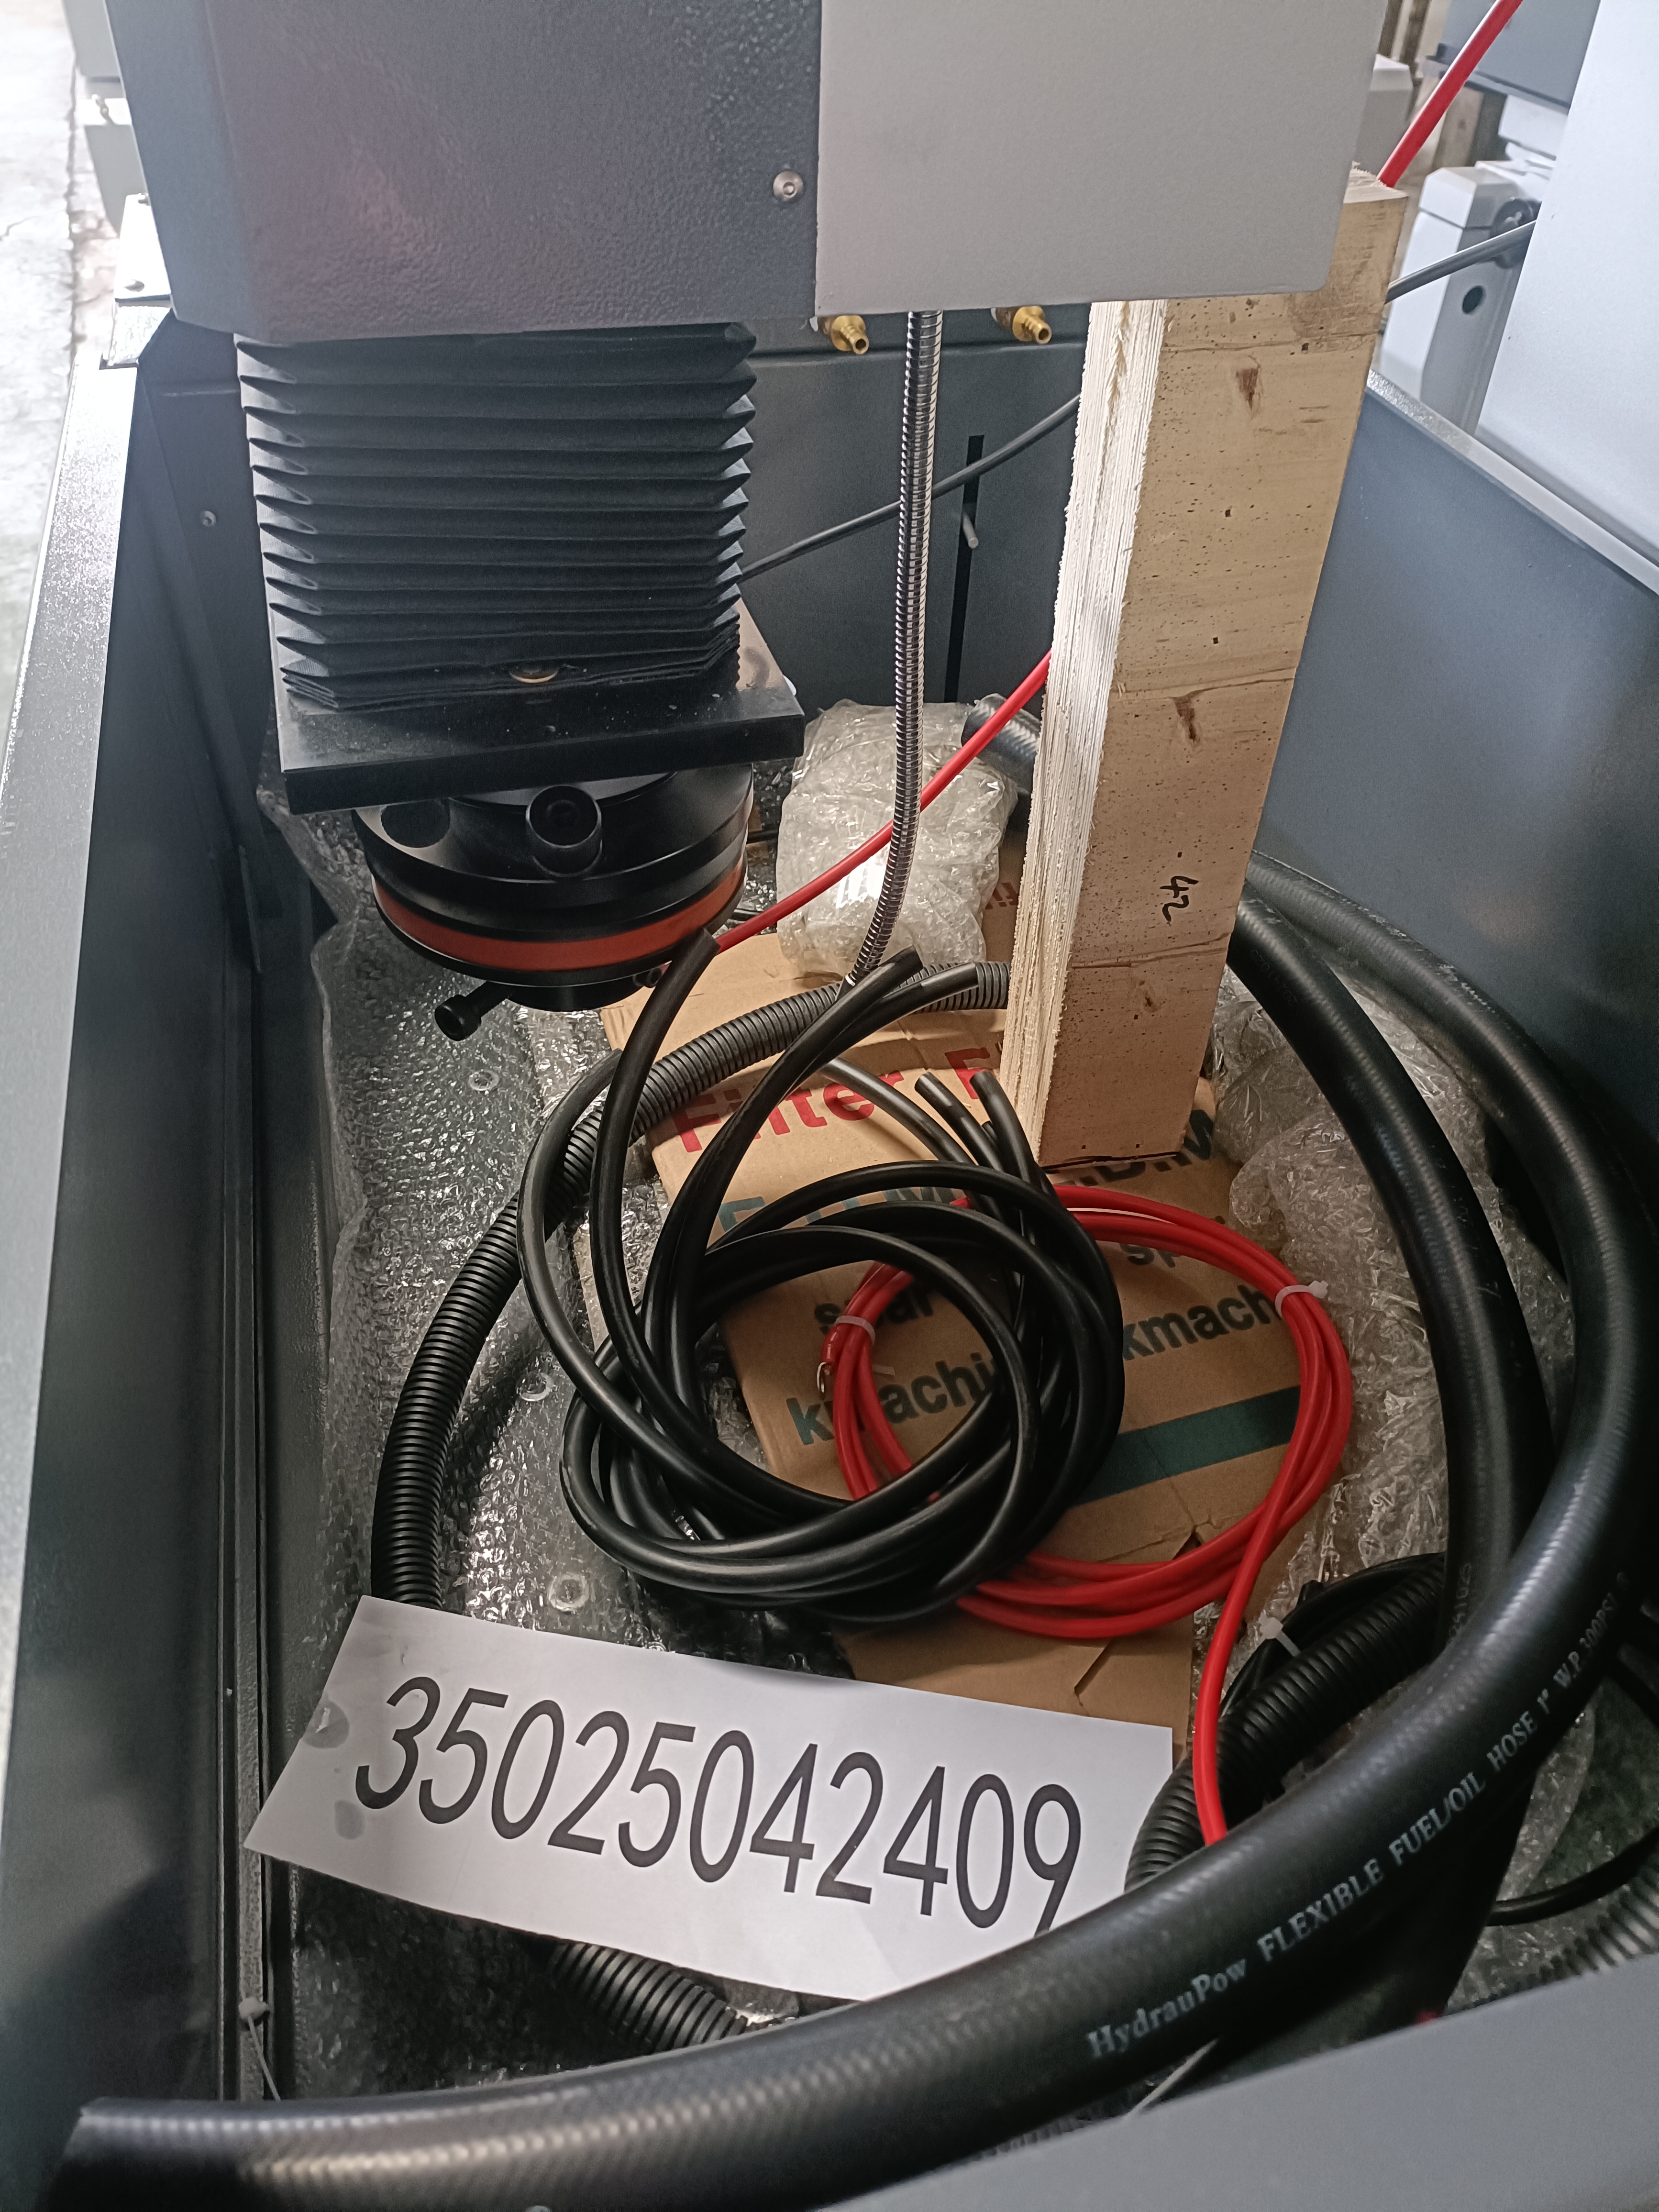
Основа, колона та поршень кожного верстата ЧПК ЕРДМ типу Die Sinker відливаються з високоякісної чавунної заготовки й піддаються природному старінню та вібраційному зніманню внутрішніх напружень, що усуває внутрішні напруження, які інакше призводять до зміщення параметрів після місяців експлуатації. Напрямні оброблені з високою точністю шліфуванням, термооброблені та ручними скребками для забезпечення квадратності в межах 0,01 мм на 300 мм. Така жорстка конструкція дозволяє стабільне глибоке прожарювання ребер, зменшує вібрацію електрода та захищає якість поверхні навіть під час грубого оброблення при високому струмі. На практиці клієнти повідомляють, що після трьох років експлуатації у два зміни точність залишається в межах початкових специфікацій без необхідності повторного скреблення. Конструкція також забезпечує підтримку важких виробів масою до кількох тонн, що робить її придатною для великих штампувальних матриць автомобільної промисловості та литтєвих форм для діє-кастингу. Оскільки конструкція поглинає сили реакції розряду, оператори досягають однакової глибини порожнин у багатопорожнинних матрицях, що скорочує брак і переділку.
Інтелектуальне керування ЧПК підвищує продуктивність верстатів ЧПК для електроерозійного оброблення форм

Інтелектуальне керування ЧПК підвищує продуктивність верстатів ЧПК для електроерозійного оброблення форм

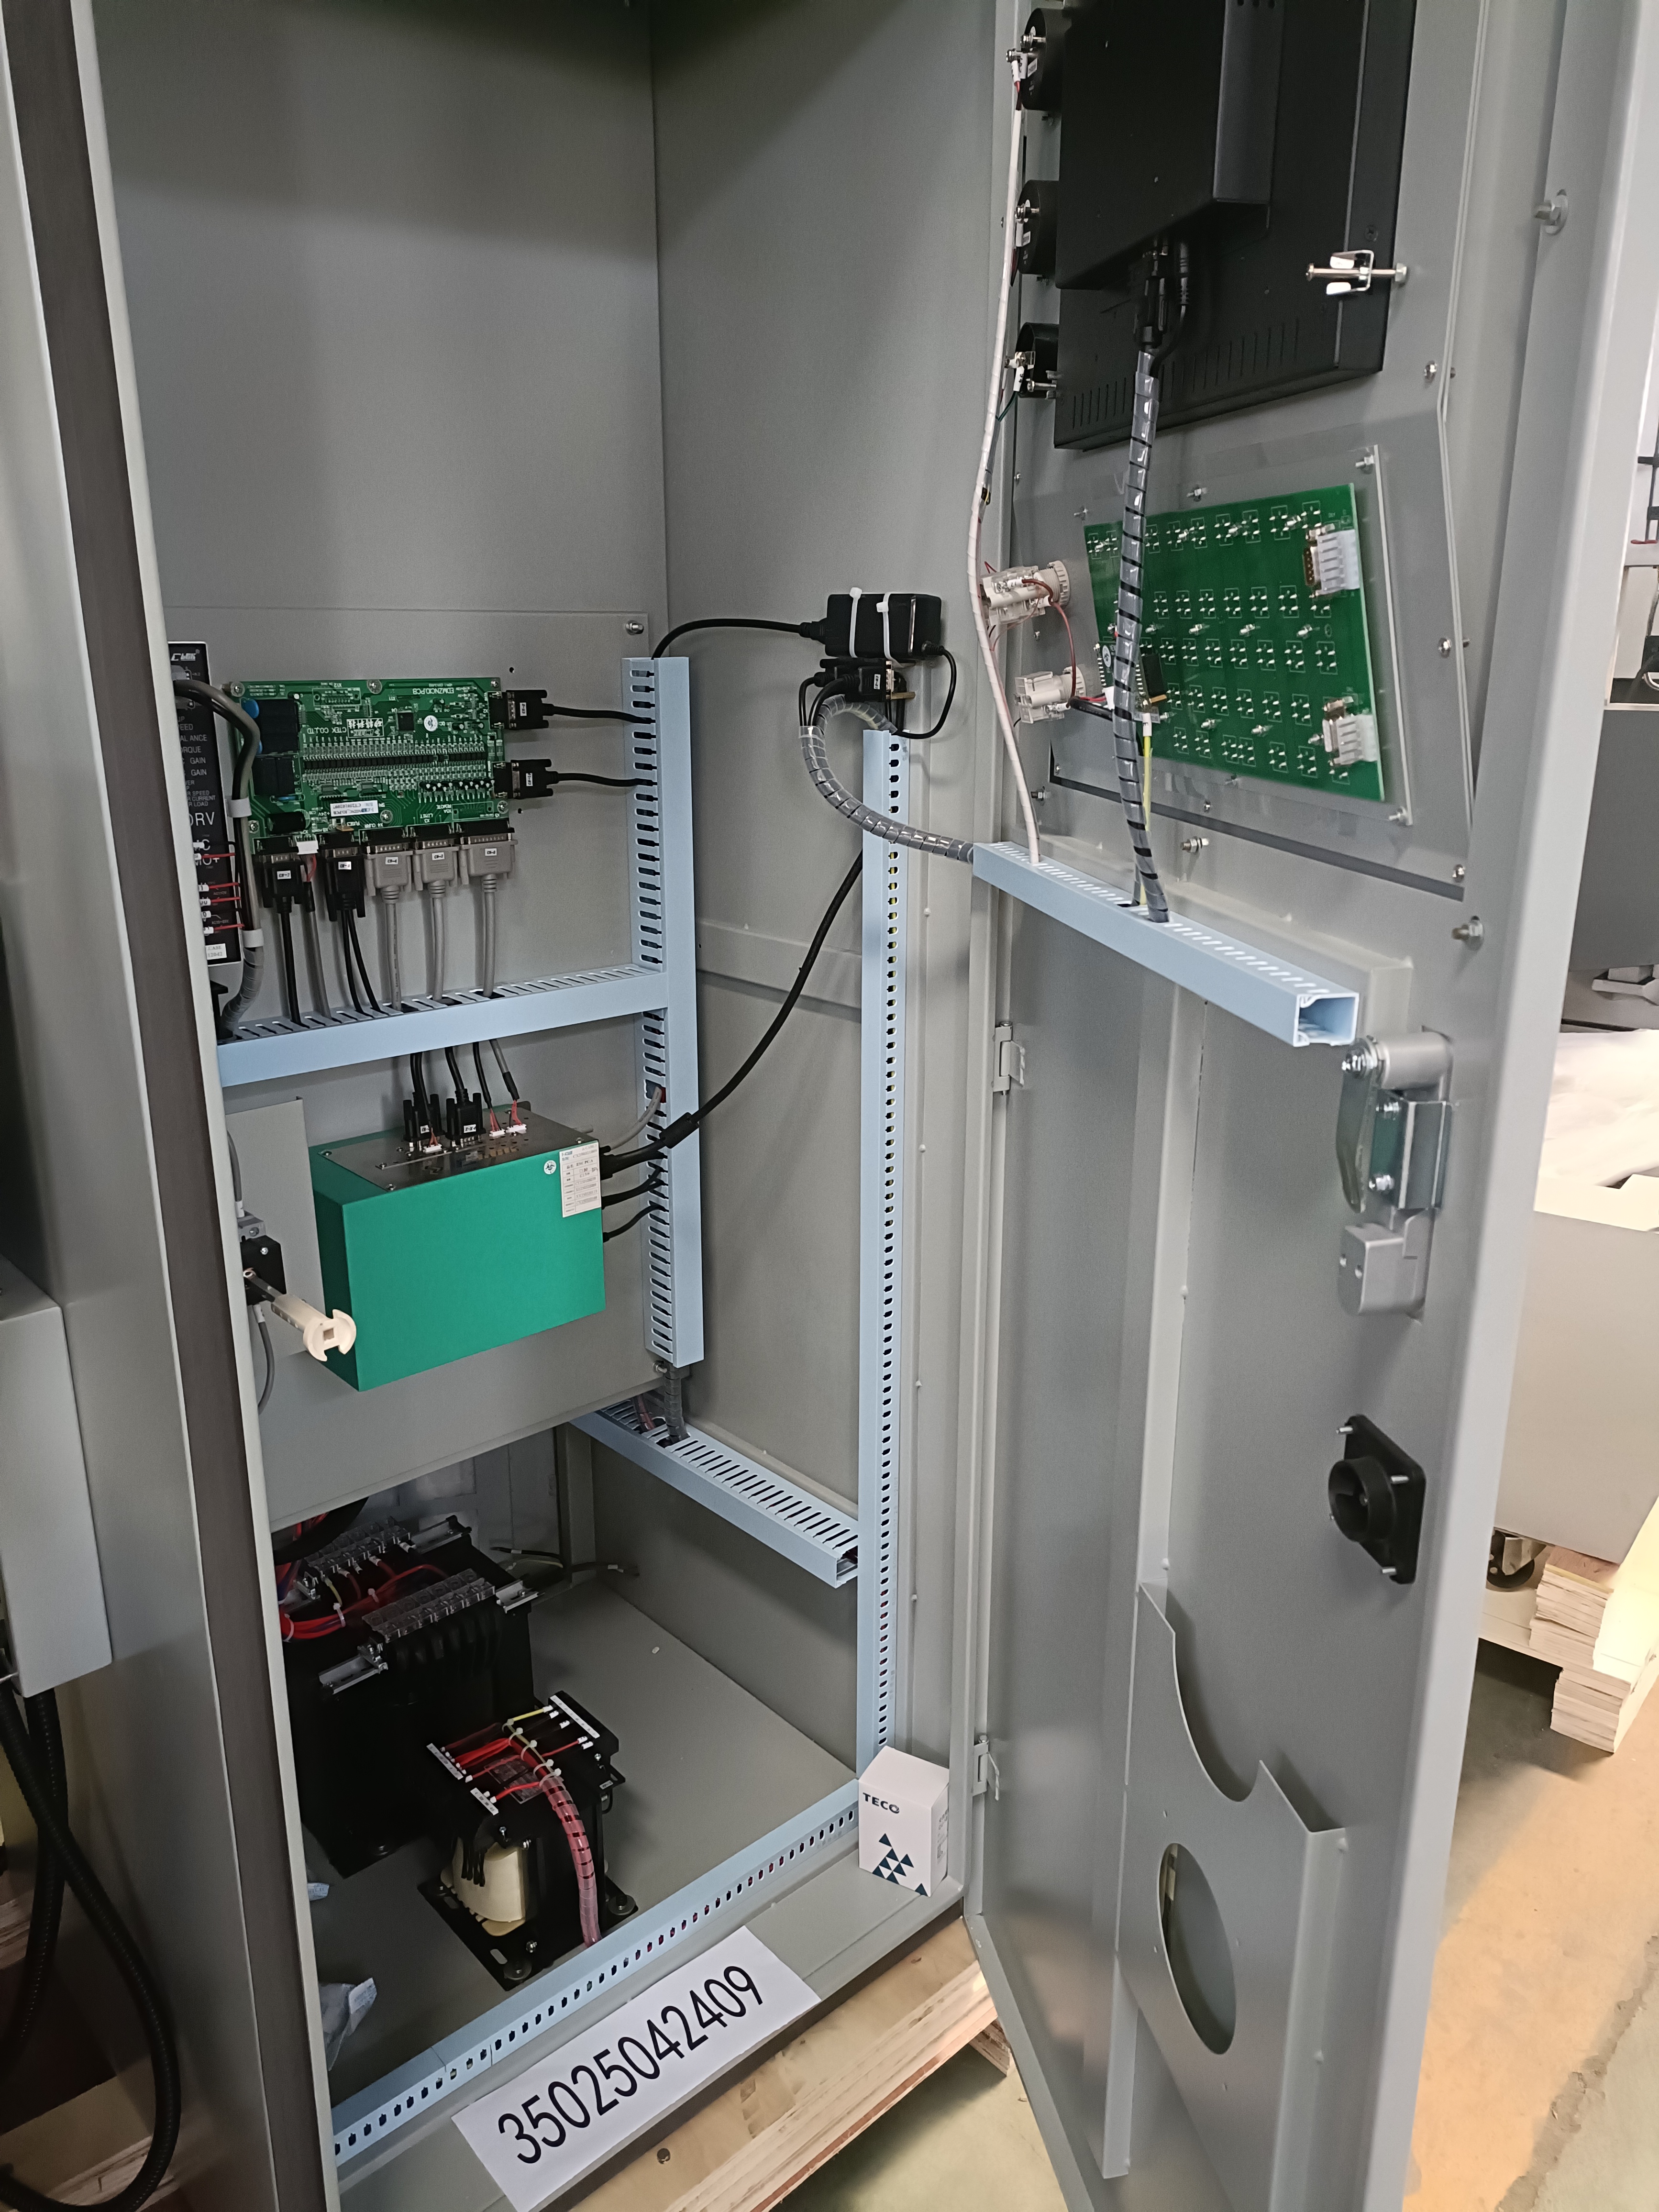
Наші верстати ЧПК для електроерозійного оброблення форм використовують промислову систему ЧПК з багатовісною інтерполяцією, автоматичною компенсацією зносу електрода та програмованими стратегіями орбітального руху. Оператори вибирають комбінації матеріалу й електрода з вбудованої бази даних технологічних процесів, а верстат автоматично розраховує оптимальні параметри розряду. Це зменшує залежність від досвіду оператора й скорочує час навчання. У реальних умовах експлуатації час на підготовку знизився до 35 %, а цикли обробки порожнин — на 20–40 % порівняно з ручними верстатами електроерозійного оброблення з рухомим електродом. Контрольне зондування прямо на верстаті перевіряє положення заготовки перед обробленням, що запобігає дорогостоячим помилкам вирівнювання. Порти віддаленої діагностики дозволяють нашим інженерам швидко усувати програмні несправності, а інтерфейси USB й мережеві з’єднання спрощують перенесення програм. Для виробництв, що переходять до безлюдного виробництва, система керування підтримує взаємодію з автоматизованими системами й роботу без нагляду.
WhatsApp WhatsApp Електронна пошта Електронна пошта Мобільний Мобільний УгоруУгору