- Продукція
- Про нас
- Новини
- Зв'язатися з нами
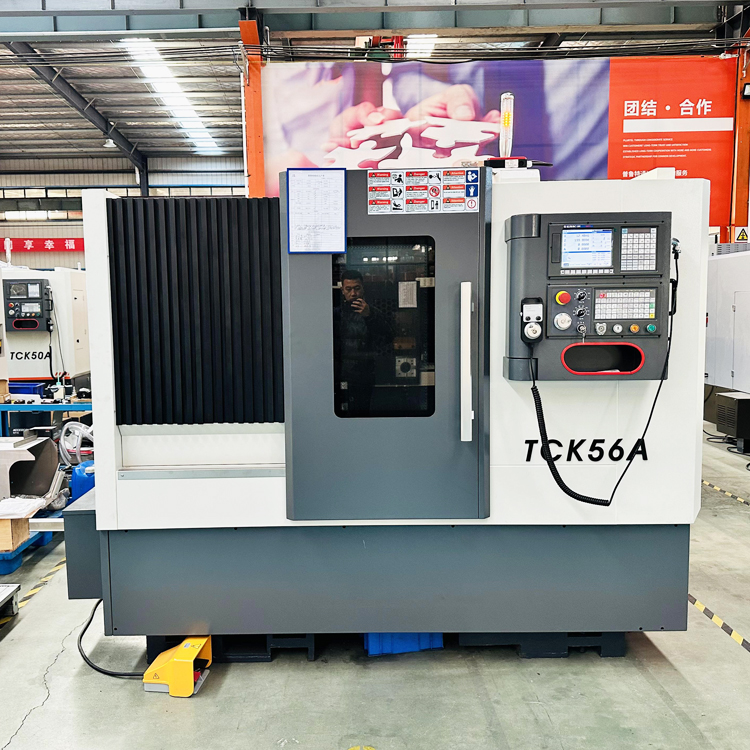
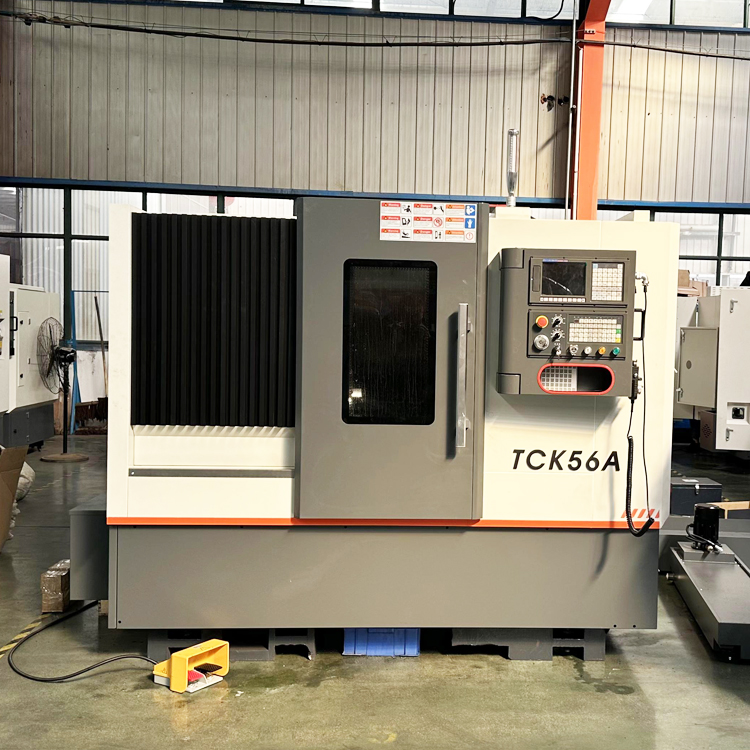
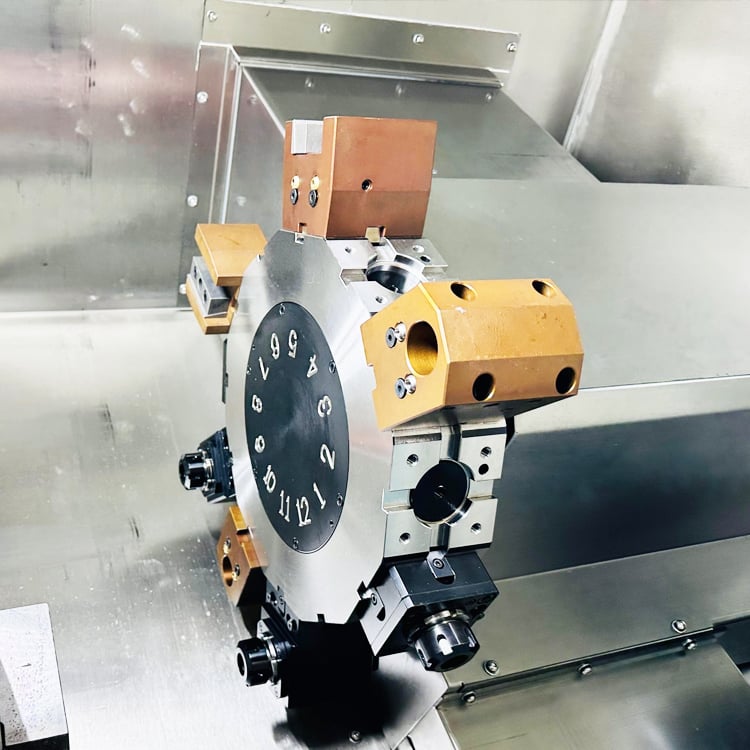
Виробництво надійного токарного верстата з металу починається задовго до остаточної збірки. У компанії Taizhou Chuang Yuan Machine Tool Co., Ltd. наш процес починається з методу скінченних елементів для аналізу литих деталей станини та головки, далі йде лиття у форми з смолистого піску, природне старіння протягом 90 днів і точне фрезерування напрямних поверхонь. Поверхні напрямних потім ручним способом шабрують і шліфують до прямої лінії з похибкою не більше 0,01 мм на 1 000 мм. Шпиндлів динамічно балансують при 8 000 об/хв і встановлюють у підшипники кутового контакту класу P4, що забезпечує радіальне биття менше 0,005 мм. Кожен токарний верстат з металу проходить перевірку геометричної точності, 24-годинну роботу без навантаження та повне різання під навантаженням за допомогою стандартизованих зразків сталі й алюмінію. Наша система якості базується на принципах ISO 9001:2015, а конфігурації для експорту включають захисні пристрої, що відповідають вимогам CE, аварійні кнопки зупинки та багатомовні панелі HMI. На практиці ця інженерна дисципліна перетворюється на вимірювану вартість для користувачів по всьому світу. Для турецького механічного цеху, що обробляє гідравлічні штоки, наш токарний верстат CK6180 зберігав допуск діаметра в межах 0,02 мм на всіх 8 000 деталях, що усунуло необхідність вторинного шліфування й зекономило близько 14 000 дол. США щорічно. Для в’єтнамського виробника основ для форм використання токарного верстата з чотирипозиційною баштовою головкою скоротило час чернеткової обробки на 26 % порівняно з попереднім ручним методом. У Мексиці виробник сільськогосподарської техніки використав два токарних верстати CK6150 для обробки карданних валів, збільшивши продуктивність з 900 до 1 500 одиниць на тиждень. Наш досвід експорту охоплює понад 20 країн, тож ми добре розуміємо стандарти напруги, рівень кваліфікації операторів та місцеві звичаї технічного обслуговування. Незалежно від того, чи обробляєте ви вуглецеву сталь, нержавіючу сталь, чавун чи кольорові сплави, ми підбираємо діапазон швидкостей шпиндля від 45 до 2 000 об/хв, діаметр отвору шпиндля — від 52 мм до 105 мм, а відстань між центрами — від 750 мм до 3 000 мм точно під ваші розміри заготовки. Додаткові опції включають гідравлічні патрони, подавачі прутків, люнети, транспортери стружки та автоматизовані мостові завантажувачі. Кожне замовлення токарного верстата з металу включає креслення фундаменту, інструкції з експлуатації та відеонавчання в режимі онлайн. З 22-річним досвідом виробництва, присутністю на 20+ ринках експорту та стандартним строком виконання замовлення від 35 до 45 днів ми допомагаємо дистриб’юторам, OEM-виробникам та кінцевим користувачам створювати стабільну й прибуткову потужність для токарної обробки. Наші інженери залишаються доступними для консультацій щодо технологічних процесів навіть після поставки, перетворюючи покупку одного верстата на тривалий партнерство у виробництві, яке розвивається разом із вашим бізнесом.

24
Dec
14
Jul
03
Aug
03
Aug