Токарно-фрезерний верстат: скоротіть час циклу обробки на 58 % [Приклади виконаних проектів]

Усі категорії
Отримати цитату

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Мобільний/WhatsApp
WeChat
LinkedIn
Ім’я
Назва компанії
Повідомлення
0/1000
Додаток
Будь ласка, завантажте хоча б один додаток
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Рішення для токарно-фрезерних верстатів, розроблені для забезпечення точності, безперервної роботи та відповідності глобальним вимогам до виробництва

Рішення для токарно-фрезерних верстатів, розроблені для забезпечення точності, безперервної роботи та відповідності глобальним вимогам до виробництва

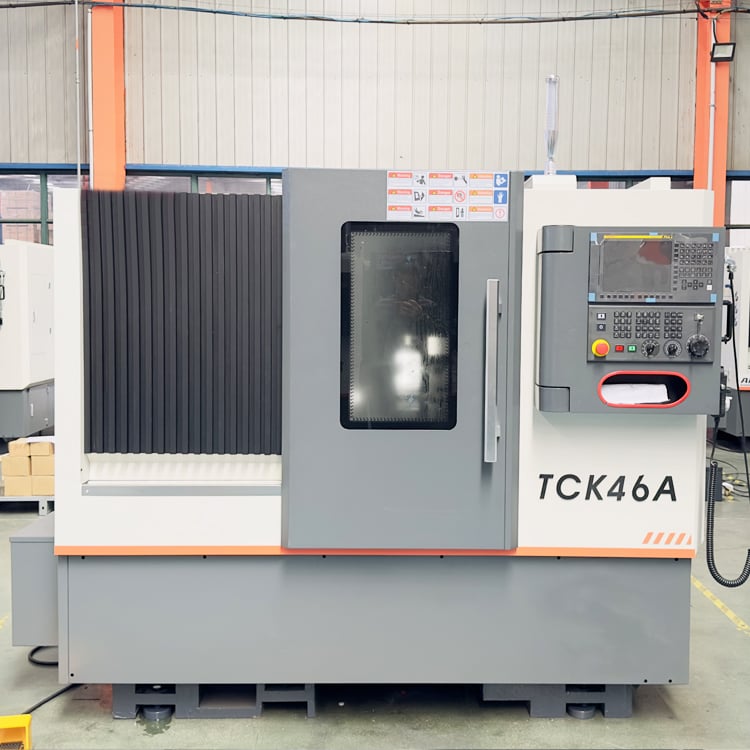
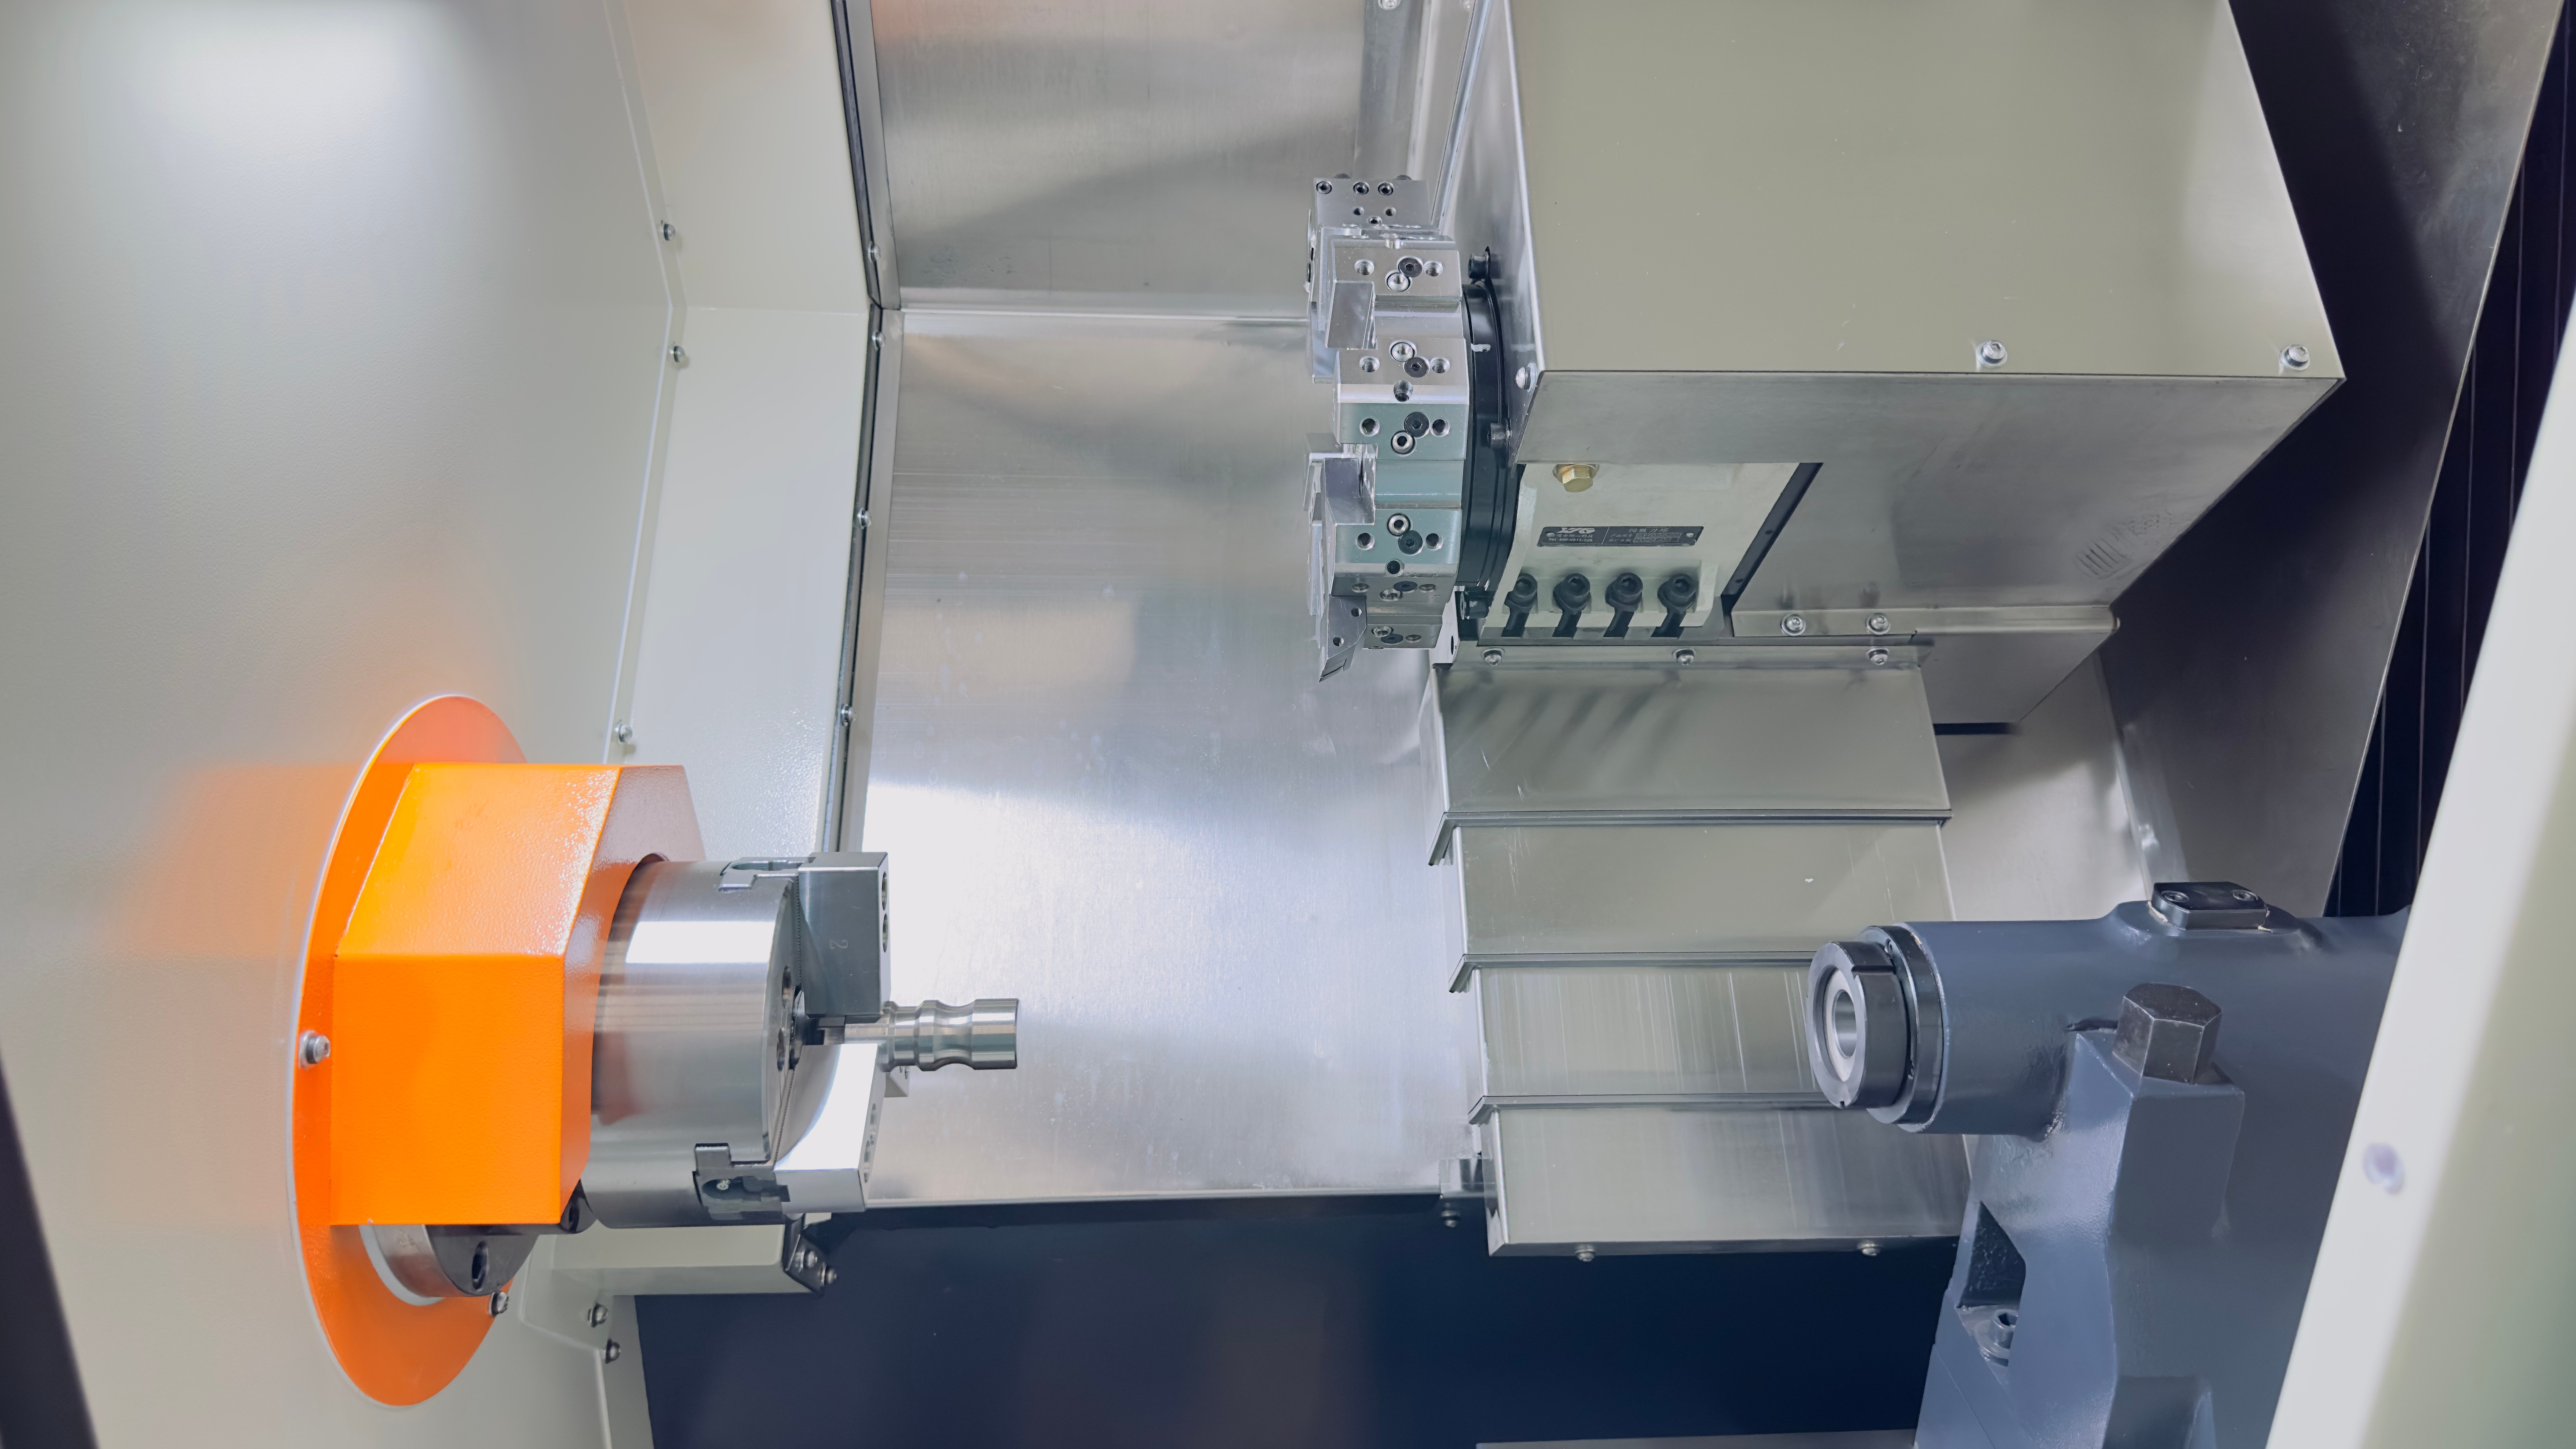
Taizhou Chuang Yuan Machine Tool Co., Ltd. виробляє токарно-фрезерні верстати з 2003 року, поєднуючи токарну й фрезерну обробку в одному жорсткому верстатному основі, що дозволяє дрібним механічним майстерням, постачальникам автокомпонентів та виробникам обладнання для енергетики скоротити кількість установок і час між операціями. Типові конфігурації токарно-фрезерних верстатів, які ми виготовляємо, включають живі інструментальні башти з 12 позиціями, інтерполяцію осі C з точністю 0,001 градуса, частоту обертання шпинделя від 3000 до 6000 об/хв і точність позиціонування ±0,005 мм, завдяки чому деталі для авіаційної промисловості, гідравлічні колектори та корпуси медичного обладнання обробляються за одну установку. На практиці європейський субпідприємець, що обробляв корпуси клапанів на токарно-фрезерному верстаті замість двох окремих верстатів, скоротив кількість установок з п’яти до двох, зменшив цикловий час з 22 до 9 хвилин і покращив концентричність до 0,01 мм. Наш асортимент токарно-фрезерних верстатів охоплює розміри патронів від 6 до 15 дюймів.
Отримати цитату

Вивчення випадку

Токарно-фрезерний верстат скоротив час циклу обробки деталі кермового важеля автомобіля на 58 відсотків

Постачальник автокомпонентів другого рівня у Північній Мексиці виготовляв кермові важелі на двох окремих токарних верстатах і вертикальному фрезерному верстаті, що призводило до трьох установок, накопичення похибок узгодження та браку на рівні 4,2 відсотка. Ми поставили токарно-фрезерний верстат із живою інструментальною баштою на 12 позицій, патроном діаметром 10 дюймів, шпинделем з частотою обертання 4500 об/хв та індексацією за віссю C з точністю 0,001 градуса. У програмному забезпеченні отвори з перехресним свердленням і пази на торці було перенесено на одну й ту саму установку, повністю усунувши дві попередні установки. Час циклу зменшився з 19 хвилин до 8 хвилин на деталь, рівень браку впав до 0,9 відсотка, а замовник тепер випускає 1800 кермових важелів на тиждень на одному токарно-фрезерному верстаті, звільнивши одного оператора для роботи в іншій виробничій ланцюжку. Геометрична точність залишалася в межах 0,01 мм протягом 24-годинного тестового запуску.

Токарно-фрезерний верстат підвищив продуктивність виготовлення гідравлічних колекторів у німецькій майстерні

Сімейне підприємство з обробки металів поблизу Штутгарта виготовляє гідравлічні колектори з заготовок із сталі 42CrMo4, що мають поперечні отвори й ущільнювальні поверхні, які вимагають високої перпендикулярності. Їхній попередній технологічний процес складався з чотирьох операцій і в середньому тривав 34 хвилини на один колектор. Наш токарно-фрезерний верстат із Y-віссю, що рухається в межах ±50 мм, патроном діаметром 15 дюймів і шпинделем, що обертається з частотою 3000 об/хв, поєднує токарну обробку, фрезерування торця та поперечне свердлення в одному циклі. Підприємство повідомило про скорочення часу циклу до 13 хвилин — на 62 %, а також досягнення перпендикулярності 0,008 мм, що краще за вимогу креслення (0,02 мм). Обсяг випуску зріс з 220 до 560 колекторів на тиждень, а окупність токарно-фрезерного верстата становила 14 місяців лише за рахунок економії на заробітній платі й оснащенні.

Токарно-фрезерний верстат забезпечує дотримання допусків на авіаційні кронштейни для канадського виробника

Канадський субпідприємець у галузі аерокосмічної промисловості потребував алюмінієвих кронштейнів із сплаву 7075 із отворами та прорізаними фланцями, точність розташування яких мала становити ±0,01 мм. Їх фрезерний центр вимагав трьох пристроїв для затискання й виробляв 38 деталей за зміну. Ми поставили токарно-фрезерний верстат із шпинделем на 6000 об/хв, живими інструментами, термокомпенсацією та подавачем прутків. Тепер одна операція затискання забезпечує розточування, торцеве фрезерування та прорізання пазів, а перевірка першого зразка підтвердила точність розташування 0,007 мм. Обсяг випуску зріс до 72 деталей за зміну, час контролю скоротився на 40 %, а замовник успішно пройшов аудит NADCAP, включивши токарно-фрезерний верстат до переліку контрольованих технологічних активів. Назва продукту: Токарно-фрезерний верстат. Моделі, розроблені відповідно до розміру вашого патрона, конфігурації осей та обсягів виробництва

Пов’язані товари

Токарно-фрезерний верстат — це не просто токарний верстат із прикріпленою до баштової головки свердлильною насадкою. Це повна стратегія обробки, що визначає кількість разів, протягом яких деталь підлягає обробці, обсяг виробничої площі, яку займає підприємство, та швидкість перетворення комерційної пропозиції на виконаний замовлення. Компанія Taizhou Chuang Yuan Machine Tool Co., Ltd. удосконалювала цю стратегію з 2003 року, об’єднавши дослідження, розробку, виробництво та збут під одним дахом у місті Тайчжоу, провінція Цзянсу. Наша програма токарно-фрезерних верстатів починається з інженерного аналізу застосування. Ми аналізуємо креслення деталей, річні обсяги виробництва, марки матеріалів та вказані допуски, а потім рекомендуємо конфігурацію: патрон діаметром від 6 до 15 дюймів, пропускна здатність для прутків до 80 мм, кількість активних інструментальних станцій — від 8 до 12, роздільна здатність осі C — 0,001 градуса, частота обертання шпинделя — від 3000 до 6000 об/хв, а також опційний хід по осі Y — ±50 мм. На виробничій дільниці основа кожного токарно-фрезерного верстата виготовляється, старіє та обробляється власними силами, а потім збирається на лініях із контрольованою температурою. Шпиндельні вузли балансуються до класу G1.0, кулькові гвинти попередньо натягуються, а лазерна інтерферометрія підтверджує точність позиціонування ±0,005 мм та повторюваність 0,003 мм перед відправленням.

Вибір системи керування відображає реалії глобального виробництва. Клієнти Північної Америки часто обирають Fanuc із підтримкою G-коду, європейські покупці надають перевагу Siemens із ShopTurn, а дистриб’ютори Південно-Східної Азії частіше вибирають Syntec через економічну ефективність і глибину місцевого сервісного обслуговування. Кожен токарно-фрезерний верстат може поставлятися з конверсаційним програмуванням, управлінням терміном служби інструментів, транспортером стружки, подавачем прутків, автоматичною дверцяткою та технічною документацією англійською, іспанською, російською або арабською мовою. Ця гнучкість має значення, оскільки токарно-фрезерний верстат, який «підходить» оператору, забезпечує вищу продуктивність, ніж технічно досконалий верстат, яким ніхто не може користуватися. Ми перевіряємо таку відповідність за допомогою 48-пунктового тесту приймання на заводі, що охоплює геометричну точність, биття шпинделя, повторюваність револьверної головки, подачу охолоджуючої рідини та 24-годинний безперервний цикл різання. Клієнти отримують звіт про тест, діаграму лазерної калібрування та аналіз вібрацій до того, як токарно-фрезерний верстат залишає наше підприємство.

Результати з’являються в полі. Мексиканський автопостачальник скоротив цикл виготовлення поворотних кулаків на 58 відсотків і зменшив брак із 4,2 до 0,9 відсотка після переходу на токарно-фрезерний верстат. Німецьке дрібносерійне виробництво збільшило випуск гідравлічних колекторів із 220 до 560 штук на тиждень і досягло перпендикулярності 0,008 мм. Канадський авіаційний субпідрядник збільшив випуск кронштейнів із 38 до 72 деталей за зміну, одночасно забезпечивши точність положення на рівні 0,007 мм. За цими цифрами стоять спільні переваги: менша кількість наладок, висока точність при одноразовому затисканні, зменшення незавершеного виробництва та нижча трудомісткість на деталь. У ринках, де кваліфікованих операторів не вистачає, токарно-фрезерний верстат дозволяє одному верстатнику керувати тим, що раніше вимагало трьох верстатів і двох помічників.

Ми підтримуємо понад 20 експортних ринків із гарантією тривалістю 24 місяці, віддаленою діагностикою, сервісними посібниками англійською мовою та комплектом запасних частин, який відправляється протягом 72 годин. Дистриб’ютори отримують маркетингові матеріали, навчальні відео й керівництва з налаштування, щоб упевнено продавати токарно-фрезерний верстат. Для кінцевих користувачів наші інженери надають допомогу у проектуванні пристосувань, визначенні режимів різання та перевірці першої деталі — як за допомогою відеозв’язку, так і на місці. Незалежно від того, чи ви обробляєте корпуси клапанів партіями по 50 штук або кронштейни партіями по 5 000 штук, платформа токарно-фрезерного верстата масштабується разом із вами, забезпечуючи сталість точності, продуктивності й рентабельності по мірі зростання вашого замовлення.

Поширені запитання

Що таке токарно-фрезерний верстат і чим він відрізняється від звичайного токарного верстата?

Токарно-фрезерний верстат поєднує токарний шпиндель із приводними інструментами, а також часто має вісь C або вісь Y, що дозволяє виконувати токарні, свердлильні, фрезерні, нарізальні й пазові операції за один зажим. Стандартний токарний верстат може виконувати лише токарні й розточувальні операції за допомогою нерухомих інструментів, через що вторинні операції доводиться переносити на фрезерний верстат, що призводить до додаткових установок, пристосувань та накопичення допусків. За допомогою токарно-фрезерного верстата поперечні отвори, площини й пази виготовляють без перевстановлення заготовки, забезпечуючи концентричність у межах 0,01 мм і скорочуючи тривалість циклу обробки на 40–60 % у типових умовах дрібносерійного виробництва.
Наш токарно-фрезерний верстат обробляє вуглецеву сталь, нержавіючу сталь, алюміній, латунь, чавун та інженерні пластики. Серед типових користувачів — постачальники першого та другого рівня для автопромисловості, виробники гідравлічних та пневматичних компонентів, субпідприємства аерокосмічної галузі, фахівці з обробки медичного обладнання та універсальні машинобудівні майстерні. Якщо ваша деталь потребує токарної обробки з наступним поперечним свердленням, фрезеруванням або пазуванням, токарно-фрезерний верстат дозволяє виключити з технологічного процесу другий верстат.
Кожен токарно-фрезерний верстат проходить заводське приймальне випробування за 48 пунктами. Ми вимірюємо точність позиціонування з похибкою ±0,005 мм, повторюваність — до 0,003 мм, биття шпинделя — менше 0,005 мм та повторюваність револьверної головки — менше 0,01 мм за допомогою лазерної інтерферометрії та стрілкових індикаторів, а потім проводимо 24-годинний безперервний цикл різання. Звіт про випробування, калібрувальна таблиця та аналіз вібрацій надсилаються разом із верстатом; покупці можуть бути присутніми під час випробування особисто або через пряме відео.
Кожен токарно-фрезерний верстат має гарантію терміном 24 місяці, що охоплює механічні й керуючі компоненти. Ми надаємо дистанційну діагностику, англомовні сервісні посібники, відео з навчанням операторів та рекомендований комплект запасних частин, який відправляється протягом 72 годин. Наша команда з 30 інженерів обслуговує понад 20 експортних ринків і може допомогти з проектуванням пристосувань, налаштуванням режимів різання та перевіркою першої деталі за допомогою відеоконференції або виїзду на місце, якщо це необхідно.

Пов’язані статті

Які послуги післяпродажного обслуговування повинні надавати надійні постачальники електроерозійних верстатів для свердлення

14

Jul

Які послуги післяпродажного обслуговування повинні надавати надійні постачальники електроерозійних верстатів для свердлення

Еволюція гнучкого виробництва завдяки модульній архітектурі. Сучасні промислові ландшафти вимагають високого ступеня адаптивності, де здатність швидко змінювати конфігурації виробництва визначає ритм роботи підприємства...
Переглянути більше
Чому багатофункційний електроерозійний верстат відповідає вимогам підприємств, що виготовляють різноманітні форми та деталі

14

Aug

Чому багатофункційний електроерозійний верстат відповідає вимогам підприємств, що виготовляють різноманітні форми та деталі

Подолання складнощів у середовищах виробництва з високим асортиментом продукції. Керування сучасним промисловим виробничим підприємством часто нагадує жонглювання десятком обертових тарілок одночасно, особливо при роботі за графіками виробництва з високим асортиментом і низьким обсягом. П...
Переглянути більше
Як зменшити знос свердла під час безперервної обробки глибоких отворів на верстатах

03

Aug

Як зменшити знос свердла під час безперервної обробки глибоких отворів на верстатах

Розуміння механіки термічних напружень у глибоких отворах. Виконання безперервного розточування та обробки на велику глибину на промислових виробничих лініях створює серйозні термічні й механічні виклики, які постійно перевіряють межі можливостей інструментів для різання. W...
Переглянути більше
Які вигоди для підприємств забезпечує оновлення застарілих обладнань для електроерозійної обробки методом іскрового розряду

03

Aug

Які вигоди для підприємств забезпечує оновлення застарілих обладнань для електроерозійної обробки методом іскрового розряду

Виявлення обмежень застарілих систем у виробництві іскрового ерозійного обладнання. Експлуатація зрілого, багато десятиліть використовуваного обладнання на високоточних виробничих дільницях часто призводить до прихованих експлуатаційних штрафів, які поступово зменшують рентабельність.
Переглянути більше

Відгуки клієнтів

Деніел Вітфілд
Токарно-фрезерний верстат скоротив наш час наладки та частку браку наполовину

Ми замінили два токарних верстати й один фрезерний верстат одним токарно-фрезерним верстатом від Chuang Yuan. Цикловий час обробки наших корпусів клапанів із нержавіючої сталі зменшився з 21 хвилини до 9 хвилин, а частка браку — з 3,8 % до 1,2 % протягом першого місяця. Звіт про FAT повністю відповідав характеристикам верстата, а команда дистанційної підтримки відповідала на запитання щодо програмування менш ніж за чотири години. Через два роки радіальне биття шпинделя все ще знаходиться в межах 0,004 мм.

Марта Ковальська
Надійний токарно-фрезерний верстат і швидка доставка запасних частин

Наш токарно-фрезерний верстат працює щодня у два зміни протягом 18 місяців, обробляючи алюмінієві корпуси й забезпечуючи точність положення в межах 0,012 мм. Обсяг виробництва зріс з 340 до 620 деталей на тиждень при роботі одного оператора. Коли нам знадобився замінний тримач інструменту, комплект запасних частин надійшов через три дні, що зменшило простої до менш ніж однієї зміни. Документація та маркування іспанською мовою спростили навчання нашої команди.

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Ім’я
Назва компанії
Повідомлення
0/1000
Точність токарно-фрезерного верстата з одночасним затисканням, яка забезпечує дотримання жорстких допусків

Точність токарно-фрезерного верстата з одночасним затисканням, яка забезпечує дотримання жорстких допусків

Токарно-фрезерний верстат заслуговує місця на виробничій дільниці тоді, коли зберігає точність упродовж тривалих серій виготовлення, а не лише під час виготовлення першого зразка. Наші верстати побудовані на старілих литих основах, оснащені попередньо натягнутими кульковими гвинтами, збалансованими шпінделями та системою термокомпенсації, що забезпечує стабільність розмірів протягом усього робочого зміни. Точність позиціонування підтверджено з похибкою ±0,005 мм, повторюваність — 0,003 мм, а роздільна здатність осі C досягає 0,001° для точного поперечного свердлення й фрезерування пазів. У канадському авіакосмічному застосуванні наш токарно-фрезерний верстат забезпечив справжню позицію з похибкою 0,007 мм при заданій специфікації 0,01 мм і збільшив випуск з 38 до 72 деталей за зміну. Німецьке виробниче підприємство досягло перпендикулярності 0,008 мм на гідравлічних колекторах — краще, ніж вимагає креслення (0,02 мм), — і збільшило тижневе виробництво з 220 до 560 штук. Ці результати досягнуто завдяки геометричній точності, а не випадковості: перед відправкою виконуються лазерна інтерферометрія, тестування кульковим баром та 24-годинний цикл різання.
Гнучкість токарно-фрезерних верстатів у керуванні, матеріалах та обсягах виробництва

Гнучкість токарно-фрезерних верстатів у керуванні, матеріалах та обсягах виробництва

Світові покупці не мають єдиних специфікацій, тому наша платформа токарно-фрезерних верстатів має конфігурування: патрон від 6 до 15 дюймів, пропускна здатність прутка — до 80 мм, 8–12 позицій живих інструментів, швидкість обертання шпинделя — від 3000 до 6000 об/хв, а також опційне переміщення осі Y на ±50 мм. Управління може здійснюватися через системи Fanuc, Siemens або Syntec із діалоговим або G-кодом, що дозволяє операторам у різних регіонах використовувати знайомий інтерфейс. Ця гнучкість забезпечує обробку вуглецевої сталі, нержавіючої сталі, алюмінію, латуні, чавуну та пластмас на одному токарно-фрезерному верстаті без потреби в додаткових інвестиціях у обладнання. Мексиканський автопостачальник застосував модель із патроном 10 дюймів для скорочення циклу обробки поворотного кулака з 19 до 8 хвилин і збільшення тижневого випуску до 1800 деталей. Польський виробник протягом 18 місяців обробляв алюмінієві корпуси у два зміни щодня, збільшивши тижневий випуск з 340 до 620 одиниць при роботі одного оператора. Додаткові опції — подавачі прутків, транспортери стружки, автоматичні двері та управління терміном служби інструментів — розширюють можливості необслуговуваної роботи.
WhatsApp WhatsApp Електронна пошта Електронна пошта Мобільний Мобільний УгоруУгору