Верстат для токарної обробки з ЧПУ: високоточна металообробка для глобальних виробників

Усі категорії
Отримати цитату

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Мобільний/WhatsApp
WeChat
LinkedIn
Ім’я
Назва компанії
Повідомлення
0/1000
Додаток
Будь ласка, завантажте хоча б один додаток
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Високоточний токарний верстат з ЧПК для глобальних виробників

Високоточний токарний верстат з ЧПК для глобальних виробників

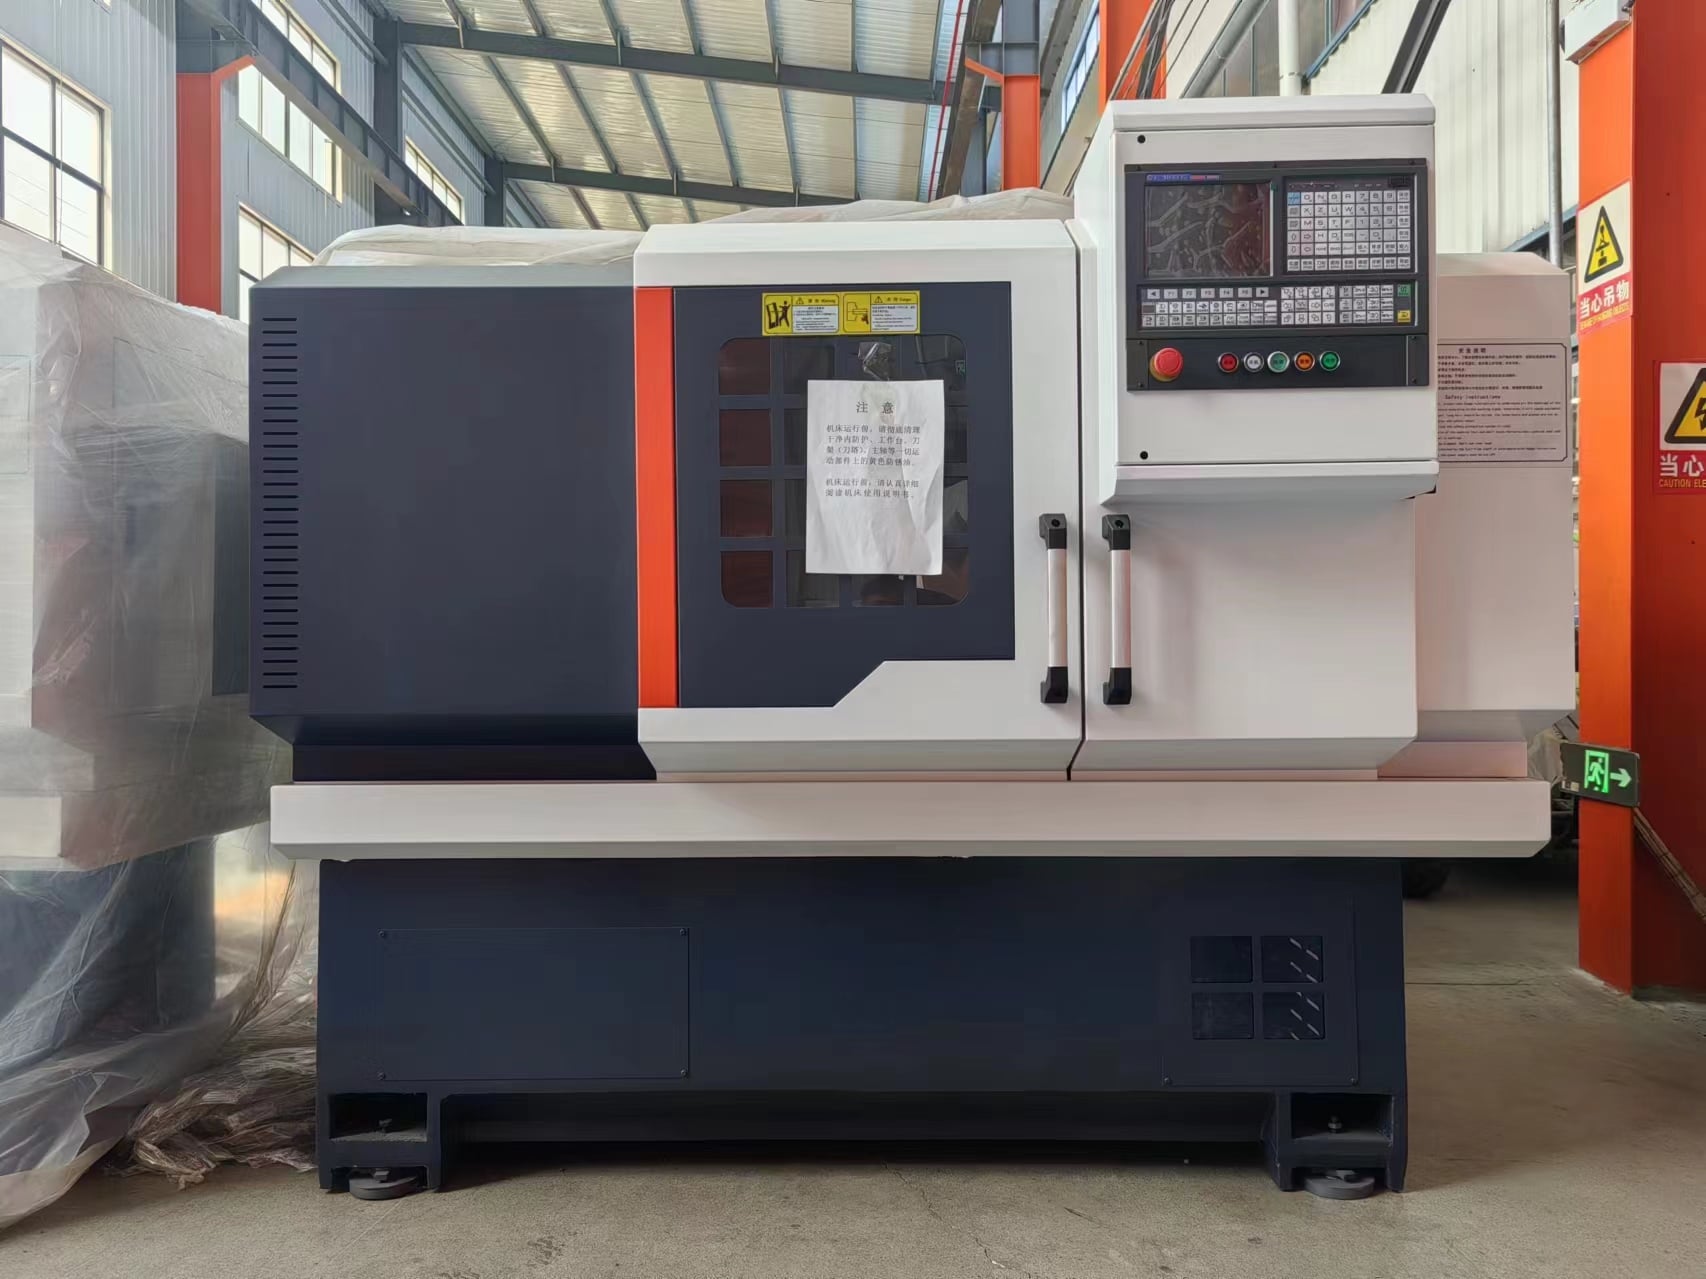
Taizhou Chuang Yuan Machine Tool Co., Ltd. надає рішення на основі токарних верстатів з ЧПК високої жорсткості, розроблених для безперервного виробництва цілодобово. Наші токарні верстати забезпечують повторюваність ±0,005 мм та круглість 0,008 мм на сталі середнього вуглецевого складу, що дозволяє виробам — корпусам паливних форсунок автомобільної галузі, розподільним втулкам гідравлічних клапанів та гвинтам для кісткових імплантатів медичного призначення — проходити контроль на координатно-вимірювальній машині (CMM) вже при першому зразку. У проекті 2024 року для польського виробника гідравлічних фітингів час циклу зменшився з 4,2 до 2,9 хвилин на деталь після переходу на наш токарний верстат з ЧПК з похилим ліжком 45° і живими інструментами, що збільшило випуск з 11 400 до 16 500 штук на місяць. Для індійських автокомпонентних підприємств, що працюють по 22 години на добу, наші токарні верстати з коробчастим ліжком зберігають теплове відхилення на рівні 0,01 мм протягом 8-годинної зміни, знижуючи брак з 2,1 % до 0,4 %. Кожен токарний верстат з ЧПК поставляється з документацією за ISO 9001:2015, гарантією терміном 12 місяців та можливістю дистанційної діагностики.
Отримати цитату

Вивчення випадку

Турецький автозаводський постачальник другого рівня скоротив тривалість циклу на 31 відсоток

Відомий турецький виробник автокомпонентів другого рівня, що спеціалізується на виготовленні високоточних карданних валів, стикнувся з серйозними вузькими місцями у виробництві на застарілих верстатах 2015 року. Старе обладнання демонструвало надмірне теплове розширення, що призводило до тривалості циклу 5,1 хвилини на одиницю та браку 1,8 % через відхилення розмірів критичних ший під підшипники. Щоб усунути ці обмеження потужності, на підприємстві встановили два ЧПК-токарних верстати Chuang Yuan CK6150 із високожорсткими литими основами з чавуну Meehanite, динамічними гідравлічними револьверними головками на 8 позицій та високомоментними точними шпінделями з частотою обертання 4000 об/хв. Упродовж 30 днів після повного введення в експлуатацію оптимізовані режими різання та жорстке гасіння коливань типу «box-way» скоротили тривалість циклу на одиницю до 3,5 хвилини — покращення швидкості на 31 %. Заглушення структурних вібрацій практично ліквідувало сліди вібраційної нерівності (chatter marks), а рівень браку знизився до стабільних 0,3 %. Внаслідок цього щомісячна потужність зросла з 9000 до 13 200 валів без збільшення кількості операторів.

Бразильський виробник гідравлічних циліндрів досяг круглості 0,006 мм

Провідний бразильський виробник гідравлічних компонентів потребував стабільної точності круглості 0,008 мм на складних поршнях із сталі сплаву 4140, щоб запобігти витоку рідини під високим тиском. Їхній існуючий процес токарної обробки страждав від прогину інструменту та нерівномірної якості поверхні, через що потрібна була додаткова циліндрична шліфувальна обробка, що збільшувала собівартість одиниці продукції. Chuang Yuan поставив важку токарну верстатну машину з ЧПК і похилим ліжком під кутом 45°, оснащену синхронізованою віссю C, живими інструментами з високим крутним моментом та напрямними площинами, обробленими ручним способом. Велика конструктивна маса верстата поглинала переривчасті різальні сили, забезпечуючи круглість 0,006 мм і шорсткість поверхні Ra 0,4 мкм безпосередньо після токарної обробки. Повне вилучення додаткового шліфувального переходу збільшило загальну продуктивність на 28 %. Крім того, оптимізована подача охолоджувальної рідини та чавунна литва з віброгасінням продовжили термін служби карбідних пластин з 90 до 140 хвилин під час безперервної чорнової обробки.

В’єтнамський майстер-клас з виробництва медичних імплантів скоротив час підготовки на 45 відсотків

В’єтнамський підрядник з виробництва медичного обладнання, що виготовляв складні кісткові гвинти з титану класу 5, стикався з неефективними процесами підготовки, які в середньому тривали 6 годин на зміну партії. Постійні ручні коригування й помилки при калібруванні інструментів призводили до виходу деталей за межі допусків під час початкових пробних різань. Ми поставили спеціалізований верстат для токарної обробки з ЧПК для медичних цілей, оснащений інтегрованим автоматичним пристроєм попереднього встановлення інструментів, швидкісним додатковим шпінделем та інтерфейсом динамічного подавача прутків. Автоматизована оптична система вирівнювання спростила процеси калібрування зміщень, скоротивши час підготовки партії до 3,3 години — на 45 відсотків. Жорстка конструкція шпінделя забезпечила точність ±0,005 мм протягом 200 послідовних проходів обробки титану без втручання оператора. Обсяг випуску зріс з 480 до 720 гвинтів на зміну, що дозволило підприємству задовольняти зростаючий глобальний попит у сфері охорони здоров’я, одночасно дотримуючись строгих стандартів ISO 13485 щодо повної прослідковості.

Пов’язані товари

Виробництво токарних верстатів з ЧПК у компанії Taizhou Chuang Yuan Machine Tool Co., Ltd. починається з методу скінченних елементів для аналізу литих деталей, після чого виконується відпал зняття напружень і прецизійне шліфування направляючих до прямої 0,005 мм. На конвеєрі збірки застосовують лазерні інтерферометри для калібрування точності позиціонування до ±0,003 мм і повторюваності — до ±0,0015 мм. Кожен токарний верстат з ЧПК проходить 48-годинні безперервні різальні випробування з виготовленням 100 деталей на партію, при цьому вимірюють круглість, циліндричність і шорсткість поверхні. Наше виробниче приміщення площею 22 000 м² у м. Тайчжоу, провінція Цзянсу, випускає токарні верстати з похилим ліжком під кутом 45° та 30°, токарні верстати з плоским ліжком і токарні центри з револьверними головками на 6–12 інструментів, подавачами прутків діаметром до 80 мм і частотою обертання шпінделя від 3000 до 6000 об/хв. Сертифікати ISO 9001:2015 та CE гарантують відповідність директивам ЄС щодо машинного обладнання. У 2023 році ми поставили 1200 токарних верстатів з ЧПК у понад 20 країн, зокрема до Німеччини, Сполучених Штатів Америки, Бразилії, Індії, Туреччини та В’єтнаму. Для німецького клієнта, що спеціалізується на прецизійних кріпленнях, наш верстат забезпечив допуск діаметра 0,007 мм на 10 000 штифтів із нержавіючої сталі, що усунуло необхідність вторинного шліфування й знизило витрати на кожну деталь на 18 %. У світі автоперемисловість, гідравліка, авіакосмічна та медична галузі покладаються на наші токарні верстати з ЧПК для партій обсягом від 50 до 500 000 штук. Ми надаємо безкоштовне пробне оброблення зразків, технічну підтримку протягом 72 годин і навчання на місці мовою країни клієнта. Наші інженери використовують системи керування Siemens 828D та Fanuc 0i-TF, що дозволяє моделювати G-код і скорочує час програмування на 35 %. З показником своєчасних поставок 98,7 % у 2023 році та круглодобовою віддаленою підтримкою ми допомагаємо клієнтам у країнах з розвиваючою економікою конкурувати з європейськими цінами, зберігаючи глобальні стандарти якості. Ця платформа токарних верстатів з ЧПК створена для автоматизованого «безлюдного» виробництва з автоматичними транспортерами стружки, управлінням терміном служби інструментів і споживанням енергії лише 12 кВт·год у режимі повного навантаження.

Поширені запитання

З яких матеріалів можна обробляти деталі на вашому токарному верстаті з ЧПУ?

Наш токарний верстат з ЧПУ обробляє вуглецеву сталь, леговану сталь, нержавіючу сталь 304/316, алюміній 6061/7075, латунь, титан Ti-6Al-4V та інженерні пластики. Крутовий момент шпинделя 220 Н·м дозволяє глибину різання 4 мм у сталі 4140. Для титану ми рекомендуємо частоту обертання 800 об/хв та подачу 0,15 мм/об, що забезпечує шорсткість поверхні Ra 0,8 мкм. Клієнти з авіакосмічної та медичної галузей використовують наші токарні верстати для обробки сплаву Inconel 718 із моніторингом терміну служби інструменту, забезпечуючи розмірну стабільність ±0,01 мм у партіях із 500 деталей.
Кожен токарний верстат з ЧПК калібрується за допомогою лазерної інтерферометрії перед відправленням. Ми надаємо 12-місячну гарантію та пусконалагодження на місці з перевіркою точності до 0,005 мм. Для клієнтів із віддалених регіонів наші інженери керують вирівнюванням через відеозв’язок і надсилають замінні прокладки протягом 72 годин. У 2023 році 94 % установок досягли цільової точності протягом 2 днів завдяки заздалегідь встановленим антивібраційним опорам та комплектам анкерних болтів.
Стандартні моделі токарних верстатів з ЧПК поставляються протягом 30–45 днів. Індивідуальні конфігурації з подавачами стрижнів або додатковими шпінделями виготовлюються за 50–65 днів. Для термінових замовлень ми тримаємо на складі 20 напівзібраних рам, що скорочує термін виготовлення на 15 днів. У 2023 році показник своєчасних поставок становив 98,7 % серед 1200 одиниць, а також забезпечувалися щотижневі оновлення стану виробництва та можливість незалежного інспекційного контролю.
Так. Наш верстат для токарної обробки з ЧПУ підтримує роботизоване завантаження через порти введення/виведення, подавачі стрижнів діаметром до 80 мм та конвеєрні системи. Ми надаємо інтерфейси Ethernet/IP та Profibus для інтеграції з системою MES. Чеський клієнт підключив 4 токарних верстати до роботизованої комірки, збільшивши час безперервної роботи без оператора з 6 до 20 годин на добу й скоротивши витрати на робочу силу на 42%.

Пов’язані статті

Як вибрати обробний центр?

12

Dec

Як вибрати обробний центр?

Переглянути більше
Чому багатофункційний електроерозійний верстат відповідає вимогам підприємств, що виготовляють різноманітні форми та деталі

14

Aug

Чому багатофункційний електроерозійний верстат відповідає вимогам підприємств, що виготовляють різноманітні форми та деталі

Подолання складнощів у середовищах виробництва з високим асортиментом продукції. Керування сучасним промисловим виробничим підприємством часто нагадує жонглювання десятком обертових тарілок одночасно, особливо при роботі за графіками виробництва з високим асортиментом і низьким обсягом. П...
Переглянути більше
Як зменшити знос свердла під час безперервної обробки глибоких отворів на верстатах

03

Aug

Як зменшити знос свердла під час безперервної обробки глибоких отворів на верстатах

Розуміння механіки термічних напружень у глибоких отворах. Виконання безперервного розточування та обробки на велику глибину на промислових виробничих лініях створює серйозні термічні й механічні виклики, які постійно перевіряють межі можливостей інструментів для різання. W...
Переглянути більше
Які вигоди для підприємств забезпечує оновлення застарілих обладнань для електроерозійної обробки методом іскрового розряду

03

Aug

Які вигоди для підприємств забезпечує оновлення застарілих обладнань для електроерозійної обробки методом іскрового розряду

Виявлення обмежень застарілих систем у виробництві іскрового ерозійного обладнання. Експлуатація зрілого, багато десятиліть використовуваного обладнання на високоточних виробничих дільницях часто призводить до прихованих експлуатаційних штрафів, які поступово зменшують рентабельність.
Переглянути більше

Відгуки клієнтів

Маркус Вебер
Стабільна точність для гідравлічних фітингів

Ми придбали два токарних верстати з ЧПУ для виготовлення гідравлічних адаптерів. Через 6 місяців круглість залишалася в межах 0,006 мм, а брак зменшився з 1,9 % до 0,5 %. Щомісячний випуск збільшився на 28 %. Віддалена діагностика уникнула простою тривалістю 10 днів.

Прия Шарма
Швидке налагодження та надійна підтримка

Наша лінія виробництва медичних гвинтів для кісток використовує їхній токарний верстат з ЧПУ. Час налагодження скоротився на 45 %, а точність обробки титану становить ±0,005 мм. Їхній інженер прибув на навчання протягом 5 днів. Випуск зріс з 480 до 720 штук за зміну.

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Ім’я
Назва компанії
Повідомлення
0/1000
Жорсткі лиття та прецизійно шліфовані напрямні для тривалої точності

Жорсткі лиття та прецизійно шліфовані напрямні для тривалої точності

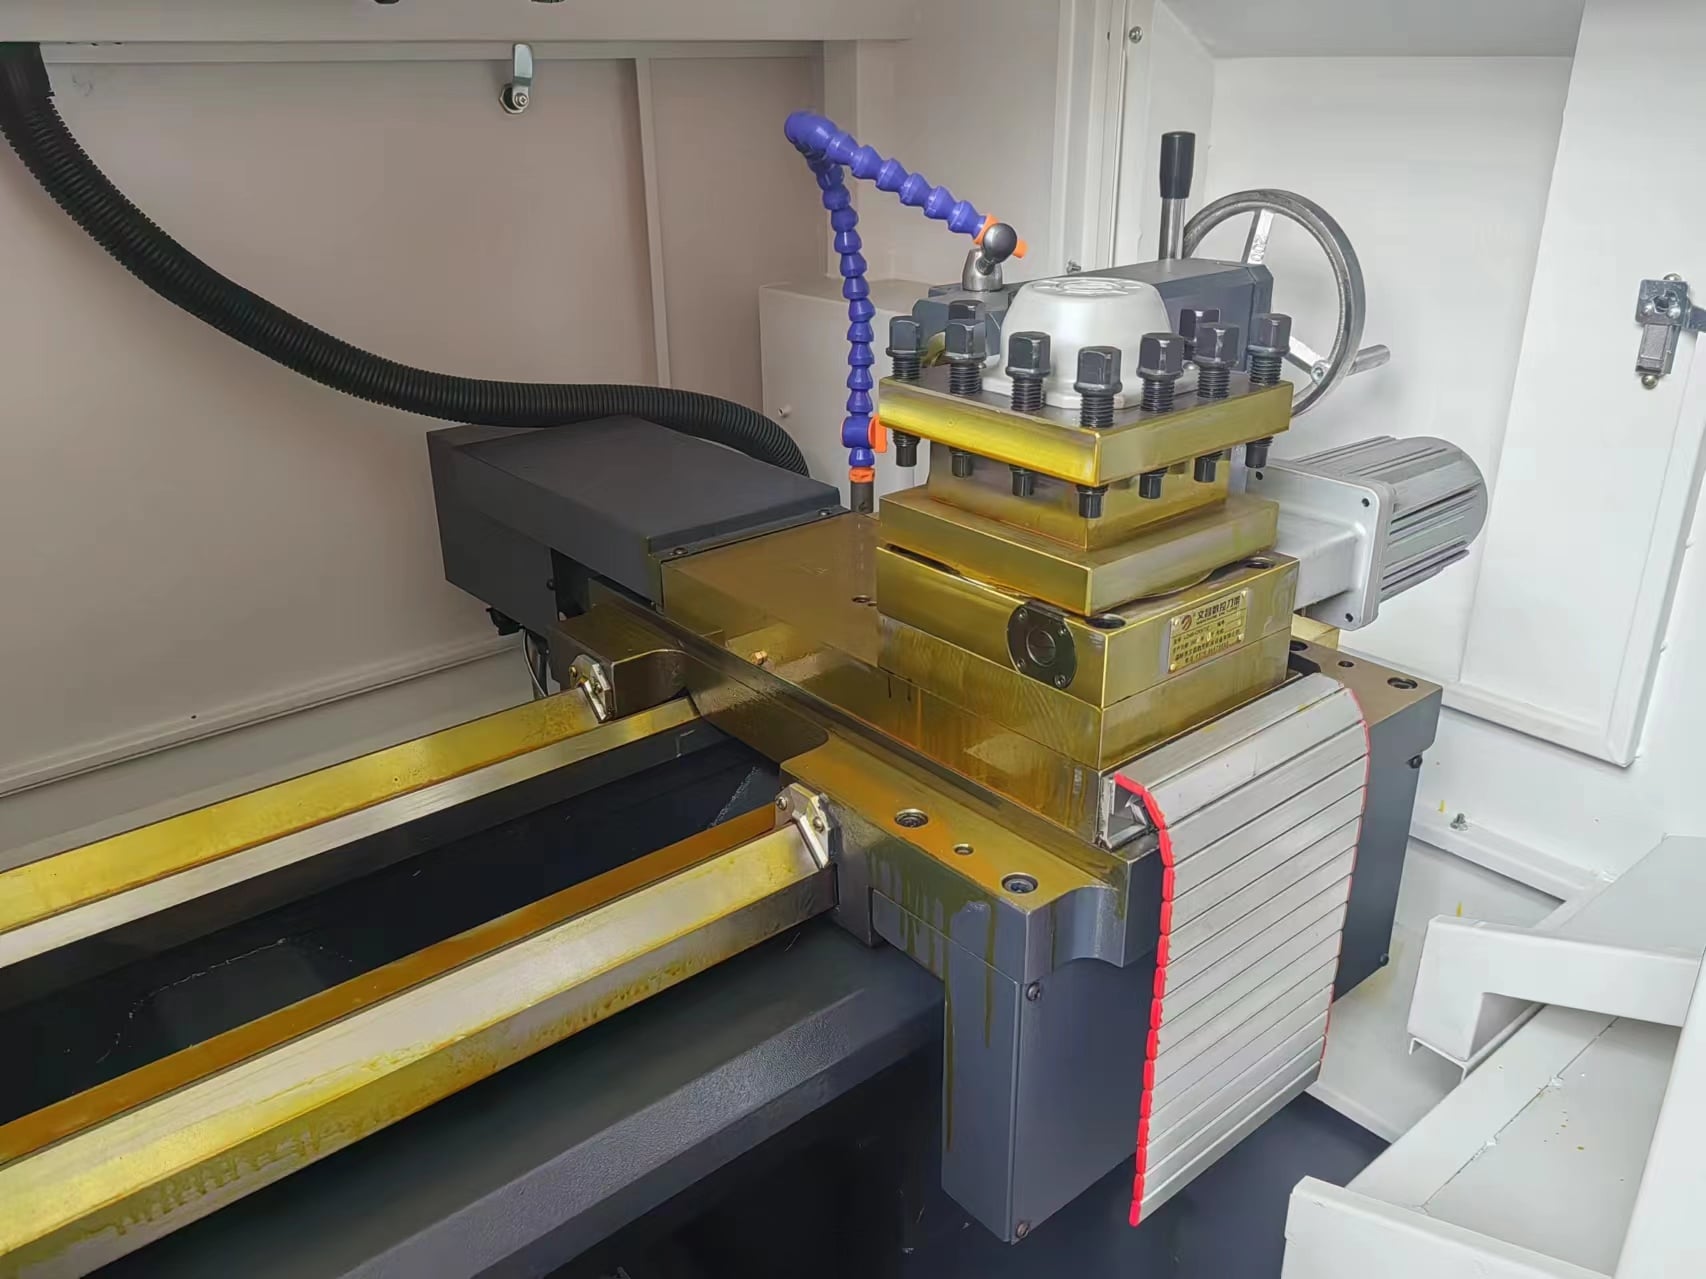
Виготовлено на щільних литих залізних ліжках із міханітного чавуну, які піддано термічному відпусканню для зняття внутрішніх напружень. Наш верстат для токарної обробки з ЧПК забезпечує надійне структурне гасіння коливань, що зменшує вібрації під час важкої чернової обробки. Точні шліфовані напрямні — ручне шабрування до досягнення прямолінійності 0,005 мм по всій довжині ходу — забезпечують високу геометричну точність і тривалу повторюваність позиціонування. У реальних виробничих умовах на заводах Європи та Азії ця жорстка основа легко витримує глибину різання 4 мм у важкопластичній сталі 4140, скорочуючи загальну кількість проходів і тривалість циклу різання до 22 %. Завдяки поглинанню динамічних сил обробки стабільна рама продовжує термін служби твердосплавних різців, зменшує теплову деформацію протягом тривалих 22-годинних змін і забезпечує постійне утримання деталей у вузьких допусках ±0,005 мм.
Сучасні системи керування з живими інструментами та віссю C для складних деталей

Сучасні системи керування з живими інструментами та віссю C для складних деталей

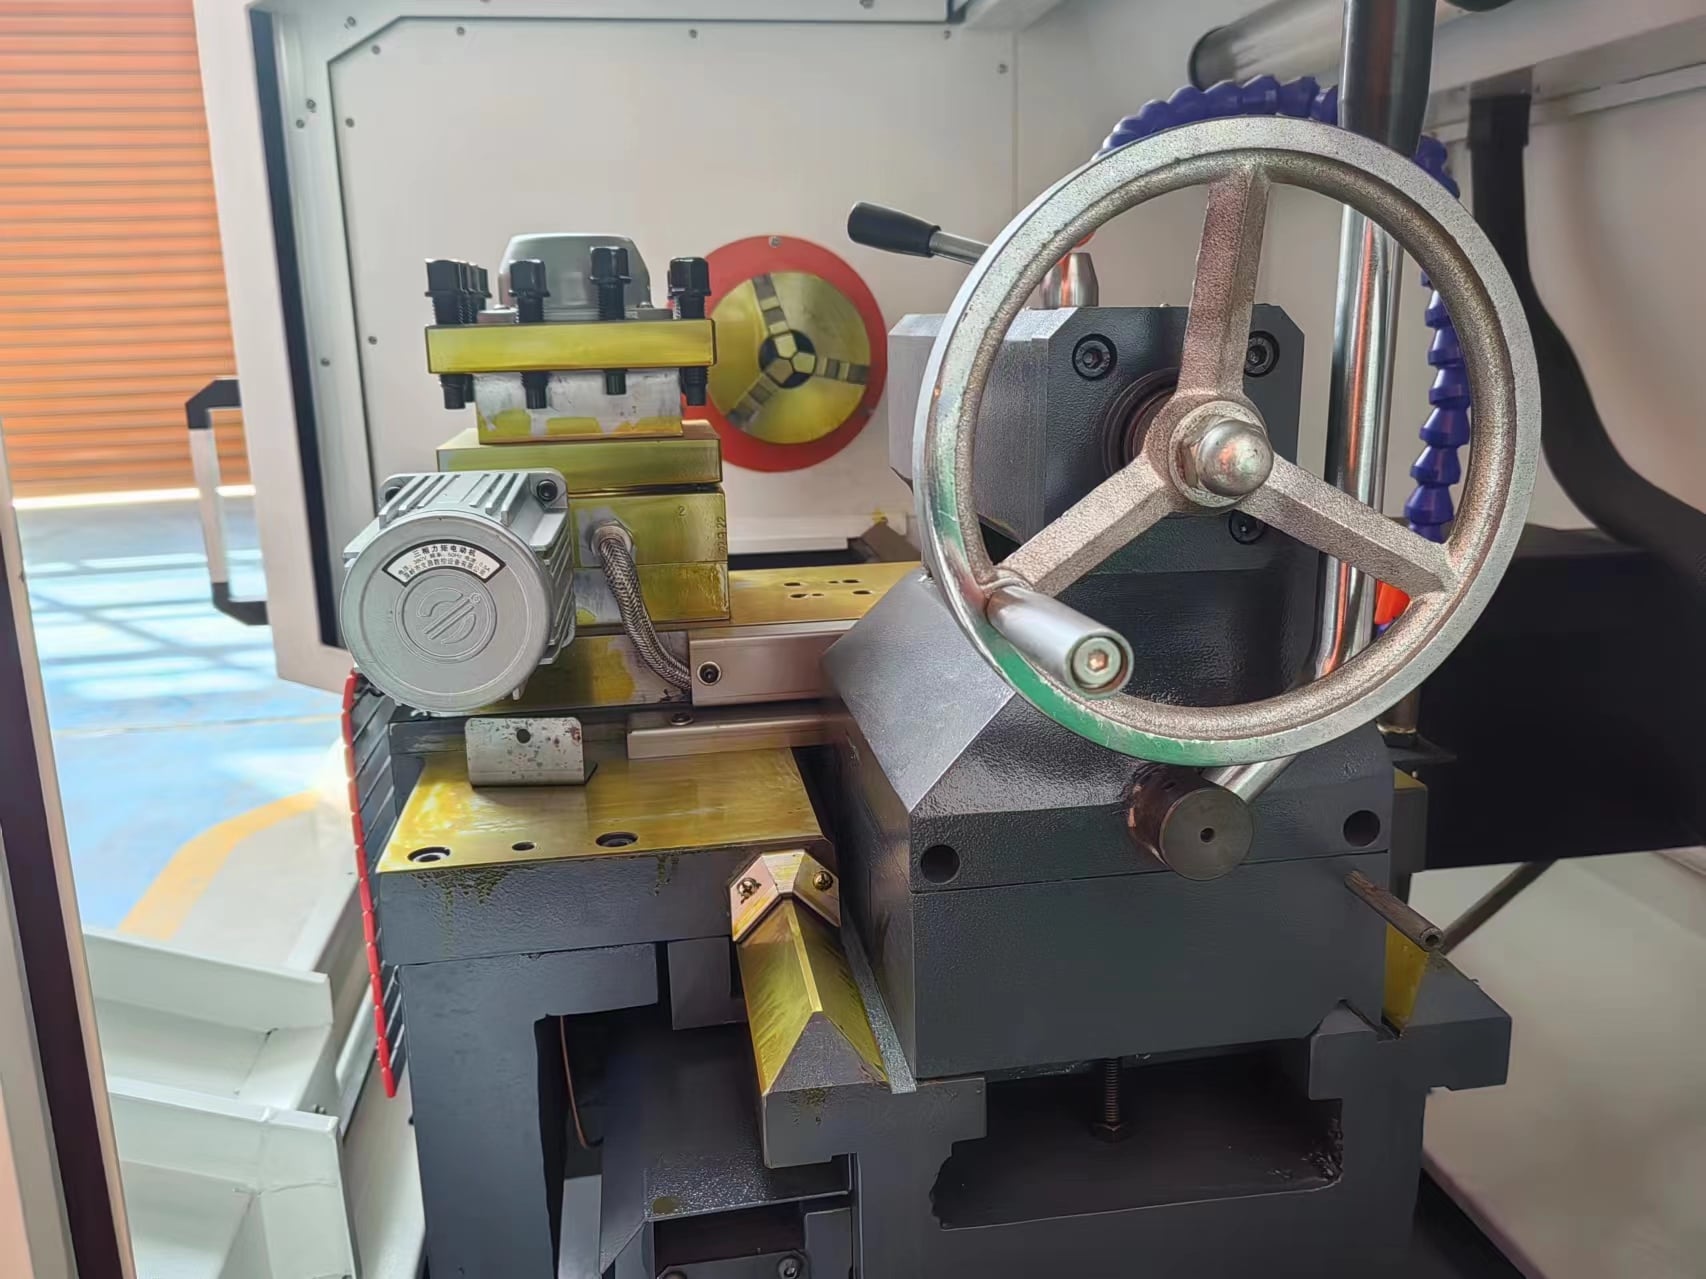
Наш верстат для токарної обробки з ЧПУ оснащений платформами Siemens 828D або Fanuc 0i-TF з чутливими візуальними інтерфейсами на 10,4 дюйма. Машина забезпечує індексацію шпинделя за віссю C та опції живих інструментів для високошвидкісної обробки. Ця багатозадачна поворотно-фрезерна архітектура дозволяє виконувати складні токарні, фрезерні, свердлильні та нарізані різьбові операції в одному закріпленні заготовки, що усуває помилки при позамашинній обробці й скорочує час повторного позиціонування деталей до 60 %. З індексацією револьверної головки від інструмента до інструмента за 0,2 секунди, вбудованою графічною симуляцією G-коду та модулями дистанційної діагностики з підтримкою Ethernet оператори можуть швидко перевіряти програми обробки, а інженери — віддалено усувати програмні несправності. Автоматизований контроль процесу значно прискорює час виготовлення одиниці продукції й забезпечує точне дотримання геометричних допусків для складних компонентів автомобільної, гідравлічної та авіаційно-космічної промисловості.
WhatsApp WhatsApp Електронна пошта Електронна пошта Мобільний Мобільний УгоруУгору