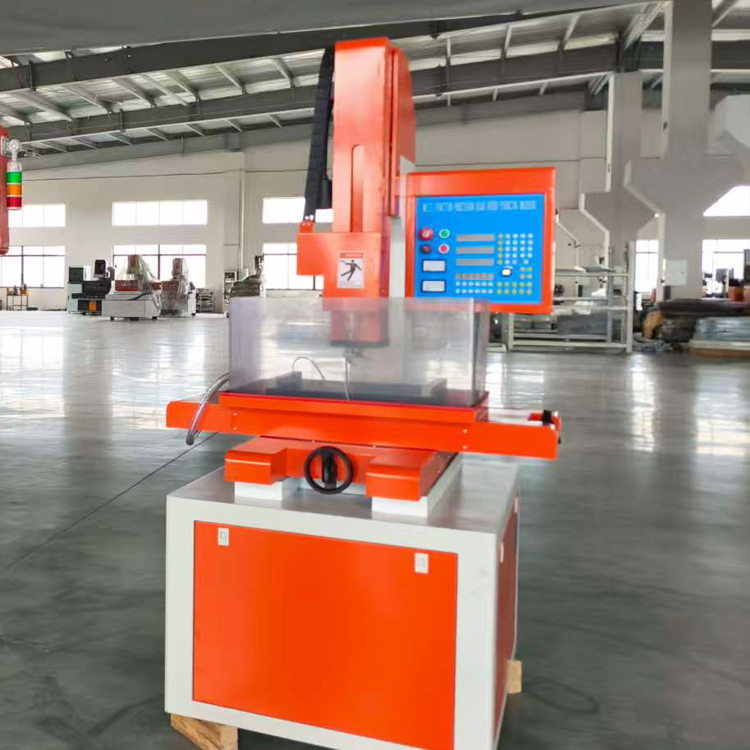
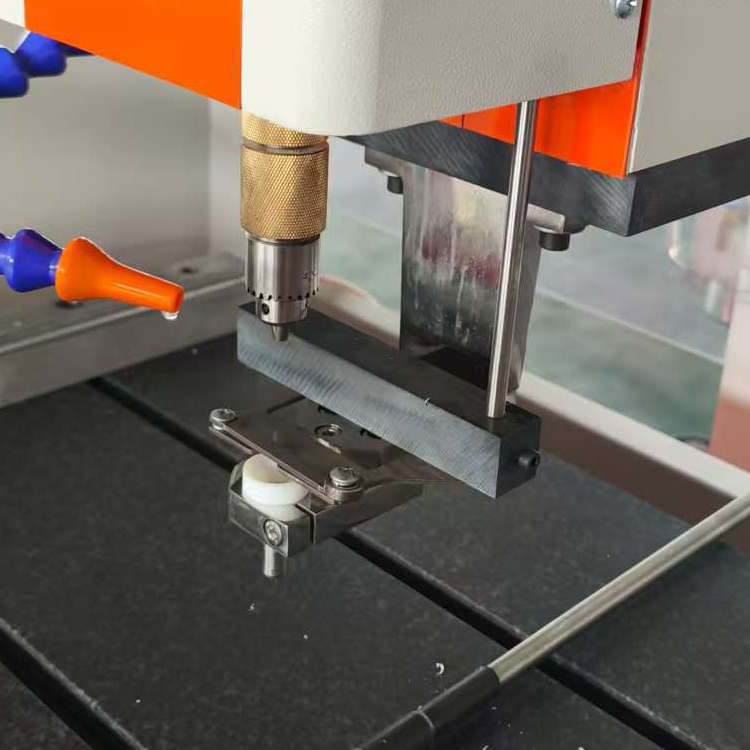
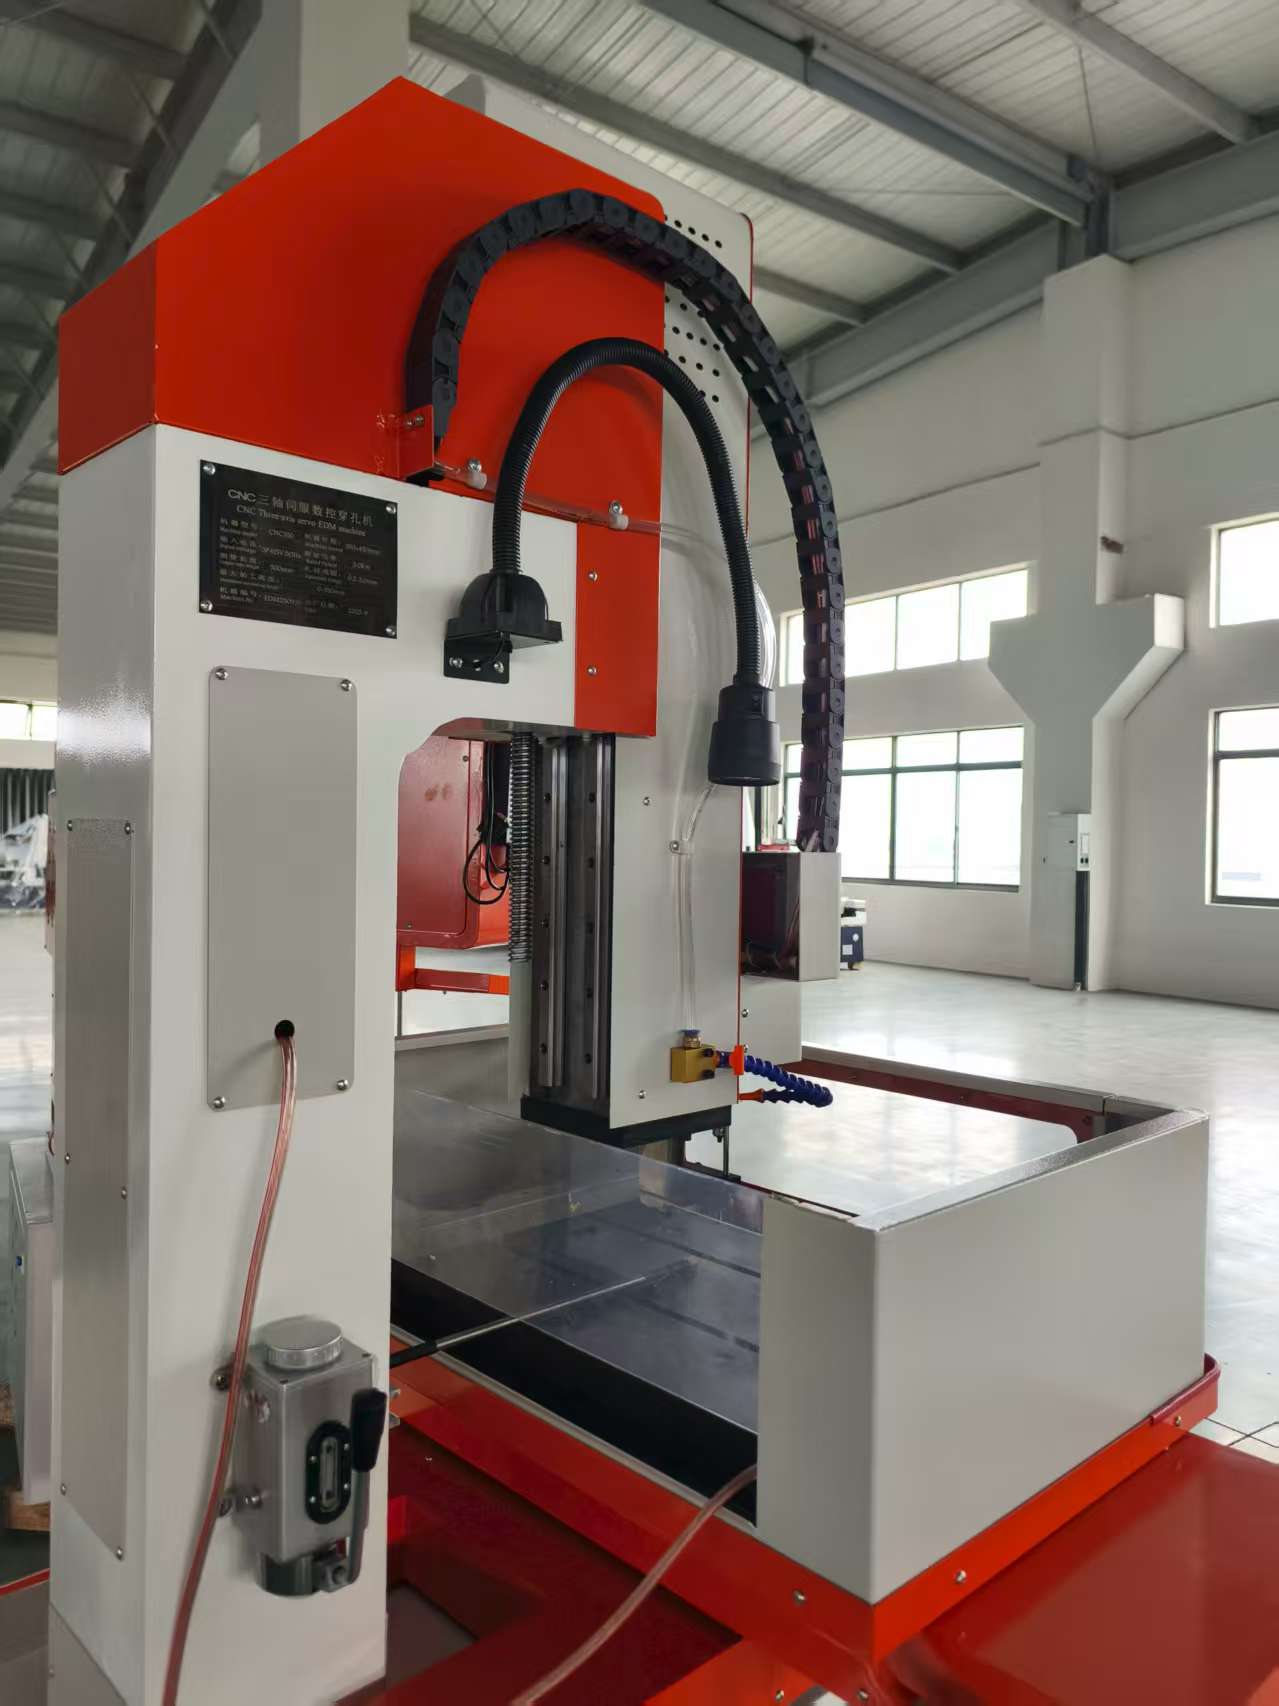
CNC EDM-свердлильний верстат: точне свердлення малих отворів у загартованих матеріалах

Усі категорії
Отримати цитату

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Мобільний/WhatsApp
WeChat
LinkedIn
Ім’я
Назва компанії
Повідомлення
0/1000
Додаток
Будь ласка, завантажте хоча б один додаток
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Високоточна ЧПК-машина для електроерозійного свердлення для вимогливих завдань створення отворів

Високоточна ЧПК-машина для електроерозійного свердлення для вимогливих завдань створення отворів

Коли інженери з виробництва в аерокосмічній, медичній та автомобільній інструментальній галузях потребують отворів без заусінець і з великим співвідношенням глибини до діаметра у загартованих інструментальних сталях, суперсплавах або карбідах, вони покладаються на ЧПК-машину для електроерозійного свердлення від компанії Taizhou Chuang Yuan Machine Tool Co., Ltd. Заснована в 2003 році, наша компанія розробила системи електроерозійного свердлення, які забезпечують діаметри отворів від 0,3 мм до 6,0 мм з точністю позиціонування ±0,01 мм та шорсткістю поверхні до Ra 0,2 мкм. На відміну від традиційного свердлення, наші ЧПК-машини для електроерозійного свердлення використовують електричний розряд для ерозії матеріалу, що повністю усуває механічне навантаження, поломку свердел та мікротріщини. Німецький постачальник аерокосмічної галузі скоротив цикл часу створення охолоджувальних отворів у лопатках турбін на 42 % після заміни лазерного свердлення на нашу ЧПК-машину для електроерозійного свердлення, тоді як японський виробник прес-форм зміг створити отвори діаметром 0,05 мм у загартованій сталі (HRC 62) без будь-якого шару переплавленого матеріалу.
Отримати цитату

Вивчення випадку

Стартові отвори в аерокосмічних турбінних лопатках

Європейський виробник аерокосмічної техніки мав потребу свердлити охолоджувальні отвори діаметром 0,8 мм під кутом 30 градусів у лопатках турбін із нікелевого суперсплаву, але звичайне свердління призводило до поломки інструменту й утворення шару переплавленого матеріалу. Вони впровадили наш верстат електроерозійного свердління з ЧПК та обертальним вузлом і спеціальними напрямними для електродів. Оптимізувавши параметри імпульсів, ми досягли продуктивності 450 отворів на годину з точністю діаметра ±0,005 мм і без утворення шару переплавленого матеріалу. Клієнт зменшив частку бракованих лопаток з 12 % до 0,5 %, що дало щорічну економію понад 200 000 доларів США.

Мікроотвори в медичній нержавіючій сталі

Американська компанія з виробництва медичного обладнання потребувала отворів діаметром 0,3 мм у гіпотрубках із нержавіючої сталі марки 316L без заусінців і термічних пошкоджень. Наш верстат електроерозійного свердління з ЧПК, генератором високочастотних імпульсів і діелектриком із деіонізованої води забезпечив отвори без заусінців із шорсткістю поверхні Ra 0,15 мкм. Цей процес усунув необхідність вторинного зачищення, скоротивши час виробництва на 35 %. Тепер компанія працює у три зміни щодня й замовила ще дві одиниці такого обладнання.

Глибоке свердлення отворів у загартованих вставках для форм

Виробник форм у Південно-Східній Азії мав проблеми з глибокими отворами (співвідношення довжини до діаметра 20:1) у загартованій сталі H13 (HRC 52). За допомогою нашого CNC EDM-свердлильного верстата з віссю Z завдовжки 500 мм і автоматичним замінником електродів вони просвердлили отвори діаметром 1.5 мм із прямолінійністю всередині 0.02 мм. Тривалість роботи інструменту зросла на 300 % порівняно з карбідним свердленням, а загальний термін виготовлення форм скоротився на 18 %.

Пов’язані товари

Універсальний електроерозійний верстат з ЧПК уособлює фундаментальний зсув у підході виробників до свердлильних операцій у матеріалах, що важко обробляються. У компанії Taizhou Chuang Yuan Machine Tool Co., Ltd. ми поєднуємо дослідження, виробництво та продажі, щоб надавати верстати, які відповідають суворим вимогам авіакосмічної, автомобільної, енергетичної та медичної галузей. Наша базова технологія ґрунтується на точній сервокерованій системі подачі електрода, яка забезпечує оптимальний іскровий проміжок, у поєднанні з високочастотним імпульсним генератором, здатним виражати до 500 000 імпульсів за секунду. Це забезпечує виняткову якість отворів навіть у вольфрамовому карбіді (HRC 75) та полікристалічному діаманті. Процес розпочинається з імпорту 3D-моделі CAD у нашу власну програмне забезпечення з ЧПК, яке автоматично генерує траєкторії руху електрода й компенсує його знос. Діелектрична рідина — зазвичай деіонізована вода — фільтрується до 1 мікрона й охолоджується до ±1 °C, щоб забезпечити стабільне промивання та теплову стабільність. Наші верстати мають робочі ходи від 300 × 200 × 300 мм до 600 × 400 × 500 мм, а також опційні осі C та автоматичні змінники інструментів на 20 електродів. Реальні дані з понад 20 країн-експортерів показують середній час безвідмовної роботи 98,6 % та середній час між відмовами 8 000 годин. Німецький клієнт повідомив про зниження споживання електродів на 55 % після переходу на нашу адаптивну систему керування імпульсами. Глобальний перехід до електрифікації та легких матеріалів збільшив попит на електроерозійне свердлення з ЧПК для шин EV-акумуляторів та форсунок паливних систем. Наші верстати задовольняють цю потребу завдяки інтерфейсам, готовим до автоматизації (EtherCAT, Modbus), та можливості віддаленого моніторингу. Ми також надаємо розгорнуте навчання та розробку технологічних процесів, забезпечуючи безперебійну інтеграцію в існуючі виробничі лінії. Кожен верстат проходить 72-годинне безперервне тестування перед відправленням, а також надається технічна підтримка 24/7. З присвяченістю інноваціям та успіху клієнтів наші верстати з електроерозійним свердленням з ЧПК проектуються для забезпечення точності, надійності та продуктивності протягом десятиліть.

Поширені запитання

Які матеріали може обробляти CNC EDM-свердлильний верстат?

Наші верстати можуть свердлити будь-які електропровідні матеріали незалежно від їх твердості, у тому числі загартовані інструментальні сталі, нержавіючу сталь, нікелеві сплави, титан, карбід і навіть полікристалічний алмаз. Непровідні матеріали не підходять.
За допомогою стандартних електродів ми досягаємо отворів діаметром від 0.3 мм. Для менших діаметрів потрібне спеціалізоване інструментальне забезпечення. Ми надаємо інженерну підтримку з застосування для визначення технічної можливості.
Для отворів з високим співвідношенням сторін електроерозійне свердлення не утворює шару переплавленого матеріалу й забезпечує кращу якість поверхні. Лазерне свердлення швидше для мілких отворів, але часто вимагає додаткової обробки. Ми пропонуємо порівняльні випробування.
Стандартні моделі потребують напруги 380–480 В, трифазного живлення, частоти 50/60 Гц й приблизно 15 кВ·А. Габаритні розміри верстата — близько 2,5 м × 2,0 м, маса — 2500 кг.
Так, наші CNC-верстати для електроерозійного свердлення підтримують роботизоване завантаження, автоматичну заміну електродів і віддалений моніторинг. Багато клієнтів використовують їх у незатребуваному режимі протягом ночі.

Пов’язані статті

Технологічні характеристики електрорізального верстата

24

Dec

Технологічні характеристики електрорізального верстата

Переглянути більше
Чому модульний пружинний верстат забезпечує швидку зміну різних типів виробництва пружин

14

Jul

Чому модульний пружинний верстат забезпечує швидку зміну різних типів виробництва пружин

Вузькі місця у виробництві традиційного інтегрованого обладнання для формування пружин. Сучасне металообробне виробництво все більше характеризується різноманіттям специфікацій продукції та виробництвом сумішаних партій. Багато виробничих потужностей повинні обробляти пружини ...
Переглянути більше
Чому багатофункційний електроерозійний верстат відповідає вимогам підприємств, що виготовляють різноманітні форми та деталі

14

Aug

Чому багатофункційний електроерозійний верстат відповідає вимогам підприємств, що виготовляють різноманітні форми та деталі

Подолання складнощів у середовищах виробництва з високим асортиментом продукції. Керування сучасним промисловим виробничим підприємством часто нагадує жонглювання десятком обертових тарілок одночасно, особливо при роботі за графіками виробництва з високим асортиментом і низьким обсягом. П...
Переглянути більше
Як зменшити знос свердла під час безперервної обробки глибоких отворів на верстатах

03

Aug

Як зменшити знос свердла під час безперервної обробки глибоких отворів на верстатах

Розуміння механіки термічних напружень у глибоких отворах. Виконання безперервного розточування та обробки на велику глибину на промислових виробничих лініях створює серйозні термічні й механічні виклики, які постійно перевіряють межі можливостей інструментів для різання. W...
Переглянути більше

Відгуки клієнтів

Джон Сміт, інженер з виробництва аерокосмічної техніки, США
Відмінна точність та надійність

Ми використовуємо CNC-верстат для електроерозійного свердлення компанії Chuang Yuan понад три роки у виробництві авіаційних компонентів. Верстати працюють у три зміни на добу з мінімальним простоєм. Якість отворів постійно висока: відсутній шар переплавленого матеріалу й дотримуються жорсткі допуски. Команда підтримки оперативно реагує й має глибокі професійні знання. Недавно ми замовили четвертий верстат.

Майкл Браун, власник майстерні з виготовлення форм, Німеччина
Велике значення і ефективність

Як виготовлювач форм нам потрібен був надійний електроерозійний свердлильний верстат для глибоких отворів у загартованій сталі. Верстат компанії Chuang Yuan перевищив наші очікування. Автоматичний замінник електродів та зручна у роботі CNC-система значно скорочують час підготовки. Ми скоротили час свердлення на 30 % й поліпшили прямолінійність отворів. Найщиро рекомендуємо цей верстат будь-якій майстерні.

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Ім’я
Назва компанії
Повідомлення
0/1000
Неперевершена точність обробки загартованих матеріалів

Неперевершена точність обробки загартованих матеріалів

Наш верстат для електроерозійного свердлення з ЧПК перевершує звичайні методи свердлення. Завдяки сервокерований подачі електрода та генерації імпульсів високої частоти ми досягаємо точності отворів ±0,01 мм та шорсткості поверхні Ra 0,2 мкм навіть у матеріалах твердістю до HRC 75. Ця точність є критично важливою для турбінних лопаток авіакосмічної галузі, медичних гіпотрубок та форсунок паливних систем. Американська компанія з виробництва медичного обладнання знизила відходи на 90 % після переходу на наш верстат. Інтеграція лінійних скляних шкал та термокомпенсації забезпечує стабільність точності протягом тривалих виробничих циклів. Крім того, наша власна адаптивна система керування автоматично коригує параметри для підтримки якості отворів, що зменшує втручання оператора.
Просунута автоматизація для безперервного виробництва

Просунута автоматизація для безперервного виробництва

Установка для електроерозійного свердлення з ЧПК призначена для роботи без участі оператора. Завдяки автоматичному зміннику інструментів на до 20 електродів, роботизованому інтерфейсу та віддаленому моніторингу ви можете запускати виробництво навіть у нічну зміну. Німецький постачальник автокомпонентів досяг коефіцієнта готовності 98 % та знизив витрати на робочу силу на 40 % за рахунок нашого пакета автоматизації. ЧПК-система на основі Windows забезпечує просте програмування й інтеграцію з системами MES. Крім того, наші верстати мають функцію автоматичної компенсації зносу електродів, що гарантує сталість діаметрів отворів без необхідності ручних налаштувань. Така автоматизація не лише підвищує продуктивність, а й забезпечує відтворюваність — ключову вимогу для масового виробництва.
WhatsApp WhatsApp Електронна пошта Електронна пошта Мобільний Мобільний УгоруУгору