CNC EDM-верстат для свердлення: наноточність, на 50 % швидше свердлення

Усі категорії
Отримати цитату

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Мобільний/WhatsApp
WeChat
LinkedIn
Ім’я
Назва компанії
Повідомлення
0/1000
Додаток
Будь ласка, завантажте хоча б один додаток
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Точна ЧПК-машина для електроерозійного свердлення для аерокосмічної, формувальної та медичної промисловості

Точна ЧПК-машина для електроерозійного свердлення для аерокосмічної, формувальної та медичної промисловості

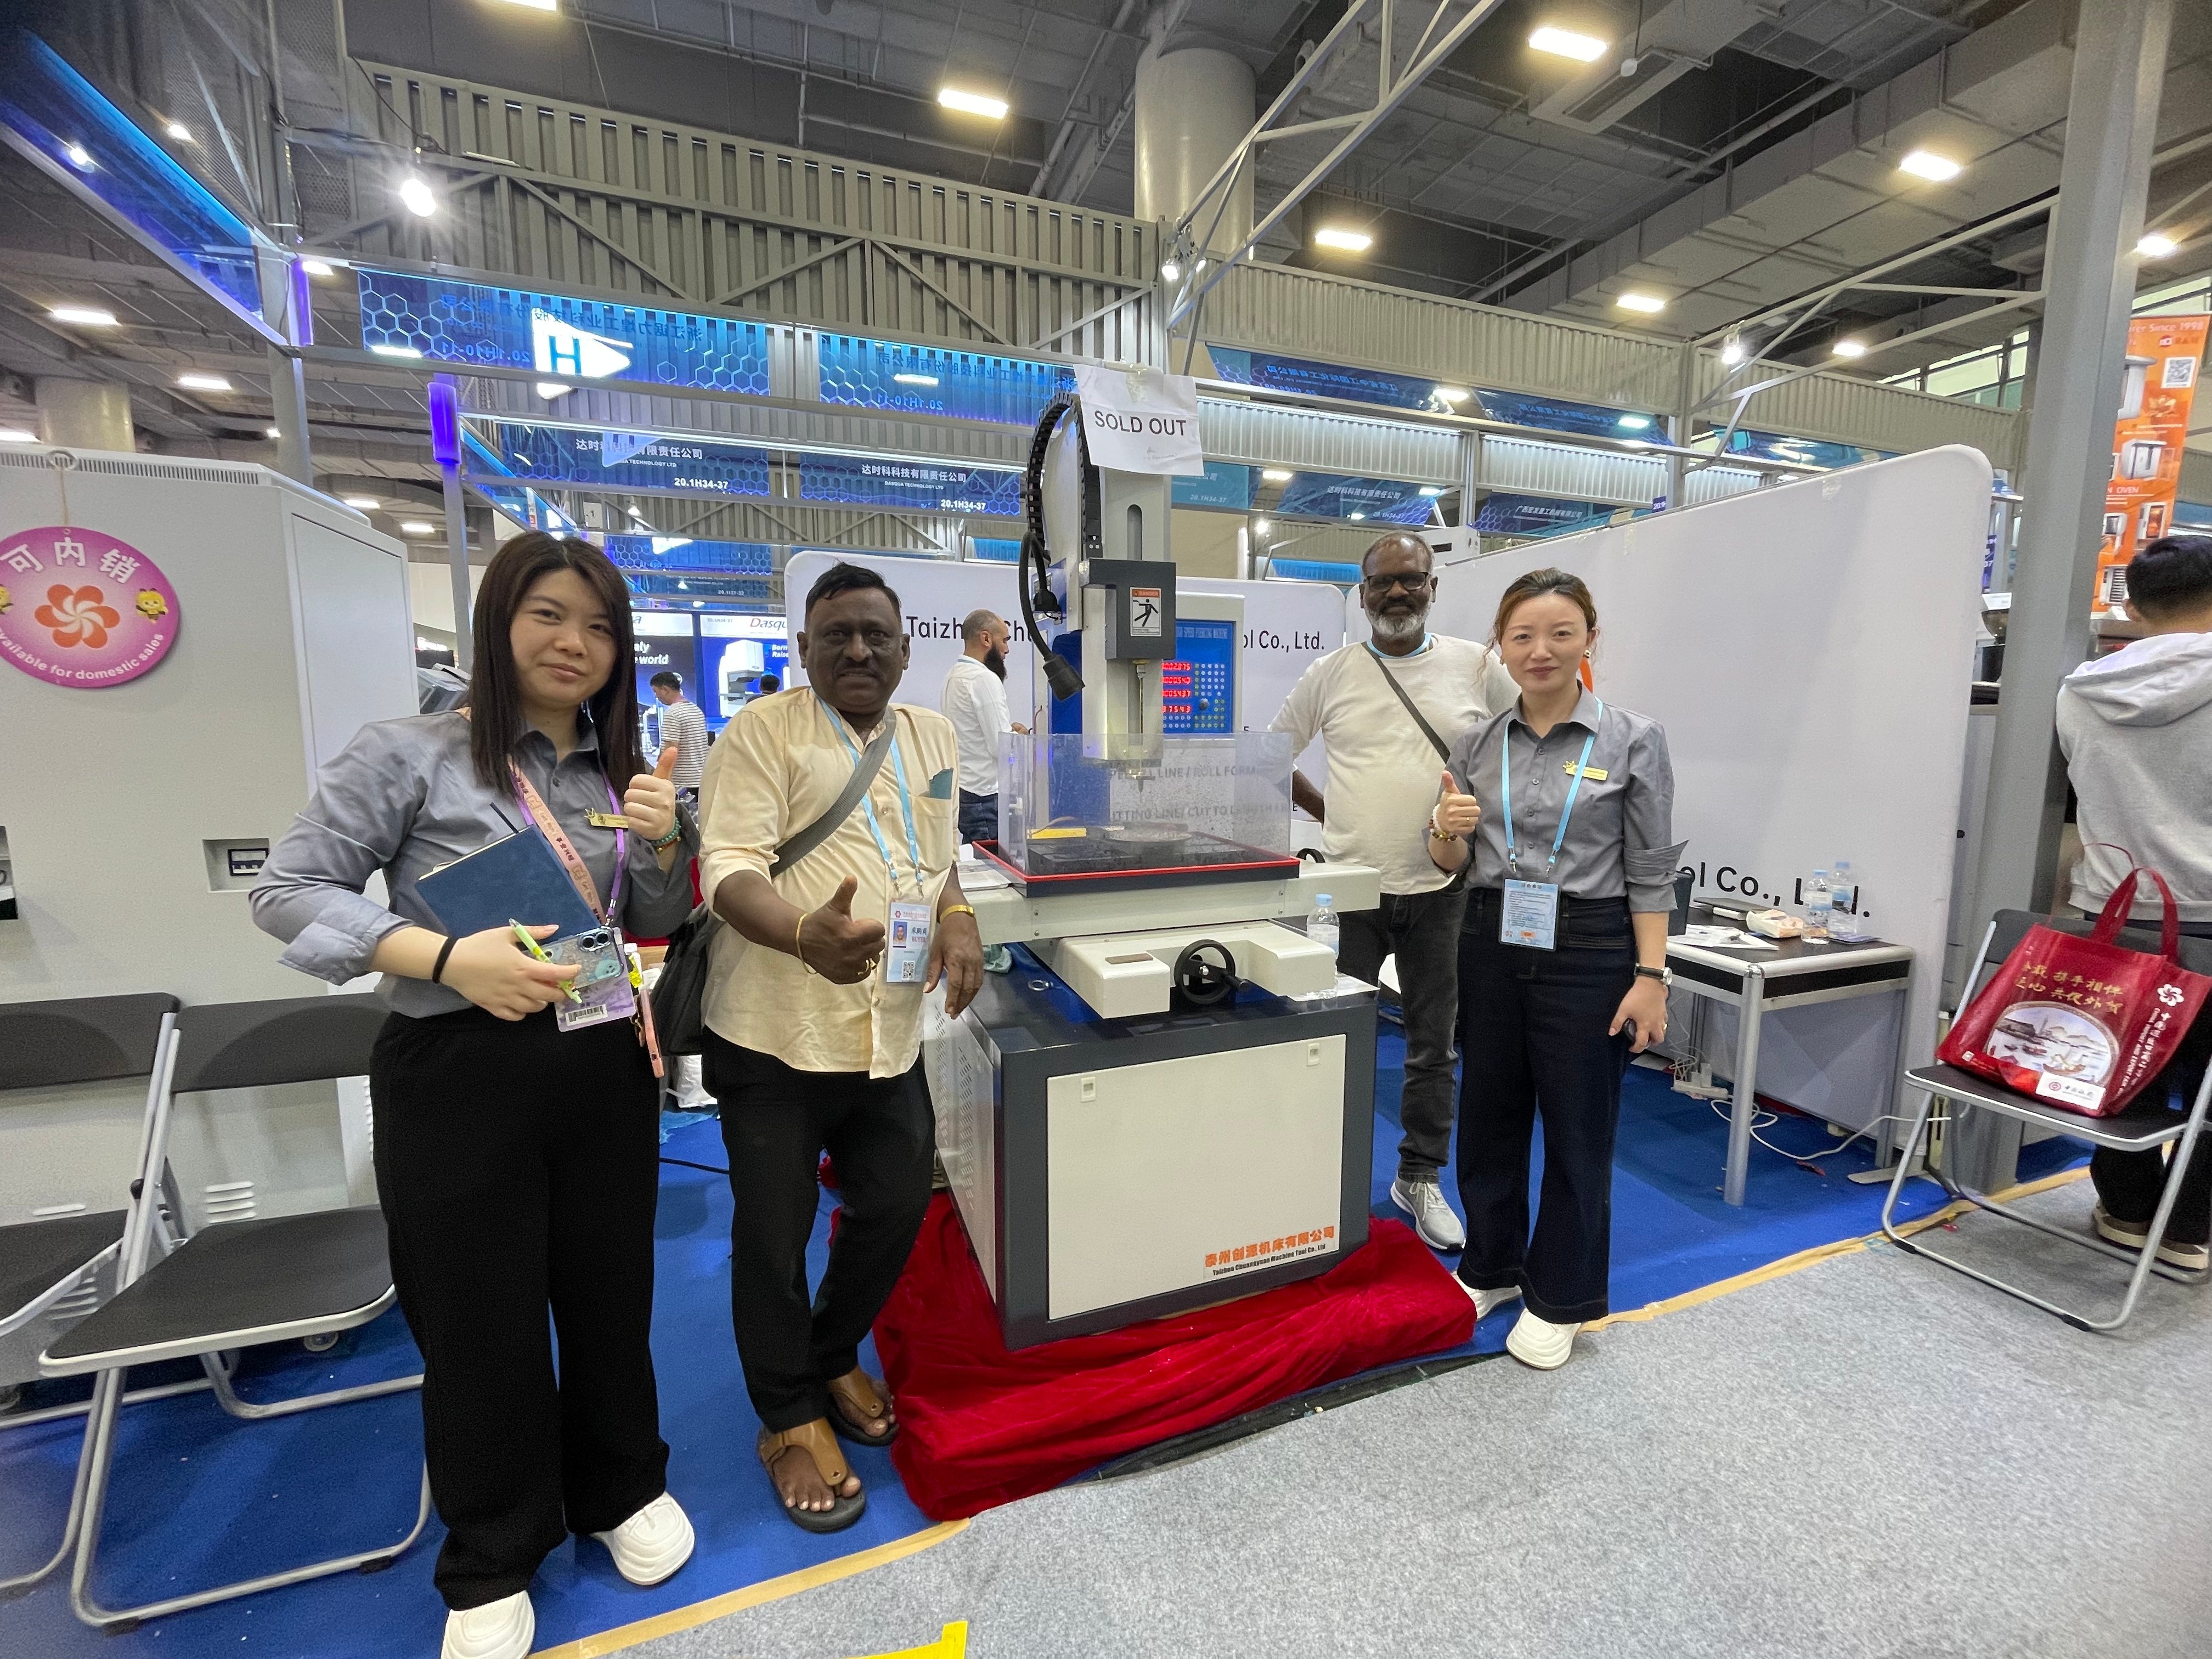
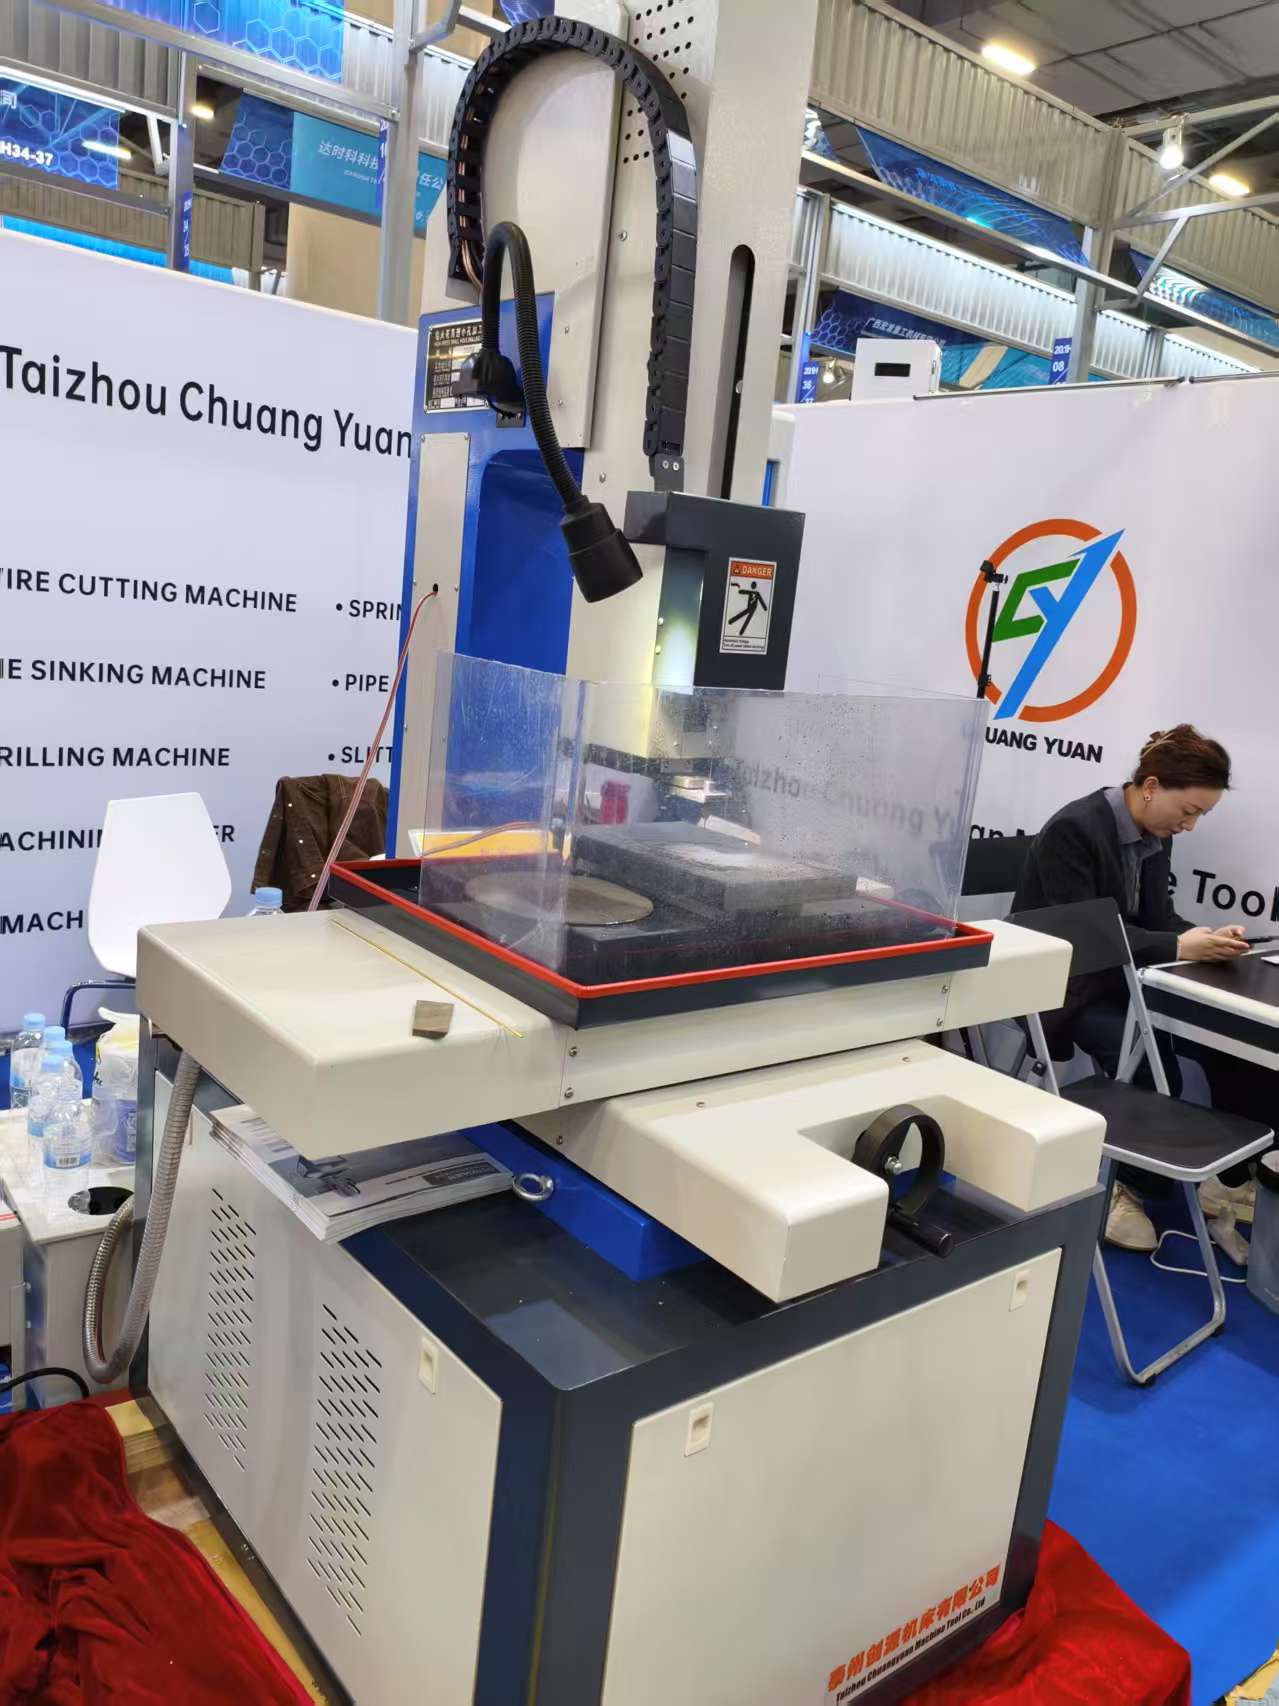
Наша ЧПК-машина для електроерозійного свердлення забезпечує точність на рівні мікронів і високошвидкісне свердлення важкооброблюваних матеріалів, таких як загартована сталь, суперсплави та карбід. Призначена для виготовлення паливних форсунок у аерокосмічній галузі, литтєвих форм для впорскування та медичних імплантатів, машина досягає точності позиціонування ±0,005 мм і шорсткості поверхні Ra ≤0,4 мкм. Завдяки шпинделю з частотою обертання 20 000 об/хв і автоматичному зміннику інструментів вона свердлить отвори діаметром від 0,3 мм до 3 мм, скорочуючи тривалість циклу на 40 % порівняно з традиційними електроерозійними методами. З 2003 року компанія Taizhou Chuang Yuan Machine Tool Co., Ltd. експортує цю машину в понад 20 країн, здобуваючи довіру клієнтів із Німеччини, США та Японії. Німецький виробник форм повідомив про зростання продуктивності на 35 % та зниження витрат на інструменти на 28 % після впровадження нашої ЧПК-машини для електроерозійного свердлення. Теплова стабільність машини й жорстка гранітна основа забезпечують її безперервну роботу 24/7 із мінімальними вимогами до технічного обслуговування.
Отримати цитату

Вивчення випадку

Італійський автопостачальник скоротив час свердлення на 50 % для інжекторів із загартованої сталі

Італійському автопостачальнику потрібно було просвердлити охолоджувальні отвори діаметром 0,5 мм у корпусах інжекторів із загартованої сталі. Традиційний електроерозійний метод (EDM) вимагав 45 хвилин на деталь, що призводило до вузьких місць у виробництві. Наш верстат для CNC-електроерозійного свердлення, оснащений генератором високочастотних імпульсів та автоматичним замінником електродів, скоротив час свердлення до 22 хвилин на деталь — покращення на 51 %. Точність позиціонування машини ±0,003 мм усунула необхідність додаткових операцій, а шорсткість поверхні Ra 0,3 мкм відповідала технічним вимогам. Протягом 18 місяців постачальник досяг якості отворів 99,8 % та щорічно зекономив 120 000 євро. Зараз він експлуатує три такі одиниці й планує розширити парк до п’яти, відзначаючи надійність нашого обладнання та низьке зношування електродів.

Американський виробник медичних пристроїв отримує отвори діаметром 0,2 мм у титанових імплантатах без жодних дефектів

Американський виробник медичних пристроїв потребував отворів діаметром 0,2 мм у титанових гвинтах для кісток із суворими стандартами чистоти FDA. Наш верстат для електроерозійного свердлення з ЧПУ, що використовує деіонізовану воду як діелектрик і фільтрацію з роздільною здатністю нижче одного мікрометра, забезпечив отвори без заусенців і підтримував шорсткість поверхні Ra 0,2 мкм. П’ятиосева система керування верстата дозволила свердлити під кутом, скоротивши час підготовки на 60 %. Після впровадження частка браку зменшилася з 5 % до 0,1 %, а обсяг виробництва зріс на 30 %. Виробник підтвердив придатність процесу для імплантів класу II й замовив другий верстат протягом року. Він високо оцінив нашу технічну підтримку та стабільну роботу верстата.

Німецька майстерня інструментів і штампів зменшила знос електродів на карбідних формах на 70 %

Німецька майстерня з виготовлення інструментів та штампів страждала від зносу електродів під час свердлильних робіт отворів діаметром 0,8 мм у карбідних формах для виробництва ПЕТ-пляшок. Адаптивне керування та високоточна сервосистема нашого верстата для електроерозійного свердління з ЧПК мінімізували знос, збільшивши термін служби електродів на 70 %. Час свердління одного отвору скоротився з 30 до 18 хвилин, а якість поверхні покращилася до Ra 0,25 мкм. Підприємство повідомило про зниження витрат на інструменти на 45 % та зростання продуктивності на 25 %. Зараз вони використовують наш верстат для всіх операцій свердління мікроотворів, відзначаючи його надійність і простоту інтеграції з існуючою CAM-системою.

Пов’язані товари

Cnc Edm Drilling Machine — це спеціалізована система електроерозійної обробки, яка використовує обертовий електрод для свердлення малих глибоких отворів у провідних матеріалах незалежно від їх твердості. На відміну від традиційного свердлення, ця технологія особливо ефективна для створення отворів з високим співвідношенням глибини до діаметра (до 100:1) та жорсткими допусками, що робить її незамінною в авіакосмічній промисловості, виготовленні форм, медичному обладнанні та автомобільній галузі. У компанії Taizhou Chuang Yuan Machine Tool Co., Ltd. ми вдосконалюємо цю технологію з 2003 року, інтегруючи сучасні CNC-системи керування, лінійні двигуни та термокомпенсацію для забезпечення неперевершеної точності й повторюваності. Наша Cnc Edm Drilling Machine має основу з граніту, швидкохідний шпіндель з частотою обертання до 20 000 об/хв та 6-вісну CNC-систему, що підтримує обробку складних геометрій. Процес починається з точного електрода, зазвичай з карбіду вольфраму або міді, який ерозійно видаляє матеріал заготовки за рахунок контрольованих електричних розрядів. Діелектрична рідина — зазвичай деіонізована вода — видаляє продукти ерозії та охолоджує зону обробки, забезпечуючи гладку поверхню. Основні технічні характеристики: діаметр отворів — від 0,1 мм до 6 мм, швидкість свердлення — до 300 мм/хв, точність позиціонування — ±0,002 мм. Автоматична зміна інструментів дозволяє розмістити до 24 електродів, що забезпечує безперервну роботу без участі оператора. У авіакосмічній галузі наша машина пробуває охолоджувальні отвори в лопатках турбін, покращуючи паливну ефективність на 15%. У медичній галузі вона створює мікроотвори в хірургічних голках та імплантатах, відповідаючи стандарту ISO 13485. У виробництві форм вона формує конформні охолоджувальні канали, скорочуючи час циклу на 30%. У світі наші машини експлуатуються в понад 20 країнах із рівнем задоволеності клієнтів 98 %. Нещодавні досягнення включають IoT-підключення для віддаленого моніторингу та прогнозного технічного обслуговування, що зменшує простої на 50 %. CNC-система дозволяє офлайн-програмування та імітацію процесу, скорочуючи час підготовки на 40 %. Споживання енергії оптимізоване: порівняно з попередніми моделями знижене на 20 %. Наш суворий контроль якості включає безперервне тестування протягом 72 годин та калібрування лазерним інтерферометром. Ми також пропонуємо індивідуальні рішення: високошвидкісні версії для масового виробництва та ультраточні моделі для наукових досліджень. Навчання користувачів та круглодобова підтримка забезпечують безперебійну інтеграцію. З присвяченістю інноваціям ми постійно вдосконалюємо нашу Cnc Edm Drilling Machine, щоб відповідати змінним вимогам галузі. Незалежно від того, чи йдеться про паливні форсунки, лопатки турбін чи медичні імплантати, наша машина гарантує стабільну якість і економію коштів. Обираючи Taizhou Chuang Yuan, ви співпрацюєте з командою, яка присвячує себе вашому успіху, надаючи не лише обладнання, а й комплексні рішення, що посилюють вашу конкурентоспроможність на глобальному ринку.

Поширені запитання

Які матеріали може обробляти верстат для електроерозійного свердління з ЧПК?

Він може обробляти будь-який електропровідний матеріал, у тому числі загартовану сталь, суперсплави, титан, карбід і мідь. Це ідеальне рішення для матеріалів, які важко свердлити традиційними методами. Наш верстат забезпечує високу точність обробки таких матеріалів: діаметр отворів — від 0,1 мм до 6 мм, шорсткість поверхні — до Ra 0,2 мкм. Галузі, такі як авіакосмічна та медична, використовують його для обробки складних матеріалів.
Точність забезпечується жорсткою гранітною основою, лінійними двигунами та високоточним ЧПУ-системою. Верстат у реальному часі компенсує теплове розширення та знос електрода. Точність позиціонування — ±0,002 мм, повторюваність — ±0,001 мм. Це гарантує стабільну якість отворів навіть під час тривалих виробничих циклів.
Наш верстат може свердлити зі швидкістю до 300 мм/хв, залежно від матеріалу та електрода. Він забезпечує співвідношення глибини до діаметра отвору до 100:1, тобто отвір діаметром 0,5 мм можна просвердлити на глибину до 50 мм. Це значно перевищує можливості звичайного свердління й робить верстат придатним для створення глибоких каналів охолодження та паливних форсунок.
Він знижує витрати за рахунок автоматичної заміни інструментів, роботи без нагляду та оптимізованого енергоспоживання. Знос електродів мінімізується завдяки адаптивному керуванню, що скорочує витрати на інструменти до 70 %. Клієнти повідомляють про скорочення тривалості циклу на 40 % та зменшення простоїв на 50 %. Наша підтримка 24/7 додатково забезпечує максимальний час роботи.
Так, верстат можна оснастити роботизованою системою завантаження та IoT-підключенням для віддаленого моніторингу. Він відповідає стандартам Industry 4.0 й дозволяє безперебійну інтеграцію з системами MES та ERP. Багато клієнтів у Європі та Північній Америці автоматизували свої виробничі лінії й досягли зростання продуктивності на 30 %.

Пов’язані статті

Правильний метод поводження з недостатньою точністю обробки швидкого різального верстата

13

Dec

Правильний метод поводження з недостатньою точністю обробки швидкого різального верстата

Переглянути більше
Як налаштувати пристосування для формування пружин на пружинних верстатах для виробництва пружин нестандартної форми

03

Aug

Як налаштувати пристосування для формування пружин на пружинних верстатах для виробництва пружин нестандартної форми

Оволодіння складними викликами у виробництві пружин. Вирішення складних завдань у сучасному високошвидкісному промисловому виробництві вимагає глибокого розуміння динаміки подачі дроту, механічних допусків та механіки багатовісного згинання в автоматизованих системах...
Переглянути більше
Чому багатофункційний електроерозійний верстат відповідає вимогам підприємств, що виготовляють різноманітні форми та деталі

14

Aug

Чому багатофункційний електроерозійний верстат відповідає вимогам підприємств, що виготовляють різноманітні форми та деталі

Подолання складнощів у середовищах виробництва з високим асортиментом продукції. Керування сучасним промисловим виробничим підприємством часто нагадує жонглювання десятком обертових тарілок одночасно, особливо при роботі за графіками виробництва з високим асортиментом і низьким обсягом. П...
Переглянути більше
Які вигоди для підприємств забезпечує оновлення застарілих обладнань для електроерозійної обробки методом іскрового розряду

03

Aug

Які вигоди для підприємств забезпечує оновлення застарілих обладнань для електроерозійної обробки методом іскрового розряду

Виявлення обмежень застарілих систем у виробництві іскрового ерозійного обладнання. Експлуатація зрілого, багато десятиліть використовуваного обладнання на високоточних виробничих дільницях часто призводить до прихованих експлуатаційних штрафів, які поступово зменшують рентабельність.
Переглянути більше

Відгуки клієнтів

Ганс Мюллер, керівник виробництва, Precision Mold Technologies, Німеччина
Німецька литейна майстерня підвищила продуктивність на 35 % за допомогою нашого CNC EDM-свердлильного верстата

Ми інтегрували верстат з ЧПК для електроерозійного свердлення в нашу лінію виробництва форм, і результати перевищили наші очікування. Час свердлення отворів діаметром 0,5 мм скоротився з 40 до 26 хвилин — покращення на 35 %. Точність верстата усунула необхідність вторинної електроерозії, що дає щорічну економію €50 000. Система ЧПК інтуїтивно зрозуміла, а команда підтримки швидко реагує. Зараз ми експлуатуємо два такі верстати й плануємо придбати третій.

Емілі Картер, директор з операцій, BioMed Solutions, США
Американський виробник медичного обладнання досягнув нульового рівня браку при виготовленні титанових імплантатів за допомогою нашого верстата з ЧПК для електроерозійного свердлення

Для наших титанових гвинтів для кісток потрібні отвори діаметром 0,3 мм без заусенців. Верстат з ЧПК для електроерозійного свердлення забезпечив бездоганні результати з першого дня. Рівень браку знизився з 4 % до 0,2 %, а обсяг випуску збільшився на 25 %. П’ятивісне керування верстата спрощує свердлення під кутом, а фільтраційна система забезпечує чистоту. Ми категорично рекомендуємо його для медичних застосувань.

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Ім’я
Назва компанії
Повідомлення
0/1000
Наноточне свердлення за допомогою CNC-станка електроерозійного свердлення для критичних компонентів

Наноточне свердлення за допомогою CNC-станка електроерозійного свердлення для критичних компонентів

Наш CNC-станок електроерозійного свердлення забезпечує точність позиціонування ±0,002 мм та шорсткість поверхні Ra 0,2 мкм, встановлюючи новий стандарт для свердлення мікроотворів. Це критично важливо для паливних форсунок у літаках та медичних імплантатів, де допуски надзвичайно жорсткі. Станок використовує генератор високочастотних імпульсів та компенсацію зносу в реальному часі, щоб зберігати точність протягом тривалих циклів роботи. У нещодавньому випадку швейцарський авіаційний клієнт просвердлив охолоджувальні отвори діаметром 0,3 мм у лопатках турбіни з цілісністю отворів 99,9 %. Порівняно з традиційними EDM-станками наш пристрій зменшує конусність отворів на 50 % та покращує їх круглість на 30 %. Інтегрований термостабілізатор забезпечує стабільну продуктивність при змінних температурах у виробничому цеху. Крім того, 6-віснева CNC-система дозволяє свердлити під складними кутами без повторного позиціонування, економлячи час на підготовку. З автоматичним замінником електродів та вимірюванням у процесі роботи станок забезпечує надійність у режимі 24/7.
Свердлення на високій швидкості за допомогою свердлильного верстата з ЧПК й ЕРО збільшує продуктивність на 50 %

Свердлення на високій швидкості за допомогою свердлильного верстата з ЧПК й ЕРО збільшує продуктивність на 50 %

Час — це гроші у виробництві, і наш верстат для електроерозійного свердлильного оброблення з ЧПК забезпечує швидкість свердлильної обробки до 300 мм/хв, скорочуючи тривалість циклу на 50 % порівняно зі стандартними ЕЕО. Цього досягають за рахунок високошвидкісного шпінделя (20 000 об/хв) та передової імпульсної системи керування, що оптимізує енергію розряду. Для американського автопідприємства час свердлильної обробки отворів діаметром 0,8 мм у загартованих стальних форсунках зменшився з 30 до 15 хвилин на деталь, що подвоїло випуск. Автоматичний змінник інструментів верстата з 24 позиціями забезпечує безперервну роботу, а функція «передбачення» системи ЧПК зберігає точність навіть при високих швидкостях. Споживання енергії також знижено на 20 %, що зменшує експлуатаційні витрати. Жорстка конструкція верстата мінімізує вібрації, забезпечуючи високу якість отворів навіть на максимальних швидкостях. У виготовленні прес-форм прискорена свердлильна обробка означає скорочення термінів виготовлення й швидшу поставку. Наші клієнти повідомляють про зростання продуктивності на 40 % протягом першого місяця.
WhatsApp WhatsApp Електронна пошта Електронна пошта Мобільний Мобільний УгоруУгору