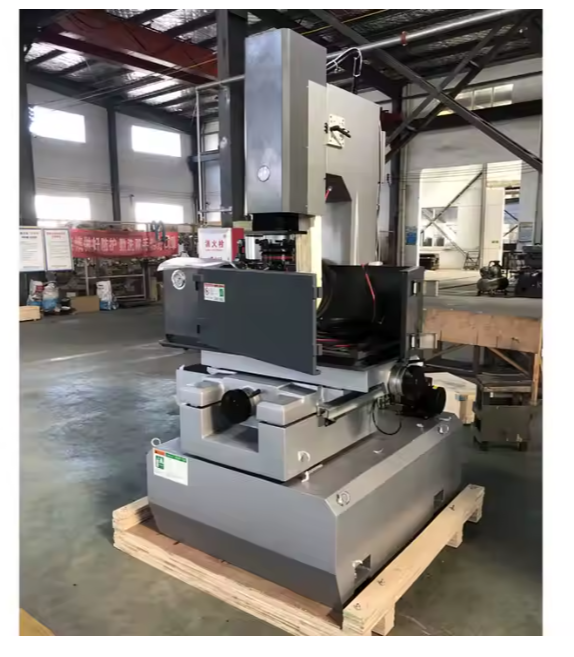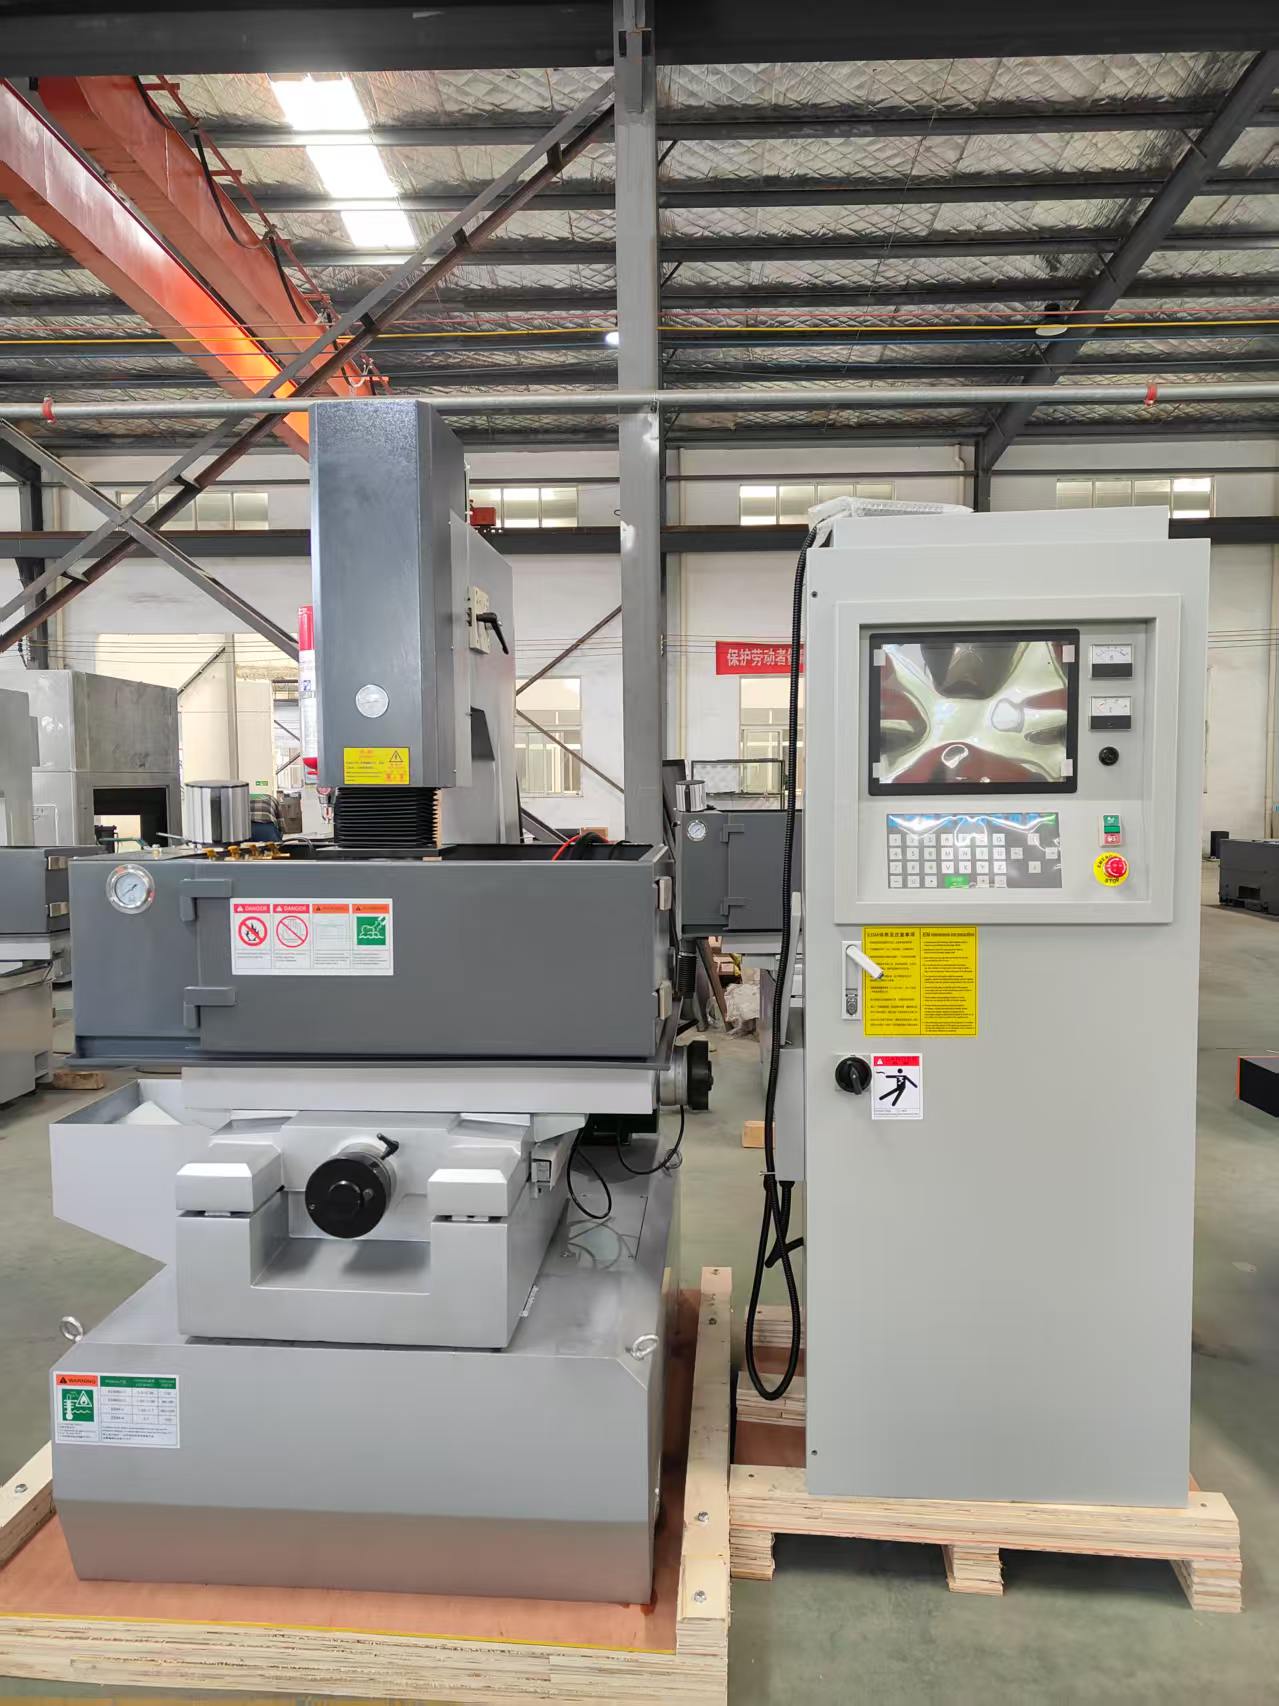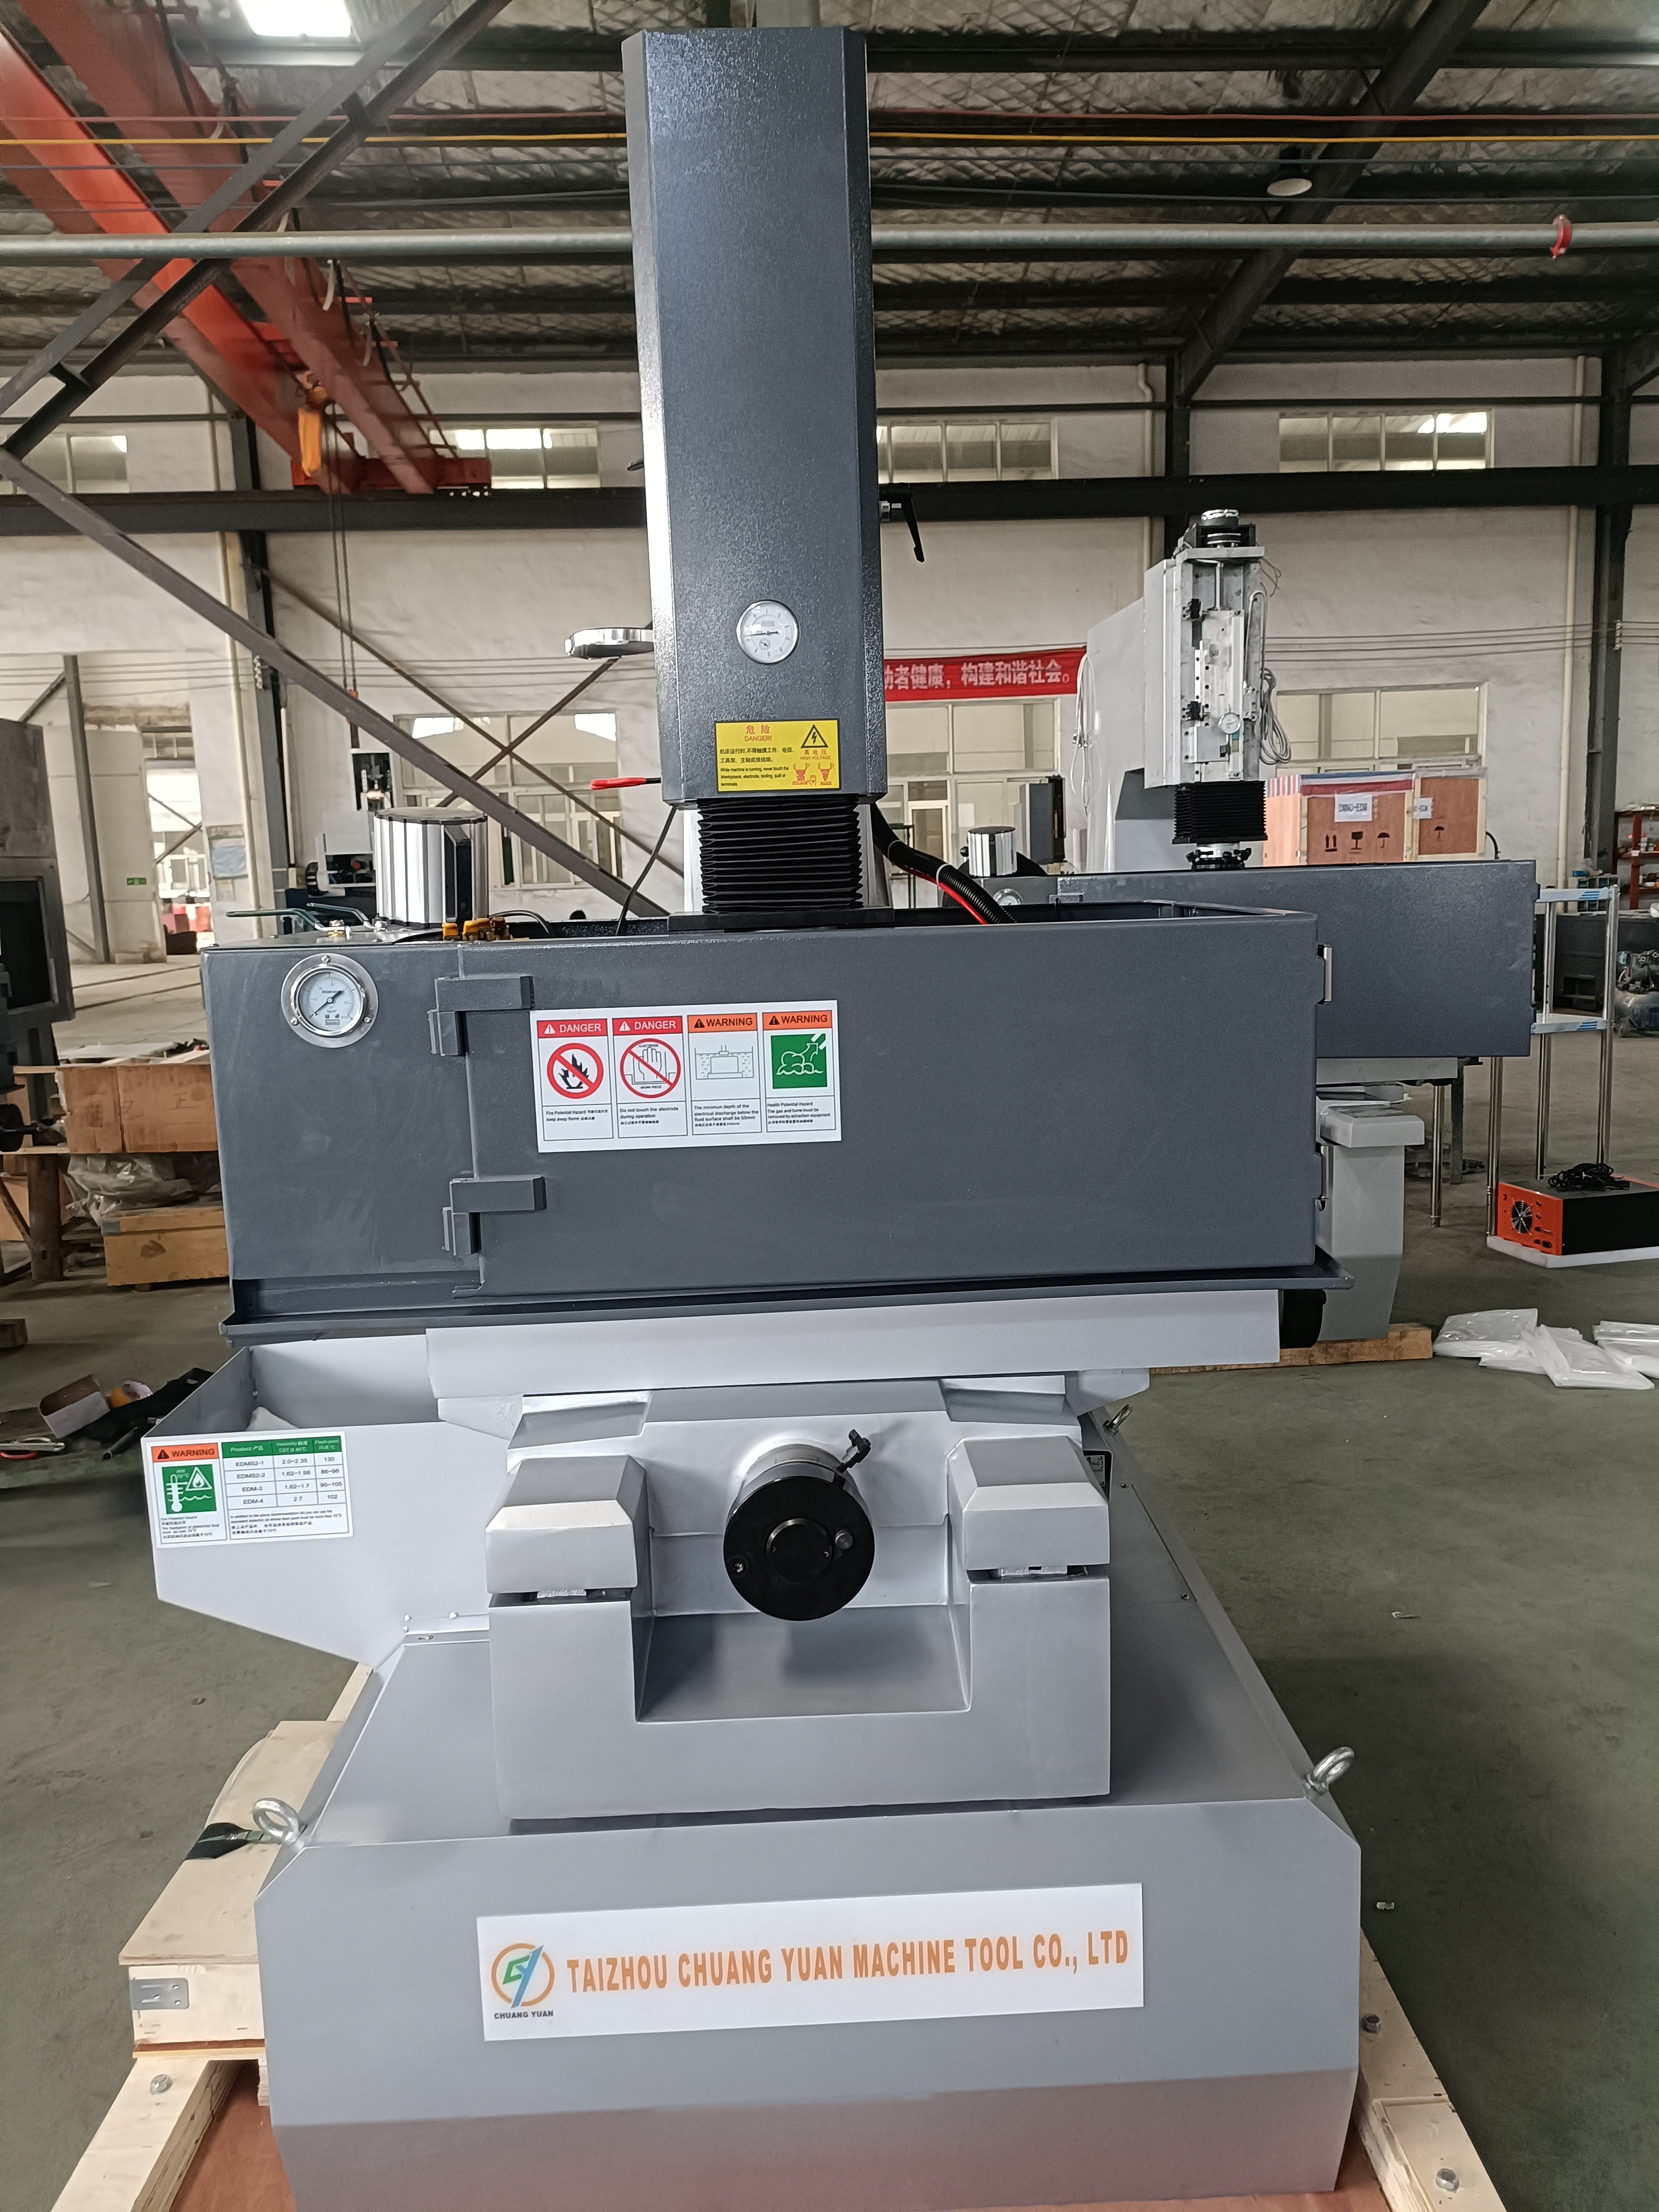
Станок для электроэрозионного погружного формообразования | Точность ±0,005 мм, шероховатость поверхности Ra 0,2 мкм

Все категории
Получить коммерческое предложение

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Мобильный / WhatsApp
WeChat
LinkedIn
Имя
Название компании
Сообщение
0/1000
Приложение
Пожалуйста, прикрепите хотя бы один файл
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Преимущества электроэрозионного станка для вырезания углублений, основанные на двадцатилетнем опыте производства высокоточной продукции

Преимущества электроэрозионного станка для вырезания углублений, основанные на двадцатилетнем опыте производства высокоточной продукции

Как профессиональный производитель, основанный в 2003 году в городе Тайчжоу, провинция Цзянсу, компания Taizhou Chuang Yuan Machine Tool Co., Ltd. объединяет исследования и разработки, производство и продажи прецизионных станков. Наша электроразрядная станция погружного типа обеспечивает повторяющуюся точность ±0,005 мм и наилучшую шероховатость поверхности Ra 0,2 мкм благодаря жёстким чугунным конструкциям, прецизионным линейным направляющим и интеллектуальным ЧПУ-генераторам импульсов. В мастерских по изготовлению пресс-форм, инструментальных цехах и предприятиях по производству аэрокосмических компонентов операторы полагаются на наши станки при обработке глубоких рёберных полостей, вставок с острыми углами и матриц из закалённой стали твёрдостью свыше 60 HRC. Немецкий производитель пресс-форм снизил износ электродов на 28 % и сократил время финишной обработки полости с 14 до 9 часов после перехода на наши станции погружного электроэрозионного формообразования серий ZNC и CNC. Потребление энергии снижается до 22 % за счёт адаптивного управления разрядом, а автоматические сменщики инструмента и программирование многополостной обработки позволяют увеличить продолжительность беспрерывной работы без участия оператора свыше чем до 20 часов.
Получить коммерческое предложение

Изучение кейса

Производитель штампов для автомобилей сократил расходы на электроды на 31 процент

Крупный поставщик штампов для автомобильной промышленности в Таиланде изготавливал сложные штампы для дверных панелей с глубокими рёбрами жёсткости и узкими пазами. Используемый ранее станок электроэрозионной обработки методом погружения не обеспечивал стабильной дуги, что приводило к браку электродов и необходимости доработки. Мы поставили ЧПУ-станок с адаптивным управлением разрядом и автоматическим устройством смены электродов на 40 позиций. В течение трёх месяцев расход электродов снизился на 31 процент, объём доработки поверхностей — с 12 до 3 процентов, а срок поставки штампов сократился на 18 процентов, что позволило обеспечить ежемесячный выпуск 45 комплектов штампов.

Производитель пресс-форм для медицинской техники повысил точность полостей до ±0,003 мм

Итальянская компания-производитель пресс-форм для медицинских изделий нуждалась в многополостных пресс-формах для шприцев с зеркальной отделкой. С использованием нашей установки электроэрозионной обработки методом погружения с тонкой отделкой и системой стабилизации температуры диэлектрика удалось достичь размерной стабильности ±0,003 мм и шероховатости поверхности Ra 0,15 мкм на закаленных вставках из нержавеющей стали. Доля брака снизилась с 8 до менее чем 2 процентов, а компания теперь эксплуатирует три наших установки в две смены и экспортирует формованные детали в 14 стран.

Инструментальный цех авиакосмической отрасли сократил время наладки на 40 процентов

Европейский инструментальный цех авиакосмической отрасли обрабатывал крепёжные приспособления из никелевых сплавов с частыми заменами малых партий. Наша установка электроэрозионной обработки методом погружения, оснащённая поворотной осью C и системой быстрой замены патрона, сократила время наладки на 40 процентов и устранила ошибки ручной повторной юстировки. Управление орбитальным движением обеспечило точность углов в пределах 0,01 мм при глубине элементов 250 мм, а коэффициент готовности оборудования составил 94 процента в течение 12 месяцев, что помогло цеху выиграть два долгосрочных оборонных контракта.

Сопутствующие товары

Станок электроэрозионной обработки методом погружения остаётся незаменимым оборудованием в современном производстве пресс-форм и инструментов, поскольку обеспечивает обработку закалённых проводящих материалов с точностью, недостижимой для фрезерования. В компании Taizhou Chuang Yuan Machine Tool Co., Ltd., основанной в 2003 году, мы изготавливаем такие станки по строго регламентированному производственному циклу, начинающемуся с расчёта методом конечных элементов чугунного основания. Каждое основание проходит выдержку, снятие остаточных напряжений и прецизионную шлифовку до сборки — это гарантирует геометрическую стабильность в течение длительного срока эксплуатации. Шпиндельная головка, линейные направляющие и резервуар для диэлектрика изготавливаются на собственных обрабатывающих центрах, что позволяет поддерживать критические допуски в пределах ±0,005 мм. На этапе сборки техники ручным способом зачищают и точно выравнивают оси X, Y и Z, после чего калибруют импульсный генератор для обеспечения стабильных разрядов — от черновой обработки при токе 400 А до финишной при 1 А. Каждый станок электроэрозионной обработки методом погружения проходит 72-часовое нагрузочное испытание, имитирующее реальную работу в полостях, в ходе которого проверяются точность глубины, соотношение износа электрода и тепловое дрейфование. Наша исследовательская группа постоянно совершенствует адаптивные алгоритмы управления, снижающие число дуговых пробоев, уменьшающие износ электрода до 30 % и сокращающие продолжительность финишной обработки примерно на 20 %. Эти цифры подтверждены данными глобального применения: производители пресс-форм в Германии используют наши станки для изготовления многополостных упаковочных форм, автокомпонентные поставщики в Таиланде полагаются на них при производстве штампов, а медицинские производители в Италии применяют их для изготовления форм под шприцы и импланты. Во всех регионах учитываются местные условия — напряжение сети, привычки операторов и ритм производства; поэтому мы настраиваем системы охлаждения диэлектрика, ручные маховичковые перемещения и библиотеки параметров под конкретные условия эксплуатации. Обслуживание не ограничивается поставкой: мы предлагаем удалённую диагностику, комплекты запасных частей и обучение на месте, позволяющее клиентам достичь стабильного выпуска продукции уже в течение нескольких дней. Поскольку мы экспортируем продукцию более чем в 20 стран, наши инженеры хорошо знакомы с различными стандартами, включая требования CE и ISO, и могут подготовить соответствующую документацию. Для покупателей, оценивающих станок электроэрозионной обработки методом погружения, решающими факторами являются сохранение точности, экономичность электродов и время безотказной работы — наша интегрированная производственная модель решает все три задачи. Мы приглашаем дистрибьюторов и конечных пользователей посетить наше предприятие в провинции Цзянсу, осмотреть работающие станки и обсудить индивидуальные решения для их локальных рынков.

Часто задаваемые вопросы

Какие материалы может эффективно обрабатывать электроэрозионный станок с погружным электродом?

Он обрабатывает любой проводящий материал, включая закалённую инструментальную сталь твёрдостью выше 60 HRC, карбид, медные сплавы, титан и никелевые суперсплавы. Это делает его подходящим для изготовления пресс-форм, штампов и аэрокосмических приспособлений, где традиционные режущие инструменты быстро изнашиваются или не могут достичь глубоких рёбер жёсткости.
Мы предоставляем монтаж, пусконаладку и обучение на месте, а также удалённую диагностику и видеоруководства. Библиотеки параметров предварительно загружены для распространённых материалов, а наши инженеры могут адаптировать настройки под местные условия электропитания и особенности производственных процессов.
Стандартные модели обеспечивают точность позиционирования ±0,005 мм и шероховатость поверхности до Ra 0,2 мкм; конфигурации для финишной обработки достигают Ra 0,15 мкм при обработке зеркальных полостей. Результаты зависят от качества электрода и технологических параметров, оптимизацию которых мы помогаем осуществить.
Стандартные модели электроэрозионных станков для обработки погружением поставляются в течение 30–45 дней после внесения депозита; гарантия сроком 12 месяцев распространяется на основные компоненты. Запасные части имеются на складе для оперативной отправки более чем в 20 экспортных рынков.
Да. Благодаря быстросъёмным патронам, автоматическим устройствам смены инструмента и программированию многополостных электродов время переналадки значительно сокращается, а продолжительность беспрерывной работы без участия оператора может превышать 20 часов — это идеально подходит для мастерских по изготовлению пресс-форм и оснастки с высоким разнообразием изделий.

Связанные статьи

Как выбрать обрабатывающий центр?

12

Dec

Как выбрать обрабатывающий центр?

Показать больше
Какие услуги послепродажного обслуживания должны предоставлять надежные поставщики электроэрозионных станков для сверления

14

Jul

Какие услуги послепродажного обслуживания должны предоставлять надежные поставщики электроэрозионных станков для сверления

Эволюция гибкого производства за счёт модульной архитектуры. Современные промышленные ландшафты требуют высокой степени адаптируемости, при которой способность быстро изменять конфигурации производства определяет операционный ритм предприятия...
Показать больше
Как настроить приспособления для штамповки пружин на пружинной машине для производства пружин нестандартной формы

03

Aug

Как настроить приспособления для штамповки пружин на пружинной машине для производства пружин нестандартной формы

Освоение сложных задач производства пружин. Освоение тонкостей высокоскоростного промышленного производства требует глубокого понимания динамики подачи проволоки, механических допусков и механики многокоординатного изгиба в современных автоматизированных...
Показать больше
Какие выгоды для предприятий даёт модернизация устаревшего оборудования для электроэрозионной обработки методом искрового разряда

03

Aug

Какие выгоды для предприятий даёт модернизация устаревшего оборудования для электроэрозионной обработки методом искрового разряда

Выявление устаревших ограничений в производстве методом искровой эрозии. Эксплуатация зрелого, десятилетиями используемого оборудования на участках высокоточного производства зачастую приводит к скрытым операционным издержкам, которые постепенно снижают рентабельность. Когда объёмы производства...
Показать больше

Отзывы клиентов

Михаэль Бергер, руководитель отдела оснастки, Германия
Надёжная точность в ежедневном производстве пресс-форм

Мы эксплуатируем два электроэрозионных станка для обработки погружением BYD для изготовления пресс-форм под упаковку. После года работы в две смены повторяемость глубины обработки остаётся в пределах 0,005 мм, а износ электрода снизился примерно на 25 % по сравнению с нашими предыдущими станками. Инженеры компании провели обучение наших операторов за два дня.

Дэниел Уитфилд, директор по производству, Соединённое Королевство
Быстрая техническая поддержка и высокий уровень времени безотказной работы

Для нашей работы с аэрокосмическими приспособлениями требуются острые углы и стабильные дуги. Их станок обеспечивал точность 0,01 мм при обработке глубоких элементов и работал с коэффициентом готовности 94 процента. Запасные части прибыли через четыре дня, что позволило сохранить график поставок.

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Имя
Название компании
Сообщение
0/1000
Интегрированные исследования, производство и продажи с 2003 года

Интегрированные исследования, производство и продажи с 2003 года

Компания Taizhou Chuang Yuan Machine Tool Co., Ltd. основана в 2003 году и работает как профессиональный производитель, объединяющий исследования и разработки, производство и продажи. Такая интегрированная модель означает, что станок для электроэрозионного погружного фрезерования (Die Sinking EDM Machine) не собирается из отдельных компонентов, закупленных у разных поставщиков, а проектируется целиком на основе собственных литых заготовок, обработанных деталей и программного обеспечения управления. Наши инженеры разрабатывают генератор импульсов, шпиндель и систему диэлектрика как единый согласованный комплекс, что повышает стабильность электрических разрядов и сохраняет точность обработки. Поскольку проектирование, механическая обработка и окончательные испытания выполняются на одной площадке, мы оперативно реагируем на запросы клиентов — будь то нестандартный ход по оси Z или модифицированный рабочий резервуар. Для покупателей это означает прослеживаемое качество: каждая критически важная деталь сопровождается протоколами контроля, а каждый станок для электроэрозионного погружного фрезерования проходит 72-часовое нагрузочное испытание перед отгрузкой.
Проверенные показатели эффективности, снижающие себестоимость детали

Проверенные показатели эффективности, снижающие себестоимость детали

Наш станок для электроэрозионной обработки погружением спроектирован с ориентацией на измеримые результаты: точность позиционирования ±0,005 мм, шероховатость поверхности до Ra 0,2 мкм, снижение износа электрода до 30 % и экономия энергии до 22 %. Эти показатели получены в ходе контролируемых испытаний и полевых наблюдений на более чем 20 экспортных рынках, а не на основе маркетинговых оценок. В немецкой мастерской по изготовлению пресс-форм время финишной обработки закаленной полости сократилось с 14 до 9 часов; в Таиланде производитель пресс-форм для автомобильной промышленности снизил расход электродов на 31 %, а объём переделок — с 12 % до 3 %. Такие улучшения напрямую снижают себестоимость одной детали — это особенно важно в отраслях, где сроки изготовления пресс-форм и затраты на электроды определяют бюджет. Адаптивное управление разрядом предотвращает опасные дуговые разряды, увеличивает срок службы электрода и защищает заготовку; программирование многополостных изделий и автоматическая смена инструмента позволяют повысить продолжительность работы без участия оператора свыше 20 часов. Мы также отслеживаем тепловое дрейфование и состояние диэлектрика, чтобы обеспечить воспроизводимость результатов в течение всех смен.
WhatsApp WhatsApp Электронная почта Электронная почта Мобильный Мобильный ВверхВверх