Сверлильный ЭРО-станок: обработка микроотверстий на 55 % быстрее

Все категории
Получить коммерческое предложение

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Мобильный / WhatsApp
WeChat
LinkedIn
Имя
Название компании
Сообщение
0/1000
Приложение
Пожалуйста, прикрепите хотя бы один файл
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Проверенные результаты работы электроэрозионного станка для сверления в требовательных отраслях

Проверенные результаты работы электроэрозионного станка для сверления в требовательных отраслях

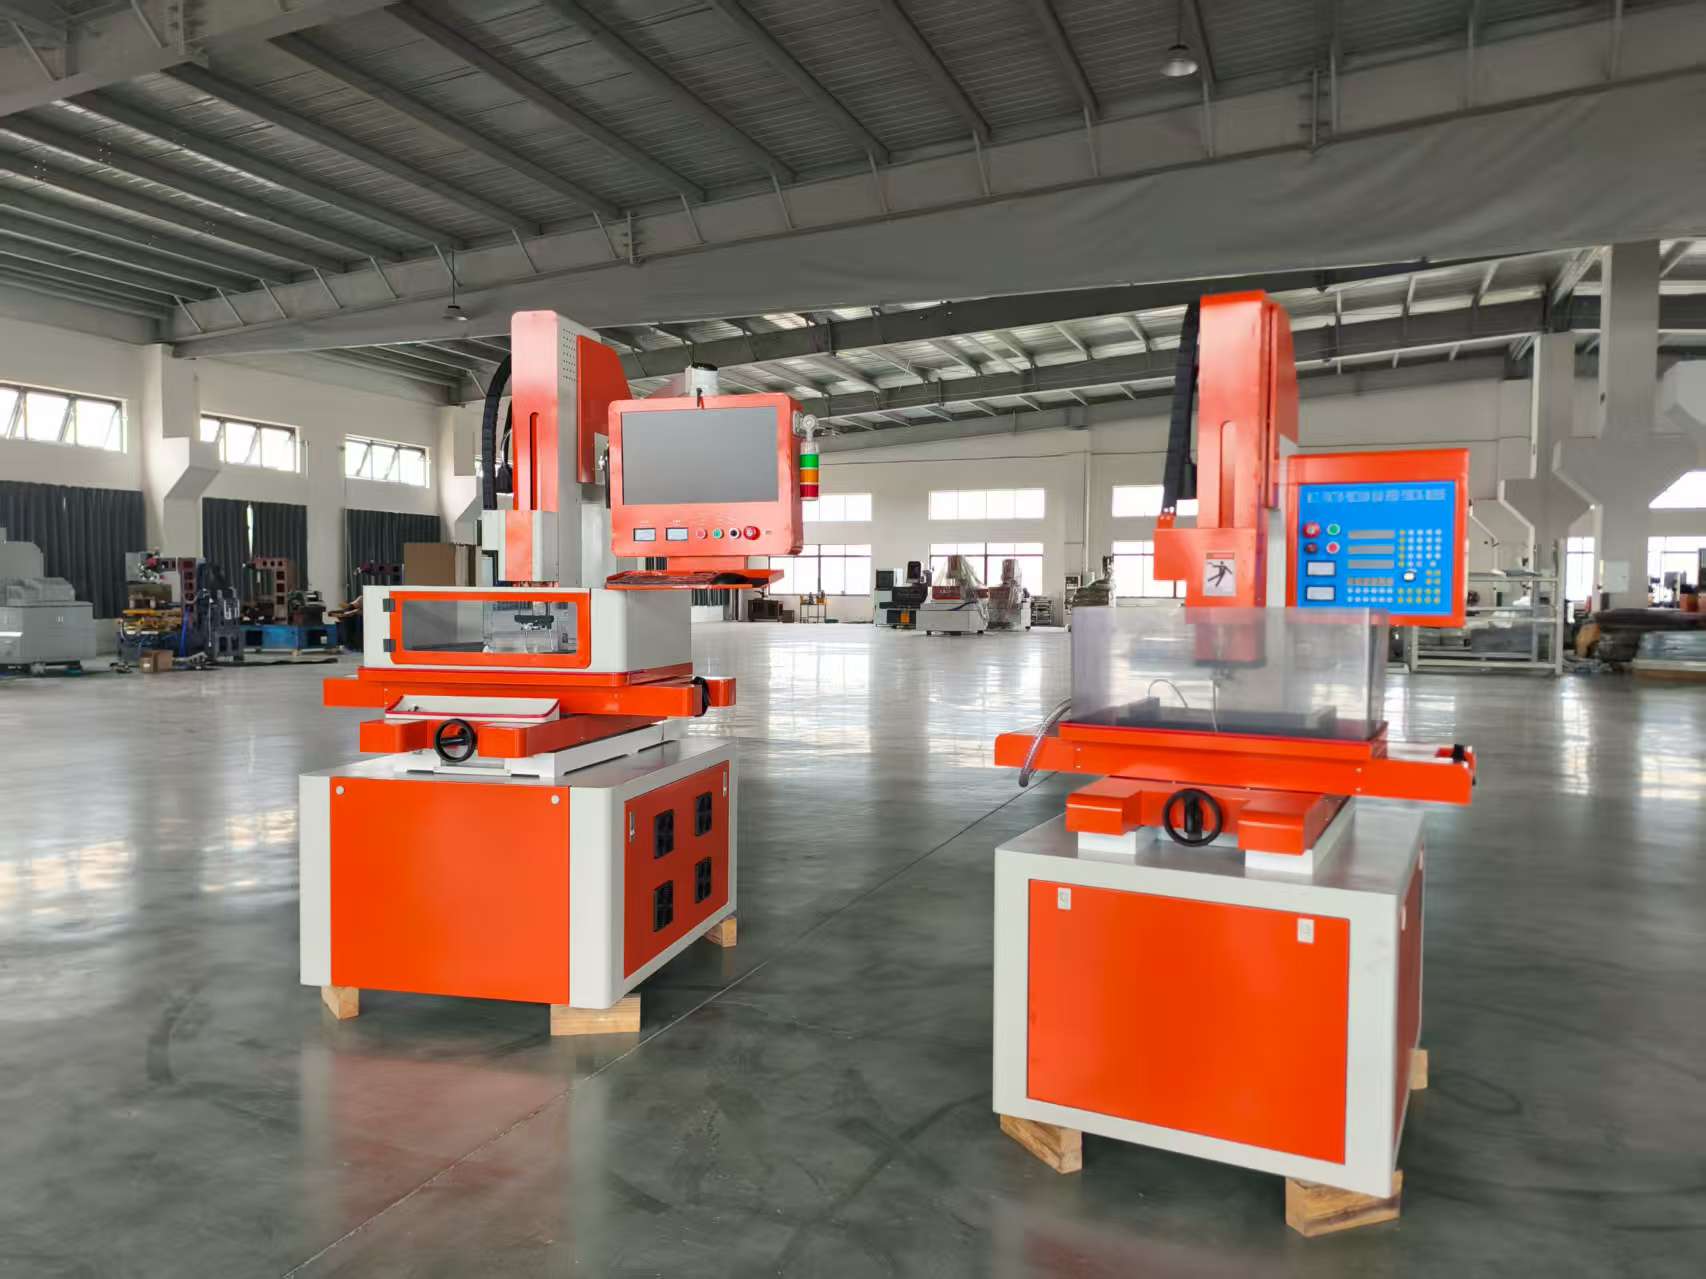
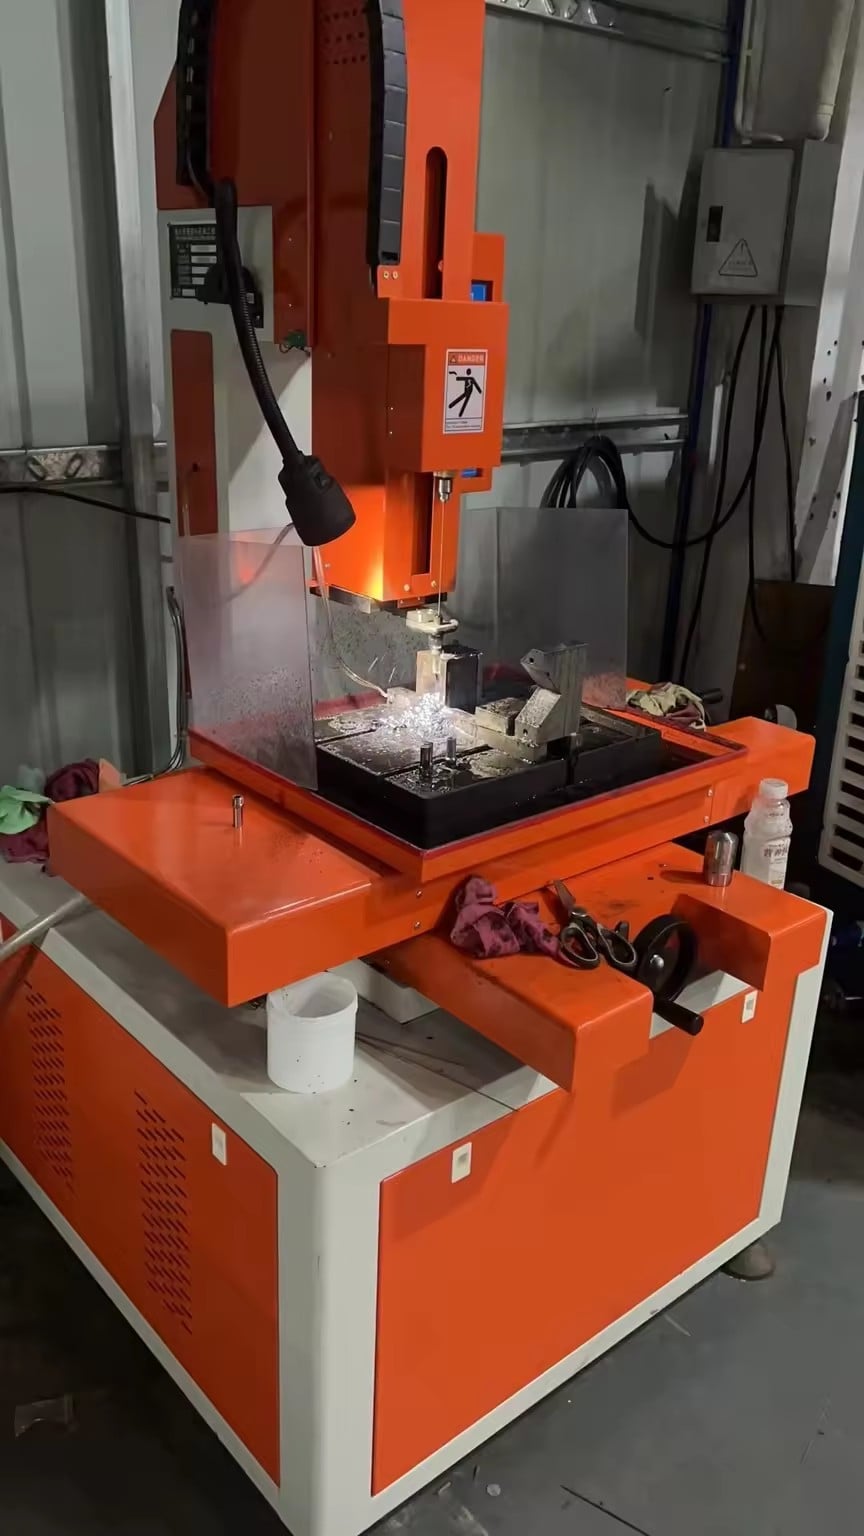
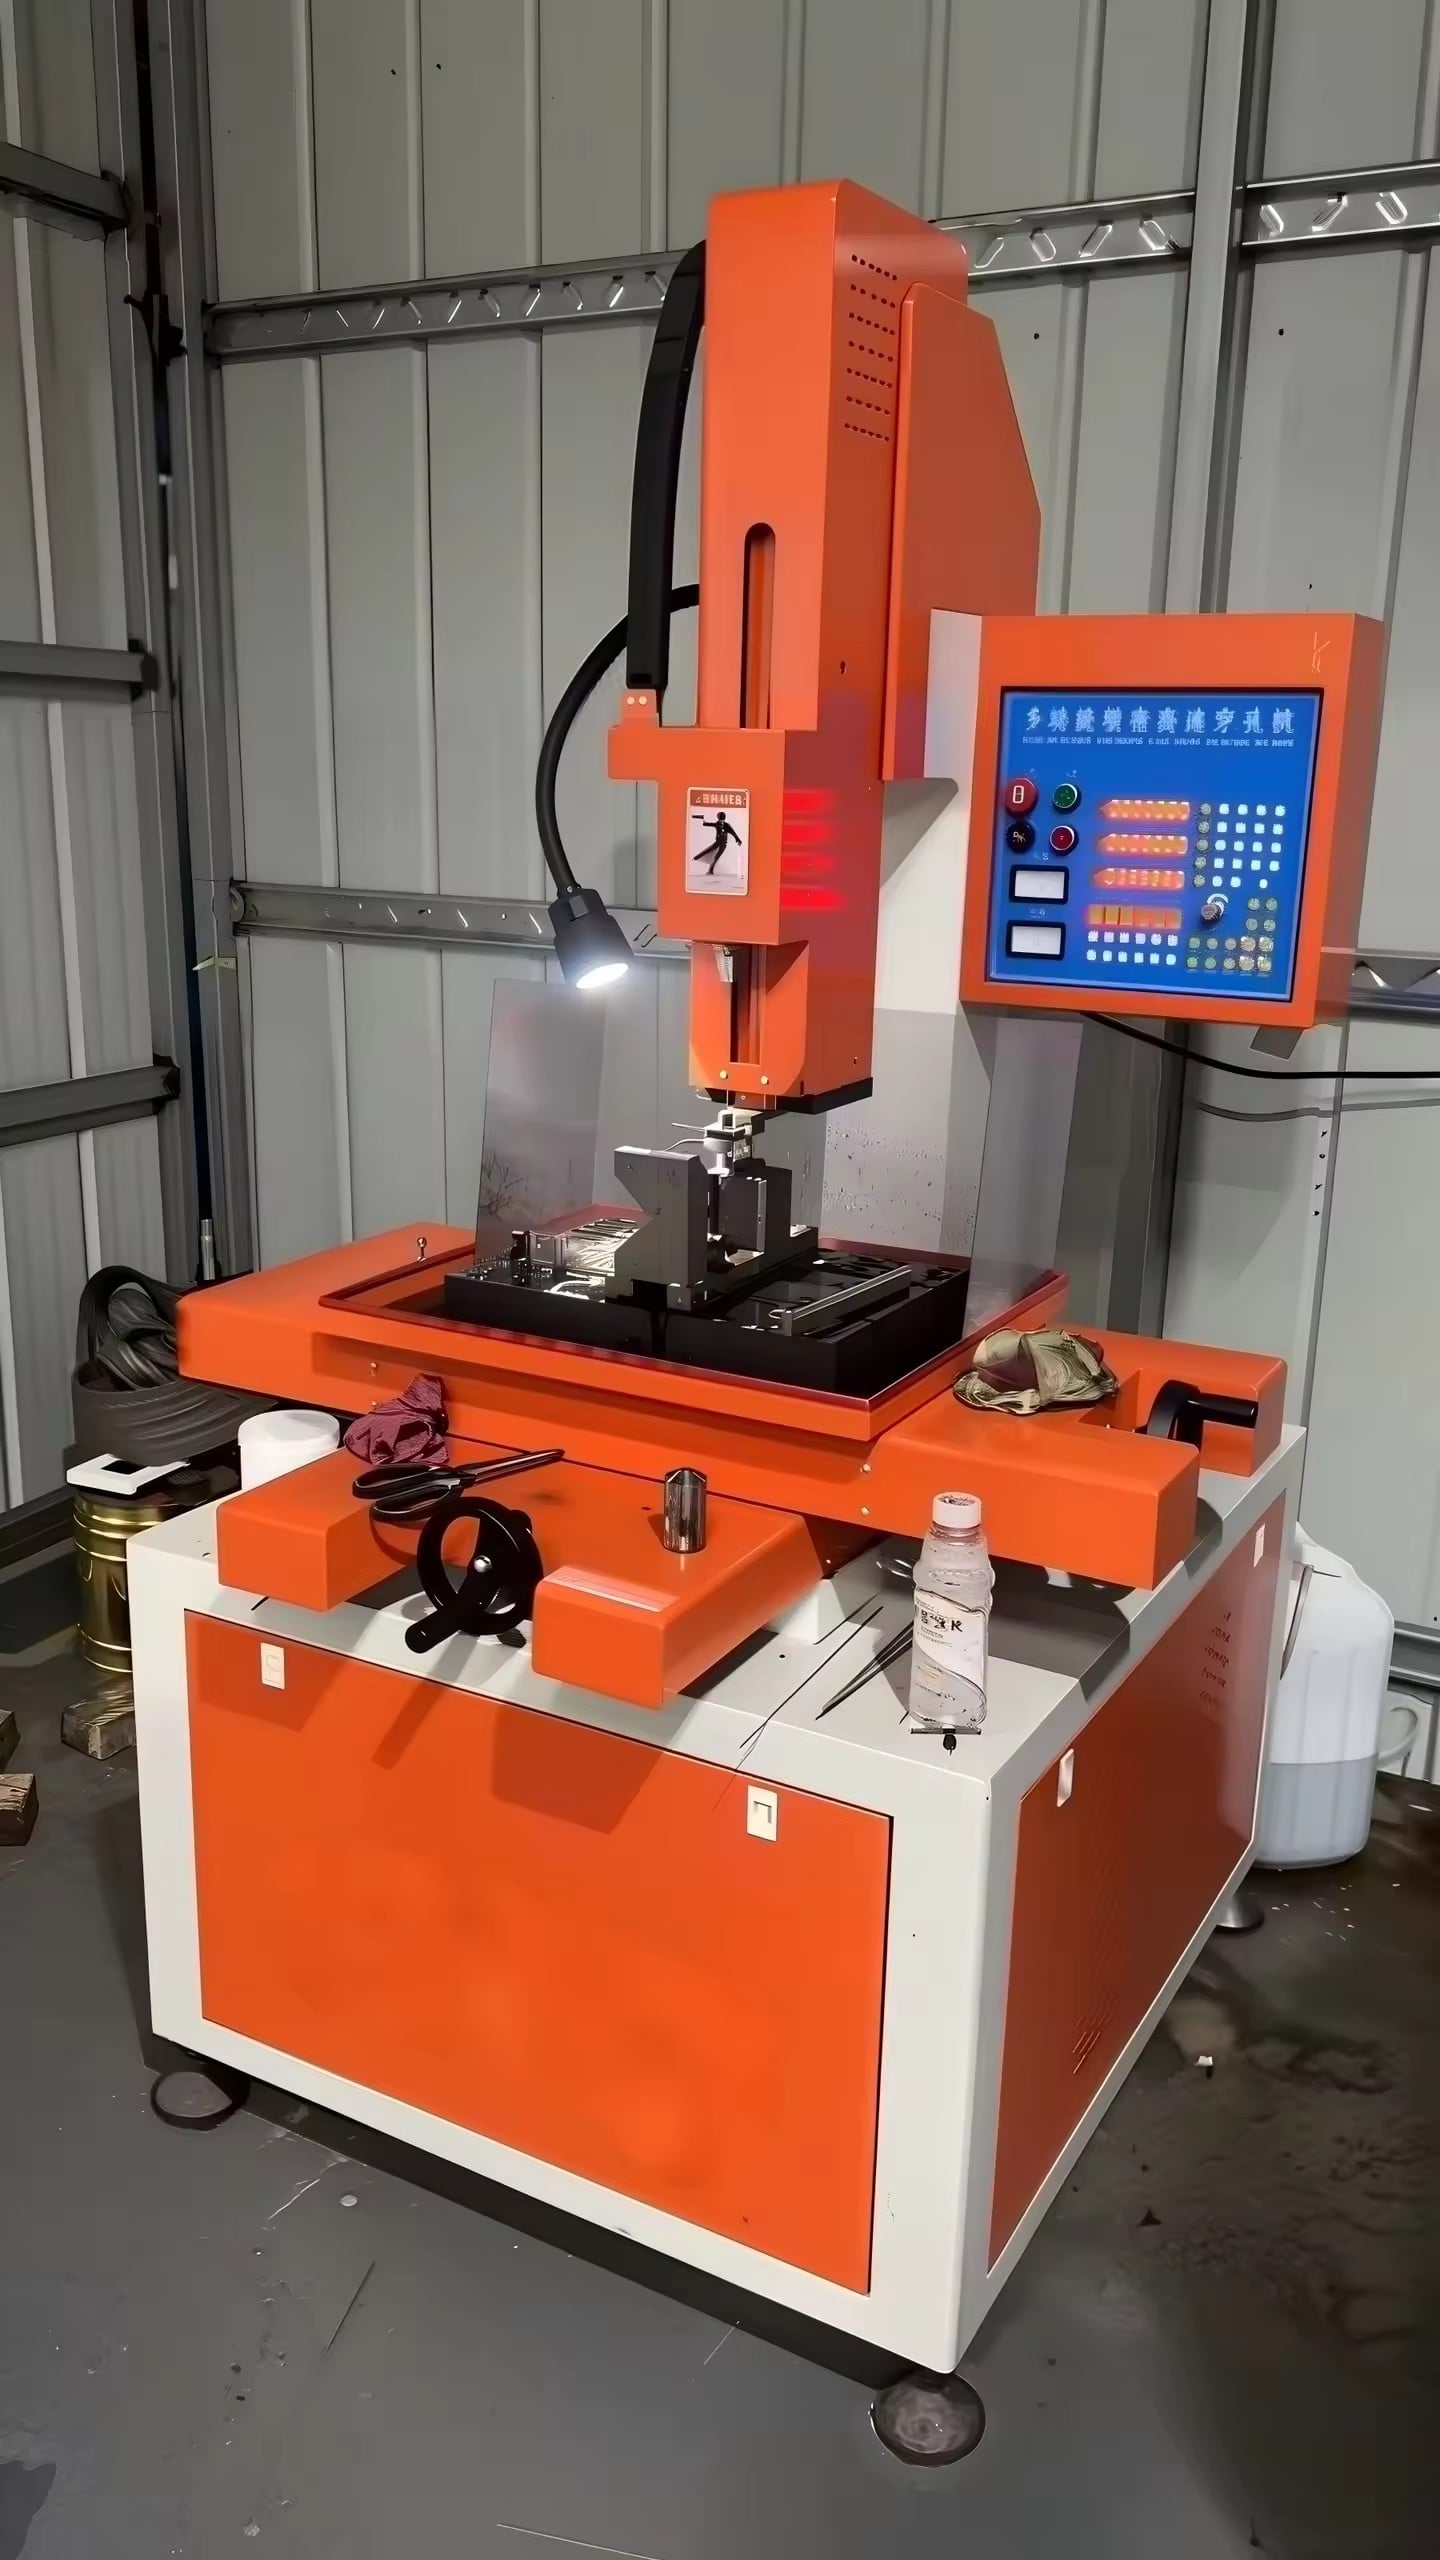
Как профессиональный производитель, основанный в 2003 году в городе Тайчжоу, провинция Цзянсу, Китай, компания Taizhou Chuang Yuan Machine Tool Co., Ltd. объединяет исследования и разработки, производство и продажи прецизионных станков. Наша электроразрядная сверлильная установка (Drilling EDM Machine), также известная как электроразрядная установка для сверления мелких отверстий, предназначена для быстрого, точного и стабильного сверления глубоких мелких отверстий в проводящих материалах, таких как закалённая сталь, твёрдые сплавы, медь и алюминиевые сплавы. Она широко применяется в производстве пресс-форм, авиастроении, автомобилестроении, изготовлении медицинского оборудования и электроники. В мастерских по производству пресс-форм операторы используют её для сверления каналов охлаждения, отверстий под выталкиватели и стартовых отверстий для электроэрозионной резки проволокой; диаметр отверстий — от 0,15 мм до 3,0 мм, отношение глубины к диаметру — до 300:1. Наши станки обеспечивают наилучшую шероховатость поверхности Ra 0,8 мкм, точность позиционирования ±0,005 мм и максимальную скорость удаления материала 30 мм³/мин, что сокращает время обработки отверстий на 40–60 % по сравнению с традиционным сверлением закалённых материалов.
Получить коммерческое предложение

Изучение кейса

совмещение передовых технологий для стимулирования роста бизнеса и цифровой трансформации.

Сокращение времени изготовления отверстий для охлаждения лопаток турбины на 55 % для немецкого поставщика аэрокосмической продукции

Немецкому поставщику аэрокосмической отрасли требовалось просверлить сотни охлаждающих отверстий в турбинных лопатках из никелевого сплава диаметром 0,4–0,6 мм и глубиной 8–10 мм. Существующий у клиента процесс требовал частой замены электродов и приводил к образованию слоёв переплава и конусности отверстий. Мы предложили нашу установку для электроэрозионного сверления с высокочастотным импульсным генератором, автоматическим устройством замены электродов и индивидуально подобранными технологическими параметрами. Используя латунные электроды диаметром 0,5 мм и оптимизированную длительность импульса, установка достигла скорости удаления материала 22 мм³/мин и конусности отверстий менее 0,03 мм. Время цикла сократилось с 14 до 6,3 минут на лопатку — на 55 %, а толщина слоя переплава была стабильно снижена ниже 5 мкм. После двухнедельного испытания заказчик приобрёл шесть установок и внедрил их на трёх производственных линиях. По его данным, годовая экономия составила более 120 000 евро, а доля изделий, прошедших контроль с первого раза, возросла с 88 % до 97 % — что подтвердило надёжное конкурентное преимущество установки для электроэрозионного сверления.

Снижение стоимости электрода для резки на 38 % для индийского производителя пресс-форм

Индийский производитель пресс-форм для пластмассовых деталей интерьера автомобилей сталкивался с высоким расходом электродов и частыми отклонениями от заданного положения отверстий при обработке закалённой стали марки H13. Для сверления водяных каналов глубиной 150 мм использовалась медная трубка диаметром 1,0 мм. Наша установка электроэрозионного сверления, оснащённая сервоприводом по оси Z и встроенным контролем глубины, обеспечила стабильный разряд и снизила износ электрода на 38 %. Среднее время сверления одного отверстия сократилось с 9 до 4,5 минуты. Потребитель также применил рекомендованный нами направляющий элемент из карбида вольфрама, что повысило прямолинейность отверстий и сократило объём последующей механической обработки. В течение шести месяцев производство пресс-форм на предприятии выросло на 30 %, а годовые затраты на оснастку снизились на 15 000 долларов США. Данный кейс демонстрирует, как установка электроэрозионного сверления решает задачи обработки глубоких отверстий и повышает рентабельность производства пресс-форм.

Увеличение производственной мощности по выпуску сопел на 45 % для турецкого производителя автомобильных компонентов

Турецкому производителю автокомпонентов требовалось изготавливать сопла топливных форсунок с отверстиями диаметром 0,2 мм и строгим допуском ±0,003 мм. Ранее применявшийся метод электроэрозионной обработки (EDM) давал нестабильные диаметры отверстий и высокий процент брака. Мы поставили сверлильный EDM-станок с прецизионным вращающимся шпинделем, тонкой сервосистемой управления и автоматической системой заточки электродов. Станок обеспечил шероховатость поверхности Ra 0,6 мкм и повторяемость диаметра отверстий ±0,002 мм. Производительность выросла на 45 % — с 800 до 1160 сопел за смену, а доля брака снизилась с 6 % до 1,2 %. Сейчас заказчик эксплуатирует четыре наших сверлильных EDM-станка и экспортирует сопла на европейские рынки. Этот проект демонстрирует нашу способность адаптировать сверлильный EDM-станок под задачи микросверления и достигать измеримого повышения качества. Презентация продукта «Сверлильный EDM-станок»: разработан для точного микросверления и массового производства

Сопутствующие товары

Процесс производства станков для электроэрозионного сверления и мировой опыт их применения

Компания Taizhou Chuang Yuan Machine Tool Co., Ltd. специализируется на прецизионных станках с 2003 года. Наша установка электроэрозионного сверления (Drilling EDM Machine) разработана, произведена и протестирована на нашем заводе в городе Тайчжоу, провинция Цзянсу, Китай, где мы контролируем полную производственную цепочку — от литья и механической обработки до сборки и окончательного контроля. Производственный процесс начинается с оснований из высококачественного чугуна, подвергнутых снятию остаточных напряжений и точной фрезеровке, что обеспечивает конструкционную жёсткость и долгосрочную стабильность. Шпиндель, сервосистема и блок циркуляции диэлектрика собираются в термоконтролируемом цехе. Каждая установка проходит непрерывное испытание в течение 72 часов, калибровку лазерным интерферометром и полную проверку точности в соответствии со стандартами ISO. Наша команда исследований и разработок постоянно совершенствует импульсный источник питания, алгоритмы управления сервосистемой и автоматический сменщик инструментов, чтобы соответствовать меняющимся требованиям отраслей: производства пресс-форм, авиастроения, автомобилестроения, медицинского оборудования и электроники. В производстве пресс-форм заказчики используют установку Drilling EDM Machine для создания стартовых отверстий под электроэрозионную резку проволокой, каналов охлаждения и отверстий под выталкиватели в закалённой стали, снижая зависимость от квалифицированного ручного сверления. В авиастроении установка выполняет сверление охлаждающих отверстий в лопатках турбин и облицовках камер сгорания с диаметром до 0,15 мм и отношением глубины к диаметру до 300:1. В производстве медицинских изделий она формирует микроскопические отверстия в хирургических инструментах и компонентах имплантатов с заусенец-свободными кромками. В электронике — сквозные отверстия (via holes) в керамических подложках и пресс-формах для разъёмов. Наша система управления качеством охватывает входной контроль материалов, мониторинг производственных операций и окончательные функциональные испытания. Мы поддерживаем большой запас стандартных электродных трубок, направляющих и запасных частей, обеспечивая быструю поставку и минимальное простоевое время. Для международных заказчиков мы предоставляем техническую документацию на английском языке, удалённый видеомонтаж и обучение на месте. Наши инженеры участвовали в пусконаладке оборудования более чем в 20 странах, включая Германию, Индию, Турцию, Вьетнам, Мексику и Бразилию. Сочетая передовые производственные технологии, строгие испытания и оперативное сервисное обслуживание, мы гарантируем, что каждая установка Drilling EDM Machine обеспечивает стабильную точность, высокую скорость удаления материала и длительный срок службы. Наша приверженность инновациям и удовлетворённости клиентов сделала нас надёжным партнёром для производителей по всему миру, ищущих проверенные решения в области электроэрозионного сверления малых отверстий.

Часто задаваемые вопросы

Какие материалы может обрабатывать сверлильный EDM-станок?

Сверлильный электроэрозионный станок может обрабатывать любой электропроводный материал, включая закалённую сталь, инструментальную сталь, твёрдые сплавы, медь, латунь, алюминий, титан и суперсплавы. Он идеально подходит для материалов, трудно поддающихся сверлению на традиционных станках, например H13, SKD61 и никелевые сплавы. Непроводящие материалы, такие как керамика или стекло, не могут быть обработаны напрямую. Для достижения наилучших результатов мы предоставляем рекомендуемые параметры для каждого материала и можем провести пробное тестирование перед покупкой.
Наш стандартный сверлильный электроэрозионный станок способен сверлить отверстия диаметром от 0,15 мм до 3,0 мм. При использовании опциональных прецизионных направляющих и оптимизированных параметров отношение глубины к диаметру может достигать 300:1 — например, отверстие диаметром 0,5 мм глубиной до 150 мм. Фактические характеристики зависят от материала, типа электрода и условий промывки. Мы можем порекомендовать подходящую конфигурацию исходя из ваших конкретных требований к отверстиям.
Мы используем высокоточную сервосистему управления, импульсный источник питания высокой частоты и жёсткую конструкцию станка для достижения точности позиционирования ±0,005 мм и повторяемости диаметра отверстий ±0,002 мм. Шероховатость поверхности может составлять Ra 0,6–0,8 мкм. Каждый станок проходит лазерную калибровку и испытания перед отгрузкой. Мы также предоставляем оптимизацию параметров на месте или удалённо, чтобы помочь вам добиться стабильных результатов.
Мы предоставляем руководства по эксплуатации на английском языке, удалённый видеопуск в эксплуатацию, а также монтаж и обучение на месте при необходимости. Наши инженеры отвечают на технические запросы в течение 24 часов. Мы поддерживаем запасы запасных частей для быстрой отгрузки и оказываем технологическую поддержку при освоении новых применений. Работая с клиентами более чем в 20 странах, мы хорошо понимаем международные требования к сервисному обслуживанию и стремимся свести простои к минимуму.
Стандартные модели сверлильных ЭРО-станков поставляются в течение 30–45 дней после внесения предоплаты, в зависимости от конфигурации. Индивидуальные решения могут потребовать 60–75 дней. Мы предоставляем 12-месячную гарантию на основные компоненты и пожизненную техническую поддержку. Также доступны опциональные расширенные гарантийные программы и пакеты профилактического обслуживания для обеспечения долгосрочной надёжности и производительности.

Связанные статьи

Как выбрать обрабатывающий центр?

12

Dec

Как выбрать обрабатывающий центр?

Показать больше
Почему модульный пружинный станок обеспечивает быструю смену типов производства различных пружин

14

Jul

Почему модульный пружинный станок обеспечивает быструю смену типов производства различных пружин

Узкие места в производстве традиционного интегрированного оборудования для формовки пружин. Современное металлообрабатывающее производство всё чаще характеризуется диверсифицированными техническими характеристиками изделий и производством смешанных партий. Многие производственные предприятия должны обрабатывать пружины ...
Показать больше
Почему многофункциональный станок ЭРО соответствует потребностям заводов, производящих как пресс-формы, так и детали

14

Aug

Почему многофункциональный станок ЭРО соответствует потребностям заводов, производящих как пресс-формы, так и детали

Преодоление сложностей сред с высоким разнообразием изделий. Управление современным промышленным производственным предприятием зачастую напоминает одновременное вращение десятка тарелок на палочках, особенно при работе по графикам производства с высоким разнообразием изделий и небольшими партиями. Пл...
Показать больше
Какие стандарты качества для экспорта требуют международные клиенты для станков для резки проволоки

03

Aug

Какие стандарты качества для экспорта требуют международные клиенты для станков для резки проволоки

Понимание требований к экспорту на международном уровне в области прецизионной обработки металлов. Ориентация в сложном ландшафте глобальной промышленной торговли требует тщательного понимания строгих технических норм, которые зарубежные покупатели предъявляют к передовым металлообрабатывающим...
Показать больше

Отзывы клиентов

Иоганн Беккер, руководитель производства, Германия
Надёжная точность и превосходная поддержка

Мы приобрели два сверлильных ЭРО-станка для нашего формовочного цеха в Германии. Станки работают в три смены уже 18 месяцев с минимальным техническим обслуживанием. Точность отверстий постоянно находится в пределах ±0,005 мм, а расход электродов снизился на 35 %. Команда удалённой поддержки помогла нам оптимизировать параметры обработки закалённой стали, сократив время цикла на 40 %. Мы настоятельно рекомендуем этот сверлильный ЭРО-станок для любых прецизионных формовочных задач.

Айше Демир, инженер-технолог, Турция
Высокая производительность при сверлении микроотверстий

Наша турецкая компания по производству автокомплектующих использует станок для электроэрозионного сверления (EDM) для изготовления сопел топливных форсунок с отверстиями диаметром 0,2 мм. Этот станок повысил нашу производственную мощность на 45 % и снизил процент брака до 1,2 %. Автоматический сменщик электродов надёжен и прост в эксплуатации. Обучение от поставщика было исчерпывающим, а запасные части прибыли быстро. Этот станок стал ключевым активом нашей производственной линии.

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Имя
Название компании
Сообщение
0/1000
Сверхбыстрое сверление микроотверстий с передовым управлением импульсами

Сверхбыстрое сверление микроотверстий с передовым управлением импульсами

Наша установка для электроэрозионного сверления оснащена импульсным источником питания высокой частоты и интеллектуальной системой сервопривода, обеспечивающими максимальную скорость удаления материала 30 мм³/мин и шероховатость поверхности до Ra 0,6 мкм. При изготовлении пресс-форм это означает, что водяные каналы и стартовые отверстия можно сверлить на 60 % быстрее по сравнению с традиционной электроэрозионной обработкой, при этом конусность остаётся ниже 0,03 мм. Система автоматически корректирует параметры импульсов в зависимости от материала и размера электрода, снижая нагрузку на оператора и повышая воспроизводимость результатов. Для заказчиков из аэрокосмической отрасли, выполняющих сверление охлаждающих отверстий диаметром 0,4 мм в никелевых сплавах, установка обеспечивает отношение глубины к диаметру 200:1 при минимальном слое переплава. Современная система управления также снижает износ электрода до 40 %, значительно сокращая расходы на расходные материалы. Независимо от того, производите ли вы литейные формы для литья под давлением, лопатки турбин или медицинские инструменты, данная технология гарантирует стабильное качество и высокую производительность, делая установку для электроэрозионного сверления выгодным вложением для предприятий, специализирующихся на прецизионной обработке.
Жёсткая конструкция станка для обеспечения долгосрочной точности и стабильности

Жёсткая конструкция станка для обеспечения долгосрочной точности и стабильности

Сверлильный ЭНИМ-станок построен на базе чугунной литой станины с предварительно снятыми внутренними напряжениями и точно обработанной колонны, что обеспечивает превосходное поглощение вибраций и термостабильность. Такая жёсткая конструкция позволяет достигать точности позиционирования ±0,005 мм и повторяемости ±0,002 мм даже после многих лет интенсивной эксплуатации. В немецком формовочном цехе наш станок работал в три смены в течение 18 месяцев, сохраняя точность в пределах заданных спецификаций. Сервопривод по оси Z и прецизионные линейные направляющие обеспечивают плавное перемещение и минимальный износ. Система диэлектрика включает блок высоконапорной промывки и устройство контроля температуры для поддержания стабильных условий обработки. При сверлении глубоких отверстий жёсткая конструкция предотвращает прогиб электрода и повышает прямолинейность отверстий. Клиенты более чем в 20 странах полагаются на такую надёжность для непрерывного производства. Инвестиции в прочный сверлильный ЭНИМ-станок позволяют производителям снизить затраты на техническое обслуживание, увеличить срок службы оборудования и обеспечить стабильное качество продукции.
WhatsApp WhatsApp Электронная почта Электронная почта Мобильный Мобильный ВверхВверх