Станок для электроэрозионной проволочной резки: скорость резки на 35 % выше, точность ±0,003 мм

Все категории
Получить коммерческое предложение

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Мобильный / WhatsApp
WeChat
LinkedIn
Имя
Название компании
Сообщение
0/1000
Приложение
Пожалуйста, прикрепите хотя бы один файл
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Решения для станков электроэрозионной проволочной резки с высокой точностью, разработанные для мировых производителей компанией Taizhou Chuang Yuan

Решения для станков электроэрозионной проволочной резки с высокой точностью, разработанные для мировых производителей компанией Taizhou Chuang Yuan

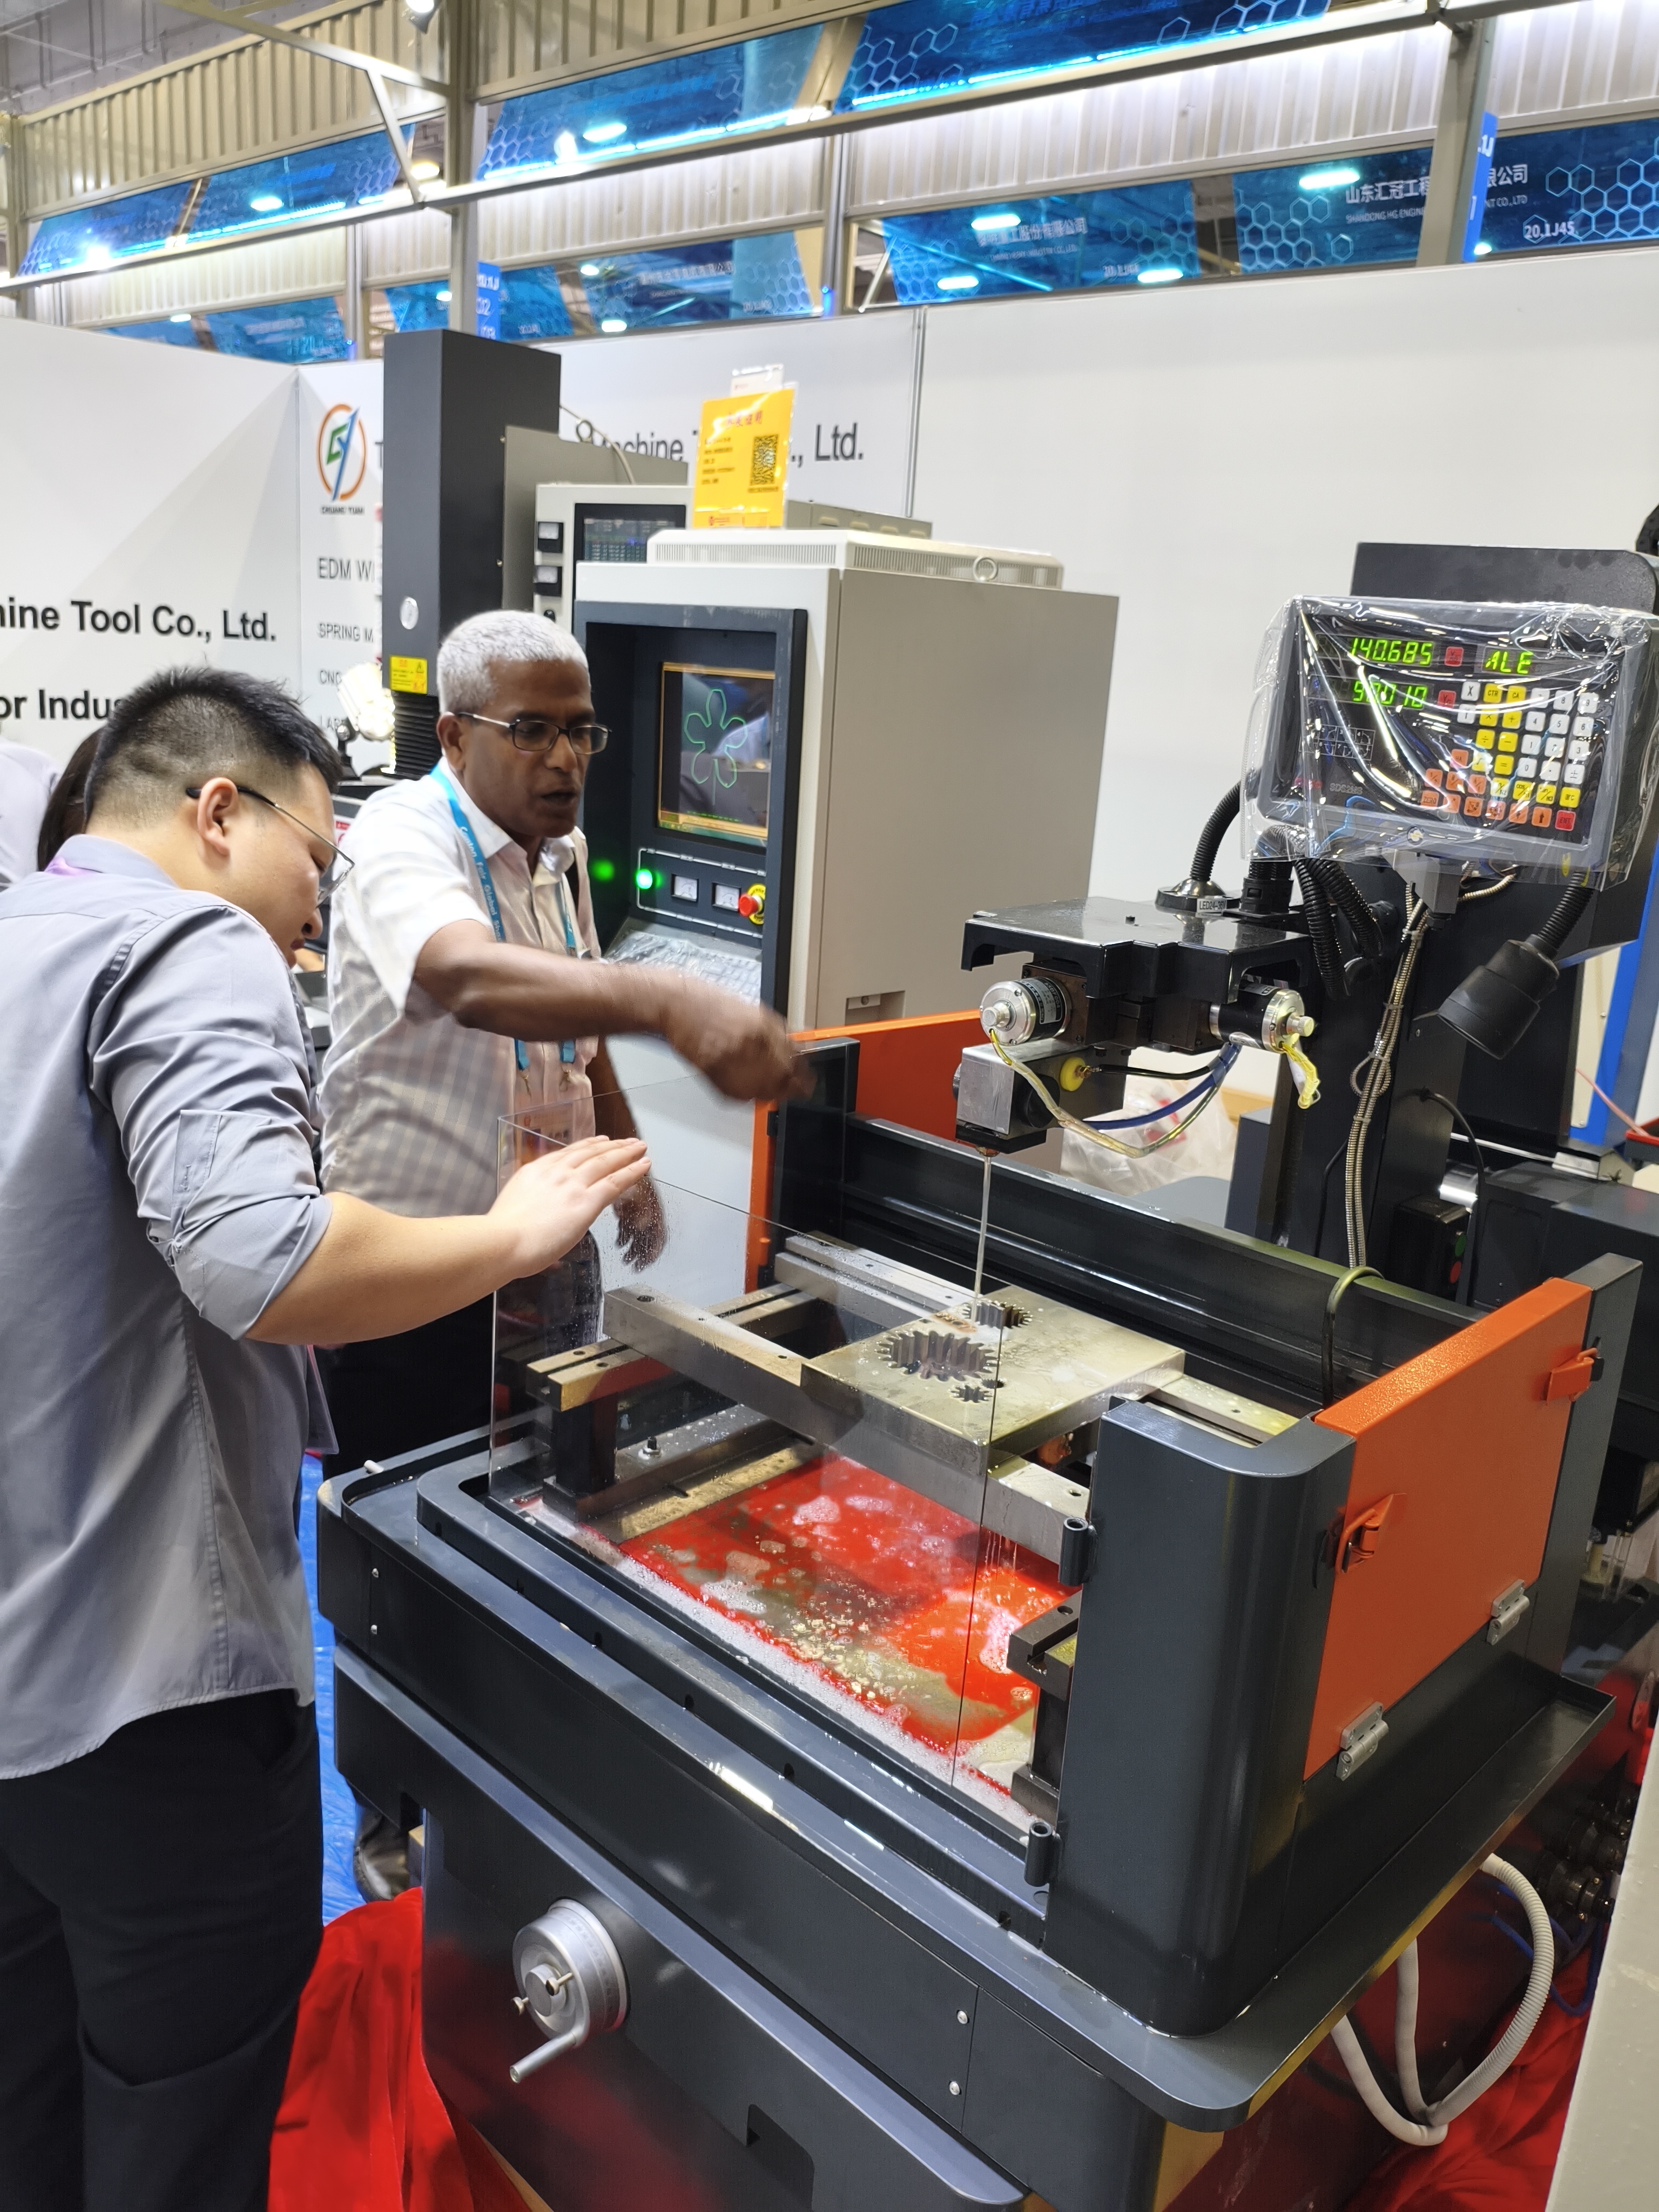
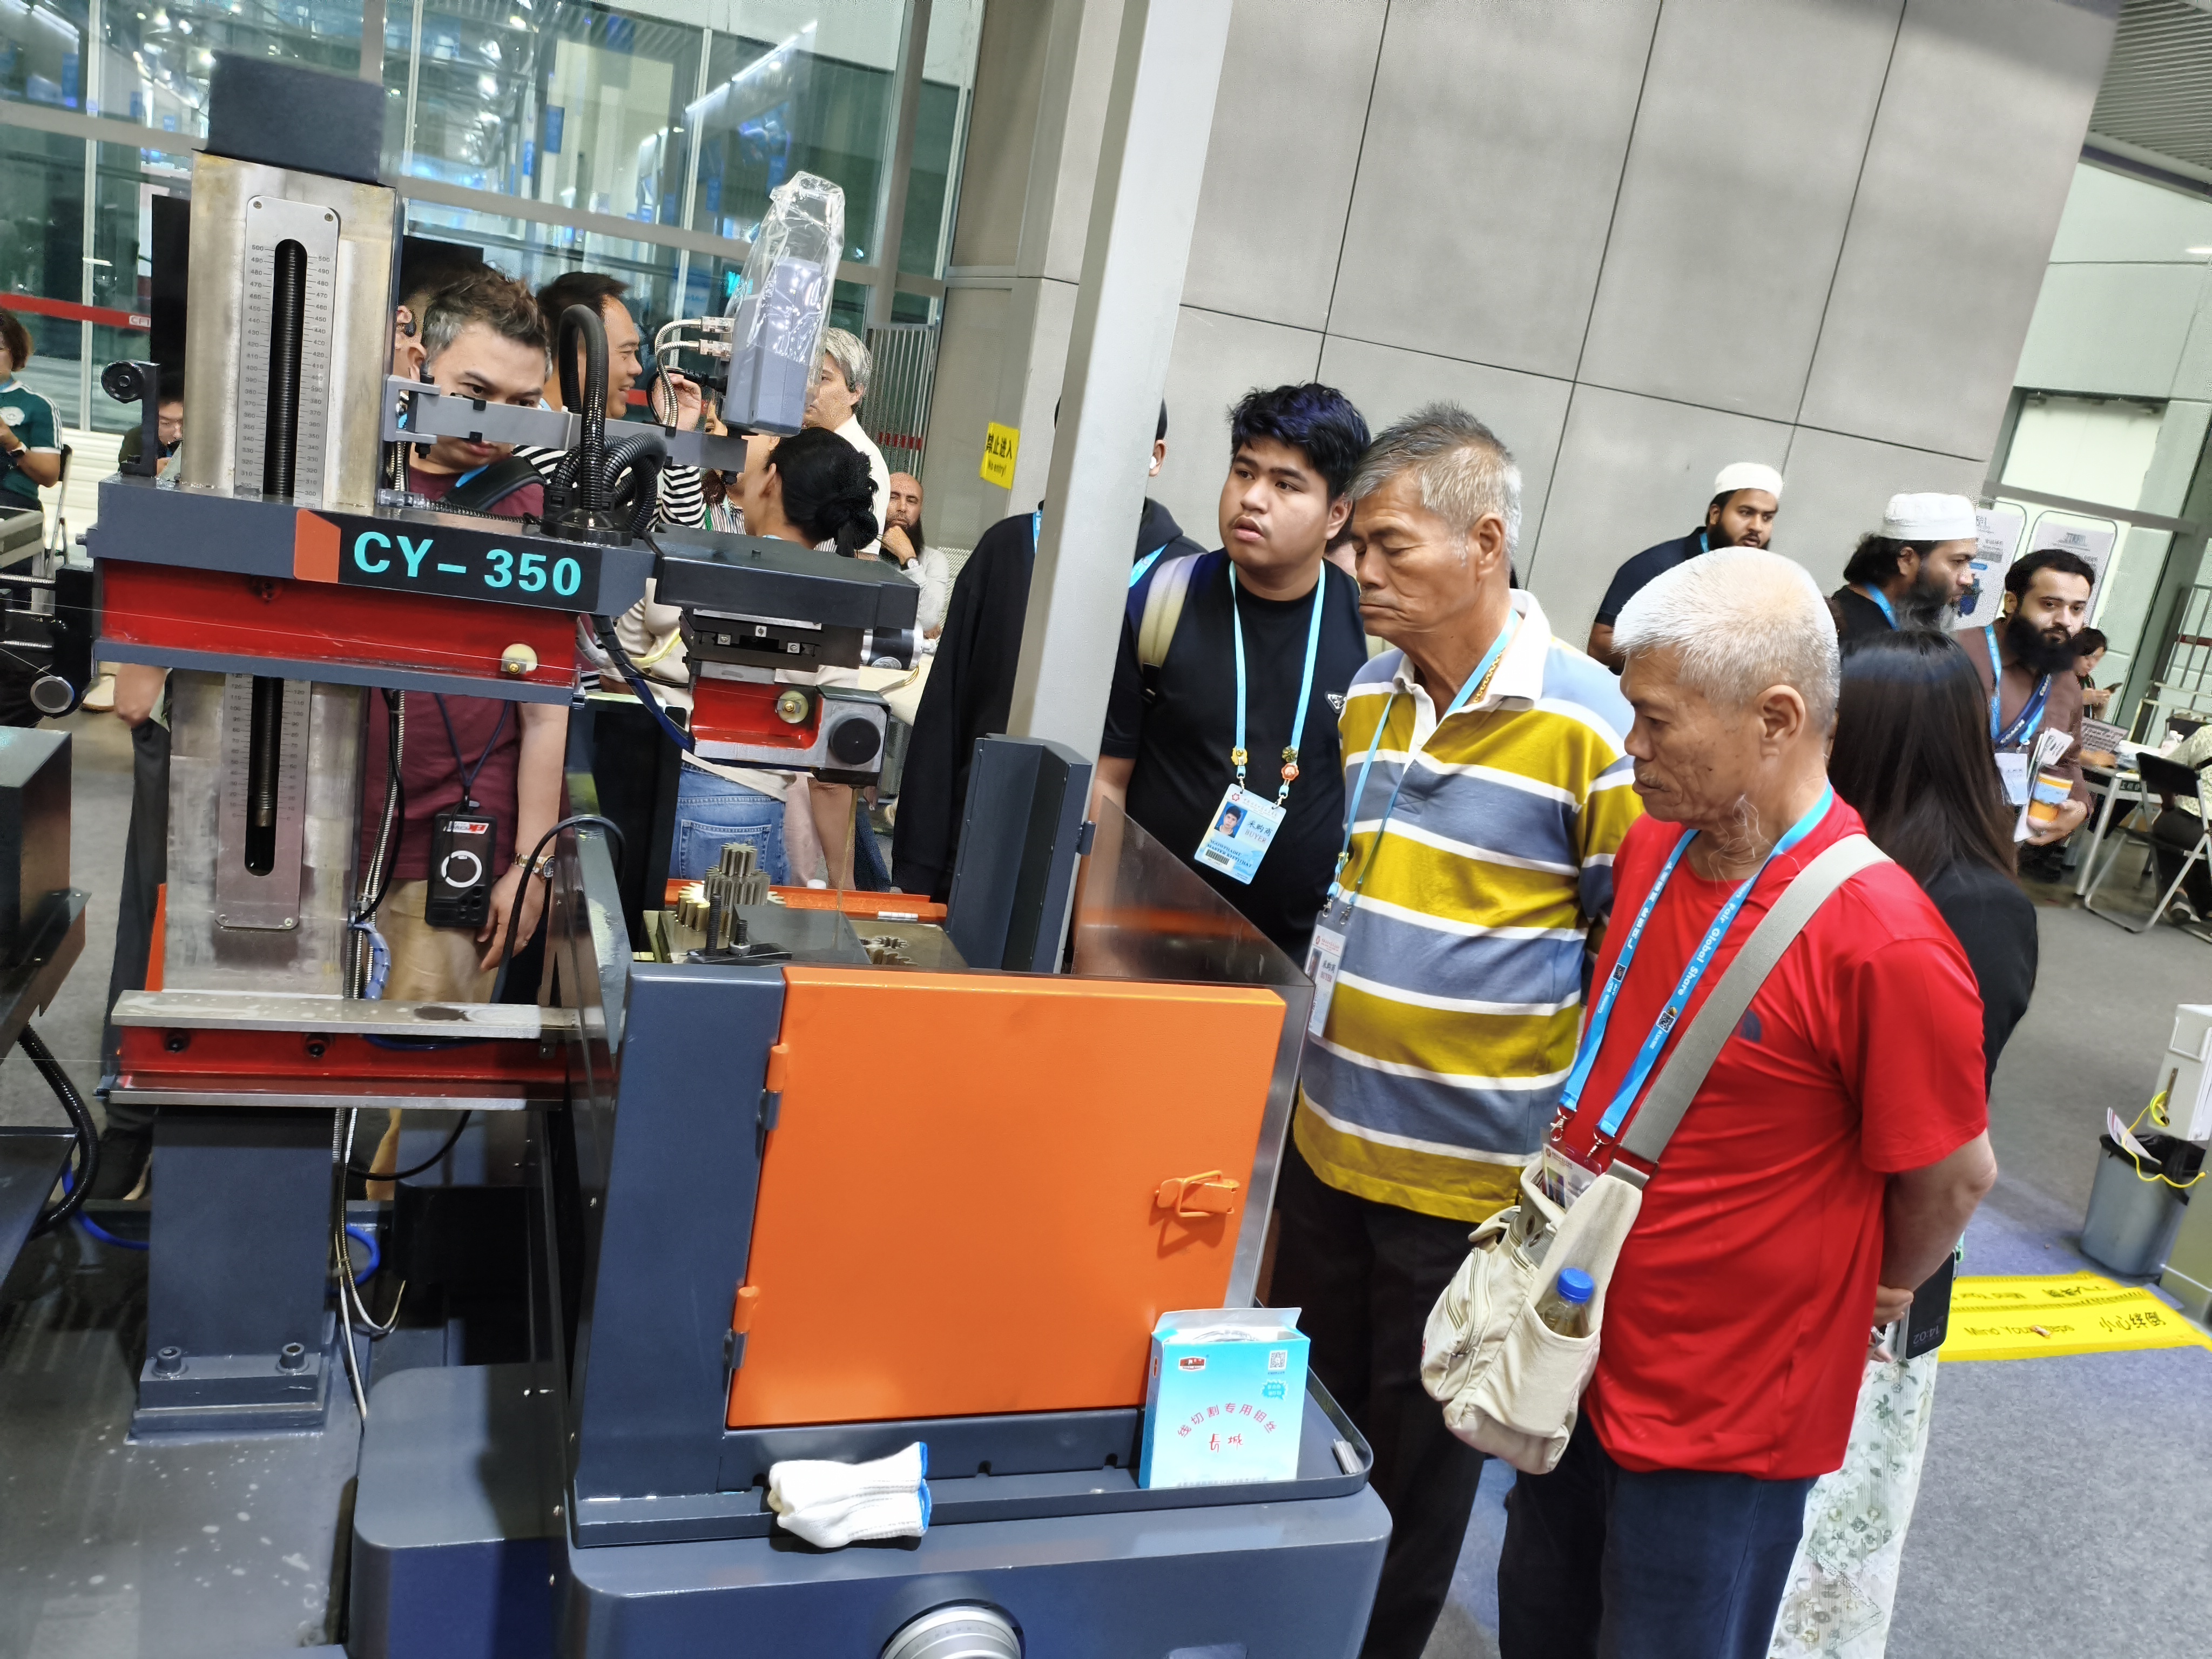
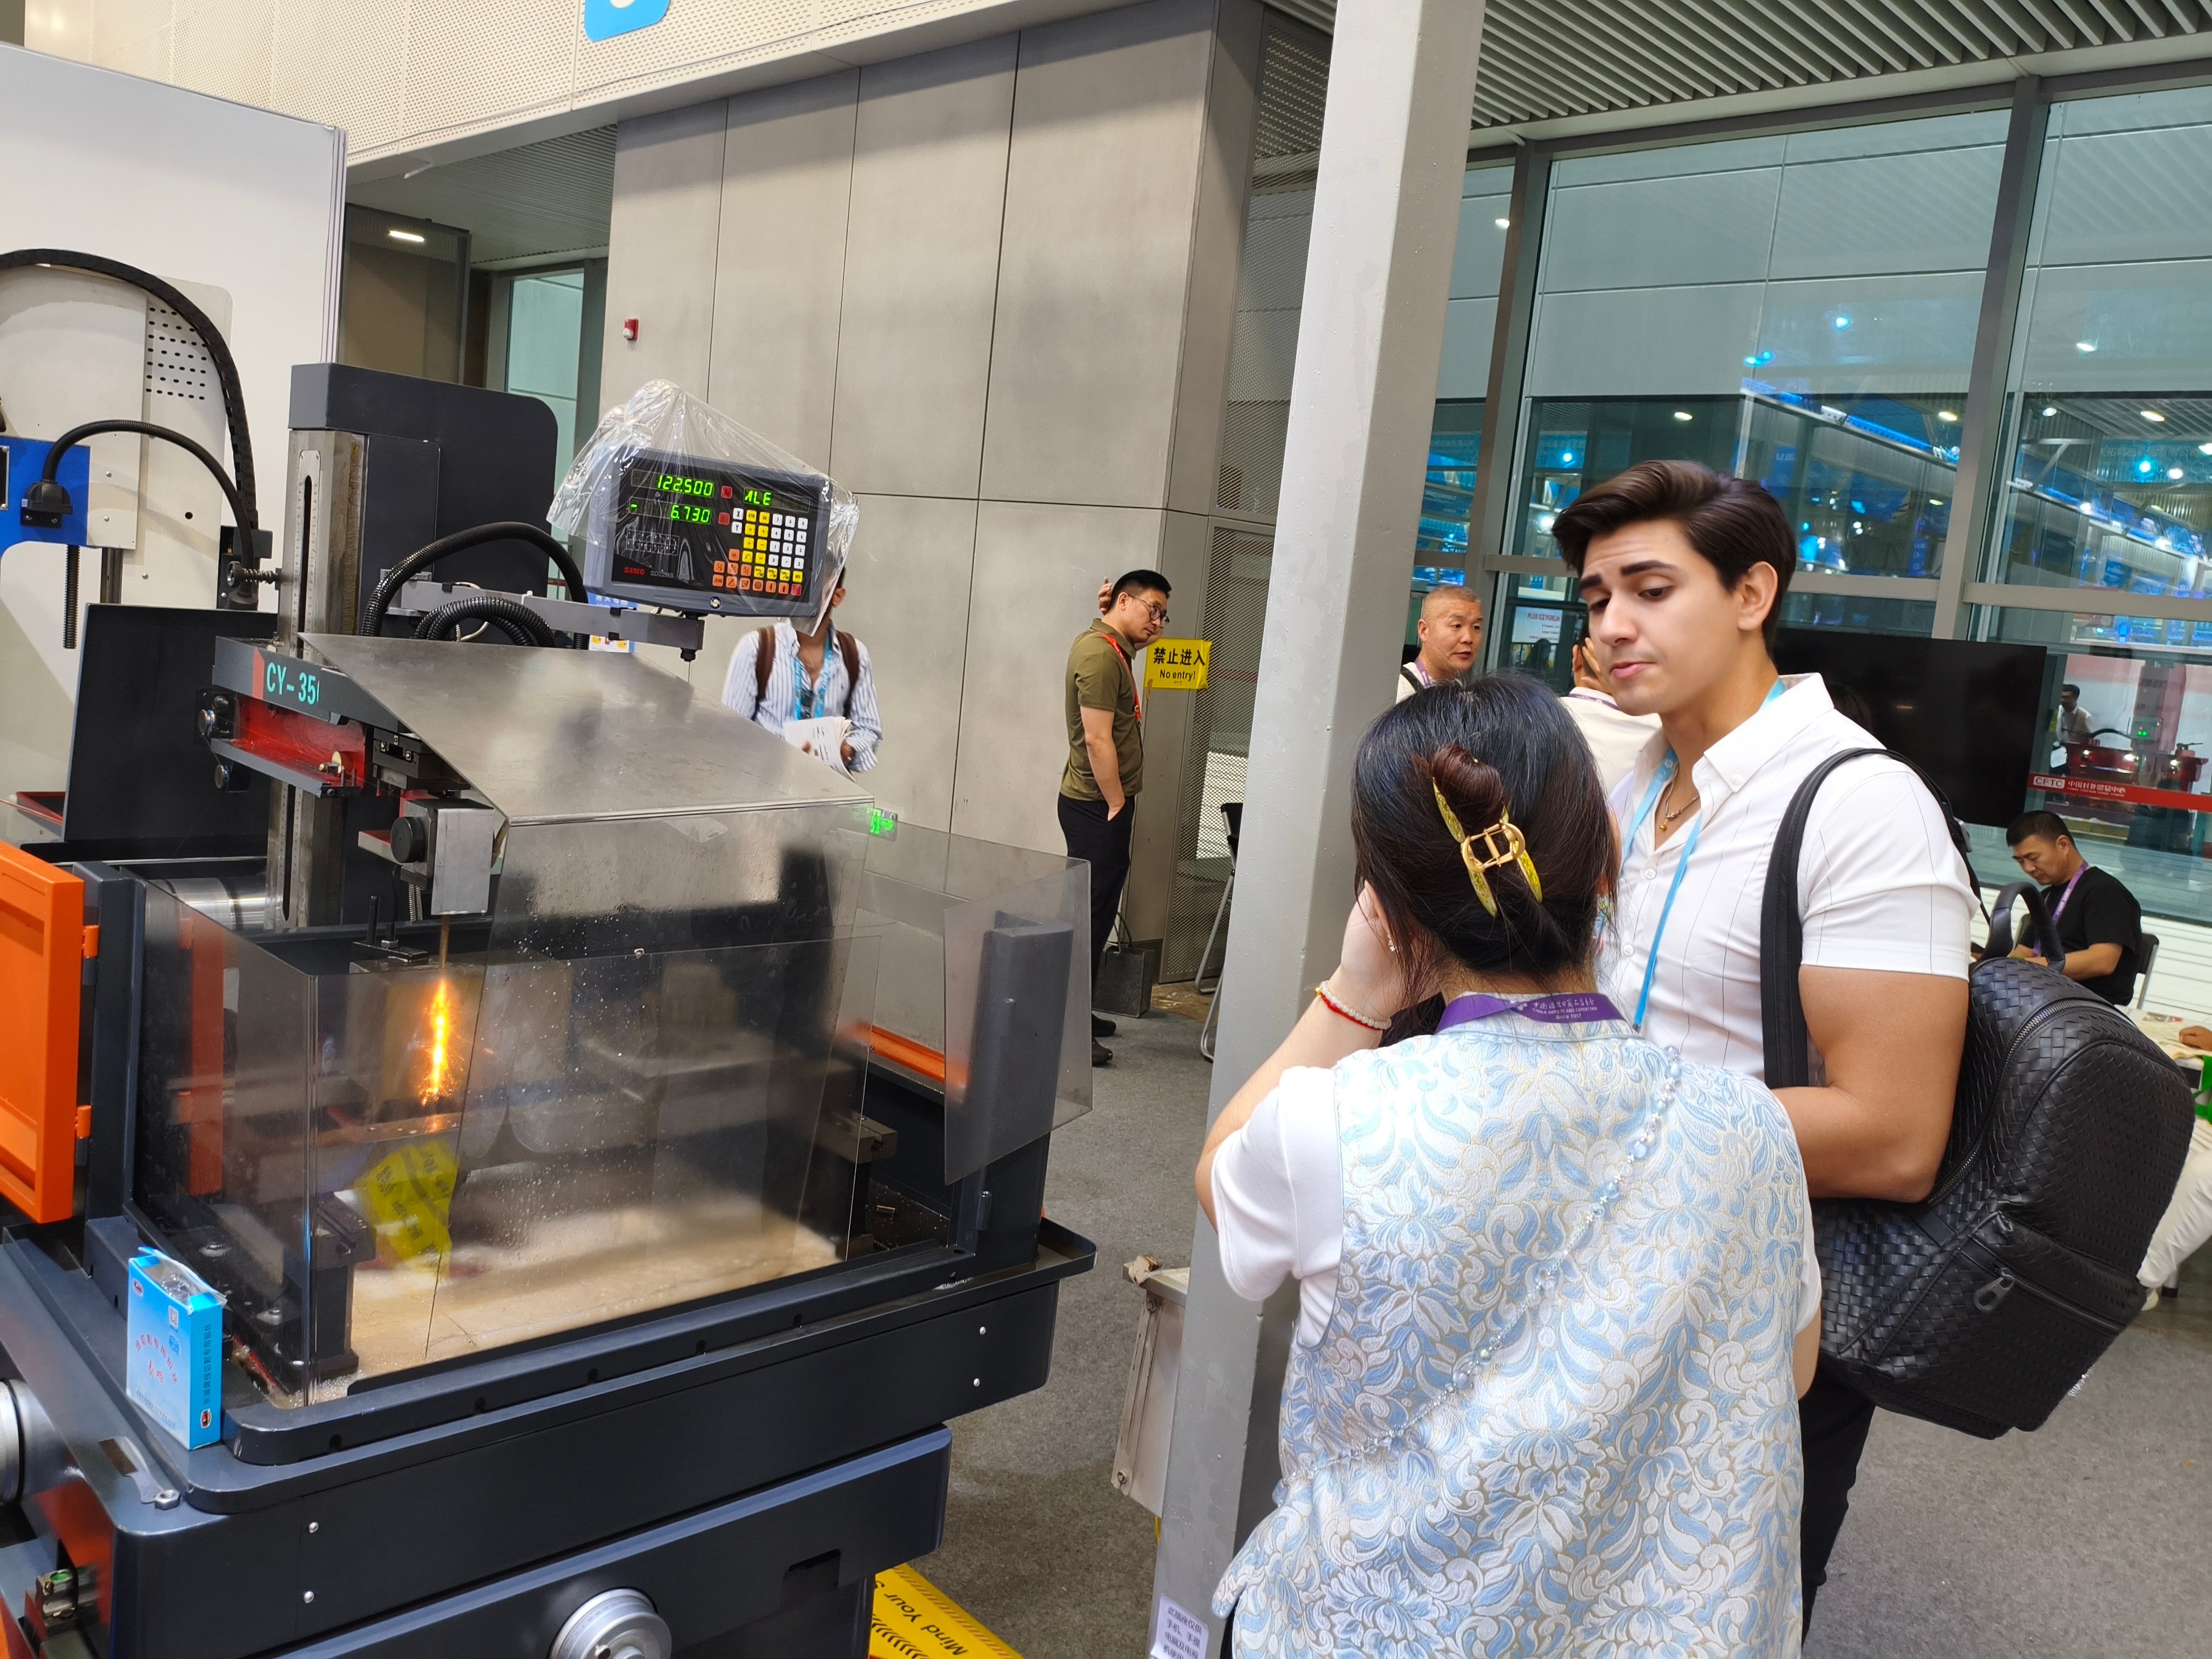
Компания Taizhou Chuang Yuan Machine Tool Co., Ltd. разрабатывает решения в области электроэрозионных станков для резки проволокой с 2003 года, объединяя исследования, производство и продажи под одной крышей в городе Тайчжоу, провинция Цзянсу, Китай. Наша линейка станков для резки проволокой методом электроэрозии обслуживает мастерские по изготовлению пресс-форм, поставщиков аэрокосмической отрасли, производителей медицинского оборудования и инструментальные цеха автопроизводителей, ежедневно обрабатывающие закалённую инструментальную сталь, твёрдые сплавы и экзотические сплавы. Типичные мастерские работают от 16 до 22 часов в сутки и требуют точности позиционирования в пределах ±0,005 мм, повторяемости 0,003 мм и шероховатости поверхности до Ra 0,8 мкм при многопроходной обработке. Наши станки для резки проволокой методом электроэрозии обеспечивают скорость резки до 300 мм²/мин при использовании латунной проволоки и поддерживают конусность подреза до ±30 градусов, что позволяет клиентам сократить объём вторичных операций шлифования и полировки на 40 процентов. Поскольку мы контролируем всю производственную цепочку, каждый станок для резки проволокой методом электроэрозии проходит испытания на геометрическую точность, 72-часовую непрерывную обкатку и проверку соосности перед отгрузкой.
Получить коммерческое предложение

Изучение кейса

Производитель штампов для автомобилей обрабатывает закалённую сталь на 35 процентов быстрее

Производитель штампов второго уровня для автомобильной промышленности в Турции сталкивался с медленной обработкой закалённых штампов толщиной до 600 мм. Используемые ранее станки давали конусность и требовали многократной ручной настройки, что вызывало задержки в поставках. Мы поставили ЧПУ-электроэрозионный проволочный станок с автоматической системой натяжения проволоки и сервоприводом с обратной связью по замкнутому контуру. На предприятии запрограммировали многопроходную резку: черновую — при высоком токе, а чистовую — при низкой энергии, чтобы достичь шероховатости Ra 0,8 мкм. Результаты: время механической обработки сократилось на 35 процентов, расход проволоки уменьшился на 18 процентов, а доля брака по размерам снизилась с 4,2 процента до 0,9 процента. Теперь заказчик работает в три смены шесть дней в неделю и уже заказал второй станок.

Поставщик инструментов для медицинской отрасли достиг повторяемости ±0,003 мм при обработке деталей из нержавеющей стали

Производителю медицинских инструментов в Германии требовалась резка хирургических направляющих компонентов из нержавеющей стали марки 316L с отсутствием заусенцев и соблюдением жёстких допусков для автоматической сборки. Ручная зачистка увеличивала себестоимость и создавала риски. Наша установка электроэрозионной проволочной резки была оснащена тонкой проволокой и системой диэлектрической жидкости с температурным контролем для стабилизации рабочей зоны. После ввода в эксплуатацию заказчик зафиксировал повторяемость размеров ±0,003 мм на 500 последовательных деталях, полностью исключил ручную зачистку и снизил объём переделок при сборке на 31 процент. Руководитель производства отметил, что станок сохранял заданные допуски в течение непрерывной работы продолжительностью 20 часов без термического дрейфа.

Цех по производству авиационных компонентов сократил срок изготовления с 14 до 6 дней

Американский субподрядчик в аэрокосмической отрасли обрабатывал кронштейны из никелевых суперсплавов со сложным профилем и жёсткими допусками по углам. Ранее для этого требовалось несколько установок и внешние операции, что увеличивало срок изготовления до 14 дней. Мы поставили станок для электроэрозионной проволочной резки с поворотным столом и автоматическим управлением конусностью, что позволило выполнять обработку наклонных профилей до ±30 градусов за одну установку. Срок изготовления сократился до 6 дней, брак уменьшился с 6 % до 1,5 %, а предприятие выиграло долгосрочный контракт на ежегодное производство 12 000 деталей. Владелец отметил стабильность станка и нашу оперативную техническую поддержку.

Сопутствующие товары

Выбор подходящего станка для электроэрозионной проволочной резки требует понимания того, как электроэрозионная обработка с помощью проволочного электрода удаляет материал посредством контролируемых электрических искр между тонким проволочным электродом и проводящей заготовкой, погружённой в диэлектрическую жидкость. В отличие от традиционных методов резки, этот процесс не создаёт механических нагрузок, что делает его идеальным для обработки закалённых сталей, карбида, титана и деталей со сложной геометрией, которые могут потрескаться или деформироваться при фрезеровании или точении. В современной мастерской станок для электроэрозионной проволочной резки обычно работает 16–22 часа в сутки, выполняя резку вставок для пресс-форм, штампов, матриц для экструзии и прецизионных приспособлений. Рабочий процесс начинается с программирования в CAD/CAM: трёхмерные модели преобразуются в траектории инструмента, при этом черновые проходы выполняются при более высоком токе для повышения скорости, а несколько чистовых проходов — при сниженной энергии для достижения требуемого качества поверхности. Операторы устанавливают заготовку, задают начало координат, автоматически протягивают проволоку и контролируют проводимость и температуру диэлектрика. Стабильность диэлектрической системы критически важна, поскольку колебания температуры всего на 2 °C могут вызвать изменение размеров на несколько микрон. Компания Taizhou Chuang Yuan Machine Tool Co., Ltd., основанная в 2003 году, производит такие станки с использованием жёстких литых оснований, прецизионных линейных направляющих и сервоприводов с замкнутым контуром управления. Наш производственный процесс включает старение литых деталей, прецизионную обработку стойки и стола, сборку в помещении с контролируемой температурой, проверку геометрической точности с помощью лазерных интерферометров и 72-часовое непрерывное испытание резки перед отгрузкой. Мы выпускаем несколько конфигураций, охватывающих размеры заготовок от 300 × 400 мм до 800 × 1000 мм, с возможностью наклона до ±30 градусов и шероховатостью поверхности до Ra 0,8 мкм. На мировом уровне наши станки эксплуатируются более чем в 20 странах. Во Вьетнаме предприятие по производству инструментов и штампов использует наш станок для электроэрозионной проволочной резки при изготовлении пресс-форм для литья пластмасс в производстве потребительской электроники, обеспечивая повторяемость размеров 0,004 мм на тысячах полостей. В Бразилии производитель сельскохозяйственного оборудования обрабатывает закалённые шестерни и шарнирные элементы, сокращая объём финишной обработки на 40 %. В Германии поставщик прецизионных штампованных изделий использует нашу технологию тонкой проволоки для производства микроэлементов с минимальными размерами 0,2 мм. Каждый станок поставляется с пусконаладочными работами, обучением операторов и возможностью удалённой диагностики. Мы поддерживаем запасы запасных частей для быстрой отправки и предоставляем руководства и техническую поддержку на нескольких языках в соответствии с местными требованиями.

Часто задаваемые вопросы

Какие материалы эффективно обрабатываются на станке электроэрозионной резки проволокой?

Станок электроэрозионной обработки проволочным электродом (EDM) режет любой электропроводный материал, включая закалённую инструментальную сталь, нержавеющую сталь, карбид, титан, медь, латунь и никелевые суперсплавы. Он особенно эффективен при обработке материалов, трудно поддающихся традиционному фрезерованию, например, штамповой стали твёрдостью 60 HRC, обеспечивая точные кромки без тепловых деформаций. Непроводящие материалы, такие как керамика или пластик, не могут быть обработаны, если на них не нанесено электропроводное покрытие.
Латунная проволока экономична при резке обычных сталей и обеспечивает надёжные результаты со скоростью до 300 мм²/мин. Покрытая проволока — например, цинковая или диффузионно-отожжённая — улучшает промывку и электропроводность, повышая скорость резки и снижая обрывы проволоки при обработке толстых или твёрдых заготовок. При резке карбида или высоких деталей выше 300 мм покрытая проволока зачастую снижает общую себестоимость одной детали, несмотря на более высокую цену проволоки.
Ежедневные проверки включают уровень и электропроводность диэлектрической жидкости, центровку проволоки и состояние фильтров. Еженедельные задачи — очистка рабочего бака и проверка износа направляющих. Раз в год квалифицированный специалист должен проверить геометрическую точность с помощью лазерного интерферометра и осмотреть блок питания. Два наиболее важных фактора, обеспечивающих стабильную точность ±0,005 мм в течение многих лет эксплуатации, — это поддержание постоянной температуры диэлектрической жидкости в пределах ±1 °C и своевременная замена фильтров.
Стандартная установка занимает от двух до трёх дней, включая выравнивание, подключение к электросети, заполнение диэлектриком и пробные резы. Обучение операторов обычно длится от трёх до пяти дней и охватывает программирование, настройку, выбор параметров и техническое обслуживание. Большинство заказчиков начинают самостоятельное производство в течение одной недели. После ввода в эксплуатацию доступна удалённая поддержка и видеоруководство для более быстрого устранения неисправностей.
Да. Наши станции поддерживают автоматическую протяжку проволоки, программируемые интерфейсы для приспособлений и опциональную загрузку роботом для работы без участия оператора. Предприятия, осуществляющие непрерывное производство (lights-out), как правило, подключают EDM-станцию для проволочной резки к контроллеру ячейки, который планирует задания и отслеживает состояние проволоки. Такая интеграция позволяет повысить коэффициент использования шпинделя с 60 % до более чем 85 %.

Связанные статьи

Технологические характеристики электроэрозионного проволочно-вырезного станка

24

Dec

Технологические характеристики электроэрозионного проволочно-вырезного станка

Показать больше
Правильный метод обработки при недостаточной точности обработки на быстрорежущем проволочном станке

13

Dec

Правильный метод обработки при недостаточной точности обработки на быстрорежущем проволочном станке

Показать больше
Как оптимизировать скорость подачи проволоки для повышения суточного объема выпуска пружин на станке

29

Jun

Как оптимизировать скорость подачи проволоки для повышения суточного объема выпуска пружин на станке

Точная механика подачи проволоки. Достижение максимальной производительности при изготовлении пружин зависит не только от повышения частоты вращения двигателя, но и от точной синхронизации отклика сервопривода и натяжения материала. При высокоскоростной обработке на станках с ЧПУ...
Показать больше
Как настроить приспособления для штамповки пружин на пружинной машине для производства пружин нестандартной формы

03

Aug

Как настроить приспособления для штамповки пружин на пружинной машине для производства пружин нестандартной формы

Освоение сложных задач производства пружин. Освоение тонкостей высокоскоростного промышленного производства требует глубокого понимания динамики подачи проволоки, механических допусков и механики многокоординатного изгиба в современных автоматизированных...
Показать больше

Отзывы клиентов

Клаус Рейнхардт, руководитель производства, Precision Die Shop, Германия.
Надёжная работа и быстрая поддержка

Мы установили станок для электроэрозионной проволочной резки Edm в 2022 году и эксплуатируем его более 18 000 часов. Точность остаётся в пределах 0,004 мм, а незапланированное время простоя составляет менее 1 процента. Когда нам потребовалась сборка направляющей, она прибыла через три дня. Этот станок стал основой нашего производства штампов.

Даниэль Окафор, владелец компании Advanced Tooling Ltd., Соединённое Королевство.
Отличное соотношение цены и качества для производства с высоким разнообразием изделий

На нашем участке ежедневно обрабатываются небольшие партии закалённых деталей. Станок для электроэрозионной проволочной резки Edm сократил время наладки на 25 процентов и количество брака — на 4 процента. Обучение было чётким, а команда оперативно ответила на все вопросы. Мы рекомендовали этот станок двум партнёрским заводам.

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Имя
Название компании
Сообщение
0/1000
Жёсткая конструкция станка, разработанная для непрерывной высокоточной резки

Жёсткая конструкция станка, разработанная для непрерывной высокоточной резки

Основой надёжного станка для электроэрозионной проволочной резки является механическая устойчивость. Наши станки оснащены литыми деталями с усиленным рёберным укреплением, которые проходят естественное старение и вибрационное снятие напряжений перед высокоточной обработкой. Оси X, Y и Z перемещаются по предварительно нагруженным линейным направляющим, приводимым в движение переменно-токовыми сервомоторами, обеспечивая точность позиционирования ±0,005 мм и повторяемость ±0,003 мм. Такая конструкция устойчива к тепловым и механическим деформациям при длительных автоматических циклах. На практике литейный цех, обрабатывающий вставки высотой 500 мм, способен соблюдать допуски в течение 20-часовых циклов, поскольку станок компенсирует незначительное тепловое расширение и поддерживает стабильность температуры диэлектрика. Жёсткая конструкция также позволяет обрабатывать тяжёлые заготовки массой до 1500 кг без прогибов, ухудшающих качество кромок. Для заказчиков из аэрокосмической и медицинской отраслей такая устойчивость напрямую снижает затраты на доработку и контроль.
Современный импульсный источник питания оптимизирует скорость обработки и качество поверхности

Современный импульсный источник питания оптимизирует скорость обработки и качество поверхности

Импульсный источник питания определяет эффективность удаления материала на станке электроэрозионной резки проволокой и конечную шероховатость обработанной поверхности. Наши генераторы обеспечивают контролируемую энергию разрядов, позволяя сбалансировать скорость черновой обработки и качество чистовой обработки. Операторы могут выполнять черновые проходы при высоком токе со скоростью до 300 мм²/мин на латунной проволоке, а затем переключаться на чистовые проходы с низкой энергией, обеспечивающие шероховатость поверхности Ra 0.8 мкм. Адаптивная система управления отслеживает состояние межэлектродного промежутка тысячи раз в секунду и корректирует напряжение и ток для предотвращения обрыва проволоки — особенно при обработке высоких деталей или заготовок переменной толщины. Эта функция критически важна в таких отраслях, как производство штампов, поскольку обрыв проволоки может привести к браку дорогостоящей заготовки стоимостью в несколько тысяч долларов США. Турецкий производитель штампов снизил частоту обрывов проволоки на 62 % после перехода на нашу систему. Источник питания также поддерживает применение тонкой проволоки диаметром до 0.1 мм для микромеханической обработки, что позволяет клиентам из медицинской и электронной отраслей изготавливать мелкие элементы с чёткими краями.
WhatsApp WhatsApp Электронная почта Электронная почта Мобильный Мобильный ВверхВверх