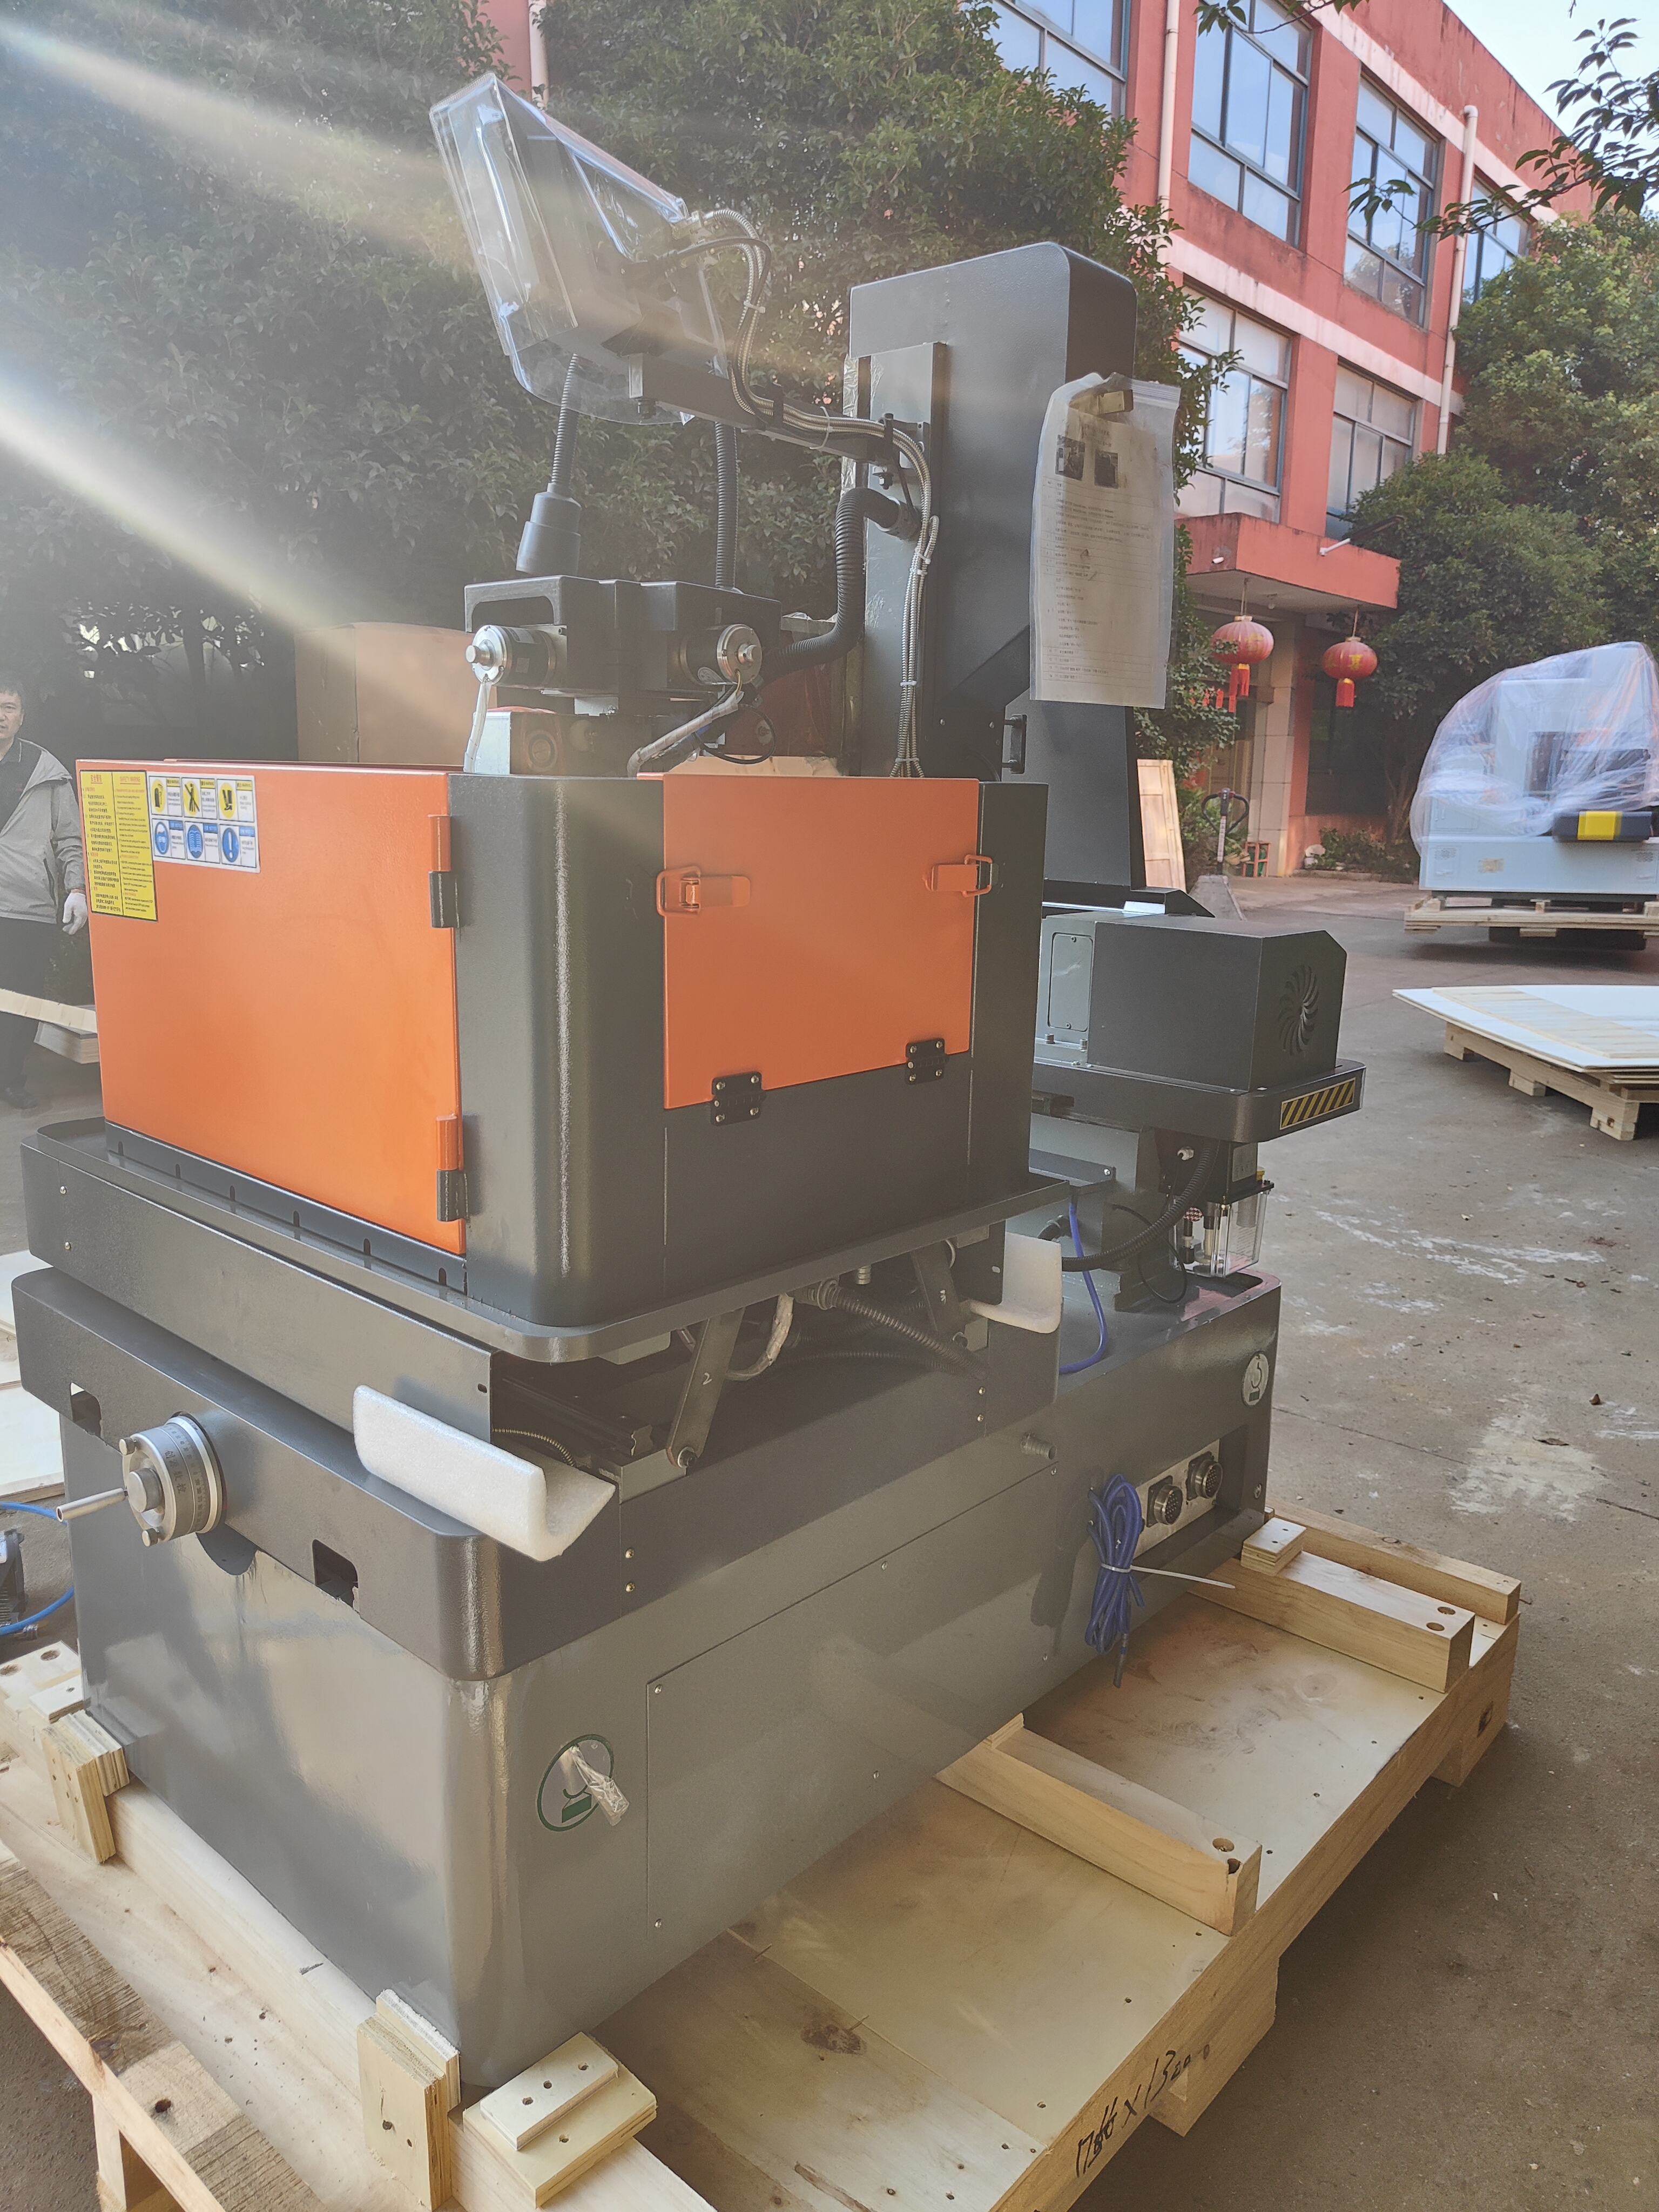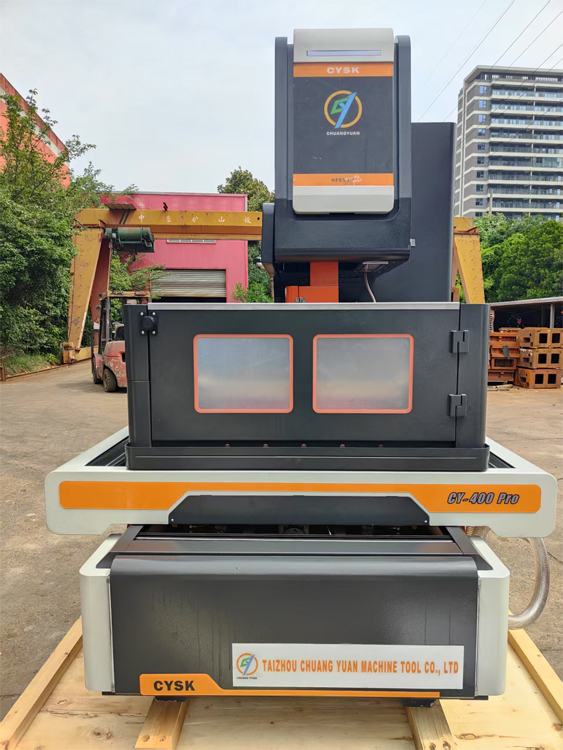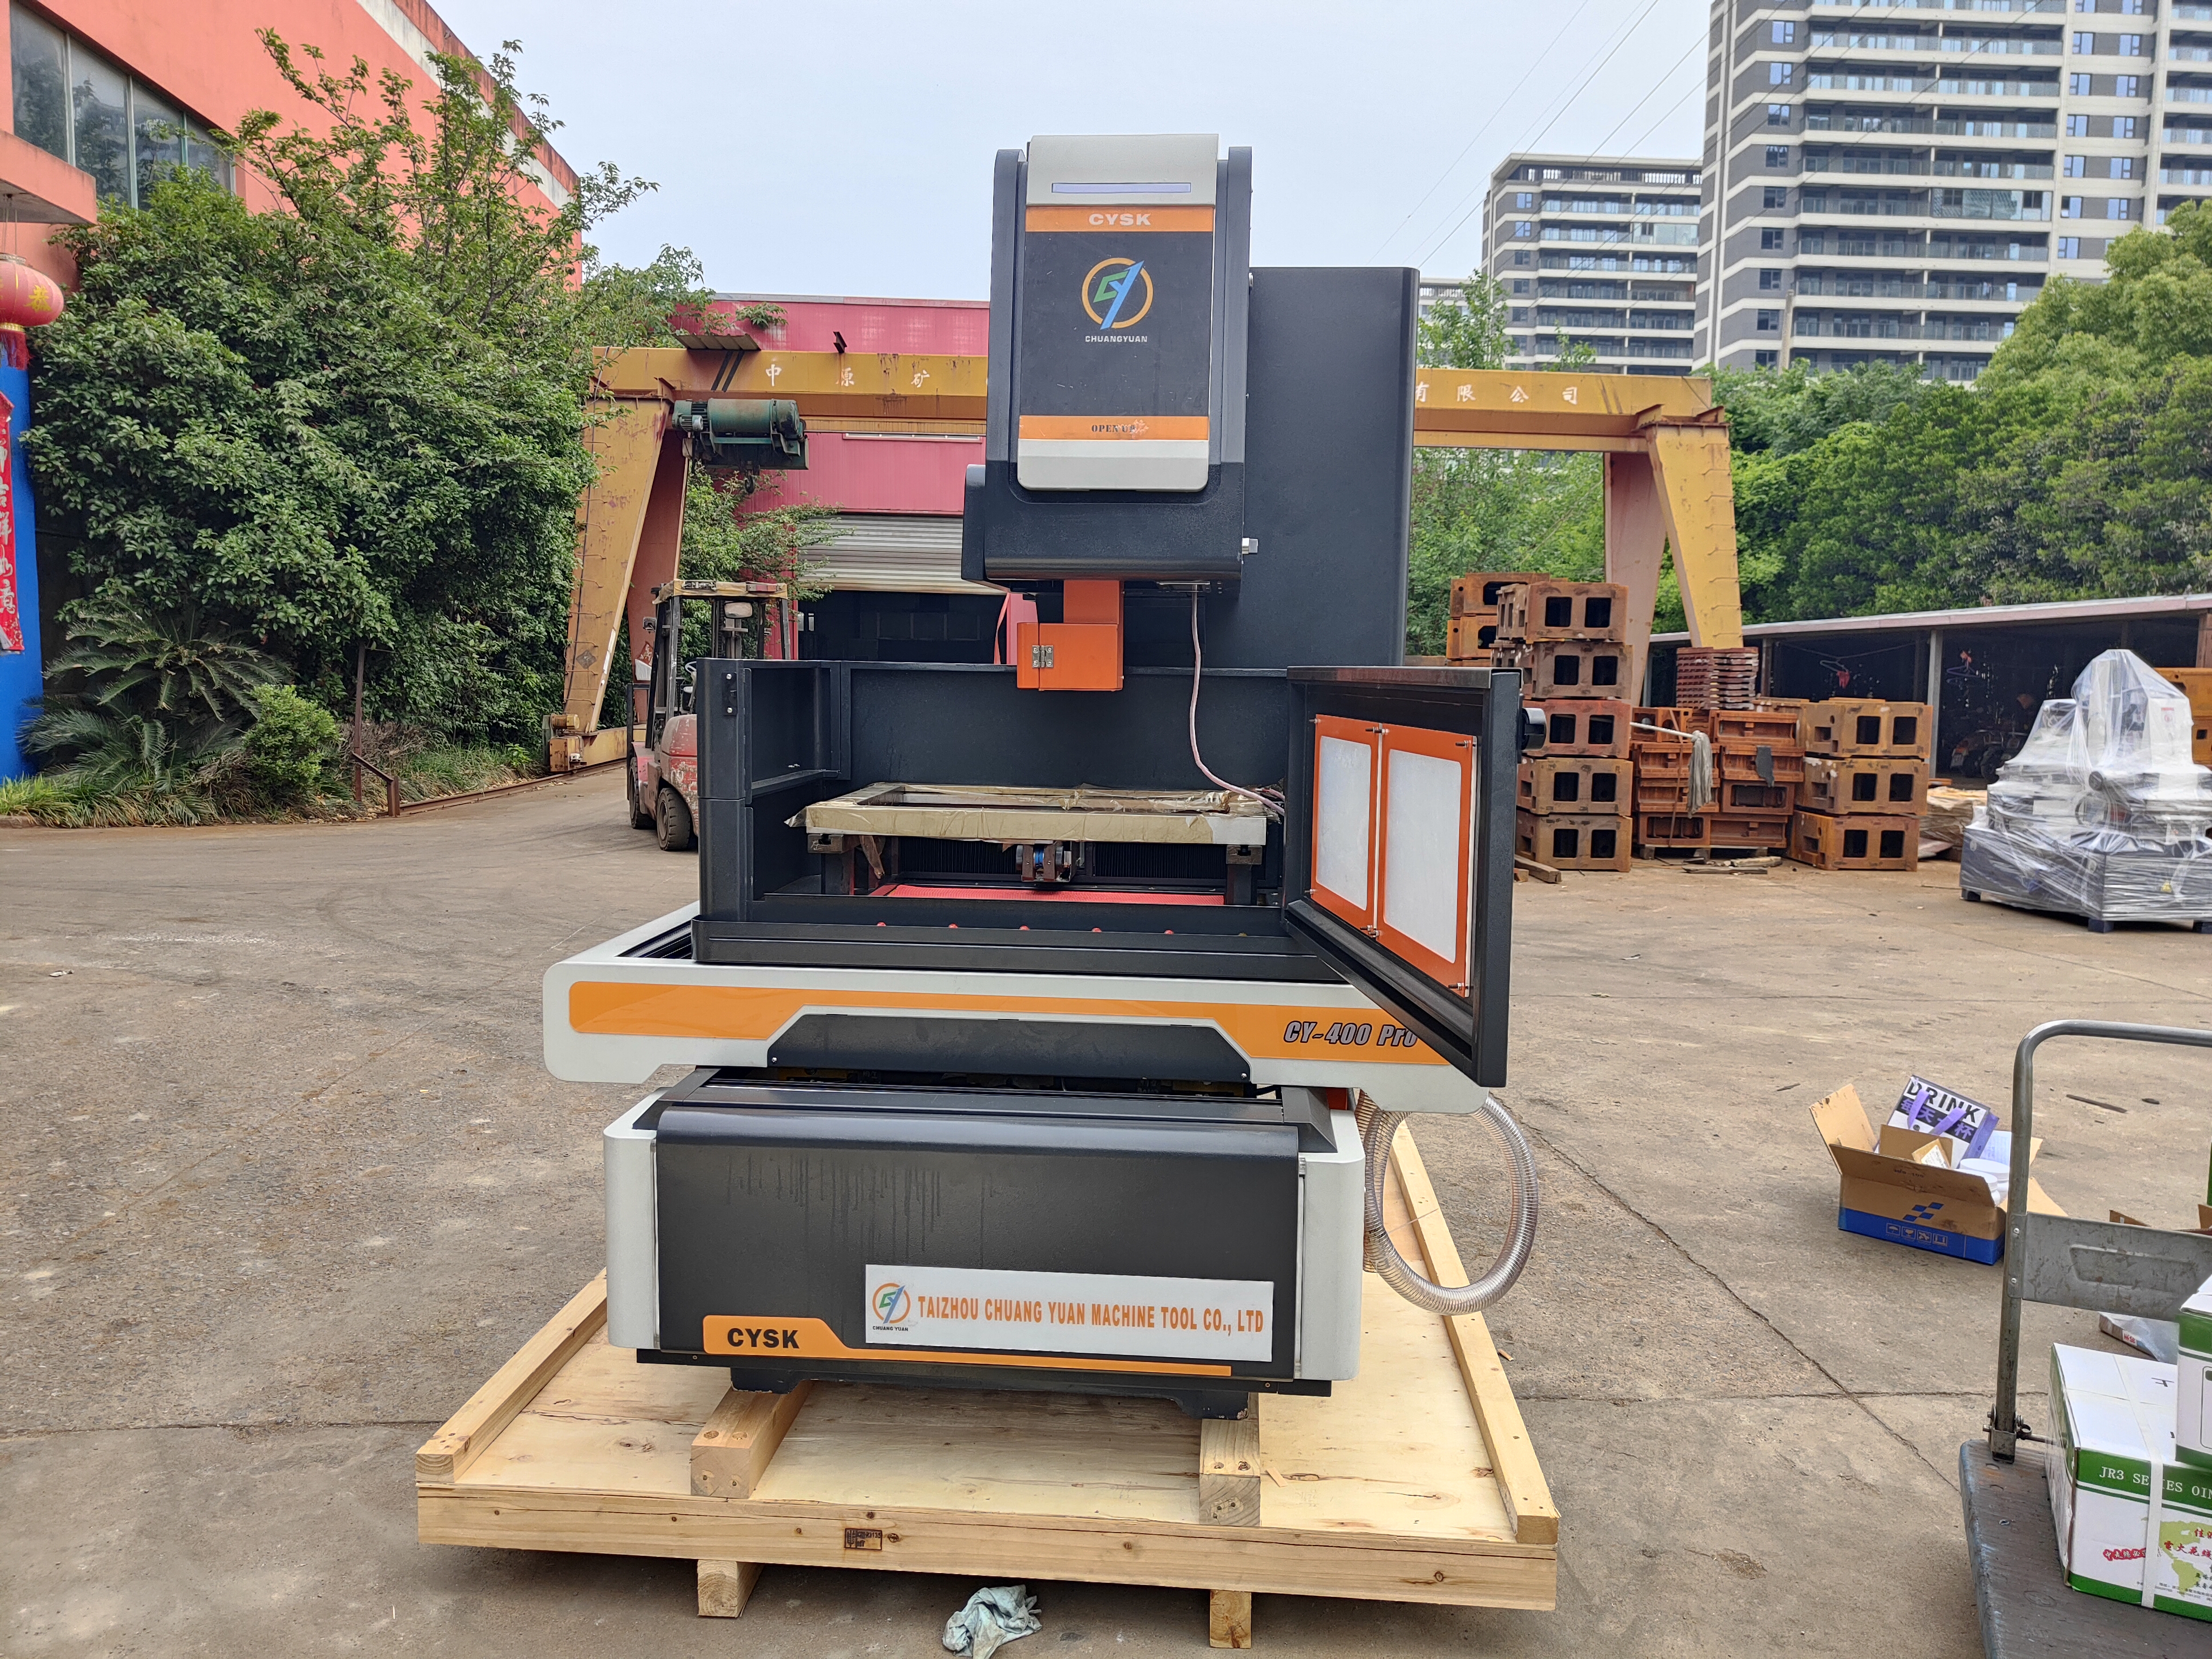
Понимание технологии станков для электроэрозионной обработки проволокой и выбор подходящей системы: Станок для электроэрозионной обработки проволокой, также известный как станок для электроэрозионной обработки проволочным электродом (WEDM), удаляет электропроводящий материал путём генерации контролируемых электрических искр между непрерывно движущейся проволокой-электродом и заготовкой, погружённой в деионизированную воду. В отличие от фрезерования или лазерной резки, этот процесс не создаёт механического воздействия, что позволяет производителям резать закалённую инструментальную сталь твёрдостью выше 60 HRC, карбид вольфрама, сплавы Инконель, титан и меди с исключительной точностью. Глобальный рынок станков для электроэрозионной обработки проволокой в 2024 году оценивался приблизительно в 1,9 млрд долларов США и, согласно прогнозам, будет расти на 5,6 % ежегодно до 2030 года под влиянием спроса со стороны производителей пресс-форм и штампов, аэрокосмической отрасли, медицинского оборудования, электроники и автомобильного инструментального производства. В компании Taizhou Chuang Yuan Machine Tool Co., Ltd., основанной в 2003 году в провинции Цзянсу, Китай, мы проектируем и изготавливаем станки для электроэрозионной обработки проволокой, обеспечивающие баланс между точностью, скоростью и совокупной стоимостью владения. Наш производственный процесс начинается с расчёта методом конечных элементов жёсткости станины станка, которая отливается из высокожёсткого чугуна марки Meehanite и выдерживается в течение 12 месяцев для снятия внутренних напряжений. Затем станина обрабатывается на пятикоординатном ЧПУ-портальном фрезерном станке с достижением плоскостности 0,01 мм на 1000 мм перед сборкой. Каждая ось оснащена предварительно нагруженными линейными направляющими и шариковыми винтами класса C3 с лазерной калибровкой шага, что обеспечивает точность позиционирования ±0,003 мм и повторяемость ±0,001 мм. Наш импульсный генератор работает на частотах до 1,5 МГц с адаптивным управлением, которое 2000 раз в секунду контролирует напряжение в межэлектродном зазоре и автоматически регулирует энергию разряда для предотвращения обрыва проволоки и защиты тонких геометрий. При типичной обработке заготовки из инструментальной стали марки 1.2344 толщиной 40 мм наш станок достигает скорости резки 180 мм²/мин при использовании латунной проволоки диаметром 0,25 мм и шероховатости поверхности Ra 1,0 мкм; при многоходовой финишной обработке достигается шероховатость Ra 0,4 мкм. Система подачи проволоки использует сервопривод замкнутого контура для поддержания постоянного натяжения в диапазоне 8–12 Н — это критически важно при резке под углом до 30 градусов и при автоматической протяжке проволоки диаметром 0,1 мм. Наша конструкция погружённой резки снижает тепловую деформацию тонких деталей толщиной менее 0,5 мм — требование, часто предъявляемое в медицинской и электронной отраслях. С точки зрения энергопотребления станок потребляет 2,8 кВт в режиме ожидания и 9,5 кВт во время резки; наша система очистки воды продлевает срок службы деионизирующей смолы до 1800 часов. По всему миру клиенты используют наши станки для электроэрозионной обработки проволокой в специфических задачах. В Германии и Италии предприятия по производству пресс-форм режут вставки для литейных форм и фильеры для экструзии, полагаясь на нашу систему автоматического удаления обрезков для бесперебойной работы в ночное время без оператора при обработке партий из восьми–двенадцати полостей. В Соединённых Штатах Америки аэрокосмические цеха режут кольца уплотнений «соты» и корни турбинных лопаток из никелевых сплавов, используя нашу пятиосевую головку для резки под углом, чтобы создавать профили «ёлочка» за одну установку. В Турции и Индии производители медицинского оборудования и электроники режут стенты, хирургические клещи и контактные штырьки, где отсутствие заусенцев исключает необходимость вторичной полировки. Во Вьетнаме и Мексике поставщики штамповочного оборудования для автомобильной промышленности используют наши станки для обслуживания прогрессивных штампов с зазором между пуансоном и матрицей 0,003 мм, увеличивая ресурс штампа свыше 1,5 млн ходов. В Южной Корее и Японии производители прецизионных разъёмов полагаются на нашу систему термокомпенсации, обеспечивающую стабильность размеров в пределах ±0,002 мм в течение 18-часовой работы без участия оператора. Мы поддерживаем каждого клиента дистанционной диагностикой через промышленный IoT-шлюз, техническим обслуживанием с помощью дополненной реальности и каналом поставки запасных частей в течение 48 часов со склада в Роттердаме. Наша инженерная команда предлагает бесплатные пробные резки на материалах заказчика с последующей передачей подробного технологического отчёта, содержащего рекомендованные поправки, давление промывки и марки проволоки. Выбор станка для электроэрозионной обработки проволокой требует больше, чем простое сравнение цен. Покупателям следует оценить рабочий ход станка относительно наибольшего размера штампового блока, который предполагается обрабатывать, возможность резки под углом для сложных рельефных профилей, надёжность автоматической протяжки проволоки при работе без оператора, а также способность производителя предоставить прикладную инженерную поддержку. Мы рекомендуем минимальный запас хода не менее 10 % относительно габаритов самой крупной детали и генератор, способный обрабатывать самый толстый материал с требуемым качеством поверхности. Для цехов, обрабатывающих как закалённую сталь, так и карбид, целесообразно использовать генератор двойной мощности с отдельными цепями финишной обработки, чтобы избежать компромиссов. Поскольку станки для электроэрозионной обработки проволокой обычно эксплуатируются от 15 до 20 лет, ремонтопригодность и наличие запасных частей имеют такое же значение, как и первоначальные технические характеристики. Наши станки используют стандартные промышленные компоненты от Siemens, Panasonic и HIWIN, что снижает риски долгосрочного снабжения. Кроме того, мы публикуем графики технического обслуживания, базы кодов ошибок и процедуры калибровки, позволяя клиентам самостоятельно обучать местных техников. Более чем 1800 станков для электроэрозионной обработки проволокой установлены по всему миру, а партнёрские отношения поддерживаются более чем в 20 странах; мы продолжаем совершенствовать наши конструкции на основе данных, полученных в эксплуатации. Последние улучшения включают новую конструкцию направляющей проволоки с увеличенным ресурсом на 40 %, форсунку промывки, снижающую обрыв проволоки при обработке высоких деталей на 22 %, и программное обеспечение управления с встроенной технологической базой данных по 46 наиболее распространённым материалам. Независимо от того, приобретаете ли вы первый станок для электроэрозионной обработки проволокой для небольшого цеха или расширяете производственные мощности крупного завода, наша команда подберёт оптимальную модель под ваши детали, материалы и производственные цели.

13
Dec
29
Jun
14
Jul
03
Aug