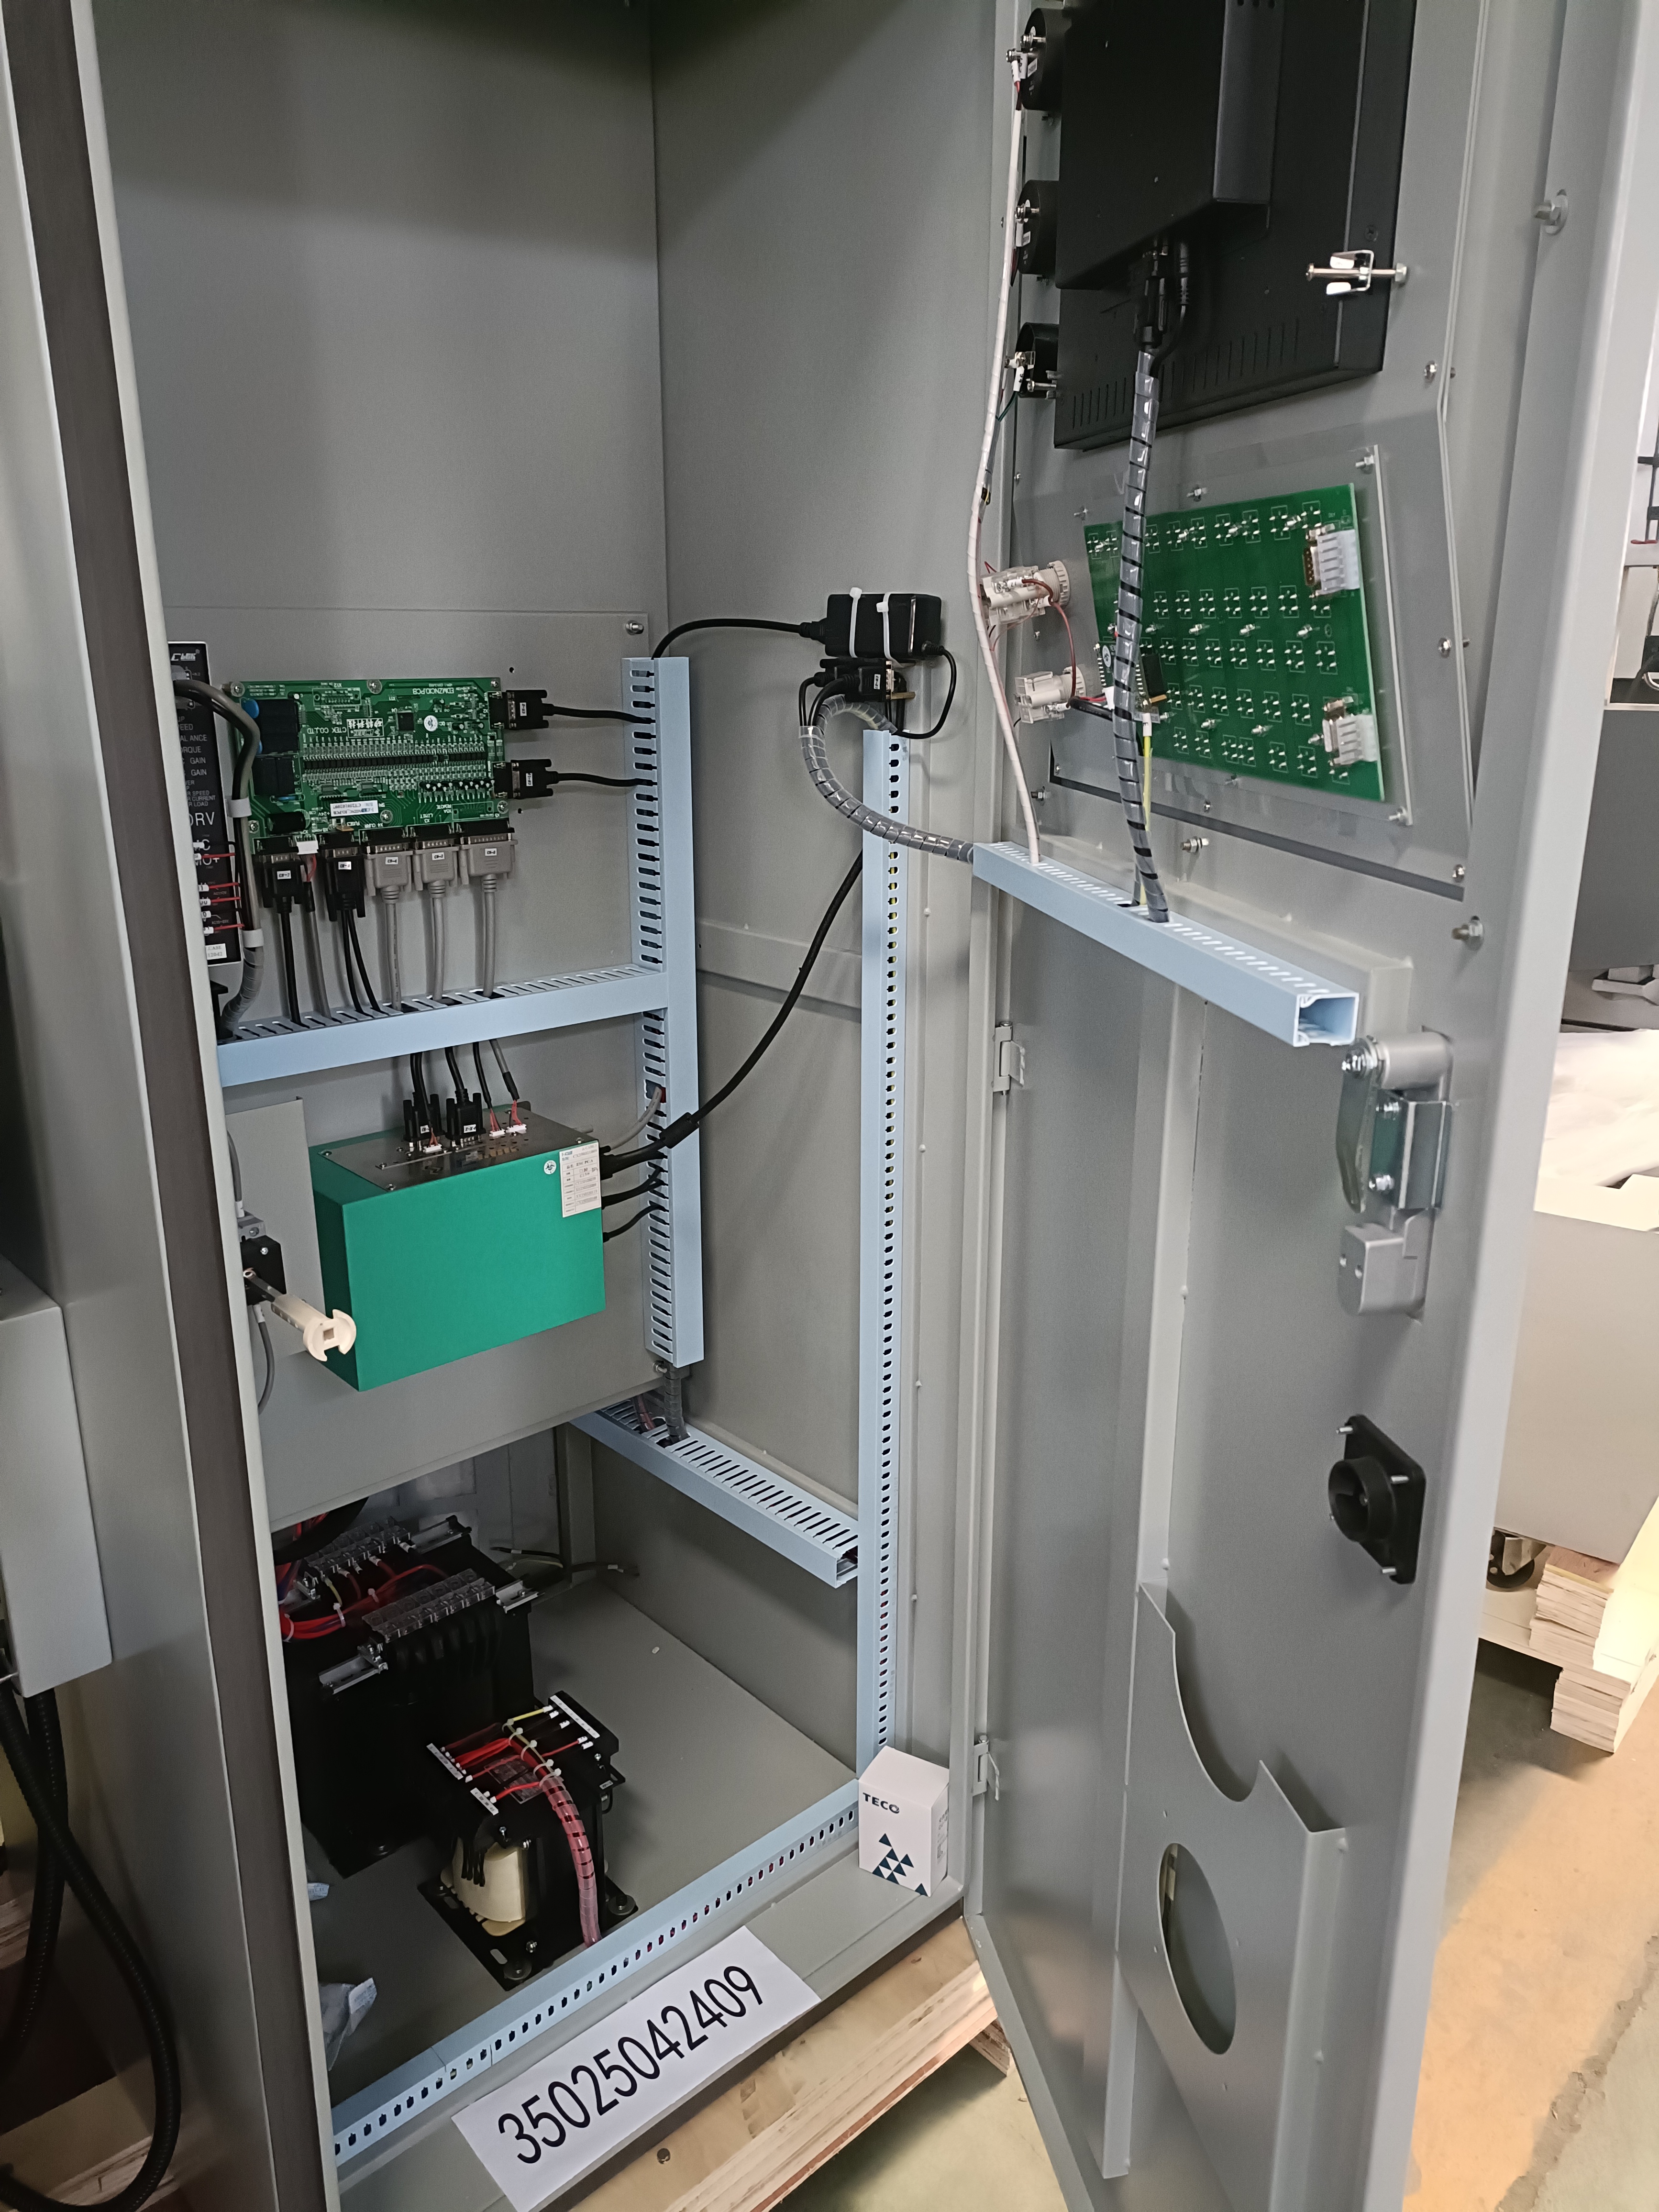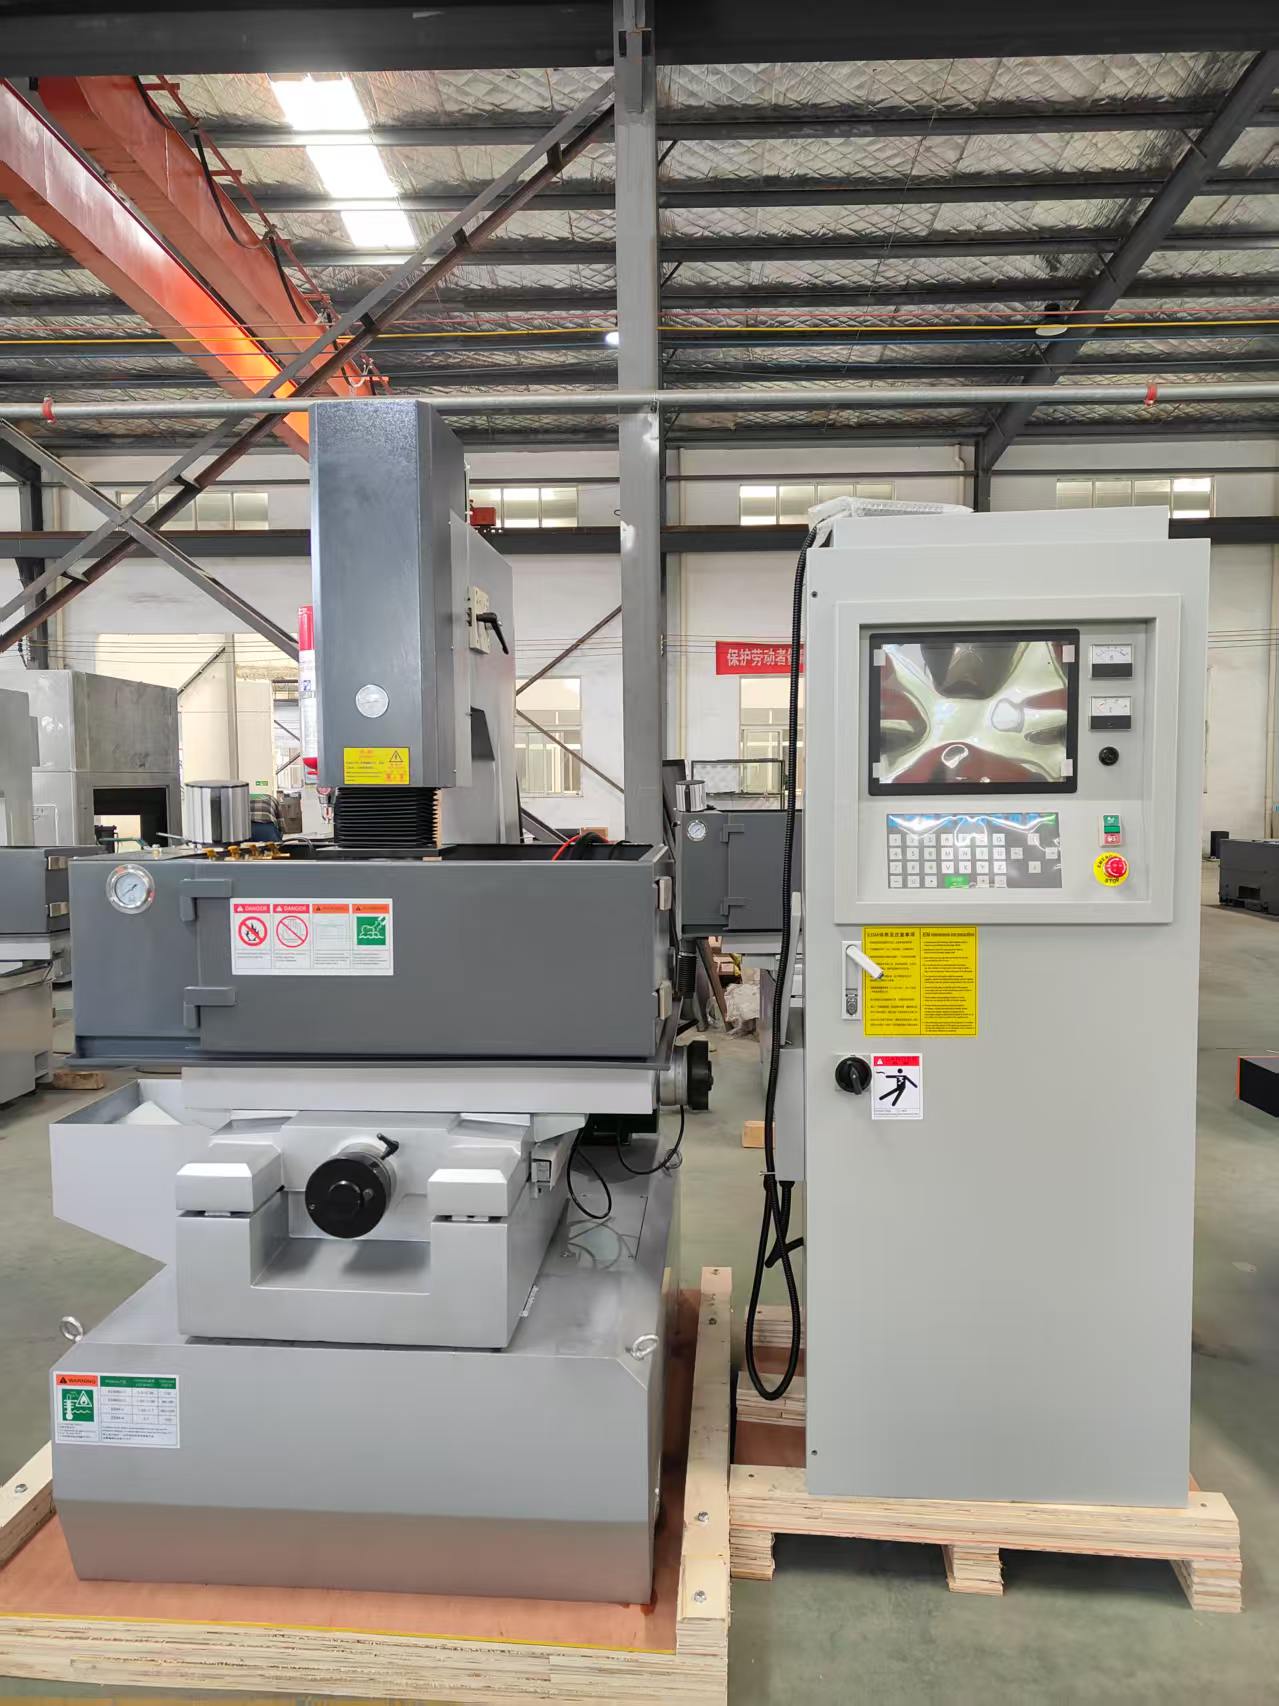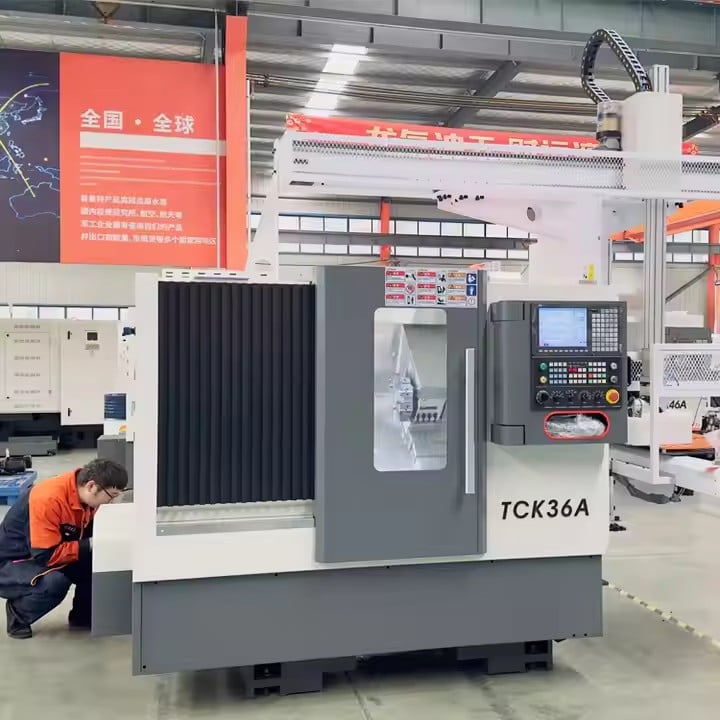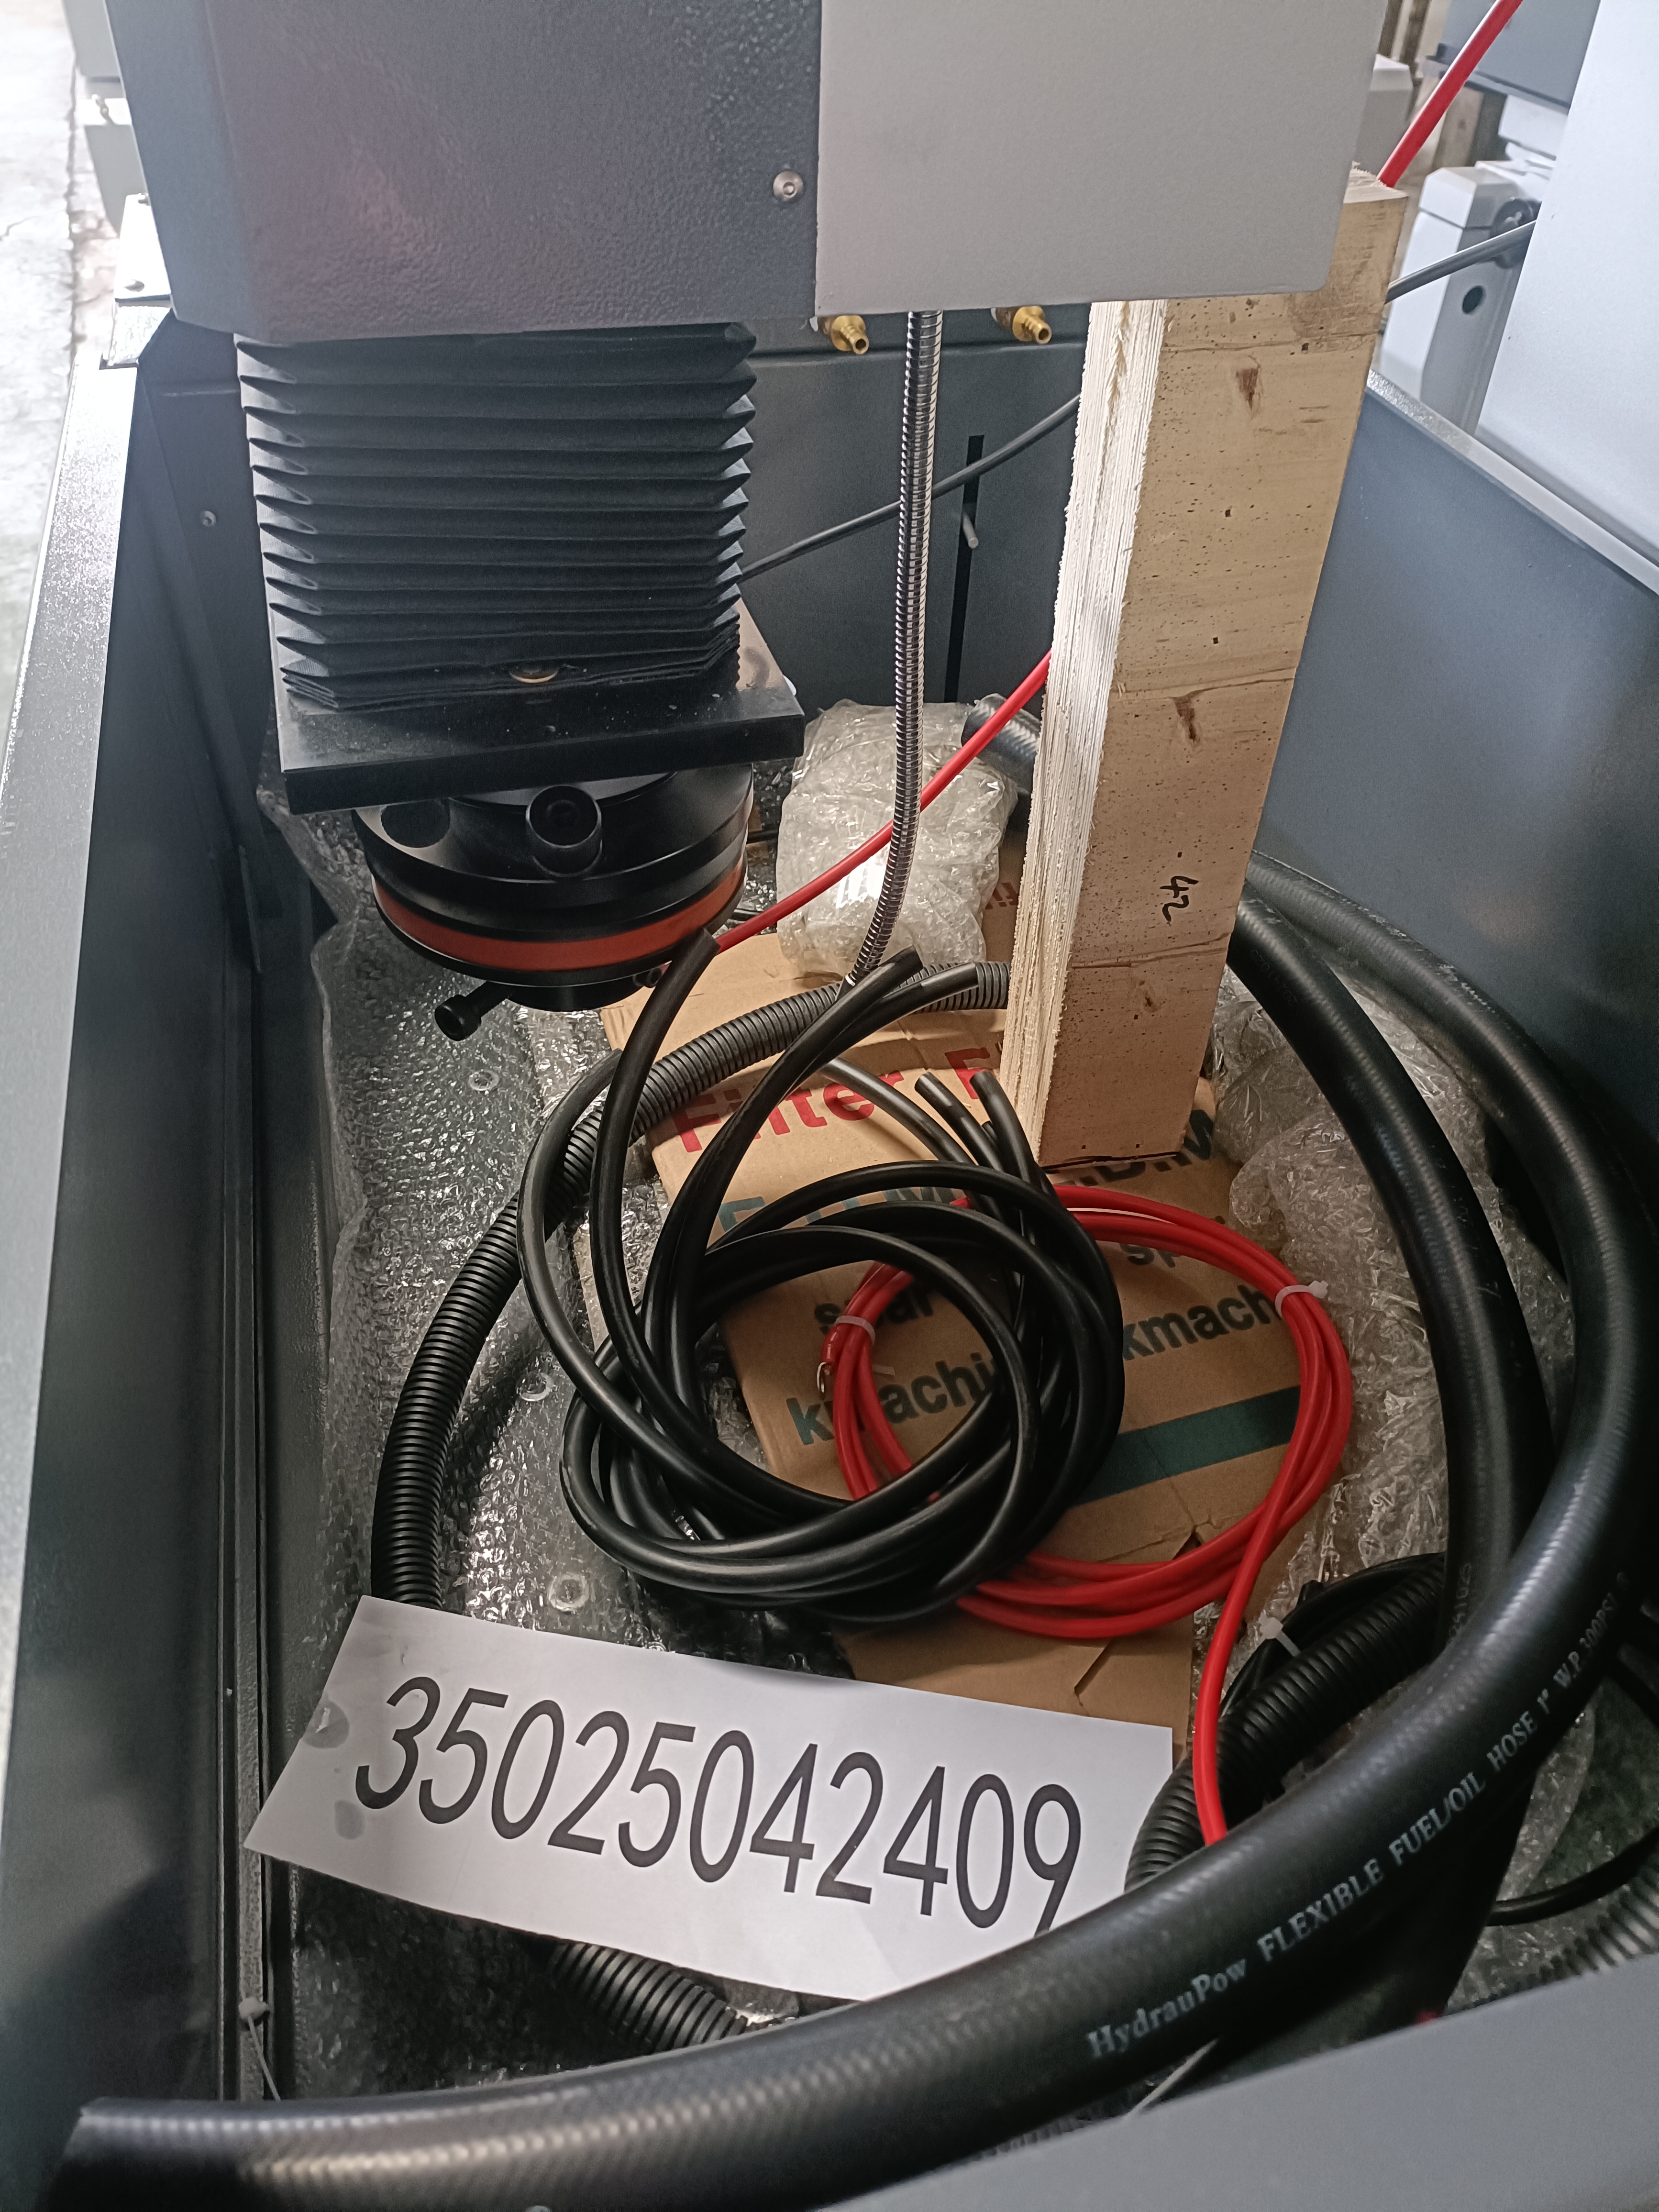
Производственный процесс каждой установки Mesin CNC EDM Die Sinker начинается с анализа методом конечных элементов литой станины, за которым следуют литьё из высококачественного чугуна, естественное старение и вибрационное снятие остаточных напряжений — всё это гарантирует долгосрочную геометрическую стабильность. Плунжер, стойка и рабочий стол подвергаются прецизионному шлифованию и ручной притирке для обеспечения перпендикулярности в пределах 0,01 мм на каждые 300 мм. Каждый шпиндельный узел динамически балансируется и тестируется на номинальной скорости до интеграции в систему. Электрические шкафы оснащены промышленными сервоприводами, изолированными источниками питания и разрядными цепями, способными формировать стабильные импульсы — от черновой обработки до зеркального финиширования. Разработка программного обеспечения осуществляется параллельно: системы ЧПУ обеспечивают многокоординатную интерполяцию, автоматическую компенсацию износа электрода, управление орбитальным движением и технологические базы данных для распространённых материалов — инструментальной стали, твёрдого сплава, меди и графита. Перед отгрузкой каждая установка Mesin CNC EDM Die Sinker проходит 72-часовое непрерывное испытание на электроэрозионную обработку, верификацию лазерным интерферометром и полное метрологическое тестирование с выдачей отчёта по точности. На производственных участках заказчики используют эти станки для изготовления глубоких рёбер жёсткости, узких пазов, острых внутренних углов и трёхмерных полостей — задач, экономически невыполнимых фрезерованием. В автомобильной промышленности предприятия обрабатывают панели дверей, несущие кронштейны и вставки прогрессивных штампов, часто сокращая цикл изготовления полостей на 20–40 %. В медицинском литье производители полагаются на тонкие финишные цепи для достижения шероховатости Ra 0,2 мкм и отказа от ручной полировки — это сохраняет стерильность поверхностей и соблюдение жёстких допусков. В аэрокосмической и энергетической отраслях инструментальные бригады обрабатывают жаропрочные сплавы и сложные каналы охлаждения с повторяемостью в пределах ±0,005 мм. По всему миру установки Mesin CNC EDM Die Sinker эксплуатируются более чем в 20 странах и регионах-экспортёрах; их поддержка включает многоязычную документацию, удалённую диагностику и региональные склады запасных частей. Типичное энергопотребление оптимизировано для снижения затрат в кВт·ч на одну полость, а управление диэлектрической жидкостью и её фильтрация продлевают срок службы расходных компонентов. Обучение сочетает теоретические занятия в классе с практической работой непосредственно на станке, позволяя операторам освоить стратегии орбитального движения, компенсацию электрода и профилактическое обслуживание всего за несколько дней. Контроль полного производственного цикла — от литья до программного обеспечения — позволяет компании Taizhou Chuang Yuan Machine Tool Co., Ltd. гарантировать стабильное качество, сокращать сроки поставки и предлагать конкурентные цены. Вертикальная интеграция также даёт возможность реализовывать индивидуальные решения: ходы подвижных узлов, углы конусности и интерфейсы для автоматизации — в том числе при переходе заказчиков к полностью автоматизированному «безлюдному» производству. Независимо от объёмов — будь то один крупный штамп в месяц или тысячи мелких вставок в год — платформа Mesin CNC EDM Die Sinker масштабируется под нагрузку, сохраняет точность в течение многих лет эксплуатации и обеспечивает измеримый рост эффективности по таким показателям, как себестоимость детали, сроки изготовления и качество поверхности. Заказчики неоднократно отмечают, что сочетание прочной механики, интеллектуального управления и оперативного сервиса превращает Mesin CNC EDM Die Sinker в надёжный центр прибыли, а не просто в станочное оборудование.

12
Dec
13
Dec
14
Jul
14
Aug