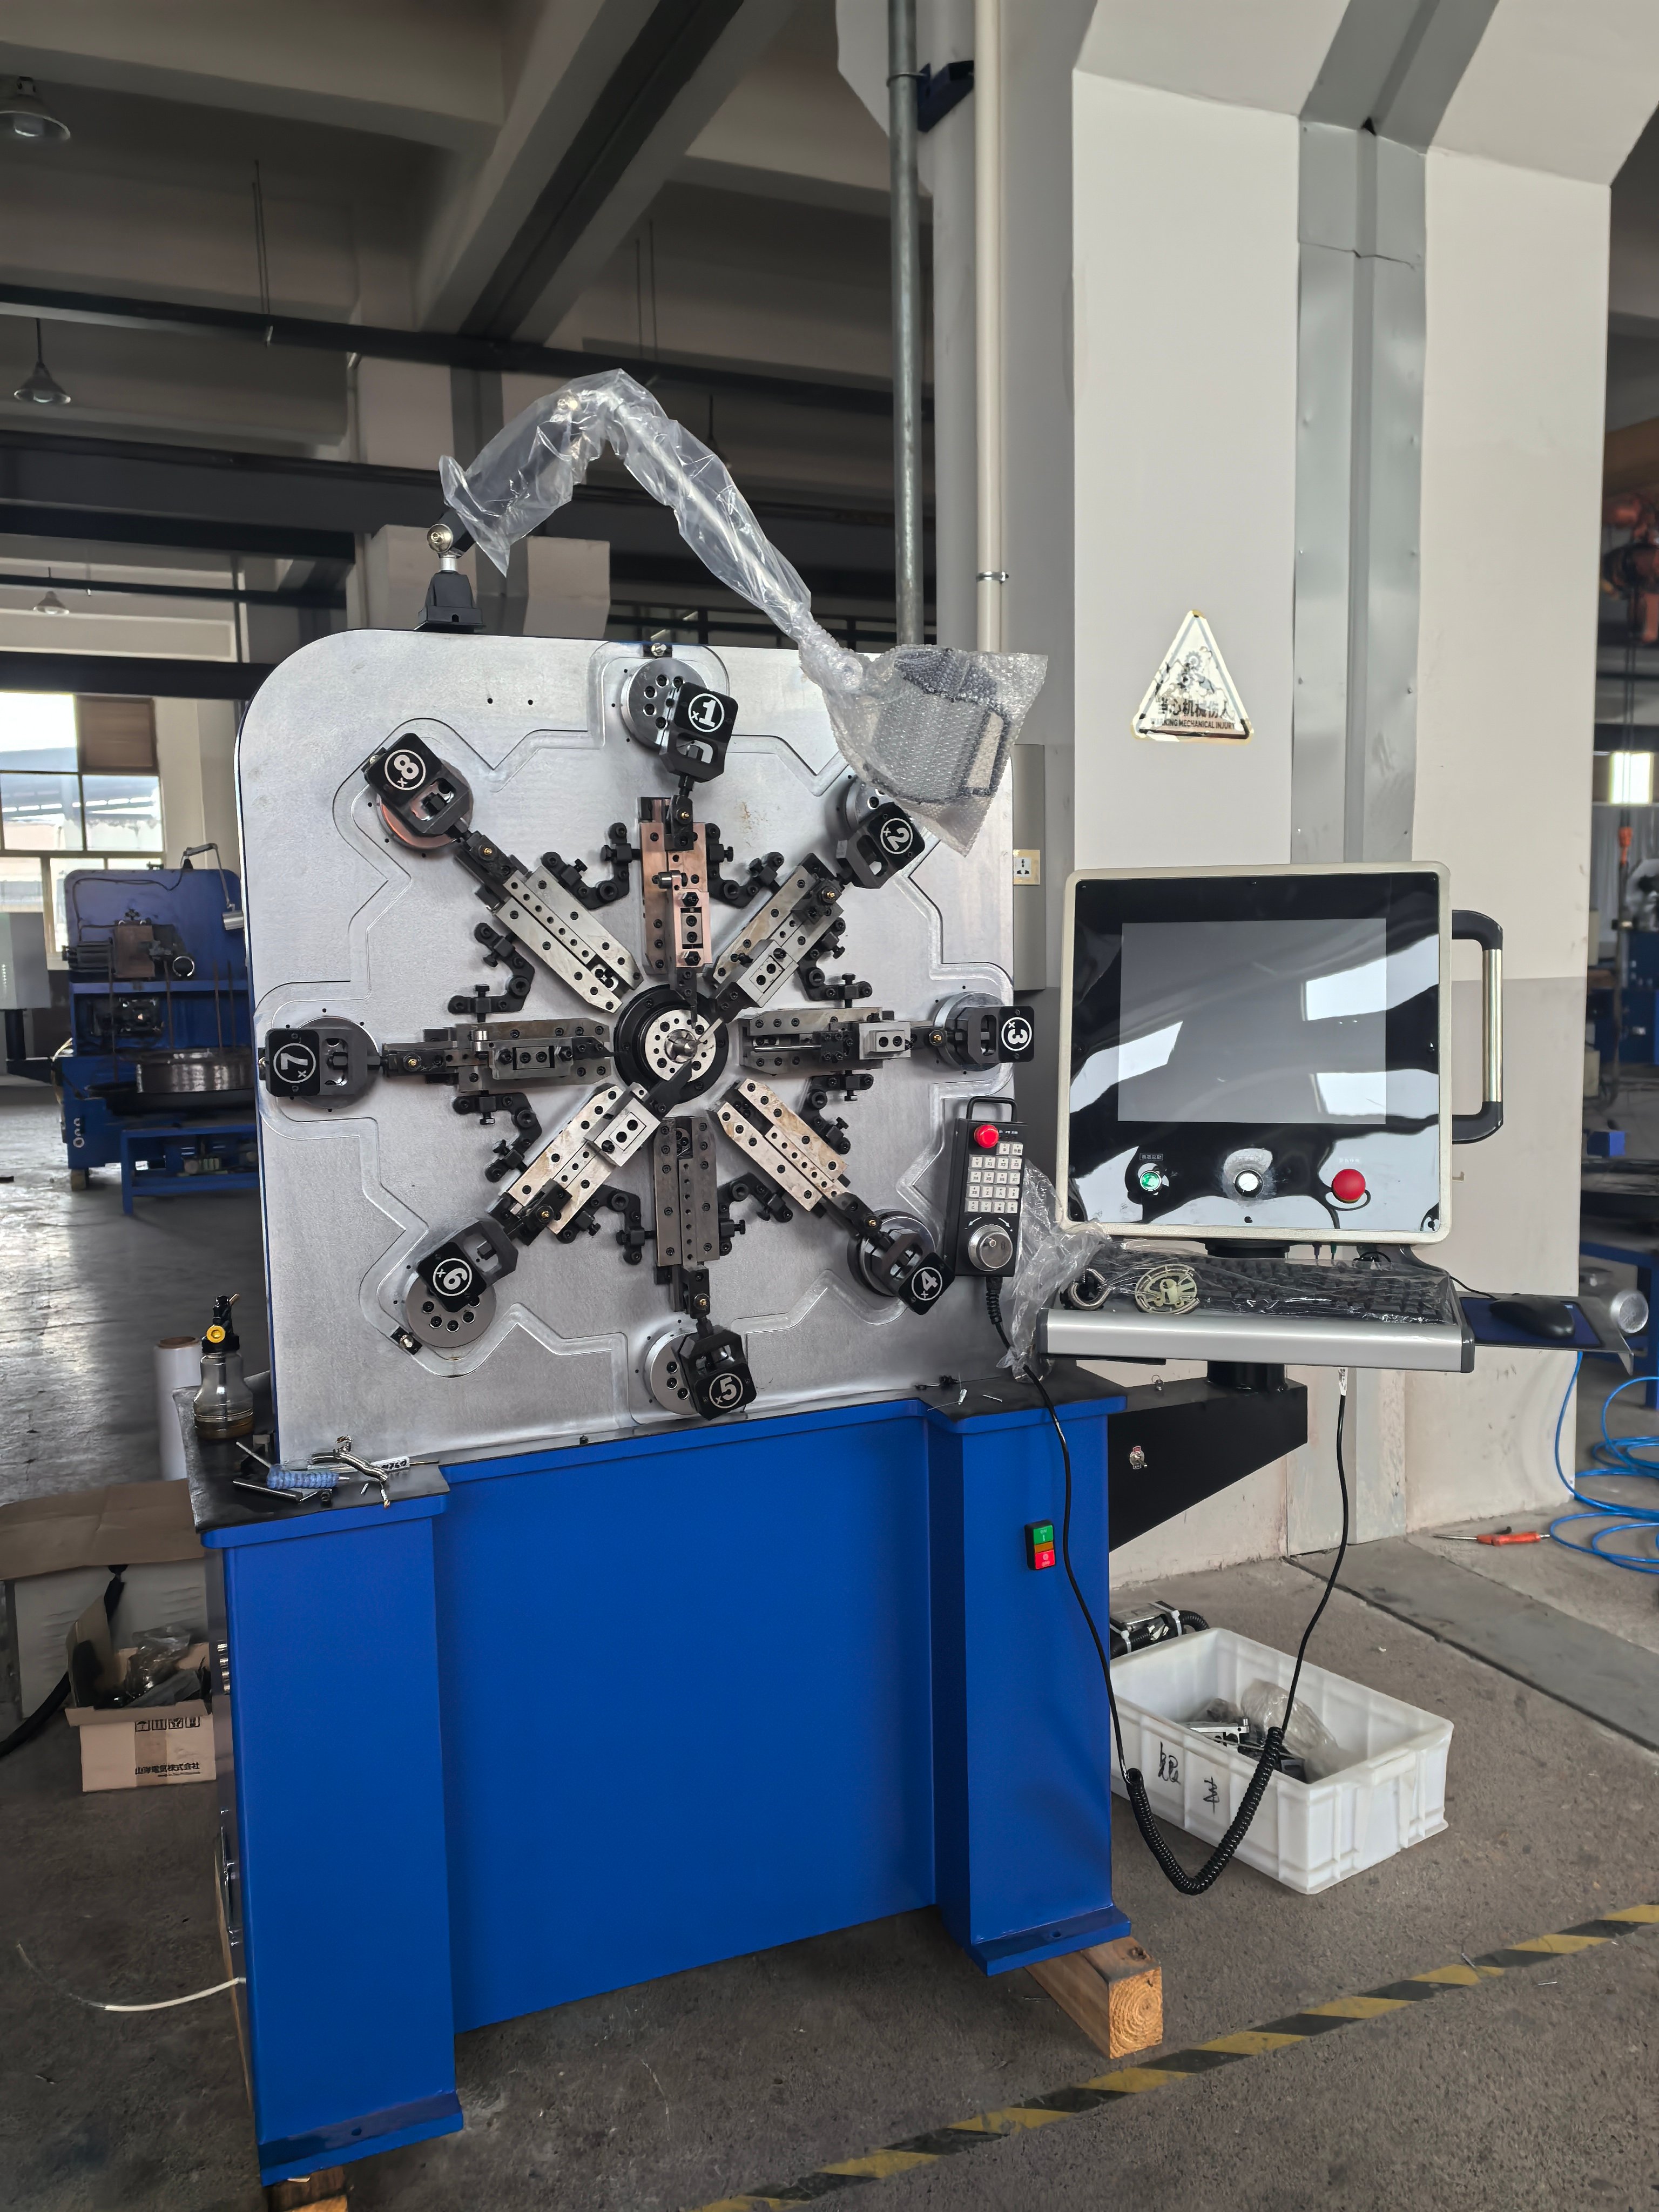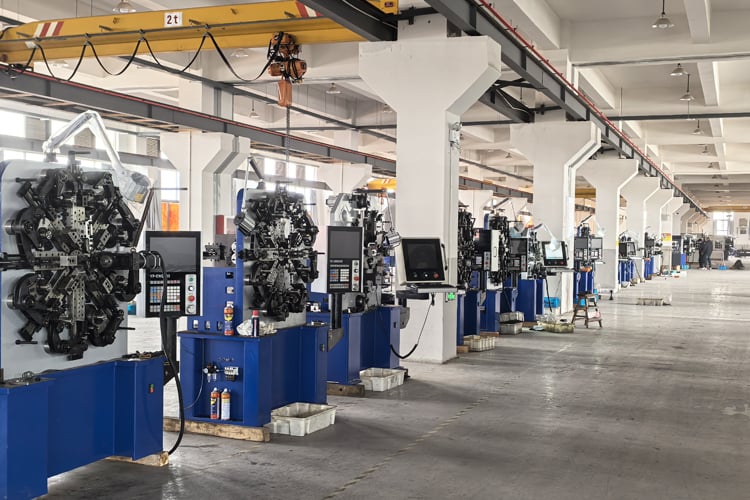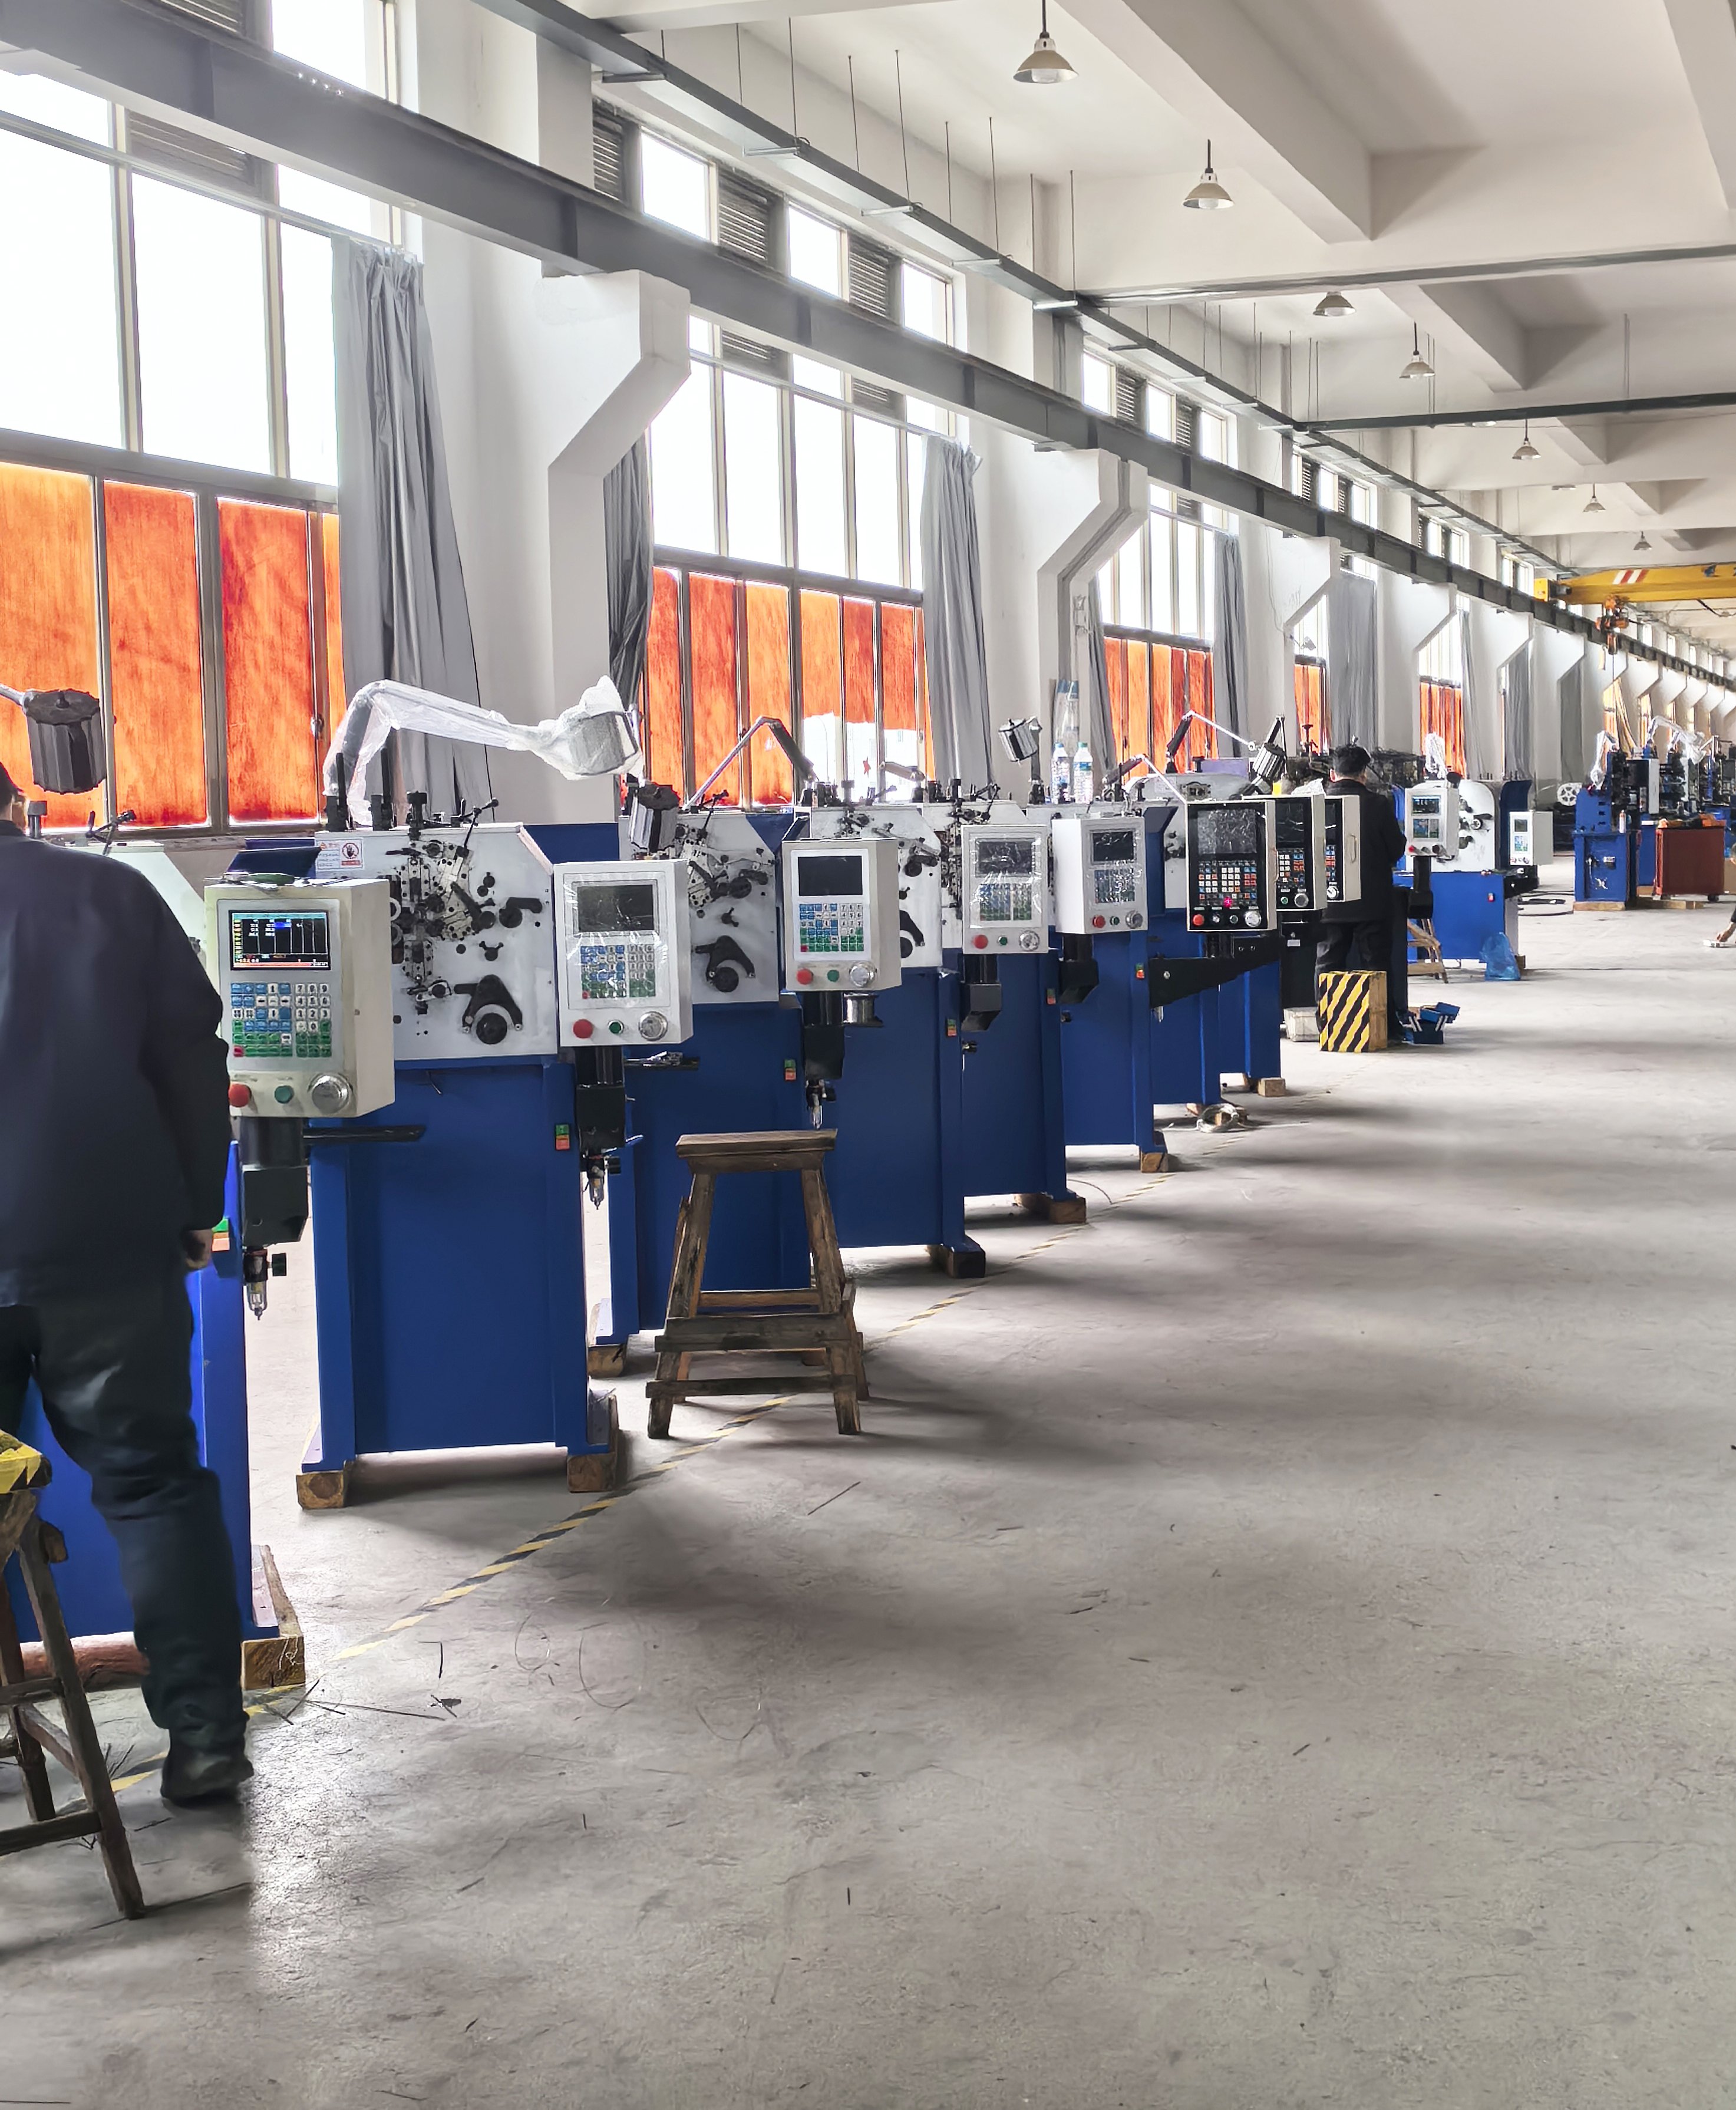
Станок для производства пружин сжатия настолько хорош, насколько точно он способен повторять изготовление одной и той же пружины миллионы раз. В нашей конструкции станок представляет собой согласованную систему сервопривода подачи проволоки, кулачкового намоточного узла, управления шагом витка, резца, а также опциональных модулей снятия остаточных напряжений и сортировки. Производственный процесс начинается с выравнивания проволоки и калибровки подачи: серводвигатели позиционируют проволоку с точностью до 0,01 мм на импульс. Намоточный узел формирует рабочие витки, а инструмент регулировки шага контролирует расстояние между витками — параметр, напрямую влияющий на жёсткость пружины и высоту в сжатом состоянии. Закрытая энкодерная система отслеживает положение резца, обеспечивая стабильность свободной длины даже при изменении натяжения проволоки. Для автомобильных клапанных пружин производители обычно требуют допуск по нагрузке в пределах ±3 % и допуск по свободной длине в пределах ±0,15 мм; наша система управления обеспечивает эти показатели при скорости до 320 деталей в минуту. Производителям электроники часто необходима проволока диаметром 0,2 мм и допуски в пределах ±0,04 мм, поэтому мы предлагаем конфигурации с микроподачей и инструментальными державками со встроенным демпфированием вибраций. Предприятия промышленного оборудования в первую очередь ориентированы на скорость переналадки и время безотказной работы станка, поэтому мы оснащаем их функцией хранения технологических рецептов, быстросъёмным инструментом и удалённой диагностикой, позволяющей инженерам из другой страны анализировать графики сигналов сервоприводов и историю аварийных сообщений. На нашем заводе в Тайчжоу объединены исследования, производство и продажи, поэтому клиенты получают не просто каталожный номер, а инженерное решение под конкретное применение: мы запрашиваем марку проволоки, её предел прочности при растяжении, требуемую нагрузку, высоту в сжатом состоянии, тип концевых витков и годовой объём выпуска, после чего рекомендуем оптимальную конфигурацию станка для производства пружин сжатия, комплект инструмента и допустимые технологические окна. В более чем 20 странах экспорта наши станки эксплуатируются на предприятиях автомобильной, бытовой, электронной, энергетической и общей промышленности. Типичные установки демонстрируют общий коэффициент эффективности оборудования (OEE) в диапазоне 92–96 %, профилактическое обслуживание выполняется каждые 1000 моточасов, а ресурс инструмента составляет от 300 000 до 800 000 циклов — в зависимости от типа покрытия проволоки. Глобальный тренд на снижение массы транспортных средств, уменьшение габаритов разъёмов и повсеместное внедрение электрифицированных продуктов продолжает ужесточать требования к точности пружин, и именно правильно подобранный станок для производства пружин сжатия становится конкурентным преимуществом, а не статьёй затрат.

24
Dec
14
Jul
03
Aug
03
Aug