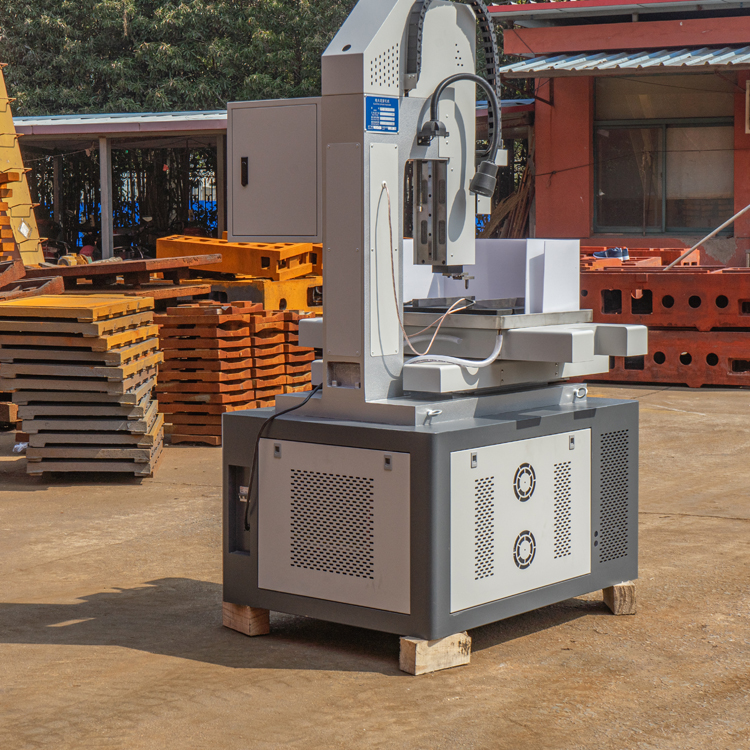
Mała maszyna do wiercenia EDM | Precyzyjne mikro-otwory o średnicy 0,2–3,0 mm

Wszystkie kategorie

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
E-mail
Telefon komórkowy / WhatsApp
WeChat
LinkedIn
Imię i nazwisko
Nazwa firmy
Wiadomość
0/1000
Załącznik
Proszę wgrać co najmniej jeden załącznik
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
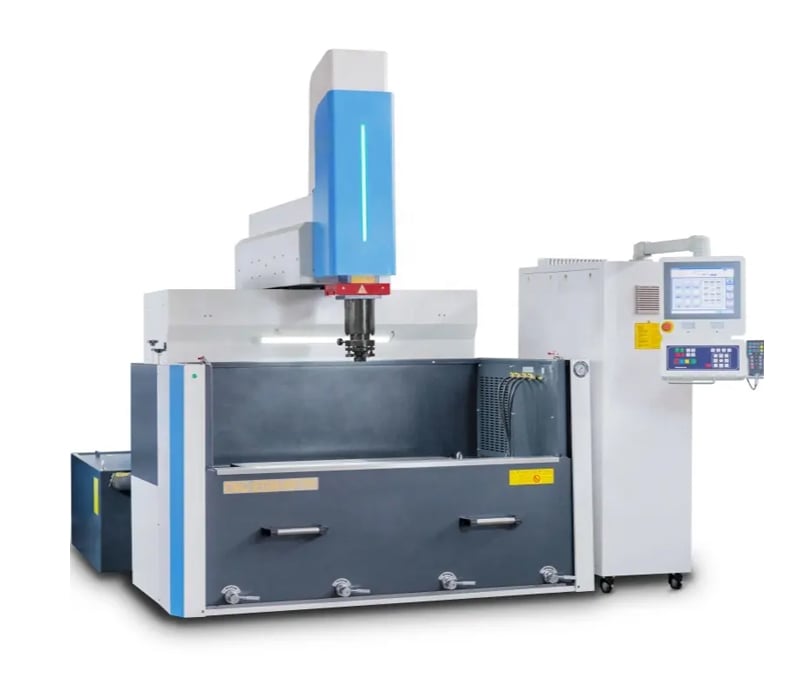
Mała maszyna do wiercenia EDM zbudowana przez firmę Taizhou Chuang Yuan Machine Tool Co., Ltd. do precyzyjnego wiercenia mikro-otworów

Mała maszyna do wiercenia EDM zbudowana przez firmę Taizhou Chuang Yuan Machine Tool Co., Ltd. do precyzyjnego wiercenia mikro-otworów

Od 2003 roku firma Taizhou Chuang Yuan Machine Tool Co., Ltd. opracowała małą maszynę EDM do wiercenia, która pomaga warsztatom form, dostawcom przemysłu lotniczo-kosmicznego oraz producentom urządzeń medycznych w wykonywaniu precyzyjnych mikrootworów w stali hartowanej, węglikach spiekanych oraz stopach odpornych na wysokie temperatury. Nasza mała maszyna EDM do wiercenia wyposażona jest w wrzeciono sterowane serwonapędem, zasilacz impulsowy o wysokiej częstotliwości oraz podstawę z granitu, co zapewnia dokładność pozycjonowania na poziomie 0,005 mm i powtarzalność na poziomie 0,003 mm; zakres średnic elektrod od 0,2 do 3,0 mm obejmuje otwory chłodzące, otwory w dyszach paliwowych oraz otwory startowe do cięcia drutem. W typowej zmianie 8-godzinnej maszyna wykonuje od 180 do 260 otworów w stali narzędziowej o twardości 54 HRC, skracając czas wiercenia nawet o 60% w porównaniu z metodami ręcznymi dla otworów o średnicy poniżej 1,0 mm. Mała maszyna EDM do wiercenia działa na zdejonizowanej wodzie, unikając deformacji cieplnych występujących przy tradycyjnym wierceniu oraz obniżając koszty narzędzi. Europejski producent form wykorzystał naszą małą maszynę EDM do wiercenia otworów pod pin wyrzucający o średnicy 0,6 mm w formie 48-wnękowej.
Uzyskaj ofertę

Badanie przypadków

Niemiecki producent form zmniejszył czas cyklu wiercenia otworów o średnicy 0,6 mm o 40 procent

Niemiecki producent form do wtrysku z 48 gniazdami potrzebował otworów na kołki wyrzutnikowe o średnicy 0,6 mm w hartowanej stali 1.2344 o twardości 50 HRC. Wiercenie ręczne powodowało częste pękanie elektrod i wymagało dodatkowego szlifowania. Po zainstalowaniu naszej małej maszyny do wiercenia EDM zastosowano elektrodę miedzianą o średnicy 0,6 mm, napięcie obwodu otwartego 120 V oraz szczytowy prąd 1,5 A. Dokładność pozycji otworów osiągnęła 0,005 mm, chropowatość powierzchni Ra 1,6 µm, a czas cyklu spadł z 14 minut do 8 minut na otwór – czyli o 40 procent. Zakład teraz wykonuje 240 otworów na zmianę i zmniejszył zużycie elektrod o 25 procent. Mała maszyna do wiercenia EDM zapewniła także stabilny otwór startowy dla ich maszyny do cięcia drutem EDM, skracając ogólny czas dostawy form o 3 dni.

Indyjska fabryka wtryskiwaczy paliwa zwiększyła wydajność o 35 procent

Indyjski producent wtryskiwaczy paliwa wierci otwory rozpylaczowe o średnicy 0,25 mm w stali nierdzewnej 17-4PH o twardości 42 HRC. Przed zakupem małej maszyny do wiercenia metodą EDM zakład osiągał średnio 220 sztuk na zmianę przy odpadzie wynoszącym 8%. Po zainstalowaniu małej maszyny do wiercenia metodą EDM zastosowano elektrodę wolframową o średnicy 0,25 mm, napięcie wyładowania 100 V oraz prąd 0,8 A. Wydajność wzrosła do 300 sztuk na zmianę – czyli o 35%, a odpad spadł do 1,8%. Sterowanie serwonapędowe maszyny utrzymywało średnicę otworów 0,25 mm z tolerancją ±0,01 mm, skracając czas kontroli jakości o 20%. Zakład eksportuje teraz swoje produkty do europejskich producentów samochodów i przypisuje małej maszynie do wiercenia metodą EDM zdolność spełnienia rygorystycznych wymagań jakościowych normy IATF 16949.

Amerykański dostawca przemysłu lotniczego rozwiązał problem wiercenia otworów chłodzących o średnicy 0,5 mm w stopie Inconel 718

Dostawca amerykańskich komponentów lotniczych potrzebował otworów chłodzących o średnicy 0,5 mm w łopatkach turbinowych wykonanych ze stopu Inconel 718 o twardości 38 HRC. Tradycyjne wiercenie powodowało utwardzanie powierzchni materiału i uszkodzenia narzędzi. Nasza mała maszyna do wiercenia metodą EDM wykorzystała elektrodę miedziowo-wolframową o średnicy 0,5 mm, napięcie 140 V oraz prąd 2,0 A, aby wykonać 120 otworów na każdej łopatce z dokładnością pozycjonowania 0,004 mm i bez warstwy przetopionej o grubości przekraczającej 0,01 mm. Dostawca zmniejszył odpad z 12% do 2,5% oraz skrócił czas wiercenia z 22 minut do 9 minut na jedną łopatkę. Dzięki małej maszynie do wiercenia metodą EDM produkuje teraz 60 łopatek tygodniowo i pomyślnie przeszedł audyt NADCAP. Dostawca planuje zakup drugiej małej maszyny do wiercenia metodą EDM, aby zaspokoić rosnące zapotrzebowanie.

Powiązane produkty

Taizhou Chuang Yuan Machine Tool Co., Ltd. produkuje precyzyjne obrabiarki od 2003 roku, a nasza mała obrabiarka EDM do wiercenia odzwierciedla ponad dwadzieścia lat doświadczenia w badaniach, produkcji i sprzedaży. Maszyna oparta jest na sztywnej podstawie z granitu, precyzyjnych prowadnicach liniowych oraz osi Z sterowanej serwo, które razem ograniczają drgania podczas wiercenia mikro-otworów. Wysokoczęstotliwościowe zasilanie impulsowe zapewnia stabilne wyładowania przy elektrodach o średnicy od 0,2 mm do 3,0 mm, dzięki czemu mała obrabiarka EDM do wiercenia nadaje się do obróbki stali hartowanej, węglików, Inconelu, tytanu oraz stali nierdzewnej. W procesie produkcyjnym operator umieszcza przedmiot obrabiany, ustawia elektrodę i wybiera program wyładowań; następnie mała obrabiarka EDM do wiercenia wykonuje wiercenie w trybie automatycznym, co zmniejsza zależność od umiejętności operatora. Kluczowe komponenty – takie jak zespół wrzeciona, zasilacz i szafa sterownicza – produkujemy we własnym zakresie; każda mała obrabiarka EDM do wiercenia podlega 48-godzinnemu testowi eksploatacyjnemu oraz weryfikacji za pomocą interferometru laserowego przed wysyłką. Nasz system jakości przestrzega normy ISO 9001, a nasz zespół eksportowy obsługuje klientów w ponad 20 krajach, w tym w Niemczech, Indiach, Stanach Zjednoczonych, Turcji i Brazylii. Europejskie warsztaty form do tworzyw sztucznych wykorzystują naszą małą obrabiarkę EDM do wiercenia otworów o średnicy 0,6 mm w formach 48-gniazdowych, skracając czas cyklu o 40%. Indyjskie zakłady produkujące wtryskiwacze paliwa zwiększyły wydajność o 35% przy użyciu elektrody o średnicy 0,25 mm, podczas gdy amerykański dostawca sprzętu lotniczego obniżył wskaźnik odpadów z 12% do 2,5% przy obróbce łopatek turbinowych z Inconelu 718. Te rezultaty uzyskano przy użyciu maszyny o niskim poborze mocy, korzystającej z wody zdezjonizowanej i wymagającej minimalnej powierzchni podłogi – dzięki czemu może być stosowana nawet w małych warsztatach. Oferujemy również zdalną pomoc techniczną, zestawy części zamiennych oraz instrukcje obsługi w języku angielskim. Nasi inżynierowie wspierają klientów w integracji małej obrabiarki EDM do wiercenia z istniejącymi urządzeniami EDM drutowymi i frezarkami, tworząc kompleksowy proces wiercenia mikro-otworów. Wraz ze wzrastającym popytem na miniaturyzowane elementy w przemyśle motocyklowym, medycznym i lotniczym, mała obrabiarka EDM do wiercenia oferuje zakupującym praktyczną ścieżkę do wyższej precyzji i szybszych terminów realizacji zamówień.

Najczęściej zadawane pytania

Jakie materiały można przetwarzać za pomocą małej maszyny do wiercenia metodą EDM?

Mała maszyna do wiercenia EDM może przetwarzać materiały przewodzące, takie jak stal hartowana, stal narzędziowa, węglik spiekany, Inconel, tytan, stal nierdzewna oraz stopy miedzi. Jest szeroko stosowana do wykonywania otworów o średnicy od 0,2 mm do 3,0 mm, w tym otworów chłodzących, otworów wtryskiwaczy oraz otworów startowych do drutowego EDM. W przypadku materiałów nieprzewodzących EDM nie jest odpowiednią metodą, dlatego zalecamy omówienie charakteru Twojego przedmiotu obrabianego z naszymi inżynierami przed zakupem.
Nasza mała maszyna do wiercenia EDM umożliwia wiercenie otworów o średnicy nawet 0,2 mm przy użyciu odpowiedniego elektrody i stabilnych parametrów wyładowania. Dla najlepszych rezultatów przy głębokich otworach zalecamy elektrodę o średnicy 0,3 mm lub większej. Dokładność pozycjonowania wynosi zwykle ±0,005 mm, a powtarzalność ±0,003 mm. Osiągane rzeczywiste rezultaty zależą od rodzaju materiału, głębokości otworu oraz stanu elektrody, dlatego nasz zespół opracowuje indywidualne zalecenia procesowe dostosowane do konkretnego zastosowania.
Instalacja zwykle trwa od jednego do dwóch dni, w zależności od przygotowania miejsca, zasilania elektrycznego oraz gotowości systemu wodnego. Nasi inżynierowie przeprowadzają szkolenie na miejscu dla operatorów i personelu serwisowego, obejmujące montaż, edycję programów, wymianę elektrod oraz codzienną konserwację. W przypadku odległych lokalizacji oferujemy instalację prowadzoną przez wideoprowadnik oraz instrukcje obsługi w języku angielskim. Większość klientów osiąga stabilną produkcję w ciągu jednego tygodnia po zainstalowaniu małej maszyny EDM do wiercenia.
Oferujemy 12-miesięczną gwarancję na główne komponenty, zdalne wsparcie techniczne, dostępność części zamiennych oraz instrukcje obsługi w języku angielskim. Nasz zespół eksportowy obsługuje klientów w ponad 20 krajach, dlatego dobrze znamy różne standardy napięcia i gniazd. Części zamienne wysyłamy kurierem, a także udostępniamy wideopomoc w diagnozowaniu problemów. W przypadku skomplikowanych usterek nasi inżynierowie współpracują z Państwa zespołem w celu szybkiej diagnostyki małej maszyny EDM do wiercenia i przywrócenia produkcji.
Rozważ typowy średnicę otworów, twardość materiału, rozmiar przedmiotu obrabianego oraz cel dziennej wydajności. Małe frezarko-wiertarki EDM różnią się zakresem ruchu wrzeciona, zasilaniem i funkcjami sterowania. Udostępnij naszym inżynierom swoje rysunki i przykładowe części – zalecimy odpowiedni model, średnicę elektrody oraz parametry procesu. W razie potrzeby doradzimy również w zakresie uchwytów i oczyszczania wody, aby zapewnić niezawodną pracę Twojej małej frezarko-wiertarki EDM.

Powiązane artykuły

Prawidłowa metoda postępowania w przypadku niewystarczającej dokładności obróbki przy użyciu szybkiej maszyny do cięcia drutu

13

Dec

Prawidłowa metoda postępowania w przypadku niewystarczającej dokładności obróbki przy użyciu szybkiej maszyny do cięcia drutu

Zobacz więcej
Dlaczego modułowa maszyna do produkcji sprężyn umożliwia szybką wymianę między różnymi typami produkcji sprężyn

14

Jul

Dlaczego modułowa maszyna do produkcji sprężyn umożliwia szybką wymianę między różnymi typami produkcji sprężyn

Wąskie gardła produkcyjne tradycyjnych zintegrowanych urządzeń do formowania sprężyn. Współczesna produkcja metalowych elementów kształtowanych charakteryzuje się coraz większą różnorodnością specyfikacji produktów oraz produkcją mieszanych partii. Wiele zakładów produkcyjnych musi przetwarzać sprężyny ...
Zobacz więcej
Co po sprzedaży usług powinien zapewnić niezawodny dostawcy maszyn wiertniczych EDM

14

Jul

Co po sprzedaży usług powinien zapewnić niezawodny dostawcy maszyn wiertniczych EDM

Ewolucja elastycznej produkcji dzięki modularnej architekturze. Współczesne przemysłowe krajobrazy wymagają wysokiego stopnia adaptowalności, przy czym zdolność szybkiej zmiany konfiguracji produkcyjnych określa rytm operacyjny danego zakładu...
Zobacz więcej
Jakie międzynarodowe standardy jakości eksportowej wymagają klienci zagraniczni w odniesieniu do maszyn do cięcia drutu

03

Aug

Jakie międzynarodowe standardy jakości eksportowej wymagają klienci zagraniczni w odniesieniu do maszyn do cięcia drutu

Zrozumienie zasad eksportu międzynarodowego w zakresie precyzyjnego obróbki skrawaniem: Poruszanie się po złożonym krajobrazie globalnej handlowej działalności przemysłowej wymaga dogłębnego zrozumienia surowych technicznych punktów odniesienia, które zagraniczni nabywcy nakładają na zaawansowane urządzenia do obróbki metali...
Zobacz więcej

Opinie klientów

Klaus Meier, Kierownik Warsztatu Form, Niemcy
Niezawodne wiercenie mikro-otworów w produkcji form

Nasza mała frezarko-wiertarka EDM stała się rozwiązaniem problemu wąskiego gardła w naszej warsztatowej produkcji form. Wiercimy otwory na kołki wyrzutkowe o średnicy 0,6 mm w formach 48-gniazdowych; czas cyklu zmniejszył się o 40% po przejściu na tę maszynę. Odpad z pękniętych elektrod zmalał o 25%, a dokładność pozycjonowania wynosząca 0,005 mm spełnia nasze ścisłe tolerancje. Szkolenie było jasne i praktyczne – operatorzy czuli się pewnie już po kilku dniach.

Rajesh Nair, Dyrektor produkcji, Indie
Silne wsparcie i spójne rezultaty w produkcji wtryskiwaczy

Do wiercenia otworów wtryskiwaczy o średnicy 0,25 mm w stali nierdzewnej 17-4PH wykorzystujemy małą maszynę EDM do wiercenia. Wydajność wzrosła o 35%, a odpad spadł z 8% do 1,8%. Maszyna utrzymuje tolerancję średnicy w zakresie ±0,01 mm, co skróciło czas inspekcji o 20%. Zespół eksportowy był czujny i pomógł nam dostosować maszynę do naszego napięcia zasilania oraz systemu wodnego.

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
E-mail
Imię i nazwisko
Nazwa firmy
Wiadomość
0/1000
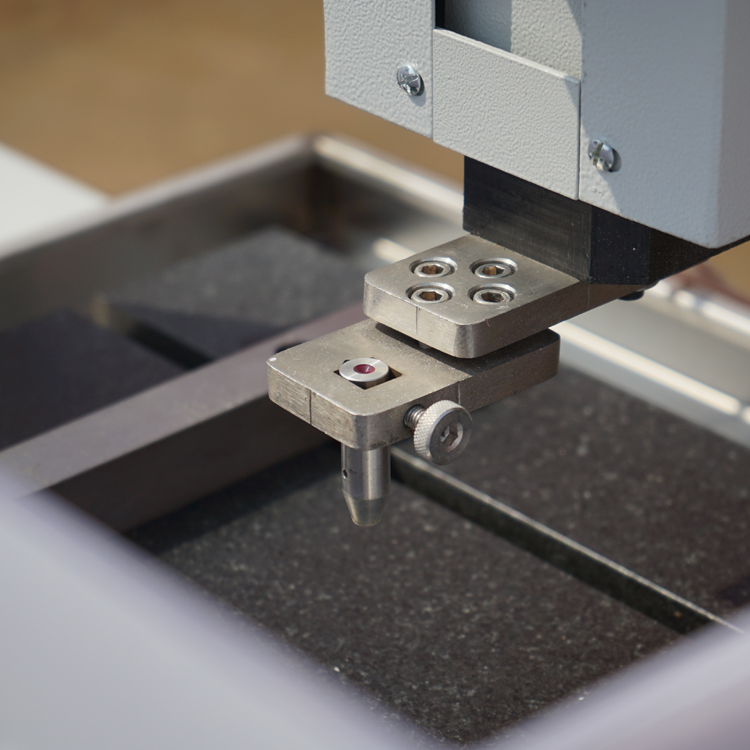
Wysokoprecyzyjna kontrola serwonapędu dla otworów o średnicy mniejszej niż 1 mm

Wysokoprecyzyjna kontrola serwonapędu dla otworów o średnicy mniejszej niż 1 mm

Mała frezarka EDM wykorzystuje oś Z z serwonapędem oraz zasilacz impulsowy wysokiej częstotliwości, aby zapewnić stabilne wyładowania podczas wiercenia mikro-otworów. To rozwiązanie gwarantuje dokładność pozycjonowania na poziomie 0,005 mm oraz powtarzalność na poziomie 0,003 mm – parametry kluczowe przy wierceniu otworów o średnicy 0,2–1,0 mm w stali hartowanej i węglikach. W niemieckim zakładzie do produkcji form maszyna ta wykonała otwory o średnicy 0,6 mm w stali 1.2344 o twardości 50 HRC, osiągając chropowatość powierzchni Ra 1,6 µm i skracając czas cyklu o 40%. W zastosowaniach lotniczych i medycznych maszyna minimalizuje warstwę przetopioną oraz strefy wpływające cieplnie, wspierając klientów w zdawaniu audytów NADCAP i IATF. System sterowania zawiera zapisane programy dla typowych materiałów, dzięki czemu operatorzy mogą szybko przełączać się między różnymi zadaniami. Ponieważ mała frezarka EDM wierci bez użycia siły mechanicznej, unika ona utwardzania powierzchniowego materiału oraz łamania narzędzi – szczególnie przy obróbce stopów Inconel i tytanu.
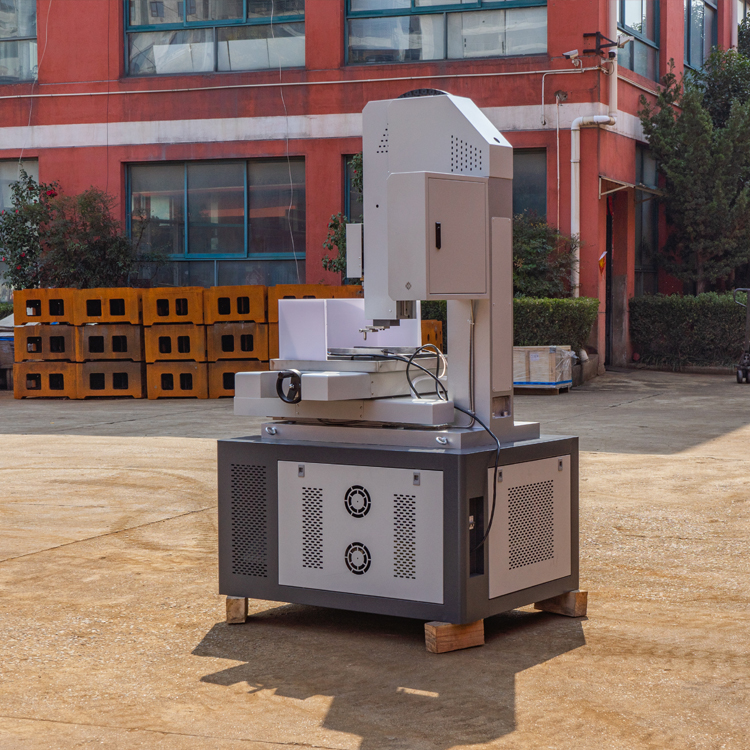
Kompaktowa konstrukcja o niskim poborze mocy nadaje się do małych i średnich warsztatów

Kompaktowa konstrukcja o niskim poborze mocy nadaje się do małych i średnich warsztatów

Nasza mała maszyna do wiercenia EDM została zaprojektowana z niewielkimi wymiarami i niskim poborem mocy, co czyni ją odpowiednią dla małych i średnich warsztatów o ograniczonej powierzchni podłogi. Maszyna wykorzystuje wodę zdezjonizowaną jako dielektryk, co obniża koszty eksploatacji i eliminuje konieczność usuwania oleju. W zależności od modelu wymaga zasilania jednofazowego lub trójfazowego, a szafa sterownicza jest zintegrowana, aby uprościć montaż. W indyjskim zakładzie produkującym wtryskiwacze paliwa mała maszyna do wiercenia EDM zwiększyła wydajność o 35%, jednocześnie zmniejszając odpad do 1,8% (z poprzednich 8%), co dowodzi, że kompaktowa maszyna może osiągać wyniki na poziomie produkcji przemysłowej. Zużycie elektrod jest kontrolowane przez zoptymalizowane parametry wyładowań, co w zastosowaniach formowych obniża koszty materiałów eksploatacyjnych nawet o 25%. Dla klientów z ponad 20 krajów oferujemy adaptację napięcia, różne typy wtyczek oraz instrukcje obsługi w języku angielskim.
WhatsApp WhatsApp E-mail E-mail Telefon komórkowy Telefon komórkowy NAJLEPSZENAJLEPSZE