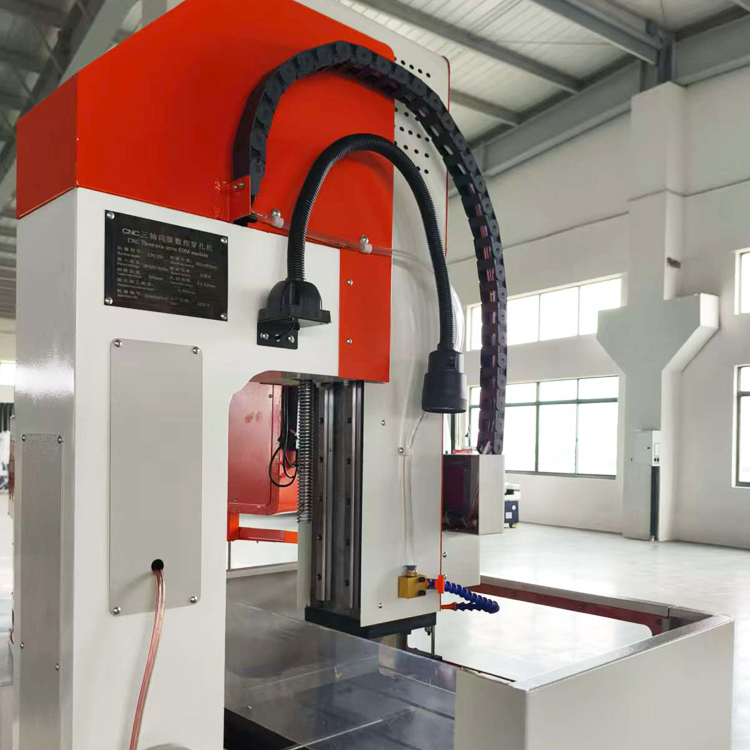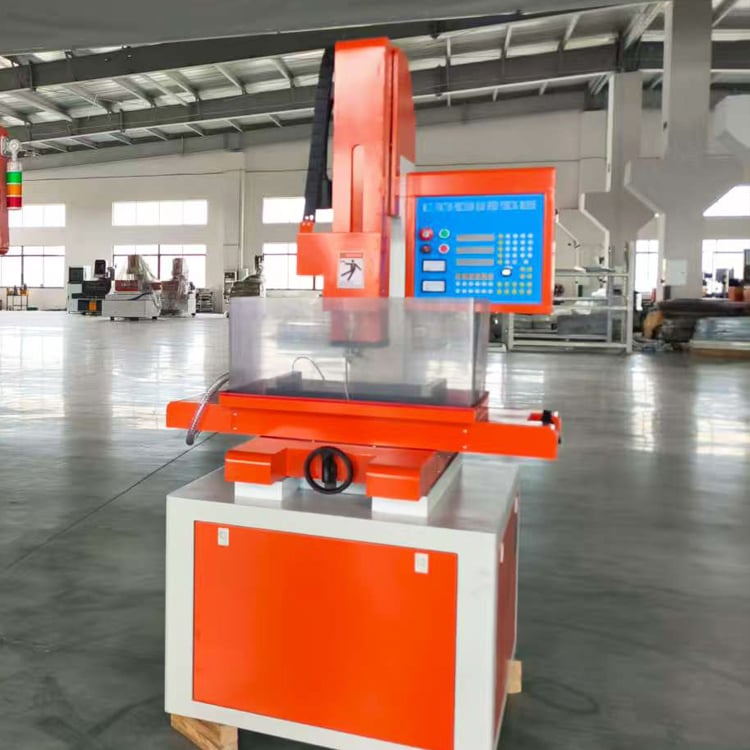
Maszyna do mikro-wiercenia EDM | dokładność ±0,002 mm, otwory o średnicy 0,1–3,0 mm

Wszystkie kategorie

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
E-mail
Telefon komórkowy / WhatsApp
WeChat
LinkedIn
Imię i nazwisko
Nazwa firmy
Wiadomość
0/1000
Załącznik
Proszę wgrać co najmniej jeden załącznik
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Zalety maszyny do mikroelektroerozyjnego wiercenia: precyzja, szybkość oraz wsparcie globalne od firmy Taizhou Chuang Yuan

Zalety maszyny do mikroelektroerozyjnego wiercenia: precyzja, szybkość oraz wsparcie globalne od firmy Taizhou Chuang Yuan

Jako profesjonalny producent założony w 2003 r. w mieście Taizhou, prowincja Jiangsu, Chiny, firma Taizhou Chuang Yuan Machine Tool Co., Ltd. wprowadza do każdej swojej mikro-maszyny EDM do wiercenia ponad dwudziestoletnie doświadczenie. Nasza mikro-maszyna EDM do wiercenia została zaprojektowana dla branż wymagających dokładności na poziomie mikronów, w tym produkcji dysz paliwowych do przemysłu lotniczego, produkcji urządzeń medycznych – takich jak stenty z nitinolu oraz igły chirurgiczne, wiercenia dysz do wtryskiwaczy oleju napędowego w przemyśle motocyklowym i samochodowym oraz precyzyjnego wykonywania form z twardych stalowych wkładek. W tych środowiskach produkcyjnych operatorzy wiercą otwory o średnicy od 0,1 mm do 3,0 mm przy chropowatości powierzchni aż do Ra 0,4 µm, osiągając dokładność pozycjonowania w zakresie ±0,002 mm oraz okrągłość otworów poniżej 0,005 mm. Mikro-maszyna EDM do wiercenia wykorzystuje generator impulsów wysokiej częstotliwości z minimalnym czasem wyładowania wynoszącym 0,5 mikrosekundy, umożliwiając stabilne obrabianie karbidu wolframu, stopu Inconel, tytanu, polikrystalicznego diamentu oraz innych przewodzących superstopów.
Uzyskaj ofertę

Badanie przypadków

Zmniejszenie liczby odrzuconych dysz wtryskiwaczy o 42 procent dla niemieckiego dostawcy części samochodowych

Niemiecki dostawca części samochodowych klasy Tier 1 miał problemy z niejednorodnymi mikrootworami w dyszach wtryskiwaczy do silników wysokoprężnych; tradycyjne wiercenie powodowało powstawanie wykańczaków i prowadziło do wskaźnika odrzucania przekraczającego 18 procent. Po zainstalowaniu dwóch naszych maszyn do mikrowiercenia metodą EDM z kontrolą impulsów o czasie trwania 0,5 mikrosekundy klient wykonał otwory o średnicy 0,12 mm w stali hartowanej, osiągając chropowatość powierzchni Ra 0,5 µm. Wykańczaki zniknęły, wskaźnik odrzucania spadł do 10,4 procenta, a wydajność wzrosła z 850 do 1200 dysz na zmianę. Klient zmniejszył roczne koszty odpadów o około 180 000 EUR i obecnie obsługuje sześć jednostek.

Włączenie produkcji stentów z nitinolu dla amerykańskiego producenta urządzeń medycznych

Amerykański producent urządzeń medycznych potrzebował mikrootworów bez wyprasek w rurkach z nitinolu do znaczników stentów. Materiał wrażliwy na ciepło powodował, że wiercenie laserem pozostawiało warstwy przetopione. Nasza maszyna do mikrowiercenia metodą EDM, wykorzystująca dielektryk z zdezjonizowanej wody i wyładowania o niskiej energii, wykonała otwory o średnicy 0,15 mm bez strefy wpływu ciepła. Tolerancja położenia otworów utrzymywała się w granicach ±0,003 mm przy 25 000 otworach, co pozwoliło na pomyślne zakończenie walidacji procesu zgodnie z wymaganiami FDA już przy pierwszej próbie. Wskaźnik wydajności produkcyjnej osiągnął 98,7 procent, a klient zakupił w ciągu 18 miesięcy trzy dodatkowe maszyny.

Skrócenie czasu obróbki wkładki matrycy do cięcia o 35 procent dla producenta narzędzi elektronicznych z Azji Południowo-Wschodniej

Singapurski producent narzędzi wykonał wstawki do form z hartowanej stali za pomocą frezowania, a następnie ręcznego EDM, zużywając na każdą wstawkę 14 godzin. Nasza maszyna do mikro-EDM do wiercenia z automatyczną wymianą elektrod i sterowaniem CNC czterema osiami wykonała 120 otworów o średnicy 0.3 mm w ciągu 9,1 godziny – skrócenie czasu o 35 procent. Kompensacja zużycia elektrody zapewniła wahania średnicy poniżej 0,004 mm przy wykonaniu 3000 otworów. Zakład może teraz szybciej przygotowywać oferty na projekty mikroform i zwiększył liczbę zamówień na wstawki do form o 28 procent w ciągu jednego roku.

Powiązane produkty

Maszyna do mikro-wiercenia metodą EDM reprezentuje specjalistyczną klasę urządzeń do obróbki elektroerozyjnej, zaprojektowanych w celu tworzenia niezwykle małych, głębokich i precyzyjnych otworów w materiałach przewodzących prąd, które są trudne lub niemożliwe do obróbki tradycyjnymi metodami wiercenia. W firmie Taizhou Chuang Yuan Machine Tool Co., Ltd., założonej w 2003 roku i z siedzibą w mieście Taizhou, prowincja Jiangsu, Chiny, łączymy badania i rozwój, produkcję oraz sprzedaż, dostarczając maszyn do mikro-wiercenia metodą EDM, na które polegają producenci z ponad 20 krajów i regionów eksportowych. Nasz proces produkcyjny rozpoczyna się od rygorystycznej walidacji projektu przy użyciu analizy metodą elementów skończonych (FEA), w celu zoptymalizowania sztywności łóżka maszyny, kolumny i wrzeciona, zapewniając stabilność termiczną podczas długotrwałych cykli obróbki. Odlewy są starzone i szlifowane z wysoką precyzją, a następnie montowane w warsztacie o kontrolowanej temperaturze; każda maszyna do mikro-wiercenia metodą EDM podlega testom dokładności geometrycznej, kalibracji interferometrem laserowym oraz 72-godzinnemu ciągłemu testowi wiercenia przed wysyłką. Kluczową technologią jest generator impulsów wysokiej częstotliwości, zdolny do minimalnego czasu wyładowania wynoszącego 0,5 mikrosekundy oraz szczytowego prądu tak niskiego jak 0,1 ampera, co umożliwia kontrolowane usuwanie materiału w skali mikrometrów. System sterowania serwonapędem reaguje w ciągu milisekund, utrzymując stałą szczelinę między wirującym elektrodą a przedmiotem obrabianym, podczas gdy automatyczny system wymiany elektrod obsługuje do 20 elektrod, umożliwiając pracę bez nadzoru. Dzięki tym cechom klienci mogą wiercić otwory o średnicy od 0,1 mm do 3,0 mm przy stosunku głębokości do średnicy przekraczającym 20:1, osiągając chropowatość powierzchni Ra 0,4 µm oraz dokładność pozycjonowania ±0,002 mm. Typowymi materiałami są stal narzędziowa hartowana, węglik wolframu, Inconel, stopy tytanu, diament polikrystaliczny oraz ceramika przewodząca prąd. Przykłady zastosowań na całym świecie obejmują otwory chłodzące w łopatkach turbin lotniczych, produkcję stentów medycznych i igieł chirurgicznych, dysze wtryskowe w motocyklach i samochodach, wkładki do mikroform do łączników elektronicznych oraz płytki dysz drukarek atramentowych. W każdym przypadku maszyna do mikro-wiercenia metodą EDM redukuje wypraski, eliminuje strefy wpływu ciepła oraz poprawia powtarzalność w porównaniu z wierceniem laserowym lub mechanicznym. Nasze zarządzanie jakością opiera się na zasadach normy ISO 9001, a każda maszyna zawiera dokumentację wielojęzyczną, zdalną diagnostykę oraz dostępność części zamiennych. Dzięki 20-letniemu doświadczeniu produkcyjnemu, wykwalifikowanemu zespołowi inżynierów oraz zaangażowaniu w długoterminowe partnerstwa firma Taizhou Chuang Yuan wspiera klientów w zwiększaniu współczynnika wydajności, skracaniu czasów cyklu oraz pewnym wejściu na nowe rynki mikroobróbki. Nasz zasięg eksportowy obejmuje Europę, Amerykę Północną, Azję Południowo-Wschodnią, Bliski Wschód oraz Amerykę Południową, a my stale doskonalimy nasze maszyny do mikro-wiercenia metodą EDM, aby spełniać zmieniające się standardy branżowe, oferując szkolenia, wsparcie w rozwoju procesów oraz szybką obsługę posprzedażową, która chroni inwestycje klientów i zapewnia ciągłość ich produkcji.

Najczęściej zadawane pytania

Jakie materiały można skutecznie przetwarzać za pomocą maszyny do mikro-EDM do wiercenia?

Nasza maszyna do mikro-EDM do wiercenia przetwarza każdy materiał przewodzący prąd, w tym hartowaną stal narzędziową, węglik wolframu, Inconel, stopy tytanu, diament polikrystaliczny oraz ceramiki przewodzące. Jest idealna do zastosowań w przemyśle lotniczym, medycznym, motocyklowym i formowaniu, gdzie tradycyjne wiercenie zawodzi z powodu twardości lub wrażliwości na ciepło.
Standardowe konfiguracje umożliwiają wiercenie otworów o średnicy od 0,1 mm do 3,0 mm z dokładnością pozycjonowania ±0,002 mm, okrągłością poniżej 0,005 mm oraz chropowatością powierzchni aż do Ra 0,4 µm. Stosunki głębokości do średnicy przekraczające 20:1 są osiągalne przy odpowiednim prowadzeniu elektrody.
Generator impulsów wysokiej częstotliwości z minimalnym czasem wyładowania wynoszącym 0,5 mikrosekundy oraz inteligentna kompensacja zużycia zapewniają dryf wymiarowy poniżej 1 procenta na tysiąc otworów. Zużycie energii pozostaje poniżej 3,5 kW, a automatyczna wymiana elektrod obsługuje do 20 elektrod w trybie nieobsługiwanej produkcji.
Tak. Eksportujemy do ponad 20 krajów i regionów, oferując dokumentację wielojęzyczną, diagnostykę zdalną, szkolenia online oraz szybką dostawę części zamiennych. Dla klientów z Europy, Azji, Bliskiego Wschodu i Ameryk dostępne są wsparcie techniczne na miejscu oraz pomoc w opracowaniu procesów.
Podaj średnicę otworu, jego głębokość, materiał, dopuszczalne odchyłki oraz objętość produkcji. Nasi inżynierowie zalecą odpowiedni model, konfigurację generatora oraz system elektrod i mogą przeprowadzić testy próbne, aby potwierdzić czas cyklu oraz jakość przed dokonaniem inwestycji. Skontaktuj się z nami, aby otrzymać spersonalizowaną ofertę.

Powiązane artykuły

Charakterystyka przetwarzania maszyny do cięcia drutem EDM

24

Dec

Charakterystyka przetwarzania maszyny do cięcia drutem EDM

Zobacz więcej
Prawidłowa metoda postępowania w przypadku niewystarczającej dokładności obróbki przy użyciu szybkiej maszyny do cięcia drutu

13

Dec

Prawidłowa metoda postępowania w przypadku niewystarczającej dokładności obróbki przy użyciu szybkiej maszyny do cięcia drutu

Zobacz więcej
Co po sprzedaży usług powinien zapewnić niezawodny dostawcy maszyn wiertniczych EDM

14

Jul

Co po sprzedaży usług powinien zapewnić niezawodny dostawcy maszyn wiertniczych EDM

Ewolucja elastycznej produkcji dzięki modularnej architekturze. Współczesne przemysłowe krajobrazy wymagają wysokiego stopnia adaptowalności, przy czym zdolność szybkiej zmiany konfiguracji produkcyjnych określa rytm operacyjny danego zakładu...
Zobacz więcej
Jakie międzynarodowe standardy jakości eksportowej wymagają klienci zagraniczni w odniesieniu do maszyn do cięcia drutu

03

Aug

Jakie międzynarodowe standardy jakości eksportowej wymagają klienci zagraniczni w odniesieniu do maszyn do cięcia drutu

Zrozumienie zasad eksportu międzynarodowego w zakresie precyzyjnego obróbki skrawaniem: Poruszanie się po złożonym krajobrazie globalnej handlowej działalności przemysłowej wymaga dogłębnego zrozumienia surowych technicznych punktów odniesienia, które zagraniczni nabywcy nakładają na zaawansowane urządzenia do obróbki metali...
Zobacz więcej

Opinie klientów

Daniel Whitfield, Kierownik Produkcji, Urządzenia Medyczne, Wielka Brytania
Wydjątkowa dokładność w produkcji komponentów medycznych

Produkujemy igły chirurgiczne i potrzebujemy otworów o średnicy 0,2 mm bez wyprasek w stali nierdzewnej. Od czasu zainstalowania maszyny do mikroelektroerozyjnego wiercenia wskaźnik pierwszego przebiegu wzrósł z 91 procent do 98,5 procent, a czas cyklu zmniejszył się o 22 procent. Zespół obsługi zdalnej odpowiadał w ciągu kilku godzin za każdym razem, gdy mieliśmy pytania dotyczące procesu. Ta maszyna stała się podstawą naszej linii mikrowiercenia.

Marta Kowalski, Inżynier Technologii Form, Polska
Niezmieniona wydajność przy produkcji form o dużej różnorodności

W naszym warsztacie formowym wiercimy wiele małych partii w twardych wkładkach stalowych. Maszyna do mikroelektroerozyjnego wiercenia zapewnia dokładność pozycjonowania ±0,003 mm przy tysiącach otworów, a wymiana elektrod przebiega szybko. Skróciliśmy czas przygotowania o 30 procent i znacznie zmniejszyliśmy liczbę uszkodzonych wkładek. Części zamienne dotarły w ciągu czterech dni, co pozwoliło nam zachować harmonogram.

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
E-mail
Imię i nazwisko
Nazwa firmy
Wiadomość
0/1000
Precyzja na poziomie mikronów zaprojektowana dla krytycznych mikrootworów

Precyzja na poziomie mikronów zaprojektowana dla krytycznych mikrootworów

Główną zaletą naszej maszyny do mikro-wiercenia metodą EDM jest zdolność utrzymywania tolerancji na poziomie mikronów w materiałach, które są niepodatne na obróbkę konwencjonalną. Dzięki generatorowi impulsów o wysokiej częstotliwości z minimalnym czasem wyładowania wynoszącym 0,5 mikrosekundy oraz szybko reagującemu systemowi serwonapędu maszyna utrzymuje stabilne odstępy wyładowaniowe, co przekłada się na dokładność pozycjonowania ±0,002 mm, okrągłość poniżej 0,005 mm oraz chropowatość powierzchni aż do Ra 0,4 µm. Jest to kluczowe przy produkcji otworów wtryskowych paliwa i otworów chłodzących łopatek turbinowych w przemyśle lotniczym, gdzie odchylenie o kilka mikronów może wpływać na wydajność spalania oraz trwałość elementu. W produkcji urządzeń medycznych producenci stentów z nitinolu oraz igieł chirurgicznych wymagają otworów bez wybojów i bez strefy wpływu ciepła; nasza maszyna do mikro-wiercenia metodą EDM zapewnia to z dużą powtarzalnością. Europejski klient wiercący otwory o średnicy 0,12 mm w stali hartowanej zmniejszył liczbę braków z 18 procent do 10,4 procent w ciągu jednego miesiąca.
Funkcje zwiększające wydajność, które skracają czas cyklu oraz koszty pracy w trybie bezobsługowym

Funkcje zwiększające wydajność, które skracają czas cyklu oraz koszty pracy w trybie bezobsługowym

Oprócz wysokiej dokładności nasza mikro-maszyna do wiercenia metodą EDM została zaprojektowana tak, aby obniżyć rzeczywisty koszt wykonywania jednego otworu dzięki zautomatyzowaniu procesu i efektywnemu dostarczaniu energii. Automatyczny system wymiany elektrod przechowuje do 20 elektrod, umożliwiając bezobsługową pracę w trybie nocnym oraz w weekendy – co jest kluczowe dla warsztatów produkcyjnych realizujących zamówienia o dużej różnorodności i niskich nakładach. Czas cyklu jest o do 30 procent krótszy niż przy konwencjonalnym wierceniu metodą EDM, ponieważ zoptymalizowany generator impulsów usuwa materiał w sposób wydajny, jednocześnie ograniczając zużycie elektrody. Producent narzędzi z Azji Południowo-Wschodniej, który obrabiał wkładki form do stali hartowanej, skrócił czas przetwarzania 120 otworów z 14 do 9,1 godziny – poprawa o 35 procent – a następnie w ciągu roku zwiększył liczbę zamówień na wkładki form o 28 procent. Zużycie energii pozostaje poniżej 3,5 kW na jednostkę, co obniża koszty energii elektrycznej w regionach o wysokich taryfach przemysłowych.
WhatsApp WhatsApp E-mail E-mail Telefon komórkowy Telefon komórkowy NAJLEPSZENAJLEPSZE