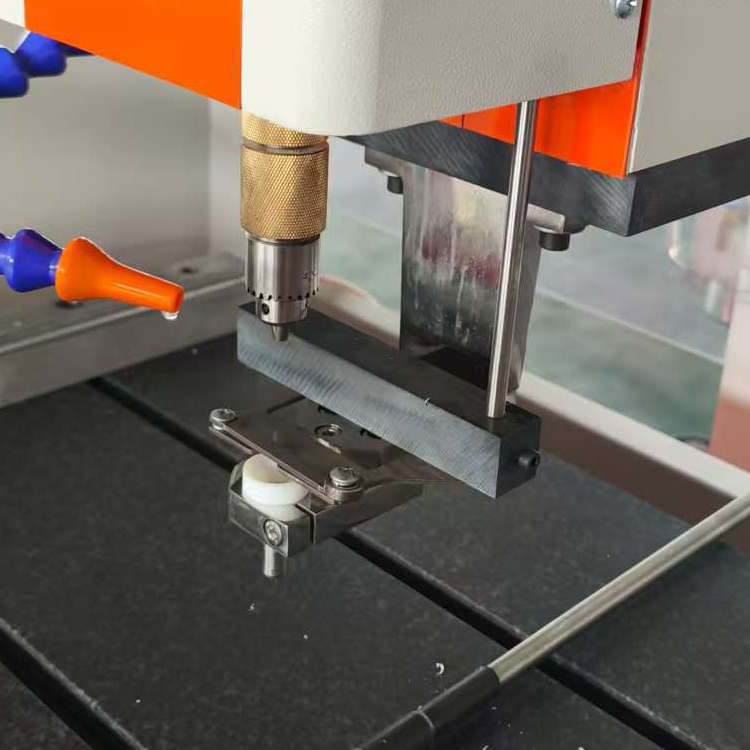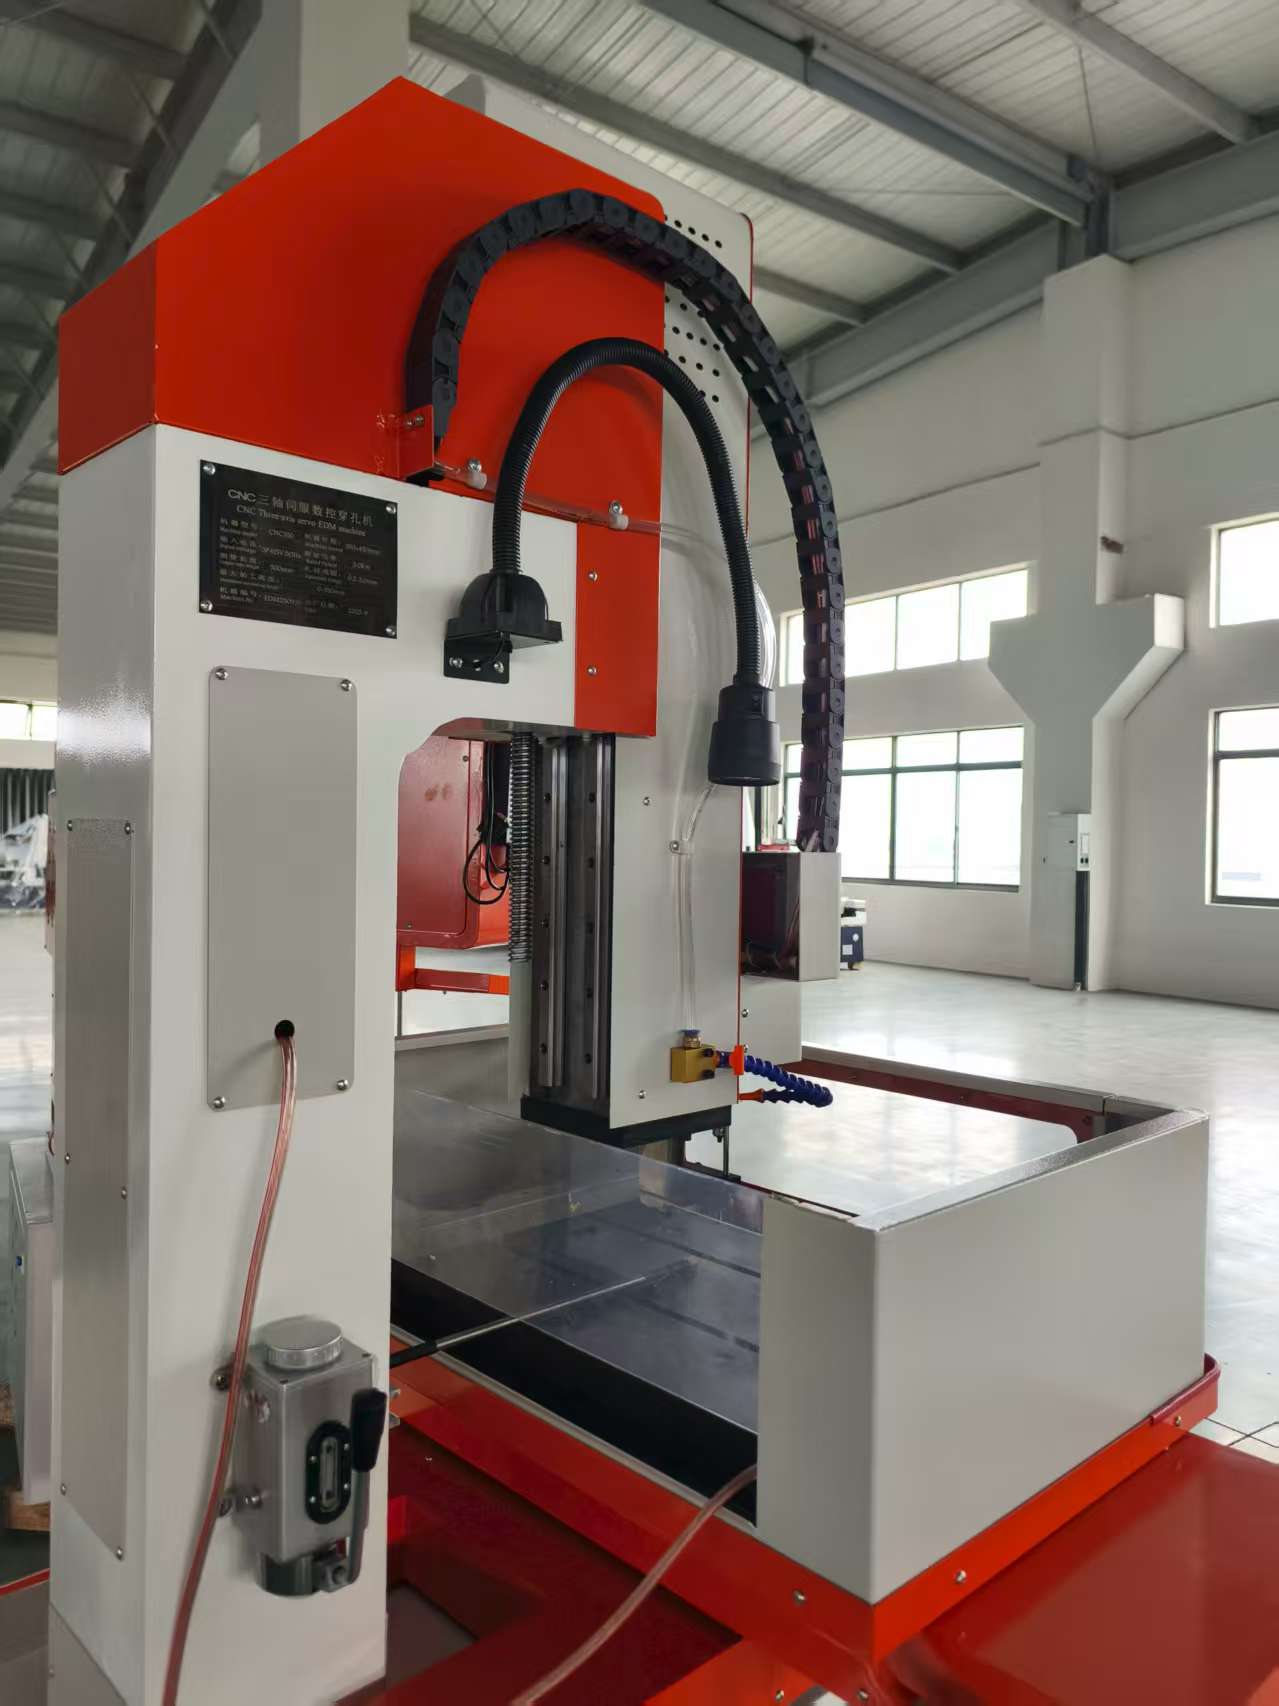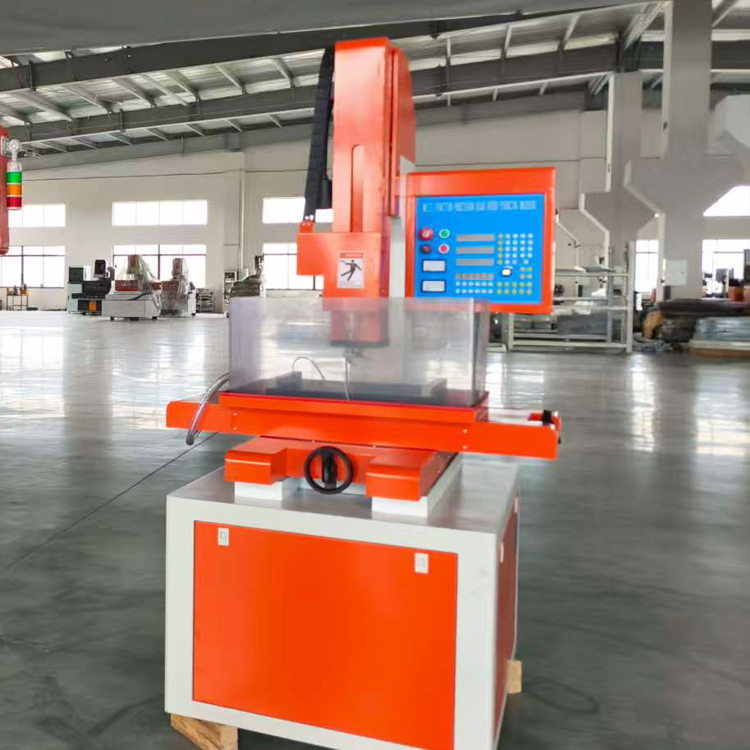
Maszyna CNC do wiercenia EDM: precyzyjne wiercenie małych otworów w materiałach hartowanych

Wszystkie kategorie

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
E-mail
Telefon komórkowy / WhatsApp
WeChat
LinkedIn
Imię i nazwisko
Nazwa firmy
Wiadomość
0/1000
Załącznik
Proszę wgrać co najmniej jeden załącznik
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Precyzyjna maszyna CNC do wiercenia metodą EDM przeznaczona do wymagających zastosowań wiercenia

Precyzyjna maszyna CNC do wiercenia metodą EDM przeznaczona do wymagających zastosowań wiercenia

Gdy inżynierowie produkcyjni z sektorów lotnictwa i kosmonautyki, medycyny oraz narzędzi motocyklowych i samochodowych potrzebują otworów bez wyprasek o wysokim stosunku wysokości do średnicy w hartowanych stalach narzędziowych, stopach superwytrzymałych lub węglikach, polegają na maszynie CNC do wiercenia metodą EDM firmy Taizhou Chuang Yuan Machine Tool Co., Ltd. Założona w 2003 roku, firma opracowała systemy wiercenia metodą EDM umożliwiające uzyskanie średnic otworów od 0,3 mm do 6,0 mm przy dokładności pozycjonowania ±0,01 mm oraz chropowatości powierzchni na poziomie Ra 0,2 µm. W przeciwieństwie do tradycyjnego wiercenia nasze maszyny CNC do wiercenia metodą EDM wykorzystują wyładowania elektryczne do erozji materiału, eliminując siłę mechaniczną, pękanie wiertła oraz mikropęknięcia. Dostawca komponentów lotniczych z Niemiec skrócił czas cyklu wiercenia otworów chłodzących w łopatkach turbinowych o 42 % po zastąpieniu wiercenia laserowego naszą maszyną CNC do wiercenia metodą EDM, podczas gdy japoński producent form osiągnął otwory o średnicy 0,05 mm w stali hartowanej (HRC 62) bez warstwy przetopionej.
Uzyskaj ofertę

Badanie przypadków

Pierwsze otwory w łopatkach turbinowych do zastosowań lotniczych

Europejski producent sprzętu lotniczego i kosmicznego potrzebował wykonać otwory chłodzące o średnicy 0.8 mm pod kątem 30 stopni w łopatkach turbin wykonanych ze stopu superwytrzymałego na bazie niklu, lecz tradycyjne wiercenie powodowało pękanie narzędzi i tworzenie warstwy przetopionej. Zaimplementowano naszą maszynę CNC do elektroerozyjnego wiercenia z osią obrotową oraz niestandardowymi prowadnicami elektrod. Optymalizując parametry impulsów, osiągnięto wydajność 450 otworów na godzinę przy tolerancji średnicy ±0,005 mm i braku warstwy przetopionej. Klient zmniejszył odsetek odrzucanych łopatek z 12% do 0,5%, co przekłada się na roczne oszczędności przekraczające 200 000 USD.

Mikro-otwory w stali nierdzewnej przeznaczonej do zastosowań medycznych

Amerykańska firma produkująca urządzenia medyczne wymagała otworów o średnicy 0,3 mm w kapilarach z blachy ze stali nierdzewnej 316L bez zadziorek ani uszkodzeń termicznych. Nasza maszyna CNC do elektroerozyjnego wiercenia z generatorem wysokoczęstotliwościowym oraz dielektrykiem z zdezjonizowanej wody zapewniła otwory pozbawione zadziorek i o chropowatości powierzchni Ra 0,15 µm. Proces wyeliminował konieczność wtórnego usuwania zadziorek, skracając czas produkcji o 35%. Firma uruchomiła teraz trzy zmiany dziennie i zamówiła dwie dodatkowe jednostki.

Wiercenie głębokich otworów w hartowanych wkładkach form

Jeden z producentów form z Azji Południowo-Wschodniej miał problemy z wykonywaniem głębokich otworów (stosunek długości do średnicy 20:1) w hartowanej stali narzędziowej H13 (twardość 52 HRC). Za pomocą naszej maszyny CNC EDM do wiercenia z osią Z o długości 500 mm i automatycznym wymiennikiem elektrod wykonał otwory o średnicy 1,5 mm z prostoliniowością nie przekraczającą 0,02 mm. Trwałość narzędzi wzrosła o 300% w porównaniu do wiercenia węglikowego, a ogólny czas realizacji produkcji form skrócił się o 18%.

Powiązane produkty

Maszyna do wiercenia CNC EDM reprezentuje podstawowy przełom w sposobie, w jaki producenci realizują operacje wiercenia w materiałach trudnych do obróbki. W firmie Taizhou Chuang Yuan Machine Tool Co., Ltd. łączymy badania, produkcję i sprzedaż, aby dostarczać maszyny spełniające rygorystyczne wymagania sektorów lotniczego, motocyklowego, energetycznego oraz medycznego. Nasza kluczowa technologia opiera się na precyzyjnym, serwonapędzanym systemie zasilania elektrody, który utrzymuje optymalną przerwę iskrową, w połączeniu z generatorem impulsów wysokiej częstotliwości zdolnym do wytworzenia 500 000 impulsów na sekundę. Pozwala to osiągać wyjątkową jakość otworów nawet w węgliku wolframu (HRC 75) i diamentach polikrystalicznych. Proces rozpoczyna się od importu modelu 3D CAD do naszego własnego oprogramowania CNC, które automatycznie generuje ścieżki ruchu elektrody oraz kompensuje zużycie. Ciecz dielektryczna – zwykle woda zdezjonizowana – jest filtrowana do rozmiaru 1 mikrona i chłodzona do ±1°C, zapewniając stabilne odprowadzanie odpadów i stałą stabilność termiczną. Nasze maszyny oferują zakresy przesuwów od 300 × 200 × 300 mm do 600 × 400 × 500 mm, z opcjonalną osią C oraz automatycznymi wymiennikami narzędzi na 20 elektrod. Dane rzeczywiste ze sprzedaży do ponad 20 krajów eksportowych wskazują średni współczynnik gotowości na poziomie 98,6% oraz średni czas między awariami wynoszący 8000 godzin. Niemiecki klient zgłosił redukcję zużycia elektrod o 55% po przejściu na nasz adaptacyjny system sterowania impulsami. Światowy przesuw w kierunku elektryfikacji i materiałów lekkich zwiększył popyt na wiercenie CNC EDM w szynach zbiorczych akumulatorów EV oraz dyszach wtryskowych. Nasze maszyny odpowiadają na te potrzeby dzięki interfejsom przygotowanym do automatyzacji (EtherCAT, Modbus) oraz zdalnemu monitorowaniu. Oferujemy również obszerne szkolenia i rozwój procesów, zapewniając bezproblemową integrację z istniejącymi liniami produkcyjnymi. Każda maszyna podlega 72-godzinnemu ciągłemu testowi przed wysyłką, a także prowadzimy linię technicznej pomocy 24/7. Dzięki zaangażowaniu w innowacje i sukces klientów nasze maszyny do wiercenia CNC EDM są projektowane tak, aby przez dziesięciolecia zapewniać precyzję, niezawodność i wydajność.

Najczęściej zadawane pytania

Jakie materiały może przetwarzać maszyna CNC EDM do wiercenia?

Nasze maszyny mogą wiercić dowolne materiały przewodzące prąd elektryczny, niezależnie od ich twardości – w tym hartowane stali narzędziowe, stal nierdzewną, stopy niklu, tytan, węgliki spiekane oraz nawet diament polikrystaliczny. Materiały nieprzewodzące prądu nie nadają się do tego procesu.
Z użyciem standardowych elektrod osiągamy otwory o średnicy aż do 0,3 mm. Dla mniejszych średnic wymagane są specjalne narzędzia. Udzielamy wsparcia inżynierskiego w zakresie aplikacji, aby określić możliwość realizacji.
Dla otworów o wysokim stosunku wysokości do średnicy wiercenie EDM nie powoduje powstania warstwy przepalonej i zapewnia lepszą jakość powierzchni. Wiercenie laserowe jest szybsze dla płytkich otworów, ale często wymaga obróbki dodatkowej. Oferujemy próbne porównawcze testy.
Standardowe modele wymagają napięcia 380–480 V, trójfazowego, częstotliwości 50/60 Hz oraz mocy ok. 15 kVA. Powierzchnia zajmowana przez maszynę wynosi ok. 2,5 m × 2,0 m, a jej masa to 2500 kg.
Tak, nasze CNC maszyny EDM do wiercenia obsługują załadunek robota, automatyczne wymiany elektrod oraz zdalne monitorowanie. Wielu klientów uruchamia niestrzeżone zmiany w godzinach nocnych.

Powiązane artykuły

Charakterystyka przetwarzania maszyny do cięcia drutem EDM

24

Dec

Charakterystyka przetwarzania maszyny do cięcia drutem EDM

Zobacz więcej
Dlaczego modułowa maszyna do produkcji sprężyn umożliwia szybką wymianę między różnymi typami produkcji sprężyn

14

Jul

Dlaczego modułowa maszyna do produkcji sprężyn umożliwia szybką wymianę między różnymi typami produkcji sprężyn

Wąskie gardła produkcyjne tradycyjnych zintegrowanych urządzeń do formowania sprężyn. Współczesna produkcja metalowych elementów kształtowanych charakteryzuje się coraz większą różnorodnością specyfikacji produktów oraz produkcją mieszanych partii. Wiele zakładów produkcyjnych musi przetwarzać sprężyny ...
Zobacz więcej
Dlaczego wielofunkcyjna maszyna EDM spełnia wymagania zakładów produkujących mieszane formy i części

14

Aug

Dlaczego wielofunkcyjna maszyna EDM spełnia wymagania zakładów produkujących mieszane formy i części

Radzenie sobie ze złożonościami środowisk produkcyjnych o wysokiej różnorodności produktów. Kierowanie nowoczesnym przemysłowym zakładem produkcyjnym często przypomina jednoczesne obracanie kilkunastoma talerzami, zwłaszcza w przypadku harmonogramów produkcji o wysokiej różnorodności i niskiej objętości. Pl...
Zobacz więcej
Jak zmniejszyć zużycie wiertła podczas ciągłych zadań obróbki głębokich otworów na maszynach

03

Aug

Jak zmniejszyć zużycie wiertła podczas ciągłych zadań obróbki głębokich otworów na maszynach

Zrozumienie mechaniki termicznego naprężenia w głębokich otworach. Wykonywanie ciągłego wiercenia i obróbki na dużą głębokość w liniach produkcyjnych przemysłowych stwarza poważne wyzwania termiczne i mechaniczne, które regularnie sprawdzają granice narzędzi tnących. W...
Zobacz więcej

Opinie klientów

John Smith, inżynier produkcji w przemyśle lotniczo-kosmicznym, Stany Zjednoczone
Doskonała precyzja i niezawodność

Korzystamy z CNC maszyny EDM do wiercenia firmy Chuang Yuan w produkcji komponentów lotniczych od ponad trzech lat. Maszyny pracują w trzech zmianach na dobę przy minimalnym czasie postoju. Jakość otworów jest stale doskonała: brak warstwy przepalonej oraz ścisłe tolerancje. Zespół wsparcia technicznego jest szybko reagujący i dobrze wykształcony. Ostatnio zamówiliśmy czwartą maszynę.

Michael Brown, właściciel warsztatu form, Niemcy
Duża wartość i efektywność

Jako producenci form potrzebowaliśmy niezawodnego frezarko-wiertarki EDM do głębokich otworów w stali hartowanej. Maszyna firmy Chuang Yuan przekroczyła nasze oczekiwania. Automatyczna wymiana elektrod oraz intuicyjny system CNC znacznie skracają czas przygotowania maszyny do pracy. Skróciliśmy czas wiercenia o 30% i poprawiliśmy prostoliniowość otworów. Gorąco polecamy tę maszynę każdej warsztatowej pracowni narzędziowej.

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
E-mail
Imię i nazwisko
Nazwa firmy
Wiadomość
0/1000
Nieporównywalna precyzja w materiałach hartowanych

Nieporównywalna precyzja w materiałach hartowanych

Nasza maszyna do wiercenia CNC EDM doskonale radzi sobie tam, gdzie tradycyjne wiercenie zawodzi. Dzięki serwonapędowi elektrody i generowaniu impulsów o wysokiej częstotliwości osiągamy tolerancje otworów ±0,01 mm oraz chropowatość powierzchni Ra 0,2 µm nawet w materiałach o twardości do HRC 75. Ta precyzja jest kluczowa przy produkcji łopatek turbin lotniczych, cienkich rurek medycznych (hypotubes) oraz dysz wtryskiwaczy paliwa. Amerykańska firma produkująca urządzenia medyczne zmniejszyła odpad do 10% po przejściu na naszą maszynę. Integracja liniowych skalek szklanych oraz kompensacji termicznej zapewnia stałą dokładność przez cały czas długotrwałych cykli produkcyjnych. Ponadto nasz własny system adaptacyjnej kontroli automatycznie dostosowuje parametry procesu, aby utrzymać jakość otworów i ograniczyć interwencje operatora.
Zaawansowana automatyka do produkcji bezobsługowej (lights-out manufacturing)

Zaawansowana automatyka do produkcji bezobsługowej (lights-out manufacturing)

Maszyna CNC do wiercenia EDM została zaprojektowana do pracy bezobsługowej. Dzięki automatycznemu wymiennikowi narzędzi na maksymalnie 20 elektrod, interfejsowi robotycznemu oraz zdalnemu monitorowaniu można prowadzić produkcję w trybie nocnym. Niemiecki dostawca komponentów dla przemysłu motocyklowego osiągnął czas gotowości na poziomie 98% i zmniejszył koszty pracy o 40% dzięki naszemu pakietowi automatyki. Sterowanie CNC oparte na systemie Windows umożliwia łatwe programowanie oraz integrację z systemami MES. Nasze maszyny są również wyposażone w funkcję automatycznego kompensowania zużycia elektrod, co zapewnia stałą średnicę otworów bez konieczności ręcznych korekt. Ta automatyka nie tylko zwiększa wydajność, ale także gwarantuje powtarzalność – kluczowy wymóg w przypadku produkcji masowej.
WhatsApp WhatsApp E-mail E-mail Telefon komórkowy Telefon komórkowy NAJLEPSZENAJLEPSZE