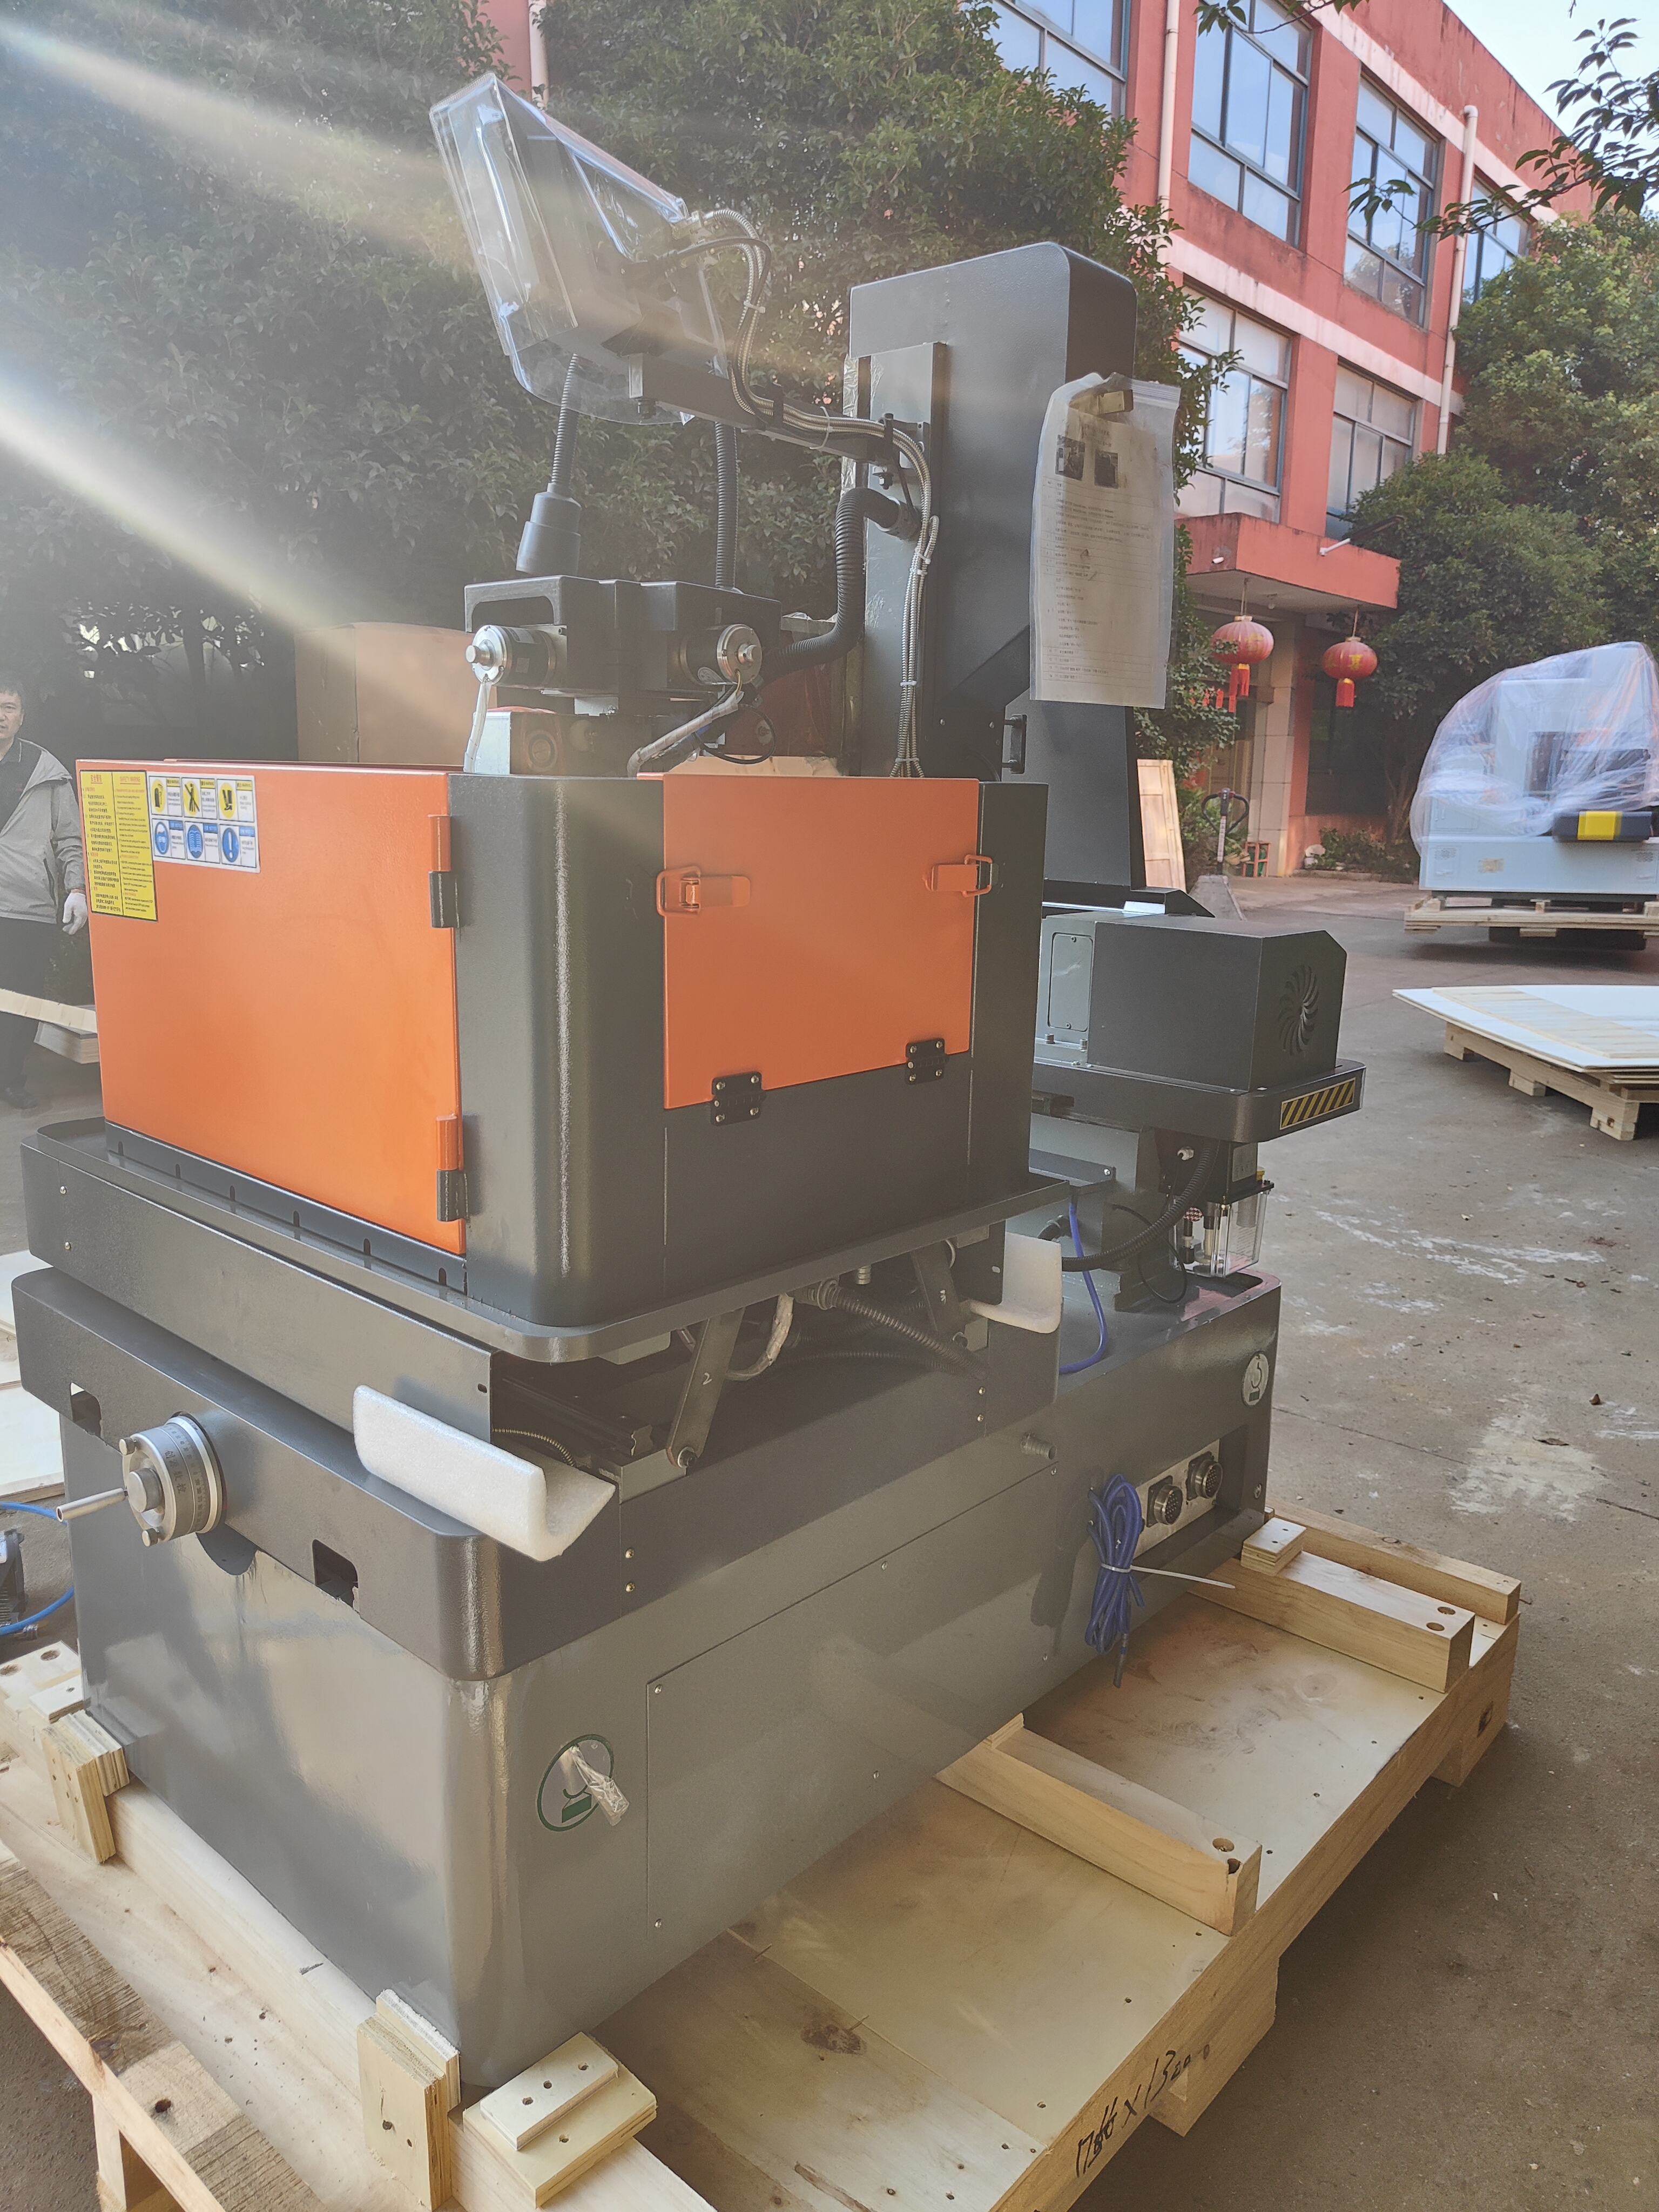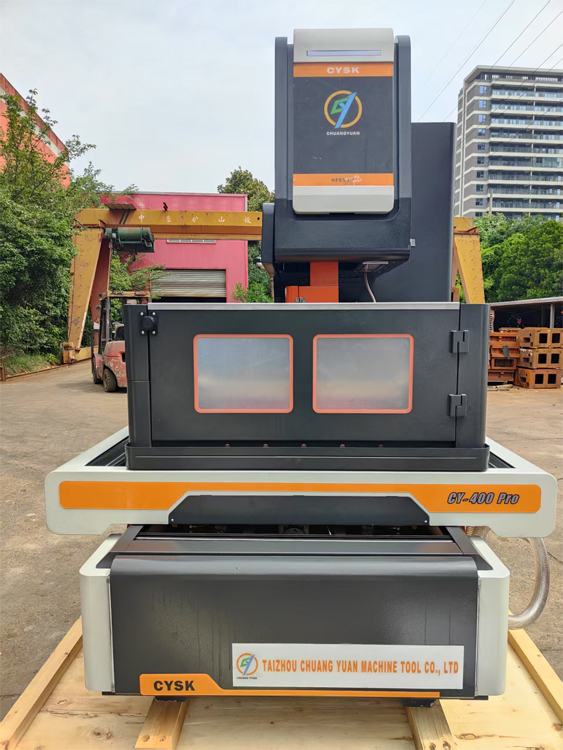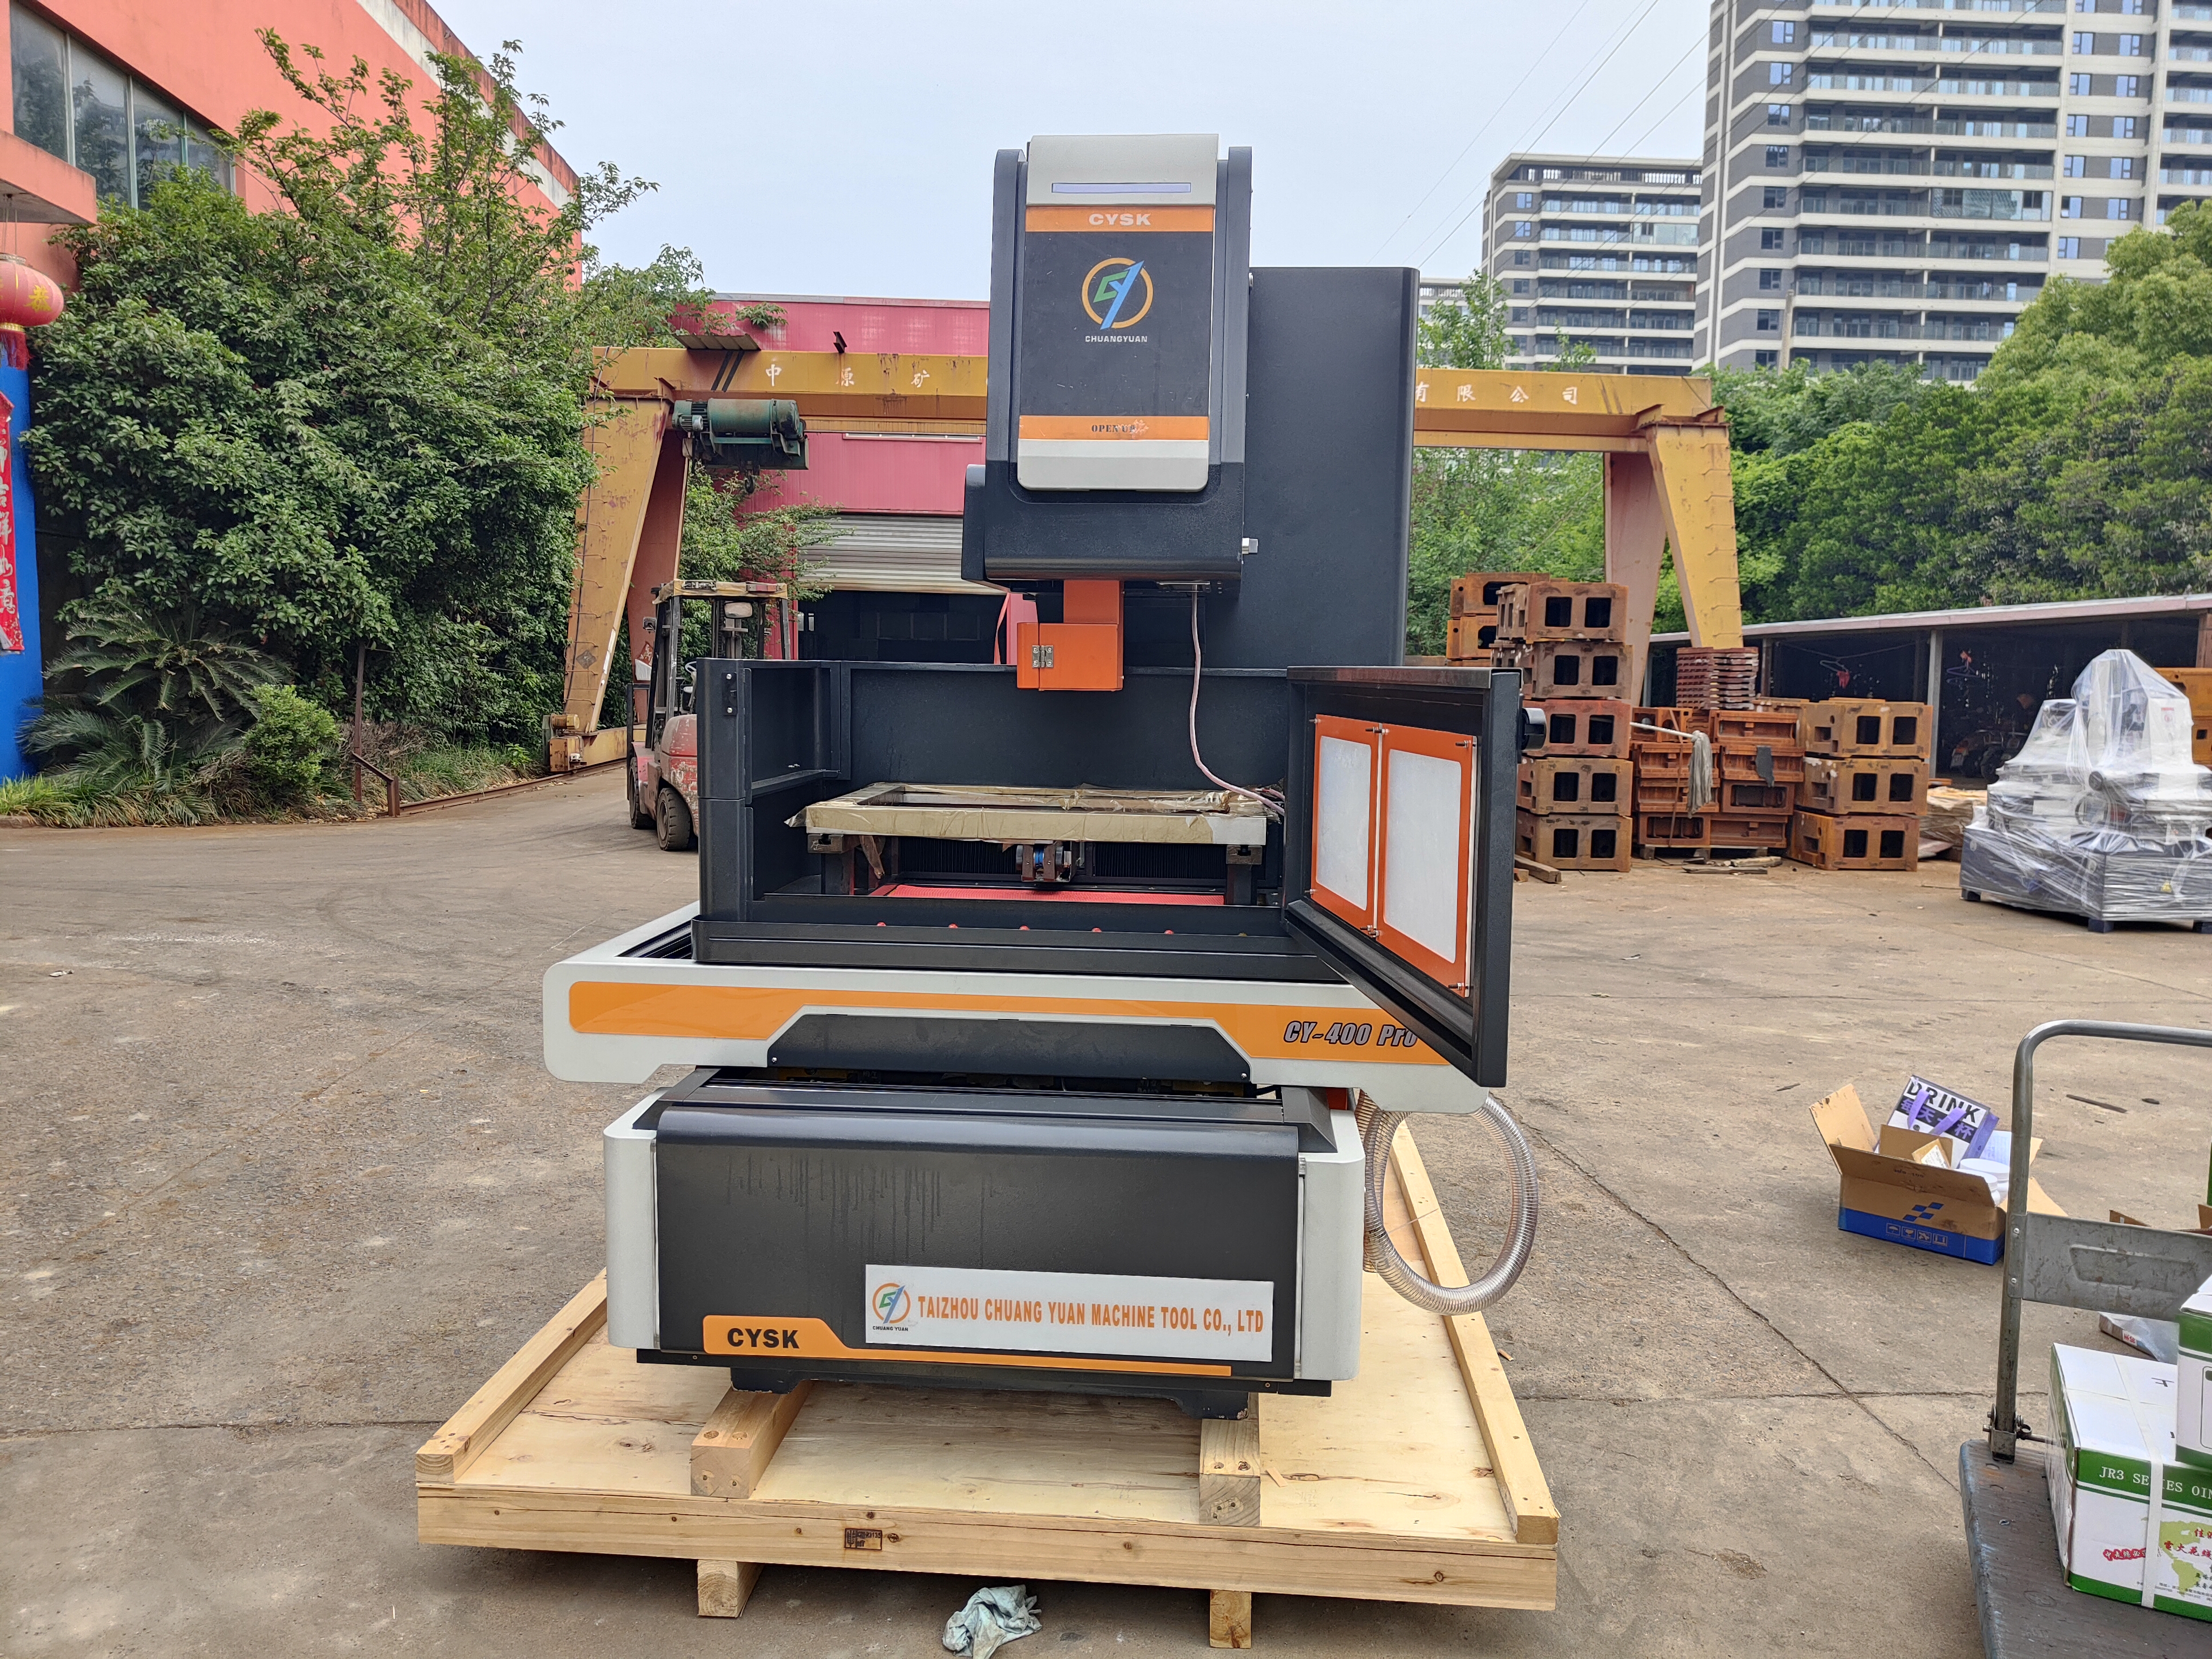
Drótvágó gép: 5 tengelyes pontosság, 0,003 mm pontosság

Összes kategória

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Mobil / WhatsApp
WeChat
LinkedIn
Név
Vállalat neve
Üzenet
0/1000
Csatolmány
Kérjük, töltsön fel legalább egy csatolmányt
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Pontos vezetékes maró gép megoldások egy megbízható kínai gyártótól

Pontos vezetékes maró gép megoldások egy megbízható kínai gyártótól

A Taizhou Chuang Yuan Machine Tool Co., Ltd. 2003 óta gyárt precíziós drótvágó gépeket a kínai Jangszu tartomány Taicsou városában, és szolgálja a szerszámgép-műhelyeket, a formázóüzemeket, az űrkutatási beszállítókat és az orvosi eszközök gyártóit több mint 20 országban. Drótvágó gépsorunk ismételhető pozícionálási pontossága ±0,003 mm, felületi érdessége akár Ra 0,8 µm, vágási sebessége akár 220 mm²/perc 1,0 mm-es sárgaréz dróttal. A formagyártásban a vásárlók rendszeresen 0,005 mm-es üregméret-tűrést tartanak be 300 mm-es úthosszon, így a csiszolási idő 30–40 százalékkal csökken a marás és kézi illesztés kombinációjához képest. Az űrkutatási iparban egy német Tier 2 beszállító cég öt tengelyes drótvágó gépünket használja az Inconel 718 ötvözetből készült turbinakürt részek vágására, és hat hónap alatt a selejtarányt 8 százalékról 1,5 százalékra csökkentette. Törökországi orvosi stent- és sebészeti eszközgyártók a mi teljesen víz alatti drótvágó gépünkre támaszkodnak, hogy 316L rozsdamentes acélból és titánból 0,02 mm-es rések szélességét tartsák be.
Árajánlat kérése

Esettanulmány

Német szerszámkészítő cég 1200 mm-es szerszámblokkokat vág öt tengelyes drótkapcsolatos marógéppel

Egy bajor szerszámkészítő gyártó, aki autó-fényező szerszámokat készít, torlódást tapasztalt: a 1200 × 800 × 400 mm méretű, 1.2344-es keményacél tömböket összetett szögben elhelyezett hűtőcsatornák és lezáró felületek jellemezték, amelyeket a marás nem tudott elérni. A meglévő drótszál-eróziós gépüknek csupán 600 mm-es utazási távolsága volt, így külső beszerzésre kényszerültek 35 euró/óra áron, 14 napos határidővel. 2022-ben felszerelték CY-WEDM 1200 típusú, öt tengelyes drótszál-eróziós gépünket automatikus drótfeltekeréssel és teljesen víz alatti vágással. A gép az egész utazási tartományon ±0,004 mm pontosságot biztosít, az öt tengelyes ferdefej legfeljebb 30 fokos ferdeséget képes vágni. Három hónapon belül a belső vágás kiváltotta a külső beszerzés 80 százalékát, a szállítási idő 14 napról 3 napra csökkent, és az éves megmunkálási költség 210 000 euróval csökkent. A műhely mostanában napi 22 órában, heti hat napig üzemel, és a drótfogyasztásuk 0,18 kg/óra a 0,25 mm-es sárgaréz dróton, 180 mm²/perc sebességnél. Minőségirányítási vezetőjük megerősítette, hogy a szerszámlemez-lezáró felületek 100 százaléka most már sikeresen átmegy a kékpróbán.

Török orvosi eszközgyártó 0,02 mm-es rések elérését érte el 316L rozsdamentes acélból

Egy török gyártó, amely sebészeti feszítőklipekkel és biopsziás fogókkal foglalkozik, 0,02 mm széles, 8 mm mély horpadásokat kellett kialakítania 316L rozsdamentes acélból és titánból készült csöveken hőhatott zóna vagy esztergálási nyomok nélkül. A lézeres vágás recast-rétegeket és salétromos lerakódásokat eredményezett, amelyek nem feleltek meg a biokompatibilitási tisztítási érvényesítési követelményeknek. Három beszállító értékelése után 2023-ban választották ki CY-WEDM 500 típusú, víz alatti drótfűrészelő gépünket. 0,1 mm-es sárgaréz dróttal, 12 mikrosiemens vezetőképességű dezionizált vízzel és többszörös finomítással a gép 0,4 µm-es Ra felületi érdességet és ±0,002 mm-es horpadásszélességi tűrést ért el. A selejtarány 12 százalékról 1,8 százalékra csökkent, a posztfeldolgozási csiszolási idő pedig 45 százalékkal csökkent. A cég 2024-ben sikeresen átment az ISO 13485 felügyeleti auditján, teljes folyamatképességi adatokkal (Cpk: 1,67), amelyeket a gép beépített naplózó rendszeréből generáltak. Ezután további két drótfűrészelő gépet rendeltek meg az endoszkópos eszközalkatrészek exporttermelésének bővítéséhez Németországba és az Egyesült Államokba.

Egy indiai elektronikai csatlakozógyár 28 százalékkal növelte a termelését egy automatizált vezeték-eróziós gép segítségével

Egy pune-i, Indiában működő csatlakozógyártó vállalat – amely gyorsított hátoldali tűket állít elő berilliumrézből és foszforbronzból – nehézségekbe ütközött az elektródák kopása és az inkonzisztens lyukasztó rések miatt. A kézi szerszámkészlet-karbantartás 9 százalékos leállási időt és 5 százalékos selejtet eredményezett. 2023-ban két CY-WEDM 400 automatizált huzalos maró gépet telepítettek, amelyek 24 pozíciós automatikus huzalfeltekerést és automatikus darabmaradék-eltávolítást biztosítanak. A gépek 0,003 mm-es réshűség-egyezés mellett vágják a lyukasztó és a szerszámkészlet beillesztéseket, így a szerszámélettartam 800 000 ütésről 1,6 millió ütésre nőtt. A termelés 28 százalékkal emelkedett, a selejt 0,9 százalékra csökkent, az előre nem tervezett leállások pedig 1,5 százalékra csökkentek. A gyárigazgató jelentette, hogy a huzalos maró gép távoli diagnosztikai funkciója lehetővé tette mérnökeinknek Kínából, hogy 40 percen belül megoldják egy folyadékellátó szivattyú riasztását, elkerülve egy teljes műszak termelésveszteségét. A cég jelenleg csatlakozókat exportál 14 országba, és a huzalos maró gépek beszerzését köszönhetően 17 százalékkal csökkent a termelési költség 1000 darabonként.

Kapcsolódó termékek

A vezetékerosziós gépek technológiájának megértése és a megfelelő rendszer kiválasztása: A vezetékerosziós gépet, amelyet vezeték elektromos kisüléses gépnek (WEDM) is neveznek, vezetőképes anyagok eltávolítására használják úgy, hogy egy folyamatosan mozgó vezetékelektród és a deszalinizált vízbe merített munkadarab között irányított villámokat generál. Ez a folyamat – ellentétben a marás vagy lézeres vágás módszereivel – semmilyen mechanikai erőt nem fejt ki, így a gyártók nagyon pontosan vághatnak keményített szerszámacélból (60 HRC fölött), wolfram-karbidból, Inconel-ből, titánból és rézötvözetekből. A világvezető vezetékerosziós gépek piaca 2024-ben körülbelül 1,9 milliárd USD értéket ért el, és 2030-ig évi 5,6 százalékos növekedésre számítanak, elsősorban a formák és szerszámok gyártása, a légiközlekedési ipar, az orvosi eszközök, az elektronika és az autóipari szerszámgyártás iránti kereslet miatt. A Taizhou Chuang Yuan Machine Tool Co., Ltd., amelyet 2003-ban alapítottak Jiangsu tartományban, Kínában, vezetékerosziós gépeket tervez és gyárt, amelyek kiegyensúlyozzák a pontosságot, a sebességet és a teljes tulajdonlási költséget. Gyártási folyamatunk a gépalváz végeselemes analízisével kezdődik, amelyet magas merevségű Meehanite vasból öntenek, majd 12 hónapon át érlelik a belső feszültségek leengedése érdekében. Az alvázat ezután egy öt tengelyes CNC kapus marógépen dolgozzák fel, amely 0,01 mm síklenséget biztosít 1000 mm-enként, mielőtt összeszerelnék. Minden tengely előfeszített lineáris vezetékeket és C3 minőségű golyósorsókat használ, amelyeket lézerrel kalibrált menetkompenzációval láttak el, így a pozicionálási pontosság +/−0,003 mm, a ismételhetőség pedig +/−0,001 mm. Impulzusgenerátorunk legfeljebb 1,5 MHz-es frekvencián működik adaptív vezérléssel, amely másodpercenként 2000-szer figyeli a réshullámhossz feszültségét, és automatikusan igazítja a kisülési energiát a vezeték eltörésének megelőzésére és a finom geometriák védelmére. Egy tipikus feladatnál – például 40 mm vastag 1.2344 szerszámacél vágásánál – gépünk 180 mm²/perc sebességgel vág 0,25 mm-es sárgaréz vezetékkel, miközben az Ra felületi érdesség 1,0 µm, és több átmenetes finomvágással elérhető az Ra 0,4 µm. A vezetéktranszport rendszer zárt hurkú feszültség-szervóvezérlést alkalmaz 8–12 N feszültségtartással, ami döntő fontosságú a legfeljebb 30 fokos ferde vágáshoz és a 0,1 mm-es vezeték automatikus behúzásához. A teljesen víz alatti vágási kialakításunk csökkenti a hő okozta torzulást a 0,5 mm-nél vékonyabb alkatrészeknél, amely gyakori követelmény az orvosi és elektronikai alkalmazásokban. Környezeti szempontból a gép álló üzemmódban 2,8 kW, vágás közben 9,5 kW teljesítményt fogyaszt, és vízkezelő egységünk a deszalinizált ioncserélő gyanta élettartamát 1800 órára növeli. Világszerte ügyfeleink specifikus módon használják vezetékerosziós gépeinket. Németországban és Olaszországban a formagyártó cégek befecskendezési formabevágásokat és extrúziós szerszámokat készítenek, és támaszkodnak automatikus forgácseltávolító rendszerünkre, amellyel éjjel-nappal, fénymentes üzemmódban is futhatnak nyolc-tizenkét üreges sorozatok. Az Egyesült Államokban a légiközlekedési ipari szolgáltatók méhsejtes tömítőgyűrűket és turbinalapát-gyökereket vágnak nikkelötvözetekből, és öt tengelyes ferdefejünket használják a fenyőfa-profilok egyetlen beállítással történő gyártásához. Törökországban és Indiában az orvosi és elektronikai gyártók érdes szegélymentes stenteket, sebészi fogókat és csatlakozó tűket készítenek, amelyeknél a burrszabad él megszünteti a másodlagos polírozást. Vietnámban és Mexikóban az autóipari nyomószerszám-szolgáltatók vezetékerosziós gépeinket használják a fokozatos nyomószerszámok karbantartására 0,003 mm-es lyukmaró hézaggal, így a szerszámélettartam meghaladja az 1,5 millió ütést. Dél-Koreában és Japánban a precíziós csatlakozószerszám-gyártók hőmérséklet-kiegyenlítő rendszerünkre támaszkodnak, amely 18 órás felügyelet nélküli futás során +/−0,002 mm pontosságot biztosít. Minden ügyfelünket távműködtetési diagnosztikával támogatjuk egy ipari IoT-átjárón keresztül, kibővített valóság segítségével irányított karbantartással és egy 48 órás pótalkatrész-szolgáltatással Rotterdam raktárából. Mérnöki csapatunk ingyenes vágási próbákat kínál az ügyfelek saját anyagaival, és részletes folyamatjelentést küld vissza ajánlott eltolásokkal, mosónyomásokkal és vezetékminőségekkel. A vezetékerosziós gép kiválasztása több mint az ár összehasonlítása. A vásárlóknak értékelniük kell a mozgásteret a legnagyobb szándékolt szerszámtest mérete szerint, a komplex relief szögekhez szükséges ferde vágási képességet, a fénymentes működéshez szükséges automatikus vezetékbehúzás megbízhatóságát, valamint a gyártó alkalmazástechnikai támogatásának lehetőségét. Ajánljuk, hogy a legnagyobb alkatrész méreténél legalább 10 százalékos mozgásteret biztosítsanak, és olyan generátort válasszanak, amely képes kezelni a legvastagabb anyagot a szükséges felületminőséggel. Azoknak a műhelyeknek, amelyek keményített acélt és karbidot is vágnak, egy kettős teljesítményű generátor külön finomvágó ágakkal elkerüli a kompromisszumokat. Mivel a vezetékerosziós gépek általában 15–20 évig üzemelnek, a karbantarthatóság és a pótalkatrészek elérhetősége ugyanolyan fontos, mint a kezdeti műszaki adatok. Gépeink szabványos ipari alkatrészeket használnak a Siemens, a Panasonic és a HIWIN gyártmányából, így csökkentve a hosszú távú beszerzési kockázatot. Emellett karbantartási ütemterveket, hibakód-könyvtárakat és kalibrálási eljárásokat is közzéteszünk, hogy az ügyfelek helyi szakembereiket önállóan képezhessék. Több mint 1800 vezetékerosziós gép telepítése világszerte és több mint 20 országban létrejött partnerek mellett folyamatosan finomítjuk terveinket a mezőn szerzett adatok alapján. A legutóbbi fejlesztések közé tartozik egy újratervezett vezetékvezető, amely 40 százalékkal hosszabb ideig tart, egy mosófúvóka, amely 22 százalékkal csökkenti a vezeték eltörését magas alkatrészeknél, valamint egy vezérlőszoftver, amelyben beépített technológia-adatbázis található 46 gyakori anyaghoz. Akár egy műhely, amely első vezetékerosziós gépét veszi, akár egy nagy gyártó, amely bővíti kapacitását, csapatunk segít kiválasztani a megfelelő modellt az Ön alkatrészeihez, anyagaihoz és termelési céljaihoz.

Gyakran Ismételt Kérdések

Milyen anyagokat vághat egy drótvágó gép, és milyenek a gyakorlati vastagsági korlátok?

Egy drótvágó gép minden elektromosan vezető anyagot vághat, például keményített szerszámacélt (legfeljebb 70 HRC-ig), volfrám-karbidot, Inconel-t, titániumot, rezet, sárgarézet és alumíniumot. A gyakorlatban elérhető vastagság a generátor teljesítményétől és a folyadékellátástól függ: szabványos modelleink 300 mm vastagságú acélt vágnak, míg nagy teljesítményű sorozatunk 500 mm-es vastagságot kezel csökkentett sebességgel. Nem vezető kerámiák és a legtöbb műanyag nem vágható anélkül, hogy segéd-elektródát használnánk.
A teljesen víz alatti vágásnál a munkadarabot desztillált víz veszi körül, ami javítja a hűtést és a pontosságot magas vagy vékony alkatrészek esetén, és ezt a megoldást elsősorban orvosi, légiközlekedési és szerszámkészítési feladatokhoz ajánljuk. A csak folyadékellátásos gépek olcsóbbak, és kis, egyszerű alkatrészekhez alkalmasak. Sok ügyfelünk két üzemmódban is működő drótvágó gépet választ, amely automatikusan vált üzemmódok között, így egyetlen beruházással rugalmasságot nyerhet különböző feladattípusokhoz.
Napi feladatok közé tartozik a víz vezetőképességének ellenőrzése (céltartomány: 5–15 mikrosiemens) és a drót feszültségének ellenőrzése. Heti feladatok: a dróttámaszok tisztítása, az áramellátó érintkezők ellenőrzése és a szűrők cseréje. Évenként ajánljuk az összes tengely lézeres kalibrálását. Ezen ütemterv betartásával az ügyfelek általában nyolc-tíz évig megtartják a ±0,003 mm-es pontosságot, a dróttámaszokat pedig anyagtól függően 600–900 üzemóra után kell cserélni.
A telepítés általában három–öt napot vesz igénybe, ideértve a gép vízszintezését, igazítását és egy 24 órás vágási tesztet. Mérnökeink ezután öt napos, helyszíni képzést nyújtanak a programozásról, a drótbetáplálásról, az eltolásbeállításról és a folyadékáramlás optimalizálásáról. A szolgáltatás részeként egy év garanciát, távoli diagnosztikát IoT-átjárón keresztül, angol nyelvű dokumentációt és életre szóló hozzáférést biztosítunk alkalmazásmérnöki csapatunkhoz folyamatkapcsolatos kérdések esetén.
A szabványos modellek a fogadott előleg után 30–45 napon belül szállíthatók, míg az egyedi konfigurációk esetében a szállítási idő 60–75 nap. Elfogadjuk a banki átutalást (T/T) 30 százalékos előleggel és a szállítás előtti 70 százalékos kifizetéssel, illetve a megváltoztathatatlan, láttára szóló bankszámlát (L/C). Az összes gép CE-tanúsítvánnyal, fumigált fa dobozban és teljes kiviteli dokumentációval kerül szállításra. A 20-nál több exportpiacunkon ismétlődő vásárlóink számára rugalmas ütemezést és összevont szállításokat kínálunk.

Kapcsolódó cikkek

A helyes kezelési módszer a gyors huzalvágó gép elégtelen megmunkálási pontosságához

13

Dec

A helyes kezelési módszer a gyors huzalvágó gép elégtelen megmunkálási pontosságához

További megtekintés
Hogyan csökkenthetők a csőfelület karcolásai a csőhengerlő folyamatos formázási folyamatában

29

Jun

Hogyan csökkenthetők a csőfelület karcolásai a csőhengerlő folyamatos formázási folyamatában

A felületi hibák gazdasági valósága A csőgyártó termelés magas kockázatú világában egy felületi karcolás sokkal több, mint egy apró esztétikai hiba. Ez egy vörös zászló, amely mélyebb folyamatbeli instabilitásokat jelez, és veszélyezteti a szerkezeti ...
További megtekintés
Miért támogatja a moduláris rugógyártó gép a különböző rugógyártási típusok gyors átváltását

14

Jul

Miért támogatja a moduláris rugógyártó gép a különböző rugógyártási típusok gyors átváltását

A hagyományos, integrált rugóformáló berendezések termelési szűk keresztmetszetei. A modern fémformázó gyártás egyre inkább diverzifikált termék-specifikációkat és kevert tételgyártást jelent. Számos gyártóüzemnek rugókat kell feldolgoznia...
További megtekintés
Hogyan csökkenthető a fúrószerszám kopása a folyamatos mélyfurat-gépalkatrész-feldolgozási feladatok során

03

Aug

Hogyan csökkenthető a fúrószerszám kopása a folyamatos mélyfurat-gépalkatrész-feldolgozási feladatok során

A mélyfuratok hőfeszültségének mechanikájának megértése A folyamatos furatolás és nagy mélységű megmunkálási feladatok ipari gyártósorokon súlyos hőmérsékleti és mechanikai kihívásokat jelentenek, amelyek rendszeresen próbára teszik a vágószerszámok határait. W...
További megtekintés

Ügyfélvélemények

Klaus Berger, Szerszámozási vezető, Bavária, Németország
Pontosság és rendelkezésre állás, amelyek forradalmasították öntödeinket

Két régebbi drótvágó gépet cseréltünk le a CY-WEDM 1200-ra, és 12 hónapon keresztül nyomon követtük az eredményeket. A pozícionálási pontosság minden ellenőrzésnél ±0,004 mm-en belül maradt, a tervezetlen leállások aránya 7 százalékról 1,2 százalékra csökkent, és az éjszakai felügyelet nélküli vágási óráink 340 százalékkal növekedtek. Az automatikus drótfűzés hibátlanul működik még a 0,2 mm-es dróttal is. A nyomóforma-tömbök egységköltsége 19 százalékkal csökkent. A Taizhou Chuang Yuan távoli diagnosztikai támogatása kevesebb mint egy órán belül elhárította egy generátor riasztását – ezt egyetlen helyi szállító sem tudta eddig elérni.

Ayse Demir, Gyártási Igazgató, Isztambul, Törökország
A legszavahihetőbb drótvágó gép a gyártósorunkban

Három vezetékes maró gépet üzemeltetünk sebészeti eszközök alkatrészeinek gyártására, amelyek 316L-es acélból és titánból 0,02 mm szélességű vágásokat készítenek. A CY-WEDM 500 bevezetése óta a selejtarány 11 százalékról 1,6 százalékra csökkent, a Cpk-érték pedig 1,71-re javult. A teljesen víz alatti vágás torzításmentessé teszi a vékony falú alkatrészeket, és a gép naplózó funkciója egyszerűvé tette az ISO 13485-s auditunkat. Két év elteltével egyetlen cserére szoruló alkatrész sem volt, kivéve a szűrőket és a vezetővezetékeket. Az energiafogyasztás 18 százalékkal alacsonyabb, mint a korábban használt márkánké ugyanazon vágási sebességnél.

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Név
Vállalat neve
Üzenet
0/1000
Adaptív impulzusvezérlés, amely minden vezetékes maró gépen megőrzi a pontosságot

Adaptív impulzusvezérlés, amely minden vezetékes maró gépen megőrzi a pontosságot

Minden általunk gyártott drótszál-eróziós gép egy nagyfrekvenciás, adaptív impulzusgenerátort használ, amely másodpercenként 2000-szer figyeli a résgyakoriságot. A szerszámkészítés és a formák készítése során ez megakadályozza a drótszál megszakadását hosszú, felügyelet nélküli vágások közben – egy gyakori hibapont akkor, amikor a folyadékellátás feltételei megváltoznak a vágás mélységének növekedésével. Egy 300 mm magas, 1.2344-es acélblokkon adaptív vezérlésünk 165 mm²/perc átlagsebességet biztosított 18 órás futás alatt, és nem történt egyetlen drótszál-megszakadás sem, míg egy versenytárs rögzített paraméterekkel működő gépe négyszer leállt. Légiközlekedési ügyfeleink számára, akik nikelötvözeteket vágnak, a generátor antisavas áramkörének köszönhetően a felületi újraszilárdulás 1 mikrométernél kisebb, így megfelel a fáradási szempontból kritikus minőségellenőrzésnek. Az orvosi gyártásban a stabil kisülési energia miatt a horpadás szélességének ingadozása 0,002 mm alatt marad, ami elengedhetetlen a stentek és fogók gyártásához. A rendszer emellett rögzíti a kisülési adatokat nyomon követhetőség céljából, támogatva az ISO 9001 és az ISO 13485 szabványok szerinti auditokat. Ügyfelek Németországban, Törökországban.
Öt tengelyes, egy vezetékes marógépen végzett, legfeljebb 30 fokos kúpos vágás

Öt tengelyes, egy vezetékes marógépen végzett, legfeljebb 30 fokos kúpos vágás

A bonyolult nyomószerszámok gyakran ferde falakat, kiképzési réseket és változó hajlásszöget igényelnek, amelyeket az egytengelyes gépek több beállítás nélkül nem tudnak megmunkálni. A vezetékerosziós gépsorunk öttengelyes szimultán mozgást támogat 30 fokos hajlásszögig, így a szerszámkészítő műhelyek egyetlen műveletben végrehajthatják a zárófelületek, a kilökőtűk szögeinek és a mély bordák megmunkálását. Egy bajor ügyfél, aki reflektor nyomószerszámokat készített, a beállítások számát négyről egyre csökkentette, így darabonként 11 órát takarított meg, és a szögmérési pontosságot ±0,01 fokra javította. A zárt hurkú vezetékfeszültség-szabályozó rendszer a teljes hajlási útvonalon 8–12 N feszültséget tart fenn, megakadályozva a vezeték elmaradását, amely kerekített sarkokat okozna. Légiközlekedési alkalmazásokban a fával hasonlító („fir-tree”) lapátgyökerekhez az öttengelyes fej egyetlen áthaladással készíti el az összetett szögeket, így kiváltja a külön EDM mélymaró műveletet, és hat nappal csökkenti a gyártási időt. Az elektronikai csatlakozószerszámok esetében a változó hajlásszög lehetővé teszi a dörzsminta és a nyomószerszám-betét egyidejű megmunkálását pontosan illeszkedő réssel, ami meghosszabbítja a szerszám élettartamát 1,5 millió ütésnél is többre.
WhatsApp WhatsApp E-mail E-mail Mobil Mobil LegfelülLegfelül