Elektrosztatikus kisüléses megmunkáló gépek | Nagy pontosságú EDM-megoldások

Összes kategória

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Mobil / WhatsApp
WeChat
LinkedIn
Név
Vállalat neve
Üzenet
0/1000
Csatolmány
Kérjük, töltsön fel legalább egy csatolmányt
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Pontos elektrosztatikus kisüléses megmunkálási megoldások egy megbízható kínai gyártótól

Pontos elektrosztatikus kisüléses megmunkálási megoldások egy megbízható kínai gyártótól

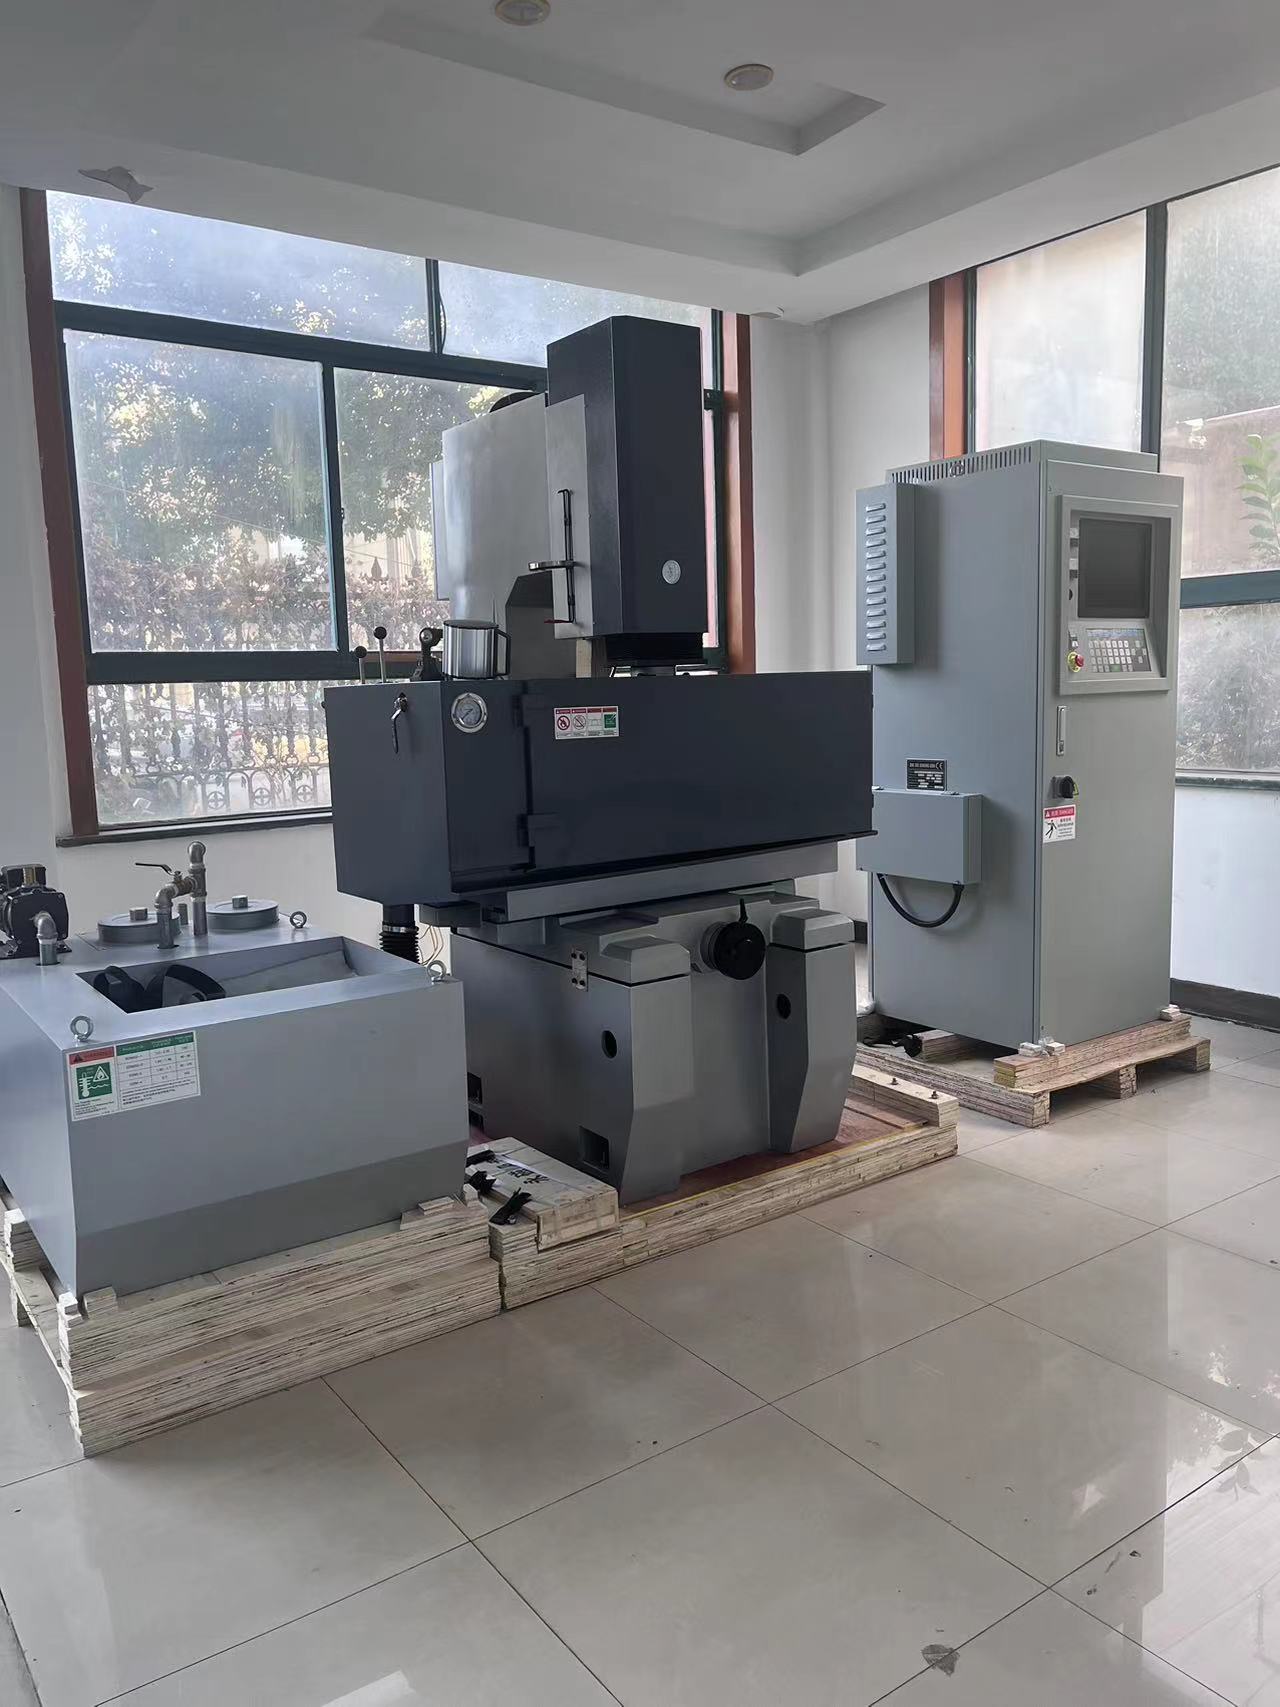
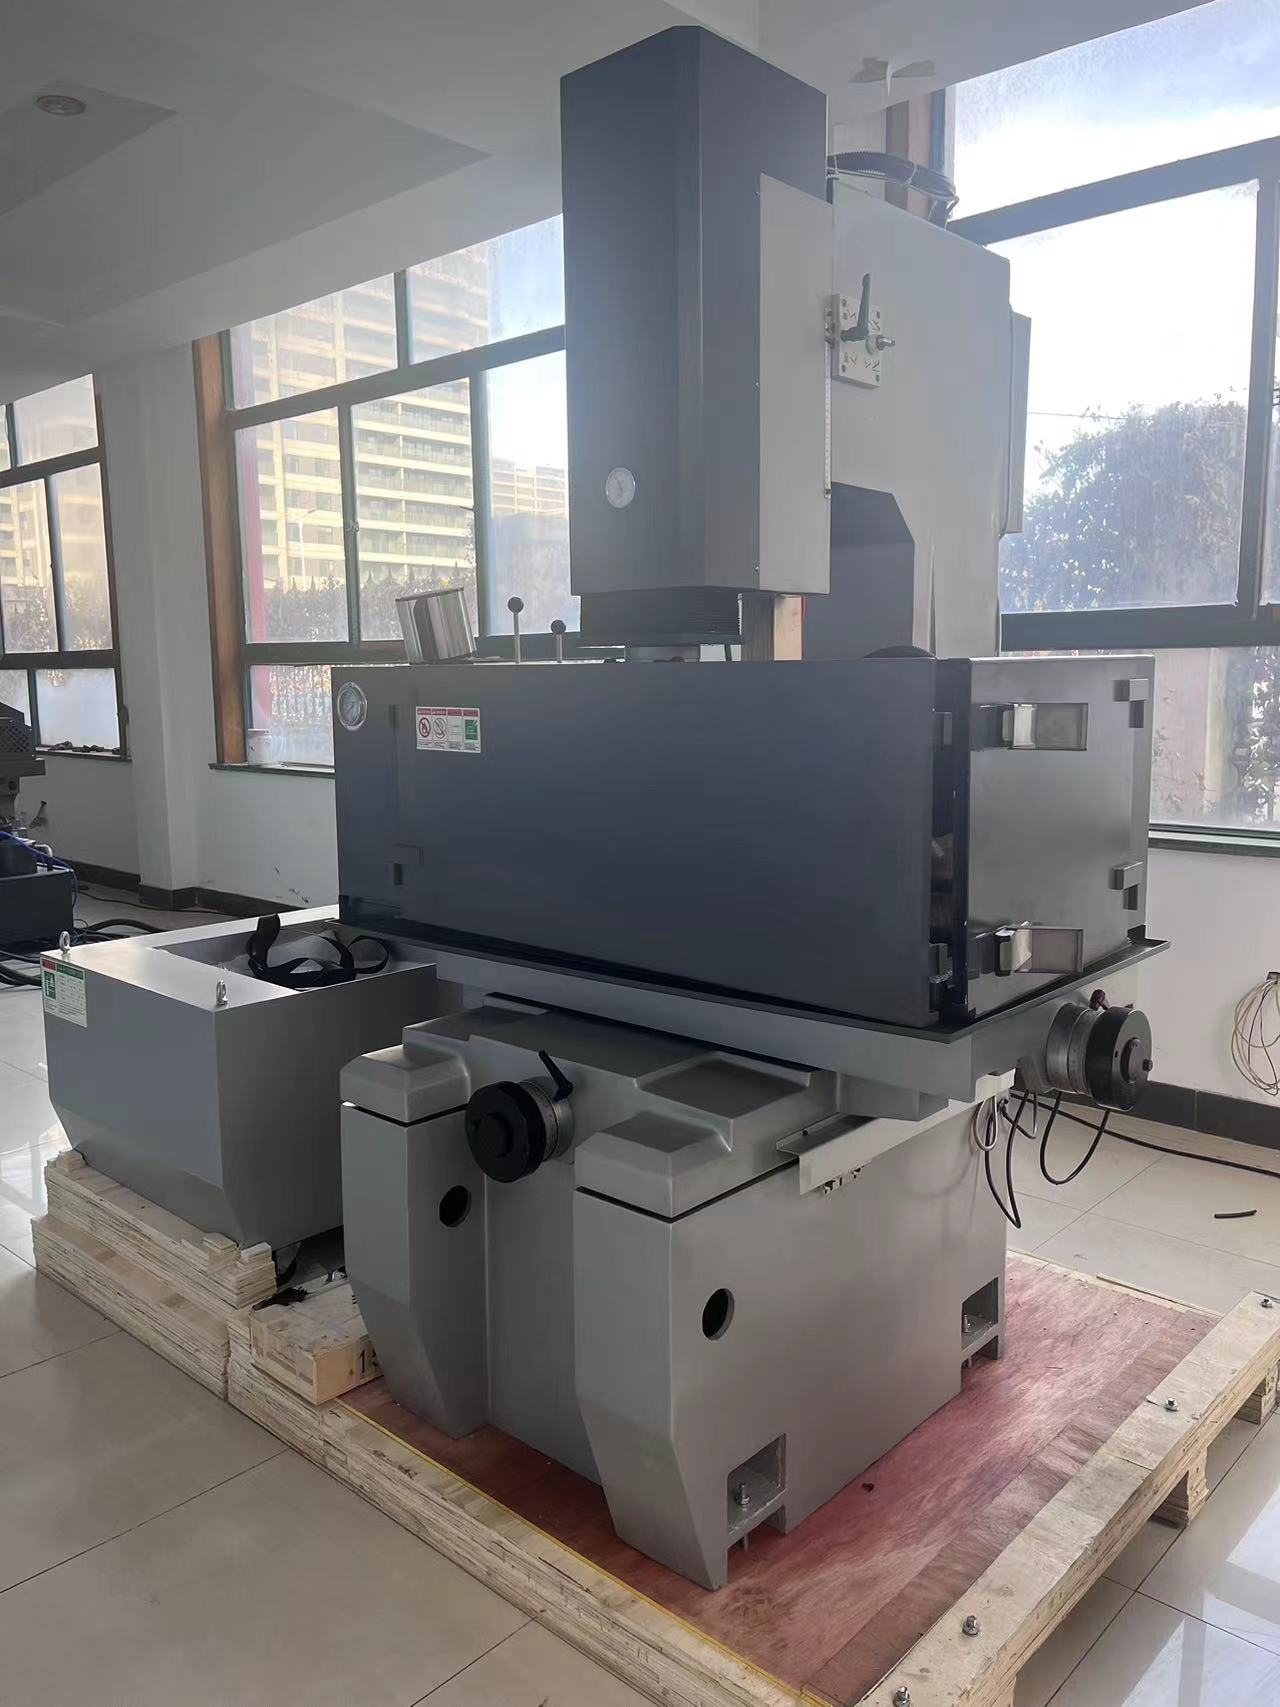
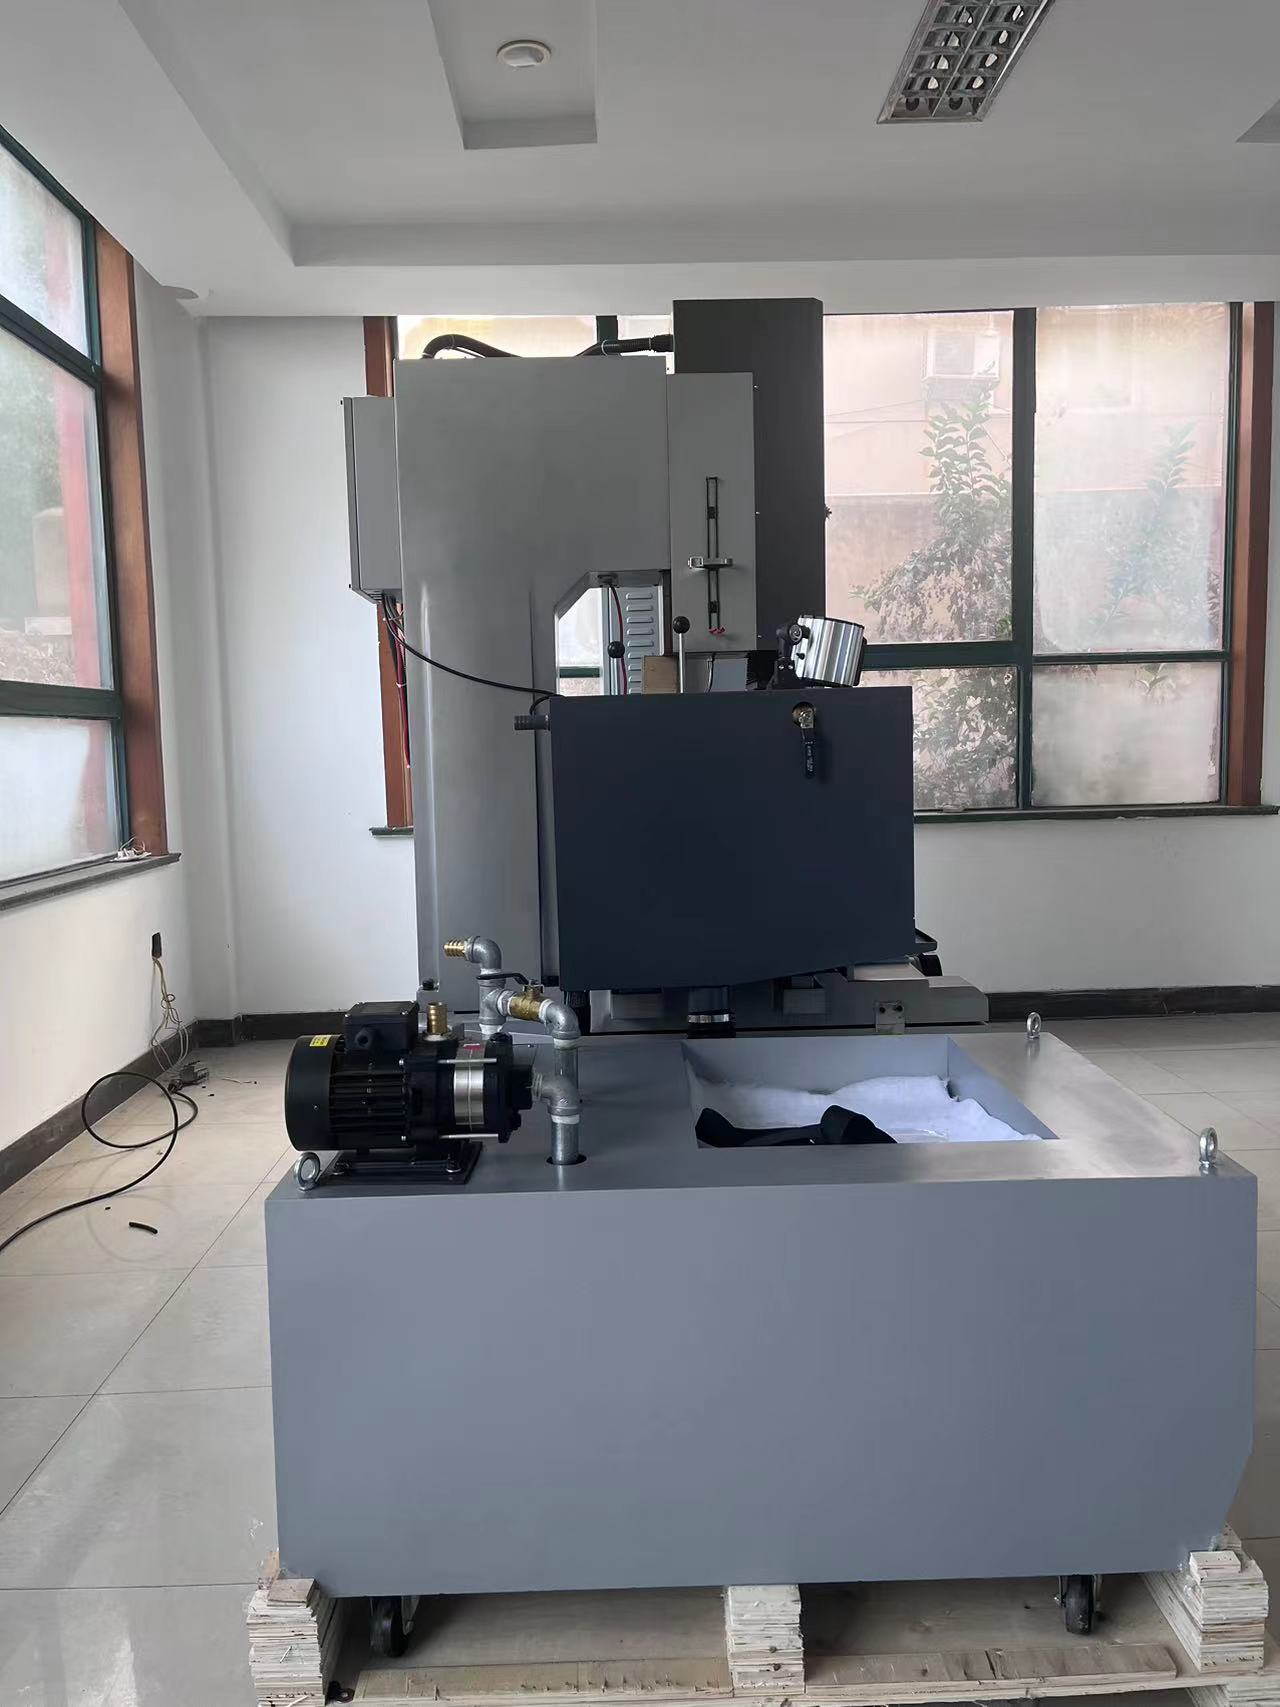
A Taizhou Chuang Yuan Machine Tool Co., Ltd. 2003 óta fejleszt elektrosztatikus kisüléses megmunkálórendszereket, amelyek szervóvezérlést, merev öntöttvas szerkezeteket és intelligens impulzusgenerátorokat kombinálnak a vezető anyagok szabályozott iszkeralapú eltávolítására – nem pedig vágóerő alkalmazásával. Ez teszi elektrosztatikus kisüléses megmunkálórendszerünket ideálissá keményített szerszámacélra, volfrám-karbidra, űrkutatási ötvözetekre és mikrostruktúrákra, amelyeket a hagyományos marás nem képes megmunkálni. A formák és szerszámok gyártásában dolgozó műhelyekben a munkavállalók gépeinkre támaszkodnak mély bordák, éles sarkok és tükörfényes felületek (legfeljebb Ra 0,2 µm) készítéséhez, míg az orvosi és autóipari szerszámgyártó műhelyek befecskendező fúvókák és sebességváltó-szerszámok gyártására használják őket. Ram- és drótos elektrosztatikus kisüléses megmunkálóplatformjaink ±0,005 mm-es pozícionálási pontosságot, legfeljebb Ra 0,1 µm-es felületi érdességet és akár 400 mm³/perc anyagleválasztási sebességet biztosítanak grafit elektródokon, miközben az elektróda kopását adaptív impulzusvezérléssel 0,1 százalék alá csökkentjük.
Árajánlat kérése

Esettanulmány

42 százalékkal gyorsabb szerszámkészítés egy német szerszámkészítő üzemben

Egy német szerszámkészítő vállalat, amely 64 üreges autókonnektor-szerszámokat gyárt, nehézségekbe ütközött a marás utáni kézi polírozással a mély bordákban. Az előző elektromos kisüléses megmunkálási (EDM) folyamatuk 18 órát vett igénybe üregenként, és még mindig látható EDM újraöntött rétegeket hagyott. Szállítottunk egy CNC-vezérelt ram-EDM gépet adaptív impulzusvezérléssel és 0,2 mm-es réz elektródával. A kisülési energia optimalizálásával az újraöntött réteg vastagságát 2 µm alá csökkentettük, és az automatizált elektróda-csere 30 százalékkal csökkentette a beállítási időt. A finomítási idő üregenként 18-ról 10,4 órára csökkent, azaz 42 százalékos javulást értünk el, miközben a felületi érdesség Ra 0,15 µm-re csökkent. A szerszámkészítő üzem jelenleg három elektromos kisüléses megmunkáló rendszert üzemeltet tőlünk, és 28 százalékkal alacsonyabb elektróda-fogyasztásról számol be.

35 százalékkal kevesebb szerszámkorrekció egy thai lemeznyomó szállítónál

Egy thai pontossági döntőszerszám-gyártó vállalatnál ismétlődő méreteltérés jelentkezett az elektronikai csatlakozók folyamatosan működő szerszámainál a huzalos EDM-munka után. Bevezettük öt tengelyes huzalos elektromos kisüléses megmunkáló központunkat zárt hurkú hőmérséklet-kiegyenlítéssel és 0,1 mm-es sárgaréz huzallal. A dielektromos folyadék hőmérsékletének ±0,5 °C-on belüli stabilizálásával és több átmenetes finomvágással a méretismételhetőség ±0,003 mm-re javult. A szerszámok újrafeldolgozása 35 százalékkal csökkent, a szerszámélettartam pedig 22 százalékkal nőtt. A vevő jelenleg minden új szerszámfejlesztéshez elektromos kisüléses megmunkálást alkalmaz, és a kinyomott alkatrészeket Japánba és Európába exportálja.

Mikrolyukasztás egy amerikai orvosi eszközgyártó számára

Egy amerikai orvosi eszközgyártó vállalat 0,3 mm-es hűtőfuratokat igényelt kobalt-króm sebészeti eszközökhöz hőkárosodás nélkül. Kisméretű furatok elektrosztatikus kisüléses megmunkálására szolgáló rendszerünk – amely magas frekvenciájú impulzusokat és dezionizált víz dielektrikumot használ – 1200 furatot fúrt kötegenként, repedés vagy forgácsmentesen. A furatok helyzetpontossága ±0,008 mm volt, és a felületi integritás megfelelt az ISO 13485 folyamatspecifikációknak. A gyártási kihozatal 88-ról 97 százalékra nőtt, és az egyes eszközök gyártási ciklusideje 25 százalékkal csökkent. Az ügyfél két műszakban négy elektrosztatikus kisüléses megmunkáló egységet üzemeltetett nálunk. Termékek címe: Fedezze fel teljesítményerős elektrosztatikus kisüléses megmunkáló termékcsaládunkat

Kapcsolódó termékek

Az elektrosztatikus kisüléses megmunkálás egy érintésmentes hőtechnológiai eljárás, amely vezető anyagokat alakít ellenálló folyadékba merített elektród és munkadarab közötti szabályozott villámcsapások segítségével. A Taizhou Chuang Yuan Machine Tool Co., Ltd. cég 2003 óta finomítja ezt az elvet saját kutatási, gyártási és értékesítési tevékenységével kapcsolatos precíziós gépgyártási technológiák területén. Gyártási folyamatunk a gépágy véges elemes analízisével kezdődik, majd következik a magas minőségű öntöttvas öntése, a természetes érlelés 12 hónapon át, valamint a vezetőpályák 0,005 mm egyenességre történő precíziós csiszolása. Ezután minden elektrosztatikus kisüléses megmunkáló egység szervókalibráláson, 72 órás impulzusgenerátor-beszoktatáson és lézerinterferométeres ellenőrzésen megy keresztül. Az eredmény egy olyan gép, amely +/–0,005 mm pozícionálási pontosságot és Ra 0,1 µm felületi érdességet tart fenn akár 5000 üzemóra után is. Gyártási környezetben elektrosztatikus kisüléses megmunkálásunk a formák és szerszámok gyártására, a légiközlekedési ipar turbinakomponenseire, az orvosi eszközökre, az autóipari hajtáslánc-szerszámozásra és a mikroelektronikai csatlakozókra szolgál. Világszerte több mint 20 országban működő ügyfeleink mély üregek megmunkálására, éles belső sarkok kialakítására, mikrolyukak fúrására és karbid szerszámformák gyártására használják rendszereinket. Egy európai légiközlekedési beszállító 30 százalékkal alacsonyabb elektródfogyást jelentett be adaptív impulzustechnológiánk bevezetése után, míg egy dél-koreai elektronikai formagyártó 99,2 százalékos első próbálkozásos kihozatali arányt ért el lencseformák gyártásánál. Az elektrosztatikus kisüléses megmunkáláson túl forgalmazunk megmunkálóközpontokat, csőgyártó gépeket, hasító vonalakat, hosszra vágó vonalakat, esztergákat és mélyfurat-feldolgozó gépeket, így ügyfeleink teljes gyártócellákat építhetnek be. Minőségirányítási rendszerünk az ISO 9001 szabványt követi, és minden gép szállítás előtt 200 órás folyamatos vágási teszten megy keresztül. Távoli diagnosztikai szolgáltatást, helyszíni telepítést, kezelőképzést és 72 órán belüli pótalkatrész-szolgáltatást nyújtunk. Robusztus öntvények, intelligens vezérlés és gyors reakcióképes szerviz összekapcsolásával segítjük gyártóinkat a szerszámköltségek csökkentésében, a szállítási idők rövidítésében és a termékminőség javításában megbízható elektrosztatikus kisüléses megmunkálással.

Gyakran Ismételt Kérdések

Milyen anyagok megmunkálhatók elektrosztatikus kisüléses megmunkálással?

Az elektrosztatikus kisüléses megmunkálás minden vezető anyaggal működik, ideértve a keményített szerszámacélt, a volfrám-karbidot, a titánötvözeteket, a kobalt-króm ötvözeteket, a rezet és a grafitot. Széles körben használják formákhoz, nyomószerszámokhoz, légi- és űrhajóipari alkatrészekhez, valamint orvosi eszközökhöz. A nemvezető kerámiák és műanyagok nem alkalmasak erre a folyamatra. Gépeink 60 HRC-ig terjedő keménységű anyagokat és 0,1–500 mm vastagságú darabokat képesek feldolgozni, legfeljebb 400 mm³/perc eltávolítási sebességgel.
Adaptív impulzusvezérlést és többszörös finomvágást alkalmazunk, hogy az újraolvadt rétegek vastagsága 2 µm alatt maradjon, és a felületi érdesség Ra 0,1 µm legyen. A dielektrom folyadék hőmérsékletét ±0,5 °C-os tűréssel stabilizáljuk, és az elektródahordódást valós időben figyeljük. Ez megfelel a légi- és űrhajóipari, valamint az orvosi szabványoknak; egy amerikai ügyfél 0,3 mm-es mikrolyukak gyártásánál 97 százalékos kihozatalt ért el.
A szokásos elektrosztatikus kisüléses megmunkáló gépek a fogadott előleg után 45–60 napon belül szállíthatók. Mi szervezzük a tengeri szállítást, a helyszíni üzembe helyezést és az üzemeltetők képzését. A gépek üzembe helyezése általában 3–5 napot vesz igénybe, a gép méretétől függően. A pótalkatrészeket 72 órán belül kiszállítjuk, és távoli diagnosztika 24/7 rendelkezésre áll.
Igen. Gépeink támogatják a robotos betöltést, az automatikus elektródacsere rendszereket, az eszköztárolókat és az MES-adatkapcsolatokat. Egy német formázógyártó cég az automatikus elektródacsere rendszer bevezetésével 30 százalékkal csökkentette a beállítási időt. Szállítunk továbbá csőgyártó, hasító és hosszra vágó vonalakat is integrált gyártóüzemek számára.
Angol nyelvű kezelési útmutatót, távoli videótámogatást, helyszíni szervizmérnököket és 12 hónapos garanciát nyújtunk. Több mint 20 országban működő ügyfeleink számára regionális pótalkatrész-készletet tartunk fenn, és megelőző karbantartási csomagokat kínálunk. A képzés az üzemeltetést, a programozást és a napi karbantartást foglalja magában, hogy maximalizáljuk az elektrosztatikus kisüléses megmunkáló berendezések üzemidejét.

Kapcsolódó cikkek

Az EDM huzalvágó gép feldolgozási jellemzői

24

Dec

Az EDM huzalvágó gép feldolgozási jellemzői

További megtekintés
Miért támogatja a moduláris rugógyártó gép a különböző rugógyártási típusok gyors átváltását

14

Jul

Miért támogatja a moduláris rugógyártó gép a különböző rugógyártási típusok gyors átváltását

A hagyományos, integrált rugóformáló berendezések termelési szűk keresztmetszetei. A modern fémformázó gyártás egyre inkább diverzifikált termék-specifikációkat és kevert tételgyártást jelent. Számos gyártóüzemnek rugókat kell feldolgoznia...
További megtekintés
Miért felel meg a többfunkciós EDM-gép a vegyes sajtó- és alkatrészgyártó gyárak igényeinek

14

Aug

Miért felel meg a többfunkciós EDM-gép a vegyes sajtó- és alkatrészgyártó gyárak igényeinek

A magas változatosságú gyártási környezetek bonyolultságának kezelése – Egy modern ipari termelőüzem üzemeltetése gyakran olyan, mint egy tucat forgó tálat egyidejűleg tartani a levegőben, különösen akkor, ha magas változatosságú, kis sorozatszámú gyártási ütemtervekkel dolgozunk. Pl...
További megtekintés
Milyen előnyöket hoz a vállalatoknak az öreg EDM szikraforgácsoló gépek korszerűsítése

03

Aug

Milyen előnyöket hoz a vállalatoknak az öreg EDM szikraforgácsoló gépek korszerűsítése

A gyújtási erózió gyártásának régi korlátozásainak azonosítása – A nagy pontosságú gyártóüzemekben működő érett, évtizedek óta használt berendezések gyakran rejtett működési hátrányokat teremtenek, amelyek csendesen csökkentik a nyereségmarzsot az idővel. Amikor a gyártás...
További megtekintés

Ügyfélvélemények

Michael Reynolds, Szerszámkészítési vezető, légi- és űrhajózási beszállító, Egyesült Királyság
Megbízható pontosság légi- és űrhajózási szerszámkészítéshez

Három elektrosztatikus kisüléses megmunkáló központjukat üzemeltetjük turbinalapát-szerszámokhoz. A pozícionálás két év után is ±0,005 mm pontosságot biztosít, és az elektródahordás 30 százalékkal csökkent. Távoli támogatásuk segítségével egy impulzusproblémát négy órán belül megoldottak. Erősen ajánljuk légi- és űrhajózási szerszámgépészeknek.

Somchai Wattanakul, Gyártási Igazgató, Electronics Stamping Company, Thaiföld
Kiváló ár-érték arány és gyors szerviz

A vezeték alapú elektrosztatikus kisüléses megmunkáló berendezésünk 35 százalékkal csökkentette a nyomószerszámok újrafeldolgozásának szükségességét, és 22 százalékkal növelte a nyomószerszámok élettartamát. A felszerelés és a képzés mindössze négy napot vett igénybe, a pótalkatrészek pedig 72 órán belül megérkeztek. Az ár-érték arány kiemelkedő az elektronikai bélyegzőüzletünk számára.

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Név
Vállalat neve
Üzenet
0/1000
Adaptív impulzusvezérlés kiváló felületminőség érdekében

Adaptív impulzusvezérlés kiváló felületminőség érdekében

A statikus kisüléses megmunkálásunk adaptív impulzusvezérlést használ, amely folyamatosan igazítja a kisülési energiát a résgyártás feltételei alapján. A szerszámkészítő és formázó műhelyekben ez azt jelenti, hogy a újraöntött réteg vastagsága 2 mikrométernél kisebb, és a felületi érdesség akár Ra 0,1 mikrométerig is elérhető, anélkül, hogy hosszadalmas kézi csiszolásra lenne szükség. A rendszer másodpercenként 1000-szer figyeli a feszültséget és az áramerősséget, így az elektródahordódás 0,1 százalék alá csökken, és megakadályozza az ívképződést mély bordákon. Egy német szerszámkészítő cég 42 százalékkal csökkentette a befejező megmunkálás idejét egy 64 üreges csatlakozódoboz-formánál. A légi- és orvosi ipari ügyfelek számára ez a pontosság védi a hőérzékeny ötvözeteket, és megfelel a szigorú felületi integritási szabványoknak. A kezelők 500 folyamatreceptet tárolhatnak, így az ismételt gyártás gyors és egységes lesz. Akár keményacél szerszámokat, akár mikrolyukakat gyárt, az adaptív impulzusvezérlés biztosítja, hogy a statikus kisüléses megmunkálás stabil, termelékeny és költséghatékony maradjon.
Rigid gépszerkezet hosszú távú pontossághoz

Rigid gépszerkezet hosszú távú pontossághoz

Minden Taizhou Chuang Yuan elektrosztatikus kisüléses megmunkálóegysége egy minőségi öntöttvas alapozóval kezdődik, amelyet természetes érlelésre 12 hónapon át tárolnak, majd precíziós csiszolással 0,005 mm egyenességig finomítanak. Ez a merev szerkezet elnyeli a rezgéseket a nehéz durva megmunkálás során, és akár 5000 üzemóra után is megtartja a ±0,005 mm pozicionálási pontosságot. A lineáris skálák és a zárt hurkú szervovezérlés kompenzálja a hőmérsékletváltozásból eredő eltolódást ±0,5 °C tartományon belül – ami különösen fontos nagy méretű formák és légi- és űrhajóipari nyomószerszámok esetén. Egy thai nyomólemez-gyártó cég progresszív nyomószerszámoknál ±0,003 mm ismételhetőséget ért el, és 35 százalékkal csökkentette az újramunkálás szükségességét. A szerkezet emellett rugalmasan támogatja a nagysebességű vezetékes EDM-t és a kislyuk-fúrást anélkül, hogy elveszítené merevségét. Több műszakos üzemek számára ez a tartósság csökkenti a karbantartási költségeket, és a gépek élettartamát 15 évnél hosszabb időre növeli.
WhatsApp WhatsApp E-mail E-mail Mobil Mobil LegfelülLegfelül