Mélymaró EDM-gép | ±0,005 mm pontosság, Ra 0,2 µm felületminőség

Összes kategória

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Mobil / WhatsApp
WeChat
LinkedIn
Név
Vállalat neve
Üzenet
0/1000
Csatolmány
Kérjük, töltsön fel legalább egy csatolmányt
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
A mélyülő EDM-gép előnyei, amelyek két évtizednyi precíziós gyártási kiválóságra épülnek

A mélyülő EDM-gép előnyei, amelyek két évtizednyi precíziós gyártási kiválóságra épülnek

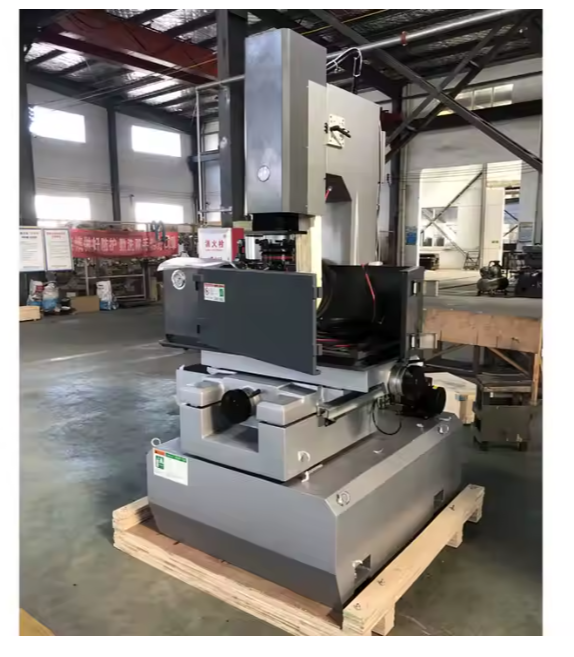
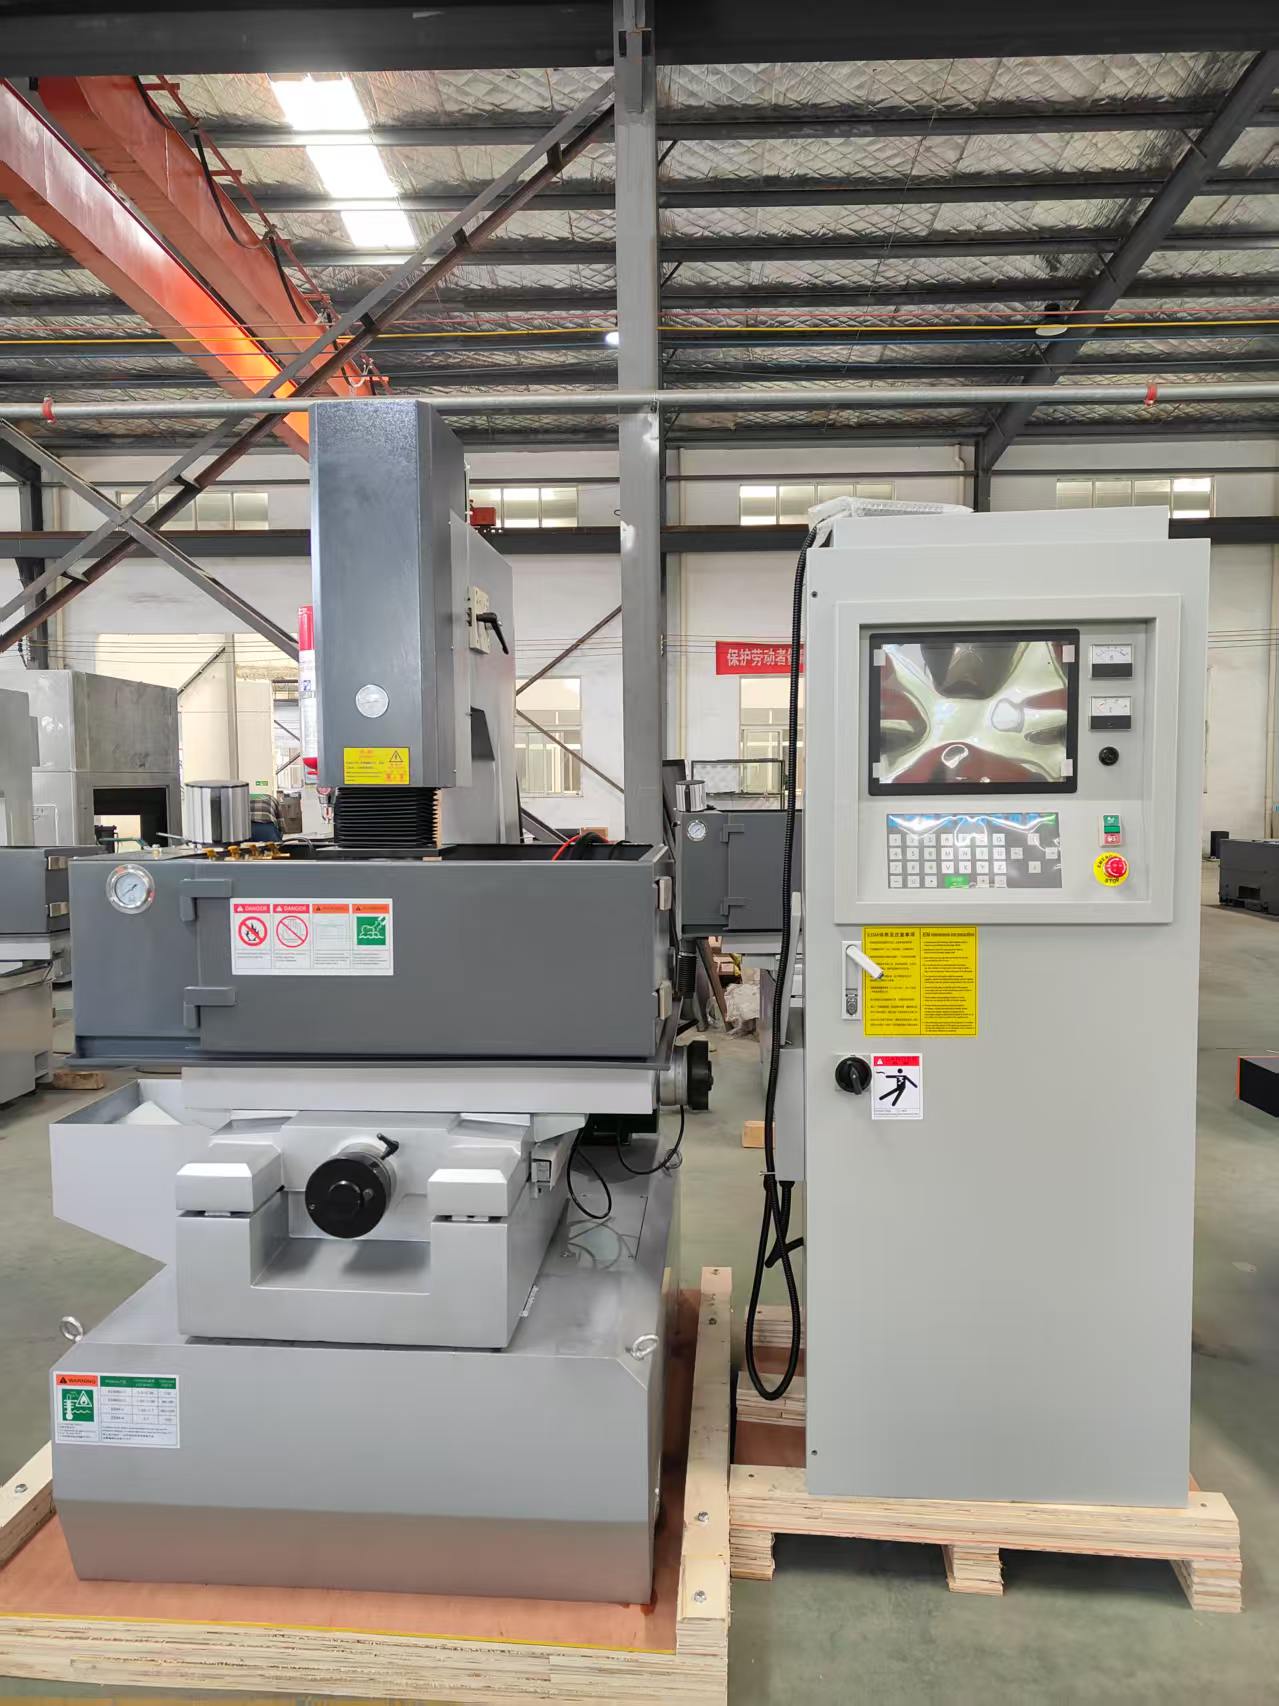
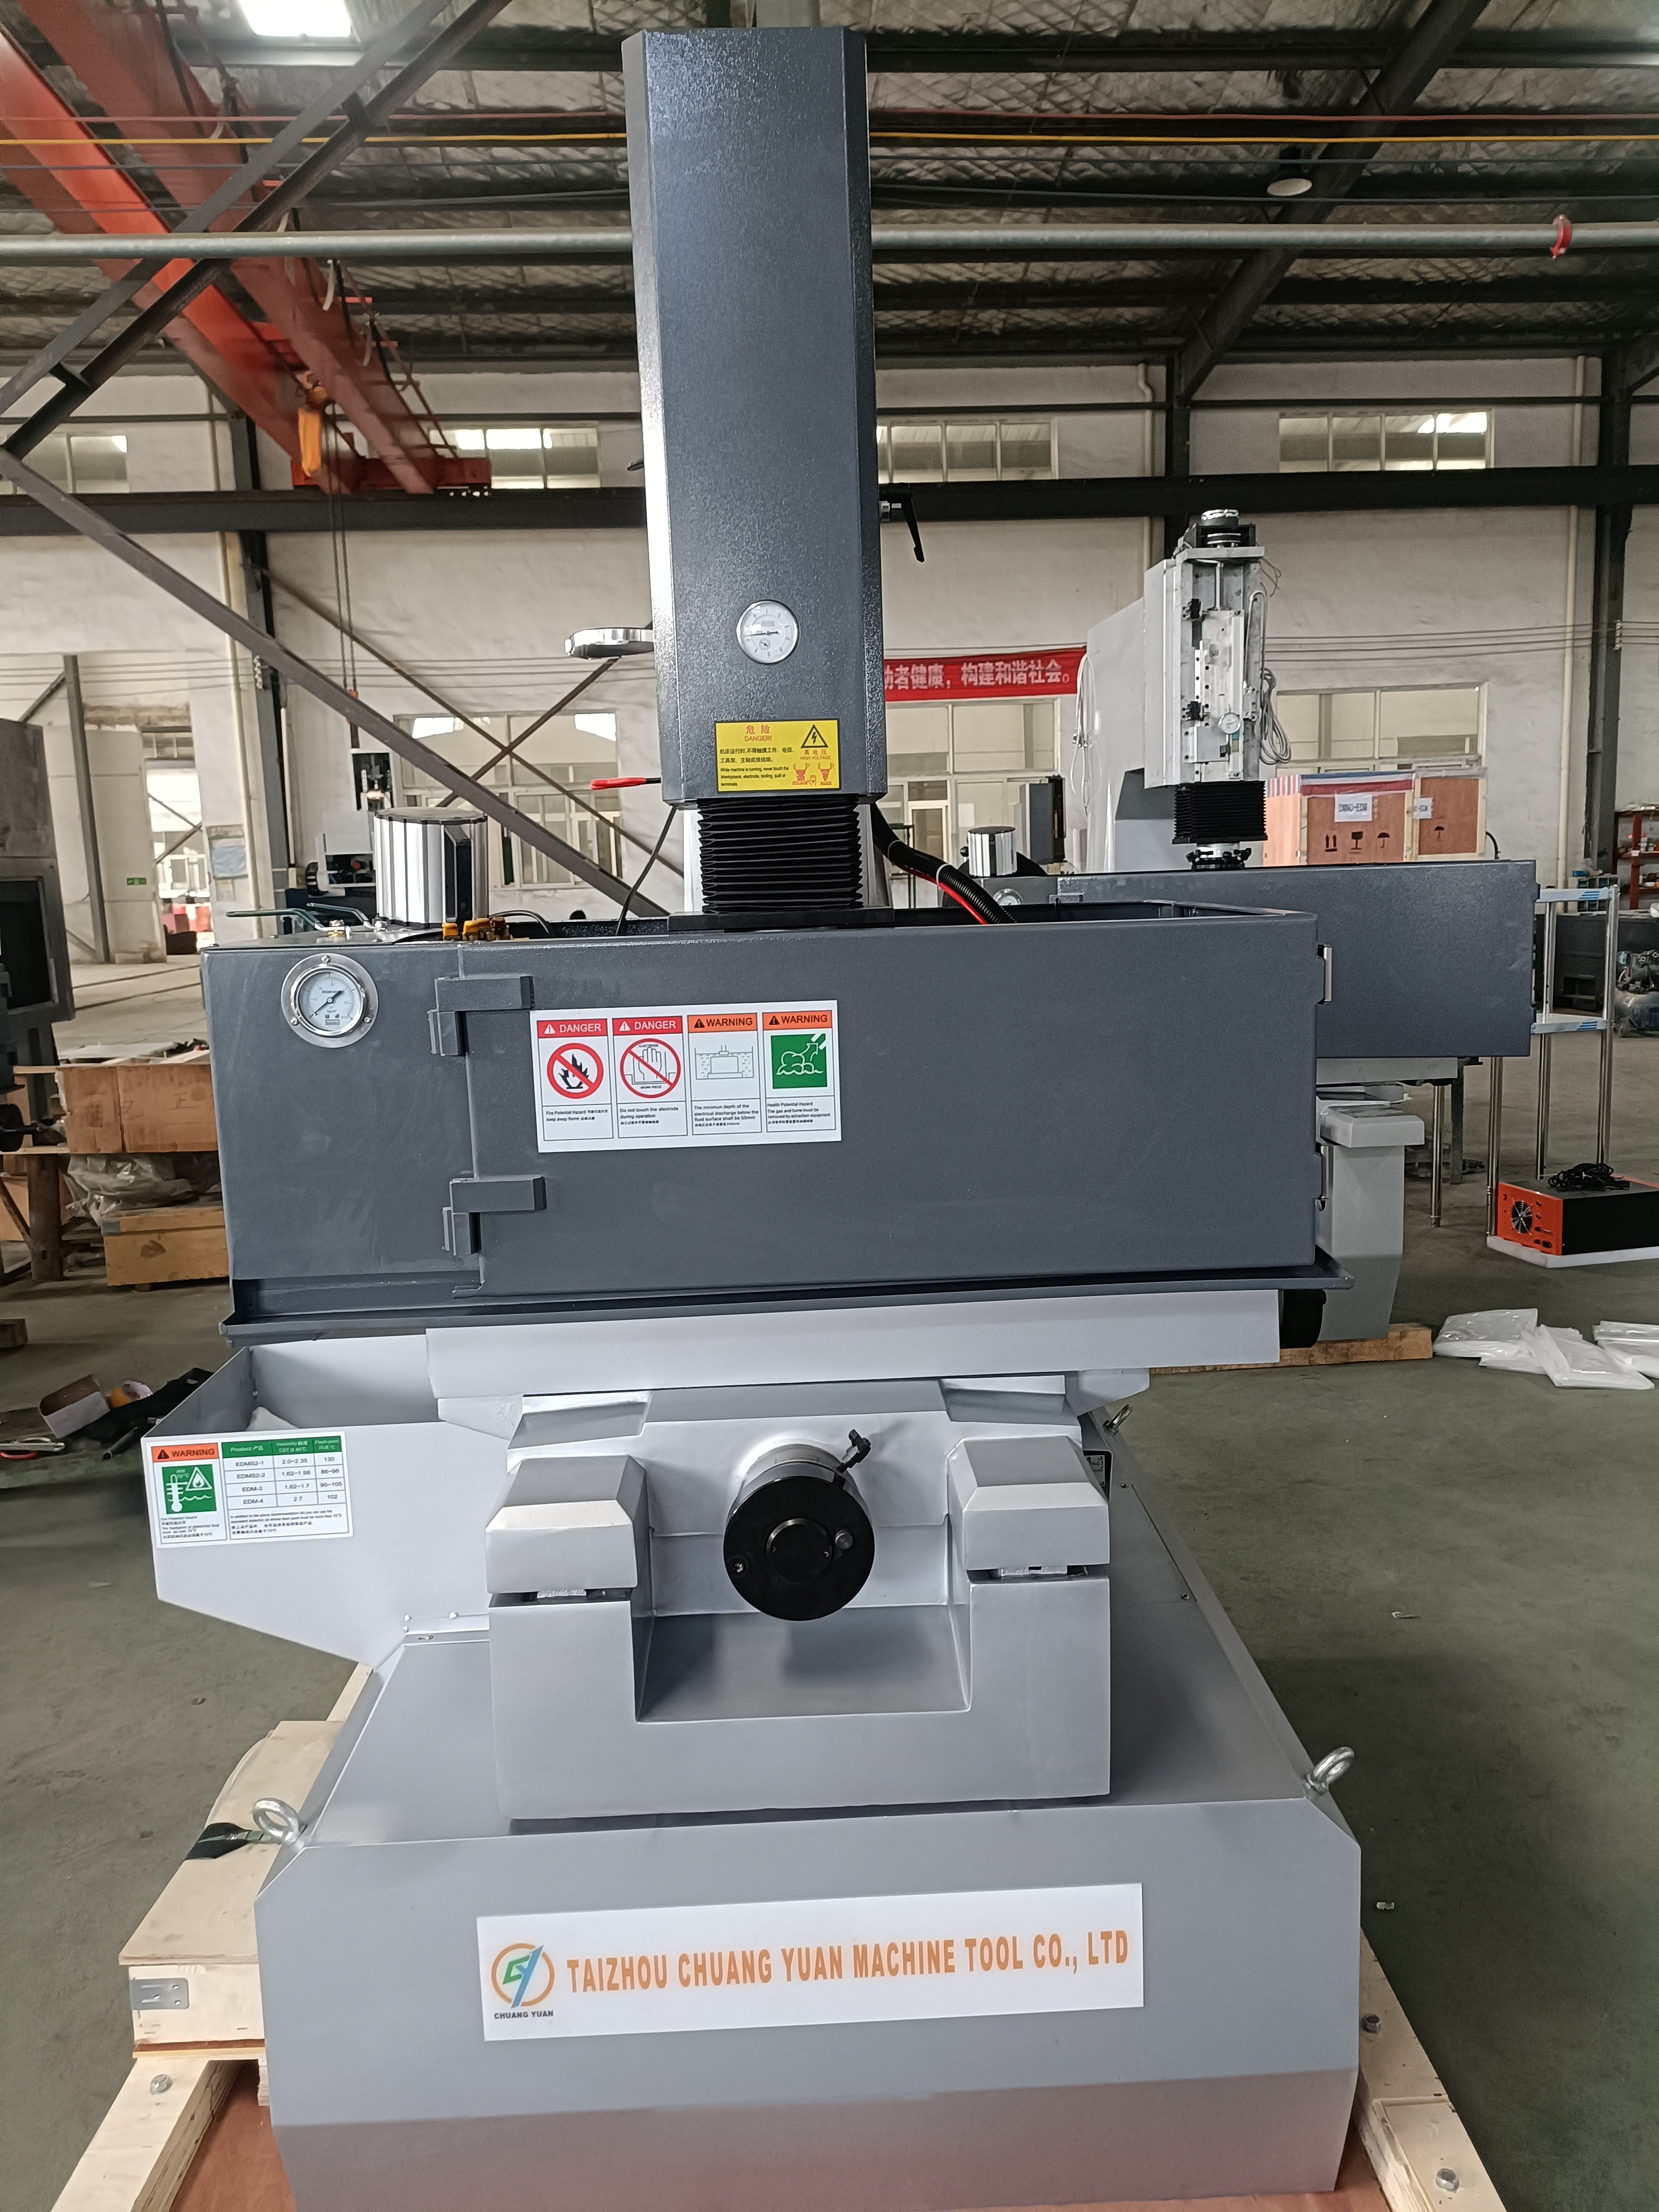
A 2003-ban, Jangszu tartomány Taicsou városában alapított szakmai gyártóként a Taicsou Csang Jüan Gépgyár Kft. az ipari pontosságú gépek kutatás-fejlesztését, gyártását és értékesítését ötvözi. A mi üreges elektródás szikraforgácsoló (Die Sinking EDM) gépünk ismételhető pontossága ±0,005 mm, legjobb felületi érdessége Ra 0,2 µm, amit merev öntöttvas szerkezetek, precíziós lineáris vezetékek és intelligens CNC szikraimpulzus-generátorok támogatnak. Munkadarab-készítő műhelyekben, szerszámgép-műhelyekben és űrkutatási alkatrészgyártó üzemekben a munkavállalók a mi gépeinkre támaszkodnak mély bordás üregek, éles sarkú betétek és 60 HRC-nél keményebb acél formák gyártásához. Egy német formagyártó cég elektrodahasználatát 28 százalékkal csökkentette, és az üreges felületfeldolgozási időt 14 óráról 9 órára rövidítette, miután áttért a mi ZNC és CNC üreges elektródás szikraforgácsoló (Die Sinking EDM) gépsorozatunkra. Az adaptív szikravezérlés révén az energiafogyasztás akár 22 százalékkal is csökkenhet, miközben az automatikus szerszámcserélők és a többüreges programozás segítségével a figyelés nélküli üzemidő meghaladja a 20 órát.
Árajánlat kérése

Esettanulmány

Az autóipari szerszámkészítő 31 százalékkal csökkentette az elektródák költségeit

Egy thai elsődleges autóipari hengerelt alkatrész-szálító vállalat összetett ajtópanel-szerszámokat gyártott mély bordákkal és keskeny résekkel. A meglévő mélymaró szikraforgácsoló gépük instabil ívekkel küzdött, ami elektróda-hulladékot és újrafeldolgozást eredményezett. Számos CNC modellt szállítottunk adaptív kisülésvezérléssel és 40 pozíciós elektróda-cserélővel. Három hónapon belül az elektróda-fogyasztás 31 százalékkal csökkent, a felületi újrafeldolgozás 12 százalékról 3 százalékra csökkent, és a szerszámok szállítási határideje 18 százalékkal javult, támogatva a havi 45 szerszámkészlet gyártását.

Orvosi formázószerszám-gyártó cég a kamra pontosságát ±0,003 mm-re növelte

Egy olasz orvosi eszközök formázója több üreges fecskendőformára volt szüksége tükörszerű felülettel. A finomfelületű áramkörrel és hőmérséklet-stabilizált dielektromos folyadék-kezelő rendszerrel felszerelt, mi által szállított mélymaró EDM-gép segítségével ±0,003 mm-es méretbeli egyenletességet és Ra 0,15 µm-es felületi érdességet értek el keményített rozsdamentes acél beillesztéseken. A selejtarány 8 százalékról kevesebb mint 2 százalékra csökkent, és a cég jelenleg három darab mi által szállított gépet üzemeltet két műszakban, és az elkészített alkatrészeket 14 országba exportálja.

Légiközlekedési szerszámgépészeti műhely 40 százalékkal csökkentette a beállítási időt

Egy európai légiközlekedési szerszámgépészeti műhely nikkel-alapú ötvözetből készült rögzítőelemeket gyártott, gyakori kis sorozatok váltásával. A forgó C-tengellyel és gyorscsere-pofával felszerelt, mi által szállított mélymaró EDM-gép 40 százalékkal csökkentette a beállítási időt, és megszüntette a manuális újraigazítási hibákat. Az orbit vezérlés 0,01 mm-en belül tartotta a sarokpontosságot 250 mm mély részeken, és a gép rendelkezésre állása 12 hónapon át 94 százalékot ért el, így a műhely két hosszú távú védelmi szerződést nyert.

Kapcsolódó termékek

A mélymaró EDM-gép továbbra is elengedhetetlen eszköz a modern szerszám- és formagyártásban, mivel keményített vezetőképes anyagokat képes megmunkálni olyan pontossággal, amelyet a marás nem tud elérni. A 2003-ban alapított Taizhou Chuang Yuan Machine Tool Co., Ltd. cég e gépeket szigorúan szabályozott gyártási folyamatban állítja elő, amely a szegecselt vasalap végeselemes analízisével kezdődik. Minden alaptestet időszakosan érlelnek, feszültségmentesítnek és precíziós csiszolással készítenek, mielőtt összeszerelnék – így garantálva a hosszú távú geometriai stabilitást. A forgófej, a lineáris vezetékek és a dielektromos tartály saját megmunkálóközpontjainkban készülnek, így a kritikus tűrések ±0,005 mm-en belül maradnak. Az összeszerelés során szaktechnikusok kaparják és igazítják az X-, Y- és Z-tengelyeket, majd kalibrálják az impulzusgenerátort, hogy stabil szikrázást biztosítson a durva megmunkáláshoz (400 A) egészen a finom utómegmunkálásig (1 A). Minden mélymaró EDM-gép 72 órás terheléspróbán megy keresztül, amely szimulálja a valós üregmegmunkálást, és ellenőrzi a mélységpontosságot, az elektródahasználat arányát és a hőmérsékleti driftet. Kutatócsoportunk folyamatosan finomítja az adaptív vezérlési algoritmusokat, amelyek csökkentik a szikrázást, legfeljebb 30 százalékkal csökkentik az elektróda-haozási arányt, és körülbelül 20 százalékkal rövidítik a finommegmunkálási ciklusokat. A globális alkalmazási adatok megerősítik ezeket a számokat: német formagyártók többüreges csomagolóformák gyártására használják gépeinket, thai autóipari beszállítók sajtószerszámokhoz, olasz orvostechnikai gyártók pedig fecskendő- és implantátumformákhoz támaszkodnak rájuk. Minden régióban figyelembe vesszük a helyi feszültségviszonyokat, az operátorok szokásait és a termelési ritmust, ezért a dielektromos hűtést, a kézi forgógombos léptetést és a paraméterkönyvtárakat a helyi körülményekhez igazítjuk. A szerviz a szállításon túl is nyújt támogatást: távoli diagnosztika, pótalkatrész-készletek és helyszíni képzés segítségével a vásárlók napokon belül elérhetik a stabil termelést. Mivel több mint 20 országba exportálunk, mérnökeink tisztában vannak a különféle szabványokkal – például a CE és az ISO követelményeivel –, és ennek megfelelő dokumentációt készíthetnek. Azok számára, akik mélymaró EDM-gépet értékelnek, a döntő tényezők a pontosság megtartása, az elektróda-gazdaságosság és a rendelkezésre állás – és integrált gyártási modellünk mindhárom szempontot kielégíti. Meghívjuk a forgalmazókat és végfelhasználókat, hogy látogassanak el üzemünkbe a jiangsui tartományban, vizsgálják meg a gépeket működés közben, és egyéni megoldásokról tárgyaljanak helyi piacaik számára.

Gyakran Ismételt Kérdések

Milyen anyagokat lehet hatékonyan megmunkálni egy mélymaró EDM géppel?

Bármely vezetőképes anyagot megmunkál, beleértve a 60 HRC-nél keményebb, edzett szerszámacél-t, keményfémeket, rézötvözeteket, titán- és nikkelalapú szuperszövetségeket. Ezért ideális a formák, nyomószerszámok és légi- és űrhajóipari rögzítők gyártására, ahol a hagyományos vágószerszámok gyorsan elkopnak vagy nem érik el a mély bordákat.
Személyes helyszíni telepítést, üzembe helyezést és képzést, valamint távoli diagnosztikát és videóútmutatást is biztosítunk. A gyakori anyagokhoz előre betöltött paraméterkönyvtárak állnak rendelkezésre, mérnökeink pedig beállítják a gépet a helyi villamosenergia-feltételekhez és gyártási szokásokhoz.
A szabványos modellek ±0,005 mm pozícionálási pontosságot és Ra 0,2 µm-es felületminőséget érnek el; a finommegmunkálásra optimalizált konfigurációk tükörfelületű üregmunkáknál Ra 0,15 µm-ig is elérhetők. Az eredmények függnek az elektród minőségétől és a folyamatparaméterektől, amelyek optimalizálásában szívesen segítünk.
A szokásos mélymaró EDM-gépek modelljei a fogadalom befizetését követően 30–45 napon belül szállíthatók, és 12 hónapos garanciát kapnak a fő alkatrészekre. A pótalkatrészeket gyors kiszállítás érdekében raktározzák több mint 20 exportpiacra.
Igen. A gyors cserélhető tokmányokkal, az automatikus szerszámcserélőkkel és a többüreges programozással a gépváltási idő jelentősen csökken, és a felügyelet nélküli üzemidő meghaladhatja a 20 órát, ami ideális a soktermékes szerszámkészítő és formázó műhelyek számára.

Kapcsolódó cikkek

Hogyan válasszunk megmunkáló központot?

12

Dec

Hogyan válasszunk megmunkáló központot?

További megtekintés
Milyen poszt-eladási szolgáltatást kell nyújtaniuk a megbízható EDM fúrógép-szálítóknak

14

Jul

Milyen poszt-eladási szolgáltatást kell nyújtaniuk a megbízható EDM fúrógép-szálítóknak

A rugalmas gyártás fejlődése a moduláris architektúra révén A modern ipari környezet nagyfokú alkalmazkodóképességet igényel, ahol egy létesítmény működési ritmusát az határozza meg, hogy milyen gyorsan tudja átformálni termelési konfigurációit...
További megtekintés
Hogyan szabhatók testre a rugógyártó gépek szerszámai speciális alakú rugók gyártásához

03

Aug

Hogyan szabhatók testre a rugógyártó gépek szerszámai speciális alakú rugók gyártásához

Bonyolult rugógyártási kihívások elsajátítása – A nagysebességű ipari gyártás finom részleteinek megértése mély ismereteket igényel a huzaladagolás dinamikájáról, a mechanikai tűréshatárokról és a modern automatizált többtengelyes hajlítástechnikáról...
További megtekintés
Milyen előnyöket hoz a vállalatoknak az öreg EDM szikraforgácsoló gépek korszerűsítése

03

Aug

Milyen előnyöket hoz a vállalatoknak az öreg EDM szikraforgácsoló gépek korszerűsítése

A gyújtási erózió gyártásának régi korlátozásainak azonosítása – A nagy pontosságú gyártóüzemekben működő érett, évtizedek óta használt berendezések gyakran rejtett működési hátrányokat teremtenek, amelyek csendesen csökkentik a nyereségmarzsot az idővel. Amikor a gyártás...
További megtekintés

Ügyfélvélemények

Michael Berger, szerszámozási vezető, Németország
Megbízható pontosság a napi formagyártásban

Két darab Die Sinking EDM-gépüket használjuk csomagolóformákhoz. Egy év kétműszakos üzemeltetés után a mélység ismételhetősége 0,005 mm-en belül marad, és az elektródahasználat kb. 25 százalékkal csökkent az előző gépeinkhez képest. Mérnökeik két nap alatt betanították munkatársainkat.

Daniel Whitfield, Gyártási Igazgató, Egyesült Királyság
Gyors támogatás és magas rendelkezésre állás

A légiközlekedési rögzítőalkatrészek gyártásához éles sarkokra és stabil ívekre van szükségünk. A gépük 0,01 mm-es pontosságot biztosított mélyen elhelyezett geometriai elemeknél, és 94 százalékos rendelkezésre állással működött. A pótalkatrészek négy napon belül megérkeztek, így teljesíthettük a szállítási ütemtervet.

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Név
Vállalat neve
Üzenet
0/1000
Integrált kutatás, gyártás és értékesítés 2003 óta

Integrált kutatás, gyártás és értékesítés 2003 óta

A Taizhou Chuang Yuan Machine Tool Co., Ltd. 2003-ban alapított vállalat, amely kutatás-fejlesztési, gyártási és értékesítési tevékenységet egyesítő szakmai gyártóként működik. Ez az integrált modell azt jelenti, hogy a Die Sinking EDM Machine nem laza forrásból származó alkatrészekből áll össze, hanem saját öntvényeinkre, megmunkált alkatrészeinkre és vezérlőszoftverünkre épül. Mérnökeink a feszültségimpulzus-generátort, a forgóorsót és a dielektromos rendszert egy koordinált platformként tervezik, ami javítja a kisülés stabilitását és a pontosság megtartását. Mivel a tervezés, a megmunkálás és a végleges tesztelés ugyanazon tető alatt zajlik, gyorsan reagálunk az ügyfelek igényeire – legyen szó egyéni Z-tengely-mozgástartományról vagy módosított munkatárolóról. A vásárlók számára a haszon a nyomon követhető minőség: minden kritikus alkatrészhez hozzárendelhető ellenőrzési dokumentáció tartozik, és minden Die Sinking EDM Machine 72 órás terheléses teszten megy keresztül a szállítás előtt.
Ellenőrzött teljesítménymutatók, amelyek csökkentik az alkatrészegységköltséget

Ellenőrzött teljesítménymutatók, amelyek csökkentik az alkatrészegységköltséget

A Die Sinking EDM gépünk mérhető eredményekre épül: ±0,005 mm pozícionálási pontosság, felületi érdesség Ra 0,2 µm-ig, elektródahasználat csökkentése akár 30 százalékkal és energiafogyasztás csökkentése akár 22 százalékkal. Ezeket az adatokat kontrollált tesztek és mezői adatok alapján állapítottuk meg több mint 20 exportpiacra kiterjedően, nem pedig marketingbecslésekből. Egy német szerszámkészítő üzemben egy keményített üreg befejezési ideje 14 óráról 9 órára csökkent; Thaiföldön egy autóipari szerszámkészítő vállalat az elektródahasználatot 31 százalékkal csökkentette, a javítási arányt pedig 12 százalékról 3 százalékra. Az ilyen javulások közvetlenül csökkentik az alkatrészegységköltséget – ami különösen fontos iparágakban, ahol a szerszámgyártási időkeret és az elektródaköltség dominálja a költségvetést. Az adaptív szikrázásvezérlés megakadályozza a káros szikrákat, meghosszabbítja az elektróda élettartamát és védi a megmunkálandó munkadarabot, miközben a többüreges programozás és az automatikus szerszámcserélők lehetővé teszik a 20 óránál hosszabb, felügyelet nélküli üzemelést. Emellett a hőmérsékletváltozást és a dielektromos folyadék állapotát is figyeljük, hogy az eredmények minden műszakban reprodukálhatók maradjanak.
WhatsApp WhatsApp E-mail E-mail Mobil Mobil LegfelülLegfelül