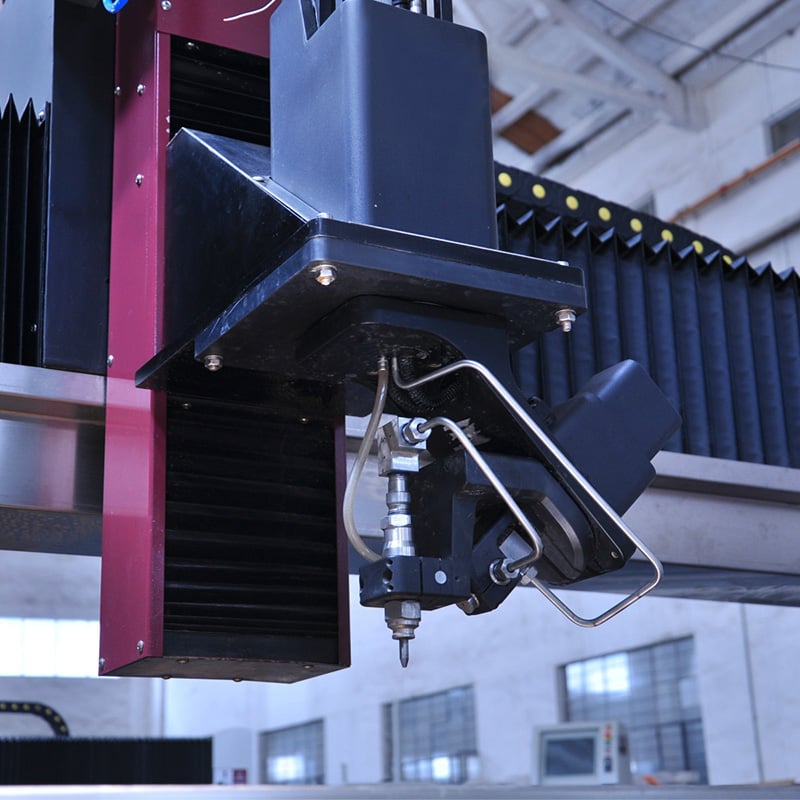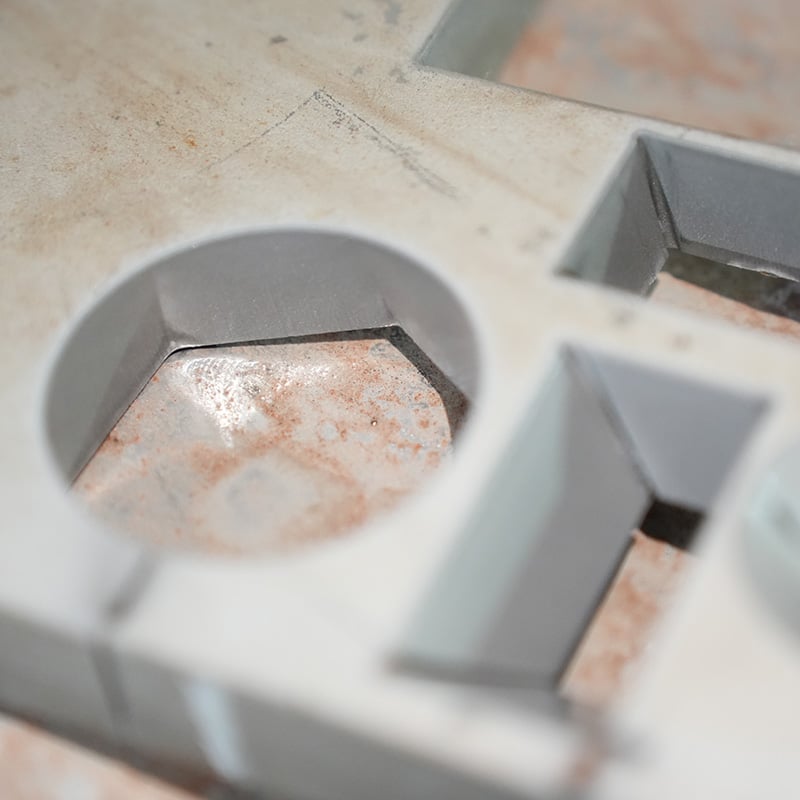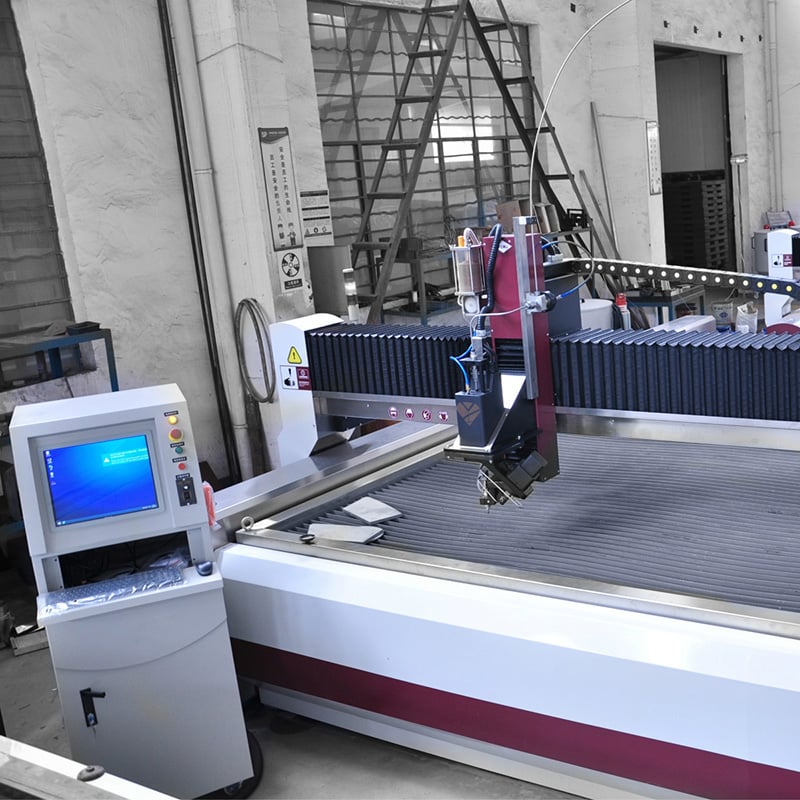
A vízsugárcsövek vágása olyan meghatározó eljárás lett a gyártók számára, akik geometriai szabadságot, anyagintegritást és költségkontrollt igényelnek a csövek feldolgozásában. A Taizhou Chuang Yuan Machine Tool Co., Ltd. vállalat 2003-ban alakult meg, és egyetlen tető alatt ötvözi a kutatást, fejlesztést, gyártást és értékesítést, amely struktúrát több mint 20 exportpiacra terjesztették ki és finomították. Vízsugárcső-vágó platformjaink nehéz, öntöttvas vagy hegesztett acélvázról indulnak ki, amelyet feszültségmentesítettek és precíziós gépi megmunkálással elláttak, hogy csökkentsék a rezgéseket a nagynyomású vágás során. A híd- és forgó tengelyeket hőmérséklet-szabályozott környezetben szerelik össze, majd lézerkalibrálással térfogati pontosságot érnek el ±0,05 mm-es tűréssel az egész mozgástartományon. Az intenzifikációs szivattyú 380–420 MPa nyomáson működik, és akkumulátoros nyomáselosztási rendszert alkalmaz, amely kiegyenlíti az impulzusokat, és a tömítések élettartamát 1000 óránál is többre növeli. A zárt hurkú homokszóró rendszer percenként legfeljebb 450 gramm gránátot adagol, és a vágófej 60 fokig dőlhet, így ferde vágások, csiszolások és hegesztés-előkészítések végezhetők. Csövek feldolgozásához a forgó befogó 10–320 mm átmérőjű csöveket rögzít, és 0,01 fokos pontossággal forgatható, így lyukak, horpadások és profilok készíthetők görbült felületeken újrafogás nélkül. A CNC vezérlő 3D STEP fájlokat importál, több alkatrészt helyez el egyszerre a cső hossza mentén, és több mint 5000 gyártási receptet tárol. A szoftveres szimuláció ütközéseket és vágási sorrendet ellenőriz a vágás első átütése előtt. Gyártás közben a vízsugárcső-vágás elkerüli a hőhatási zónát, amelyet a lézer- vagy plazmavágás okozna, így a rozsdamentes és titán csövek megőrzik korroziónállóságukat és fáradási szilárdságukat. Egy német kipufogógyártó a vágás utáni csiszolás mennyiségét 90 százalékkal csökkentette, míg egy francia űrkutatási beszállító a titán hidraulikacsövek első próbálkozásos gyártási arányát 98,5 százalékra emelte. Az olaj- és gáziparban, az autóiparban, az építészetben és az orvostechnikában ezzel az eljárással a vágási sebesség 1200–4500 mm/perc, a vastagságtól függően. A minőségellenőrzés tartalmazza a hidrosztatikus nyomáspróbát, a geometriai lézerinterferometriát, valamint egy 72 órás vágási próbát a vevő anyagán, a szállítás előtt. Világkörüli szervízhálózatunk támogatja a telepítést, a kezelők képzését és a pótalkatrészek szállítását több mint 20 országban.

24
Dec
12
Dec
09
Sep
03
Sep