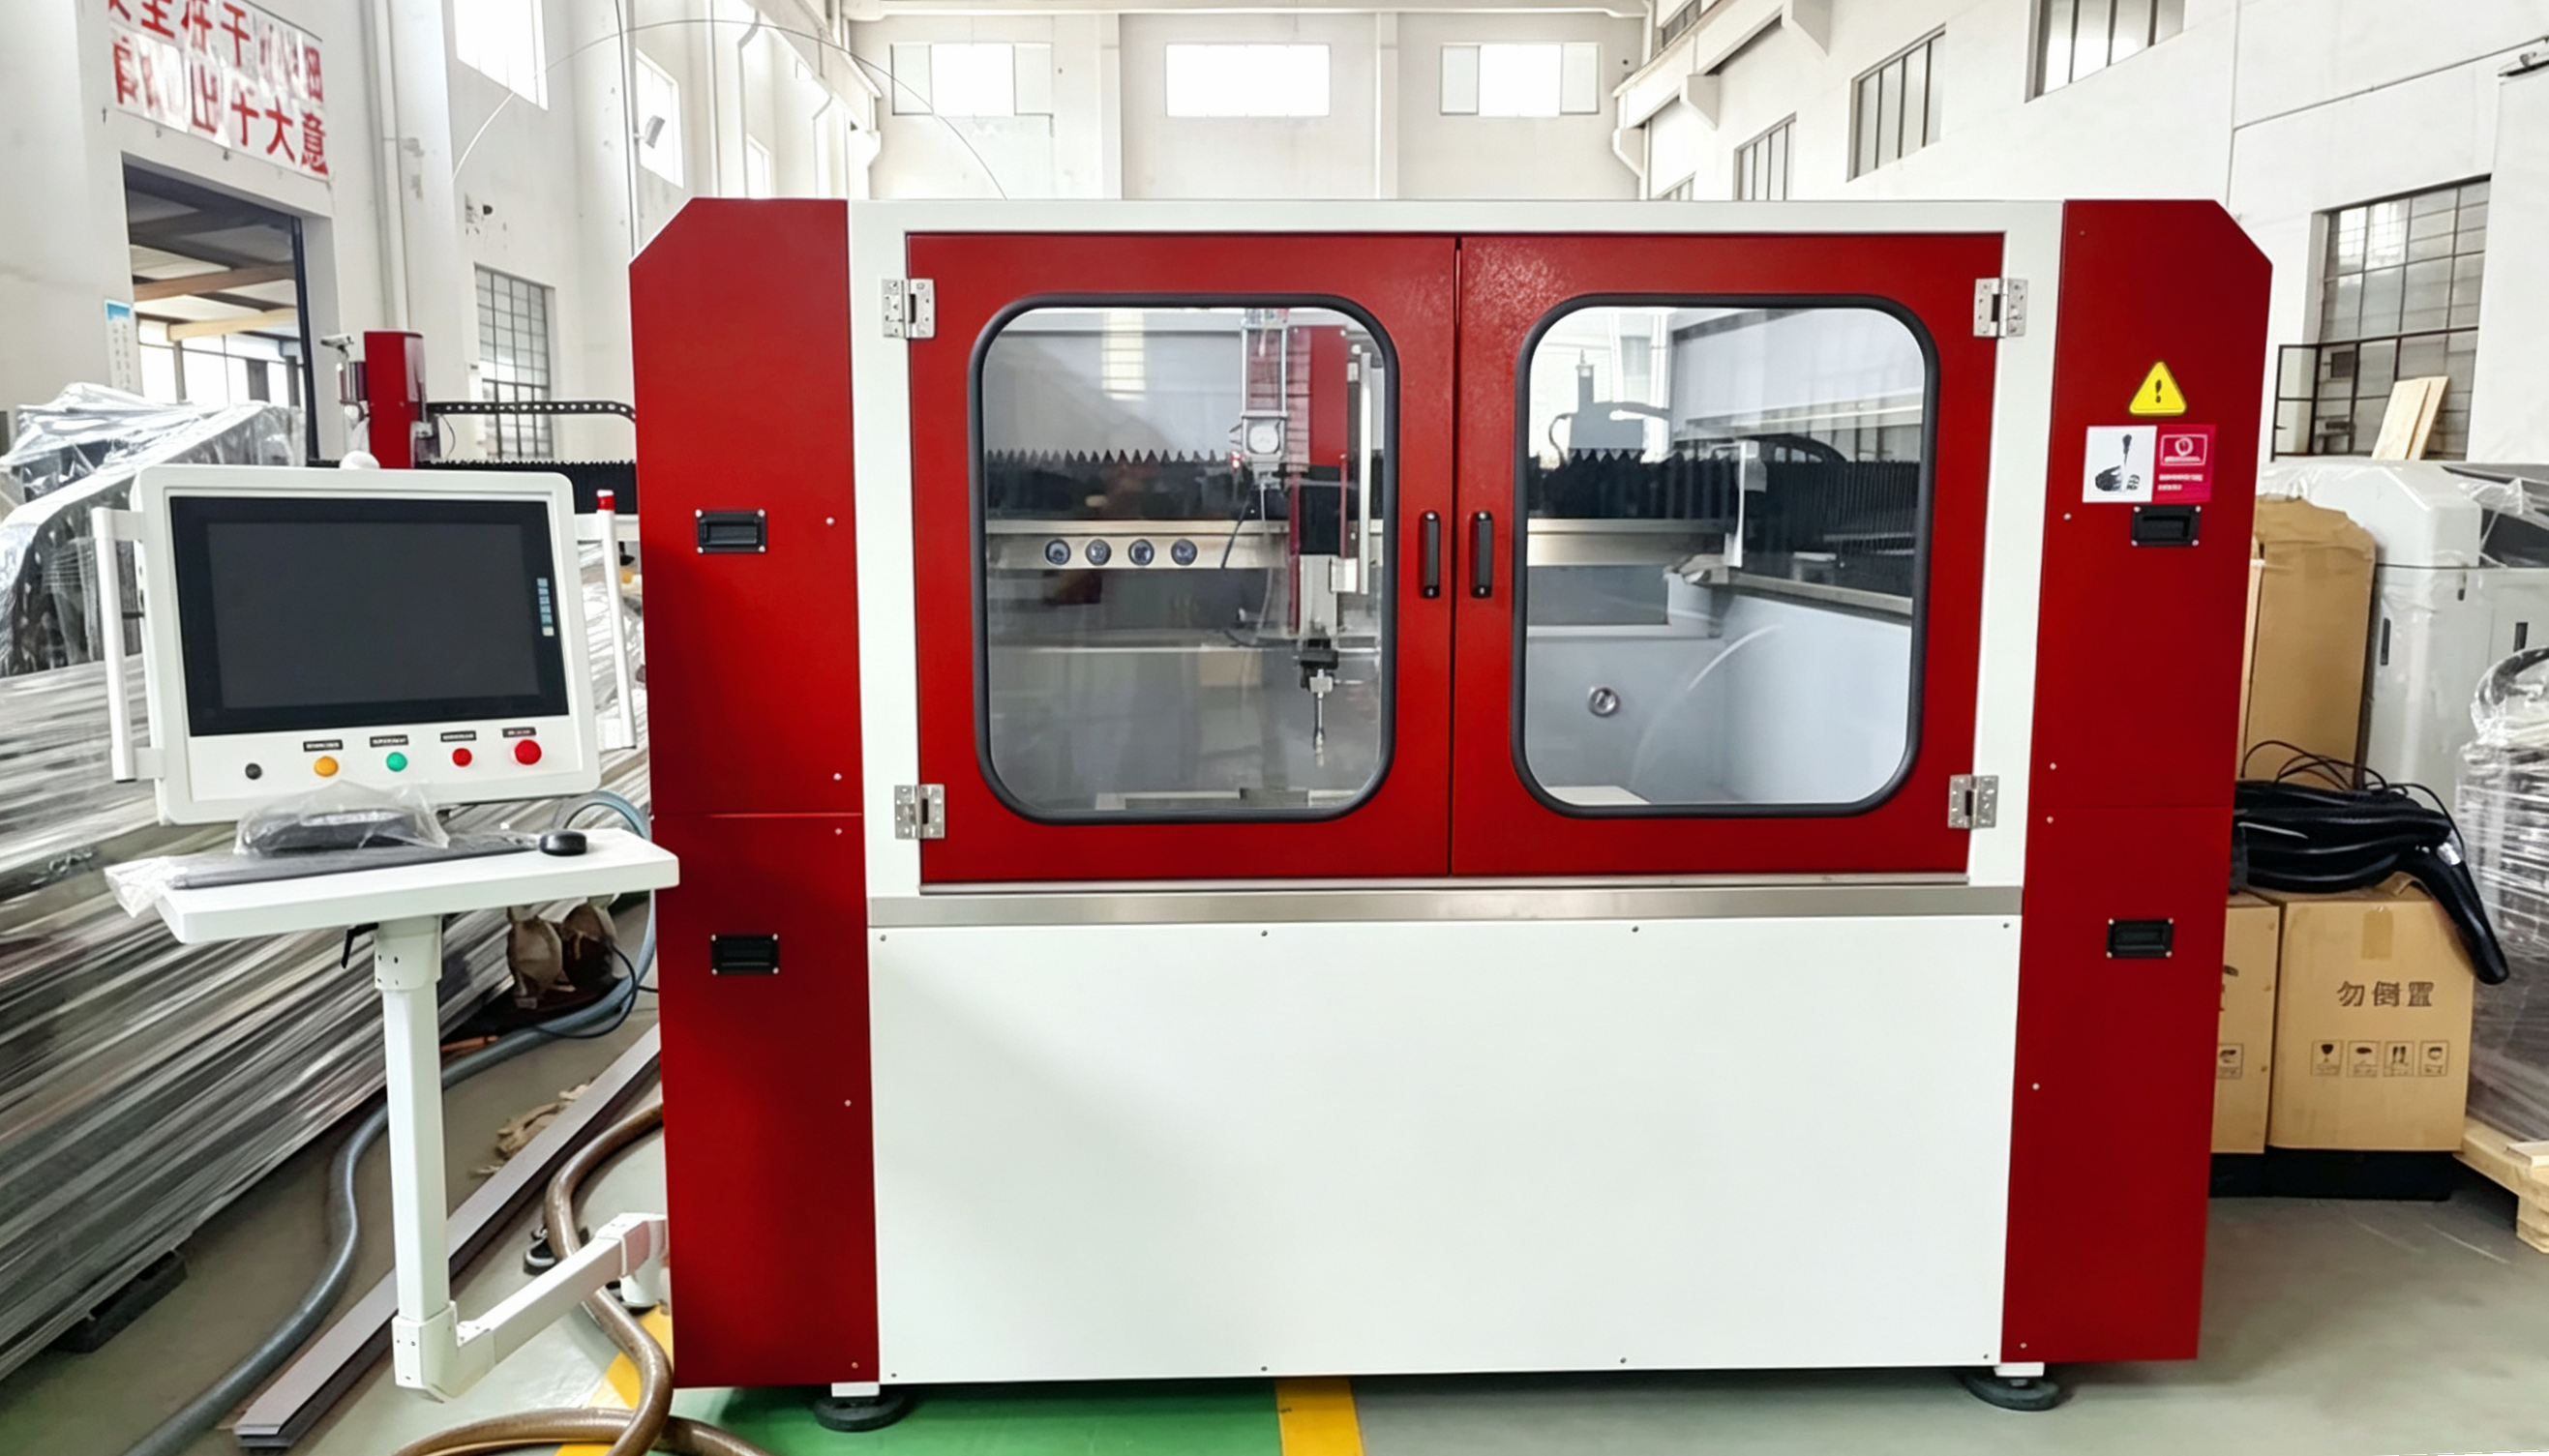
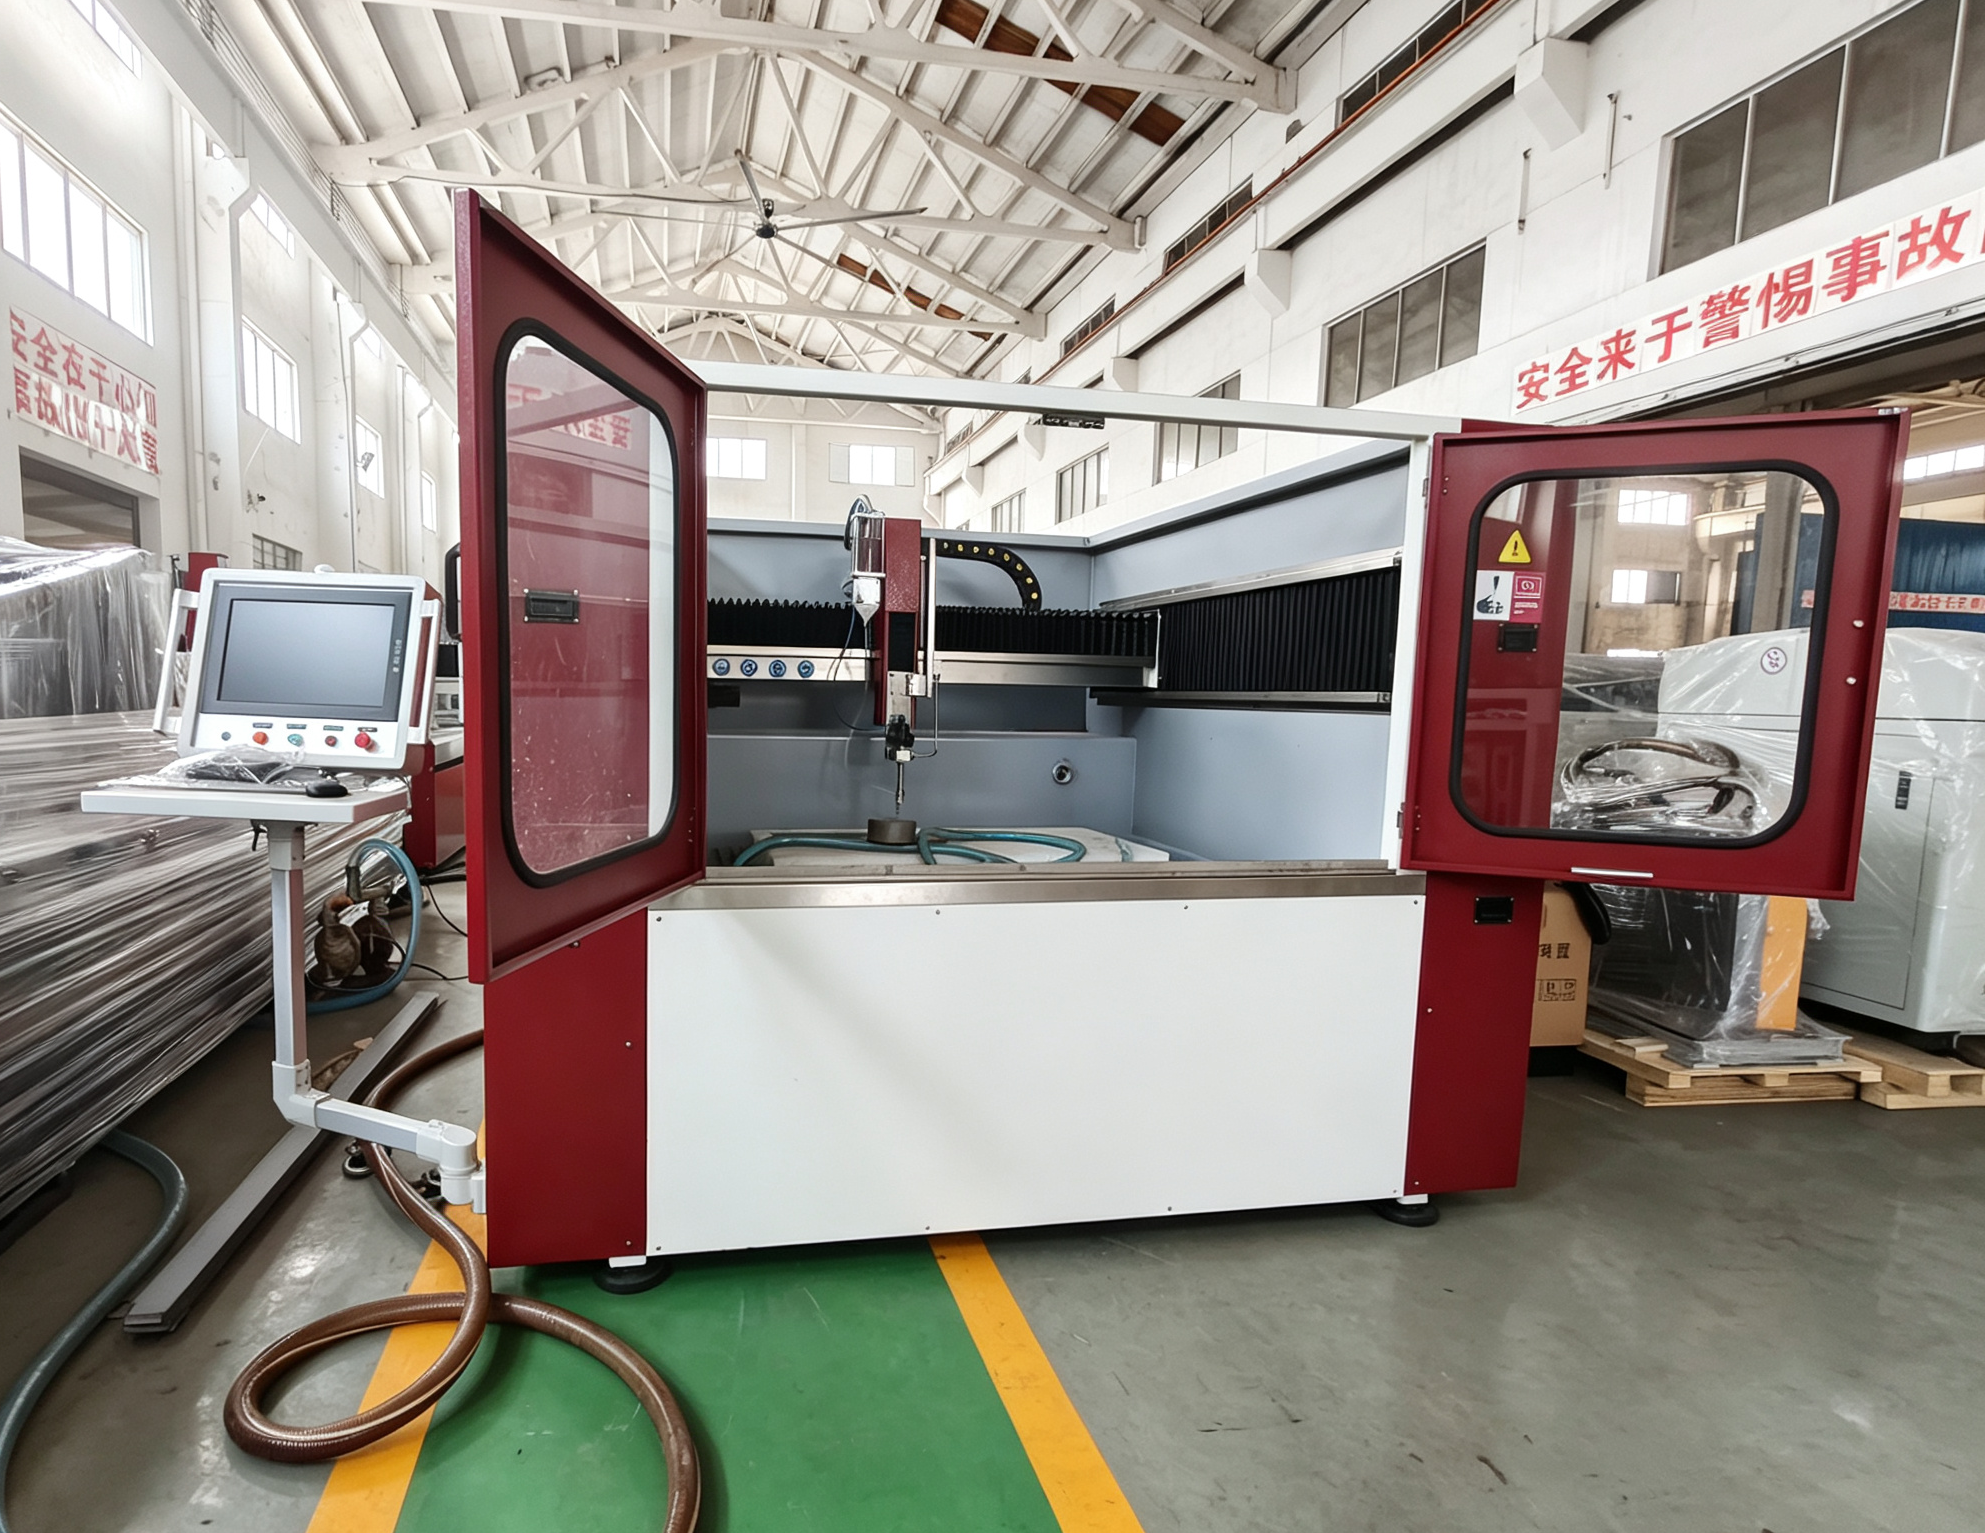
Flowcut vízsugárgépek: Hideg vágású pontosság fémekhez és kőanyagokhoz

Összes kategória

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Mobil / WhatsApp
WeChat
LinkedIn
Név
Vállalat neve
Üzenet
0/1000
Csatolmány
Kérjük, töltsön fel legalább egy csatolmányt
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
A Flowcut vízsugárvágó megoldásokat két évtizednyi precíziós gépgyártási szakértelem támogatja

A Flowcut vízsugárvágó megoldásokat két évtizednyi precíziós gépgyártási szakértelem támogatja

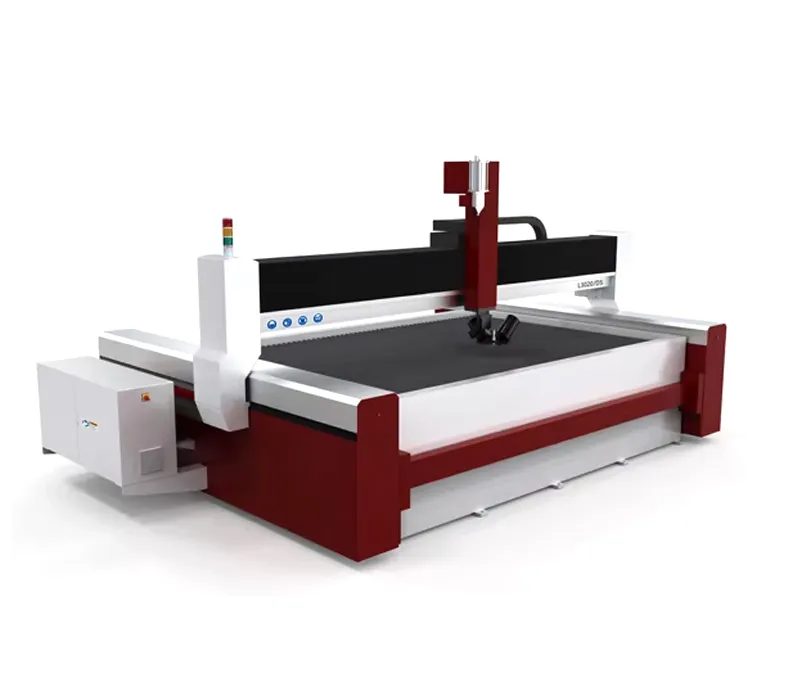
A Flowcut vízsugárvágó rendszerek olyan gyártóknak készültek, akik tiszta, hőmentes vágási pontosságot igényelnek követelményes anyagokon. A hőalapú vágással ellentétben a Flowcut vízsugárvágó technológia nagynyomású vízsugárt használ, amelyhez szükség esetén aprított anyagot is keverhetnek, így vágható vele acél, rozsdamentes acél, alumínium, titán, kő, üveg és kompozit anyagok is – hőhatott zóna nélkül, tehát az alkatrészek nem torzulnak, nem keletkezik újraöntött réteg, és a legtöbb feladatnál nem szükséges másodlagos utómunka. A Taizhou Chuang Yuan Machine Tool Co., Ltd. 2003-ban alakult meg Jangszu tartomány Taicsou városában, és egy helyen ötvözi a precíziós gépgyártó berendezések kutatását, fejlesztését, gyártását és értékesítését. A Flowcut vízsugárvágó platformjaink 20 mm-es lágyacélon ±0,1 mm-es vágási tűrést, vékony lemezeknél akár 6000 mm/perc haladási sebességet biztosítanak, így a szerelőüzemek számára mérhető termelékenységnövekedést eredményeznek a hagyományos plazma- vagy lézeres vágással szemben.
Árajánlat kérése

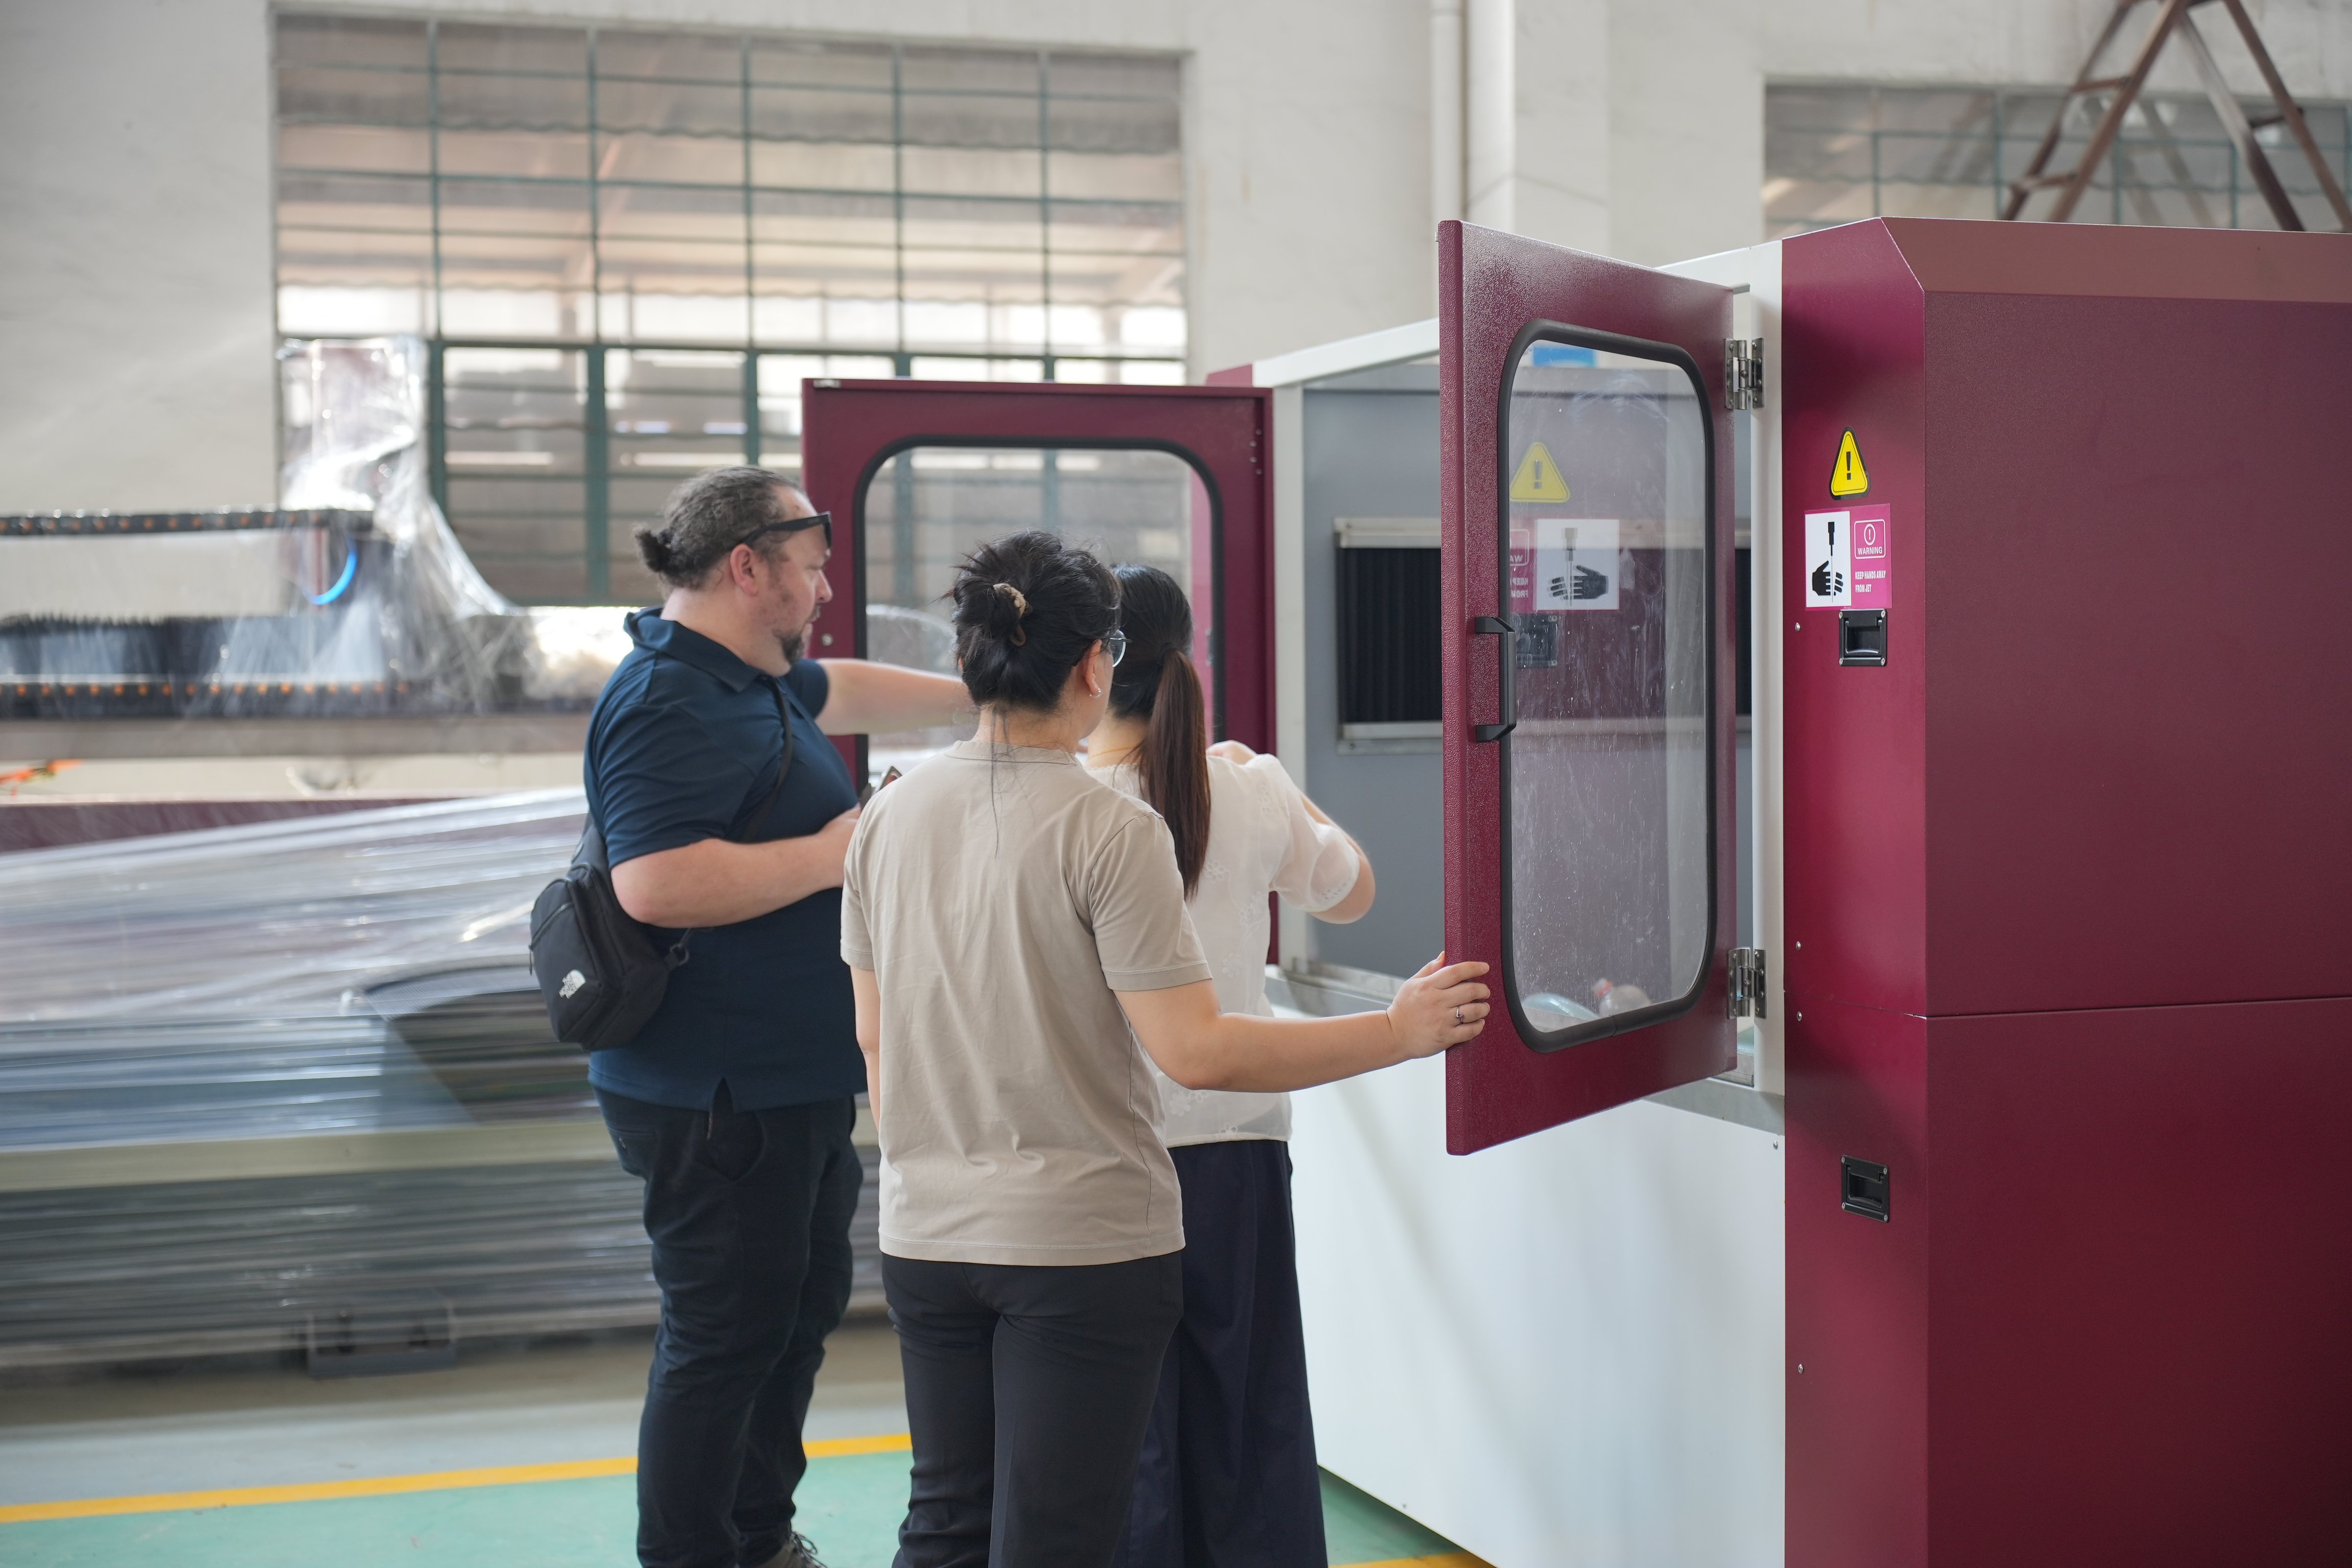
Valós idejű vízsugárvágási eredmények globális gyártási partnereinktől

Nem hőkárosító rozsdamentes acél konyhai berendezések vágása

Egy vezető európai kereskedelmi konyhai felszerelésgyártó vállalat súlyos működési szűk keresztmetszetekkel küzdött, amikor havi 2000 darab 304-es minőségű rozsdamentes acéllemezt kellett gyártania, amelyek vastagsága 1,5–6 mm között mozgott. A hagyományos hőmérséklet-alapú lézeres vágási technológiájuk kis mértékű szélső oxidációt és mikroperemeket eredményezett, amelyek miatt egy időigényes, vegyszeres savmosásra volt szükség, így növelte az összes gyártási költséget és meghosszabbította a szállítási határidőket. Egy jobb gyártási alternatíva keresése során egy speciális WEITAI Flowcut vízvezetékes vágógépet telepítettek, amelynek 0,8 mm-es homokszórós vágófeje és egy fejlett, két tartályos víztisztító rendszere van, amelyet a helyi vízkeménységi viszonyokhoz igazítottak. Az intenzív, két hetes munkatárs-képzés után a technikusok elértek 3400 mm/perc sebességet 2 mm-es lemezeknél és 1100 mm/perc sebességet 6 mm-es lemezeknél. A szélső oxidáció teljesen megszűnt, és a másodlagos savkezelési fázist véglegesen eltávolították.

Pontos titán alkatrészek repülőgépipari szállítók számára

Egy szakosított észak-amerikai űrkutatási alkatrész-alvállalkozó 6 mm-es titánötvözet lemezek nagy pontosságú megmunkálását kérte összetett szerkezeti tartókra, amelyeknél szigorú helyzetmeghatározási tűrések voltak előírva (+/-0,15 mm), és a vágási rés mentén teljesen hiányozni kellett a mikrotöréseknek. Az eddigi hőalapú vágási kísérletek nemkívánatos fémkémiailag meghatározott fázisátalakulásokat és magas minőségellenőrzési elutasítási arányt eredményeztek. Ennek megoldására egy testreszabott Flowcut vízvezetékes vágógépet szállítottunk, amely zárt hurkú homokszállító rendszerrel és nagy pontosságú golyósorsós hídvezérlő platformmal volt felszerelve. A szigorúan ellenőrzött próbadarabok sikeresen átmentek a komplex festékpontos és keménységvizsgálatokon, amelyek megerősítették a hőhatott zóna teljes hiányát. A napi termelési kapacitás egy műszak alatt 120-ről 340-re emelkedett, miközben a gyári elutasítási arány 6,5 százalékról kevesebb mint 1 százalékra csökkent. A fővállalkozó ezután az összes kritikus titán- és Inconel-gyártási folyamatot a Flowcut vízvezetékes vágógépre irányította.

Nagyformátumú kő- és üvegvágás minőséggel a felsőkategóriás kiskereskedők számára

A közép-keleti régióban működő, luxusépítészeti belső tér kialakításával foglalkozó vállalkozás, amely kiváló minőségű, 20 mm vastag márványlapok, 12 mm vastag keményített üveglemezek és 30 mm vastag mérnöki kőlapok feldolgozásában szakosodott ki kiváló minőségű vendéglátóipari projektekhez, gyakran három méternél hosszabb, összetett görbült geometriai mintákat is kivitelezve. A régi berendezésekkel járó súlyos élsérülések és anyagtörések miatt a drága, importált lapok anyagvesztesége elviselhetetlen 10 százalékra emelkedett. A telepített WEITAI Flowcut vízszórós vágógép egy nagy teljesítményű, 420 MPa nyomású intenzifikációs szivattyút és egy többtengelyes, forgatható vágófejet tartalmazott, amely képes volt egyenletes vágási rést fenntartani az összetett görbületek mentén. A nyersanyag-veszteség drámaian csökkent: 10 százalékról 1,5 százalékra, miközben az intelligens elhelyezési szoftver maximalizálta a lapok kihasználtságát minden egyes projekt tételében. A pontosan megmunkált, görbült üveglemezek sikeresen megfeleltek a szigorú építészeti homlokzati szabványoknak anélkül, hogy bármilyen utólagos csiszolásra lett volna szükség.

Kapcsolódó termékek

A Flowcut vízsugárvágó rendszerek a hidraulikus mérnöki tudás, a mozgásszabályozás és a szoftveres intelligencia találkozási pontját jelentik, és a Taizhou Chuang Yuan Machine Tool Co., Ltd. ezt a találkozási pontot 2003 óta finomítja. Gyárunk a kínai Jiangsu tartomány Taizhou városában integrálja a precíziós gépgyártó eszközök kutatás-fejlesztését, gyártását és értékesítését, és minden Flowcut vízsugárvágó gép szállítás előtt több fázisból álló építési és ellenőrzési folyamon megy keresztül. A gyártás a szerkezeti váz elkészítésével kezdődik: erősen merevített acélhegesztményeket feszültségmentesítünk, majd saját megmunkálóközpontjainkon alakítjuk ki, hogy a síkságot 0,05 mm/m-es tűréshatáron belül tartsuk. A daru és a vezetősínek hőmérséklet-szabályozott összeszerelőhelyiségben kerülnek felszerelésre, és lézerinterferometriával ellenőrizzük a pozicionálási pontosságot minden tengelyen, mielőtt a nyomásfokozó szivattyú, az akkumulátor és a nagynyomású csővezeték felszerelésre kerülne. Ezután minden Flowcut vízsugárvágó gép egy működő vízpróbapadra kerül, ahol legalább 8 órán át 3800–6200 bar nyomáson üzemel; a mérnökök a szivattyú nyomásstabilitását, a fúvóka igazítását, az aprítóanyag-áramlás egyenletességét és a vágási sebességet standardizált próbalemezekkel mérik. Csak azokat a gépeket engedjük ki csomagolásra, amelyek a vágási rés (kerf) tűréshatárát ±0,1 mm-en belül tartják, és sikeresen elvégzik a 100 mm-es rozsdamentes acél egyszeres vágását. A folyamatirányítás a több mint 20 exportpiac adataira támaszkodik, ahol különböző éghajlati viszonyok, vízminőség és kezelői szokások mutatják meg a valós világbeli megbízhatósági követelményeket. Például a páratartalmas tengerparti régiókban élő ügyfelek fokozott minőségű elektromos burkolatokat és tengeri környezethez alkalmazott rögzítőelemeket kapnak, míg a keményvízű belső területeken történő telepítéseknél a kétfokozatú vízlágyítás alapfelszereltségként szerepel. A Flowcut vízsugárvágó rendszer nyomásfokozó elrendezést alkalmaz, kerámia dugattyúval és olyan hidraulikus körrel, amely korlátozza az olaj hőmérséklet-emelkedését – ez meghosszabbítja a tömítések élettartamát, és stabil vágási sebességet biztosít hosszú, felügyelet nélküli műszakok során. Az aprítóanyag-szállítást zárt hurkú adagolóedény és mérő szelep szabályozza, így a gránát-fogyasztás előrejelezhető marad; tipikus 20 mm vastagságú acél anyag esetén a mért aprítóanyag-felhasználás 320–380 gramm/m vágási hosszonként. A vezérlőrendszer legfeljebb 10 000 beágyazott alkatrészprogramot tárolhat, támogatja a DXF-formátumú importot és az automatikus útvonalképzést, és lehetővé teszi a kezelők számára a ferdeség és a sugárlag kompenzálását külső CAM-szoftver nélkül. A globális alkalmazási adatok jól mutatják ennek a platformnak a sokoldalúságát: Németországban a Flowcut vízsugárvágó gépek 30 mm vastagságú alumíniumlemezt vágnak EV-akkumulátorhordozókhoz; Vietnámban 25 mm vastagságú rozsdamentes acél flange-okat vágnak vegyi üzemek számára; az Egyesült Államokban a kisüzemi műhelyek 6 mm vastagságú AR500 kopásálló lemezt vágnak mezőgazdasági gépekhez; az Egyesült Arab Emírségekben pedig 40 mm vastagságú gránitot faragnak építészeti homlokzatokhoz. Ezekben a piacokban az ügyfelek átlagosan 12–18%-os anyagkihasználási javulást jeleztek az automatizált beágyazás bevezetése után, és a 24 órás, felügyelet nélküli üzemelés gyakori, mivel a Flowcut vízsugárvágó rendszer nem igényel hőbevitelt és nem jelent tűzveszélyt – ez fontos tényező a műhelyek számára, amelyek műanyagot, habot és kompozit rétegelt lemezt dolgoznak fel. A karbantarthatóságot már a tervezés kezdetétől figyelembe vettük: a hajtókar- és dugattyúegységek oldalfedeleken keresztül érhetők el, a nagynyomású tömítéseket 30 percnél kevesebb idő alatt lehet cserélni, és a fogyóelem-készletek regionális raktárakból szállíthatók, hogy csökkentsék a leállási időt. A képzési anyagok angol, spanyol, orosz és arab nyelven érhetők el, és a távoli támogatás lehetővé teszi mérnökeink számára, hogy a gép naplóit megtekinthessék és lépésről lépésre irányítsák a helyi szakembereket. A vágási technológiákat összehasonlító gyártók számára a Flowcut vízsugárvágó rendszer ritka kombinációt kínál: anyagfüggetlenség, hidegvágásos minőség és megbízható teljesítmény – ezért praktikus beruházás azoknak a műhelyeknek, amelyek egyetlen termelőcsarnokban többféle anyagot vágnak, és nem engedhetik meg maguknak a hő okozta torzulást vagy a másodlagos megmunkálási műveleteket. A hidraulikus teljesítmény, a pontos mozgás és a kezelőbarát szoftver összehangolásával segítünk ügyfeleinknek, hogy nyers lemez-, kő- és kompozitanyagokból kevesebb hulladékkal, gyorsabb ciklusidőkkel és előrejelezhető üzemeltetési költségekkel kész alkatrészeket állítsanak elő.

Gyakran Ismételt Kérdések

Milyen anyagokat vághat egy Flowcut vízsugár, és milyen vastagságtartomány valósítható meg vele?

Egy Flowcut vízsugár gyakorlatilag bármilyen olyan anyagot vághat, amely ellenáll a víznyomásnak, például lágyacélt, rozsdamentes acélt, alumíniumot, titániumot, rézet, sárgarézet, követ, üveget, kerámiát, kompozitokat és gumit. A szemcsés segédanyag alkalmazásával egy szokásos gép egyetlen áthaladással 100 mm-es rozsdamentes acélt vagy 120 mm-es alumíniumot képes vágni, míg puha anyagok – például hab vagy tömítőlemez – szemcsés segédanyag nélkül is vághatók. Az élminőség tiszta marad, mivel nincs hőhatott zóna, így gyakran nem szükséges másodlagos feldolgozás.
A rutinszerű karbantartás a nagynyomású tömítések, a dugattyúk, a fúvókák, az aprító adagoló alkatrészek és a vízszűrés központjában áll. Normál háromműszakos üzemelés mellett a nagynyomású tömítések általában 600–900 órát, a fúvókák pedig 80–120 órát bírnak el, míg a hidraulikaolajat 2000 óránként kell cserélni. A napi ellenőrzések kb. 15 percet vesznek igénybe. Fogyóeszköz-készleteket és távoli útmutatást is szállítunk, így szaktechnikusai legtöbb cserét egy órán belül elvégezhetnek, és az előre nem tervezett leállások minimálisak maradnak.
Igen. Mivel a folyamat nem termel hőt, szikrákat vagy gázokat, a Flowcut vízszórós rendszerek kiválóan alkalmasak felügyelet nélküli működésre. Egy tipikus beállítás automatikus aprítóanyag-utántöltést, alacsony vízszint-riasztást és egy olyan illesztőprogramot tartalmaz, amely egy teljes lemezt kezel operatori beavatkozás nélkül. Sok ügyfelünk éjszakai műszakban vág 20 mm-es acél- és rozsdamentes acélalkatrészeket, majd másnap reggel eltávolítja a kész illesztéseket – így hatékonyan hozzáad egy második, sőt néha harmadik műszakot munkaerő-növekedés nélkül.
20 mm-es lágyacélon a Flowcut vízszóró ±0,1 mm pozíciós tűrést tart meg, míg a lézer a 12 mm-nél vastagabb vagy tükröző anyagoknál már problémákat okoz, a plazma pedig hőhatással érintett vágási élt hagy, amelyet utólagos tisztításra van szükség. A Flowcut vízszóró selyemsima vágási részt (kerf) hoz létre rozsdamentes acélból, titánból és kompozit anyagokból, és a ferdeség minimalizálható a vágási sebesség szabályozásával – így olyan pontosságot ér el, amely megfelel az űrkutatási és orvosi gyártási követelményeknek.

Kapcsolódó cikkek

Hogyan csökkenthető a fúrószerszám kopása a folyamatos mélyfurat-gépalkatrész-feldolgozási feladatok során

03

Aug

Hogyan csökkenthető a fúrószerszám kopása a folyamatos mélyfurat-gépalkatrész-feldolgozási feladatok során

A mélyfuratok hőfeszültségének mechanikájának megértése A folyamatos furatolás és nagy mélységű megmunkálási feladatok ipari gyártósorokon súlyos hőmérsékleti és mechanikai kihívásokat jelentenek, amelyek rendszeresen próbára teszik a vágószerszámok határait. W...
További megtekintés
Miért kerüli el a hidegvágó vízsugárvágó gép az anyag hőmérsékleti deformációs hibáit

03

Sep

Miért kerüli el a hidegvágó vízsugárvágó gép az anyag hőmérsékleti deformációs hibáit

A hidegvágás tudománya: Hogyan szünteti meg a vízsugárvágó gép a hőfeszültségetKinetikus energia vs. hőenergia: Miért termel elhanyagolható hőt a vízsugárvágó gépA vízsugárvágó gép az anyagot nagy sebességű ütés útján mázolja le – nem olvasztja...
További megtekintés
Milyen hibasaját-diagnosztikai funkciókat tartalmaznak a modern hasítóvonal-rendszerek?

03

Sep

Milyen hibasaját-diagnosztikai funkciókat tartalmaznak a modern hasítóvonal-rendszerek?

Gyakorlati betekintés az automatizált szalagvágó vonalak működésébe. A nehéz ipari fémfeldolgozó vonalak és az automatizált tekercsátalakító hálózatok üzemeltetése a modern ipari létesítményekben egy állandó működési valóságot mutat: a diagnosztikai készenlét határozza meg az összes...
További megtekintés
Milyen hibasaját-diagnosztikai funkciókat tartalmaznak a modern hasítóvonal-rendszerek?

20

Sep

Milyen hibasaját-diagnosztikai funkciókat tartalmaznak a modern hasítóvonal-rendszerek?

Mérnöki diagnosztikai protokollok nagysebességű tekercselő berendezéseken. A nehézipari fémmegmunkáló létesítmények és a folyamatos tekercselő gyártócsarnokok üzemeltetése egyedi mérnöki kihívásokat jelent, amelyek abszolút pontosságot követelnek meg. A gyártóüzem-vezetők...
További megtekintés

Ügyfélvélemények

Marek Kowalski
A Flowcut vízsugárvágó drasztikusan csökkentette a javítási költségeinket

Építőipari műhelyt üzemeltetünk, amely élelmiszer-feldolgozó berendezéseket gyártó cégeknek szolgál ki. A régi hőmérséklet-alapú vágógépünk folyamatosan kényszerített bennünket arra, hogy a vágott éleket csiszoljuk és megpolírozzuk. Miután felszereltük a Flowcut vízsugárvágót, a vágási rés minősége olyan mértékben javult, hogy a legtöbb alkatrész esetében a polírozás teljesen elmaradt. A 3 mm-es rozsdamentes acél vágási sebessége elérte a 3200 mm/percet, és havi selejtarányunk 5,2%-ról 0,9%-ra csökkent. A képzés gyakorlatias volt, és a pótalkatrészek néhány napon belül megérkeztek. A berendezés gyorsabban megtérült, mint azt eredetileg vártuk.

Ahmed Al-Farsi
Megbízható Flowcut vízsugárvágó teljesítmény poros, forró műhelyben

Környezetünk kemény a gépek számára: poros, és 40 fokos nyarak vannak, mégis a Flowcut vízszórós gép két műszakban, napi rendszerességgel üzemel két éve egyetlen nagyobb meghibásodás nélkül. 25 mm-es rozsdamentes acél flange-okat és 40 mm-es gránitot vágunk építőipari ügyfeleknek. A beillesztő szoftver körülbelül 14%-kal növelte az anyagkihasználást, és a hidegvágásos eljárás miatt ugyanazon asztalon vághatunk műanyagokat és kompozitokat is. A támogatási csapat mindig azon a napon válaszolt, amikor kérdéseink voltak.

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Név
Vállalat neve
Üzenet
0/1000
Hidegvágási technológia, amely kiküszöböli a hőhatott zónákat és a másodlagos utómunkát

Hidegvágási technológia, amely kiküszöböli a hőhatott zónákat és a másodlagos utómunkát

A WEITAI Flowcut vízszórós központok meghatározó műszaki fölénye a fejlett hidegvágó mechanizmusukon alapul, amely hatalmas anyagleválasztási energiáját egy ultra-nagy nyomású vízsugárból és pontos gránit-köszörűanyagból álló keverékből nyeri, nem pedig hőalapú égésből. Mivel a munkadarab a vágási rés mentén nulla hőterhelést szenved, a környező alapanyag szerkezete soha nem olvad meg, nem oxidálódik metallurgikusan, nem keletkezik mikrotörés vagy keményedés, így teljes poszt-feldolgozási munkafolyamatok kerülnek kihagyásra. Például egy speciális német szállító, amely nehézüzemű alumíniumlemezeket gyárt elektromos járművek akkumulátorhordozóinak, korábban súlyos salak-, hőtorzulás- és puha újraképződött réteg-problémákkal küzdött a lézeres vágás miatt, amelyek összetett másodlagos marásra voltak szükségesek az összeszerelés előtt. A Flowcut vízszórós rendszerre való áttérés lehetővé tette, hogy az alkatrészek közvetlenül a gép asztaláról tökéletesen derékszögűen kerüljenek ki.
Mérnöki szinten kialakított nyomásstabilitás és fogyóelem-gazdálkodás alacsonyabb vágási költség érdekében

Mérnöki szinten kialakított nyomásstabilitás és fogyóelem-gazdálkodás alacsonyabb vágási költség érdekében

A hosszú távú gyártási jövedelmezőség eléréséhez szigorú ellenőrzés szükséges a működési kiadások felett, és a WEITAI Flowcut vízszóró rendszer különösen úgy lett kialakítva, hogy minimalizálja az egyes alkatrészek vágási költségét a kiváló hidraulikus stabilitás és az intelligens fogyóelem-kezelés révén. A rendszer szívében egy nagy teljesítményű intenzifikációs szivattyú található, amely fejlett kerámia dugattyúkat és egy optimalizált hidraulikus áramkört tartalmaz, amelyet úgy terveztek, hogy megakadályozza az olajhőmérséklet hirtelen emelkedését, így biztosítva a stabil kimeneti nyomást 3800 és 6200 bar között akár intenzív, többműszakos üzemeltetés mellett is. Ez a megingathatatlan nyomásstabilitás állandó vágási sebességet, előrejelezhető ciklusidőket és minimális operátori becsléseket tesz lehetővé. Több mint 20 globális exportpiacra gyűjtött mezői telemetriai adatok szerint a gránát homok fogyasztása standard 20 mm vastagságú lágyacéllemeznél zárt hurkú mérő szelepek segítségével szorosan 320–380 gramm/méter tartományban marad.
WhatsApp WhatsApp E-mail E-mail Mobil Mobil LegfelülLegfelül