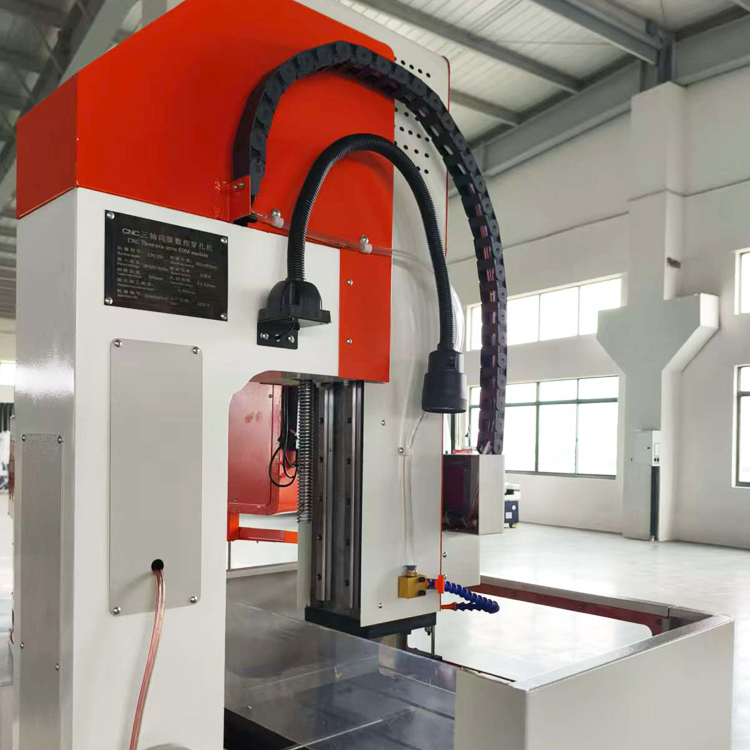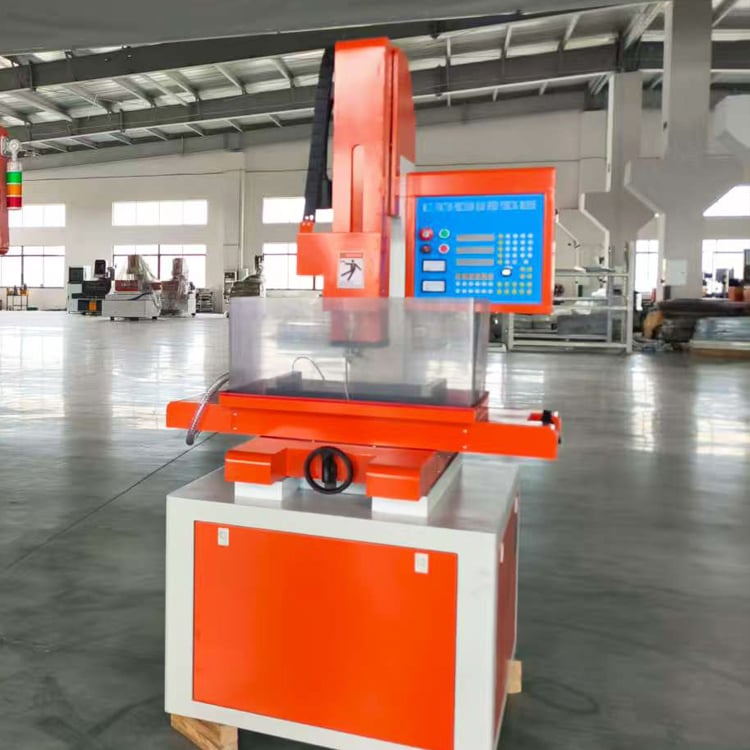
Mikro-EDM-fúrógép | ±0,002 mm pontosság, 0,1–3,0 mm átmérőjű furatok

Összes kategória

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Mobil / WhatsApp
WeChat
LinkedIn
Név
Vállalat neve
Üzenet
0/1000
Csatolmány
Kérjük, töltsön fel legalább egy csatolmányt
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
A mikro EDM fúrógép előnyei: pontosság, sebesség és globális támogatás a Taizhou Chuang Yuan-tól

A mikro EDM fúrógép előnyei: pontosság, sebesség és globális támogatás a Taizhou Chuang Yuan-tól

A Taizhou Chuang Yuan Gépgyártó Kft. egy 2003-ban, Kínában, Jangszu tartomány Taicsou városában alapított szakmai gyártó cég, amely minden általa szállított mikro-EDM fúró gépre két évtizednél több szakértelemmel rendelkezik. Mikro-EDM fúró gépünk olyan iparágak számára készült, amelyek mikronos pontosságot igényelnek, például a repülőgépipar üzemanyag-befecskendező-gyártása, az orvosi eszközök gyártása (pl. nitinol stentek és sebészi tűk), az autóipari dízelbefecskendező-nyílások fúrása, valamint a keményacél beillesztésekkel készült precíziós formák gyártása. Ezekben a gyártási környezetekben a munkavállalók 0,1–3,0 mm átmérőjű lyukakat fúrnak, amelyek felületi érdessége akár Ra 0,4 µm is lehet, a pozicionálási pontosság ±0,002 mm, a lyukok kerekessége pedig 0,005 mm alatt van. A mikro-EDM fúró gép egy 0,5 mikromásodperc minimális kisülési időt biztosító nagyfrekvenciás impulzusgenerátort használ, amely lehetővé teszi a keményfém, az Inconel, a titán, a polikristályos gyémánt és más vezető szuperszövetelemek stabil megmunkálását.
Árajánlat kérése

Esettanulmány

A szórófej-fúvókák selejtarányának 42 százalékkal történő csökkentése egy német autóipari beszállító számára

Egy német első szintű autóipari beszállító problémákat tapasztalt a dízelszórófej-fúvókák mikrolyukainak egyenetlenségével; a hagyományos fúrás során forgácsképződés keletkezett, és a selejtarány meghaladta a 18 százalékot. Miután két mikro-EDM fúróberendezésünket telepítették – amelyek 0,5 mikromásodperces impulzusvezérléssel rendelkeznek –, 0,12 mm átmérőjű lyukakat fúrtak keményített acélból Ra 0,5 µm felületi érdességgel. A forgácsképződés megszűnt, a selejtarány 10,4 százalékra csökkent, és a termelés műszakonként 850-ről 1200 fúvókára nőtt. Az ügyfél éves hulladékköltségét körülbelül 180 000 euróval csökkentette, és jelenleg hat egységet üzemeltet.

Nitinol stentek gyártásának lehetővé tétele egy amerikai orvosi eszközgyártó számára

Egy amerikai orvosi eszközgyártó cégnek recésmentes mikrolyukak kellettek nitinol csöveken érrendszer-támogató (stent) jelölőelemekhez. A hőérzékeny anyag miatt a lézeres fúrás újraolvadt rétegeket hagyott. Mikro-EDM fúróberendezésünk, amely desztillált vizet használ dielektromos közegként és alacsony energiájú kisüléseket alkalmaz, 0,15 mm-es lyukakat készített hőhatott zóna nélkül. A lyukak helyzetének tűrése ±0,003 mm-en belül maradt 25 000 lyuk esetén, így az FDA folyamatérvényesítését első kísérletre sikeresen teljesítettük. A gyártási kihozatal 98,7 százalékot ért el, és az ügyfél 18 hónapon belül három gépre bővítette a berendezést.

Formavágó betétek megmunkálási idejének 35 százalékos csökkentése egy délkelet-ázsiai elektronikai szerszámgépgyártó cég számára

Egy szingapúri szerszámkészítő cég keményített acél formabevételeket gyártott mikrohűtőcsatornákkal marással, majd kézi EDM-el, amely 14 órát vett igénybe darabonként. A mi mikro-EDM-fúró gépünk az automatikus elektródcserélővel és a négytengelyes CNC-vezérléssel 120 darab 0,3 mm átmérőjű furatot 9,1 óra alatt készített el, ami 35 százalékos időmegtakarítást jelent. Az elektródahordódás-kiegyenlítés 3000 furat után is 0,004 mm-nél kisebb átmérő-ingadozást biztosított. A műhely most gyorsabban tud árajánlatot adni mikroformákhoz, és egy év alatt 28 százalékkal növelte a formabevételek rendeléseit.

Kapcsolódó termékek

A mikro-EDM fúró gép egy speciális elektromos kisüléses megmunkáló berendezés, amelyet különösen kis, mély és nagyon pontos furatok készítésére terveztek vezető anyagokban, amelyeket hagyományos fúrással nehezen vagy egyáltalán nem lehet megmunkálni. A Taizhou Chuang Yuan Machine Tool Co., Ltd. vállalat 2003-ban alakult, székhelye Kínában, Jangszu tartomány Taicsou városában. A vállalat kutatás-fejlesztést, gyártást és értékesítést ötvöz, és mikro-EDM fúró gépeket szállít, amelyekben több mint 20 exportáló ország és régió gyártói megbíznak. A gyártási folyamat a gépágy, az oszlop és a szerszámtartó merevségének optimalizálására irányuló, végeselemes analízissel történő szigorú tervezési érvényesítéssel kezdődik, így biztosítva a hőmérsékleti stabilitást hosszú megmunkálási ciklusok során. A öntvényeket időszakosan öregbítik, majd precíziós csiszolással dolgozzák fel, ezután hőmérséklet-szabályozott műhelyben szerelik össze őket; minden mikro-EDM fúró gépet geometriai pontossági vizsgálatnak, lézerinterferométeres kalibrálásnak és 72 órás folyamatos fúrási próbának vetnek alá szállítás előtt. A magtechnológia a nagyfrekvenciás impulzusgenerátor, amely 0,5 mikroszekundumos minimális kisülési időt és legfeljebb 0,1 amperes csúcsáramot képes biztosítani, így lehetővé teszi a mikronos skálán történő kontrollált anyagleválasztást. A szervóvezérlő rendszer millisekundumokon belül reagál, hogy stabil távolságot tartsa fenn a forgó elektróda és a munkadarab között, miközben az automatikus elektróda-cserélő rendszer akár 20 elektródát is támogat, így lehetővé teszi a felügyelet nélküli üzemelést. Ezek a funkciók lehetővé teszik a vásárlók számára, hogy 0,1–3,0 mm átmérőjű furatokat fúrjanak, amelyek mélység–átmérő aránya meghaladja a 20:1 arányt, és amelyek felületi érdessége Ra 0,4 µm, pozicionálási pontossága pedig ±0,002 mm. Tipikus megmunkálható anyagok például a keményített szerszámacél, a volfrám-karbid, az Inconel, a titánötvözetek, a polikristályos gyémánt és a vezető kerámiák. A világ szerte alkalmazott példák közé tartoznak a repülőgépipari gázturbinák lapátjainak hűtőfuratai, az orvosi stentek és sebészeti tűk gyártása, az autóipari befecskendező fúvókák, az elektronikai csatlakozók mikroöntőformákba való beillesztése, valamint a tintasugaras nyomtatók fúvókalemezei. Mindegyik esetben a mikro-EDM fúró gép csökkenti a maradványokat (burrokat), kiküszöböli a hőhatás alatti zónákat, és javítja a megismételhetőséget a lézeres vagy mechanikus fúrással összehasonlítva. Minőségirányítási rendszerünk az ISO 9001 elveit követi, és minden gép többnyelvű dokumentációt, távoli diagnosztikai lehetőséget és pótalkatrészek elérhetőségét tartalmazza. A Taizhou Chuang Yuan 20 évnyi gyártási tapasztalattal, képzett mérnöki csapattal és hosszú távú partnerségi elköteleződéssel segíti ügyfeleit abban, hogy növeljék a kihozatalukat, lerövidítsék a ciklusidőket, és biztonsággal lépjenek be új mikromegmunkálási piacokra. Export tevékenységünk lefedni a teljes Európát, Észak-Amerikát, Délkelet-Ázsiát, a Közel-Keletet és Dél-Amerikát, és folyamatosan finomítjuk mikro-EDM fúró gépeinket, hogy megfeleljünk az iparág egyre változó szabványainak; ehhez oktatási programokat, folyamatfejlesztési támogatást és gyors reakcióidejű poszt-eladási szolgáltatásokat is kínálunk, amelyek védelmet nyújtanak ügyfeleink beruházására és termelési folytonosságára.

Gyakran Ismételt Kérdések

Milyen anyagokat lehet hatékonyan feldolgozni mikro-EDM-fúró géppel?

A mi mikro-EDM-fúró gépünk minden vezetőképes anyagot feldolgoz, ideértve a keményített szerszámacélokat, a volfrám-karbidot, az Inconel-t, a titánötvözeteket, a polikristályos gyémántot és a vezetőkerámiákat. Ideális az űrkutatási, orvosi, autóipari és formakészítési alkalmazásokhoz, ahol a hagyományos fúrás nem alkalmazható a keménység vagy a hőérzékenység miatt.
A szabványos konfigurációk 0,1–3,0 mm átmérőjű lyukakat fúrnak ±0,002 mm pozícionálási pontossággal, 0,005 mm-nél kisebb kör alakossággal és legfeljebb Ra 0,4 µm felületi érdességgel. Megfelelő elektróda-vezetéssel 20:1-nél nagyobb mélység–átmérő arány is elérhető.
A 0,5 mikroszekundumos minimális kisülési időtartammal rendelkező magasfrekvenciás impulzusgenerátor és az intelligens kopás-kiegyenlítés 1 százaléknál kisebb méretbeli eltolódást biztosít ezer lyukonként. Az energiafogyasztás 3,5 kW alatt marad, és az automatikus elektróda-csere akár 20 elektródát is támogat a felügyelet nélküli gyártáshoz.
Igen. Több mint 20 országba és régióba exportálunk, többnyelvű dokumentációt, távoli diagnosztikát, online képzést és gyors pótalkatrész-szállítást nyújtunk. Európában, Ázsiában, a Közel-Keleten és az Amerikákban található ügyfeleink számára helyszíni telepítési útmutatás és folyamatfejlesztési támogatás is elérhető.
Ossza meg a furat átmérőjét, mélységét, az anyagot, a tűrést és a termelési mennyiséget. Mérnökeink ajánlást tesznek a megfelelő modellre, generátor-konfigurációra és elektródarendszerre, valamint mintateszteket is végezhetnek a ciklusidő és a minőség megerősítésére még a befektetés előtt. Lépjen velünk kapcsolatba egy testreszabott ajánlatért.

Kapcsolódó cikkek

Az EDM huzalvágó gép feldolgozási jellemzői

24

Dec

Az EDM huzalvágó gép feldolgozási jellemzői

További megtekintés
A helyes kezelési módszer a gyors huzalvágó gép elégtelen megmunkálási pontosságához

13

Dec

A helyes kezelési módszer a gyors huzalvágó gép elégtelen megmunkálási pontosságához

További megtekintés
Milyen poszt-eladási szolgáltatást kell nyújtaniuk a megbízható EDM fúrógép-szálítóknak

14

Jul

Milyen poszt-eladási szolgáltatást kell nyújtaniuk a megbízható EDM fúrógép-szálítóknak

A rugalmas gyártás fejlődése a moduláris architektúra révén A modern ipari környezet nagyfokú alkalmazkodóképességet igényel, ahol egy létesítmény működési ritmusát az határozza meg, hogy milyen gyorsan tudja átformálni termelési konfigurációit...
További megtekintés
Milyen exportminőségi szabványokat követelnek meg a nemzetközi ügyfelek a huzalvágó gépek termékeihez

03

Aug

Milyen exportminőségi szabványokat követelnek meg a nemzetközi ügyfelek a huzalvágó gépek termékeihez

A nemzetközi export szabályozásainak megértése a pontossági megmunkálás területén – A globális ipari kereskedelem bonyolult terepének navigálásához alaposan ismerni kell azokat a szigorú műszaki szabványokat, amelyeket a külföldi vásárlók az előrehaladott fémmegmunkálási termékek esetében előírnak...
További megtekintés

Ügyfélvélemények

Daniel Whitfield, Gyártási Igazgató, Orvosi Eszközök, Egyesült Királyság
Kiváló pontosság orvosi alkatrészek gyártásához

Sebészeti tűket gyártunk, és rozsdamentes acélban szükségünk volt 0,2 mm-es, fúrás utáni élszegélymentes lyukakra. A mikro-EDM fúró gép telepítése óta az első átmeneti kihozatalunk 91 százalékról 98,5 százalékra nőtt, a ciklusidő pedig 22 százalékkal csökkent. A távoli támogatási csapat mindig órákon belül válaszolt, amikor folyamatbeli kérdéseink voltak. Ez a gép a mikrofúrós vonalunk gerincét képezi.

Marta Kowalski, Szerszámozási Mérnök, Lengyelország
Megbízható teljesítmény magas változatosságú formák készítésében

Formagyártó üzemünk sok kis tételt fúr keményített acél beillesztőelemeken. A mikro-EDM fúró gép több ezer lyuk esetén is ±0,003 mm-es pozíciópontosságot tart fenn, és az elektródák cseréje gyors. A beállítási időt 30 százalékkal csökkentettük, és jelentősen csökkentettük a selejtbe kerülő beillesztőelemek számát. A pótalkatrészek négy napon belül megérkeztek, így ütemtervünket fenntarthattuk.

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Név
Vállalat neve
Üzenet
0/1000
Mikronos pontosságra tervezett gép küldetés-kritikus mikrolyukakhoz

Mikronos pontosságra tervezett gép küldetés-kritikus mikrolyukakhoz

A mikro-EDM-fúróberendezésünk meghatározó erőssége az, hogy olyan anyagokban is mikronos tűrést képes tartani, amelyek ellenállnak a hagyományos megmunkálásnak. A 0,5 mikromásodperces minimális kisülési időt biztosító magasfrekvenciás impulzusgenerátor és egy reaktív szervorendszer segítségével a gép stabil kisülési réseket tart fenn, amelyek pozícionálási pontosságot (±0,002 mm), 0,005 mm-nél kisebb kör alakosságot és akár Ra 0,4 µm-es felületminőséget eredményeznek. Ez különösen fontos a légi- és űrhajóipari üzemanyag-befecskendezők és turbinalapátok hűtőfuratainak gyártásában, ahol néhány mikron eltérés is befolyásolhatja az égés hatékonyságát és a alkatrész élettartamát. Az orvostechnikai eszközök gyártásában a nitinol stenteket és sebészeti tűket gyártó vállalatok olyan, törmelékmentes furatokat igényelnek, amelyeknél nincs hőhatott zóna; mikro-EDM-fúróberendezésünk ezt konzisztensen biztosítja. Egy európai ügyfél, aki keményített acélban 0,12 mm-es furatokat fúrt, egy hónapon belül a selejtarányt 18 százalékról 10,4 százalékra csökkentette.
Termelékenységet növelő funkciók, amelyek csökkentik a ciklusidőt és a felügyelet nélküli munka költségét

Termelékenységet növelő funkciók, amelyek csökkentik a ciklusidőt és a felügyelet nélküli munka költségét

A pontosságon túl a mikro-EDM fúró gépünket úgy terveztük, hogy az automatizálás és az energiahatékony teljesítményszállítás révén csökkentse a lyukak tényleges költségét. Az automatikus elektródfelcserélő rendszer legfeljebb 20 elektródot képes tárolni, így lehetővé teszi a „sötétüzemű” működést éjjel és hétvégén is – ez különösen fontos a kis sorozatszámú, de nagy termékválasztékú megrendeléseket gyártó műhelyek számára. A ciklusidők akár 30 százalékkal rövidebbek a hagyományos EDM-fúrásnál, mivel az optimalizált impulzusgenerátor hatékonyan távolítja el az anyagot, miközben korlátozza az elektródahordást. Egy délkelet-ázsiai szerszámkészítő vállalat, amely keményített acél formabevágókat gyártott, a 120 lyuk fúrásának időtartamát 14 óráról 9,1 órára csökkentette – ez 35 százalékos javulás –, majd ezt követően egy év alatt 28 százalékkal növelte a formabevágók iránti megrendeléseit. Az energiafogyasztás egységenként 3,5 kW alatt marad, így csökkenti az áramköltséget a magas ipari tarifákkal rendelkező régiókban.
WhatsApp WhatsApp E-mail E-mail Mobil Mobil LegfelülLegfelül