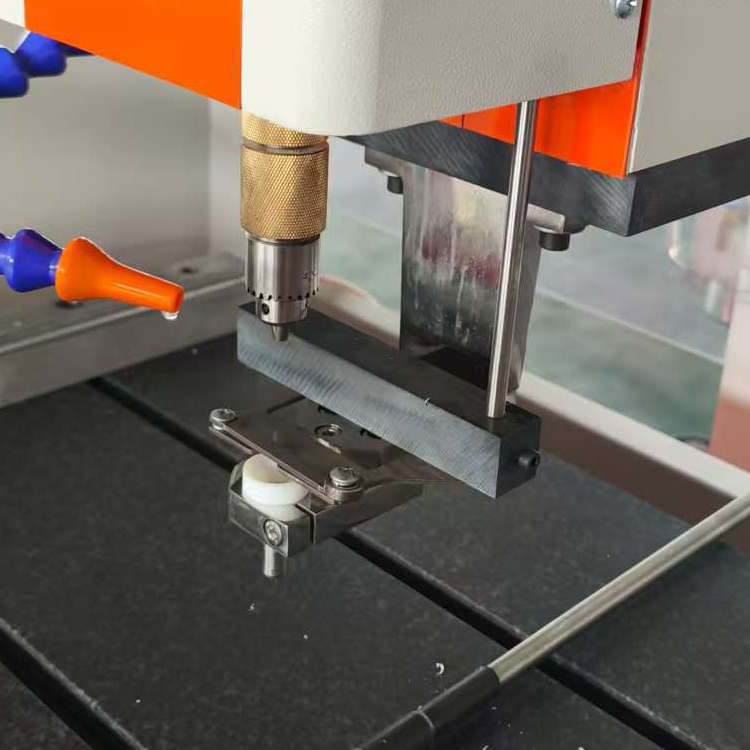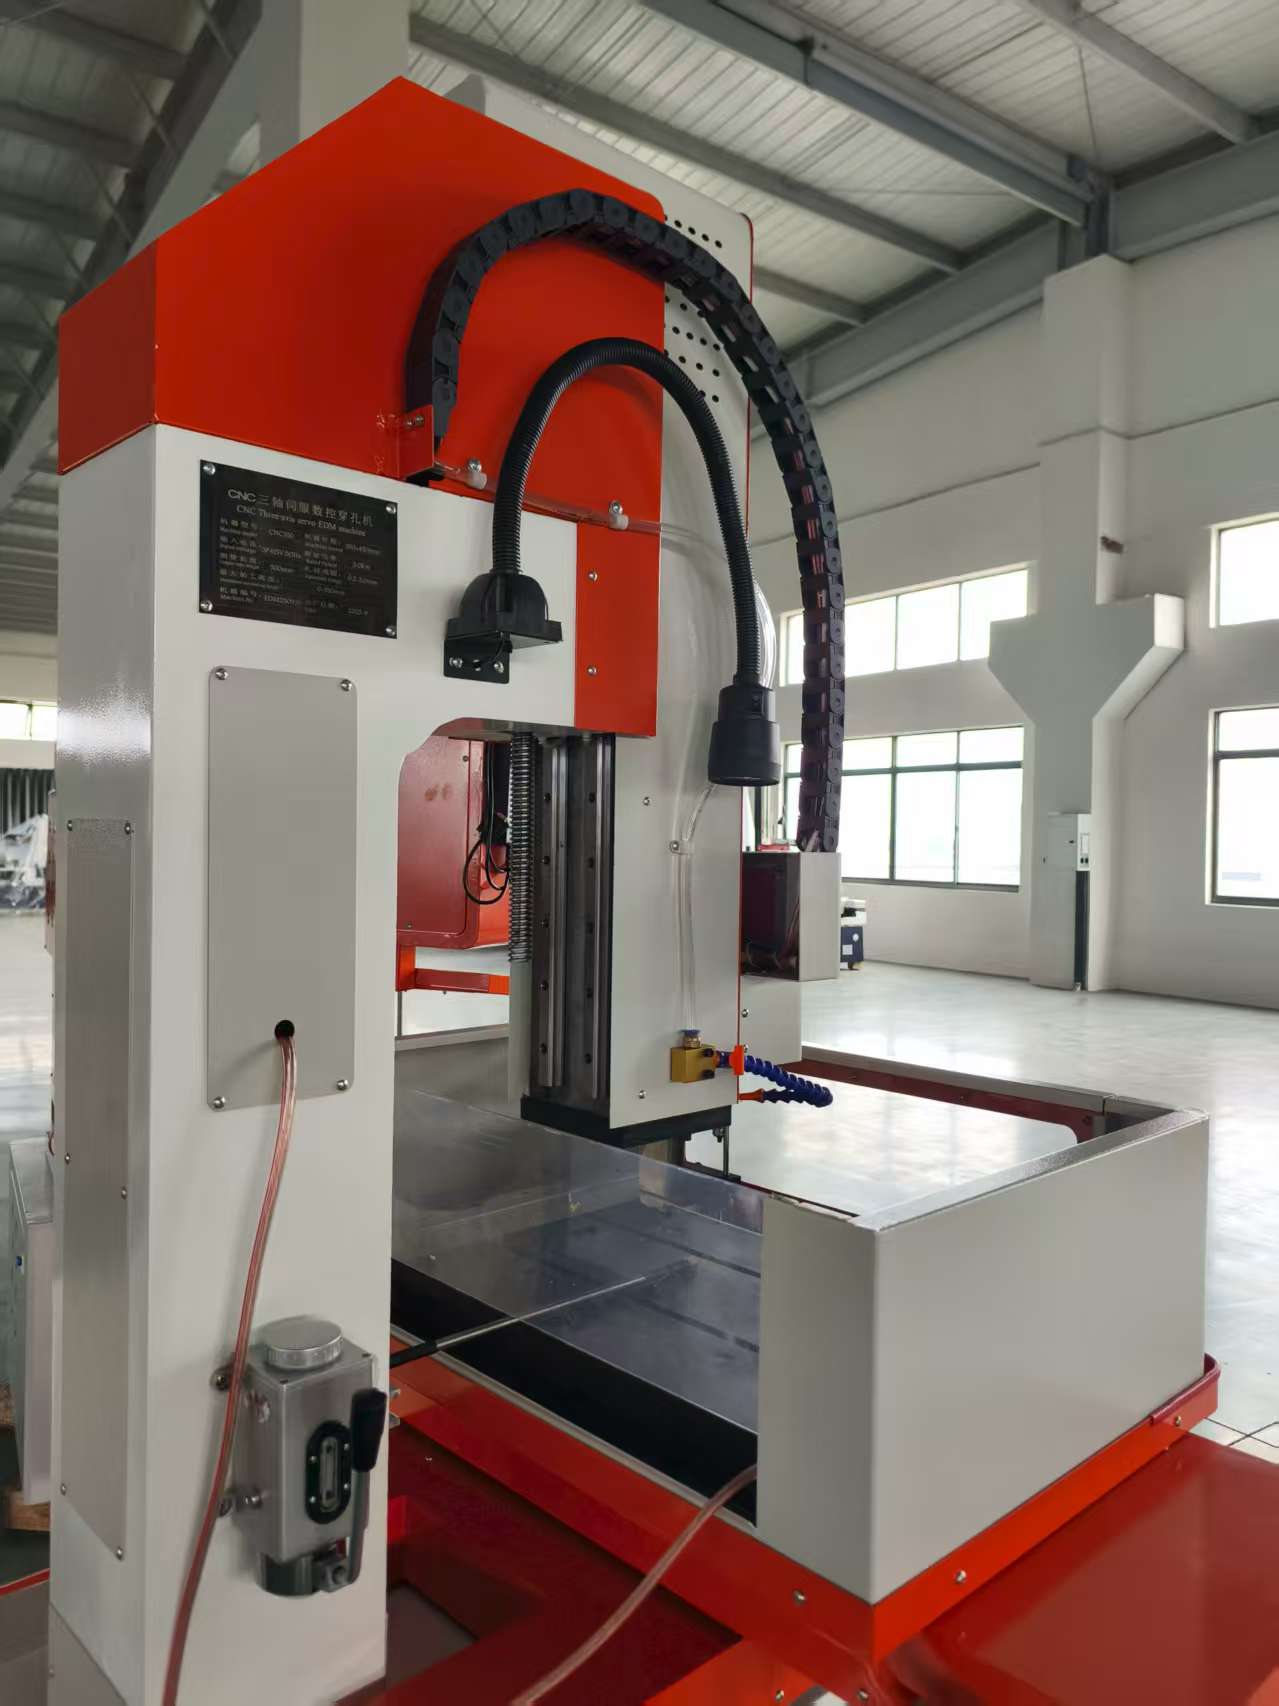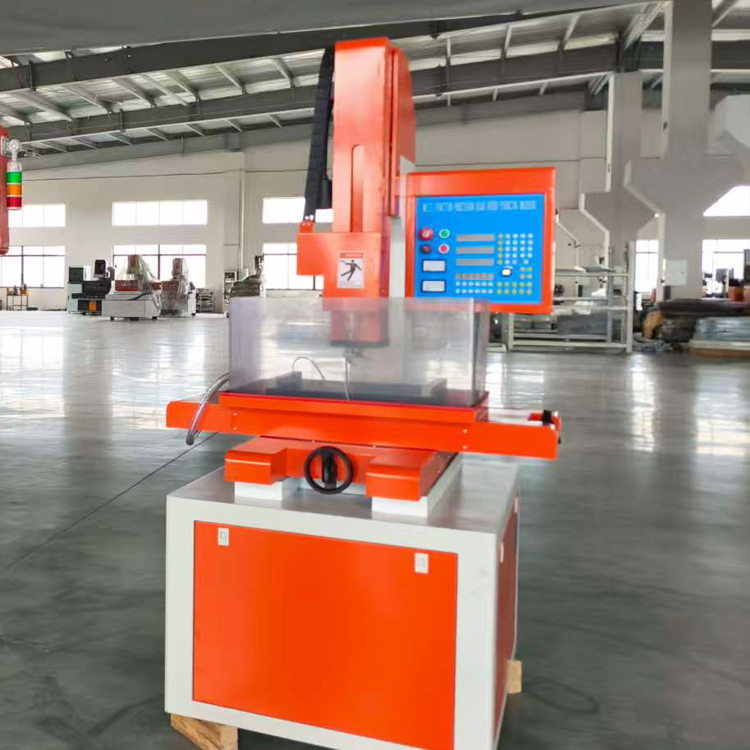
CNC EDM fúró gép: Pontos kis lyukak fúrása keményített anyagokba

Összes kategória

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Mobil / WhatsApp
WeChat
LinkedIn
Név
Vállalat neve
Üzenet
0/1000
Csatolmány
Kérjük, töltsön fel legalább egy csatolmányt
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Magas pontosságú CNC-ESZKÖZÖS fúrógép igényes furatgyártási feladatokhoz

Magas pontosságú CNC-ESZKÖZÖS fúrógép igényes furatgyártási feladatokhoz

Amikor a gyártástechnológusok a légi- és űrhajóiparban, az orvostechnikában és az autóipari szerszámkészítésben olyan, szegélymentes, nagy arányú furatokat kívánnak keményített szerszámacélban, szuperalapokban vagy karbidban, akkor a Taizhou Chuang Yuan Machine Tool Co., Ltd. CNC-ESZKÖZÖS fúrógépére támaszkodnak. 2003-ban alapított vállalatunk olyan ESZKÖZÖS fúrási rendszereket fejlesztett ki, amelyek 0,3–6,0 mm átmérőjű furatokat készítenek ±0,01 mm pozícionálási pontossággal és legfeljebb Ra 0,2 µm felületi érdességgel. A hagyományos fúrással ellentétben CNC-ESZKÖZÖS fúrógépeink elektromos kisüléssel távolítják el az anyagot, így kizárják a mechanikai erőhatást, a fúrók törését és a mikrotöréseket. Egy német légi- és űrhajóipari beszállító 42%-kal csökkentette a turbinalapátok hűtőfuratainak gyártási idejét, miután lézeres fúrás helyett CNC-ESZKÖZÖS fúrógépet vezetett be, míg egy japán szerszámkészítő 0,05 mm átmérőjű furatokat készített keményített acélban (HRC 62) recast-réteg nélkül.
Árajánlat kérése

Esettanulmány

Kezdő furatok légi- és űrhajóipari turbinalapátokon

Egy európai űrkutatási gyártó vállalatnak 0,8 mm átmérőjű hűtőfuratokat kellett fúrnia 30 fokos szögben nikkel-alapú szuperszövetség turbinalapátokba, de a hagyományos fúrás esetén a szerszám eltört, és újraöntött réteg keletkezett. A vállalat bevezette CNC-EDM fúróberendezésünket forgó tengellyel és egyedi elektródavezetőkkel. A feszültségimpulzus-paraméterek optimalizálásával elérhettük az óránkénti 450 furatot ±0,005 mm átmérő-torlódással, újraöntött réteg nélkül. Az ügyfél a selejtelt lapátok arányát 12%-ról 0,5%-ra csökkentette, évente több mint 200 000 USD megtakarítást érve el.

Mikrofuratok orvosi rozsdamentes acélban

Egy amerikai orvosi eszközgyártó vállalat 0,3 mm átmérőjű furatokat igényelt 316L rozsdamentes acélból készült hipotubusokban, szegélymentesen és hőkárosodás nélkül. CNC-EDM fúróberendezésünk magasfrekvenciás impulzusgenerátorral és dezionizált víz dielektrikummal szegélymentes furatokat állított elő Ra 0,15 µm felületi érdességgel. A folyamat kiküszöbölte a másodlagos szegélyezést, és 35%-kal csökkentette a gyártási időt. A vállalat naponta három műszakban üzemel, és két további egységet rendelt.

Mély furatok készítése keményített szerszámbetétekben

Egy délkelet-ázsiai szerszámkészítő nehézségekbe ütközött a keményített H13 acélban (HRC 52) készítendő mély furatokkal (mélység–átmérő arány 20:1). A CNC-ESZK (elektromos szikraforgácsolásos) fúrógépünket – amely 500 mm-es Z-tengellyel és automatikus elektródcserélővel rendelkezik – használva 1,5 mm átmérőjű furatokat készítettek, amelyek egyenessége 0,02 mm-en belül maradt. Az eszköz élettartama 300%-kal nőtt a keményfém fúráshoz képest, és az egész szerszámgyártási előállítási idő 18%-kal csökkent.

Kapcsolódó termékek

A CNC EDM fúró gép forradalmi változást jelent a gyártók számára a nehezen megmunkálható anyagok furatgyártásának területén. A Taizhou Chuang Yuan Machine Tool Co., Ltd. vállalat kutatási, gyártási és értékesítési tevékenységét integrálja, hogy olyan gépeket szállítson, amelyek kielégítik az űrkutatási, autóipari, energetikai és orvosi szektorok szigorú követelményeit. Alaptechnológiánk egy pontos szervóvezérelt elektróda-betáplálási rendszer, amely optimális szikragyűrű-távolságot tart fenn, valamint egy nagyfrekvenciás impulzusgenerátor, amely másodpercenként 500 000 impulzust képes előállítani. Ez lehetővé teszi kiváló minőségű furatok készítését akár keményfém (HRC 75) és polikristályos gyémánt esetén is. A folyamat egy 3D CAD modell importálásával kezdődik a saját fejlesztésű CNC szoftverünkbe, amely automatikusan generálja az elektróda-pályákat és kompenzálja a kopást. A szigetelő folyadék – általában dezionizált víz – 1 mikronos szűréssel és ±1 °C-os hűtéssel kerül előkészítésre, így biztosítva a folyamatos mosást és hőmérsékleti stabilitást. Gépeink utazási tartománya 300 × 200 × 300 mm-től 600 × 400 × 500 mm-ig terjed, opcionálisan C-tengellyel és 20 elektródás szerszámcserélővel is elérhetők. Több mint 20 exportáló országból származó gyakorlati adatok szerint az átlagos üzemidő 98,6 %, a hibák közötti átlagos idő 8000 óra. Egy német ügyfél 55 %-os csökkenést jelentett az elektróda-fogyasztásban az adaptív impulzusvezérlésünkre való áttérés után. A világ szerte zajló elektromos meghajtás és könnyűszerkezetes anyagok iránti kereslet növekedése megnövelte a CNC EDM fúrás iránti igényt az EV akkumulátoros buszvezetékek és befecskendező fúvókák gyártásában. Gépeink ezt úgy oldják fel, hogy automatizálásra kész interfészeket (EtherCAT, Modbus) és távoli figyelési lehetőséget kínálnak. Emellett részletes képzést és folyamatfejlesztést is nyújtunk, így biztosítva a zavartalan integrációt a meglévő gyártósorokba. Minden gép szállítás előtt 72 órán át folyamatosan tesztelésen megy keresztül, és 24/7 műszaki támogatási vonalat üzemeltetünk. Az innováció és az ügyfél sikere iránti elköteleződésünk révén CNC EDM fúró gépeink évtizedekre szóló pontosságot, megbízhatóságot és termelékenységet nyújtanak.

Gyakran Ismételt Kérdések

Milyen anyagokat lehet CNC-ESZK fúrógéppel fúrni?

Gépeink minden elektromosan vezető anyagot képesek fúrni, függetlenül annak keménységétől, ideértve a keményített szerszámacélokat, rozsdamentes acélokat, nikkelötvözeteket, titánokat, keményacélt és akár polikristályos gyémántot is. Nem vezető anyagok nem alkalmasak.
Szabványos elektródokkal 0,3 mm-es furatátmérők elérhetők. Kisebb átmérők esetén speciális szerszámok szükségesek. Alkalmazástechnikai támogatást nyújtunk a megvalósíthatóság meghatározásához.
Magas arányú furatok esetén az EDM-furással nem keletkezik újraöntött réteg, és jobb felületi minőséget érünk el. A lézeres furás gyorsabb a sekély furatoknál, de gyakran szükség van utófeldolgozásra. Összehasonlító próbafurásokat kínálunk.
A szabványos modellek 380–480 V, háromfázisú, 50/60 Hz feszültséget és kb. 15 kVA teljesítményt igényelnek. A gép alapterülete kb. 2,5 m × 2,0 m, tömege 2500 kg.
Igen, CNC EDM-furógépeink támogatják a robotos betáplálást, az automatikus elektródváltót és a távoli figyelést. Számos ügyfelünk éjszakai, felügyelet nélküli műszakokat üzemeltet.

Kapcsolódó cikkek

Az EDM huzalvágó gép feldolgozási jellemzői

24

Dec

Az EDM huzalvágó gép feldolgozási jellemzői

További megtekintés
Miért támogatja a moduláris rugógyártó gép a különböző rugógyártási típusok gyors átváltását

14

Jul

Miért támogatja a moduláris rugógyártó gép a különböző rugógyártási típusok gyors átváltását

A hagyományos, integrált rugóformáló berendezések termelési szűk keresztmetszetei. A modern fémformázó gyártás egyre inkább diverzifikált termék-specifikációkat és kevert tételgyártást jelent. Számos gyártóüzemnek rugókat kell feldolgoznia...
További megtekintés
Miért felel meg a többfunkciós EDM-gép a vegyes sajtó- és alkatrészgyártó gyárak igényeinek

14

Aug

Miért felel meg a többfunkciós EDM-gép a vegyes sajtó- és alkatrészgyártó gyárak igényeinek

A magas változatosságú gyártási környezetek bonyolultságának kezelése – Egy modern ipari termelőüzem üzemeltetése gyakran olyan, mint egy tucat forgó tálat egyidejűleg tartani a levegőben, különösen akkor, ha magas változatosságú, kis sorozatszámú gyártási ütemtervekkel dolgozunk. Pl...
További megtekintés
Hogyan csökkenthető a fúrószerszám kopása a folyamatos mélyfurat-gépalkatrész-feldolgozási feladatok során

03

Aug

Hogyan csökkenthető a fúrószerszám kopása a folyamatos mélyfurat-gépalkatrész-feldolgozási feladatok során

A mélyfuratok hőfeszültségének mechanikájának megértése A folyamatos furatolás és nagy mélységű megmunkálási feladatok ipari gyártósorokon súlyos hőmérsékleti és mechanikai kihívásokat jelentenek, amelyek rendszeresen próbára teszik a vágószerszámok határait. W...
További megtekintés

Ügyfélvélemények

John Smith, űrkutatási gyártásmérnök, USA
Kiváló pontosság és megbízhatóság

Három éve használjuk a Chuang Yuan CNC EDM-furógépét repülőgépipari alkatrészeink gyártásához. A gépek naponta három műszakban üzemelnek minimális leállási idővel. A furatminőség állandóan kiváló: nincs újraöntött réteg, és szoros tűrések érhetők el. A szervizcsapat gyorsan reagál és szakmailag kompetens. Nemrégiben rendeltük negyedik gépünket.

Michael Brown, Formaműhely-tulajdonos, Németország
Nagyszerű érték és teljesítmény

Mint formák készítője szükségünk volt egy megbízható EDM fúrógépre keményített acélban mély furatok készítéséhez. A Chuang Yuan gépe túlteljesítette az elvárásainkat. Az automatikus elektródcserélő és a felhasználóbarát CNC jelentősen csökkentette a beállítási időt. A fúrási időt 30%-kal csökkentettük, és javult a furatok egyenessége. Erősen ajánljuk minden szerszámgép-műhely számára.

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Név
Vállalat neve
Üzenet
0/1000
Páratlan pontosság keményített anyagokban

Páratlan pontosság keményített anyagokban

CNC-vezérelt EDM fúrógépünk ott ragyog, ahol a hagyományos fúrás kudarcot vall. A szervóvezérelt elektróda-betáplálással és a nagyfrekvenciás impulzusgenerációval akár HRC 75-ös keménységű anyagokban is ±0,01 mm-es lyukméret-tűrést és Ra 0,2 µm-es felületi érdességet érünk el. Ez a pontosság döntő fontosságú repülőgépipari turbinalapátok, orvosi hipotubusok és üzemanyag-befecskendező fúvókák gyártásánál. Egy amerikai orvosi eszközgyártó cég a gépünkre való áttérés után 90%-kal csökkentette a selejt mennyiségét. A lineáris üvegléc-érzékelők és a hőmérséklet-kiegyenlítő rendszer integrációja biztosítja a pontosságot hosszú termelési ciklusok során is. Emellett saját, adaptív vezérlőrendszerünk automatikusan módosítja a paramétereket a lyukminőség fenntartása érdekében, csökkentve ezzel a kezelői beavatkozás szükségességét.
Fejlett automatizálás fénymentes gyártáshoz

Fejlett automatizálás fénymentes gyártáshoz

A CNC-vezérelt EDM fúrógépet az emberi felügyelet nélküli működésre terveztünk. Az automata szerszámcserélő akár 20 elektróda kezelésére képes, robotos interfész és távoli figyelés is rendelkezésre áll, így éjszakai termelés is lehetséges. Egy német autóipari beszállító 98%-os üzemidőt ért el, és 40%-kal csökkentette a munkaerő-költségeket a mi automatizálási csomagunk segítségével. A Windows-alapú CNC egyszerű programozást és integrációt tesz lehetővé gyártási végrehajtási rendszerekkel (MES). Gépeink továbbá automatikus elektróda-hordalék-kiegyenlítést is biztosítanak, így a furatátmérők állandóak maradnak manuális beavatkozás nélkül. Ez az automatizálás nemcsak a termelékenységet növeli, hanem a megismételhetőséget is garantálja – ami kulcsfontosságú követelmény a nagy tételszámú gyártásnál.
WhatsApp WhatsApp E-mail E-mail Mobil Mobil LegfelülLegfelül