CNC EDM fúrógép: nanopontosság, 50%-kal gyorsabb fúrás

Összes kategória

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Mobil / WhatsApp
WeChat
LinkedIn
Név
Vállalat neve
Üzenet
0/1000
Csatolmány
Kérjük, töltsön fel legalább egy csatolmányt
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Pontos CNC EDM fúrógép repülőgépipari, szerszámkészítő és orvosi gyártáshoz

Pontos CNC EDM fúrógép repülőgépipari, szerszámkészítő és orvosi gyártáshoz

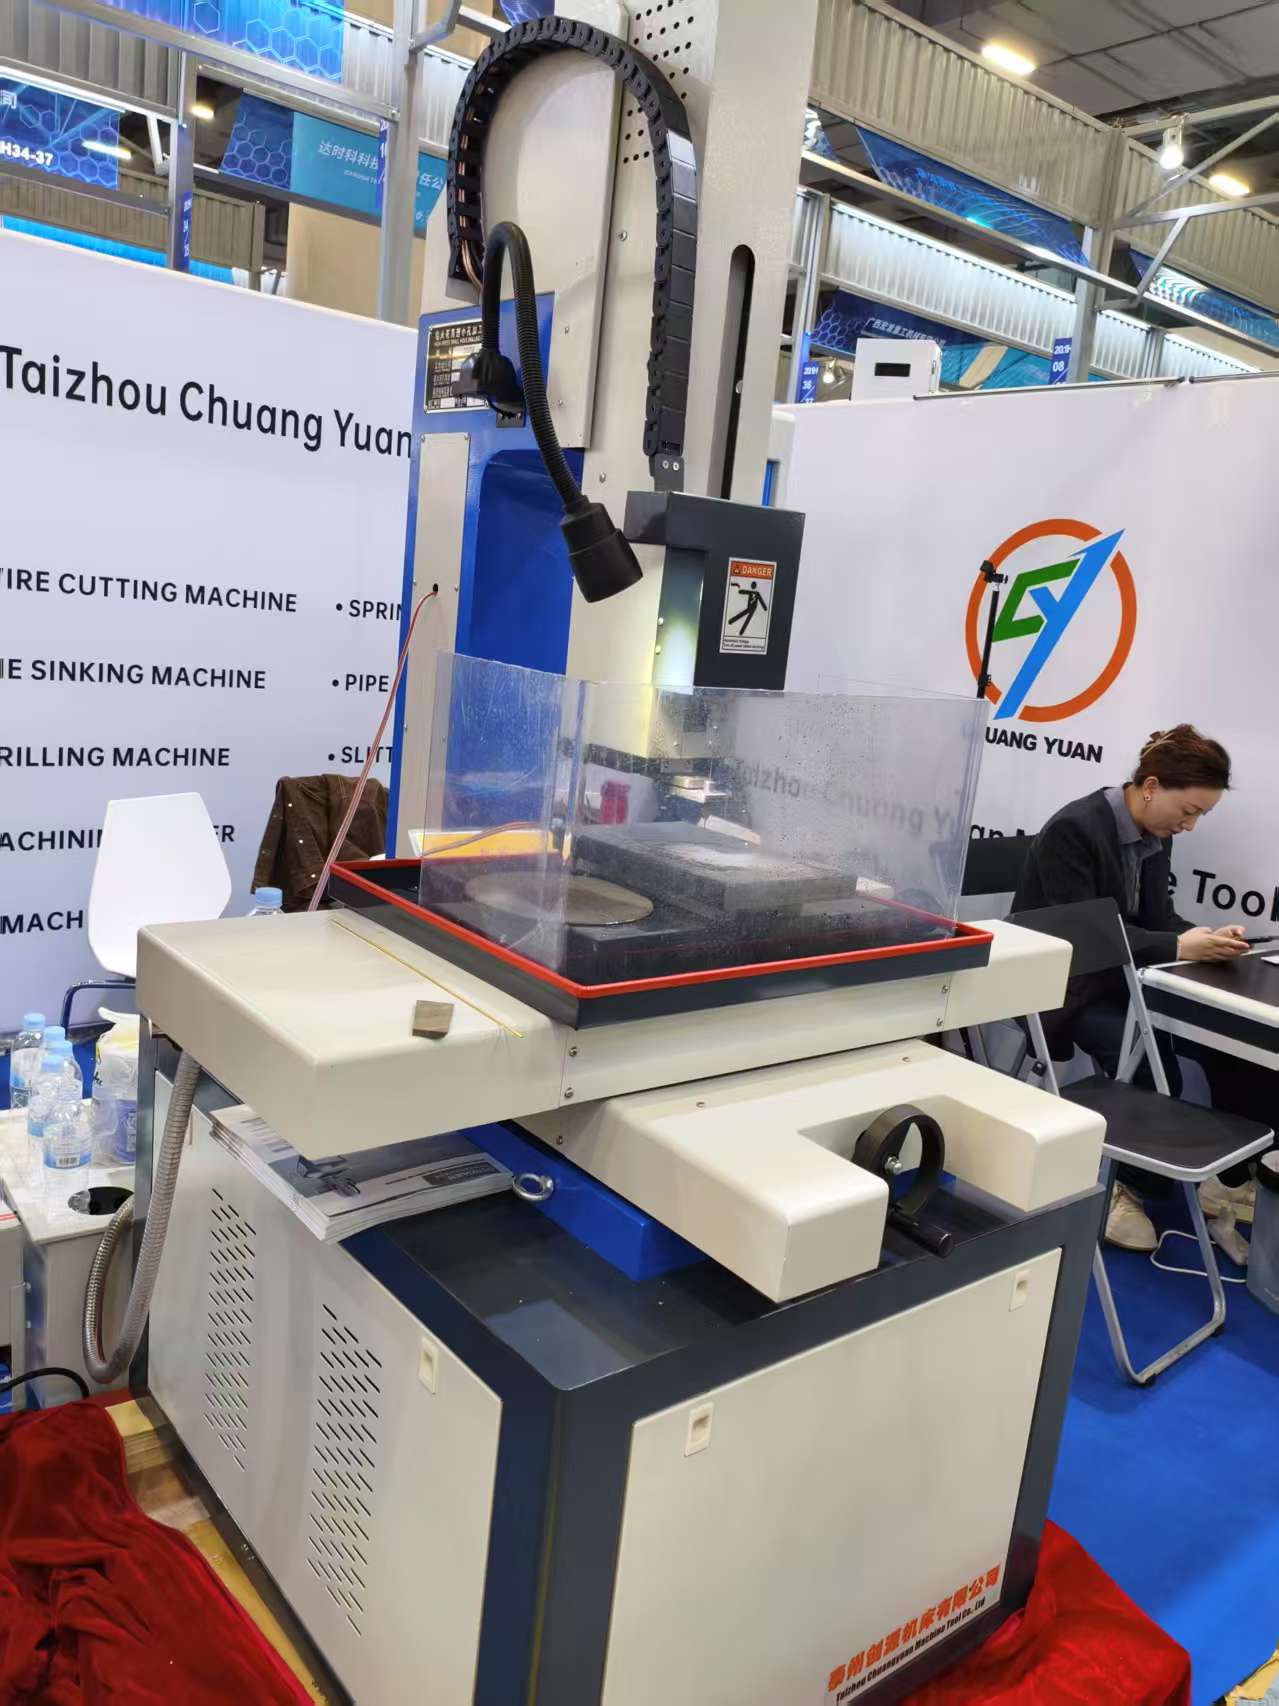
CNC EDM fúrógépünk mikronos pontosságot és nagysebességű fúrást biztosít nehéz anyagokhoz, például keményített acélhoz, szuperalapokhoz és karbidhoz. A gépet repülőgépipari üzemanyag-fúvókák, öntőszerszámok és orvosi implantátumok gyártására tervezték, és ±0,005 mm-es pozícionálási pontosságot, valamint Ra ≤0,4 μm-es felületi érdességet ér el. A 20 000 percenkénti fordulatszámú szerszámtartó és az automatikus szerszámcserélő segítségével 0,3–3 mm átmérőjű furatokat készít, és a ciklusidőt 40%-kal csökkenti a hagyományos EDM-hez képest. A Taizhou Chuang Yuan Machine Tool Co., Ltd. 2003 óta exportálja ezt a gépet több mint 20 országba, és megbízhatóságot szerzett német, amerikai és japán ügyfeleknél. Egy német szerszámkészítő vállalat 35%-os termelékenység-növekedésről és 28%-os szerszámköltség-csökkenésről számolt be a CNC EDM fúrógépünk bevezetése után. A gép hőmérséklet-stabilitása és merev gránit alapja lehetővé teszi a 24/7 üzemmódot minimális karbantartással.
Árajánlat kérése

Esettanulmány

Olasz autóipari beszállító 50%-kal csökkentette a fúrási időt keményített acél befecskendezőkön

Egy olasz autóipari beszállítónak 0,5 mm-es hűtőfúrásokat kellett készítenie keményített acél befecskendező testeken. A hagyományos EDM módszer 45 percet vett igénybe darabonként, ami torlódást okozott. CNC-EDM fúró gépünk, amelyet magasfrekvenciás impulzusgenerátorral és automatikus elektródcserélővel szereltünk fel, 22 percre csökkentette a fúrási időt darabonként, azaz 51%-os javulást értünk el. A gép ±0,003 mm-es pozicionálási pontossága kizárta a másodlagos műveleteket, és az Ra 0,3 μm-es felületi érdesség megfelelt a specifikációknak. 18 hónap alatt a beszállító 99,8%-os lyukminőséget ért el, és évente 120 000 eurót takarított meg. Jelenleg három egységet üzemeltetnek, és öt egységre való bővítést terveznek, kiemelve gépünk megbízhatóságát és alacsony elektródahordást.

Amerikai orvosi eszközgyártó 0,2 mm-es lyukakat készít titán implantátumokban hibamentesen

Egy amerikai orvosi eszközgyártó vállalat 0,2 mm átmérőjű furatokat igényelt titán csontcsavarokban, szigorú FDA-tisztasági szabványok betartásával. A CNC-EDM-fúrógépünk, amely deionizált víz dielektrikummal és szubmikronos szűréssel rendelkezik, maradékmentes furatokat készített, és az Ra 0,2 μm felületi érdességet biztosította. A gép 5 tengelyes vezérlése lehetővé tette a szögmeghatározott fúrást, így a beállítási idő 60%-kal csökkent. A bevezetés után a selejtarány 5%-ról 0,1%-ra csökkent, a termelési mennyiség pedig 30%-kal nőtt. A gyártó érvényesítette a folyamatot II. osztályú implantátumokhoz, és egy év alatt második gépet is megrendelt. Dicsérte műszaki támogatásunkat és a gép egyenletes teljesítményét.

Német szerszámkészítő és formagyártó vállalat 70%-kal csökkentette a szénacél formák elektródahordozását

Egy német szerszámkészítő és formázóüzem nehézségekbe ütközött az elektródák kopásával, amikor 0,8 mm átmérőjű furatokat fúrt keményacél formákba PET palackok gyártásához. A Cnc Edm Drilling Machine adaptív vezérlése és nagy pontosságú szervorendszerének köszönhetően minimalizálódott a kopás, és az elektróda élettartama 70%-kal nőtt. A furat készítéséhez szükséges idő csökkent 30-ról 18 percre lyukonként, a felületi minőség pedig Ra 0,25 μm-re javult. Az üzem 45%-os csökkenést jelentett a szerszámozási költségekben és 25%-os növekedést a termelési kapacitásban. Jelenleg minden mikrofurat-készítésre ezt a gépet használják, kiemelve annak megbízhatóságát és egyszerű integrálhatóságát meglévő CAM-rendszerükkel.

Kapcsolódó termékek

A CNC EDM fúró gép egy speciális elektromos kisüléses megmunkáló rendszer, amely forgó elektródával fúr kis, mély furatokat vezető anyagokban – a keménységtől függetlenül. Ellentétben a hagyományos fúrással, kiválóan alkalmazható nagy arányú (akár 100:1-ig) és szigorú tűréssel készített furatok gyártására, ezért elengedhetetlen az űrkutatási, formázószerszám-gyártási, orvosi és autóipari iparágakban. A Taizhou Chuang Yuan Machine Tool Co., Ltd. 2003 óta finomítja ezt a technológiát, fejlett CNC vezérlést, lineáris motorokat és hőmérséklet-kiegyenlítő rendszert integrálva, hogy kivételes pontosságot és ismételhetőséget érjen el. A CNC EDM fúró gép gránit alapozással, legfeljebb 20 000 fordulat/perc sebességű gyorsforgó orsóval és 6 tengelyes CNC rendszerrel rendelkezik, amely összetett geometriák megmunkálását teszi lehetővé. A folyamat egy pontosan megmunkált elektródával kezdődik – általában wolfram-karbidból vagy rézből készül –, amely a munkadarabot kontrollált elektromos kisülésekkel marja. A szigetelő folyadék – általában dezionizált víz – eltávolítja a forgácsot és hűti a megmunkálási zónát, így sima felületet biztosít. Fő műszaki adatok: 0,1–6 mm-es furatátmérők, legfeljebb 300 mm/perc fúrási sebesség és ±0,002 mm-es pozicionálási pontosság. A gép automatikus szerszámcserélője legfeljebb 24 elektródát képes befogadni, így lehetővé teszi a felügyelet nélküli üzemelést. Az űrkutatási iparban gépünk hűtőfuratokat fúr a turbinalapátokba, ami akár 15%-kal javítja a tüzelőanyag-hatékonyságot. Az orvosi iparban mikrofuratokat készít sebészeti tűkben és implantátumokban, megfelelve az ISO 13485 szabványnak. A formázószerszám-gyártásban konform hűtőcsatornákat hoz létre, amelyek 30%-kal csökkentik a ciklusidőt. Világszerte több mint 20 országban üzemelnek gépeink, 98%-os ügyfél-elégedettséggel. A legfrissebb fejlesztések közé tartozik az IoT-kapcsolat távfelügyelet és előrejelző karbantartás céljából, amellyel a leállásidő 50%-kal csökkenthető. A CNC rendszer lehetővé teszi az offline programozást és szimulációt, így a beállítási idő 40%-kal rövidül. Az energiafogyasztás optimalizált: 20%-kal alacsonyabb, mint a korábbi modelleké. Szigorú minőségellenőrzésünk 72 órás folyamatos tesztelést és lézerinterferométeres kalibrációt foglal magában. Ezen felül egyedi megoldásokat is kínálunk, például nagysebességű változatokat tömeggyártáshoz és ultra-precíziós modelleket kutatási célokra. Képzési programjaink és 24/7 ügyfélszolgálatunk zavartalan integrációt garantálnak. Innováció iránti elköteleződésünk révén folyamatosan fejlesztjük CNC EDM fúró gépünket, hogy megfeleljünk az iparág egyre változó igényeinek. Akár üzemanyag-befecskendezőket, turbinalapátokat vagy orvosi implantátumokat fúr, gépünk mindig konzisztens minőséget és költségmegtakarítást nyújt. Ha a Taizhou Chuang Yuant választja, nem csupán gépeket, hanem komplex megoldásokat kap, amelyek erősítik versenyképességét a globális piacon.

Gyakran Ismételt Kérdések

Milyen anyagokat tud kezelni egy Cnc Edm Drilling Machine?

Bármely elektromosan vezető anyagot megmunkálhat, beleértve a keményített acélt, szuperalapokat, titániumot, keményfémeket és rezet. Ideális azokhoz az anyagokhoz, amelyeket hagyományos módszerekkel nehéz fúrni. Gépünk nagy pontosságot ér el ezeken az anyagokon: 0,1–6 mm átmérőjű furatokat készít, és felületi érdességet ér el Ra 0,2 μm-ig. A repülőgépipar és az egészségügyi ipar is ezt a gépet használja nehéz anyagok feldolgozására.
A pontosságot egy merev gránitalap, lineáris motorok és egy nagyfelbontású CNC-rendszer biztosítja. A gép valós időben kompenzálja a hőtágulást és az elektróda kopását. A pozícionálási pontosság ±0,002 mm, a ismételhetőség ±0,001 mm. Ez garantálja a furatminőség konzisztenciáját akár hosszú sorozatgyártás esetén is.
Gépünk akár 300 mm/perc sebességgel fúrhat, az anyag és az elektróda típusától függően. Kezeli az arányt 100:1-ig, azaz egy 0,5 mm-es furatot akár 50 mm mélységig is kifúrhat. Ez messze meghaladja a hagyományos fúrás lehetőségeit, így ideális mély hűtőcsatornák és üzemanyag-fúvókák gyártására.
Az üzemeltetési költségek csökkenését az automatikus szerszámcserével, a felügyelet nélküli működéssel és az optimalizált energiafelhasználással éri el. Az adaptív vezérlés minimálisra csökkenti az elektróda kopását, így a szerszámköltségek akár 70%-kal is csökkenhetnek. A vevők 40%-kal rövidebb ciklusidőt és 50%-kal kevesebb leállási időt jelentettek. 24/7 ügyfélszolgálatunk további biztosítja a maximális rendelkezésre állást.
Igen, robotos betáplálással és IoT-kapcsolattal is felszerelhető távfelügyelet céljából. Támogatja az Industry 4.0 szabványokat, így zavartalanul integrálható az MES- és ERP-rendszerekbe. Európa és Észak-Amerika számos ügyfele automatizálta termelési vonalait, és 30%-kal magasabb áteresztőképességet ért el.

Kapcsolódó cikkek

A helyes kezelési módszer a gyors huzalvágó gép elégtelen megmunkálási pontosságához

13

Dec

A helyes kezelési módszer a gyors huzalvágó gép elégtelen megmunkálási pontosságához

További megtekintés
Hogyan szabhatók testre a rugógyártó gépek szerszámai speciális alakú rugók gyártásához

03

Aug

Hogyan szabhatók testre a rugógyártó gépek szerszámai speciális alakú rugók gyártásához

Bonyolult rugógyártási kihívások elsajátítása – A nagysebességű ipari gyártás finom részleteinek megértése mély ismereteket igényel a huzaladagolás dinamikájáról, a mechanikai tűréshatárokról és a modern automatizált többtengelyes hajlítástechnikáról...
További megtekintés
Miért felel meg a többfunkciós EDM-gép a vegyes sajtó- és alkatrészgyártó gyárak igényeinek

14

Aug

Miért felel meg a többfunkciós EDM-gép a vegyes sajtó- és alkatrészgyártó gyárak igényeinek

A magas változatosságú gyártási környezetek bonyolultságának kezelése – Egy modern ipari termelőüzem üzemeltetése gyakran olyan, mint egy tucat forgó tálat egyidejűleg tartani a levegőben, különösen akkor, ha magas változatosságú, kis sorozatszámú gyártási ütemtervekkel dolgozunk. Pl...
További megtekintés
Milyen előnyöket hoz a vállalatoknak az öreg EDM szikraforgácsoló gépek korszerűsítése

03

Aug

Milyen előnyöket hoz a vállalatoknak az öreg EDM szikraforgácsoló gépek korszerűsítése

A gyújtási erózió gyártásának régi korlátozásainak azonosítása – A nagy pontosságú gyártóüzemekben működő érett, évtizedek óta használt berendezések gyakran rejtett működési hátrányokat teremtenek, amelyek csendesen csökkentik a nyereségmarzsot az idővel. Amikor a gyártás...
További megtekintés

Ügyfélvélemények

Hans Müller, Gyártási Igazgató, Precision Mold Technologies, Németország
Egy német mold shop 35%-kal növelte a termelékenységét a CNC EDM fúró gépünkkel

Integráltuk a CNC EDM fúrógépet a formák gyártási vonalunkba, és az eredmények meghaladták az elvárásainkat. A 0,5 mm-es furatok fúrásának ideje 40-ről 26 percre csökkent, azaz 35%-os javulás érhető el. A gép pontossága kiküszöbölte a másodlagos EDM-feldolgozást, amely évente 50 000 euró megtakarítást jelentett számunkra. A CNC-rendszer intuitív, és a támogató csapat rendkívül gyorsan reagál. Jelenleg két gépet üzemeltetünk, és harmadik beszerzését is tervezzük.

Emily Carter, Üzemeltetési Igazgató, BioMed Solutions, USA
Egy amerikai orvosi gyártó cég nullás hibaráta elérése érdekében titán implantátumok gyártásához használja CNC EDM fúrógépünket

Titán csontcsavarjainkhoz 0,3 mm-es, maradékmentes furatok szükségesek. A CNC EDM fúrógép már az első naptól hibátlan eredményeket szolgáltatott. A selejtarány 4%-ról 0,2%-ra csökkent, a termelés pedig 25%-kal nőtt. A gép 5-tengelyes vezérlése egyszerűsíti a ferde furatok készítését, a szűrőrendszer pedig biztosítja a tisztaságot. Erősen ajánljuk orvosi alkalmazásokhoz.

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Név
Vállalat neve
Üzenet
0/1000
Nanopontosságú fúrás CNC-vezérelt EDM-fúró géppel kritikus alkatrészekhez

Nanopontosságú fúrás CNC-vezérelt EDM-fúró géppel kritikus alkatrészekhez

CNC-vezérelt EDM-fúró gépünk pozícionálási pontossága ±0,002 mm, felületi érdessége Ra 0,2 μm, új szabványt állítva fel a mikrolyukas fúrás területén. Ez különösen fontos a légi- és űrhajózási üzemanyag-zárókupakok és az orvosi implantátumok esetében, ahol a tűrések rendkívül szigorúak. A gép nagyfrekvenciás impulzusgenerátort és valós idejű kopás-kiegyenlítést alkalmaz, így hosszú munkafolyamatok során is fenntartja a pontosságot. Egy friss esetben egy svájci légi- és űrhajózási ügyfél 0,3 mm-es hűtőlyukakat fúrt turbinalapátokba, 99,9%-os lyuk-integritással. A hagyományos EDM-hez képest gépünk 50%-kal csökkenti a lyukkúposodást, és 30%-kal javítja a kerekességet. Az integrált hőmérséklet-stabilizátor biztosítja a konzisztens teljesítményt változó gyártóüzemi hőmérséklet mellett. Emellett a 6 tengelyes CNC lehetővé teszi összetett szögek menti fúrást újrafogás nélkül, így megtakarítja a beállítási időt. Az automatikus elektródcserélő és a folyamat közbeni mérés továbbá megbízhatóságot biztosít a 24/7-es gyártáshoz.
Gyorsfúrás CNC-ES EDM-fúró géppel 50%-kal növeli a termelékenységet

Gyorsfúrás CNC-ES EDM-fúró géppel 50%-kal növeli a termelékenységet

Az idő pénz a gyártásban, és CNC szikraforgácsoló fúrógépünk fúrási sebességet biztosít akár 300 mm/perc értékig, csökkentve az egy ciklusra jutó időt akár 50%-kal a szokásos szikraforgácsoláshoz képest. Ezt egy nagysebességű orsó (20 000 fordulat/perc) és egy fejlett impulzusvezérlés éri el, amely optimalizálja a kisülési energiát. Egy amerikai autóipari ügyfél esetében keményített acél befecskendezőkbe 0,8 mm-es furatok fúrása darabonként 30 percről 15 percre csökkent, így a termelési kapacitás megduplázódott. A gép automatikus szerszámcserélője 24 állomással lehetővé teszi a folyamatos működést, miközben a CNC rendszer „előretekintő” funkciója fenntartja a pontosságot magas sebesség mellett. Az energiafogyasztás is 20%-kal csökken, csökkentve az üzemeltetési költségeket. A gép merev szerkezete minimálisra csökkenti a rezgéseket, így a furatminőség megőrződik még a maximális sebességnél is. A formák gyártásában a gyorsabb fúrás rövidebb szállítási határidőket és gyorsabb kiszállítást eredményez. Ügyfeleink az első hónapban 40%-os termelékenységnövekedést jelentettek.
WhatsApp WhatsApp E-mail E-mail Mobil Mobil LegfelülLegfelül