Ведучий виробник токарних верстатів з ЧПК | Точність, термін виготовлення 35 днів та глобальна підтримка

Усі категорії
Отримати цитату

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Мобільний/WhatsApp
WeChat
LinkedIn
Ім’я
Назва компанії
Повідомлення
0/1000
Додаток
Будь ласка, завантажте хоча б один додаток
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Виробник ЧПК-токарних верстатів, створений для точності, безперервної роботи та глобальної підтримки

Виробник ЧПК-токарних верстатів, створений для точності, безперервної роботи та глобальної підтримки

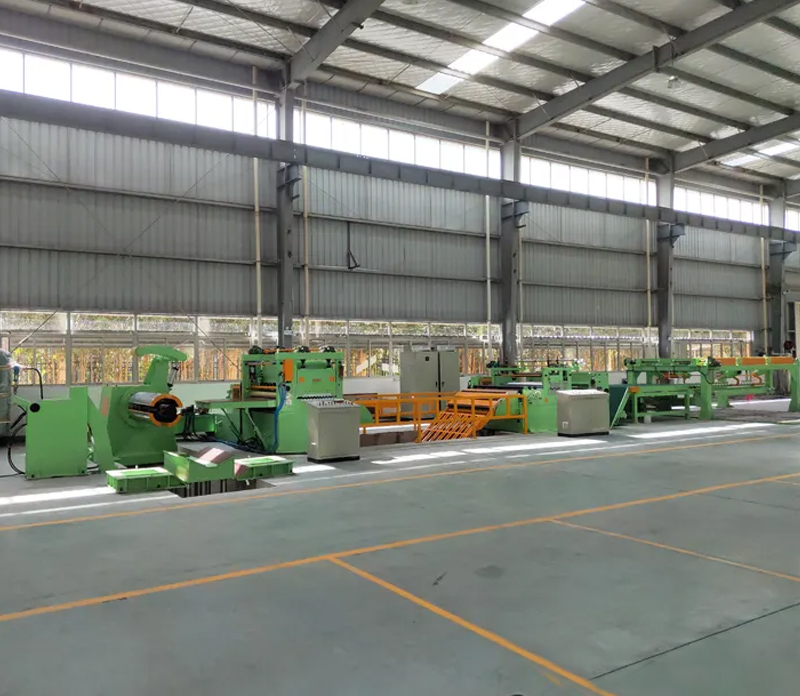
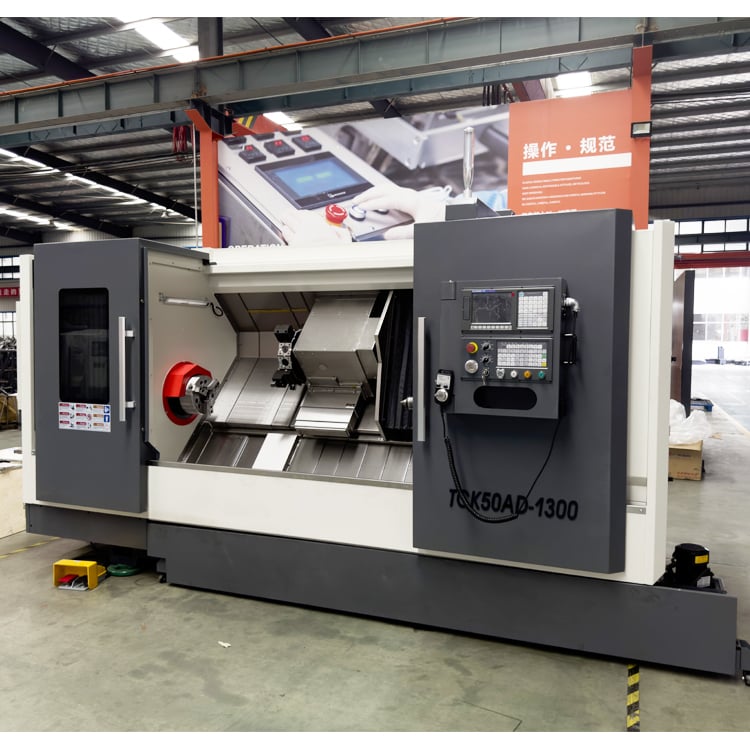
Як спеціалізований виробник ЧПК-токарних верстатів, компанія Taizhou Chuang Yuan Machine Tool Co., Ltd. розробляє токарні рішення з 2003 року на своєму виробничому майданчику площею 42 000 кв. м у місті Тайчжоу, провінція Цзянсу, Китай. Наші ЧПК-токарні верстати використовуються на заводах автотрансмісій, у виробників гідравлічних клапанів та в майстернях з виготовлення фітингів для нафти й газу, які працюють по 20 годин щодня й вимагають повторюваності в межах 0,008 мм. Стандартні моделі забезпечують частоту обертання шпинделя до 4500 об/хв, швидкість швидкого переміщення 30 м/хв і точність позиціонування ±0,005 мм, що підтверджується тестуванням за допомогою кулькового барометра Renishaw на кожному одиничному верстаті перед відправленням. Оскільки ми об’єднуємо дослідження, виробництво та продажі під одним дахом, ми контролюємо лиття, механічну обробку, збирання та лазерну калібрування, скорочуючи термін виготовлення до 35 днів і забезпечуючи наявність запасних частин понад 98 відсотків. Понад 20 експортних ринків, у тому числі Німеччина, Бразилія, Індія, Туреччина та В’єтнам, покладаються на нашу мережу обслуговування як виробника ЧПК-токарних верстатів.
Отримати цитату

Вивчення випадку

Німецький постачальник автозапчастин скоротив тривалість циклу на 27 відсотків

Відоме підприємство з виробництва автокомпонентів другого рівня, розташоване в Штутгарті, Німеччина, що спеціалізується на точному фрезеруванні складних вставок для поворотних кулаків, стикнулося з серйозними експлуатаційними «вузькими місцями» на застарілих верстатах, де середня тривалість циклу становила повільних 6,8 хвилин на деталь і не дозволяла виконати жорстку щомісячну виробничу квоту у 12 000 штук. Щоб подолати цю проблему, ми поставили чотири сучасних токарних верстати з ЧПУ моделі CK6150, оснащені високошвидкісними гідравлічними інструментальними вежами на 8 позицій, прецизійними гідравлічними патронами та вбудованими автоматичними транспортерами стружки. Після комплексної оптимізації пристосувань і ретельного навчання операторів безпосередньо на місці силами наших кваліфікованих інженерів-полів, тривалість циклу на одну деталь знизилася до 4,9 хвилин — що відповідає вражаючому зростанню продуктивності на 27 відсотків, — а індекс придатності процесу CpK збільшився з 1,12 до 1,67.

Бразильський виробник гідравлічних клапанів поліпшує шорсткість поверхні до Ra 0.8

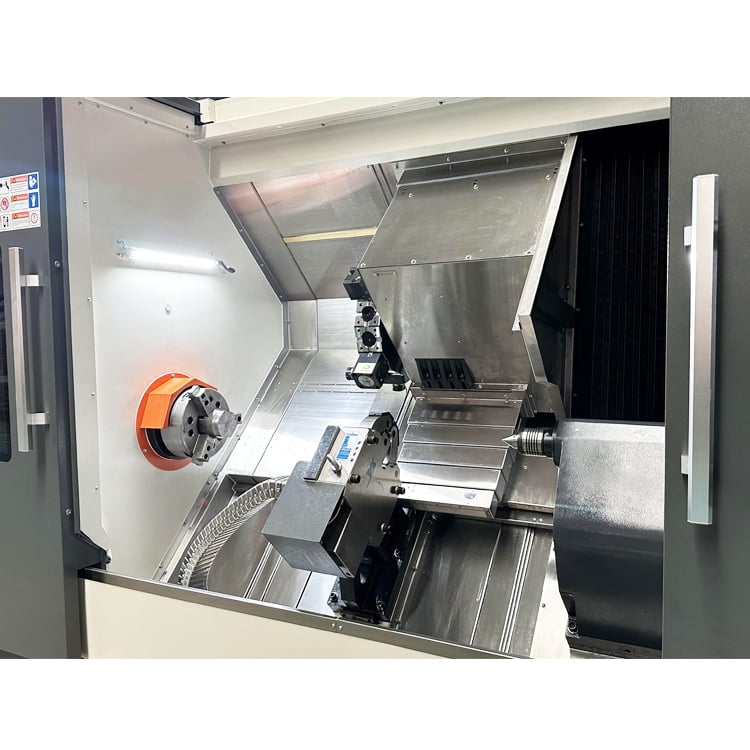
Спеціалізований завод з виробництва гідравлічних клапанів у Сан-Паулу, Бразилія, потребував високоточної шорсткості поверхні Ra 0.8 на гідравлічних плунжерах із прецизійно загартованої сталі, однак існуюче токарне обладнання постійно забезпечувало неприйнятну шорсткість Ra 1.8, що вимагало дорогих і трудомістких додаткових операцій шліфування. Наша спеціалізована технічна команда виробника CNC-токарних верстатів налаштувала високопродуктивну модель з похилим ліжком, оснащену повним C-віссю, приводними рухомими інструментами та жорсткими лінійними направляючими рейками, а потім у співпраці з постачальниками CBN-вставок замовника оптимізувала режими різання. У результаті значення шорсткості поверхні досягли виняткового показника Ra 0.75 безпосередньо після обробки інструментом, повністю усунувши необхідність додаткового шліфування, що дозволило економити 41 000 дол. США щорічно на виробничих накладних витратах та скоротити загальний термін виконання замовлень з 18 до 11 днів.

Індійська майстерня фітингів для труб подвоює обсяги випуску за допомогою двох CNC-токарних верстатів

Установлений у Гуджараті, Індія, цех з виробництва фітингів для нафтово-газових трубопроводів раніше використовував традиційні ручні токарні верстати для обробки фланців із нержавіючої сталі, досягаючи лише 90 штук за зміну й високих показників браку. Ми встановили два сучасних ЧПК-токарних верстати, оснащені автоматичними подавачами прутків і системами автоматичної компенсації зносу інструменту. Загальний обсяг виробництва зріс до 185 штук за зміну, а частка браку різко зменшилася з 3,6 % до 0,9 %. Цех успішно отримав великий контракт на поставку 40 000 фланців для регіонального інфраструктурного проекту на Близькому Сході. Повне фінансове окуплення обох верстатів було досягнуто протягом 11 місяців, а власник підприємства зараз планує закупівлю третього ЧПК-токарного верстата у нашого підприємства.

Пов’язані товари

Вибір правильного виробника токарних верстатів з ЧПК — це стратегічне рішення на тривалий термін, і компанія Taizhou Chuang Yuan Machine Tool Co., Ltd. вдосконалює цей процес з 2003 року. Наш виробничий процес починається з лиття у смолистому піску на сертифікованих литейних підприємствах, далі йде зняття внутрішніх напружень, обробка п’яти поверхонь на власних розточних верстатах та ручне шабрування стиків для забезпечення геометричної точності. Станини головок виготовляються з точністю класу IT5, шпиндлі динамічно балансуються до класу G1.0, а кожна баштовая головка проходить тестування на 500 000 циклів позиціювання. Перед відправкою кожен токарний верстат з ЧПК проходить 72-годинне безперервне випробування, калібрування лазерним інтерферометром та перевірку круговості за допомогою ballbar; звіти надаються англійською, іспанською, російською або арабською мовою. Типові технічні характеристики: висота обертання над станиною — від 360 мм до 1000 мм, діаметр отвору шпиндля — від 52 мм до 105 мм, потужність шпиндля — від 7,5 кВт до 22 кВт, точність повторного позиціонування — 0,005 мм. Варіанти автоматизації включають подавачі прутків, мостові завантажувачі, інтерфейси для роботів та системи управління стружкою. У глобальному масштабі наші верстати використовуються для обробки автодеталей: тормозних дисків у Мексиці, гідравлічних поршнів у Італії, валів насосів у Сполучених Штатах Америки та нержавіючих фланців у Об’єднаних Арабських Еміратах. Понад 20 експортних ринків забезпечують повторні замовлення понад 65 % — цей показник ми контролюємо щоквартально. Оскільки ми також виробляємо електроерозійні верстати (EDM), обробні центри, верстати для виготовлення труб, розрізальні лінії та лінії різання на довжину, клієнти можуть закуповувати суміжне обладнання у одного кваліфікованого виробника токарних верстатів з ЧПК, що спрощує закупівлі, планування запасних частин та комунікацію після продажу. Інженери з обслуговування надають віддалену діагностику протягом 4 годин і виїжджають на місце протягом 7 днів у ключових ринках.

Поширені запитання

Яку точність я можу очікувати від ваших ЧПК-токарних верстатів у щоденному виробництві?

Наші стандартні токарні верстати з ЧПК забезпечують точність позиціонування ±0,005 мм і повторюваність 0,003 мм. За звичайних умов у майстерні й за належного інструментального оснащення клієнти досягають точності деталей у межах 0,01 мм. Кожен верстат калібрується лазером перед відправленням і постачається з актом перевірки, щоб ви могли переконатися в його роботоздатності ще до монтажу.
Стандартні моделі відправляються через 30–35 днів після внесення передоплати; індивідуальні конфігурації — через 45–60 днів. Ми тримаємо на складі критичні запасні частини, зокрема плати, підшипники, компоненти баштової головки та ремені, із рівнем доступності 98 %. Доставка DHL або FedEx охоплює більшість країн протягом 3–5 днів.
Так. Ми надаємо англомовні інструкції, відеогайди та віддалену підтримку протягом 4 годин. У ключових ринках наші інженери виїжджають на місце для пусконалагоджувальних робіт і навчання операторів — зазвичай на 3–5 днів. Також ми безкоштовно навчаємо ваш персонал на нашому заводі в Цзянсу.
Звичайно. Ми налаштовуємо крутний момент шпинделя, жорсткість, систему охолодження та інтерфейси для інструментів під обробку титану, інконелу, загартованої сталі з твердістю понад 45 HRC та чавуну. Наша інженерна команда аналізує ваші креслення й зразки, а потім рекомендує відповідну модель, патрон, револьверну головку та стратегію подачі охолоджувальної рідини.

Пов’язані статті

Чому модульний пружинний верстат забезпечує швидку зміну різних типів виробництва пружин

14

Jul

Чому модульний пружинний верстат забезпечує швидку зміну різних типів виробництва пружин

Вузькі місця у виробництві традиційного інтегрованого обладнання для формування пружин. Сучасне металообробне виробництво все більше характеризується різноманіттям специфікацій продукції та виробництвом сумішаних партій. Багато виробничих потужностей повинні обробляти пружини ...
Переглянути більше
Які послуги післяпродажного обслуговування повинні надавати надійні постачальники електроерозійних верстатів для свердлення

14

Jul

Які послуги післяпродажного обслуговування повинні надавати надійні постачальники електроерозійних верстатів для свердлення

Еволюція гнучкого виробництва завдяки модульній архітектурі. Сучасні промислові ландшафти вимагають високого ступеня адаптивності, де здатність швидко змінювати конфігурації виробництва визначає ритм роботи підприємства...
Переглянути більше
Чому багатофункційний електроерозійний верстат відповідає вимогам підприємств, що виготовляють різноманітні форми та деталі

14

Aug

Чому багатофункційний електроерозійний верстат відповідає вимогам підприємств, що виготовляють різноманітні форми та деталі

Подолання складнощів у середовищах виробництва з високим асортиментом продукції. Керування сучасним промисловим виробничим підприємством часто нагадує жонглювання десятком обертових тарілок одночасно, особливо при роботі за графіками виробництва з високим асортиментом і низьким обсягом. П...
Переглянути більше
Як зменшити знос свердла під час безперервної обробки глибоких отворів на верстатах

03

Aug

Як зменшити знос свердла під час безперервної обробки глибоких отворів на верстатах

Розуміння механіки термічних напружень у глибоких отворах. Виконання безперервного розточування та обробки на велику глибину на промислових виробничих лініях створює серйозні термічні й механічні виклики, які постійно перевіряють межі можливостей інструментів для різання. W...
Переглянути більше

Відгуки клієнтів

Маркус Вебер
Надійний партнер для нашої європейської виробничої лінії

Ми придбали три токарні верстати з ЧПК для свого заводу гідравлічних компонентів, і результати перевищили очікування. Цикловий час скоротився на 22 відсотки, брак знизився до менш ніж 0,5 відсотка, а верстати працюють у дві зміни щодня протягом 18 місяців без серйозних простоїв. Команда віддаленої підтримки реагує протягом кількох годин — це важливо, коли ви працюєте в різних часових поясах.

Аріф Рахман
Відмінне співвідношення ціни й якості та швидка реакція служби післяпродажного обслуговування

Як цех з виконання замовлень у Південно-Східній Азії ми потребували гнучкого виробника токарних верстатів з ЧПУ, який швидко постачає запасні частини. Їхній токарний верстат з ЧПУ з похилим ліжком обробляє сталь і нержавіючу сталь із повторюваністю менше ніж 0,01 мм. Обсяг випуску збільшився на 31 відсоток у першому кварталі, а термін окупності склав менше року. Їхня англомовна документація значно спростила навчання.

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Ім’я
Назва компанії
Повідомлення
0/1000
Інтегроване виробництво забезпечує сталість якості токарних верстатів з ЧПУ

Інтегроване виробництво забезпечує сталість якості токарних верстатів з ЧПУ

Діючи незалежно від комерційних торгових посередників, компанія Taizhou Chuang Yuan Machine Tool Co., Ltd. є справжнім вертикально інтегрованим виробником токарних верстатів з ЧПК, яка здійснює суворий внутрішній контроль над базовим литтям, прецизійною механічною обробкою, електромонтажем, збиранням та остаточним контролем якості в єдиному виробничому приміщенні площею 42 000 квадратних метрів. Цей комплексний виробничий контроль забезпечує, що кожна станина верстата, високомоментний шпиндель та інструментальна башта строго відповідають однаковим, жорстким внутрішнім інженерним стандартам. Ми використовуємо сучасні координатно-вимірювальні машини, лазерні інтерферометри та ретельні 72-годинні безперервні випробування під навантаженням для 100 відсотків готових одиниць, досягаючи надзвичайно низького рівня відмов у експлуатації — менше 0,8 відсотка. З щорічним обсягом виробництва близько 600 важких токарних верстатів ми забезпечуємо переваги у цінах на компоненти та безпосередньо передаємо ці фінансові переваги міжнародним покупцям.
Інженерія, орієнтована на застосування, для вимогливих галузей

Інженерія, орієнтована на застосування, для вимогливих галузей

Усвідомлюючи, що сучасні операції різання металу вимагають спеціалізованих технічних конфігурацій замість універсальних рішень, наш досвідчений інженерний колектив проводить детальні аналітичні оцінки конкретного технологічного процесу обробки кожного клієнта перед проектуванням та поставкою оптимальної конфігурації токарного верстата з ЧПК. Для клієнтів із важкого автомобільного виробництва, які працюють у безперервному режимі протягом 20 годин на зміну, ми встановлюємо надійні напрямні рейки типу «box-way» з термічною обробкою разом із складними системами теплової компенсації, щоб уникнути розбіжностей у розмірах. Для виробників прецизійних гідравлічних клапанів, які вимагають дзеркальної шорсткості поверхні Ra 0.8, ми ретельно оптимізуємо допуски биття шпинделя та інтерфейси інструментів для високотискового охолодження. Аналогічно, для майстерень з високопродуктивного виготовлення фітингів для труб ми інтегруємо високошвидкісні подавачі прутків та автоматизовані модулі компенсації зносу інструментів, щоб забезпечити безперервне токарне оброблення без участі оператора.
WhatsApp WhatsApp Електронна пошта Електронна пошта Мобільний Мобільний УгоруУгору