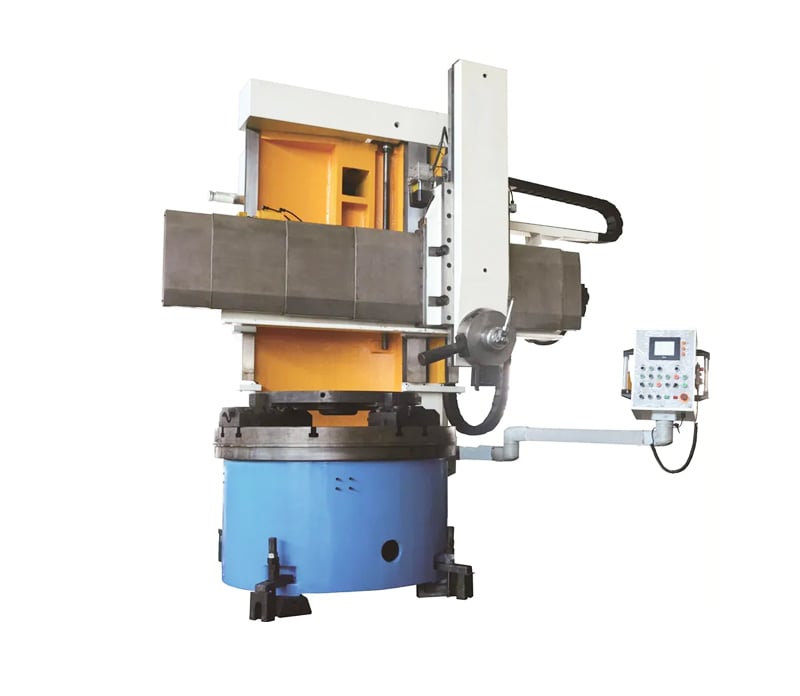
Інструменти для токарних верстатів: точні тримачі та вставки для ЧПУ-токарів

Усі категорії
Отримати цитату

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Мобільний/WhatsApp
WeChat
LinkedIn
Ім’я
Назва компанії
Повідомлення
0/1000
Додаток
Будь ласка, завантажте хоча б один додаток
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Інструменти для токарних верстатів з високою точністю, розроблені для глобальних виробників

Інструменти для токарних верстатів з високою точністю, розроблені для глобальних виробників

Компанія Taizhou Chuang Yuan Machine Tool Co., Ltd. виробляє точні токарні інструменти для металообробки з 2003 року, поєднуючи дослідження, розробку, виробництво та продаж у місті Тайчжоу, провінція Цзянсу, Китай. Наші токарні інструменти для металообробки включають тримачі інструментів, розточні стержні, пластина для поворотного точіння, патрони, центри обертання та інструменти для глибокого свердлення; усі вони загартовані й шліфовані з точністю до 0,005 мм, щоб забезпечити повторюваність серійного точіння. На заводах з виробництва автомобільних трансмісій наші інструменти працювали 1200 годин між перешліфуваннями при обробці загартованих сталевих валів, скоротивши простої через заміну інструментів на 28 % для німецького клієнта. При обробці арматури для нафтової та газової промисловості клієнти використовують наші інструменти для глибокого свердлення, щоб забезпечити точність IT7 у отворах довжиною до 3000 мм, тоді як виробники труб і профільних виробів покладаються на наші інструменти у лініях розрізання та різання на задану довжину, що працюють 24 години на добу. Кожен комплект перевіряється за допомогою координатно-вимірювальної машини (CMM) та лазерної інтерферометрії, упаковується для морських перевезень і супроводжується багатомовною документацією.
Отримати цитату

Вивчення випадку

Інструменти для токарних верстатів з металу скоротили цикловий час обробки валів на 22 відсотки для німецького автопостачальника

Німецький автопостачальник, що обробляв загартовані валі шестерень, стикався з проблемами сколювання вставок і відхилення поверхні на 3,2 мікрони. Ми постачали покриті карбідні вставки, загартовані тримачі інстроментів та прецизійну систему револьверної баштової головки. Швидкість різання зросла з 180 до 240 м/хв, цикловий час скоротився на 22 відсотки, а термін служби інструменту досяг 1150 деталей на одну різальну кромку. Тепер лінія працює у три зміни з онлайн-моніторингом зносу інструментів і 18 місяців без жодного випадку відмов.

Інструменти для глибокого розточування на токарних верстатах забезпечують точність IT7 у отворах клапанів для нафти й газу завдовжки 3000 мм

Виробник клапанів для нафти й газу потребував прямих і круглих отворів у кованих сталевих деталях із нержавіючої сталі. Використовуючи наші інструменти для глибокого розточування з направляючими розточними штангами, ми досягли биття не більше 0,01 мм і шорсткості поверхні Ra 0,4 на довжині 3000 мм. Брак зменшився з 6 до 0,8 відсотка, річна економія перевищила 210 000 доларів США, а строки поставки скоротилися з 30 до 16 днів.

Інструменти для токарних верстатів під трубопровід збільшили продуктивність на 31 відсоток у Туреччині

Турецький виробник труб працював із лініями розрізання та різання на довжину з нестабільним центруванням. Наші спеціальні патронні кулачки та підшипникові центри забезпечили стабільне затискання при 1500 об/хв, що збільшило продуктивність лінії на 31 % й скоротило час наладки з 55 до 22 хвилин. Тепер завод щомісяця відправляє 4200 тонн продукції, а технічне обслуговування інструменту проводиться кожні 900 годин. Назва продуктів: Ознайомтеся з повним асортиментом інструментів для металевих токарних верстатів

Пов’язані товари

Інструменти для токарних верстатів — це інтерфейс між шпинделем верстата та заготовкою, тому їхня точність визначає точність кожного готового виробу. Компанія Taizhou Chuang Yuan Machine Tool Co., Ltd. розпочинає свою роботу з виробничої бази, заснованої у 2003 році в місті Тайчжоу, провінція Цзянсу, Китай, де дослідження, розробка, виробництво та продажі здійснюються в одному комплексі. Наша програма інструментів для токарних верстатів починається з вибору матеріалу: поковки з легованої сталі піддаються нормалізації, черновій обробці, термообробці до твердості 58–62 HRC, а потім остаточному шліфуванню на ЧПК-шліфувальних верстатах. Тримачі інструментів, розточні стержні, патрони, поворотні центри та інструментальні баштові головки проходять контроль на координатно-вимірювальних машинах (CMM) та лазерною інтерферометрією; биття контролюється в межах 0,005 мм, а повторюваність — в межах 0,003 мм, що забезпечує стабільність автоматизованих токарних ділянок протягом тривалих змін. Пластина для токарних верстатів підбирається за маркою, покриттям та формою канавки для відводу стружки залежно від оброблюваного матеріалу: марки P — для сталі, K — для чавуну, M — для нержавіючої сталі; це забезпечує шорсткість поверхні в межах Ra 0,4–Ra 1,6 у серійному виробництві. Інструменти для глибокого свердлення розширюють наші можливості до отворів довжиною до 3000 мм з точністю IT7, що задовольняє потреби виробників гідравлічних циліндрів, арматури для нафтогазової промисловості та спеціалізованих майстерень глибокого свердлення. Оскільки ми також виробляємо токарні верстати, електроерозійні верстати, верстати з ЧПК, верстати для виготовлення труб, розрізальні лінії, лінії різання на відрізок та верстати для глибокого свердлення, наші інженери розуміють весь процес різання як єдину систему, а не лише окремий компонент. Такий системний підхід дозволяє нам налаштовувати інструменти під специфічні вимоги: севісні майстерні Північної Америки надають перевагу швидкозмінним тримачам та стандартним пластинам для коротких партій; європейські заводи з виробництва трансмісій вимагають документованого терміну служби інструментів та аналізу придатності процесу; а трубні комбінати Азії потребують надійних затискних пристроїв для безперервного виробництва труб. У глобальному масштабі наші інструменти для токарних верстатів постачаються понад у 20 країн та регіонів; перед відправкою кожна нова конфігурація перевіряється на зразках клієнтів. Документація включає сертифікати матеріалів, звіти про твердість та дані інспекції; вона підготовлена для морських перевезень та надається англійською, російською, іспанською та арабською мовами. Саме так наші інструменти для токарних верстатів знижують собівартість одного виробу, забезпечують безперебійну роботу обладнання та сприяють розвитку промислових ринків наших партнерів.

Поширені запитання

Як обрати інструменти для металевих токарних верстатів для обробки загартованої сталі?

Підберіть марку вставки та її покриття відповідно до твердості матеріалу та швидкості різання. Для сталі з твердістю понад 45 HRC використовуйте міцну основу з покриттям TiAlN, тримач із негативним переднім кутом та жорстке затискання. Ми проводимо випробування на вашому зразку й підтверджуємо режими різання — зазвичай 180–260 м/хв, щоб ви отримали стабільний термін служби інструменту ще до запуску масового виробництва.
Стандартні тримачі та центри виготовлено з точністю биття 0,005 мм та повторюваністю 0,003 мм. У серійному виробництві клієнти забезпечують точність отворів за IT7 та шорсткість поверхні Ra 0,4. Ми надаємо акти перевірки з кожною партією.
Так. Ми пропонуємо направляючі свердловинні стержні, інструменти для обробки глибоких отворів діаметром до 3000 мм, а також патрони й рухомі центри для ліній розрізання труб та різання на довжину. Можливе виготовлення нестандартних кулаків та стержнів будь-якої довжини.
Поставки здійснюються у понад 20 країн, зазвичай протягом 25–35 днів. Ми надаємо креслення, режими різання, графіки заміни комплектуючих та віддалену підтримку при введення в експлуатацію.

Пов’язані статті

Правильний метод поводження з недостатньою точністю обробки швидкого різального верстата

13

Dec

Правильний метод поводження з недостатньою точністю обробки швидкого різального верстата

Переглянути більше
Які послуги післяпродажного обслуговування повинні надавати надійні постачальники електроерозійних верстатів для свердлення

14

Jul

Які послуги післяпродажного обслуговування повинні надавати надійні постачальники електроерозійних верстатів для свердлення

Еволюція гнучкого виробництва завдяки модульній архітектурі. Сучасні промислові ландшафти вимагають високого ступеня адаптивності, де здатність швидко змінювати конфігурації виробництва визначає ритм роботи підприємства...
Переглянути більше
Як налаштувати пристосування для формування пружин на пружинних верстатах для виробництва пружин нестандартної форми

03

Aug

Як налаштувати пристосування для формування пружин на пружинних верстатах для виробництва пружин нестандартної форми

Оволодіння складними викликами у виробництві пружин. Вирішення складних завдань у сучасному високошвидкісному промисловому виробництві вимагає глибокого розуміння динаміки подачі дроту, механічних допусків та механіки багатовісного згинання в автоматизованих системах...
Переглянути більше
Чому багатофункційний електроерозійний верстат відповідає вимогам підприємств, що виготовляють різноманітні форми та деталі

14

Aug

Чому багатофункційний електроерозійний верстат відповідає вимогам підприємств, що виготовляють різноманітні форми та деталі

Подолання складнощів у середовищах виробництва з високим асортиментом продукції. Керування сучасним промисловим виробничим підприємством часто нагадує жонглювання десятком обертових тарілок одночасно, особливо при роботі за графіками виробництва з високим асортиментом і низьким обсягом. П...
Переглянути більше

Відгуки клієнтів

Майкл Браун
Надійні інструменти для металевих токарних верстатів підвищили нашу продуктивність

Ми встановили їхні тримачі, пластина та інструменти для обробки глибоких отворів на лінії виробництва клапанів. Тепер точність отворів на довжині 3000 мм відповідає класу IT7, а брак зменшився з 6 % до 0,8 %. Котирування надсилаємо оперативно, а поставки точно відповідають графіку — це забезпечує стабільність наших контрактів.

Емре Їлмаз
Точні інструменти для токарних верстатів із металу для виробництва труб

Їхні патронні кулаки та рухомі центри стабілізували нашу лінію розрізання на 1500 об/хв. Обсяг випуску збільшився на 31 %, а час на підготовку скоротився з 55 до 22 хвилин. Їхня команда розуміє особливості виробництва труб, а не лише каталожні номери.

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Ім’я
Назва компанії
Повідомлення
0/1000
Закалені, шліфовані та перевірені інструменти для токарних верстатів із металу

Закалені, шліфовані та перевірені інструменти для токарних верстатів із металу

Кожен інструмент для токарних верстатів з металу виготовлюється шляхом кування, нормалізації, термічної обробки до твердості 58–62 HRC та остаточної шліфувальної обробки на ЧПК-верстатах. Контроль биття в межах 0,005 мм та повторюваності в межах 0,003 мм здійснюється за допомогою координатно-вимірювальних машин (CMM) та лазерної інтерферометрії. Це має вирішальне значення в авіакосмічній та гідравлічній промисловості, де один надмірно розмірений отвір призводить до браку готової литвини. На заводі по виробництву клапанів для нафтової та газової промисловості наші направляючі розточні стержні забезпечили точність IT7 у отворах довжиною 3000 мм і знизили частку браку з 6 % до 0,8 %, що дало економію понад 210 000 доларів США щорічно. Клієнти в Європі та Північній Америці отримують з кожною партією звіти про твердість та результати перевірки, тож якість документується ще до того, як інструмент потрапляє в шпиндель. Така дисципліна також скорочує час введення в експлуатацію, оскільки інструмент надходить у готовому до різання стані, а не в стані, придатному лише для налаштування.
Марки та геометрія, підібрані під конкретні застосування, для глобальних звичок обробки

Марки та геометрія, підібрані під конкретні застосування, для глобальних звичок обробки

Ми підбираємо марки вставок, покриття та пристрої для ламання стружки з урахуванням вашого матеріалу й особливостей обладнання. Підприємства Північної Америки отримують тримачі з швидкою заміною та стандартні вставки для коротких партій; європейські заводи з виробництва трансмісій — документовані дані про термін служби інструментів та їхні можливості; азійські трубопрокатні цехи — посилені затискні системи для безперервної роботи. У німецькому автомобільному заводі таке підбір збільшив швидкість різання з 180 до 240 м/хв, скоротив цикловий час на 22 % та забезпечив випуск 1150 деталей на один різець. Для турецького виробника труб спеціальні патрони й живі центри підвищили продуктивність лінії на 31 % й скоротили час наладки з 55 до 22 хвилин. Оскільки ми також виробляємо токарні верстати, електроерозійні верстати та верстати для глибокого свердлення, наші інженери бачать увесь процес різання й налаштовують інструменти для токарних верстатів з урахуванням реальних виробничих умов, а не припущень із каталогів.
WhatsApp WhatsApp Електронна пошта Електронна пошта Мобільний Мобільний УгоруУгору